
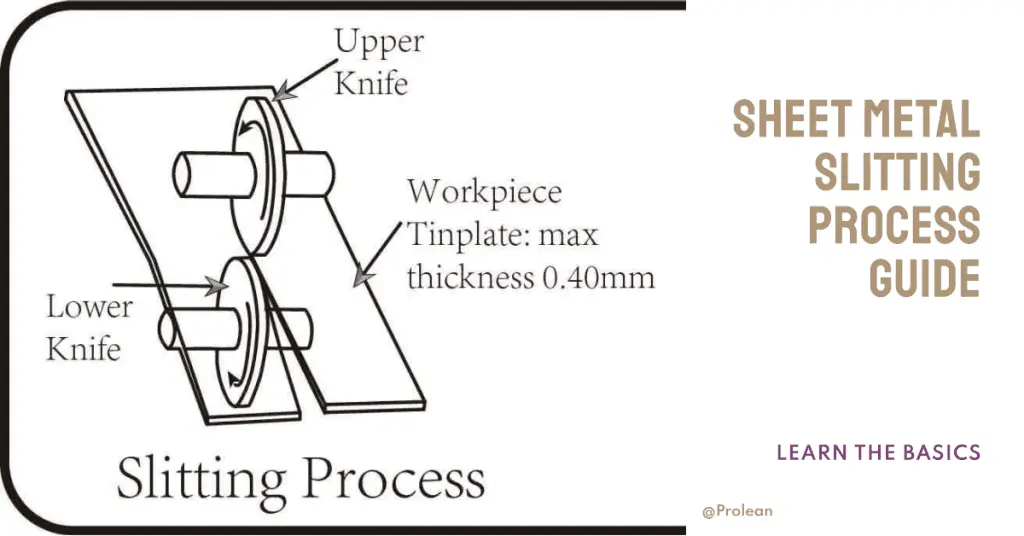
スリット加工は、板金を自動車部品からHVACユニット、その他多くの用途に至るまで、幅広い日用品に加工する上で不可欠な工程です。 板金パンチングスリット加工は、形状を決定し、後工程の加工に向けて材料を準備する上で重要な役割を果たします。このステップバイステップガイドでは、スリット加工のプロセスを詳細に解説し、効率的な板金加工に必要な精度、技術知識、および操作管理について重点的に説明します。
板金スリット加工とは何ですか?
スリット作業は、多くの産業、特に板金製造において重要な役割を果たしています。 しかし、それは何を意味し、どのように実行されるのでしょうか?
スリッティング、 板金製造の文脈では、大きなロールの材料をより狭いロールに切断するせん断操作です。 このプロセスでは、金属の大きなコイルを解き、一連のナイフに通してから巻き戻して、所定の幅の小さなコイルを作成します。
スリッティングに関連する一般的な用語には次のようなものがあります。
- スリッター: 金属をスリットする機械
- スリット: 切るという行為や過程、あるいは切ることによってできる切れ込み
- コイル: スリットされる、またはスリットされた材料のロール
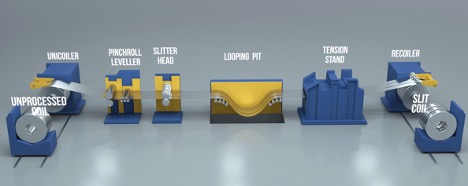
板金製造におけるスリットのプロセスは、出力の精度と品質を確保するために体系的なアプローチが必要な特殊な作業です。 以下に、関連する主要な手順を詳しく説明します。
ステップ 1: ほどく このプロセスは、通常は大きくて重い金属板のコイルである原材料を解くことから始まります。 コイルは、アンコイラーまたはデコイラーとも呼ばれるアンコイラー装置に配置されます。 アンコイラーはコイルを着実に巻き戻して平らなシートにし、スリッターに送り込みます。
巻き戻す段階での主な考慮事項には、金属シートにしわが寄らないように張力を制御すること、シートがスリッターに真っ直ぐに供給されるようにすることが含まれます。 シートメタルの表面に損傷を与えないように、巻きを解くときは慎重に行う必要があります。
ステップ2: スリッティング 次に、平らな金属シートをスリッターという、完成したコイルの所望の幅に応じて配置された一連の回転ナイフを備えた機械に通します。 最終製品に必要な幅に応じてナイフ間の距離を調整できます。
プロジェクトの仕様に応じて、スリットは直線または円形のカットになります。 得られる金属片が正しいサイズであることを確認するには、スリットを正確に行う必要があります。 幅が広すぎると材料が無駄になります。 狭すぎると、作品が本来の目的を果たせない可能性があります。
ステップ 3: リコイル 金属をより細いストリップにスリットした後、ストリップは取り扱いや輸送を容易にするために再度コイル状にされます。 リコイルでは、板金にしわが寄ったり、層がずれたりするのを防ぐために張力制御を維持する必要があります。
巻き戻しプロセスでは、各コイルがきちんと巻かれ、ストリップの端が正しく揃うように、慎重な位置合わせも必要です。 位置がずれると、スリット素材のエッジが損傷したり、後続の製造プロセスで問題が発生したりする可能性があるため、適切な反動が重要です。
スリット加工の主な利点
スリットにはいくつかの利点があり、板金製造において不可欠なプロセスとなっています。 主な利点の一部を次に示します。
効率とスピード
スリットにより、製造業者は大量の板金を迅速かつ効率的に切断できるようになります。 スリットプロセスが高速に実行されるため、メーカーは品質を犠牲にすることなく製品に対する高い需要に応えることができます。
| 商品説明 | 詳細説明 |
|---|---|
| 高い生産速度 | スリットにより、大きなコイルをより小さな幅に迅速に加工できます。 |
| 材料の効率的な使用 | コイルを作業に必要な正確な幅にスリットすることで、無駄を最小限に抑えます。 |
| 大容量の処理能力 | スリッター機は大きなコイルにも対応できるため、大量生産に適しています。 |
精度と一貫性
スリット加工は非常に精密な加工です。 自動スリッターラインの使用とナイフの間隔を調整する機能により、製造されるコイルの幅の高レベルの精度が可能になります。 さらに、スリットプロセスの一貫性により、製造されるすべてのコイルにわたって均一な品質が保証されます。
- 精度: スリット加工により、非常に正確なカットが可能になります。これは、部品を高精度で組み合わせる必要が多い自動車や HVAC などの業界では不可欠です。
- 一貫性: スリットプロセスの自動化により、すべてのカットが一貫していることが保証され、スリット素材の全長にわたって均一な品質が得られます。
材料利用の強化
スリットプロセスにより、製造業者は自由に使える原材料を最大限に活用することができます。 さまざまな用途に必要な正確な幅に金属シートを切断することで、無駄を最小限に抑え、すべてのシートを最大限に活用できます。 これはコスト効率が高いだけでなく、環境にも優しいものです。
スケーラビリティと多用途性
スリット加工は生産量の柔軟性が高く、大量生産から小ロットの特注品まで幅広く対応できます。さらに、ステンレス鋼、アルミニウム、銅、真鍮など、様々な金属に対応できる汎用性も備えています。これにより、メーカーは顧客の多様なニーズや仕様に応えることが可能になります。
板金加工におけるスリット加工工程は、基本事項、材料選定、機械構成、スリット加工の実行、コイル検査、梱包および配送といった工程を網羅しています。
ステップ 1: スリッティングの基本を理解する
その スリットの工程 なじみのない人にとっては複雑に見えるかもしれませんが、その基本を分析することで、その動作方法と、その効率と精度に影響を与える要因をより深く理解することができます。
前述したように、スリッティングは、金属などの材料の大きなロールを細いロールに分割するせん断操作です。 細いロールを「スリットコイル」といい、スリット加工を行う機械を「スリッター」といいます。
1.1. スリッティングの原理
スリッティングプロセスがどのように機能するかを理解するには、その基礎となる原則を詳しく調べる必要があります。
- せん断動作: スリッティングは基本的には剪断操作です。 金属薄板は、ハサミの仕組みと同じように、一連の回転ナイフを通って縦方向に切断されます。
- 幅制御: ナイフ間の距離によって、得られるスリット コイルの幅が決まります。 したがって、目的の幅を実現するには、ナイフを正確に位置決めすることが重要です。
- 緊張管理: 張力を適切に管理することは、スリット コイルの平坦性とエッジの品質を維持するために重要です。 張力が多すぎたり少なすぎたりすると、キャンバー (ストリップの湾曲)、バリ、エッジの波打ちなどの問題が発生する可能性があります。
ステップ 2: 適切な素材を選択する
材料の選択は、スリットプロセスの重要な側面です。 材料の選択は、スリッティングマシンのセットアップと操作だけでなく、スリットコイルの品質と性能にも影響を与える可能性があります。
2.1. 材料の選択に影響を与える要因は何ですか?
スリットに適した材料を選択する際には、いくつかの要素が考慮されます。
- 資料の種類: スリット加工する金属の種類によって、スリットナイフの選択や機械の構成が変わってきます。例えば、アルミニウムのような軟らかい金属は、ステンレス鋼のような硬い金属とは異なるナイフの材質や刃の角度が必要になる場合があります。
- 素材の厚さと幅: これらの寸法は、アンコイラーとリコイラーの最大容量とナイフのサイズに影響を与える可能性があります。
- 表面品質: 一部の金属には、スリットプロセスの影響を受けやすい表面コーティングまたは処理が施されています。 表面の損傷を避けるために特別な予防措置が必要な場合があります。
| 材料 | 代表的なアプリケーション |
|---|---|
| アルミ | HVAC コンポーネント、食品包装、自動車部品 |
| ステンレス鋼 | 厨房機器、医療機器、産業機械 |
| 銅 | 電気配線、屋根、配管部品、熱交換器 |
| 冷間圧延鋼 | 自動車車体、建材、家電製品 |
表: スリッター加工で一般的に使用される材料の例
適切な材料を選択することは、スリットプロセスにおける重要なステップです。 さまざまな材料の特性と要件を理解することで、メーカーはスリッティングプロセスで一貫して効率的に望ましい結果を確実に提供することができます。
ステップ 3: スリッター機の設定
スリッター機の設定は、スリッティングプロセス全体を通して精度と一貫性を確保するための重要なステップです。
3.1 ナイフの位置決め
最初の最も重要な作業は、スリットナイフの位置を決めることです。 スリットコイルの幅に合わせてナイフを配置する必要があります。 これは、わずかな誤差でも幅が不正確になる可能性があるため、精度が要求される精密な作業です。
| 因子 | 詳細説明 |
|---|---|
| 希望の幅 | 得られるコイルの幅によって、ナイフ間の距離が決まります。 |
| 素材の厚さ | 厚い材料の場合は、たわみを考慮してナイフの位置をわずかに調整する必要がある場合があります。 |
| ナイフの直径 | ナイフの直径が大きい場合は、干渉を防ぐためにナイフ間のスペースを増やす必要がある場合があります。 |
表: ナイフの位置に影響を与える要因
3 張力の設定
次に、アンコイラーとリコイラーの張力設定を調整する必要があります。 張力は適切である必要がありますが、高すぎると素材が伸びたり反ったりする可能性があります。 低すぎると、スリットが不均一になったり、コイルの巻きが緩んだりする可能性があります。
| ヒント | 詳細説明 |
|---|---|
| アンコイラーの張力 | 材料を伸ばすことなく、均一で安定した送り速度を維持するように設定する必要があります。 |
| リコイラーの張力 | スリットコイルをしっかりと巻くのに十分な高さが必要ですが、伸びや反りを引き起こすほど高くはありません。 |
表: 張力設定のヒント
ステップ 4: スリッティング操作の開始
機械が適切に設定された後、スリッティング作業を開始できます。 シートメタルの大きなロールがアンコイラーにロードされ、材料の端がスリッティングナイフを通ってリコイラーに通されます。 材料がナイフにまっすぐかつ均等に供給されるように注意してください。
| ベストプラクティス: | 詳細説明 |
|---|---|
| マテリアルアライメント | 正確なスリットを確保するには、材料をナイフにまっすぐかつ均一に供給する必要があります。 |
| ナイフエンゲージメント | 不均一なスリットを防ぐために、ナイフは材料の幅全体に均等にかみ合う必要があります。 |
表: マテリアルフィードのベストプラクティス
4.1. スリットの実行
すべてのセットアップが完了したら、機械を始動し、材料を解き、スリットし、細いコイルに巻き戻します。
ステップ5: スリットコイルの検査
スリットプロセスの最後のステップは、スリットコイルを検査することです。
5.1.目視検査
これには、バリ、エッジのうねり、コイルの巻きの問題など、目に見える欠陥がないかスリット コイルを目視でチェックすることが含まれます。
| 欠陥 | 詳細説明 |
|---|---|
| スリットコイルのエッジに付着したままの盛り上がったエッジまたは小さな材料片。 | |
| うねり | スリットコイルのエッジの不均一は、ナイフの切れ味や張力設定の問題が原因で発生する可能性があります。 |
| コイル巻線の問題 | コイルの巻き方が緩すぎたり、きつすぎたり、不均等であると、その後の加工で問題が発生する可能性があります。 |
表: スリットコイルによくある欠陥
5.2。 測定
スリットコイルの幅と厚みが仕様を満たしていることを測定します。 問題が見つかった場合は、将来の稼働に向けてスリッター機を調整できます。
高品質のスリットコイルと効率的なスリット作業を確保するには、スリッター機の定期的な点検とメンテナンスが不可欠です。 スリット コイルを適切に取り扱うことで損傷を防ぎ、製造プロセスの次のステップに確実に進むことができます。
ステップ 6: 梱包と配送
検査および検証プロセスの後、スリットコイルは適切に梱包されて納品される必要があります。
6.1。 パッケージング
梱包は、輸送および保管中にスリットコイルを確実に保護するための重要なステップです。 仕様に応じて、スリットコイルは個別に梱包される場合と、積み重ねて束ねられる場合があります。 エッジと表面を保護するために特別な注意が払われています。
| チェックリスト | 詳細説明 |
|---|---|
| エッジ保護 | 損傷を防ぐためにエッジプロテクターを使用してください。 |
| 表面保護 | スリットコイルの表面はラップまたは同様の材料で保護されてもよい。 |
| 安全なスタッキング | 輸送中にずれないように、コイルはしっかりと積み重ねてバンドで束ねる必要があります。 |
表:スリットコイルの梱包チェックリスト
スリッティング作業を成功させるためのヒント
スリッティング作業を成功させるには、綿密な計画と実行が必要です。 以下にいくつかのヒントを示します。
- 通常のメンテナンス: スリッター機を定期的にメンテナンスすることで、多くの問題を防止し、安定した高品質のスリッターを確保できます。
- 適切な資材の取り扱い: スリット前、スリット中、スリット後の金属板を適切に取り扱うことで、欠陥を防止し、高品質のスリット コイルを確保できます。
- 継続的な監視: スリット作業を継続的に監視することで、問題を早期に検出して修正し、欠陥や無駄を防ぐことができます。
- 継続的な改善: スリットプロセスを定期的に見直して改善することで、効率の向上、製品の高品質化、コスト削減につながります。
まとめ
スリット加工は、板金製造において極めて重要な工程です。基本原理の理解から最終的な梱包・配送に至るまで、各工程が最終製品の品質を左右する上で重要な役割を果たします。綿密な計画、細心の注意を払った実行、そして定期的な監視を行うことで、スリット加工は効率的かつ安定的に高品質のスリットコイルを生産することができます。
ただし、スリッティング作業を成功させるには、手順を注意深く実行するだけでは終わりません。 これには、スリッター機の適切なメンテナンス、慎重な材料の取り扱い、動作の継続的な監視が含まれます。 これらの予防的かつ予防的な対策が、欠陥の低減と効率の向上の鍵となります。
ここがプロレアンの 板金製造サービス 輝きを放つ。当社は、深い知識、高度な技術力、そして高品質なサービスを提供するという揺るぎない信念を基盤としています。精密なスリット加工サービスを提供し、生産ラインから出荷されるすべてのスリットコイルが最高水準の品質を満たすことを保証します。今すぐお問い合わせください!
よくある質問
スリット加工の主な目的は何ですか?
スリットプロセスは、シートメタルの大きなコイルをより狭いコイルに切断するために使用されます。 これは板金製造において重要なステップであり、特定の幅のコンポーネントの製造を可能にします。
スリッター作業の品質に影響を与える要因は何ですか?
材料の品質、スリットナイフの切れ味と位置、張力の設定、材料とスリットコイルの取り扱いなど、いくつかの要因がスリット操作の品質に影響を与える可能性があります。
スリットコイルの欠陥を防ぐにはどうすればよいですか?
スリットコイルの欠陥は、スリット機を定期的に保守および検査し、適切なマテリアルハンドリング技術を使用し、スリット作業を継続的に監視することによって防ぐことができます。
スリットコイルはどのように梱包されて配送されますか?
スリットコイルは通常、個別にパッケージ化されるか、積み重ねて束ねられます。 梱包中は端や表面を保護するために特別な注意が払われます。