
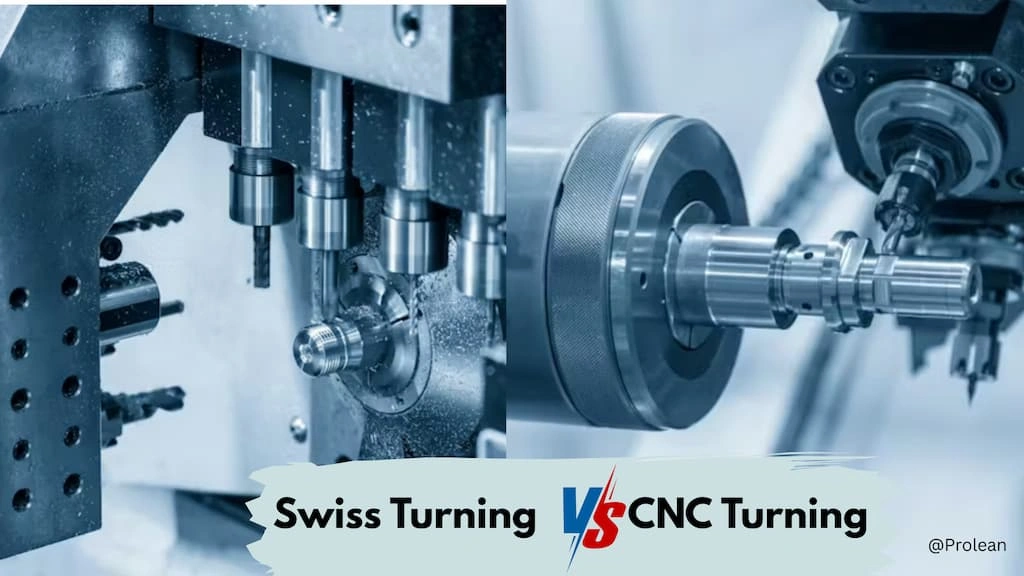
スイス旋盤 vs CNC旋盤
スイス式CNC旋盤と従来のCNC旋盤の主な違いは、製造できる部品のサイズと、工作機械上でのワークの保持方法です。これらはそれぞれ異なる製造目的に使用され、現代の産業において幅広く使用されています。
スイス旋盤加工にはCNCスイス旋盤が使用され、標準的な旋盤加工にはCNC旋盤または従来型の旋盤が使用されます。これら2つの加工プロセスの機器、プロセス、アプリケーションの好み、および機能を理解することは、プロジェクトに適した方法を決定するのに役立つ場合があります。
従来旋削とは何ですか?
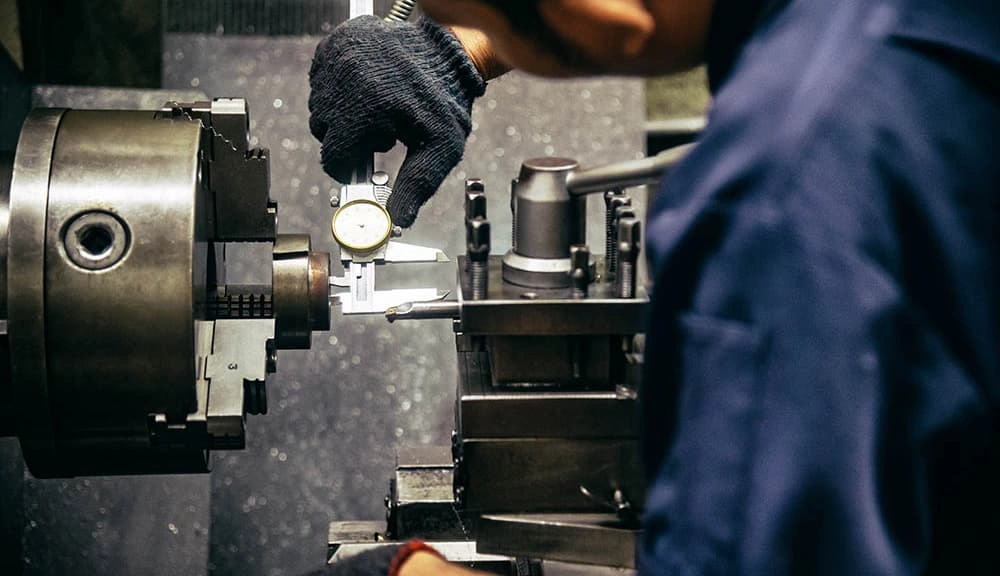
手動旋盤旋削
旋削加工は、回転するワークピースから材料を削り取ることで円筒形の部品を作る基本的な加工プロセスです。この目的には旋盤が使用され、手動式またはCNC旋盤のいずれかを選択できます。しかし、現代の製造業では、手動旋盤よりもCNC旋盤またはターニングセンターの方が一般的です。
手動旋盤では、オペレーターは位置決め、送り、切削、深さ、主軸回転速度などの加工パラメータを手動で制御します。一方、加工プロセス全体はデジタル指令(GコードおよびMコードと呼ばれる)によって制御されます。そのため、 CNC旋盤技術 より高い精度と再現性を実現します。
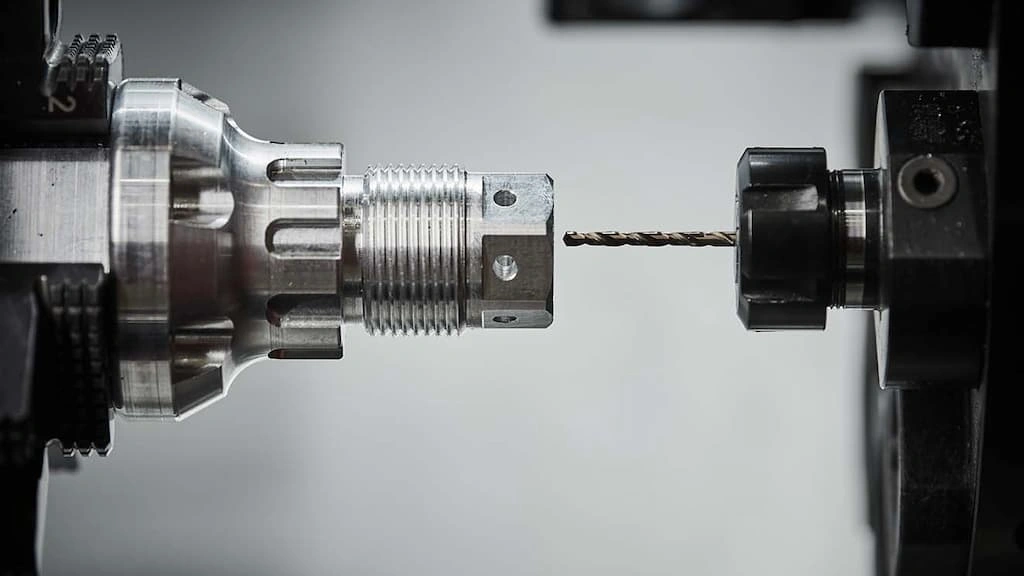
CNC旋盤旋盤
CNC旋盤 直径3mmから対応可能で、ヘビーデューティー仕様では直径1000mm以上まで対応可能です。しかし、直径が小さいため、工具の到達距離やたわみの問題により加工が困難になります。
スイスターニングとは何ですか?
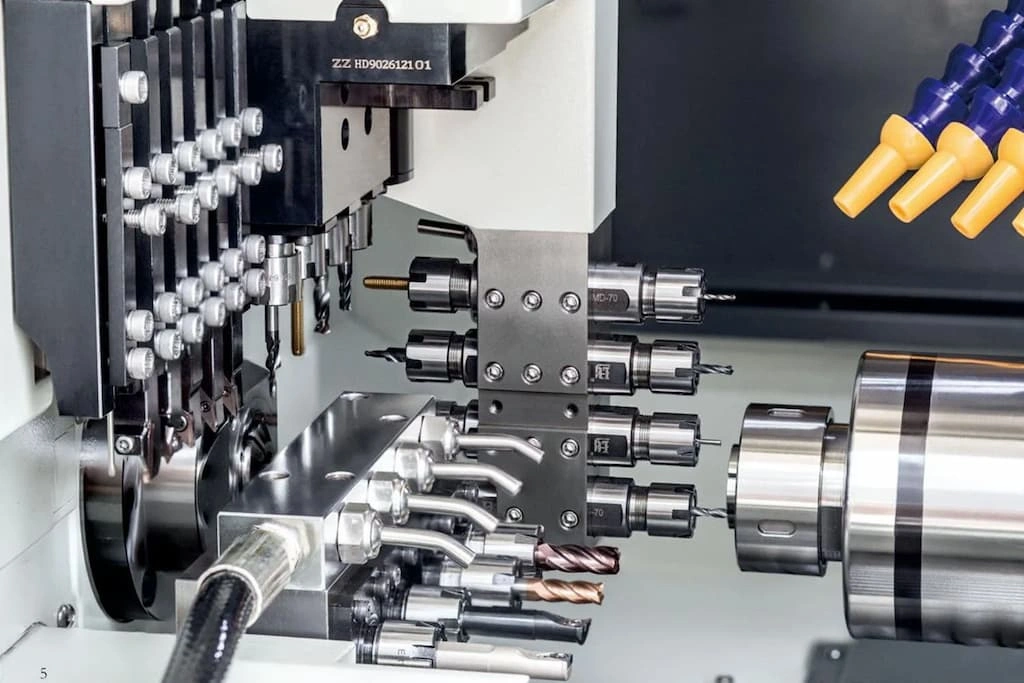
CNCスイス旋盤
まず、スイス式加工とはどのようなものでしょうか?数mm単位の小型部品を加工するための特殊な加工方法です。この加工法は安定した加工が可能で、小型ワークでも複雑な形状を加工することができます。
標準的なCNC工作機械で小型部品を加工すると、アライメントのずれや過度の振動が発生します。そのため、スイス型工作機械は、スライディングヘッドストックとガイドブッシュ機構を備えて設計されています。これらの機構は、工具近傍でワークバーを支え、精密加工のための剛性を確保します。
スイス旋盤加工は最も人気のある スイスCNC加工 直径が 0.5 mm ほどの小型の軸対称部品を作成するプロセス。
「スイス旋削加工” は、1870年代にスイスの時計会社が複雑な時計部品の製造に初めて導入したことです。その後、技術は継続的に進化し、今日の高度なCNCスイス旋盤が誕生しました。その用途は時計だけにとどまらず、医療、防衛、航空宇宙、半導体など多岐にわたります。
では、スイス式旋盤とは何でしょうか?そして、一般的な旋盤加工とは何が違うのでしょうか?それは、スライド式のワーク保持機構とガイドブッシュです。工具を動かす代わりに、スライド式の主軸台がワークを工具に向かって軸方向に移動させます。そして、ブッシュを工具の前方にガイドすることで、ワークをしっかりと支え、たわみや振動を防ぎます。
従来の旋削加工の利点と欠点
従来の旋削加工は、大型で重量のあるワークピースに適しており、セットアップの柔軟性も優れています。しかし、細長い部品の加工には効率が悪く、複雑な形状の加工には時間がかかる場合があります。メリットとデメリットを簡単に説明しましょう。
従来の旋削加工の利点
- 大型部品サイズ: 従来の旋削加工では、通常最大 1 m の大きな直径のワークバーを成形できます。
- 大量処理にも効率的: 高い再現性を維持しながら、大量生産でもコスト効率に優れています。
- 低コスト: 従来の旋削加工は、初期費用と運用コストが低いため、スイス旋削加工よりも費用対効果が高くなります。
- カスタマイズ: ニーズに合わせてカスタム旋盤部品を作成できます。
- より重いカット: 従来の旋盤工具を使用すると、深い切り込みを入れることができ、1 回のパスで大量の材料を除去することができます。
- 簡単なセットアップ: 従来の旋削加工では、材料とツールのセットアップ、CNC プログラミング、およびプロセス監視は簡単です。
従来の旋削の欠点
- 限定パーツサイズ: 従来の旋削加工は小径部品には適していません。
- 長いサイクル時間: 複雑で多機能な部品を加工するには長い時間がかかります。
- 後処理のニーズ: 従来の旋削部品では、追加の表面仕上げ工程が必要になる場合があります。
スイス旋盤加工のメリットとデメリット
スイス式旋盤は、細長くて小径の製品に最適です。精密で複雑な形状に対応し、美しい表面仕上げを実現します。しかし、いくつかの限界もあります。それらについて見ていきましょう。
スイス旋盤の利点
- 操作の多様性: 高度なターンセンターでは、フライス加工、穴あけ加工、旋削加工、ねじ切り、ボーリング加工、プロファイリング、その他多くの旋削加工を実行できます。
- 精密で小さな部品: スイス式旋盤では、ガイドブッシングのサポートにより、細長い部品を高い精度で製造できます。
- より長い工具寿命: スイス旋削では切削力が低いため、工具の摩耗が減ります。
- 優れた表面仕上げ: 工具跡やバリのない美しい表面仕上げを実現します。
- 高度な自動化: スイスの機械は高度に自動化された装置であり、複雑なツールパスを自動化できます。
スイス旋盤の欠点
- パーツサイズの制限: スイス式旋盤は、外径が 32 mm を超える大径ワークピースには対応していません。
- 熱の蓄積: 従来の旋削加工よりも多くの熱が発生するため、熱の蓄積に対処することが困難になります。
- 複雑なセットアップ: ツール、ガイドブッシュ、ワーク材、その他のシステムを正しくセットアップすることは困難です。CNCプログラミングも複雑です。
今すぐプロリアンをお試しください!
スイス式旋盤加工とCNC旋盤加工:動作原理
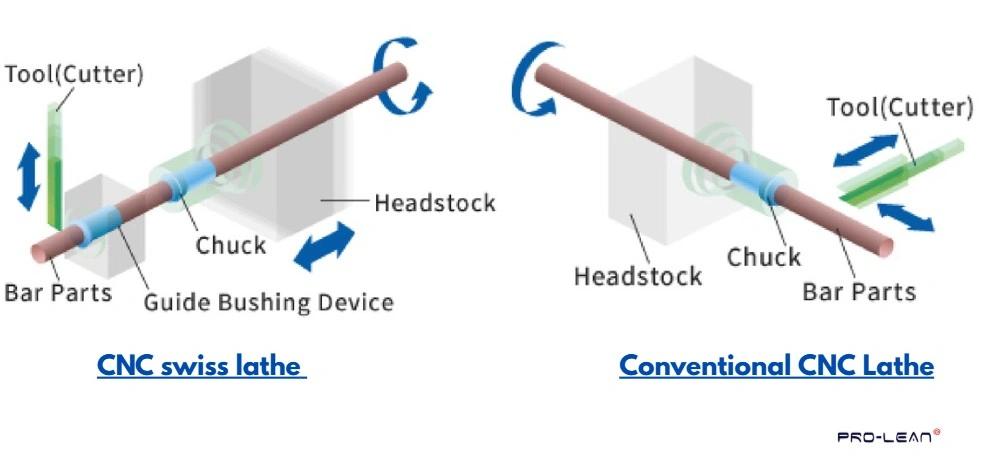
スイス旋盤の作業
スイス式旋削加工では、ワークピースをガイドブッシュを通してスライドさせることで、切削工具付近を支え、安定した加工を実現します。一方、CNC旋削加工では、ワークピースを主軸のチャックで保持します。ワークピースが回転すると同時に、切削工具が移動して加工を行います。
CNC 旋削とスイス旋削の仕組みを詳しく説明しましょう。
CNC 旋削はどのように機能しますか?
従来のCNC旋盤における旋削加工では、ワークバーを主軸台(コレットまたはチャック)に固定し、長い場合は心押台を介して支持します。工具はキャリッジを介してタレット/刃物台に取り付けられます。
機械が始動すると、ワークバーは所定の回転数で回転し、キャリッジ(工具)はG&Mコードに従って長さ方向または半径方向に移動します。その後、刃先がワークに噛み合い、材料を削り取ります。
スイス旋盤加工はどのように機能しますか?
スイス式旋削加工の主な特徴は、「ガイドブッシング」とスライド式主軸台です。ワークバーは主軸台のコレットにクランプされ、ガイドブッシングは切削工具の前方に配置されます。
スライディングヘッドストックが移動すると、ワークバーはブッシングを通過して加工領域に到達します。ブッシングは工具前方でワークを支えます。この構成により、たわみや振動が大幅に低減され、高い精度と美しい仕上がりを実現します。
工具の動きによる送りではなく、スライディングヘッドストックが軸方向に移動し、ガイドブッシュの支持によってワークバーを送ります。つまり、工具、ガイドブッシュ、そしてヘッドストックの動きに基づいて動作します。
CNC旋削とスイス旋削の主な違い
動作機構以外にも、CNC 旋削とスイス旋削では、処理できる部品のサイズ、部品の複雑さ、精度、表面仕上げ、コストの影響などにも違いがあります。
それでは、簡単な比較表を見てみましょう。
| 側面 | スイスターニング | CNC旋盤 |
| パーツサイズ | 0.5~32 mm、細長い部品(L:D > 3:1)に最適です。 | 小型部品から大型部品まで、外径 3 mm 未満の部品の取り扱いに苦労します。 |
| 精度 | 許容誤差は±0.001 mm | ±0.01 mm |
| パーツの複雑さ | 1 サイクルで複雑な多軸を実現します。 | 複雑な部品の場合は複数のセットアップが必要になる場合があります。 |
| 素材の柔軟性 | 強靭な金属(チタン、ニッケル合金)を扱います。 | 硬い材料には特別な工具が必要です。 |
| 費用 | 比較的コストは高くなりますが、小~中規模のボリュームには効率的です。 | 部品当たりのコストが低いため、大量生産に適しています。 |
| 表面仕上げ | 細かい仕上げ(Ra 約0.16 μm)。 | 粗い仕上げ(Ra 0.8~1.6μm)。 |
| 主軸台 | ガイドブッシュによるスライドでたわみが最小限に抑えられます。 | ヘッドストックを固定しました。 |
| サイクルタイム | 複数の操作を必要とする複雑な部品をより速く処理 | 単純な部品の場合は高速です。 |
| クーラント | オイルベースまたは特殊な潤滑剤。 | 水性水溶性冷却剤。 |
さらに詳しい内容は次のとおりです。
パーツサイズ
大型旋盤
前述の通り、スイス式工作機械は小型部品(通常、直径0.5mmから32mm)の加工に使用されます。ガイドブッシュ機構により小型部品の加工が可能になりますが、直径と長さの比は1:3以上である必要があります。
一方、CNC旋盤は小型から大型の部品を製造できます。ただし、スイス型旋盤ほど小型ではありません。 旋盤部品通常 3 mm 未満の場合、ツールがたわむ傾向があり、不正確さにつながります。
精度と複雑さ
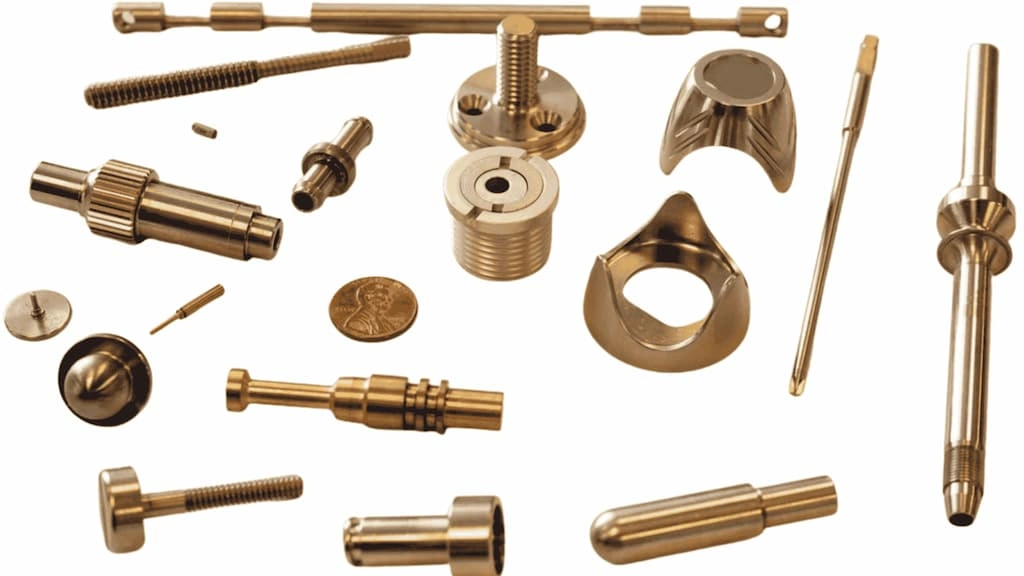
複雑なスイス旋盤加工部品
小型部品の精度に関しては、スイス式旋盤加工が標準的な旋盤加工よりも優れています。 CNC精密加工 この技術は±0.001 mmまでの公差を実現し、7軸ロボット旋盤ではさらに低い公差を実現します。一方、標準的な旋削公差は±0.01 mmです。
さらに、スイス式旋盤は複雑な部品を1回の加工サイクルで生産します。フライス加工と旋削加工の両方を含む、ワーク材のあらゆる面に対して複数の加工を実行できます。一方、従来の旋盤でも複雑な部品を生産できますが、複数回の段取りが必要になる場合があります。
素材の柔軟性
CNCスイス旋盤は、硬質金属やその他の難削材を含む様々な材料を加工できます。例えば、ニッケル合金、チタン、硬鋼などです。一方、従来の旋削加工では硬質材料の加工は困難であり、特殊な工具が必要になる場合があります。
製造コスト
まず、CNCスイス型工作機械は、高度な技術と精度を備えているため、従来の旋盤よりも高価です。そのため、複雑なプログラミングと操作に必要な専門知識により、運用コストも高くなります。
CN スイス旋盤は、小~中規模の生産量に対してコスト効率が高く、従来の旋盤では部品当たりの生産コストを抑えながら大量生産が可能です。
表面仕上げ
スイス式旋削加工により、Ra 0.16 μmまでの滑らかで美しい表面が得られます。安定したワーク保持と最小限の振動により、安定した材料除去が可能になり、小型部品でも美しい仕上がりを実現します。
一方、標準的なCNC旋削加工では、0.8~1.6μmの比較的粗い表面が得られます。部品の表面仕上げを向上させるには、後処理が必要となることがよくあります。
主軸台
スイス式旋盤では、スライド式の主軸台がガイドブッシュを介して棒材を送り込み、連続支持部のすぐ近くで切削を行います。そのため、たわみを大幅に低減できます。一方、従来のCNC旋盤では固定式の主軸台が使用されます。
サイクルタイム
ライブツールCNCスイス旋盤はサイクルタイムを短縮し、複数の工程を同時に実行できます。これにより、ツールパスを最適化して、短いサイクルで繰り返し実行できるようになります。一方、単純な部品や一般的な加工タスクでは、通常のCNCプロセスの方が高速です。
クーラント
旋削加工において、工具の熱蓄積を防ぎ、加工領域から切削片を洗い流すために、クーラントは不可欠です。スイス式旋盤では切削油や特殊な潤滑剤が使用されます。一方、従来のCNC旋削加工では、より強力な熱除去と切削片排出のために、通常、水溶性クーラントが使用されます。
続きを読む: フライス加工と旋削加工
今すぐプロリアンをお試しください!
従来型旋盤とスイス旋盤のどちらを選ぶべきか?
設計の複雑さや特徴、サイズ、求められる精度、仕上げなど、様々な要因が従来の旋盤加工とスイス式旋盤加工の選択に影響を与えます。要件を明確にし、どちらが最適かを分析する必要があります。
スイス式旋削と CNC 旋削のどちらを選択するのが適切かを判断するための重要な考慮事項は次のとおりです。
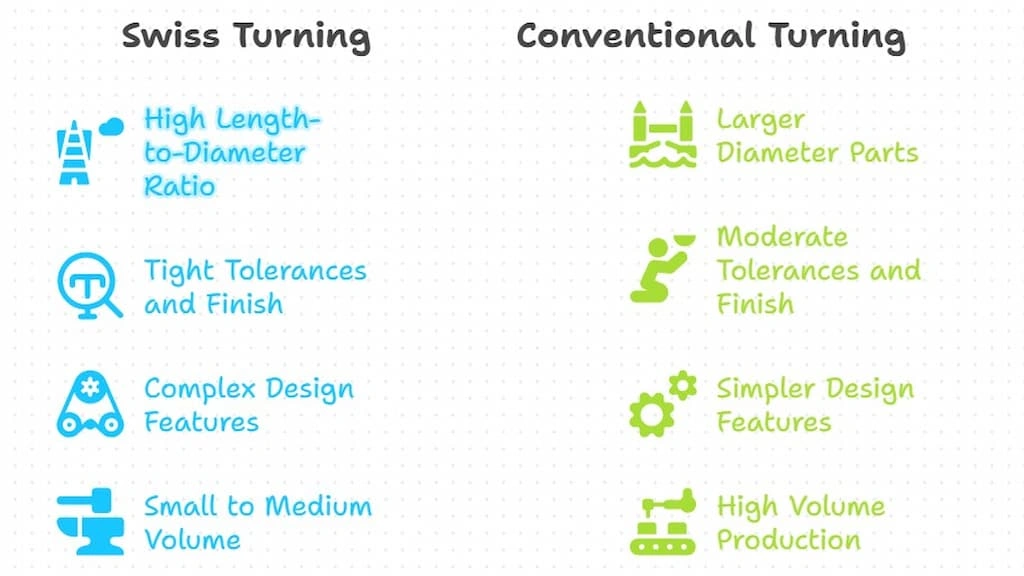
従来型旋盤とスイス旋盤
- 部品の形状: 部品の直径が小さく、長さと直径の比が3:1を超える場合は、スイス旋盤加工をご検討ください。ガイドブッシュは長いバーと機械をたわみやガタつきなく支えます。
- 許容差と仕上げ: スイス式旋盤はミクロンレベルの精度と細かい仕上げを実現しますが、CNC 旋盤は中程度の仕上げの大きなシャフトに最適です。
- 設計の複雑さ: 交差穴、スロット、不規則な形状、ねじ山、フライス加工面、その他の複雑な形状を小径バーに加工する必要がある場合は、スイス旋削加工をお選びください。それ以外の場合は、通常の旋削加工をご利用ください。
- 生産量とコスト: スイス旋盤は小~中規模の生産量ではコスト効率が良いが、 CNC旋盤サービス 大量生産において部品当たりのコストを低く抑えます。
- メーカーの信頼性: スイスの CNC マシンメーカーの経験と信頼性も考慮してください。
CNCスイス旋盤とスクリューマシンの比較
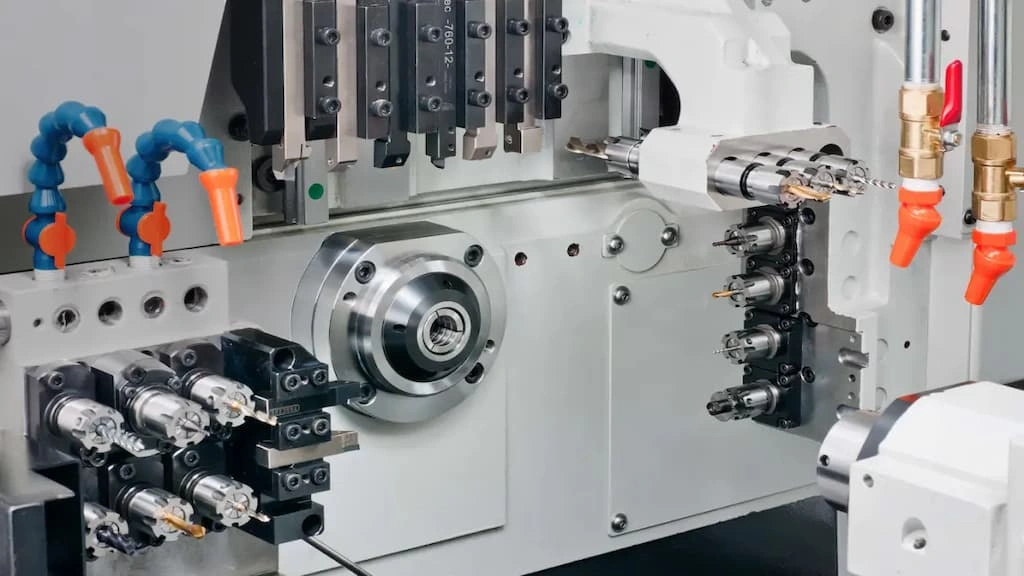
スイス製スクリューマシン
スイス式ねじ加工機は、小型ねじの製造に特化したスイス式工作機械です。通常、CAM制御で、スイス式旋盤ほど柔軟性はありません。 スイスのねじ加工 これらの機械を使用してネジを大量に生産します。
旋削カッター、ねじ切りカッター、ドリルビットなどの様々な切削工具がスライドに取り付けられています。また、各スライドの背後には機械式カムが設置されています。スピンドルが回転すると、カムも回転し、スライドへの出し入れを可能にします。
スイス製スクリュー マシン サービスは、単純な旋削品を大量に加工する場合に使用できますが、CNC スイス旋盤は、交差穴やミル面を備えたより複雑な品物に適しています。
スイス旋盤加工の恩恵を受ける産業
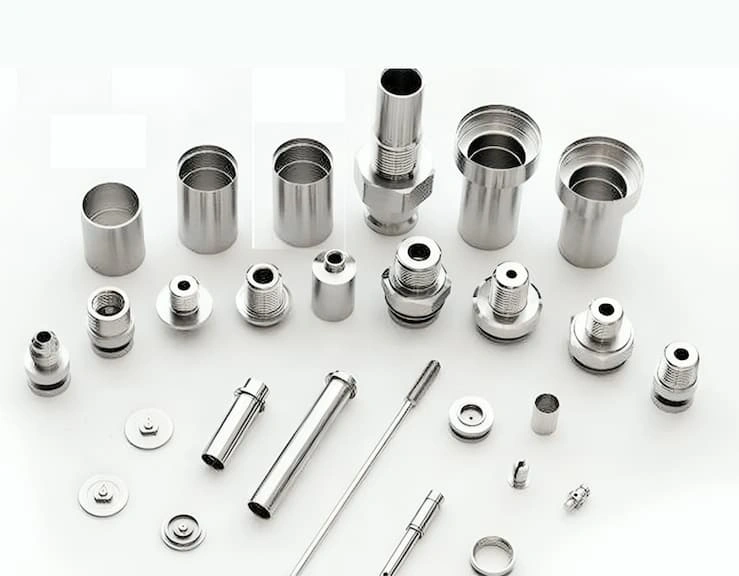
スイス旋盤加工部品
医療、電子機器、航空宇宙、宝飾品、銃器などの業界では、CNCスイス旋盤加工を多用し、様々な微小部品を製造しています。その範囲は、特注の外科用ネジから銃身まで多岐にわたります。この技術は、精密で小型かつ複雑な部品を製造できるため、これらの業界にとって大きなメリットとなります。
以下の表は産業用アプリケーションの例を示しています。
| 業種 | 商品説明 | アプリケーション例 |
| 医療 | インプラントとマイクロ機器の超厳密な許容差 | 骨ネジ、歯科インプラント、皮下注射針、内視鏡の先端、外科用ファスナー。 |
| ディスプレイ・電子機器関連 | 小型で複雑な部品を高速で製造し、タイトな組み立てを実現 | コネクタピン、センサーシャフト、マイクロスペーサー、プローブチップ、小さなネジ。 |
| 航空宇宙 | 精密小型部品と再現性 | 燃料システム継手、アクチュエータピン、バルブステム、センサー本体、油圧継手。 |
| 自動車 | コスト効率の高い大量生産の小型部品と精密 | 燃料インジェクター部品、センサーシャフト、ABSバルブ部品、継手、スタッド、ブッシング |
| 火器 | 安全上重要な部品に対する高い信頼性と寸法管理 | 撃針、エキストラクター、ガスブロック部品、テイクダウンピン、トリガーシャフト |
| ジュエリー | 複雑で小さなコンポーネントとカスタマイズ | リングシャンク、留め具、ポスト、ベゼルチューブ、装飾ピン |
スイス旋盤加工は従来の旋盤加工よりも優れていますか?
どちらが優れているかは明確な答えはありません。状況と最終的な要件によって異なります。スイス式旋盤は、小型、長尺、複雑な部品に適しています。ミクロンレベルの公差と高速サイクルタイムを実現します。ただし、ワークバー径は32mmまでに制限されます。
一方、従来型の旋削加工は、大径部品や高負荷加工に適しており、形状、サイズ、その他の要件に応じて選択する必要があります。
Bodaのスイス旋削サービス
At プロリーンテック、私たちは幅広い スイス旋盤サービス 自動車、航空宇宙、医療、エレクトロニクス、一般ハードウェアなどの業界全般にわたります。当社は、お客様の設計に応じて材料を正確に成形するための多軸スイス旋盤を備えています。
当社の工場は、直径0.3mmという小型部品の製造能力を備えており、機械の許容誤差は±0.0004インチを実現しています。そのため、幅広い材料の選択肢をご用意しています。
ぜひお問い合わせください スイス旋盤部品製造 今すぐプロジェクトに参加して、次の特典を手に入れましょう。
✔ 小型で複雑な部品の精密加工
✔ 厳しい公差での多軸同時加工
✔ 試作およびカスタムパーツの開発
✔ あらゆる生産量に対してコスト効率が良い
結論
従来型CNC旋削とスイス式旋削は、どちらも製造業において主要な加工方法です。それぞれ異なる用途で使用されます。従来型旋削は、形状が短く大型の部品に適しており、スイス式旋削は、直径が非常に小さい細長い部品に最適です。また、優れたディテールと高い精度を実現します。
スイス式旋盤とCNC旋盤のどちらを選ぶかは、サイズ、設計の複雑さ、コスト、必要な精度、製造能力などを考慮して決定できます。スイス式旋盤のサービスを二次加工業者に外注する場合は、その業者の人材の専門知識と生産設備も考慮する必要があります。
FAQ
CNC 旋削と旋盤旋削の違いは何ですか?
CNC 旋削は、CNC 旋盤およびターニング センターで実行される最新の多軸加工プロセスです。一方、旋盤旋削では、手動旋盤または CNC 旋盤が使用されます。
CNCターニングとは何ですか?
CNC旋削加工は、回転するワークピースを切削工具で加工する加工プロセスです。精密な円筒形部品を製造し、様々な材料に対応しています。
スイス型旋盤加工能力とは何ですか?
スイス式旋盤は、スライディングヘッドストックとガイドブッシング機構を使用して小径のワークバーを加工する機能を備えています。
スイス式ターニングセンターは従来のターニングセンターとどう違うのでしょうか?
スイス式センターは、ワークバーがガイドブッシュを通過して切削工具と噛み合うことを可能にするスライディングヘッドストック機構を採用しています。切削領域に近いこの支持構造により、剛性が向上し、たわみが最小限に抑えられます。