
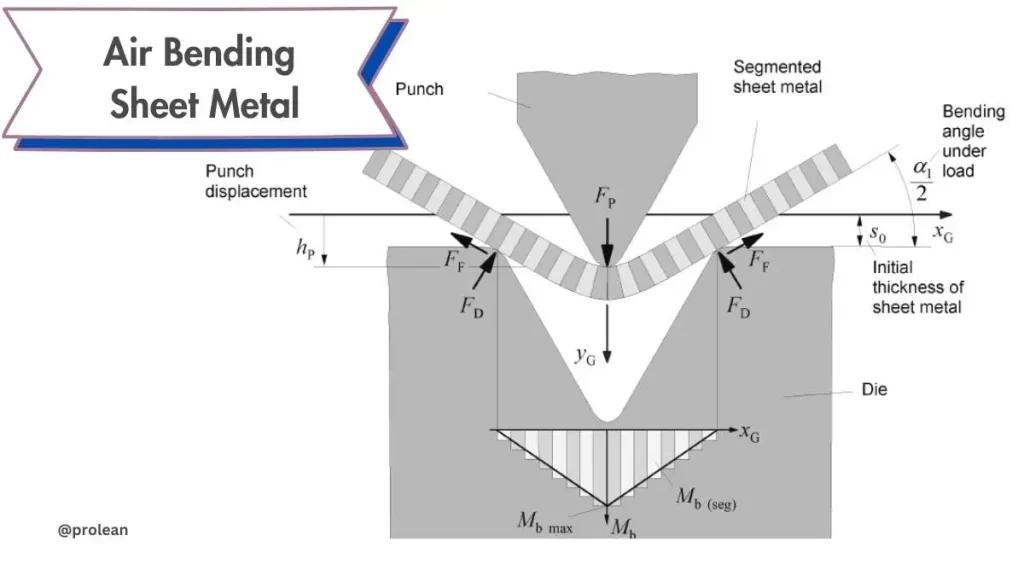
エアベンディング板金 今日の板金工場で最も一般的な曲げ加工法と考えられています。この加工法では、ダイとパンチの先端はワークピースの端でのみ接触します。パンチはダイの上端を越えて V 字開口部に入りますが、底部には接触しません。ダイの V 字開口部は、材料を過度に曲げてスプリングバックに対抗するために、必要なワークピース角度よりも深く作られています。
さらに、フルエアベンディングを行う際には、鋭角ツールを使用するのが一般的です。部分エアベンディングでは、通常、90° または 88° ツールが使用されます。最近、75° ツールが導入され、鋭いパンチに制限されることなくフルエアベンディングが可能になりました。この新しいツールは、ナイフのようなダイが適用される従来の鋭角パンチとは異なります。
この記事では、主にエアベンディング板金とその利点、および比較技術に焦点を当てます。
エアベンディングシートメタルとは何ですか?
エアベンディング
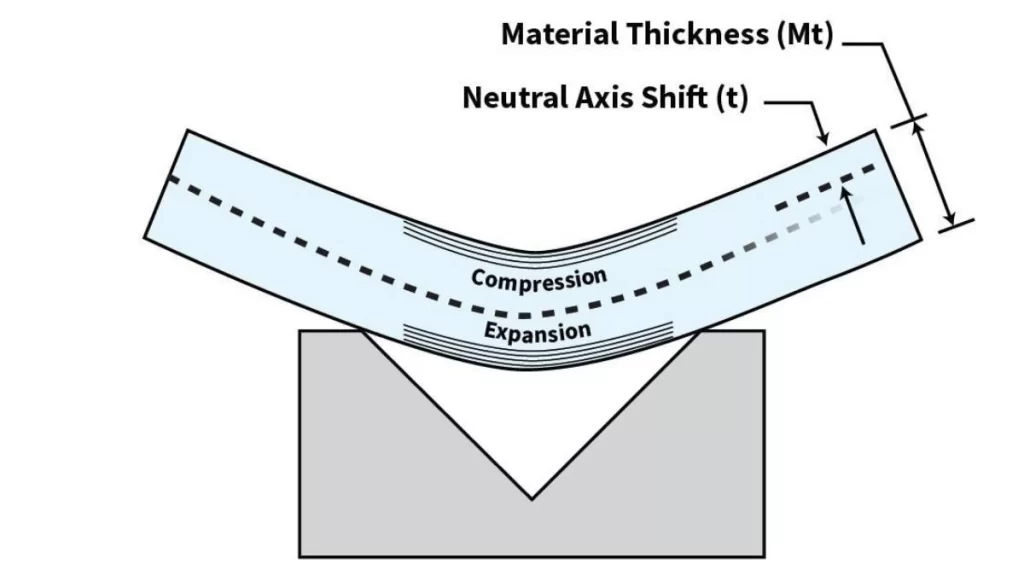
エアベンディングは金属の効果的な成形技術です。このプロセスでは、パンチの先端とダイの外縁の 3 つの接触点が関係します。上側のダイは、ダイのベースに接触することなく、シートメタルを下側のダイの V 溝に押し込みます。したがって、曲げ角度は V 開口部への侵入深さによって決まります。
エアベンディング シートメタルにより、メーカーは同じダイをさまざまな材料、半径、角度で使用できます。調整は、パンチの設計とパンチの貫通範囲によって異なります。エアベンディングは、柔軟性があり、CNC 制御のプレスブレーキでも高い精度を実現できるため人気があります。この技術により、材料のスプリングバックなどの要因が軽減されるため、現代のシートメタル工場では好まれる技術プロセスとなっています。
上記のすべての理由により、エア曲げによる板金加工は、ツールの切り替えが数サイクル後に行われるため、現在の金属加工業界では複数の角度を成形する高速な方法です。
今すぐプロリアンをお試しください!
エアベンディング板金の機能とは?
エアベンディングは、プレスブレーキの操作中に必要な特定の角度を作るのに役立ちます。金属板を目的に応じて直角や特定の形状に曲げるために使用されます。しかし、このような成功は最新の設備に大きく依存しています。古いプレスブレーキでは、誤差範囲が広くなります。
エアベンディングでは、プランジャーの深さを調整することが非常に重要です。正確な結果を得るために、オペレーターは材料のスプリングバックとパンチの深さを調整する傾向があります。CNC マシンは、曲げ半径とリバウンド制御を自動的に設定できます。このプロセスでは通常、曲げ力と最終寸法をより細かく制御できるため、均一性を実現するのに最適です。
エアベンディング板金の主要コンポーネント
エアベンディングに関係する部品は連携して金属板を精密に成形します。
パンチとダイ
曲げ用ダイ&パンチ
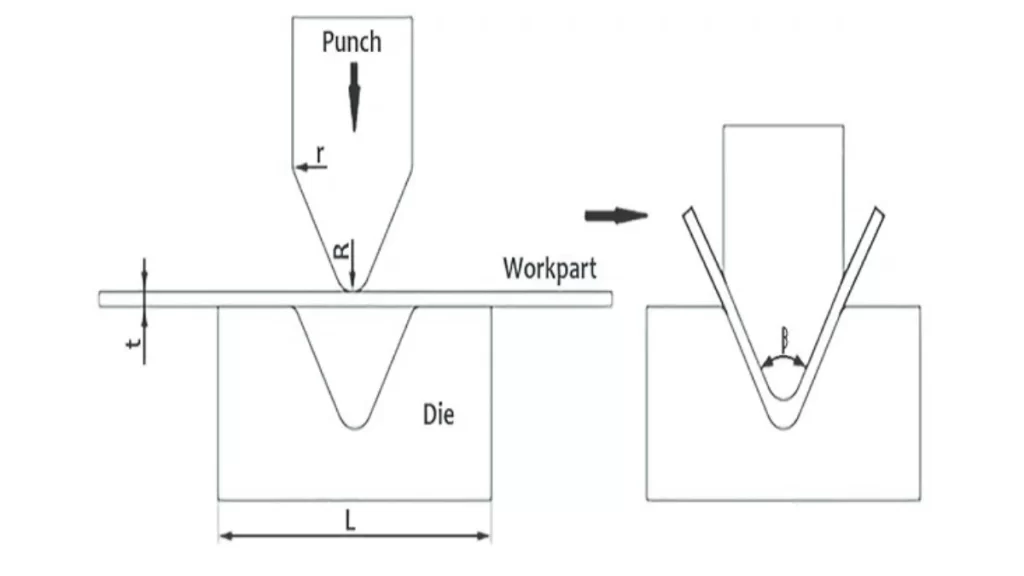
パンチとダイはエアベンディングの基礎を形成します。パンチは曲げに使用される下向きの力を加え、ダイには曲げ用の V 字型の空洞があります。たとえば、自動車業界では、シャーシ部品に特定の角度と寸法を与えるために使用されます。
エアギャップ
曲げ時のエアギャップ
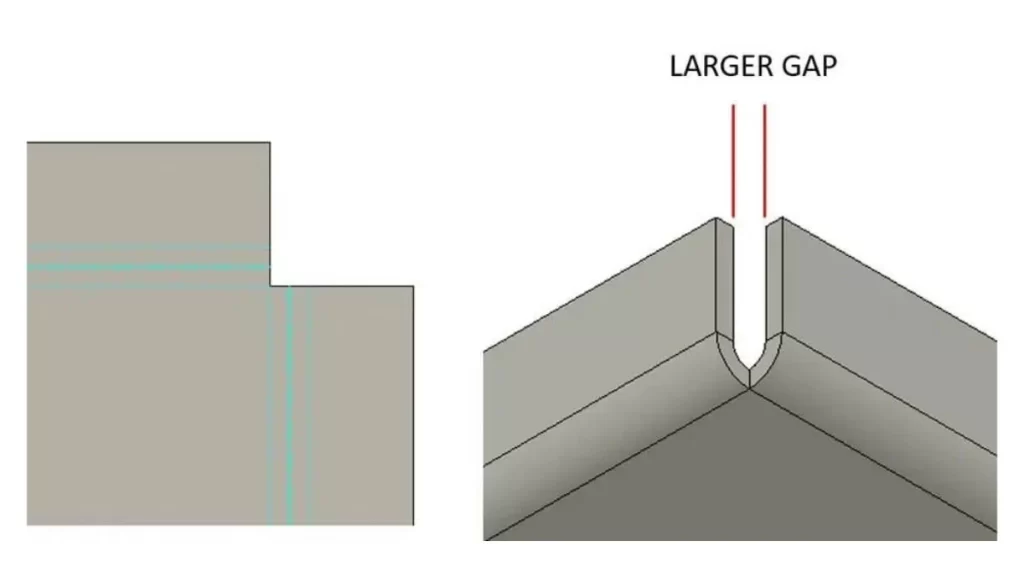
エアベンディングは、金属シートから金型の上部までの距離です。このエアギャップにより、材料が金型の形状にわずかに沿わなくなり、柔軟性が高まります。たとえば、金属ガートの製造では、企業は単一の金型セットアップでさまざまな角度のブラケットを作成できるため、効率が向上し、ツール費用が削減されます。
エアベンディング板金はいつ使用すべきですか?
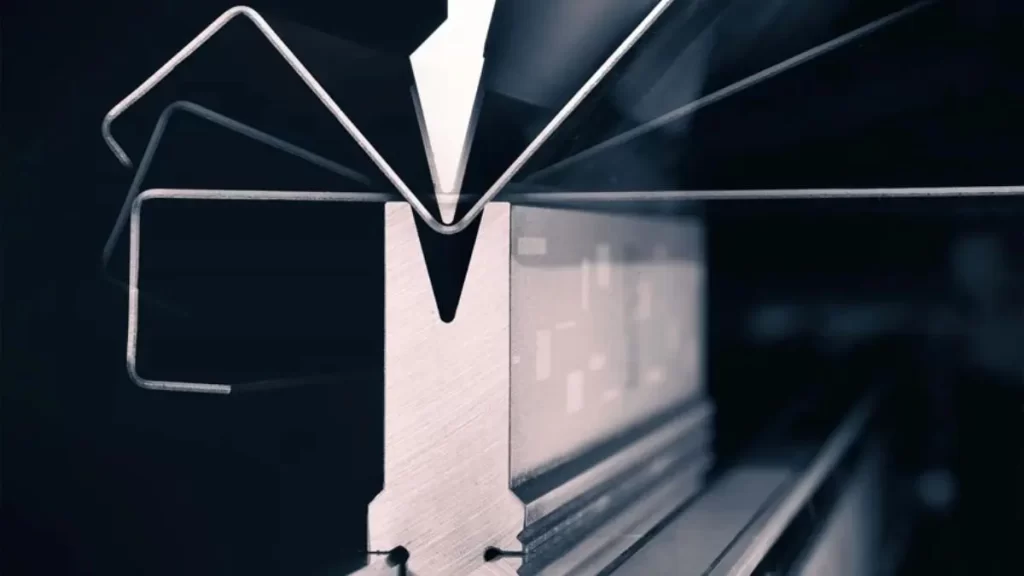
複数の曲げ角度を持つエアベンディング
- 設計に複数の曲げ角度が必要な場合。
- 異なるツールを使用せずに、さまざまな角度で作業する必要がある場合。
- 曲げ半径を制御する必要がある場合。
- スプリングバック補正を最小限に抑えるために CNC コントローラーを適用する場合。
- 構造タイプの異なる複数の部品を結合する場合。
- 下曲げ力が最大となる場合。
- 全体的な目標がツールのコストと頻繁なメンテナンスの問題を最小限に抑えることである場合、エアベンディングを使用できます。
エアベンディングプロセスはどのように機能しますか?
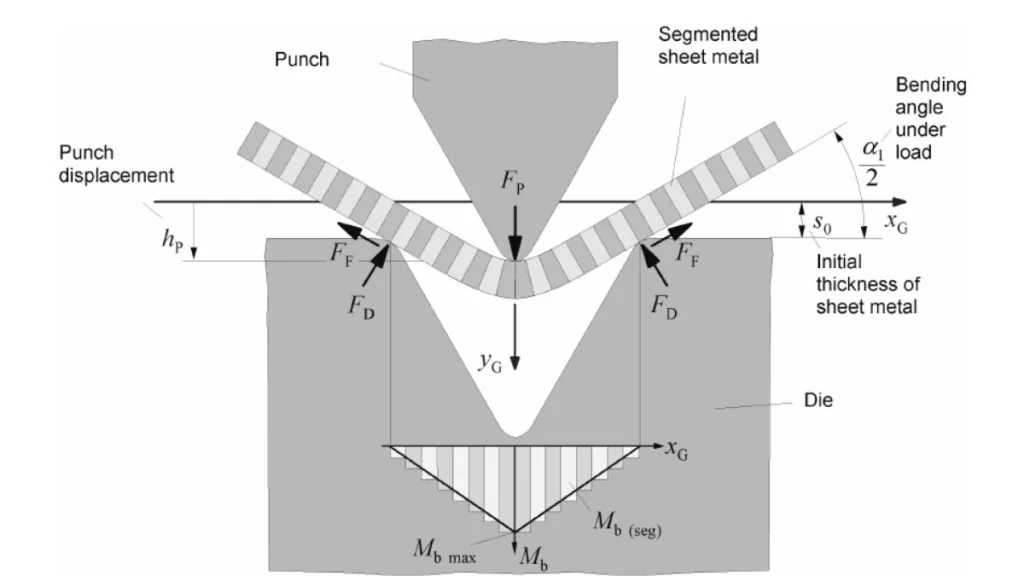
エアベンディングプロセス
Air 板金曲げ 制御された方法で力を使用して金属シートを成形します。ドリル システムを位置合わせするプロセスでは、適切な角度を得るために微調整する必要があります。ここでは、金属シートの空気曲げが段階的に行われる方法を説明します。
- 金型の準備
プロセスは適切なダイを選択することから始まります。通常、上部のパンチは狭く、下部のダイにはV字型またはU字型の溝があります。選択されるダイは、材料の種類、厚さ、シートの角度、および 曲げの種類、形成される必要があります。
- 金属板の設置
次に、金属シートを下部ダイに正しく配置します。金属シートは上部パンチの下にある溝に留まり、ワークピースを正確に曲げます。
- 圧力をかける
上パンチは下がってシートを溝に押し込みます。ダイの断面図では、ダイの底部には触れません。ダイのベースから一定の距離を置いて配置されており、金属製です。
- 曲げの形成
パンチによって板金にかけられた圧力によって円弧が形成されます。曲げ角度は、パンチの深さ、下型の形状、および板厚の関数です。プレス成形中、上型の圧力は材料に直接接触することなく作用します。
- 素材のリリース
希望の曲げ角度に達すると、パンチは再び元に戻り、または戻ります。曲げられた金属は評価とさらなる利用のために取り出されます。
- 評価と調整
作業者は、作業の進行中に形成された角度を検査します。何らかの理由でパンチ圧力または下降深さが十分でない場合は、必要な結果が得られるように変更します。
エアベンディングの内側半径はどのように制御されますか?
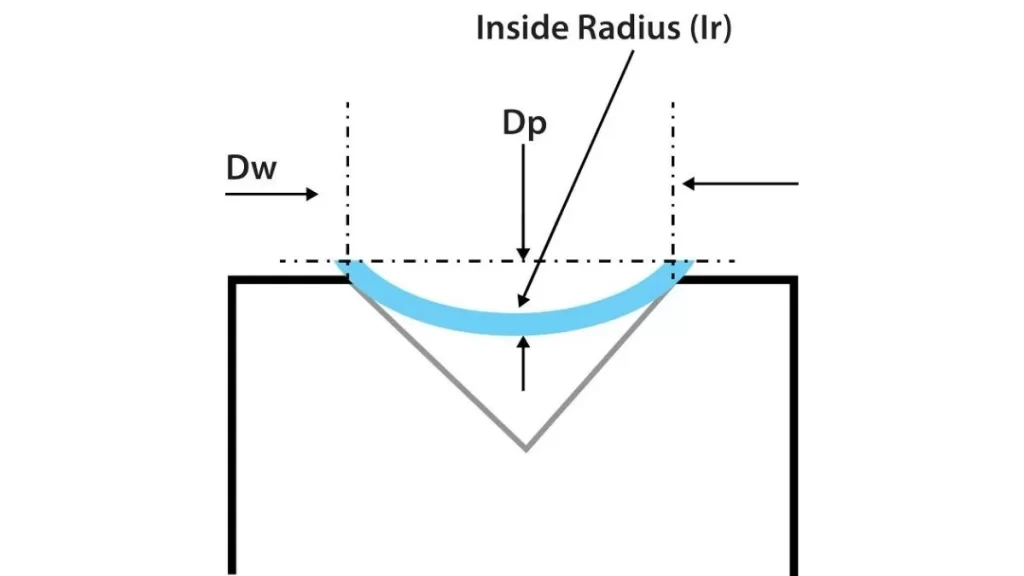
半径の内側に形成された空気
しかし、エアベンディングでは、パンチの先端がワークピースにへこみをつけることはありません。曲げの内側の半径は、下型に作られた V 字開口部のサイズによって決まります。V 開口部のサイズが大きいほど、半径は最大になります。しかし、下型を変更することで、オペレーターは材料とその厚さに関係なく曲げ半径を制御できます。
プロセスの柔軟性により、次の 2 つの利点が得られます。
- エラー訂正: 小さなレイアウト エラーは、ダイ上で対応する調整を行うことで簡単に修正できます。
- 多様なデザイン: さまざまなクリエイティブ デザインでは、オペレーターに応じて半径が異なります。
完成品の内側の半径は、パンチの先端のサイズと同じではありません。パンチの先端と同じ半径にするには、先端を材料に押し込む必要があります。これを「パンチの先端」と呼びます。 ボトムベンディングエアベンディングは、パンチ先端とダイ周辺エッジの 3 つの接触点によって特徴付けられます。
今すぐプロリアンをお試しください!
ボトムベンディングとは何ですか?
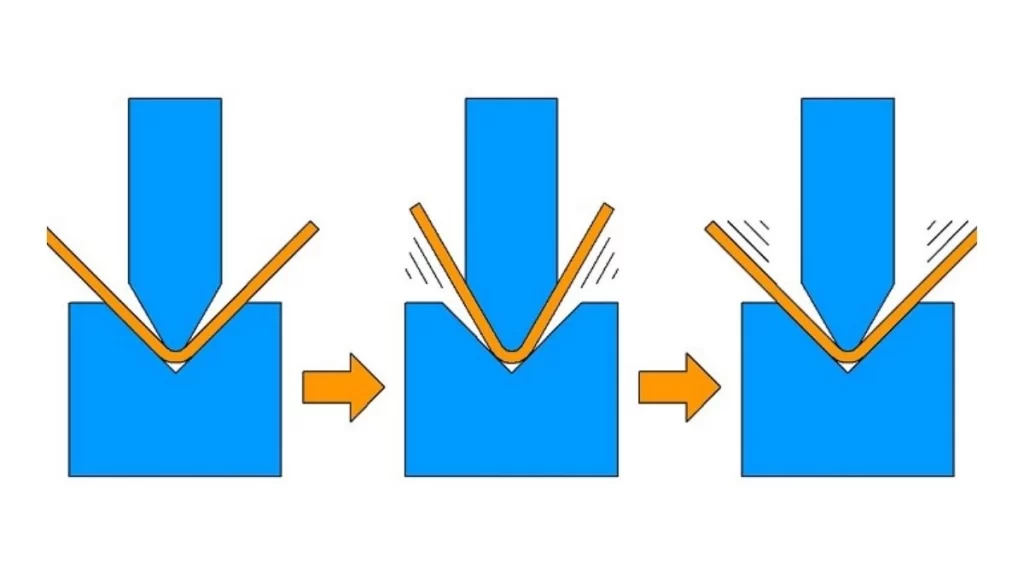
ボトムベンディング
ダイベンディングは、ボトムベンディングとも呼ばれます。金属板を必要なデザインに成形するために使用される最も古いプロセスの1つです。動作はスタンピングと似ていますが、パンチで材料を押します(についてさらに詳しく知る アルミニウムの曲げパンチは上からダイに押し込まれ、ワークピースに力を加え、ダイは下から力を加えます。パンチとダイは基本的に連携して、金属を高精度で希望の形状に切断するプロセスを実行します。
エアベンディングとは異なり、ボトムベンディングは曲げを形成するためにダイプロファイルに依存します。角度とダイ表面が金属に反映されるため、このプロセスでは良好な結果が得られます。この方法により、他の従来の方法よりもスプリングバックが少なくなります。ボトムベンディングシートメタルは均一性が求められる用途に最適であるため、高精度の業界でよく使用されます。
ボトムベンディングはいつ使用すればよいですか?
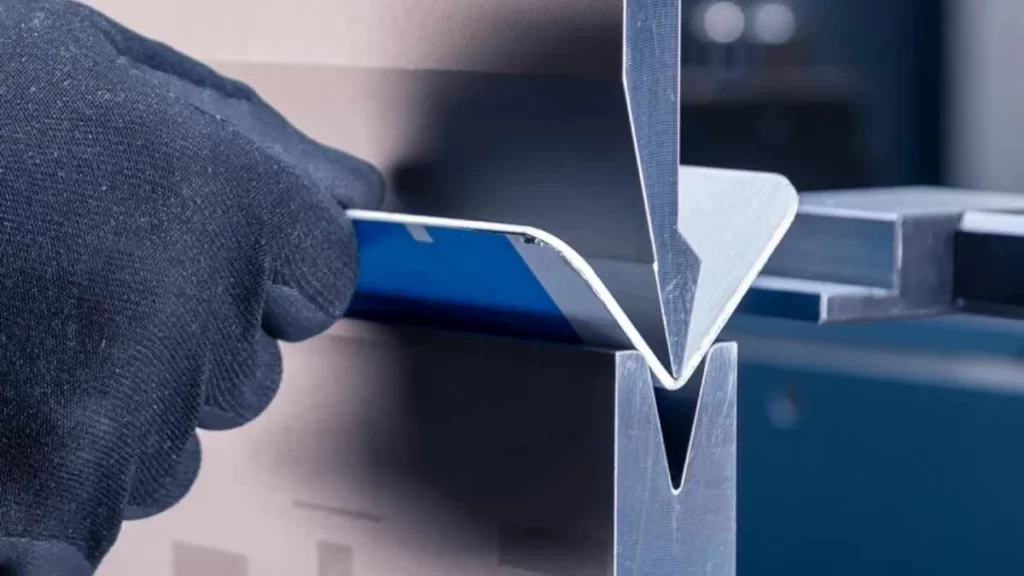
マークフリーボトムベンディング
ボトムベンディングまたはボトミングは、正確なプレスブレーキ操作です。ダイの底部付近で材料をプレスし、ダイの側面と接触させます。コイニングでは金属が変形しますが、ボトムベンディングでは金属を変形させずに曲げるだけです。この技術は、エアベンディングよりも比較的正確で、より優れたスプリングバックを提供します。ただし、さまざまな角度でのツール交換の速度は異なります。
大量生産
その結果、ボトム曲げは大量生産ジョブに最適です。1 回の曲げ操作のみを必要とする単一タイプの部品を扱う場合に優れたパフォーマンスを発揮します。この方法は、特に高速サイクルの機械式プレス ブレーキを使用する場合に、迅速な結果を保証します。
古くて精度の低いプレスブレーキ
ボトム ベンディングは、精度の低い旧モデルのプレス ブレーキに最適です。このようなマシンでは、パンチの位置決めを繰り返すのが難しい場合があります。ボトム ベンディングは、材料をパンチとダイの角度に合わせることで補正します。これにより、利用可能な機器を使用しても、一貫した結果を維持できます。
ボトミング技術は、板金加工プロセスにおいて精度と再現性が最も重要な場合に最適です。
エアベンディングとボトムベンディングの板金加工:主な違い
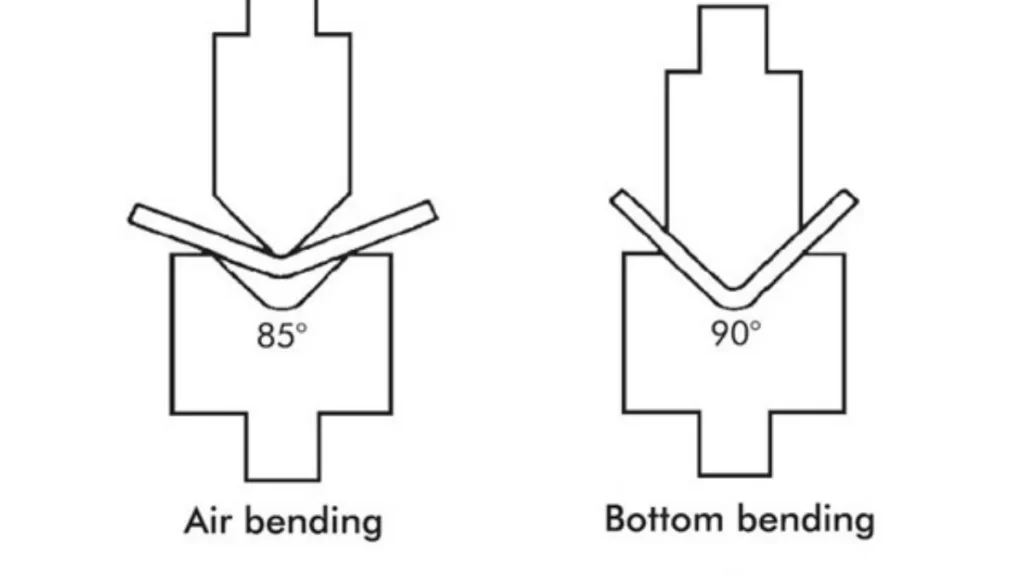
エアベンディング vs. ボトムベンディング
エアベンディングとボトムベンディングは、パンチとダイを使用して板金を曲げる2つの一般的な方法ですが、その原理は多少異なります。エアベンディングでは、材料はダイに完全に成形されるのではなく、ダイの下部が開いたままになります。 底曲げしかし、材料を金型/キャビティの底に高精度で押し込むため、高いスプリングバック効果は排除されます。
空気曲げ 逆に、ツールの面ではより速く、要求も少ないため、精度がそれほど重要でない場合に適しています。一方、ボトム曲げは、形状の均一性が得られるため、高精度が求められる状況に適しています。それでも、ボトム曲げでは角度ごとに特定のツールが必要であり、機器にさらに負担がかかり、摩耗やメンテナンスが増える可能性があります。
ただし、どちらの方法も、標準の機械式プレス ブレーキまたは CNC プレス ブレーキを使用して実行できます。エア ベンディングでは角度の許容範囲が厳しく、ボトム ベンディングでは金型の形状が曲げによって決まるため、機器の不完全さを考慮する必要があります。
エアベンディング板金とボトムベンディングの比較表
| 機能 | エアベンディング | ボトムベンディング |
| ツール要件 | 複数の角度に対応する単一のダイ | 各角度ごとに異なるダイが必要 |
| 精度 | ±45分 | ± 15-30′ |
| マテリアルコンタクト | 金型との部分的な接触 | 金型との完全な接触 |
| 速度 | より高速で、高い柔軟性に適しています | もっとゆっくり |
| 費用 | ツール投資が不要、部品価格が上昇 | 工具投資、部品価格の低下 |
| メンテナンス | 機器への負担が減り、メンテナンスも軽減 | 圧力が高くなり、機器の摩耗が増加 |
| 最適な使用例 | 角度が柔軟で精度が低い部品 | 厳密な精度が求められる部品 |
エアベンディングとコイニングシートメタルの簡単な比較
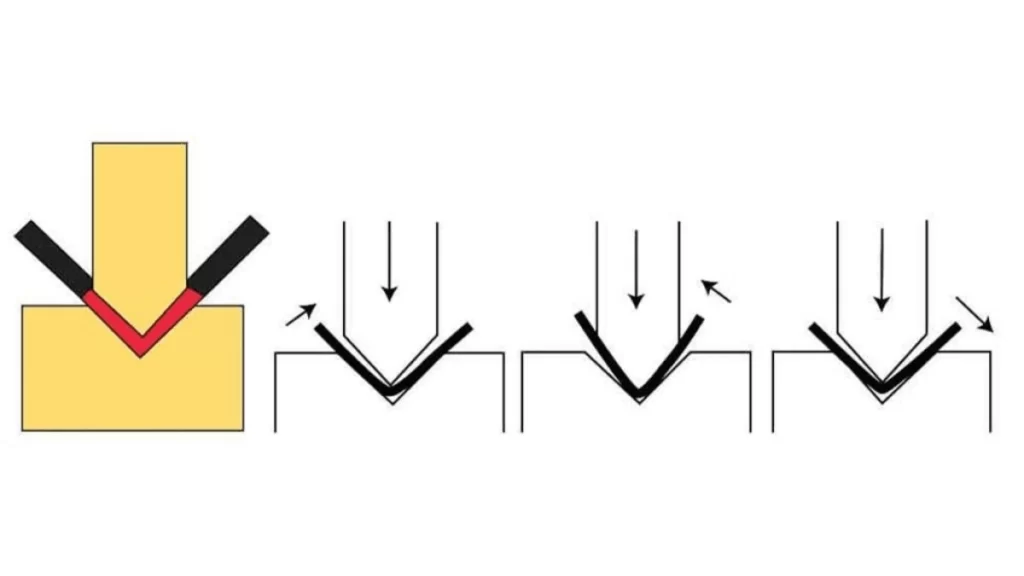
プレスブレーキコイニング
板金成形には、エアベンディングサインとコイニングという 2 つの基本的な技術があり、それぞれに長所と短所があります。Boda Tech ではさまざまな曲げ技術を採用していますが、材料の特性、想定される用途、必要な結果に応じてそれらを選択します。
エアベンディング板金の利点
- エアベンディングは、さまざまな材質や厚さに最適に使用できます。
- 他の技術に比べて曲げるのに必要な力が少なくなります。
- このプロセスは通常、 工具の摩耗 と涙。
- エア曲げ板金では、曲げた後に角度をある程度調整できます。
エアベンディング板金の欠点
- 材料は曲がる前の形状に戻る(弾力的に元に戻る)場合があります。
- エアベンディングは、90 度の曲げが一般的である筐体やブラケットなどの用途に適しています。スプリングバックは常に発生しますが、エンジニアは正しい測定を行うためにスプリングバックの計算方法を知っておく必要があります。
コイニング板金曲げ
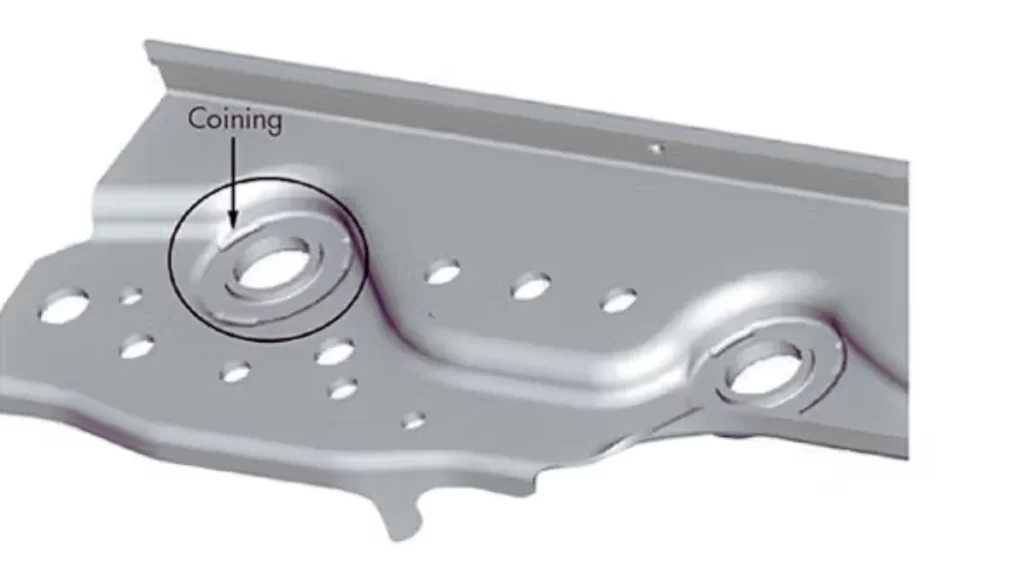
板金加工
コイニングとは、板金と金型に空気曲げよりも強い圧力をかける曲げ加工です。この方法では、わずかなスプリングバックで高い精度が得られます。
コイニングの利点
- 最小限のスプリングバックで正確な曲げを実現します。
- 正確で精密、厳しい公差のアプリケーションに適しています
コイン化のデメリット
- 切削工具にかかる負担が大きくなります。
- より多くの量と圧力が必要となり、機械にかかる負担も大きくなります。
プレスブレーキエアベンディングに使用される材料
- 鋼(軟鋼、ステンレス鋼、高強度合金鋼): その ステンレス鋼の曲げ 自動車部品、構造梁、ブラケットを製造しています。
- アルミニウム: 次のような製品を作成するために使用されます 航空機部品、熱交換器、筐体。
- 真鍮と銅: 製品: 電気コネクタ、装飾器具、ラジエーター。
- チタンおよびニッケル合金: 製品: 航空宇宙部品、医療用インプラント、化学反応器。
今すぐプロリアンをお試しください!
Boda Tech の板金曲げサービス
Bodaのエンジニアと技術者は、板金加工において数十年にわたる経験を積んできました。お客様と協力して製品設計を評価し、強化し、最適な加工プロセスを選択できることを嬉しく思います。エアベンディング、ボトムベンディング、その他の操作など、どのような作業が必要であっても、 切断 またはスタンピング、私たちはあなたの製品に最高の結果をもたらすお手伝いをします。ぜひ私たちに連絡して、私たちの製品についてもっと知ってください。 板金曲げ加工サービス.