
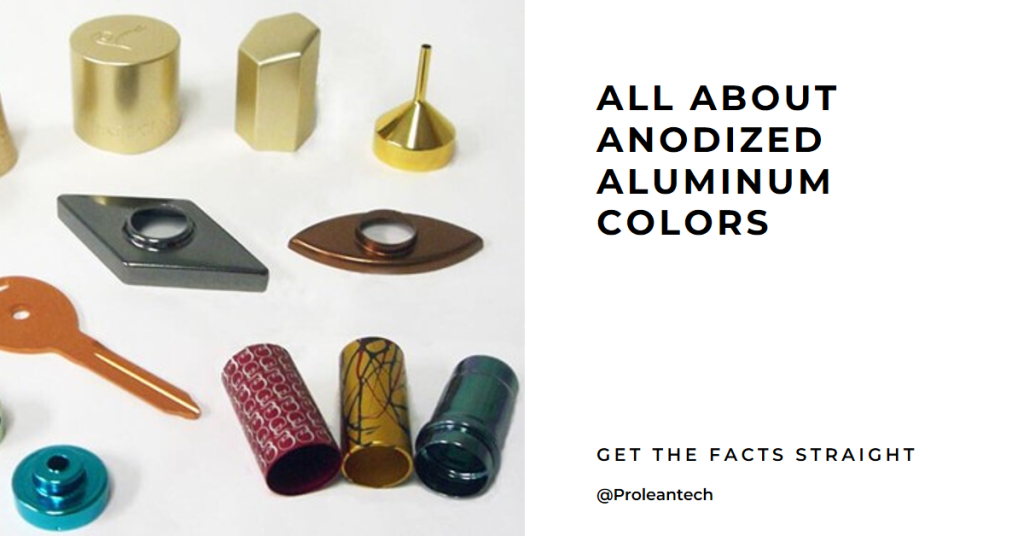
アルミニウムとそのさまざまなグレードの合金は、軽量で強度が高いため、医療、自動車、航空宇宙などのさまざまな業界で建築材料として頻繁に使用されています。これらの部品の製造にどの製造プロセスが使用されるかは関係ありません。 表面処理 これらの部品の機械的特性と外観の美しさを向上させるためには不可欠です。
幅広い色を表面にコーティングできるため、 陽極酸化、これは世界の製造業で使用されている最も一般的な表面仕上げ方法です。アルミニウム部品は、アルマイト処理色のおかげで、耐久性があり、過酷な環境への露出に優れた耐性を持つように作られています。さらに、耐摩耗性もアルマイト処理色によって実現できます。この記事では、 アルミニウム陽極酸化処理、様々な着色方法、色合わせ、および関連プロセス.
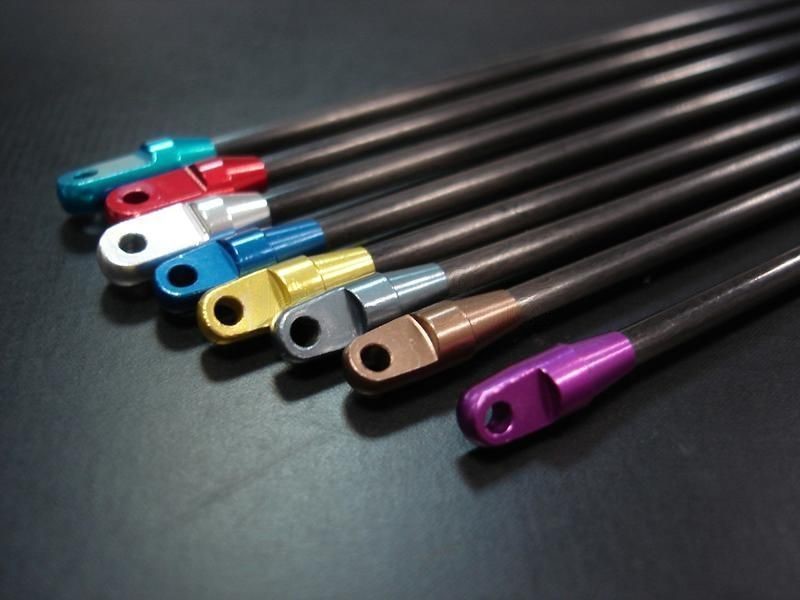
多彩なカラーのアルマイトパーツ
アルミニウムアルマイト処理
製造された部品の洗浄はアルミニウムの陽極酸化の最初のステップであり、彫刻上のアルカリがこの作業に最適な洗浄剤です。陽極酸化プロセスを妨げる可能性のあるすべての軽油やその他の物質は、この洗浄プロセス中に除去されます。洗浄後にアルカリエッチングを実行して、表面に残っている自然酸化物を除去する必要があります。それに最適な選択肢は水酸化ナトリウムです。
次のステップでは、洗浄およびエッチングしたアルミニウム部品を硝酸溶液に浸して表面を滑らかにし、陽極酸化の準備をします。
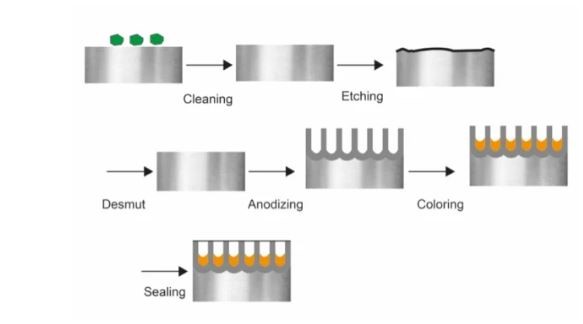
アルミアルマイト着色の各種段階
最後に、アルミニウム部品を硫酸の電解液に浸漬して陽極酸化処理を行います。カソードは電解液タンクの外側にあります。コーティングが必要なアルミニウム部品は陽極として機能します。次に、電極に電流が印加されます (「+」端子がアノードに、「-」端子がカソードに)。ここで、電流が電解液中を移動して酸化物イオンを放出し、それがアルミニウム基板に到達して表面に統合された酸化物層を形成します。
アルミニウムアルマイト部品の色
一般にアルマイト部品の着色には、干渉発色、染料発色、電解発色、一体発色のXNUMXつの方法があります。それぞれを詳しく見てみましょう。
エレクトロカラーリング
陽極酸化アルミニウム部品の表面では、さまざまな色を簡単に実現できます。 電解着色。電解着色では、着色剤としてさまざまな金属塩が使用され、使用された塩の金属イオンが陽極酸化アルミニウム部品の細孔に沈着します。したがって、色は塩溶液に使用されている金属によって異なります。
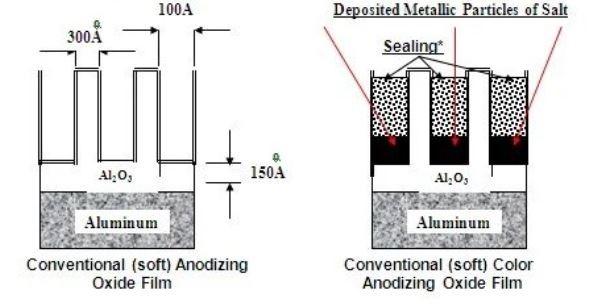
電気着色工程
電気分解プロセスの一環として、陽極酸化処理された表面は、目的の色を作り出すのに十分な顔料が沈殿するまで、金属塩の濃縮溶液に浸されます。したがって、色は塩に使用されている金属によって異なり、色の強さは処理時間(30秒〜20分)によって異なります。
陽極酸化アルミニウムの着色に使用される一般的な金属塩と色
| SN | 塩 | 色圏 |
| 1 | 硝酸鉛 | イエロー |
| 2 | 酢酸二クロム酸カリウム | イエロー |
| 3 | 酢酸と過マンガン酸カリウム | レッド |
| 4 | 硫酸銅と硫化アンモニウム。 | グリーン |
| 5 | 硫酸第二鉄とフェロシアン化カリウム | 青 |
| 6 | 酢酸コバルトと硫化アンモニウム | ブラック |
染料着色
陽極酸化アルミニウム部品を着色するもう XNUMX つのアプローチは、染料着色です。このプロセスでは、着色するコンポーネントを染料溶液の入ったタンクに浸すだけです。このアプローチにおける色の強度は、染料の濃度、処理時間、温度などのさまざまな変数に依存します。
染料着色の仕様:
| ダイタンクの材質 |
ステンレス鋼、プラスチック、またはグラスファイバー
|
| 使用可能温度範囲 | 140から1600F |
| 追加のセットアップ | 染料タンクの汚染を防ぐ空気撹拌 |
完璧な染料カラーリングのためのヒント
- 表面に残留する酸が染色プロセスを妨げる可能性があるため、陽極酸化アルミニウム部品の洗浄は非常に重要です。状況によっては、酸の存在によりアルミニウムの染色が妨げられることがあります。したがって、染浴を開始する前に、重炭酸ナトリウムを使用して脱着します。
- 陽極酸化と染料浴のステップは同時に完了する必要があり、部品は陽極酸化タンクから取り出したらすぐに染色タンクに入れます。
- また、酸やその他の汚染物を染料タンクに近づけないでください。
一体着色
インテグラルカラーリングプロセスは、2つの異なるアプローチを組み合わせています。まず、アルミニウム部品を陽極酸化処理し、陽極酸化処理された部品を合金で着色します。したがって、このプロセスにおける特定の合金の機能は、色がどのように発現するかです。アルミニウム部品の組成と動作条件に基づいて、色の範囲は、金色のブロンズから深いブロンズの陽極酸化処理、そして 黒陽極酸化処理.
干渉発色
このアプローチでは、細孔構造の拡大と適切な物質の堆積を行う。 陽極酸化金属 表面に色を付けるために、必要な色に基づいて色を付ける。例えば、ニッケルを蒸着させると青灰色になる。基本的に、干渉色は、光が陽極酸化アルミニウムの表面に当たって屈折、反射、または吸収されるときに発生する。
今すぐプロリアンをお試しください!
封止工程
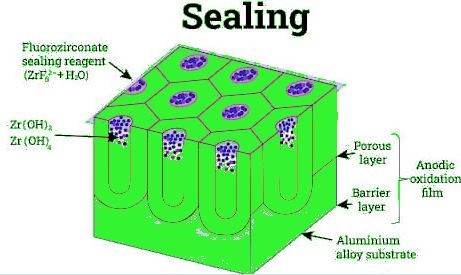
シーリングプロセス
シールプロセスの主な目的は、不要な分子が細孔に吸収されるのを防ぐことです。潤滑剤やその他の望ましくない分子が細孔内に滞留することがあり、最終的には表面腐食の原因となるためです。一般的なシーリング材には、酢酸ニッケル、重クロム酸カリウム、熱湯などがあります。
1. 熱湯法
密封タンクの製造には通常、ステンレス鋼またはその他の不活性材料が使用されます。着色アルミニウム部品は最初に熱水 (200 °F) に浸され、そこでアルミニウム一水和物が表面に形成され、それに応じて体積が増加します。その結果、望ましくない分子が細孔から除去されます。
2. フッ化ニッケル法
この手順により、陽極酸化アルミニウム部品が柔らかくなります。この方法では、陽極酸化アルミニウムにフッ化ニッケルを導入します。フッ化物イオンは細孔に到達し、そこでニッケルイオンが表面に沈殿し、水分子と結合して水酸化ニッケルを形成し、最終的に細孔を塞ぎます。
3. 重クロム酸カリウム法
この技術では、重クロム酸カリウム (5 % w/V) 溶液を使用して、陽極酸化アルミニウム部品をシールします。まず、沸騰した重クロム酸カリウム溶液が入ったタンクに部品を約 15 分間浸します。次に、部品の表面がクロム酸イオンを吸収し、これらのイオンが水和するとコーティングが発生します。他のシーラント方法に比べて耐汚染性は劣りますが、このコーティングはシーリングへの直接的なアプローチを提供します。
カラーマッチング
一致する色はさまざまなバッチに応じて異なる場合があります。ただし、陽極酸化アルミニウム部品の着色プロセスを正確に行った場合に限ります。このため、一致する色を得るには、使用するアルミニウムのグレード、仕上げの種類、金型の濃度、表面の結晶構造などのプロセスやその他の要素がバッチ間でほぼ同一である必要があります。
結論
アルミニウム部品の陽極酸化処理と着色を検討した結果、アルミニウム陽極酸化処理の最大の利点は、表面にさまざまな色を植え付けることができることであり、これにより機械的特性と美的美しさが向上するだけでなく、市場の需要にも応えることができることがわかりました。さらに、電気着色法は、電気化学的に色を析出させ、適切な塩溶液を選択するだけで幅広い色を作成できるため、XNUMX つの着色方法の中で最も優れています。
アルミニウムの陽極酸化プロセスは、多くの化学、材料科学、および製造工学が関与するため、間違いなく非常に複雑です。ただし、私たちのものを選択すれば混乱することはありません 陽極酸化サービス. 当社の材料科学および機械工学の専門家は、最高品質のアルミニウム陽極酸化処理を提供し、プロジェクトに最適な色を選択できます。
よくある質問
アルミのアルマイト加工とは何ですか?
アルミニウムの陽極酸化処理は、金属部品の外側に耐食性と耐傷性の層を形成する電気化学プロセスであり、さまざまな色の優れた仕上げを提供します。
陽極酸化アルミニウム部品の表面にどの色を注入できますか?
正確な答えはありませんが、陽極酸化アプローチを使用すると、ほぼすべての色を表面に適用できます。
陽極酸化アルミニウム部品を着色する一般的な方法は何ですか?
電気着色、染料着色、干渉着色、一体着色が最も一般的な方法です。
アルマイト表面の色は時間の経過とともに薄れますか?
いいえ、非常に耐久性があります。ただし、一般的な環境では、表面に酸性洗浄が適用されるまでオフになりません。