
金属部品の陽極酸化処理
その 陽極酸化 陽極酸化処理は、金属表面に酸化皮膜を形成する電気化学的酸化の一種です。金属基材の外側に形成される粉体塗装とは異なり、陽極酸化処理は基材内部で行われます。この処理の目的は2つあります。1つ目は、表面層を腐食や摩耗から保護すること、2つ目は、見た目を美しくすることです。
このプロセスを実行するには、金属部品を電解液に浸漬する必要があります。その後、金属部品を電気回路の正極に接続します。その結果、電解液中の酸素イオンが金属表面に移動し、そこに酸化皮膜が形成されます。このプロセスに関する詳細は、MIL-PRF-8625文書を参照してください。
陽極酸化処理の仕組みとは?電気化学プロセスを解説
金属の陽極酸化は、金属部品が電解槽内で陽極として機能する際に起こります。酸化プロセスは、直流電流が存在する酸性環境下で発生し、陽極上で酸化反応を引き起こします。その結果、酸素イオンがアルミニウム原子と結合して酸化アルミニウムが生成されます。
金属材料をまず電解液に入れ、電源の正極端子(陽極と呼ばれる)に接続すると、酸素イオンが金属に向かって移動し、金属表面の酸化が起こる。
陽極酸化処理が可能な金属は?アルミニウム、チタン、鋼鉄など
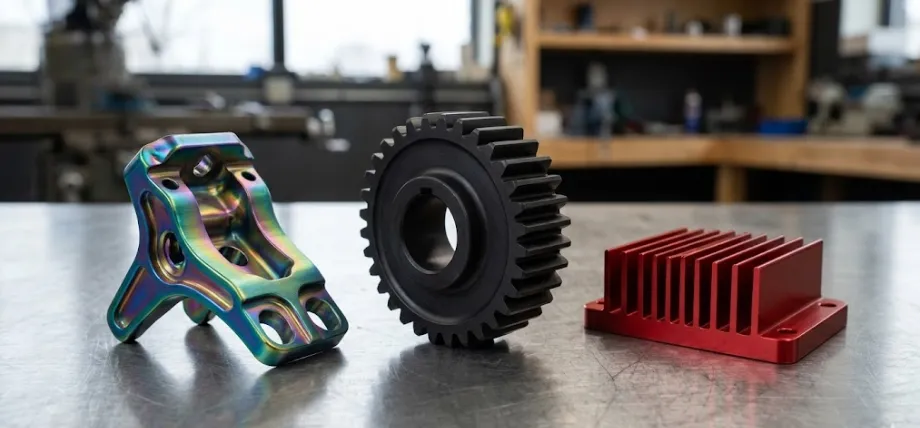
精密陽極酸化処理された金属部品
| 金属 | 陽極酸化可能 | Notes |
| アルミニウムおよびアルミニウム合金 | はい | 最も一般的なのは6061と7075で、これらは陽極酸化処理に優れています。高シリコン/銅合金は、より暗く、均一性の低い仕上がりになります。 |
| チタン | はい | 染料を使わずに鮮やかな干渉色が得られます。航空宇宙産業、生体医療用インプラント、宝飾品などに使用されています。 |
| マグネシウム | はい | 複雑な加工技術を必要とする。アルミニウムほど普及していない。 |
| 鋼/ステンレス鋼 | いいえ | 酸化鉄は反応性が高く、耐腐食性はありません。そのため、不動態化処理、電気めっき、または乾式潤滑剤を使用してください。 |
| 銅/真鍮 | いいえ | 酸化処理では必要な保護効果が得られません。クロメート処理または電気めっきを使用してください。 |
部品に使用する金属を選ぶ際は、陽極酸化処理による確実な保護仕上げを求めるなら、アルミニウムまたはチタンを使用してください。鋼は、不動態化処理や電気めっきに適した代替材料です。
陽極酸化チタン:色、加工方法、用途
しかしながら、 陽極酸化チタン は以下と異なります 陽極酸化アルミニウム 陽極酸化処理されたチタンの着色には染料は不要です。色は、光の反射を制御する酸化チタン層の厚さを調整することによって得られます。電圧を変えることで形成される酸化層の厚さが変わるため、低電圧では黄色や茶色、高電圧では青や緑など、さまざまな色が得られます。
陽極酸化チタンは、生体適合性、着色性、耐久性、そして染料不使用が求められる医療機器の製造において非常に人気があります。また、酸化皮膜における色の重要性から、宝飾品や航空宇宙産業にも応用されています。
陽極酸化処理された鋼:鋼が陽極酸化処理できない理由と、代わりに何を使うべきか
鋼は、アルミニウムが陽極酸化条件下で形成するような安定した酸化皮膜を形成しません。鉄酸化物は膨張し続け、陽極酸化とは正反対の結果をもたらします。 陽極酸化鋼 安定していない。
| 目標 | 鋼材の推奨加工方法 |
| 耐食性(ステンレス鋼) | 不動態化処理または電解研磨 |
| 耐腐食性(軟鋼、屋外使用) | 溶融亜鉛めっきまたは粉体塗装 |
| 暗い外観で、軽度の保護効果があります。 | 黒色酸化物コーティング |
| 耐摩耗性 | 無電解ニッケルめっきまたはPVDコーティング |
| 塗料の密着性 | リン酸塩化成皮膜 |
陽極酸化処理の種類:タイプI、タイプII、タイプIIIの説明
工業用陽極酸化槽プロセス
陽極酸化処理は、使用する電解液の種類と、処理によって形成される酸化膜の厚さによって、大きく3つの形態に分類されます。陽極酸化処理に使用する金属の種類は、その用途によって異なります。
| プロパティ | タイプI – クロム酸 | タイプII – 硫酸 | タイプIII – ハードコート |
| 電解質 | クロム酸 | 硫酸 | 硫酸(高濃度、低温) |
| 酸化膜厚 | 0.5〜2.5 µm | 5〜25 µm | 25〜75 µm |
| 硬度 | ロー | 穏健派 | すごく高い |
| 耐摩耗性 | ロー | 穏健派 | 素晴らしい |
| 耐食性 | 素晴らしい | とても良い | とても良い |
| カラーオプション | 限定版(グレー/クリアのみ) | 幅広(染料を受け入れる) | 限定品(ナチュラルダークグレー/ブラック) |
| 次元の影響 | 最小限の | 表面から50%、表面から50%出ている | 50%イン/50%アウト ― 厳しい公差において重要 |
| 一般的なアプリケーション | 航空宇宙分野向け、薄肉精密部品 | 消費者向け製品、一般エンジニアリング | 産業用、軍事用、高摩耗部品 |
| 環境への懸念 | 高濃度のクロム酸は危険です | ロー | ロー |
タイプI: クロム酸陽極酸化
酸化膜の最小厚さを得るためには、クロム酸電解液を用いたタイプI(0.5~2.5μm)が用いられる。これは航空宇宙分野で推奨されているが、毒性リスクのため使用頻度は大幅に減少している。
タイプ II: 硫酸陽極酸化
陽極酸化処理において最も広く用いられている。硫酸電解液を用いて5~25μmの酸化皮膜を形成する。着色性に優れ、同時に腐食防止効果も発揮する。
タイプIII:硬質アルマイト処理(ハードコート)
タイプIIIも硫酸電解液を使用するという点でタイプIIとよく似ていますが、25~75μmの硬質酸化膜を得るために、濃度や温度などの条件が異なります。油圧ピストン、摺動機構、その他摩耗や摩擦が大きい工作機械など、耐摩耗性が求められる用途に利用されます。厚みがあるため、加工時の寸法変化が問題となります。
今すぐプロリアンをお試しください!
アルミニウムの陽極酸化処理:ステップバイステップ
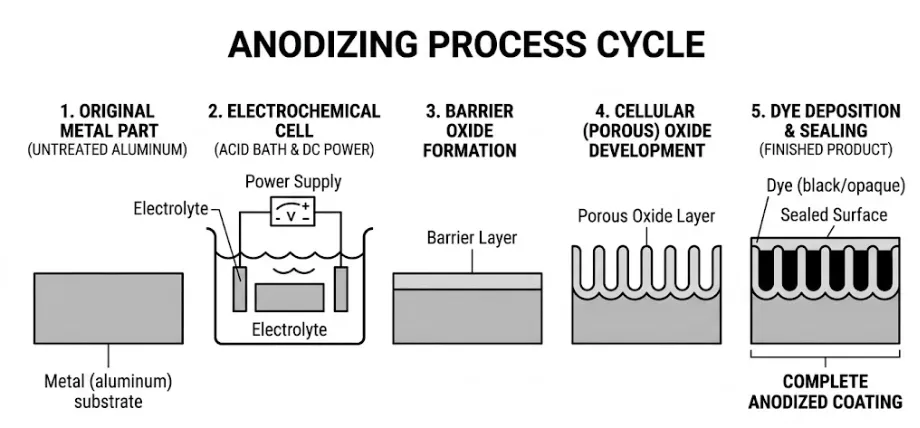
陽極酸化処理サイクル図
ステップ 1 – 表面の準備
部品は機械加工または研磨され、これは機械仕上げと呼ばれます。その後、陽極酸化処理ラインに送られます。傷はそのまま残ります。
ステップ2 – 洗浄とエッチング
脱脂工程はエッチングの前に行われ、金属表面に自然に形成された酸化層を除去して均一な表面を確保します。次に、硝酸を用いてスマット除去を行い、存在する可能性のある合金元素(Si、Cu、Mnなど)を除去します。
ステップ3 – 陽極酸化処理(電気化学浴)
得られた部品を酸を含む溶液に浸し、陽極に取り付けて電流を流す。酸素イオンが表面に流れ込み、酸化アルミニウムが形成される。
ステップ4 – 着色(染色)
万一に備えて アルミニウム色 必要に応じて、部品を染色槽に移します。この工程は、陽極酸化処理の直後に行う必要があります。そうすることで、気孔が開いた状態を保つことができます。
ステップ5 – 毛穴を塞ぐ
細孔を密閉することで、水分や汚染物質の侵入を防ぎます。これは耐腐食性において最も重要な工程です。以下に、最も一般的な3つのシーリング方法を示します。
高温純水封止
部品を95℃以上の脱イオン水に浸漬する。酸化層が水和して膨張し、すべての細孔を塞ぐ。これは最も実績のある方法であり、優れた耐食性を提供するが、エネルギー消費が大きい。
中温シール
このプロセスは、酢酸ニッケル溶液を用いて摂氏60~80度の温度で行われます。鉱物塩が細孔内部に沈殿し、化学的に結合して細孔を塞ぎます。熱封止に比べてエネルギー消費量が少なくて済みます。
低温/室温密封
一般的にフッ化物系である化学シーラントは、常温で使用されます。エネルギー消費量が少ないため、環境に優しい選択肢と言えます。ただし、完全に耐腐食性を発揮するには、シーリング後の一定期間の経時変化が必要です。
陽極酸化処理とその他の金属表面処理プロセスとの比較
| プロパティ | 陽極酸化 | 粉体塗装 | クロム酸塩変換 | 無電解ニッケルメッキ | パッシベーション |
| プロセスタイプ | 電気化学 | 機械的/熱的 | 化学 | 無電解化学 | 化学 |
| 適合する金属 | Al、Ti、Mg | ほとんどの金属 | アルミニウム、鋼鉄 | ほとんどの金属 | ステンレス鋼 |
| 層厚さ | 5〜75 µm | 60〜200 µm | 0.5〜2.5 µm | 12〜75 µm | 追加レイヤーなし |
| 防食 | 素晴らしい | グッド | グッド | 素晴らしい | グッド |
| 電気伝導性 | 非導電性 | 非導電性 | 導電性: | 導電性: | 導電性: |
| 耐摩耗性 | 優秀(タイプIII) | 穏健派 | ロー | とても良い | ロー |
| カラーオプション | 広い | 非常に広い | 限定的 | なし(銀) | なし |
| 相対コスト | 低~中程度 | 低~中程度 | ロー | 中~高 | ロー |
陽極酸化処理部品の主要特性とパラメータ
| プロパティ | タイプI | タイプII | タイプIII |
| 酸化層の厚さ | 0.5〜2.5 µm | 5〜25 µm | 25〜75 µm |
| 表面硬度 | 200HV | 300~400 高圧 | 400~500 高圧 |
| 耐食性 | 素晴らしい | とても良い | とても良い |
| 耐摩耗性 | ロー | 穏健派 | 素晴らしい |
| 電気伝導性 | 非導電性 | 非導電性 | 非導電性 |
| 熱応力耐性 | ロー | 穏健派 | ハイ |
| 寸法的な影響(片側あたり) | 0.5μm | 2.5〜12.5 µm | 12〜37 µm |
| 染料を受け入れる | いいえ | はい | 限定的 |
金属部品の陽極酸化処理の利点
金属の陽極酸化処理の最も一般的な利点、そしてエンジニアの間で好まれる理由は、その耐食性にある。アルミニウム表面の酸化層は密閉されており、他の化学物質や元素と反応しない。海洋産業や航空宇宙産業などでは、このような特性は非常に重要である。
2つ目の大きな利点は、その表面硬度です。6061アルミニウムの無塗装状態の硬度は約95HVですが、タイプIIIの硬質コーティングを施すことで、表面硬度は400~500HVまで向上します。 金属の陽極酸化処理は環境にも優しい。硫酸を使用するため、回収可能で、クロム酸やその他のクロムめっきに使用される化学物質よりも危険性が低い。また、コールドシール処理を用いることでエネルギー消費量も削減できる。
今すぐプロリアンをお試しください!
陽極酸化処理用部品の設計:エンジニアが知っておくべきこと
金属溶接不良検査
陽極酸化処理前に検討されるいくつかの設計上の考慮事項は、部品の最終的な品質に影響を与える。アルミニウムの陽極酸化処理において最も頻繁に発生する問題は、寸法、合金組成、および形状に関するものである。
- 寸法公差酸化膜の形成は、材料表面から2方向に発生し、各面に約半分ずつ広がります。タイプII陽極酸化処理では、各面は約2.5~12.5µmずつ成長します。タイプIIIでは、成長が片側あたり最大12~37µmまで増加します。穴、ねじ、その他の高精度部品の公差は、これらの寸法変化を考慮して設定する必要があります。タイプIII陽極酸化処理では、M8より小さい穴はすべてマスキングするか、後加工する必要があります。
- エッジとコーナー電流は鋭利なエッジ周辺に集中する傾向があり、材料の過剰な成長や焼損につながる可能性があります。硬質コーティングが必要なすべての外部鋭角部は、最小半径が0.5 mm(0.020インチ)である必要があります。
- ジグマーク: 部品を陽極酸化処理するには、陽極酸化ラックに電気的に接続する必要があります。電気接続が行われる箇所はマスキングされ、陽極酸化処理は行われません。そのため、設計者は図面上で、これらの治具マークがどこに配置されるかを指定する必要があります。通常は、目立たない場所に配置します。
- アルミニウム合金の選択: 一部のアルミニウム合金は陽極酸化処理に適しています。6061-T6と7075-T6は滑らかで均一な層を形成し、 ブラックアルマイト処理されたアルミニウム 表面仕上げ。高シリコン合金(鋳造用として用いられる4xxx系など)は陽極酸化処理により濃い灰色に変色するため、装飾用途には適していません。銅含有量が多い合金(2xxx系)は、6xxx系に比べて表面仕上げの均一性が低く、耐食性も劣ります。
- 電気伝導性: 陽極酸化皮膜は誘電体です。部品に電気接続が必要な箇所がある場合は、陽極酸化処理の前にそれらの箇所をマスキングするか、処理後に処理する必要があります。
陽極酸化処理サービス
部品の耐久性と耐腐食性を向上させたいとお考えですか?Bodaでは、機能的な部品を提供するだけでなく、 表面陽極酸化処理サービスしかし、私たちは部品の美観や外観にも重点を置いています。
なぜ私たちを選ぶのか?
- Bodaは、一貫した表面品質を保証します。
- 複数の仕上げ加工を1か所で利用可能
- 15年以上の製造経験
- 3~7 日のリードタイム
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
金属に陽極酸化処理を施すと、表面に塗膜を形成するのではなく、表面に密着した仕上がりになります。適切なタイプ(I、II、またはIII)を選択し、寸法変化を理解することが、良好な結果を得るための鍵となります。
金属の陽極酸化処理に関するよくある質問
陽極酸化はどのように機能しますか?
陽極酸化処理では、アルミニウムに薄い酸化皮膜を形成することで、外部要因から保護し、その美しさを維持するとともに、場合によっては着色も行う。
金属部品に陽極酸化処理を施す理由とは?
金属部品に陽極酸化処理を施す主な理由は2つあります。腐食を防ぐためと、見た目を美しくするためです。
陽極酸化層の厚さはどれくらいですか?
陽極酸化層の厚さは、使用する陽極酸化の種類によって異なります。タイプIでは0.5~2.5µm、タイプIIでは5~25µm、タイプIIIでは25~75µmの厚さとなります。
陽極酸化処理は部品の寸法に影響しますか?
はい、陽極酸化処理は部品の寸法に影響を与えます。酸化層は基材金属から外側に向かって成長し、陽極酸化層の約50%が外側に成長するため、タイプIおよびタイプIIのコーティングでは、嵌合部品やシール部品の厳しい公差特性が変化する可能性があります。
陽極酸化処理に最適なアルミニウム合金はどれですか?
アルミニウム合金の陽極酸化処理には、6061-T6と7075-T6が最適な選択肢です。
陽極酸化アルミニウムに色を付けることはできますか?
陽極酸化処理されたアルミニウムは、染料浴に浸すことで、希望の色に着色することができます。
I陽極酸化アルミニウムは導電性がありますか?
表面が酸化アルミニウムに変化するため、電気伝導性はありません。
陽極酸化処理は環境に優しいのか?
陽極酸化処理は、他のどの化学薬品よりもリサイクル性が高く、危険性も低いため、非常に環境に優しい方法です。また、低温封止によりエネルギー消費量も削減できます。
タイプIIとタイプIIIの陽極酸化処理の違いは何ですか?
どちらも硫酸電解液を使用するが、タイプIIIはより高濃度でより低温で使用する。タイプIIでは5~25µmの厚さの膜が形成されるのに対し、タイプIIIでは25~75µmの厚さの膜が形成される。
陽極酸化処理にはどのような化学物質が使用されますか?
陽極酸化処理では、電解質として強酸が使用されます。これらの酸は、具体的には、タイプI陽極酸化ではクロム酸、タイプIIおよびタイプIII陽極酸化では硫酸です。
陽極酸化処理は剥がれるのか?
陽極酸化処理は、摩擦や頻繁な使用により、時間の経過とともに摩耗する可能性があります。
陽極酸化処理された部品の品質をどのように評価すればよいですか?
目視検査と機器による検査によって、陽極酸化処理の品質を評価することができる。
設計図に治具マークを含めるべき理由は何ですか?
治具マークは、再現性、精度、および速度を保証します。これにより、工具や材料を常に同じ位置に合わせることができます。
鋼は陽極酸化処理できますか?
陽極酸化処理は可能ですが、アルミニウムとは異なる方法です。保護バリアではなく、多孔質の酸化鉄が生成されます。