
チタンCNC旋削
チタンの旋削加工は、精密製造において要求が厳しいものの、やりがいのある工程です。航空宇宙グレードのチタンは、厳しい公差、優れた表面品質、そして重要な用途に求められる高品質な表面仕上げを実現するために、専門知識と適切な工具の使用が求められます。チタンの加工方法を知ることは、プロとアマチュアのメーカーの違いを生む可能性があります。
Boda Techは、チタン合金を含む加工が困難な材料のカスタムCNC旋削加工を専門としています。 チタンCNC加工 当社は、高度な技術力により、試作品から量産品まで、業界標準を満たす高精度部品を製造しています。チタン加工に関するご要望については、無料相談をご利用ください。お気軽にお問い合わせください。
CNC旋削におけるチタン合金
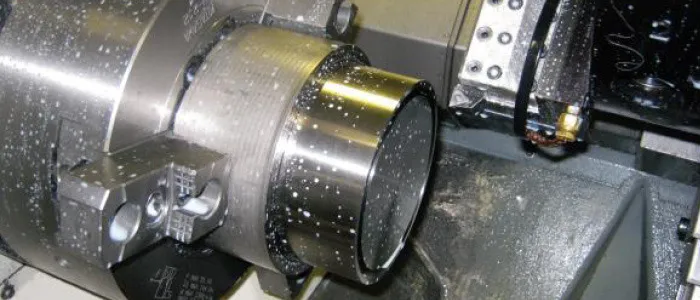
CNCマシンとチタン旋削部品
チタン260(商業用純チタン)をはじめとする様々なグレードの材料特性を理解することは、この金属を旋削加工する上で不可欠です。チタンは価値が高い一方で、加工が難しい金属です。チタンは、優れた強度と耐食性を兼ね備えた金属です。海洋産業から医療産業まで、幅広い産業で使用されています。
チタンの加工が難しいのはなぜですか?
質問は、 「なぜチタンは加工しにくいのか?」 新人機械工の間ではよく話題になります。チタンが機械工場で悪名高い素材として知られているのには、いくつかの理由があります。 チタンは熱伝導率が低く(アルミニウムの約7分の1)、熱がワーク全体に拡散されずに刃先に集中します。この局所的な熱蓄積は工具の摩耗を加速させ、早期の刃先損傷につながる可能性があります。チタンは化学反応性が高いため、高温下で切削工具に溶着し、構成刃先を形成して表面仕上げを損なう可能性があります。
また、チタンは高温でも強度を維持するため、切削温度が上昇しても軟化しません。チタンの弾性率は鋼の約半分です。この弾性特性とバネ性により、びびり、仕上がり不良、寸法誤差が生じる可能性があります。
旋削加工に使用される一般的なチタン材種
CNC旋削加工に重要なチタン材種
- グレード2(商業的に純粋): 最も一般的なチタン合金で、優れた耐食性と適度な強度を備えています。
- グレード5(Ti-6Al-4V): 最も一般的に使用されるチタン合金。強度を高めるために6%のアルミニウムと4.4%のバナジウムが含まれています。
- グレード23(Ti-6Al-4V): 低組織間質性バリアント。医療用インプラントにはグレード5が推奨されます。
- グレード9(Ti-3Al-2,5V): グレード5よりも強度は劣りますが、溶接や成形は容易です
加工するチタンのグレードは、チタンの旋削速度や送りから冷却剤や工具の形状まで、あらゆるものに影響します。
チタン旋削加工における送り速度と切削深さ
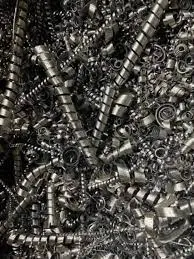
チタン旋削スクラップ
チタン旋削加工の速度と送り量を決定する際には、送り量、切削速度、切込み深さの関係が非常に重要です。チタンは、切削速度を下げて送り量を上げる方が、逆の場合よりも反応が早くなります。
工具の摩耗を防ぐため、切りくず厚さを0.003インチ以上に維持してください。送り速度が不十分だと、工具の刃先が切削する代わりに擦れてしまい、過剰な熱が発生して材料を効率的に除去できなくなります。また、この擦れ作用によってチタン表面が硬化し、次のパスの加工が困難になります。
切削深さは、既に硬化した層を貫通するのに十分な深さが必要です。軽仕上げ用に設計された仕上げ工具を使用する場合、0.020インチ未満の深さを達成することは困難です。
CNC旋削におけるチタンと鋼およびアルミニウムの比較
CNC 旋削用のチタンと他の材料を比較することで、メーカーは選択する材料について十分な情報に基づいた決定を下し、それに応じて加工戦略を調整することができます。
チタン対スチール
チタン対スチール 被削性に関しては、両者に大きな違いがあります。鋼はチタンの3~5倍の被削性があります。軟鋼の切削速度は400~600 SFMに達するのに対し、チタンは150~300 SFMにとどまります。
鋼鉄は熱伝導率に優れており、切削領域から熱を放散し、工具への熱応力を軽減します。チタンは鋼鉄のほぼ2倍の強度対重量比を有し、軽量化が燃費と性能に直接影響する航空宇宙用途において、チタンは他に代えがたい素材となっています。
コスト面では、チタンは同等の鋼種に比べて5~10倍高価です。また、切削速度が遅いため、加工時間も長くなります。そのため、チタンを選択する際には、経済性だけでなく性能も考慮する必要があります。
チタンvsアルミニウム
アルミニウムとチタンには、さらに大きな違いがあります。アルミニウムは非常に優れた性能を持つ機械です。切削速度は1000 SFM以上に達し、工具の摩耗は最小限です。一方、チタンの切削速度はアルミニウムの約6分の1です。つまり、サイクルタイムは長くなります。
チタンは、加工性に優れているにもかかわらず、高応力が求められる用途ではアルミニウムよりも優れています。同等の密度を維持しながら、強度は50%向上します。
チタン旋削加工に適した工具の選択
チタン旋削加工の成功率は、使用する工具に大きく左右されます。不適切な工具を使用すると、数分で壊滅的な破損につながる可能性がありますが、最適化された工具を使用すれば、数百個もの高品質な部品を製造できます。
超硬工具のグレードと形状
チタンのCNC加工は主に超硬合金を用いて行われます。この材料の要件を満たすために、特定のグレードが存在します。チタンはC2~C4の超硬合金グレードで製造できますが、グレード5などのチタン合金はC5~C8のグレードで製造できます。
工具形状は重要です。すくい角の鋭い切れ刃の正角(6~10度)は、加工硬化を最小限に抑え、切削抵抗を低減します。刃先の半径は厳密に制御する必要があります。刃先の半径は適切に制御されている必要があります。エンドミルの設計は、可変ピッチ間隔と積極的なねじれ角を採用することで、高調波を低減する傾向があります。
工具寿命を延ばすコーティング技術
チタン合金は、PVDコーティングを施すことで寿命が長くなります。チタンの刃先に施されるTiAlN(チタンアルミニウム窒化物)コーティングは、非常に硬く、高温下でも高い耐腐食性を発揮します。
チタンは、その優れた性能に加え、優れたコーティングであるAlCrN(アルミニウムクロム窒化物)によってさらに強化されています。さらに、低い摩擦係数も備えています。これらのコーティングは、チタンが刃先で溶着する傾向を最小限に抑えます。これは、チタンを加工する際に最も頻繁に発生する故障モードです。市販のチタングレードの旋削加工においては、コーティングされていない超硬合金工具の方がコーティングされた工具よりも優れている傾向があります。これは、コーティングが薄いためです。コーティングされた工具の工具寿命は、Ti-6AlまたはTi-4Vの2~3倍です。
クーラントと切削液の戦略
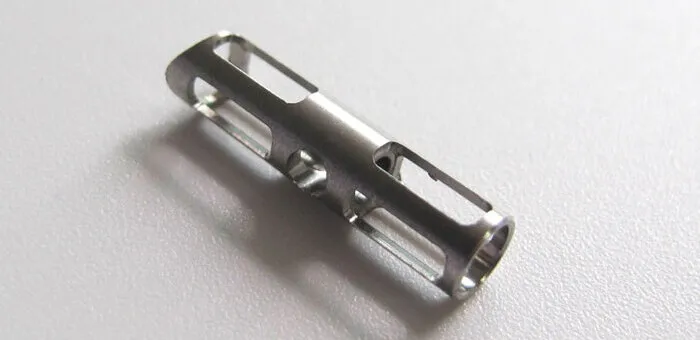
チタン旋削小部品
CNCチタン加工の成功は、クーラントの適用に大きく左右されます。チタンは熱伝導率が低いため、工具寿命を維持し、良好な表面仕上げを得るには、外部冷却が不可欠です。
高圧冷却システム
工具中心から高圧(1000 PSI以上)の冷却液を供給することで、切削効率が向上し、切りくずの排出性が向上します。冷却液は熱が発生する切削領域に直接供給されます。また、ワークピースに溶着する可能性のある切りくずも冷却液によって除去されます。
スルースピンドルシステムは、チタンCNC加工中に切削面に切削液を導きます。これにより、切りくずの再切削を防ぎ、刃先への堆積を軽減します。チタン260やその他の材種の旋削加工では、切りくず処理は冷却と同様に重要です。糸を引くチタン切りくずは、表面仕上げを損ないます。
チタンは、低圧では標準的なフラッドクーラントでは冷却できません。これは、流体が切削領域に浸透できないためです。高圧システムへの投資は、工具寿命と部品品質の向上という形で大きな利益をもたらします。
チタン用冷却剤の化学
塩素を含む冷却液は優れた潤滑剤として機能しますが、使用は避けた方が良いでしょう。チタン部品は応力腐食割れの影響を受ける可能性があります。チタンおよび硬質材料向けに特別に配合された冷却液は、腐食防止、冷却保護、潤滑の最適な組み合わせを提供します。
今すぐプロリアンをお試しください!
剛性とセットアップに関する機械要件
チタンは加工が難しいため、剛性が不可欠です。振動やたわみにより材料の加工硬化が促進され、工具の破損につながる可能性があります。
振動と振れを低減
チタン旋削加工では、工具ホルダーの振れは0.001インチ(TIR)以下に抑える必要があります。わずかな振れでも、刃先への切削片の偏り、工具の早期損傷、さらには工具の早期破損につながる可能性があります。コレット式ホルダーは、油圧式や焼きばめ式ツールホルダーよりも剛性が高く、振れも少なくなります。
機械スピンドルのベアリングの状態が悪いと、チタンの表面にチャタリングマークが現れることがあります。チタンは弾性率が低いため、振動に非常に敏感です。わずかな振動でも、目に見える表面欠陥や工具の摩耗につながる可能性があります。 ワークの保持にも注意が必要です。ワークは、変形を防ぐために、ジョーをしっかりと均等に当てて保持する必要があります。
強力なHPCS
工具中心から噴射される高圧(1000+ PSI)の冷却液は、より効率的に切削片の除去を促進します。切削領域に冷却液が供給され、そこで熱が発生します。この冷却液は、ワークピースに溶着してしまう可能性のある切削片も除去します。
CNC工作機械でチタンを加工する際、スルースピンドルシステムは切削領域に切削液を送り込みます。これにより、切りくずの再切削が防止され、刃先堆積が最小限に抑えられます。チタン260やその他の材種の旋削加工では、冷却よりも切りくず処理が重要です。糸を引くチタン切りくずは、表面仕上げを損ないます。
チタンは、低圧では単純なフラッドクーラントでは冷却できません。なぜなら、液体が切削領域に到達できないからです。高圧システムへの投資は、工具寿命の延長と部品の品質向上によって正当化されます。
チタン冷却剤の化学
塩素を含む液体は潤滑剤として非常に優れていますが、冷却には使用を避けた方が良いでしょう。チタン成分は応力腐食割れを起こす可能性があります。チタンおよび硬質材料用に特別に設計された冷却剤は、腐食防止、冷却保護、潤滑の面で最適な効果を発揮します。
機械の剛性とセットアップ要件
チタンは加工が難しいため、剛性が求められます。振動やたわみによって加工硬化が起こり、工具の破損につながる可能性があります。
振動と振れを低減
チタンを加工する場合、ツールホルダーの振れは0.001インチ(TIR)以下に抑える必要があります。わずかな振れでも、刃先への切削片の偏り、早期の工具破損、さらには工具の損傷につながる可能性があります。コレット式ホルダーは、油圧式や焼きばめ式ツールホルダーよりも剛性が高く、振れも少なくなります。
機械のスピンドルのベアリングの品質が悪い場合、 チタンのフライス加工 チャタリングマークが発生する可能性があります。弾性率が低いため、振動に非常に敏感です。わずかな振動でも、表面欠陥や工具の摩耗を引き起こす可能性があります。
ワークの保持についても考慮する必要があります。ワークはジョーでしっかりと保持し、均等に締め付けることで、歪まないようにします。
機械パラメータ
現在のCNC制御の設定は、チタン旋削の仕上がりに大きな影響を与える可能性があります。CSSモード(一定表面速度)は、切削径が大きくなっても最適な切削パラメータを維持するモードです。これは、プロファイリングやファセット加工など、径が大きく異なる加工において特に有効です。
適切な送り速度を選択する必要があります。送り過ぎが発生すると、刃先に過負荷がかかる可能性があります。チタンのキャリブレーションでは、適応型送り制御システムにより工具寿命を最大20~30%延長できます。これは、切削力のフィードバックに基づいて送り速度を自動調整することで実現されます。
品質管理と表面仕上げに関する考慮事項
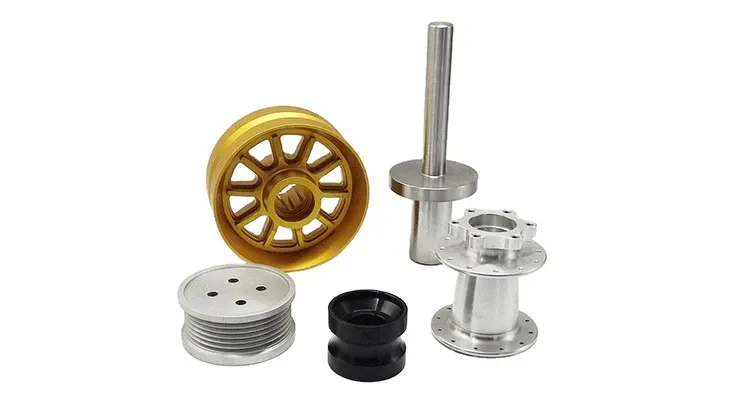
CNC旋盤加工されたチタン部品の完成品
チタンの特性が測定と検査にどのように影響するかを理解することは、チタン部品の指定された表面仕上げと寸法精度を実現するために不可欠です。
業界における表面仕上げの要件
これらの仕様を達成するには、チタンは加工工程全体を通して慎重に旋削加工を行う必要があります。ワイパーインサートを使用することで、最終仕上げパスを低速で加工し、Ra32の仕上げ面粗度を達成できます。これにより、二次研削が不要になります。
表面の完全性は、単に粗さだけではありません。表面が滑らかであっても、過度の切削抵抗や硬化による表面下の損傷が疲労強度を低下させる可能性があります。X線回折法などの非破壊検査により、目視検査では見逃される表面下の欠陥を検出できます。
寸法安定性と熱影響
チタンは熱膨張係数が低い(鋼の約半分)ため、加工時の熱膨張が起こりにくい材料です。切削中に発生する熱によって局所的な膨張が生じ、加工中の測定に影響を及ぼす可能性があります。
最終測定の前に十分な冷却時間を設けてください。精密部品では、わずか10°F(約4.5℃)の温度差でも、1インチあたり最大0.0001インチ(約0.01mm)の測定誤差が生じる可能性があります。最も正確な測定環境は、温度が68°F(約20℃)に保たれた空調管理された検査室で得られます。
今すぐプロリアンをお試しください!
チタン旋削加工:高度な技術
部品の複雑性が増すと、標準的な旋削技術だけでは不十分になる場合があります。高度な技術を用いることで、チタン部品のカスタムCNC旋削能力を強化できます。
チタン部品のねじ切り加工
チタンはスプリングバック特性があり、高い表面圧力にさらされると焼付きやすいため、ねじ切り加工は特有の難しさを伴います。適切な技術を用いれば、シングルポイントねじ切りは、小径から中径のねじにおいて、ねじフライス加工よりも優れた制御性を実現します。
最良の結果を得るには、ポジティブすくい角形状、鋭い刃先、そしてポジティブすくい角を持つねじ切りインサートを使用します。軽いパスを複数回(1パスあたり0.003~0.005インチの半径方向深さ)行うことで、強力なシングルパス加工に比べて切削抵抗が低く、被削材の硬化も抑えられます。
小型チタン部品のスイス式旋削
スイス型マシンは、たわみを最小限に抑えるガイドブッシングシステムを備えているため、小型チタン部品の製造に最適です。 スイス型旋盤は、医療用インプラント製造業者によって、外科用器具、歯科インプラント、骨ネジのチタン CNC 旋削に広く使用されています。
この設計により、従来の旋盤でたわみの原因となる、支えのない材料の長さが不要になります。この剛性により、薄肉チタン部品の公差が狭くなり、表面仕上げが向上します。
チタン旋削業界におけるコスト最適化戦略
チタンは他のほとんどの材料よりも高価であり、さまざまな方法で製造できますが、コスト効率に対する戦略的なアプローチにより、品質が損なわれることはありません。
材料の使用とニアネットシェイプ
チタン部品を製造する際、棒鋼ではなく、ネットシェイプに近い鍛造品や鋳造品から始めることで、廃棄物と加工時間を削減できます。部品1個当たりの初期材料費は増加しますが、加工工程が削減されるため、部品の総コストは低下する傾向があります。
カスタム鍛造は大量生産において短期間で利益をもたらします。少量生産の場合でも、丸棒材の代わりに六角形や四角形などの半製品を使用することで、特定の形状の面取りや成形の必要性を軽減できます。
工具寿命延長方法
体系的な工具管理システムは、コスト削減とインサート寿命の延長によって実現可能です。これには、工具の摩耗を追跡し、兆候が現れたらすぐに工具を再調整することが含まれます。適切な切削パラメータの詳細な記録を維持し、工具摩耗補正を活用して工具の使用を最適化することで、寸法精度を維持しながら工具の使用を最適化することができます。
アプリケーション固有のエンジニアリングのために工具サプライヤーと協力することで、カタログには掲載されていない独自の形状やコーティングを数多く見つけることができます。これにより、難削材の加工においてパフォーマンスを大幅に向上させることができます。
結論
チタンは、多くの特性を持つユニークな金属であり、特別な知識を必要とします。例えば、低い熱伝導率と硬化しやすい性質などです。適切な切削パラメータを維持し、適切なコーティングを施した鋭利な工具を使用し、高圧冷却を行うことが重要な要素です。航空宇宙および医療用途において、厳しい公差、優れた表面品質、そして高圧冷却システムを実現するには、チタンの材質を理解し、構成刃先を防止し、体系的な管理によって工具寿命を最適化することが不可欠です。
品質管理プロセスには、工程内モニタリングに加え、校正済みの機器を使用し、温度・湿度管理された環境下で実施される徹底的な最終検査が含まれます。 Boda Techのチームは、要求の厳しい用途向けの精密チタン部品の製造において豊富な経験を有しています。厳密な幾何公差が求められる航空宇宙構造部品であろうと、医療グレードのインプラントであろうと、 チタンCNC加工サービス お客様のご要望にお応えできる体制を整えております。プロジェクトについてのご相談やお見積もりをご希望の場合は、お気軽にお問い合わせください。