
鋳造の種類
鋳造の種類には、砂型鋳造、精密鋳造、ダイカスト、永久鋳型鋳造、遠心鋳造、真空鋳造、石膏鋳造、低圧鋳造、スクイズダイ鋳造、高圧ダイ鋳造、ロストフォーム鋳造、シェルモールド鋳造、連続鋳造、重力鋳造などがあります。 ボーマン 金属鋳造 鋳造プロセスでは、鋳型キャビティを使用して溶融金属を目的の形状に成形します。鋳造の種類を検討する製造業者や購入者は、部品の複雑さ、材料の種類、プロセスコスト、表面仕上げなどに関する問題に直面します。
間違った方法を選んでしまうと、不良部品や不良品が発生し、収益の損失につながるため、避けたいところです。市場には約14種類の鋳造方法が存在するため、専門家の助言を得ながら慎重に決定する必要があります。
通常、砂型鋳造はコスト効率の良い試作品に、精密鋳造は複雑な形状に、そして金型鋳造は大量生産の精密部品に用いられます。これらの基本を理解せずに鋳造を行うと、不良品が発生したり、金型を交換しなければならなくなったりします。
金属鋳造とは何ですか?
金属鋳造は、溶融金属を鋳型に流し込んで部品を製造する工程です。鋳型は、目的の部品の逆形状をしています。鋳型の材料は耐火性である必要があり、砂がよく用いられます。
溶融金属が金型の空洞を満たし、冷却・凝固した後、金型から取り出されます。部品が使用可能になる前に、仕上げ工程が必要となる場合がよくあります。 鋳造は、経済的で汎用性が高く、等方性部品に適しており、複雑な形状にも最適であるため、広く普及している工業プロセスである。
議論されたキャスティングの種類
以下に説明する鋳造の種類は、砂型鋳造、精密鋳造、ダイカスト、永久鋳型鋳造、遠心鋳造、真空鋳造、石膏鋳造、低圧鋳造、加圧鋳造、高圧ダイカスト、ロストフォーム鋳造、シェル鋳造、連続鋳造、重力ダイカストです。
以下に概説するように、これらの各工程は、お客様の材料、数量、および公差に関する要件に合わせて選択する必要があります。
砂型鋳造
砂型鋳造 鋳造は、砂型を作り、そこに溶融金属を流し込んで部品を製造する、汎用性が高く経済的な鋳造方法です。
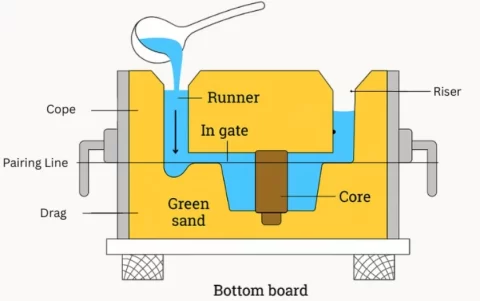
砂型鋳造
この工程で砂と併用される材料には、添加剤や結合剤などがあります。砂型鋳造は、自動車産業や建設産業で広く用いられています。
|
優位性 |
製品制限 |
|
|
インベストメント鋳造
ロストワックス精密鋳造ロストワックス鋳造とも呼ばれるこの鋳造法は、ワックスモデルを用いる古代の鋳造法です。モデルはセラミック層で覆われ、鋳型が形成されます。ワックスを溶かすと鋳型が残り、そこに溶融金属を流し込みます。この鋳造法は、標準的な空気圧条件下で行われます。
ロストワックス鋳造の材料には、銅および銅合金、アルミニウムおよびアルミニウム合金、鋼、そして金や銀などの貴金属が含まれる。1]
|
優位性 |
製品制限 |
|
|
ダイカスト(金属ダイカスト)
金属ダイカストとは、溶融金属を金属金型に注ぎ込んだり注入したりして部品を製造することです。これは主にアルミニウム鋳造などの非鉄金属に対して行われます。 マグネシウム鋳造、そして亜鉛鋳造。 金属ダイカストの用途としては、家電製品のヒートシンク、自動車のエンジンブロック、航空宇宙用部品、ノートパソコンなどが挙げられる。
金属ダイカストには、ホットチャンバーダイカストとコールドチャンバーダイカストの2種類があり、その違いは金属を溶かす場所にある。ホットチャンバーダイカストでは、鋳造装置内の炉で金属を溶かす。
鋳造時の圧力は1,200バールに達することがある。ただし、これは金型の設計の複雑さや型締め力によって異なる。
|
ダイカストのメリット |
ダイカストの限界 |
|
|
永久鋳型鋳造
永久鋳型鋳造法は、一対の金属製鋳型を用いる。これは重力供給方式であり、溶融金属を鋳型に流し込む際に重力のみを利用する。 金型によく用いられる金属材料は、鋼、鋳鉄、耐火合金などである。金型の空洞部を成形するには、通常、CNC加工が用いられる。 金型表面は、例えば粘土などの硬質耐火材料で覆われている。シリカなどの潤滑剤も使用される。
|
優位性 |
製品制限 |
|
|
遠心鋳造
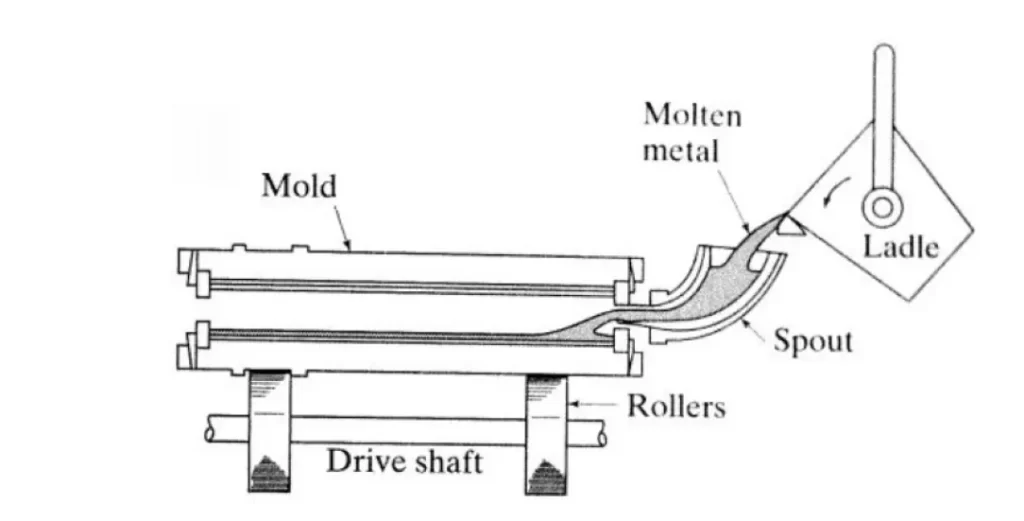
遠心鋳造
遠心鋳造では、永久鋳型を軸を中心に300~3000rpmで回転させます。2溶融材料は、金型が回転するにつれて注ぎ込まれる。遠心力により、溶融材料は金型の外壁に集中する。 ほとんどの不純物は金属よりも軽いため、内径に近い位置にあり、機械加工によって除去しやすい。
|
優位性 |
製品制限 |
|
|
真空鋳造
真空鋳造(逆重力鋳造とも呼ばれる)は、精密鋳造に似ているが、鋳型への充填方法が異なる。真空鋳造では、真空ポンプを用いて材料を鋳型内に吸い上げる。
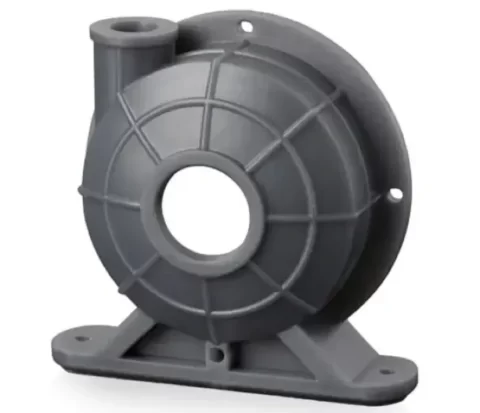
真空鋳造部品
|
優位性 |
製品制限 |
|
|
石膏型鋳造
この技法の鋳型には、石膏(CaSO4)、シリカ粉、タルクが含まれています。この鋳造法は、アルミニウム、マグネシウム、亜鉛、銅などの非鉄金属との相性が抜群です。
|
優位性 |
製品制限 |
|
|
スクイズダイカスト
スクイーズキャスティング 鍛造と鋳造を組み合わせた製法です。溶融金属を予熱した金型に入れ、ラム(曲げ棒)で溶融金属の頭部に一定の圧力を加えます。 この加圧は金属の均衡ある流れにとって重要です。これにより、微細収縮による気孔が最小限に抑えられます。制御された冷却は、さらに微細な組織を確実に形成します。3]
|
優位性 |
製品制限 |
|
|
低圧ダイカスト
低圧ダイカストマシンは垂直方向に配置されています。可動式プレートと固定式プレートで構成されています。固定式プレートの下には保持炉があり、最大1バールの圧力が炉にかけられ、溶融金属を押し出します。
|
優位性 |
製品制限 |
|
|
ロストフォーム(使い捨て型)鋳造
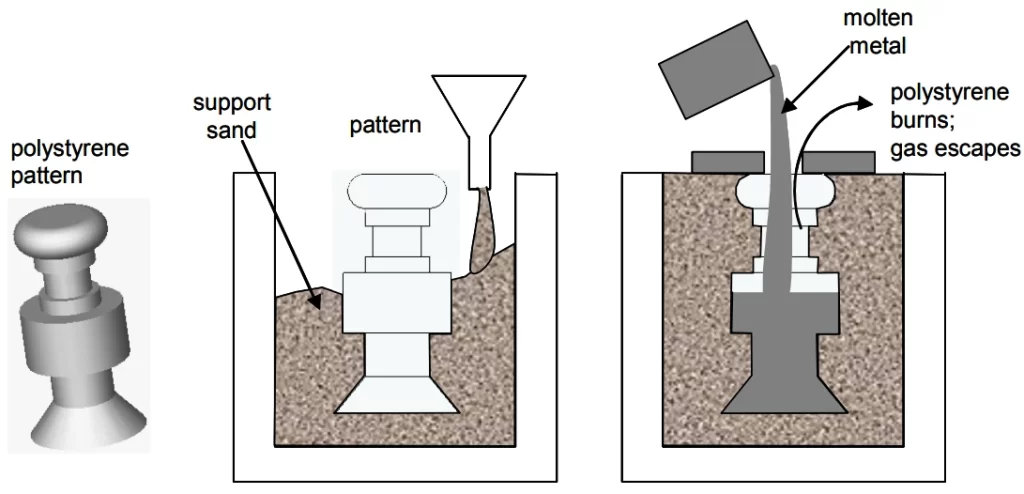
消失消失鋳造
この鋳造プロセスではポリスチレン製の型を使用します。この材料は95%が空気であるため、溶融金属を流し込むと蒸発します。2型は成形によって作られます。 ロストフォーム鋳造法で製造される例としては、エンジンシャフトやエンジンブロックなどが挙げられる。
|
ロストフォーム鋳造の利点 |
ロストフォーム鋳造の限界 |
|
|
シェルモールド鋳造
シェルキャスティング シリカ砂と樹脂でできたシェルを、熱した金属パターンを囲むように成形する。できた鋳型空洞に溶融金属を流し込む。
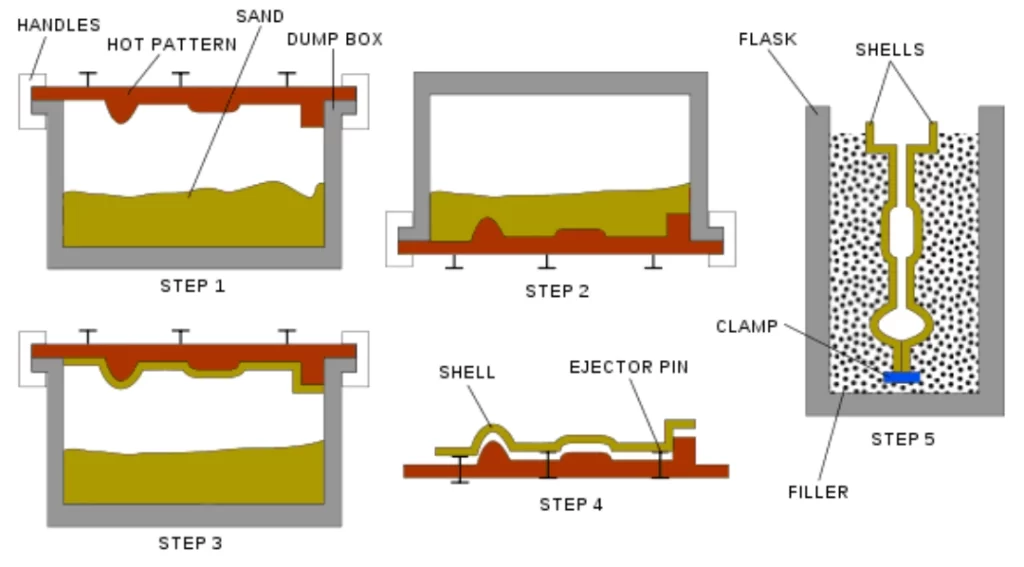
シェルモールド鋳造
この製法は砂型鋳造に似ており、比較的高価ではあるものの、より滑らかな表面仕上げとより正確な寸法を持つ部品を製造できる。
|
シェル鋳造の利点 |
シェル鋳造の限界 |
|
|
連続鋳造
連続鋳造は、金属の連続した塊を製造するために用いられる。この装置の主要構成要素は水冷式の鋳型であり、これがビレットまたはブルームの成形を助ける。世界中で入手可能なアルミニウムおよび鋼の半製品の大部分は、連続鋳造によって製造されている。
|
優位性 |
製品制限 |
|
|
最も人気のあるキャスティングの種類は何ですか?
砂型鋳造は、世界で最も広く用いられている鋳造方法です。製造業者はこの鋳造方法を、経済的で汎用性が高く、複雑な部品の製造が可能であることから好んで採用しています。鉄系金属と非鉄金属の両方に適用でき、幅広いサイズに対応可能です。 航空宇宙産業と自動車産業は、砂型鋳造が最も一般的に用いられる産業の一つである。例えば、自動車分野では、砂型で鋳造されたねずみ鋳鉄が用いられる。5] 自動車用鋳物におけるねずみ鋳鉄の代表的な用途としては、排気マニホールド、ディーゼルエンジンブロック、クラッチプレート、トランスミッションケースなどが挙げられる。
鋳造プロセスのタイプの選び方
金属鋳造プロセスを選択する際に考慮すべき4つの要素は、材料の種類、数量/体積、望ましい特性、および部品の複雑さである。
- 材料タイプ異なる材料には、それぞれ独自の鋳造方法が必要となる。
- 数量/容積鋳造の種類によっては、少量生産向けに設計されているものもあれば、大量生産向けに設計されているものもある。
- 望ましい特性これらには、機械的特性と表面仕上げが含まれます。鋳造品の種類によっては、他のものよりも優れた機械的特性や滑らかな表面仕上げが得られる場合があります。
- 部品の複雑さ複雑な部品には、それに適した鋳造方法が必要となる場合があります。例えば、複雑な設計には精密鋳造が一般的に用いられる一方、砂型鋳造はよりシンプルな設計に適しています。
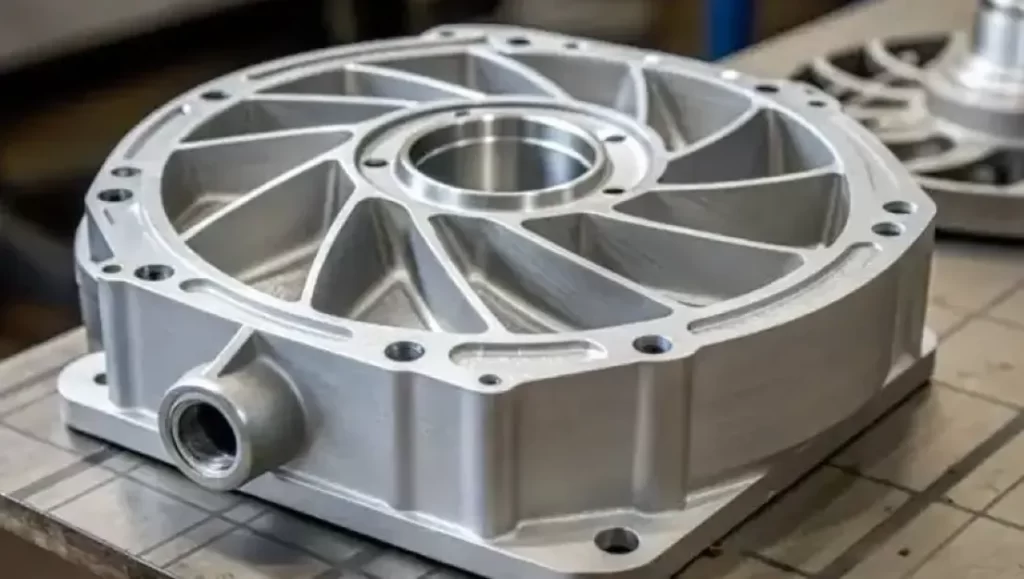
インベストメント鋳造複合部品
最適な鋳造方法を選択する際の目安として、以下の表を参考にしてください。
|
鋳造の種類 |
生産規模 |
素材の種類 |
|
砂型鋳造 |
低から中 |
アルミニウム、青銅、鉄 |
|
ロストワックス精密鋳造 |
低から中 |
ステンレス鋼および合金 |
|
ダイカスト |
中から高 |
アルミニウム、マグネシウム、亜鉛 |
|
永久鋳型鋳造 |
技法 |
アルミニウム、銅 |
|
遠心鋳造 |
中から高 |
鉄、鋼、合金 |
|
真空鋳造 |
低〜中 |
アルミニウム、精密合金 |
|
石膏型鋳造 |
ロー |
アルミニウム、銅、亜鉛 |
|
スクイズダイカスト |
中から高 |
アルミニウム、マグネシウム |
|
低圧ダイカスト |
技法 |
アルミニウム、マグネシウム |
|
高圧ダイカスト |
ハイ |
アルミニウム、マグネシウム、亜鉛 |
|
消失消失鋳造 |
中から高 |
アルミニウム、スチール |
|
シェルモールド鋳造 |
技法 |
アルミニウム、鉄、鋼 |
|
連続鋳造 |
ハイ |
アルミニウム、銅、鋼 |
|
重力ダイカスト |
技法 |
アルミニウム、銅、亜鉛 |
注:これらは一般的なガイドラインです。実際の生産規模と材料の種類は、肉厚、公差、部品形状によって異なる場合があります。
これらの鋳造オプションについてどう思われますか?部品の仕様を弊社のエンジニアにお知らせいただければ、最適な鋳造プロセスを迅速にご提案いたします。
鋳造にはどのような材料が使用されますか?
鋳造に使用される材料は金属が主流ですが、鋳造プロセスは金属に限定されるものではありません。以下に、鋳造に使用される材料の一覧を示します。
- 金属金属は主要な鋳造材料である。鉄系金属と非鉄金属の両方を鋳造できるが、使用する方法は金属の種類によって異なる。
- セラミックこれらは耐熱性および耐火性部品に使用されます。
- ゴムゴム、特にウレタンゴムは、柔軟な工具や試作品の製作に使用されます。
- プラスチック少量生産部品や試作品部品にはプラスチック成形が用いられる。
- 複合材料これらは軽量構造部品に最適です
- Glass鋳造ガラス部品は通常、光学用途および芸術用途に使用される。
- 合金金属合金は、熱特性、耐食性、強度など、特定の特性が求められる用途に適しています。
今すぐプロリアンをお試しください!
鋳造を利用する産業
鋳造製品が最も一般的に使用されている産業は、自動車、航空宇宙、消費財、宝飾品、建築であり、その製品は自動車のトランスミッションハウジングから建築業界の建築用金具まで多岐にわたる。
下の表は、応用例をまとめたものです。
|
業種 |
鋳造部品の例 |
|
自動車 |
サスペンション部品、トランスミッションハウジング、エンジンブロック |
|
航空宇宙 |
着陸装置部品、タービンブレード |
|
消費財 |
機器筐体、付属品 |
|
ジュエリー |
インベストメント鋳造を用いた複雑なデザイン |
|
建物 |
建築用金具、構造用金物 |
金属鋳造における製造性を考慮した部品設計(DFM)
金属鋳造における製造性設計(DFM)とは、均一な肉厚、十分な半径、抜き勾配、およびパーティングラインを追求することを意味します。これらの要素により、部品が均一に凝固するだけでなく、金型からスムーズに取り出せるようになります。
- 均一な肉厚 設計者は、冷却と収縮のバランスを確保し、部品の欠陥を防ぐために、均一な肉厚を適用する必要があります。
- 広い半径 – これにより、部品の鋭角部分への応力集中を防ぐことができます。
- 抜き勾配角度 -適切に設計された抜き勾配により、金型から部品をきれいに取り出すことができます。
- パーティングライン この機能は金型の複雑さやバリの発生に影響を与えるため、戦略的に配置する必要があります。
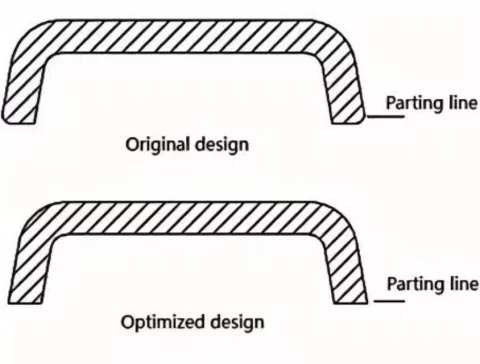
パーティングライン
今すぐプロリアンをお試しください!
金属鋳造におけるさまざまな熱処理方法
金属鋳造部品の主な熱処理方法は、焼鈍、焼きならし、焼き戻し/焼入れである。これらの凝固後処理は、材料の機械的特性を向上させるために用いられる。
- アニーリング これは、内部応力を緩和する材料軟化法です。
- 正規化 この方法は、結晶粒の微細化を通じて均一な機械的特性を得るのに役立ちます。
- これは、鋳造部品を空気、水、または油を用いて急速に冷却する工程です。この工程により、部品の強度が高まり、微細構造が硬化します。
- テンパリング 焼き戻しとは、急冷した部品を臨界温度以下で制御された状態で再加熱する工程のことである。この熱処理によって脆性は低下するが、硬度は大部分が維持される。
キャスティングの未来
鋳造技術は、開発サイクルの短縮と不良率の低減へと向かっている。部品の欠陥予測には、計算流体力学モデルがますます活用されるようになるだろう。4] 3Dプリントされたコアと金型によって、プロトタイプの製作速度が向上している。また、シミュレーションソフトウェアは、金型製作前の設計段階の早い段階で欠陥を検出するためにも活用されている。
業界では、より軽量で強度のある部品を製造するために、ハイブリッド鋳造プロセスや軽量合金の利用がますます増えている。 鋳造の将来がどうなろうとも、上で述べた主要な鋳造の種類やその他の基本原則は依然として有効である。
まとめ
鋳造で信頼性の高い製品を得るには、生産量、部品の複雑さ、求められる特性、そして材料を、その用途に合わせて設計された鋳造方法に適切に適合させることが重要です。 ダイカストは大量生産における高精度加工に、砂型鋳造は経済性と汎用性を重視した加工に、精密鋳造は複雑な形状の加工にそれぞれ用いられる。真空鋳造などの特殊な鋳造方法は、特定の性能要件を満たすために用いられる。
あらゆる部品に適合する単一の鋳造方法は存在しないため、製造における鋳造の汎用性は他に類を見ません。適切な抜き勾配、適切な半径、均一な肉厚など、設計製造性(DFM)の原則を取り入れる必要があります。後処理の熱処理も忘れてはなりません。
設計から生産への移行にあたり、部品設計データをアップロードして、DFM(製造性設計)レビューと即時見積もりをご依頼ください。鋳造上の問題があれば、エンジニアが金型製作前に指摘し、コスト削減に役立てます。
FAQ
鋳造方法の種類はコストにどのような影響を与えますか?
鋳造方法によって費用は異なります。費用が安い方法もありますが、高価な方法よりも手直しが多く必要になる場合があります。
鋳造において、材料の種類に関する知識がなぜ重要なのでしょうか?
材料の種類に関する知識は、材料特性と用途との適合性を判断する上で重要です。例えば、アルミニウムと鋼鉄は特性が異なり、それが用途への適合性に影響を与えます。
鋳造方法を選択する上で、生産量はどのような役割を果たすのでしょうか?
生産量によって鋳造方法の経済性は決まる。単位コストと初期金型コストの関係は、方法によって異なる。 少量生産の場合は、精密鋳造と砂型鋳造が好まれる。中量生産の場合は、遠心鋳造と永久鋳型鋳造が最適である。大量生産の場合は、ダイカストが主流となる。
資料
【1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
【2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
【3]https://www.sciencedirect.com/topics/engineering/squeeze-casting