
放電加工(EDM)は、硬質金属や材料の成形方法に革命をもたらした、従来とは異なる製造プロセスです。比類のない精度と複雑な設計能力を備えているため、様々な産業で幅広く活用されています。ますます複雑で高度な部品の製造が求められるようになるにつれ、EDMを支える科学技術を理解することがますます重要になってきています。
この記事は説明します EDM の動作の背後にある科学と技術 (技術の進歩、将来の傾向などを含む)。
I. 放電加工 (EDM) の基礎
EDMプロセス
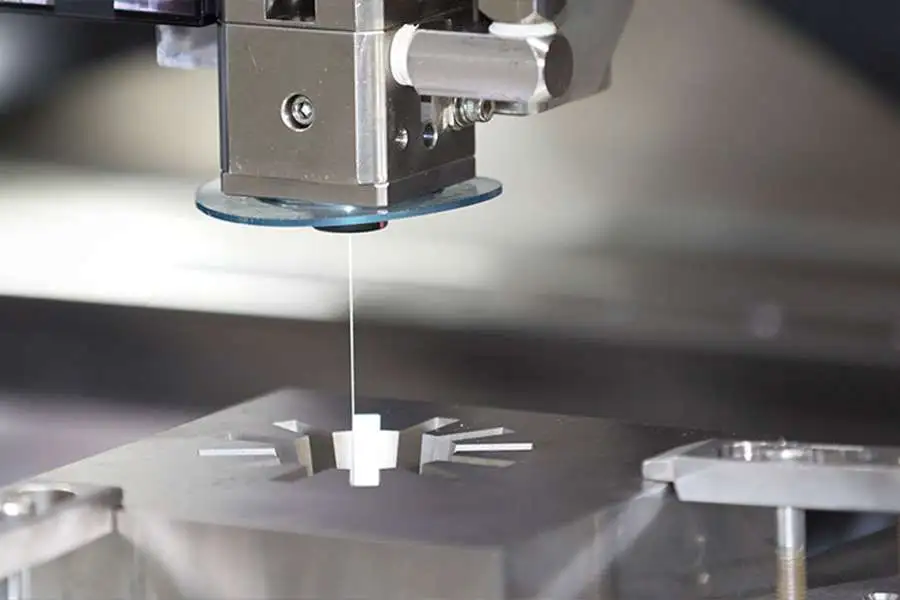
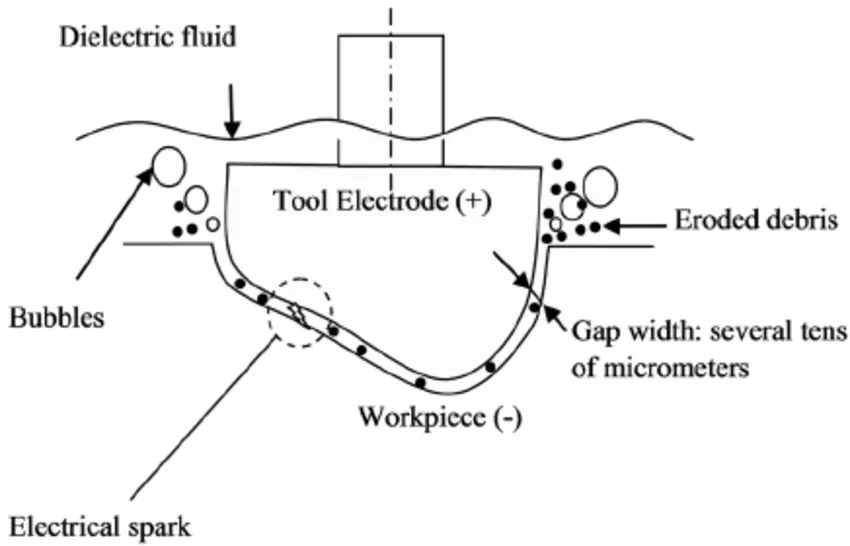
EDM は、一連の急速な繰り返し放電によって材料の浸食を制御するという、シンプルだが独創的な原理に基づいて動作します。 EDM 機械は、誘電性の流体に浸された電極とワークピースの間に電場を生成します。 電界強度が臨界閾値を超えると、スパークがギャップを飛び越えてワークピースの表面に小さなクレーターを作成し、小さな材料の破片が飛び散ります。
EDM プロセスの主要コンポーネント
EDM セットアップの主なコンポーネントは次のとおりです。
- 電源と制御システムを収容する放電加工機
- 電極またはツールは、希望の形状に合わせて設計されます
- ワークピースは通常、導電性材料でできています
- クーラントと切りくず除去剤の XNUMX つの役割を果たす誘電性流体
II. EDM の科学
放電加工 (EDM) の科学は、物理学、材料科学、電気工学の原理を組み合わせた興味深いものです。この科学を理解することは、EDM プロセスを習得し、その可能性を最大限に引き出すために不可欠です。
放電現象
放電現象は放電加工の核心です。 これには、電極とワークピースの間にプラズマ チャネルが生成されます。 このプラズマ チャネルにより電子の流れが可能になり、材料の局所的な過熱、溶融、蒸発が起こります。
- 絶縁破壊: 電極とワーク間の電圧が誘電性流体の破壊電圧を超えると、流体がイオン化してプラズマになります。 このプラズマは、ギャップを横切る導電パスまたはチャネルを形成します。
- スパークの発生: その後、火花がこのプラズマ チャネルを飛び越え、周囲の誘電性流体を過熱します。 この過熱した流体は、ワークピースの材料の少量を侵食します。
- 冷却固化: スパークが静まると、プラズマ チャネルが崩壊します。 周囲の誘電性流体が加熱領域を冷却し、溶融した材料が凝固します。 この固化した材料は、循環する誘電性流体によって洗い流されます。
材料浸食プロセス
放電加工における材料侵食現象
EDM における材料の浸食プロセスは複雑で、多くの変数の影響を受けます。 各火花は微量の材料を侵食し、ワークピースの表面にクレーターを形成します。 これらのクレーターの累積効果により、ワークピースに望ましい形状が形成されます。
- 溶解と蒸発:火花の強烈な熱により、放電点で材料が溶解し、気化します。 材料除去の大部分は蒸発によるもので、溶解による役割はそれほど大きくありません。
- 材料の排出: 気化した材料の急速な膨張と、誘電性流体からの圧力により、溶けた材料がクレーターから放出されます。
- クレーターの形成:放電のたびにワーク表面にクレーターが形成されます。 クレーターのサイズと形状は、スパークのエネルギー、パルス持続時間、およびワークピースの材質の特性によって異なります。
誘電性流体の役割
誘電性流体は、EDM プロセスにおいて多面的な役割を果たします。 放電の媒体として機能するだけでなく、加工領域を冷却し、侵食された材料を洗い流すのにも役立ちます。
誘電性流体の主な機能:
- 絶縁体と導体: 誘電性流体が低電圧では絶縁体として機能し、早期放電を防ぎます。 ただし、電圧が破壊しきい値を超えると、電圧がイオン化して導体になり、火花が通過できるようになります。
- クーラント: 誘電性流体は、各放電後に加工領域を冷却するのに役立ちます。 この急速な冷却により、溶融材料が凝固し、熱影響部 (HAZ) が最小限に抑えられます。
- 瓦礫の除去: 循環する誘電性流体が加工領域から侵食された材料や破片を取り除き、その後の火花に備えてギャップをきれいに保ちます。
続きを読む: EDMにおける誘電体の重要性を探る
熱影響部と表面仕上げ
熱影響ゾーン (HAZ) は、EDM プロセスによる熱影響を受けるワークピースの領域です。 HAZ の制御は、良好な表面仕上げを実現し、材料の構造的完全性を維持するために重要です。
HAZ と表面仕上げに関する重要なポイント:
- 熱影響区域 (HAZ): HAZ には、リキャスト層 (表面の再凝固した材料)、熱影響層 (熱の影響を受けたが溶融していない材料)、および影響を受けていない母材が含まれます。 HAZ を最小限に抑えることは、ワークピースの機械的特性を維持するために重要です。
- 表面仕上げ: EDM の表面仕上げは、火花によって形成されるクレーターのサイズと分布によって決まります。 より滑らかな仕上げにはより小さなクレーターが必要ですが、これはより低いエネルギーのスパークで実現できます。
表:放電現象、材料の浸食過程、誘電性流体の役割の比較特性
| 現象・過程 | 詳細説明 |
|---|---|
| 放電 | 誘電性流体のイオン化によりプラズマ チャネルが形成され、スパークの発生が可能になり、材料の浸食が引き起こされます。 |
| 材料の侵食 | 各スパークはワーク材料を蒸発させて溶かすことによってクレーターを作成します。 これらのクレーターの累積的な影響により、ワークピースが形成されます。 |
| 誘電性流体の役割 | 誘電性流体は、絶縁体、導体、冷却剤、および破片除去剤として機能します。 EDM プロセスの制御において重要な役割を果たします。 |
今すぐプロリアンをお試しください!
Ⅲ. EDM のテクノロジー
放電加工技術は長年にわたり急速に進歩し、精度、効率、汎用性が向上してきた。電源や制御システムから電極の設計や材料に至るまで、プロセスのあらゆる側面に革新が浸透している。
1. EDM における CNC と自動化
コンピューター数値制御 (CNC) は、EDM を完全自動製造の領域に押し上げました。 CNC EDM マシンは、人間の介入なしで複雑な複数ステップの操作を実行できるため、エラーが大幅に削減され、生産性が向上します。
2. 材料と電極設計の影響
材料科学は、EDM 能力の向上に貢献してきました。 電極材料、ワークピース材料、および誘電性流体の選択は、EDM の性能に大きな影響を与える可能性があります。 同様に、革新的な電極設計により、以前は考えられなかった複雑なコンポーネントの製造が可能になりました。
3. 電源と制御システムの進歩
最新の EDM 電源は、電圧、電流、パルス持続時間などのプロセス パラメータを優れた制御で提供します。 同時に、高度な制御システムはリアルタイムの監視とフィードバックを提供し、EDM プロセスを最適化する適応的な加工戦略を促進します。
4. 高性能誘電性流体
今日の誘電性流体は優れた性能を発揮し、より速い加工速度、より微細な表面仕上げ、および最小限の熱歪みに貢献します。 また、環境に優しく、オペレーターにとっても安全です。
IV. 放電加工プロセス制御
効果的なプロセス制御は、EDMの潜在能力を最大限に引き出すために不可欠です。 EDMメーカー プロセスパラメータを調整して最適なパフォーマンスを実現し、加工速度、精度、表面品質のバランスを実現します。
| プロセスパラメータ | 効果 |
|---|---|
| 放電電流 | 材料除去の深さと速度を決定します |
| パルス幅 | 材料の浸食速度と表面仕上げに影響を与える |
| デューティサイクル | 放電がアクティブである時間を決定します。 |
| ギャップ電圧 | 放電の強さに影響を与える |
| 誘電性流体の特性 | 加工速度、表面仕上げ、HAZ サイズに影響を与える |
フィードバックシステムの役割
最新の EDM マシンには、洗練されたフィードバック システムが組み込まれています。 これらのシステムは加工プロセスをリアルタイムで監視し、プロセスパラメータに必要な調整を行って最適な状態を維持します。 この適応性により、EDM プロセスの一貫性と信頼性が大幅に向上します。
V. 最近のイノベーションと将来のトレンド
| トレンド | 詳細説明 |
|---|---|
| マイクロEDMとナノEDM | マイクロエレクトロニクスや生体医工学などの分野で、マイクロおよびナノサイズのコンポーネントを優れた精度で製造できるようにします。 |
| 多軸およびハイブリッド EDM システム | EDM と他の加工プロセスを組み合わせて、複雑な 3D 形状を高精度で加工し、前例のない多用途性と効率性を実現します。 |
| 環境に優しくエネルギー効率の高いシステム | グリーン誘電液、省エネ電源、廃棄物削減戦略の使用を通じて、環境に優しくエネルギー効率の高い EDM システムの開発に重点を置きます。 |
| 予測モデリングとシミュレーション | さまざまな条件下での EDM の研究を通じて EDM プロセスを最適化し、試行錯誤を減らし、効果的な加工戦略の開発を加速するための強力なツールです。 |
Boda の EDM サービスで精度の力を活用
Bodaは単なるサービスプロバイダーではなく、精密製造における戦略的パートナーです。当社はEDMの背後にある複雑な科学と高度な技術を理解し、その知識を応用して最高レベルのサービスを提供します。 放電加工サービス.
EDM科学と最先端技術を深く理解することで、当社はサービス提供において常に革新を続けています。ワイヤEDM、シンカーEDM、 穴あけ放電加工当社の熟練した機械工チームは、あらゆるプロジェクトで最適なパフォーマンスと精度を保証します。
私たちの焦点は、お客様の期待に応えるだけではなく、それを超えることです。 最新の技術進歩を採用することで、当社は優れた効率、精度、品質を実現し、お客様のプロジェクトが時間どおりに最高水準で完了することを保証します。
EDM のニーズに Boda を選択すると、EDM の科学と技術の徹底的な理解に基づいたサービスが保証されます。
結論
その背後にある科学技術 放電加工 放電加工(EDM)は、火花による制御された材料侵食という複雑で魅力的な世界を明らかにします。放電現象、材料侵食の複雑なプロセス、誘電体液の多面的な役割、熱影響部や表面仕上げへの影響など、あらゆる側面がEDMの幅広い可能性に貢献しています。
EDM プロセスは、新しい技術、材料、プロセス制御によって進化し続け、さらなる改善と革新を推進しています。 マイクロ EDM およびナノ EDM、多軸およびハイブリッド システム、環境に優しい実践、予測モデリングなどの最近の傾向は、この多用途の加工プロセスに刺激的な未来を約束しています。
よくあるご質問
1. EDM におけるクレーターのサイズと形状に影響を与える要因は何ですか?
EDM におけるクレーターのサイズと形状は、スパークのエネルギー、パルス持続時間、およびワークピースの材料の特性によって影響されます。
2. 誘電性流体は EDM プロセスにどのように貢献しますか?
誘電性流体は、EDM プロセスにおいて複数の役割を果たします。 早期放電を防ぐ絶縁体として機能し、イオン化すると導体となり火花を通過させます。 また、機械加工領域を冷却し、侵食された材料や破片を取り除きます。
3. EDM の熱影響部 (HAZ) をどのように制御できますか?
スパークのエネルギーとパルス幅を制御することで、HAZ を最小限に抑えることができます。 適切な誘電性流体を使用し、効率的なフラッシングを確保することも、HAZ の制御に役立ちます。
4. EDM 技術の最近の傾向は何ですか?
EDM テクノロジーの最近のトレンドには、マイクロ EDM およびナノ EDM、多軸およびハイブリッド システム、環境に優しい EDM システム、プロセスを最適化するための予測モデリングとシミュレーションの使用の開発が含まれます。