
放電加工の種類
放電加工 放電加工(EDM)は、電気エネルギーを用いて加工対象物から材料を削り取る、従来とは異なる加工プロセスです。この自動化されたプロセスでは、火花や放電が発生し、表面が加熱されることで、蒸発と侵食によって材料が除去されます。
CNC工作機械工場や産業施設では、それぞれ異なる能力と用途を持つ様々なタイプの放電加工(EDM)が利用可能です。主なタイプは、ワイヤーEDM、シンカーEDM、穴あけEDMの3つです。
これらのプロセスは、大量のエネルギーを消費するにもかかわらず、その精度、硬質材料の機械加工能力、複雑な形状の機械加工における汎用性が高く評価されています。 機械加工部品に関するより良い意思決定を行うには、この重要な加工方法がどのように機能し、製造目標にどのように適合するかを理解することが不可欠です。この記事の続きでは、放電加工の種類、それぞれの長所、短所、そして用途について包括的に解説します。
機械加工における EDM とは何ですか?
多くの人が「EDM 切断とは何ですか?」と疑問に思うことがあります。 EDM (Electric Discharge Machining) は、電気火花を使用してワークピースから材料を除去する非従来的な加工方法です。 EDM加工 通常、従来の機械加工技術では硬質材料に複雑な形状を製造できない場合に適しています。
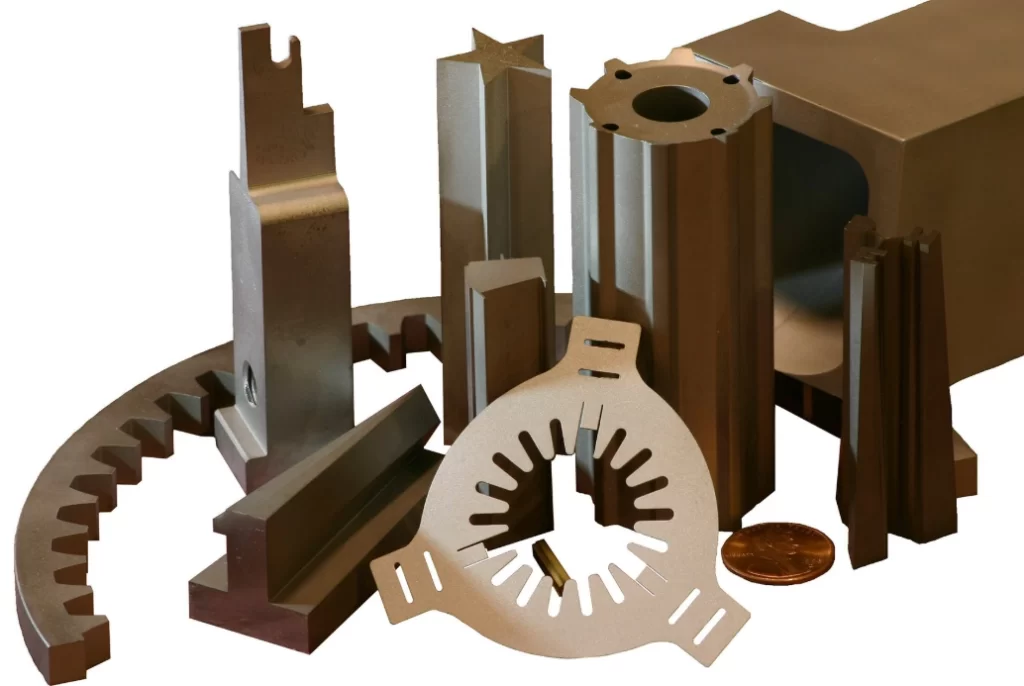
EDM加工部品
オーステナイト系ステンレス鋼、硬化工具鋼、タングステン、チタンなどの材料の加工によく使われる方法です。
EDM加工の歴史
現代の放電加工法は数十年前に誕生しましたが、EDMの概念は何世紀も前に誕生しました。物理学者のジョセフ・プリーストリーは1770年に放電の侵食性を発見しました。
ダイシンカー EDM は 1940 年代にすでに開発されていましたが、ワイヤ EDM は 1960 年代後半から 1970 年代にかけて登場しました。 今日、放電加工機(EDM)は、電源技術の向上、CNC制御、幅広い材料への対応、電極摩耗の低減など、高度な技術を備えています。加工プロセスはより高速で正確になり、多くの業界の要件に適応できます。
EDM マシンには何種類ありますか?
EDM加工とは何でしょうか?この問いに答えるには、関連する技術を概説する以外に方法はありません。
EDM加工技術には、ワイヤカット放電加工(ワイヤEDM)、シンカー放電加工(シンカーEDM)、穴あけ放電加工(穴あけEDM)の3つの主要な種類があります。これらの機械はそれぞれ独自の精密加工能力を備えており、特定の用途に適しています。
これらのマシンの詳細については、以下で説明します。
ワイヤ放電加工機
ワイヤ放電加工では、細いワイヤが電極として使用されます。CNCは、この細いワイヤの動きを制御し、放電によって材料を削り取ります。ワイヤは連続的に動き、切削加工が続く間、新しい放電を提供します。これを容易にするために、ワイヤは ワイヤー放電加工機 機械をスプールとして使う。
技術的には、ワイヤ放電加工は3次元部品に対する2次元切削技術です。なぜなら、下の図に示すように、電極がワークピースを通過する必要があるからです。続きを読む:ワイヤー放電加工の利点
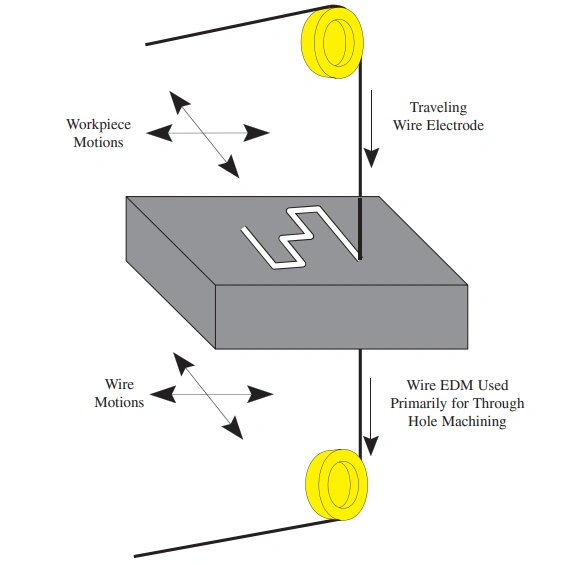
ワイヤ放電加工機
EDMワイヤ放電加工の利点:
- 優れた表面仕上げ
- 複雑な2Dプロファイルに最適
- 優れた精度で内角を簡単にカット
- 自動ワイヤ通しにより、無人加工プロセスの延長が可能
ワイヤーEDMの制限:
- エッジカットを除き、材料に貫通穴を開ける必要があるため、セットアップ時間が長くなります。
- 材料除去速度が遅い
- 高い初期投資
シンカーEDM
シンカーEDM 加工対象形状の逆3Dイメージに電極を配置するという原理に基づいて設計されています。電極間隔にはわずかな余裕が設けられており、電極は所望の空洞よりもわずかに小さくなっています。
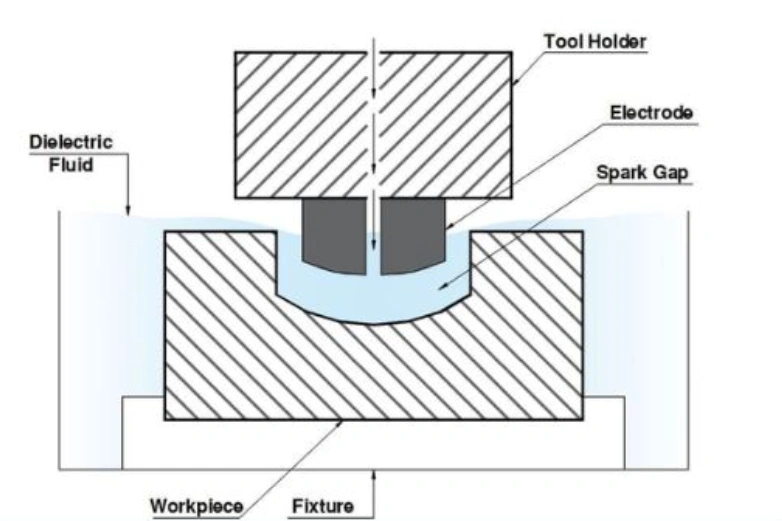
シンカーEDM
電極は放電加工機のラムから吊り下げられ、ワークピースと共に絶縁(誘電)液体に浸されます。コントローラから設定に従って電流のオン・オフが自動的に切り替えられることで、キャビティが生成されます。
シンカーEDMの利点:
- 複雑な内部特徴と3D形状を作成します
- 鋭い内角を形成可能
- 硬すぎる素材はない
- 電極を成形することで、一度の設定で複雑な形状を作り出すことができます。
シンカーEDMの制限:
- 電極は新しいキャビティ形状ごとにカスタム設計する必要がある
- 電極の摩耗は常に頭痛の種である
- 特に電極設計には高度なスキルが必要
穴あけEDM
このタイプの EDM 切断では、回転チューブ電極と強力な圧力フラッシングを組み合わせて、小さく深い穴を生成します。 下の図はプロセスのメカニズムを示しています。
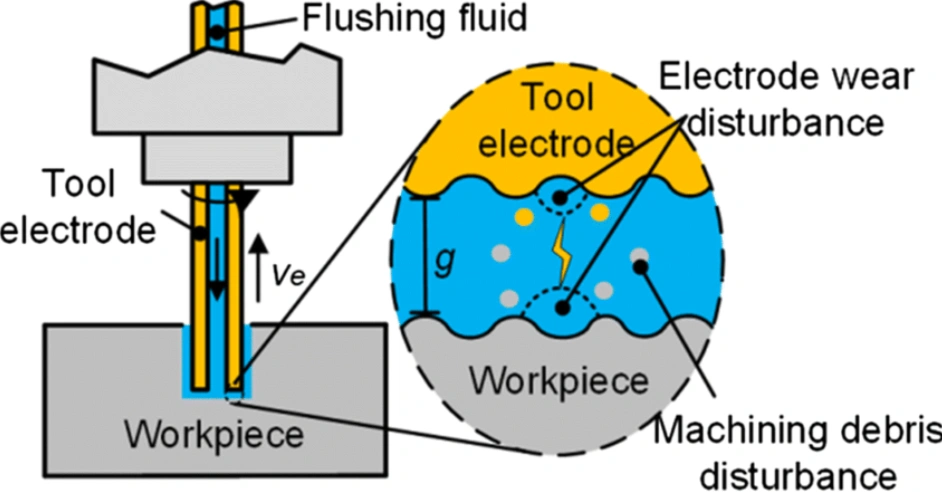
穴あけ放電加工機
穴あけEDM 利点:
- アスペクト比100:1以上の小さな穴を形成可能
- 硬質材料に簡単に正確な穴あけ加工が可能
- 届きにくい場所や角度のある場所に最適な穴あけ方法
穴あけEDMの制限:
- 円形の穴しか開けられず、他の形状の穴は開けられません
- 柔らかい材料では従来の掘削よりも遅い
- 摩耗により電極を頻繁に交換する必要がある
Wire EDM vs. シンカーEDM vs. 穴あけEDM
顧客のニーズとプロセスの能力を一致させるには、CNC EDMによる様々な製造方法を具体的に比較することが重要です。このセクションでは、3つの方法を比較します。
シンカー放電加工とワイヤー放電加工
- 製造業者は、スルーカットやプロファイルに対してより高い寸法精度とより滑らかな EDM 表面仕上げを求める場合に、ワイヤ EDM を選択します。
- シンカー EDM は、深いキャビティを持つ複雑な 3D 部品の製造に適しています。
シンカー放電加工機と穴あけ放電加工機
- 完璧なキャビティを製造するためのシンカー EDM の有効性は他に類を見ないものですが、これは高アスペクト比の穴を作るのに優れた穴あけ加工とは異なります。
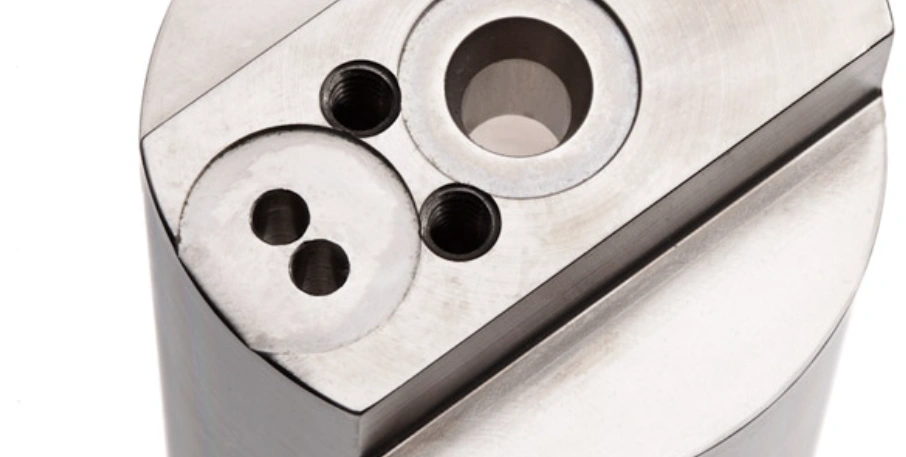
EDM穴
- 深い微細穴をあける穴あけ EDM の能力は、医療業界や航空宇宙業界で応用されています。
穴あけ放電加工機とワイヤー放電加工機
- 穴あけ EDM は深い円形の穴をあける場合によく使用されるプロセスですが、ワイヤ EDM は複雑なプロファイルを作成する場合によく使用されます。
- ワイヤーEDMは、より厳しい公差とより滑らかな表面仕上げを実現します。
- 多くの場合、穴あけ EDM によってワイヤ EDM 用のパイロット穴が作成されます。
3 つの EDM 方法の比較の概要については、以下の表を参照してください。
ワイヤー放電加工機とシンカー放電加工機と穴あけ放電加工機の比較表
| 素子 | ワイヤ放電加工機 | シンカーEDM | 穴あけEDM |
| 加工技術 | 放電加工を施し、スプールから長いワイヤーを使用する | 誘電流体内の成形電極を使用して材料を侵食します | 回転電極と誘電液を塗布して深い穴を掘削します |
| 精度 | 最大±0.0001の高精度 | 正確だが後処理が必要な場合がある | 高精度 |
| 対象デバイス | 複雑なプロファイルと内部輪郭 | 複雑な3D形状と深い空洞 | マイクロドリリング |
| 材料の適合性 | アルミニウム、スチール、その他の導電性材料 | 硬化鋼および工具鋼 | 航空宇宙用合金および超合金 |
| 表面仕上げ | 研磨を必要としない優れた仕上がり | なめらかな仕上がり | 材質と深さによって異なる |
| 一般的な産業用途 | 航空宇宙、工具、電子機器 | 航空宇宙、自動車、金型製造 | 航空宇宙および医療 |
続きを読む:ワイヤーカット鋼
今すぐプロリアンをお試しください!
EDM加工における一般的なパラメータ
EDM加工プロセスにおける主な出力パラメータは、材料除去率(MRR)、カーフ幅、表面粗さ(SR)、およびワイヤ材質です。材料除去率は切削速度に関係し、カーフ幅は切削厚さに関係します。表面粗さは表面仕上げのパラメータです。
CNC スパークマシンのこれらのパラメータは、切断プロセスの最適化を導き、指定された結果の達成に役立つため、理解することが重要です。
材料除去率 (MRR)
材料除去率とは、単位時間あたりにワークピースから加工される材料の量です。
カーフ幅
EDM プロセスにおける切断幅は、切断プロセスによって除去される材料の幅を指します。
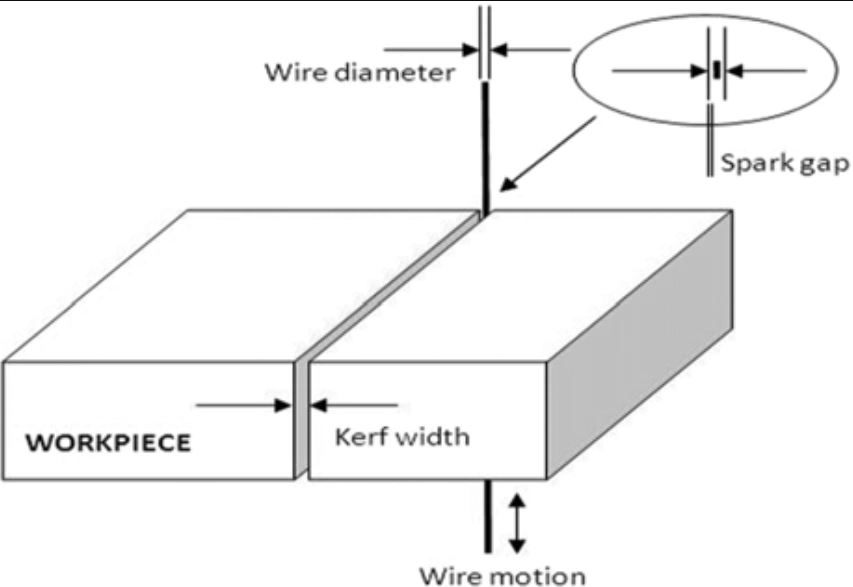
カーフ幅
表面粗さ(SR)
これは、EDM 加工された表面の相対的な滑らかさです。
EDM加工の利点
EDM 加工の主な利点は次のとおりです。
- 非常に硬い材料を加工できるため、硬質材料の微細加工の選択肢が広がります。
- 機械的なストレスは発生しません。非接触プロセスです。
- 小さく繊細なワークピースに対応
- 優れたEDM表面仕上げによる精密な穴あけに適しています
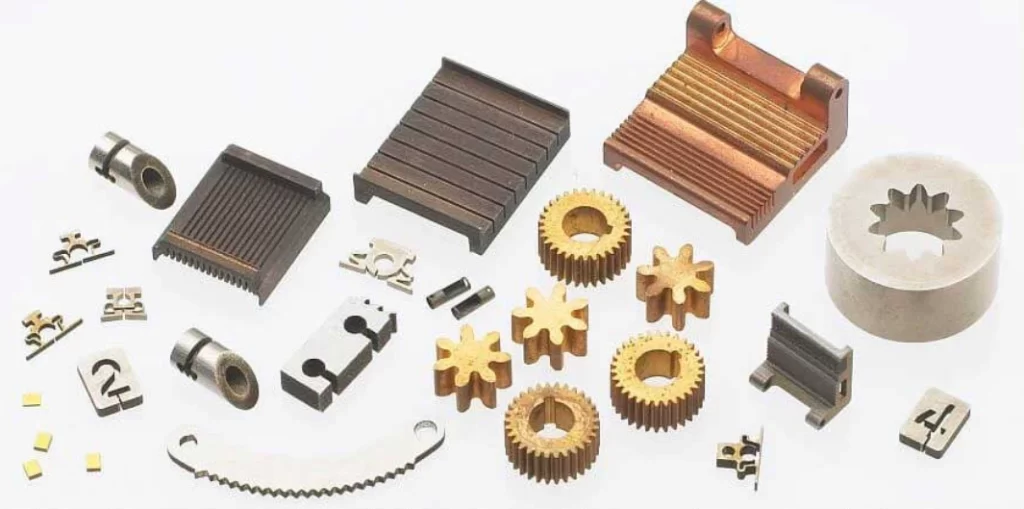
EDM加工された小型で繊細な部品
EDM加工の限界
EDM プロセスの次の制限を考慮してください。
- 比較的遅い加工プロセス
- 高い消費電力
- 非導電性材料の加工は困難
- 誘電液の使用により火災が発生しやすい
EDM 加工ではどのような材料が使用されますか?
放電加工で加工される材料には、アルミニウム合金、銅合金、チタン合金、工具鋼、超硬合金、耐熱合金などが挙げられます。これらの材料は、電気特性と放電加工に耐える能力が重要な要素となります。 EDM加工用材料.
ガラスやプラスチックなどの非導電性材料は、特殊な設定でのみ放電加工が可能で、コストがかかる場合があります。そのため、この方法は一般的ではありません。
これらの材料とその特性をまとめた表を以下に示します。
| 材質の種類 | 特性 |
| アルミニウム合金 | 良好な表面仕上げ、高い電極摩耗、高いMRR |
| 銅合金 | 高いMRR、良好な表面仕上げ、高い電極摩耗 |
| チタン合金 | 中程度のMRR、中程度の電極摩耗、 |
| 工具鋼 | 高いMRR、低い電極摩耗 |
| 超硬合金 | 中程度のMRR、良好な表面仕上げ |
| 耐熱合金 | 低いMRR、低い電極摩耗 |
さまざまな業界における放電加工の応用
EDM 加工アプリケーションは、自動車、航空宇宙、電子機器、医療機器、工具製造、金型製造など、さまざまな業界で人気があります。
見積もりを取得 これらの業界やその他の業界で、複雑な形状と厳しい許容誤差が求められる複雑な部品を製造するために、プロセスの精密機能をどのように活用しているかを確認します。
EDM加工の具体的な用途は次のとおりです。
金型およびツール製造
EDMは、工具鋼などの非常に硬い材料を容易に加工できるため、金型や工具の製造に適した方法です。まず形彫り放電加工機を使用し、その後ワイヤー放電加工機で細部の加工を行います。
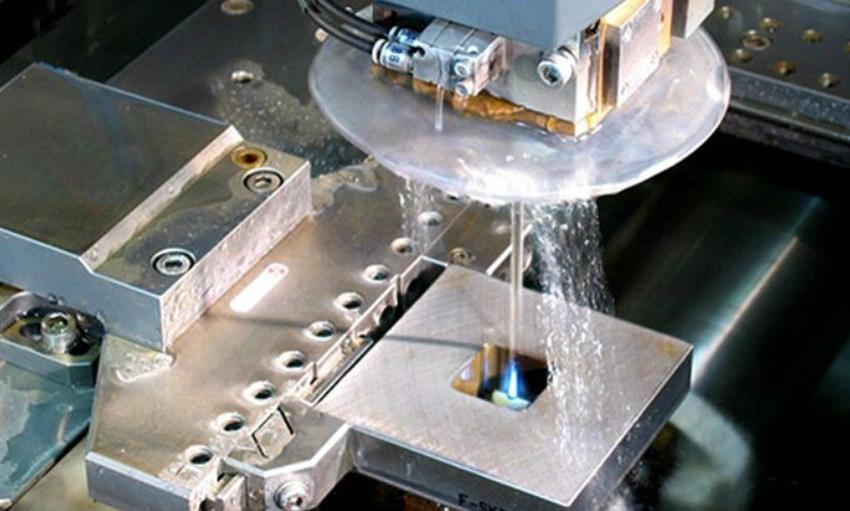
金型製造のための放電加工
壊れたツールの抽出
工具が破損したり、ワークピースに引っかかったりして取り外す必要がある場合があります。EDM加工は、そのような工具片を取り除くための確実な方法の一つです。ワークピースへのダメージを増大させる可能性のある他の方法を使用する代わりに、EDMを使用することで、引っかかった工具を放電加工することができます。
工具に小さな穴を開けることで、破片を取り除きやすくなります。機械的な力の使用を回避できることが、放電加工(EDM)スパーク加工が他の加工方法に比べて最大の利点です。
内角の加工
鋭利な内角は、部品加工において最も難しい要素の一つです。しかし、放電加工では、ワイヤ張力とワイヤの種類を適切に組み合わせることで、これを実現できます。メーカーは適切な送り条件を適用するだけで済みます。
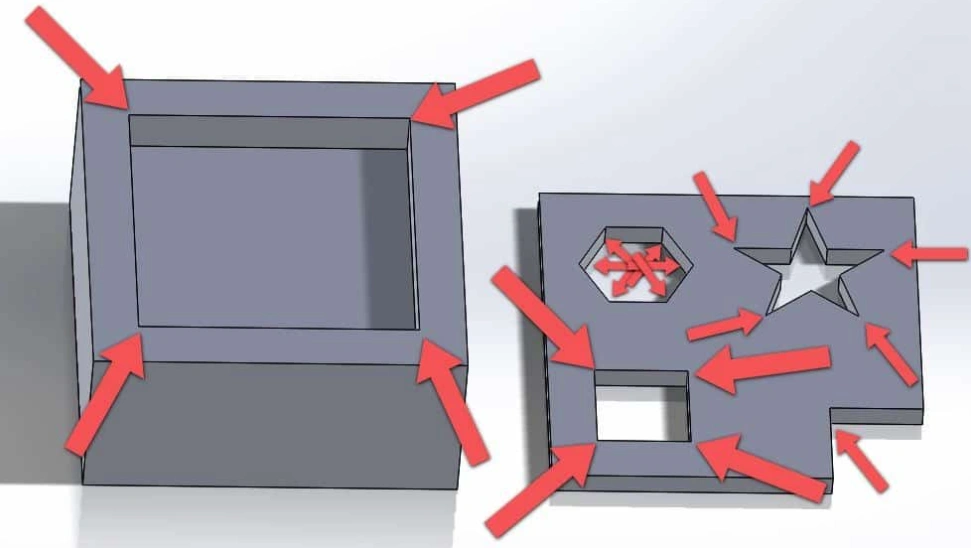
内角
硬質素材の彫刻
彫刻の均一性は永遠の課題ですが、放電加工は効果的な解決策となります。他の加工方法では、材料の種類や機械力の大きさによって結果が異なります。 機械加工における EDM は、電気エネルギーと熱エネルギーの概念に依存するため、このような要因によって制限されません。
小穴あけ
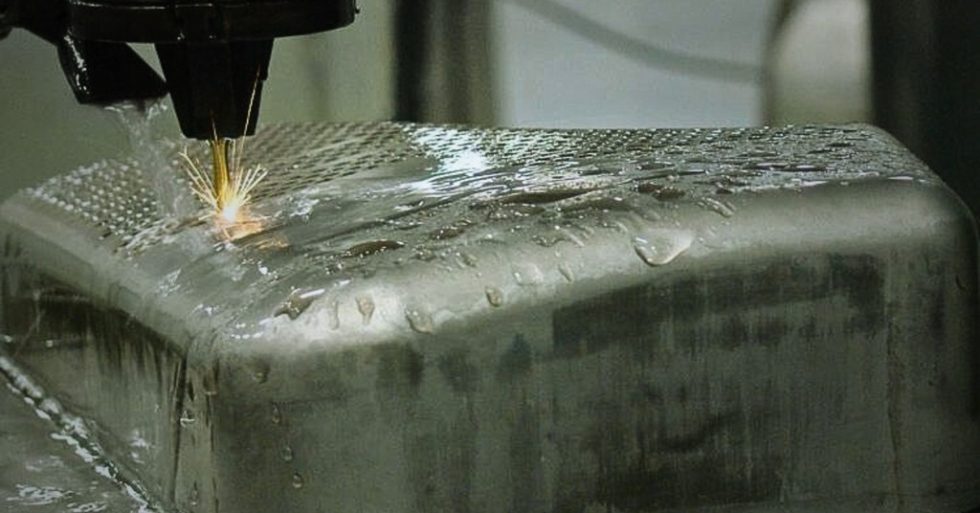
EDM穴開け加工
小径穴あけ加工における放電加工は、その精度と精密さが高く評価されています。直径公差は+0.0025mm、真直度公差は+0.025mmと極めて良好です。
今すぐプロリアンをお試しください!
CNC と EDM の違いは何ですか?
CNC 加工と EDM プロセスでは、コスト、許容差の厳しさ、表面仕上げ、切削深さに違いがあります。
簡単に議論してみましょう EDMとCNC 比較は以下の通りです。
EDMのプロセスコストの上昇
加工速度が遅く、消費電力が大きいため、従来のものに比べてEDMの全体的なプロセスコストが高くなります。 CNC機械加工サービス.
より厳しい公差のためのEDM
EDM プロセスでは許容誤差を小さくできるため、複雑な形状を製造する場合にも効果的です。
EDMの優れた表面仕上げ
EDMは高品質な表面仕上げを実現するのに優れており、航空宇宙産業や医療産業の重要な用途に適しています。例えば、ワイヤEDMではRa 0.1 µmの表面仕上げを実現できるため、追加の仕上げは不要です。
これにより、このプロセスは 複雑なCNC加工 組み立てと性能コンプライアンスのためのマイクロマシニング。
EDMのより深く、より狭いカット
EDM は、許容誤差が狭く、機械的ストレスが発生しないため、より深く狭い切断に適しています。
比較に関する詳しい情報:
EDM とフライス加工
ワイヤー放電加工機および彫り込み放電加工機
ワイヤー放電加工とレーザー切断
まとめ
EDM加工は、複雑で小型、かつ硬質な材料を用いた部品の加工ニーズに応えるソリューションです。従来のCNC加工では加工できない場合は、様々な種類の放電加工が最適なソリューションとなるでしょう。
お問い合わせ at プロリーンテック 最高の方法を学ぶ 放電加工サービス あなたのビジネスを変革することができます。