
放電加工
放電放電加工(EDM) これは、制御された電気火花によって導電性ワークピースから材料を除去する製造プロセスです。物理的な接触なしに部品を成形します。工具と工作物。
機械加工中、高周波放電によって局所的な領域から微細な金属粒子が徐々に除去されます。同時に、誘電性流体が放電の安定性を制御し、切削屑を除去します。
放電加工は、鋭角なコーナー、狭い空洞、深い内部加工といった形状に対応しています。 ワイヤー放電加工、シンカー放電加工、穴あけ放電加工は 一般的な 放電の種類 機械加工それぞれの技術は、航空宇宙用工具、医療機器部品、金型など、さまざまな製造要件に対応しています。例えば、
- ワイヤー放電加工機: これは、部品に厳しい公差、複雑な形状、鋭い内角が求められる場合によく使用されます。
- 彫り放電加工機: 金型、ダイ、工具部品の深い空洞や細かい形状の加工に適しています。
- 穴あけ加工 EDM: これは、従来のドリル加工が困難な場合に、硬い材料に小さくて深い穴を開けるためによく用いられる。
この記事では、放電加工(EDM)のプロセス、構成要素、パラメータ、材料適合性、公差などについて詳しく解説します。
放電加工(EDM)とは何ですか?
EDM加工
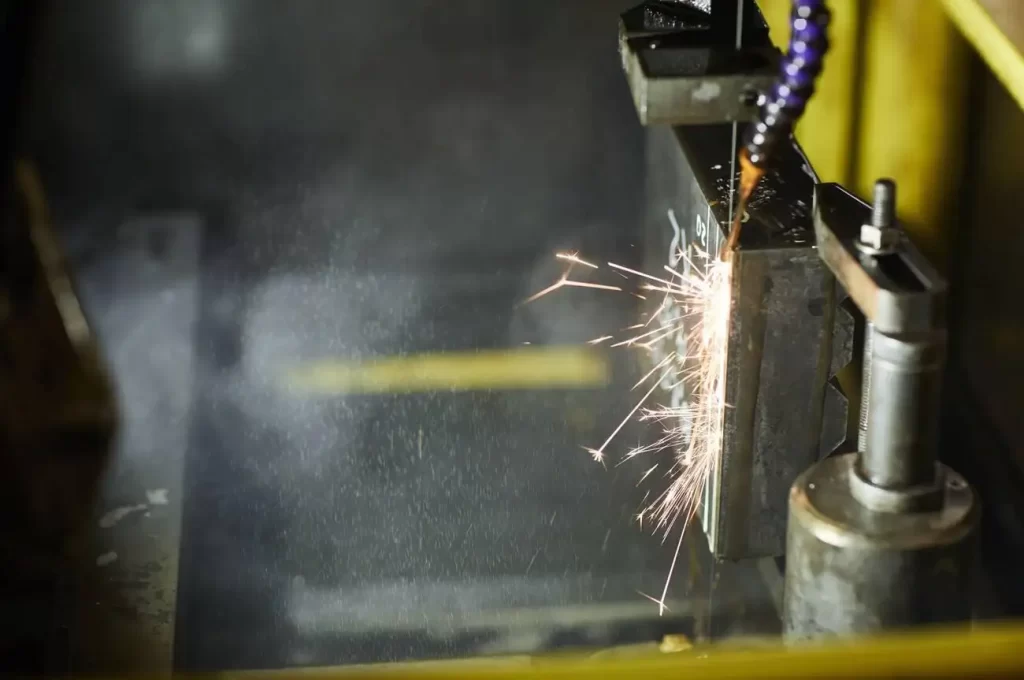
放電加工(EDM)は、電気的に通電された火花放電によって導電性材料を除去する、従来とは異なる加工プロセスである。 放電加工(EDM)の工程では、火花を発生させる電極と加工対象物との間に物理的な接触はありません。 工具や材料を互いに動かすことで切削力を発生させる他の機械加工とは異なり、放電加工(EDM)は、加工対象物から少量の金属を削り取ることで、独自の切削力を発生させる。
電極の火花による加工物の損傷を防ぎ、部品から除去された金属粒子を回収するために、放電加工では切削領域に誘電性流体が必要となる。
火花が発生すると、材料の一部が蒸発し、溶融して再鋳造層として固化します。この再鋳造層は、時間の経過とともに加工物の表面に蓄積され、後続の加工工程で適切に処理されないと、精度低下の原因となる可能性があります。
その結果、EDMは従来の技術では加工が困難な特性を持つ部品を精密に加工することができます。例えば、深い溝、薄いリブ、内部空洞、鋭角な角なども、EDMを使えば高精度で加工できます。 放電加工アプリケーション(詳細はこちら EDMメディカルマニュファクチャリング)
さらに、放電加工は加工中に大きな切削力を発生させないため、非常に脆い、あるいは繊細な形状の部品でも高精度な加工が可能になります。
放電加工機には大きく分けて2つの種類があります。
- ワイヤ放電加工機
- シンカーEDM
In ワイヤ放電加工機制御システムの制御下でワークピースが往復運動する際に、ワイヤ電極がワークピースに連続的に供給される。
所望の形状が完成すると、ワイヤが切断され、新しい部品が供給されて加工が続行されます。一方、型彫り放電加工では、成形されたグラファイト電極や銅電極、あるいはその両方が使用されます。
これらの電極は加工対象物の上に配置され、空洞を形成します。ワイヤ放電加工と型彫り放電加工は、用途に応じてそれぞれ長所と短所がありますが、同様の機能を提供します。
放電加工機は、これらの原理を応用していますが、特に様々な導電性材料に細い穴を開けることに重点を置いています。
加工性能と仕上がり品質に大きな影響を与える3つのパラメータは以下のとおりです。
- 火花電流
- パルスタイミング
- フラッシング条件
例えば、洗浄条件が悪いと、加工面に再鋳造層の形成が増加します。そのため、多くの放電加工プロセスでは、最初の荒加工後に複数回の加工工程が行われます。最終工程では、通常、重要な寸法を精密化し、表面仕上げ品質を向上させます。
続きを読む: EDM を支える科学と技術
放電加工プロセスの仕組み
放電加工プロセス
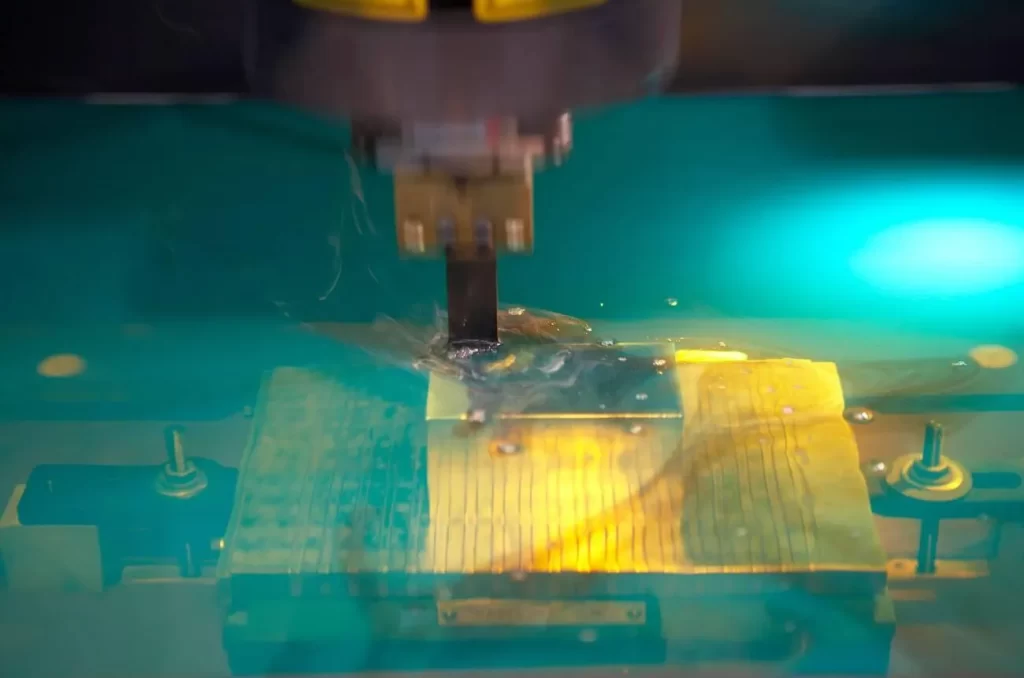
放電加工(EDM)は、熱によって制御された電気放電を利用して導電性材料を除去する、非従来型の電気熱加工プロセスです。EDM加工では、材料除去は機械的な切削ではなく、熱侵食に基づいています。
電極が火花ギャップを形成する
加工前に、電極を導電性の被加工物に近づける。加工される2つの表面の間には、一定の間隔、すなわち「スパークギャップ」が確保される。
電気パルスが火花を発生させる
電源は高速の電気パルスを生成し、それがスパークギャップに送られて火花を発生させる。これらの火花によって発生箇所は極めて高温になり、加工物中の微細な導電性粒子が溶融・蒸発する。
加工物の表面が侵食される
これらの粒子は、スパークを連続的に照射するたびに、加工対象物の表面から除去されます。このように、個々のスパークによって、指定された領域から徐々に多くの材料が除去されていきます。
誘電性流体が破片を洗い流す
前述のとおり、放電加工の全工程において、加工領域は誘電体液で覆われます。この液は、加工工程で発生する微粒子を除去し、放電ギャップ周辺の動作環境を安定させるのに役立ちます。
サーボ制御により加工精度を維持
加工の全工程において、CNCサーボシステムは放電ギャップのサイズを継続的に監視・制御します。安定したギャップサイズを維持することで、正確な寸法精度と均一な表面仕上げを実現できます。
最終形状が完成するまで機械加工が続けられる
放電加工機は、所望の幾何学的形状が達成されるまで、放電サイクルを生成し続けます。 追加の要件や希望する仕様によっては、追加の処理サイクルを行うことで、より高いレベルの表面完全性と、より高い形状精度を実現できます。
放電加工機の主要部品
放電加工プロセス中に材料を除去するための火花を発生させるのに役立つ、他のいくつかの機械部品も存在する。 これらの部品の中には、機械が安定した加工環境を作り出すのに役立つもの、加工作業によって発生した切削屑を除去するのに役立つもの、電極の経路を制御するのに役立つものなどがある。
EDM電源
この装置の主な機能は、電極と加工対象物の表面との間に電気パルスを発生させることです。オペレーターは、電流とパルス持続時間の両方のパラメータを設定することで、所望の結果を得ることができます。
電極
これにより、材料除去サイクル中に加工対象物と接触するたびに、制御された火花放電が発生します。電極は、グラファイト(空洞加工用)と銅(プロファイル加工用)で作ることができます。
誘電流体ユニット
放電加工機(EDM)はすべて、加工工程中に誘電油または脱イオン水のいずれかを貯蔵する容器を備えています。これは、放電加工によって発生した溶融金属の破片を除去する際の冷却剤として機能します。
サーボドライブシステム
これらのシステムは、加工中のあらゆる工程において電極を駆動・移動させます。また、ワークピースと電極間の距離を一定に保つことで、安定した火花発生を確保します。
CNCコントローラ
電極の移動と放電を同時に制御します。最新の放電加工機のほとんどは、高精度な空洞や形状を作成するために特別に設計されたCNCプログラムを使用して動作します。
ワークタンク
放電加工(EDM)における切削・侵食に使用される誘電体液が入っています。また、加工工程全体が完了するまで、ワークピースを保管する容器としても機能します。
ワーク保持治具
放電加工時に導電性材料をしっかりと保持します。しっかりと固定された治具は、放電加工で非常に小さな部品を加工する際に、より優れた寸法精度を実現します。
フラッシング設定
これにより、小さな加工領域内および/または領域内を誘電性流体が連続的に流れるようになります。適切なフラッシングは、火花が発生する領域周辺に金属粉が蓄積するのを防ぐのに役立ちます。
誘電体フィルタ
循環する誘電体液から微細な金属粒子を除去します。誘電体液がきれいになると、長時間の加工作業で発生する火花の安定性が向上します。続きを読む: EDMにおける誘電体)
機械冷却ユニット
長時間の加工中に機械と誘電体液の温度を制御します。放電加工中に正確な温度を維持することで、加工精度を確保できます。
さまざまな加工作業に使用される放電加工機の種類
放電加工機には、主に2つの種類があります。シンカー式(ラム式または垂直式とも呼ばれる)とワイヤ式です。
- ワイヤ放電加工機 水平面内で前後に動く、1本の長いワイヤーを備えている。
- 一方、 シンカーEDM 加工対象物に対して垂直方向に移動する電極を備えている。
どちらのタイプも、従来のフライス盤用カッターよりも特定の形状を作るのに適している。
ワイヤ放電加工機
ワイヤー放電加工機
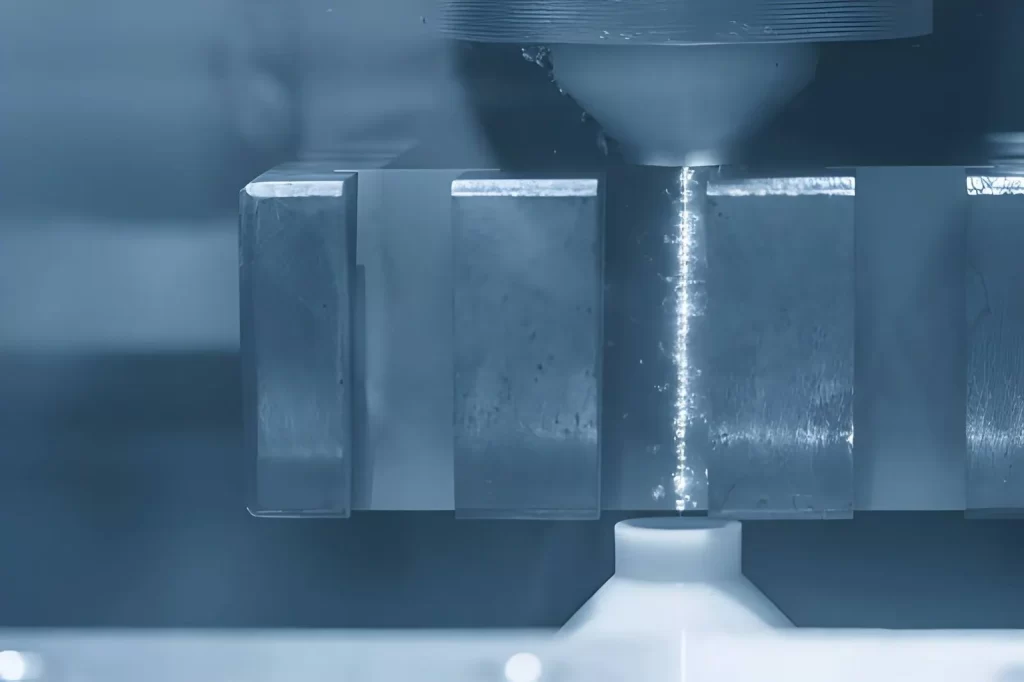
ワイヤ放電加工は、主にプロファイルや輪郭の加工に使用されます。この加工では、真鍮、ステンレス鋼、または亜鉛メッキ鋼製の細長いワイヤが2つのガイドの間を水平方向に移動します。ワイヤが加工対象物に接触すると、金属が溶融し、目的の形状が残ります。この方法は、打ち抜き加工、金型プレート、複雑なプロファイルの加工に最適です。
このタイプの放電加工機の制約の一つは、各コーナーの半径がワイヤの直径に依存することです。非常に小さなコーナー半径が必要な場合は、より細い直径のワイヤを選択する必要があります。 ただし、より太い直径のワイヤが必要な場合、コーナー半径が大きくなりすぎる可能性があります。真鍮ワイヤは一般的に高速加工用途に最適であり、亜鉛メッキワイヤはより優れた表面仕上げを実現します。
シンカーEDM
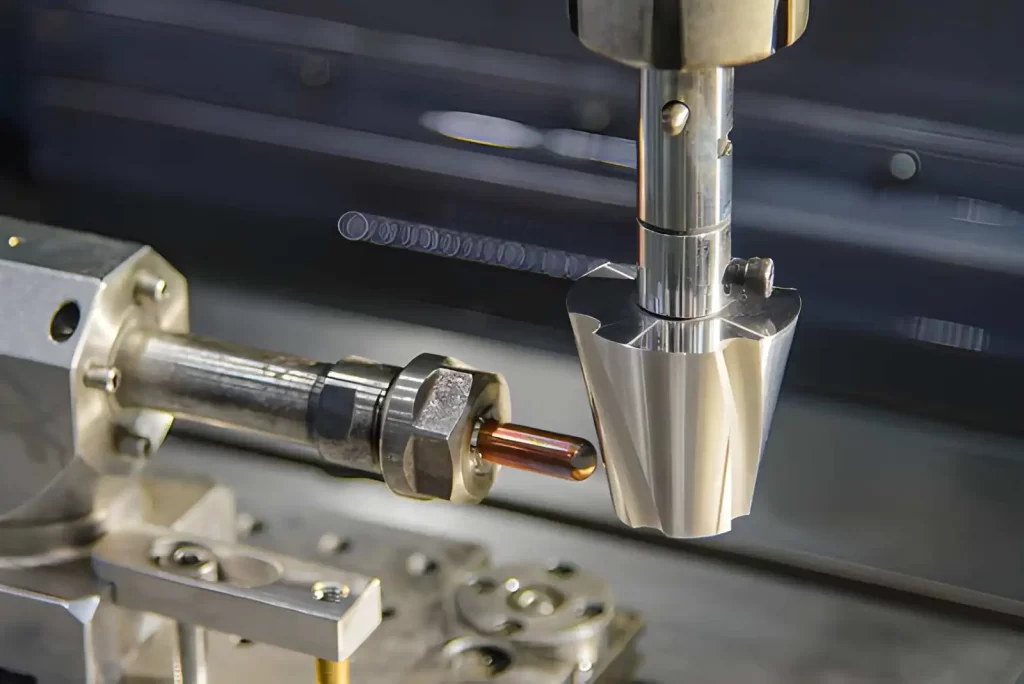
型彫り放電加工(EDM)銅電極加工
これらの放電加工機は、製造したい部品の形状に正確に合うように特別に設計された電極を使用します。電極が加工対象物に接触すると、余分な金属が溶け始め、最終的にすべての余分な金属が除去されます。
グラファイト電極は、より深い空洞を加工する際に、加工速度が速く、そのためコストも抑えられる傾向がありますが、銅電極ほどの精緻な加工はできません。したがって、滑らかな表面が重要な、精緻な金型や類似品の製作には、銅電極が最適です。
製造業では、一般的にこのタイプの放電加工機をプラスチック製品の金型や鍛造金型の製造に利用しています。さらに、多くのメーカーは様々な表面にテクスチャ加工を施すためにも使用しています。代表的な例としては、航空機の翼、自動車のボンネット、船舶の船体などが挙げられます。 また、型彫り放電加工機は、フライス加工では届きにくい内側の角を加工することも可能です。
EDM穴開け加工
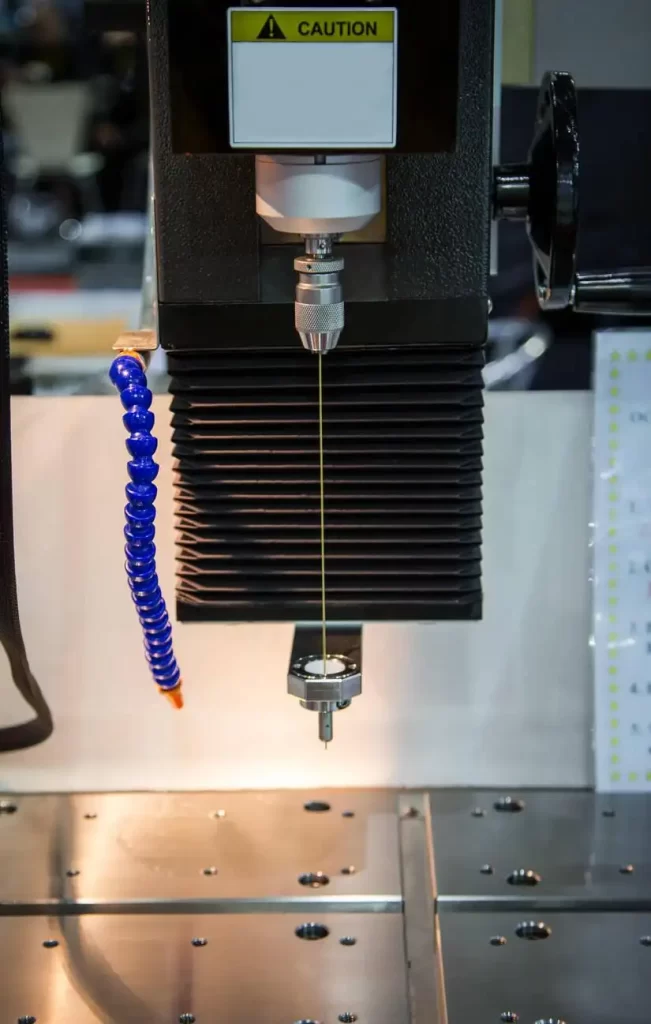
放電加工穴あけ機
穴あけ放電加工機は、主にアルミニウムや鋼鉄などの導電性材料に穴を開けるために使用されます。これらの機械は、従来のドリル工具よりもはるかに深い穴を開けることができます。中空電極を使用するため、加工中に誘電体液が穴の中心を直接流れるため、切削屑や切りくずが発生しません。
そのため、多くの製造会社は、ガスタービンブレードや航空宇宙エンジン部品などのエンジン部品に冷却穴を開ける際に、放電加工による穴あけ加工を好む。 さらに、一部の製造会社では、後続のワイヤ放電加工による輪郭切削工程の前に、穴あけ放電加工を初期穴あけに利用している。
高速穴あけ放電加工
高速穴あけ放電加工機は、標準的な穴あけ放電加工機とは異なり、厚みのある導電性材料に素早く穴を開けるために特別に設計されています。標準的な放電加工機よりも高いフラッシュ圧力を使用します。
多くの製造会社では、高速穴あけ放電加工機を使用して、硬化鋼製の工具部品に極めて深い小径の穴を加工します。これらの穴の後には、ワイヤ放電加工による輪郭切削加工を行い、穴の正確な形状を決定します。
マイクロ放電加工機
マイクロ放電加工機は、精密な小型部品に極めて精密な小さな導電性構造を加工する特殊な放電加工機です。 これらの微細な構造は、放電加工サイクルあたりの消費電力を大幅に削減することによって実現されます。 医療分野の企業は、医療機器に微細な溝や空洞を作るためにマイクロ放電加工(マイクロEDM)を利用している。
今すぐプロリアンをお試しください!
放電加工は、金属を直接接触させずに除去できるのか?
はい、放電加工(EDM)は、電気放電を利用して金属を「切断」することで、ワークピースに物理的に接触することなく、導電性金属をワークピースから除去できます。これは、電極とワークピースの間の非常に小さな隙間を制御することによって実現されます。
火花:金属を取り除く
(制御された)電気パルスがギャップを通過すると、制御された火花放電が連続的に発生します。これらの火花が、金属のごく限られた部分を溶かすのに十分な熱を発生させるのです。 これらの金属粒子は溶融すると、周囲の誘電性流体の中で急速に凝固し、同時に誘電性流体によって加工領域から運び出される。
物理的な切削圧力は発生しない
フライス加工や旋削加工では、物理的な力を加えて材料を切削するのに対し、放電加工では、制御された加工ギャップに放電エネルギーを流して切削する。 放電加工(EDM)では物理的な力が加わらないため、肉厚が薄く断面が狭いほど、加工中の寸法安定性が高くなります。細いリブや工具インサートは、放電加工の一般的な用途です。
加工中も隙間は制御されたままです
自動サーボ位置決め制御により、放電加工の各ストローク中に電極の位置が調整されます。ギャップが適切に維持されていないと、不安定な放電状態が急速に発生する可能性があります。 安定した放電ギャップにより、加工領域全体にわたって均一な表面仕上げと寸法が保証されます。ワイヤ放電加工では、ワイヤ送り速度を一定に保つことで、安定した切削条件を実現します。
材料の導電率が放電加工性能に及ぼす影響
放電加工(EDM)は、放電加工時に導電性を示す被加工材料のみを加工します。 多くの材料は優れた導電性を示し、そのためEDMに適しています。 焼入れ鋼、炭化タングステン、チタン、ニッケル合金。 放電加工(EDM)においては、材料の硬度は従来の加工方法に比べて影響が少ない。
放電加工は非従来型の加工方法でしょうか?
この加工方法は、切削工具と被削材との間に物理的な接触がないため、非従来型の機械加工に分類されます。さらに、この加工方法は電気エネルギーを印加することで材料を除去します。
材料除去は放電によって行われる
放電加工では、電極(陰極)と加工対象物(陽極)との間の、誘電体液を含む隙間を挟んだ一定の距離で放電が発生します。この放電によって、放電ごとに加工対象物の表面から少量の金属が除去されます。放電加工中は、切削工具が加工対象物に接触することはありません。
従来の機械加工方法では、切削工具が機械的な応力(せん断力)を加えて材料を除去するのに対し、放電加工(EDM)は、工具と加工物の間に印加される電気パルスによって発生するエネルギーと、ギャップの状態を利用して材料を除去します。
せん断切断は行われません
従来の機械加工では、工具を用いて機械的な力(応力)を加え、材料をせん断します。しかし、放電加工(EDM)では、従来の機械加工とは異なり、そのようなせん断作用は発生しません。 その結果、切削加工では圧力がかからないため、薄肉部分は加工中も安定した状態を保つ。 さらに、従来の機械加工では、工具負荷の制限により熱処理合金や焼入れ鋼などの硬質材料の加工が制限されるのに対し、放電加工ではそのような制限なしにこれらの材料を加工することができる。
プロセスは電気的および熱的挙動に依存する
放電加工(EDM)の性能は、放電プロセスで使用される電気エネルギーに対する材料の反応に依存します。導電率と熱応答は、EDMを受ける材料の侵食速度に影響を与える要因です。
従来の機械加工では、硬度が切削のしやすさに直接影響するのに対し、放電加工(EDM)では、特定の材料がどれだけ容易に切削できるかは、放電特性や洗浄条件などの特定のパラメータによって決まる。
放電加工のメリット
放電加工には従来の加工方法に比べていくつかの利点があるため、多くのメーカーで人気の選択肢となっています。 EDM の主な利点には次のようなものがあります。
| 利点 | 詳細説明 |
|---|---|
| 精度 | EDM は、公差が数ミクロンという非常に高いレベルの精度を達成できます。 |
| 複雑 | EDM は、従来の機械加工方法では実現が困難または不可能な複雑な形状やパターンを生成できます。 |
| 硬い材料 | EDM は、従来の技術では切断が困難であった超硬などの非常に硬い材料を簡単に加工できます。 |
| 機械的ストレスなし | EDM は非接触加工プロセスであるため、ワークピースに機械的ストレスがかからず、変形や損傷のリスクが軽減されます。 |
| 工具の摩耗の減少 | EDM の電極はプロセス中の摩耗が最小限に抑えられるため、工具寿命が長くなり、工具コストが削減されます。 |
精度: EDMは、数ミクロンという非常に厳しい公差で、非常に高いレベルの精度を実現できます。(続きを読む:放電加工の精度と正確性
複雑: EDM は、従来の機械加工方法では実現が困難または不可能な複雑な形状やパターンを生成できます。
硬い材料: EDM は、従来の技術では切断が困難であった超硬などの非常に硬い材料を簡単に加工できます。
機械的ストレスなし: EDM は非接触加工プロセスであるため、ワークピースに機械的ストレスがかからず、変形や損傷のリスクが軽減されます。
工具の摩耗の低減: EDM の電極はプロセス中の摩耗が最小限に抑えられるため、工具寿命が長くなり、工具コストが削減されます。
放電加工(EDM)で加工できる材料は何ですか?
EDMは、制御された放電の性質上、導電性材料にしか加工できません。 放電加工用材料 これは、それらの相対的な導電率、熱安定性、および放電侵食に対する反応の関数である。
工具鋼
工具鋼は、焼き入れ工程全体を通して寸法を維持します。そのため、放電加工(EDM)による除去では熱が発生しないため、金属が軟化することはありません。 したがって、キャビティ、パンチ、および同様の形状は、放電加工(EDM)に最適な対象です。さらに、EDMは、従来の切削工具でよく見られる問題である、これらの領域に応力を発生させることなく、深加工を行うことができます。
ステンレス鋼
ステンレス鋼は、複数回の放電サイクルにさらされても、一貫した挙動を示す。従来の機械加工方法とは異なり、放電加工では除去される材料に加工硬化が生じない。 したがって、断面積の小さいリブや内部の厳しい公差領域などを除去する場合でも、複雑な幾何学的形状であっても表面の完全性は維持される。
炭化物
超硬合金は極めて高い硬度を持つため、従来の機械切削加工には適していません。放電加工(EDM)は、機械的な切削力を排除し、材料の侵食を電気的に制御することで、代替的な解決策を提供します。 そのため、摩耗の激しい用途で使用されるインサートは、切削刃の欠けや損傷を心配することなく、放電加工によって成形することができる。
チタン合金
チタンは、従来の切削加工条件下では過度の変形を起こしやすい。しかし、放電加工(EDM)を用いると、機械的な負荷をかけずにチタンを除去することができる。
そのため、薄肉構造や細長い形状の航空宇宙用ブラケット/インプラントには、通常、この種の加工が必要となります。
超合金(インコネル、ハステロイ)
通常の運転条件下では、超合金は温度と機械的負荷の両方に対して優れた耐性を示します。他の機械加工方法とは異なり、放電加工(EDM)は制御された放電を利用して材料を除去します。
高温にさらされる部品(タービンや高温部部品など)には、この加工方法が必要となる。ただし、表面仕上げには通常、放電加工による初期材料除去後の二次加工が必要となる。
導電性アルミニウム
通常、アルミニウムは従来の機械加工技術を用いた放電加工(EDM)よりも高速で加工できます。しかし、内部の幾何学的形状に到達するのが難しい場合もあります。 典型的な例としては、狭い通路や閉じた空洞などが挙げられる。放電加工プロセス中に使用される放電を制御することで、薄肉部における侵食の不安定性を最小限に抑えることができる。
銅と真ちゅう
銅や真鍮は放電時の電気抵抗が比較的低いため、適切な制御を行えば、放電加工機(EDM)によって高精度に加工することができる。 これらの金属は、安定した形状を提供するだけでなく、様々な用途において電極として広く用いられています。細い線径を必要とする電気接続部や、これらの材料で作られた工具部品は、この加工技術に最適な対象です。
放電加工(EDM)ではどのようなソフトウェアが使用されますか?
放電加工(EDM)ソフトウェアの大部分は、工具経路の作成、電極の設計、加工プロセスパラメータの設定といったいくつかの重要な機能を実行します。これらのプロセスは、CAD(コンピュータ支援設計)モデルを機械の動作と放電条件にリンクさせます。
電極設計のためのCAD/CAMプラットフォーム
設計エンジニアは、CAD/CAMシステムを用いて、電極と呼ばれる切削工具と、それらの電極がたどる経路を開発します。この種の開発に最もよく用いられるCAD/CAMアプリケーションには、Mastercam、Autodesk PowerMill、Siemens NXなどがあります。
型彫り放電加工における電極形状の生成には、これら3つの方法すべてを使用できます。ワイヤ放電加工では、通常、2Dおよび/または3Dモデルから部品を切削するための経路を設定するために使用されます。
ワイヤ放電加工および型彫り放電加工のツールパス計画
部品の形状が定義されると、ソフトウェアは部品の製造方法を指示する機械動作コマンドを生成します。 具体的なコマンドには、配線がどこを通るべきか、複数の入口がある場合はどの入口から配線を開始するべきか、そして角の制御設定に関する情報が含まれます。
前述のとおり、型彫り放電加工(シンカーEDM)の場合も基本的な手順は同じですが、具体的なコマンドはより詳細になります。これには、電極をキャビティにどれだけ深く差し込むか、またキャビティ全体に均一な侵食を実現するために電極のサイズをどのレベルで小さくするかを定義することが含まれます。
機械制御とパラメータ設定
放電加工機の制御装置は、ソフトウェアプログラムを用いて、オペレーターがパルス電流、電圧、およびタイミング値を設定できるようにします。オペレーターは、加工する材料と最終製品の希望する仕上がりに応じて、放電エネルギーの範囲を選択します。これらの設定の構成によって、放電速度と仕上がり表面の全体的な品質の両方が制御されます。
放電加工(EDM)には、荒加工と仕上げ加工という2つの主要な加工プロセスがあります。それぞれ最適な結果を得るためには、固有のパルス電流/電圧/タイミング値の組み合わせが必要です。
監視と適応制御
最新の放電加工機は、各放電イベントに関連する状況をリアルタイムで監視できます。これらのイベントが不安定になった場合、ソフトウェアが自動的にギャップ制御を調整して安定性を維持します。
最新の放電加工機の中には、データロギング機能を備えているものもあり、製造業者は経時的な性能を追跡し、高精度な生産工程におけるばらつきを最小限に抑えるための調整を行うことができる。
衝突および経路検証
現在、多くの放電加工シミュレーションソフトウェアでは、加工操作を実行する前に、電極の意図した移動経路を検証できる機能が備わっています。この機能により、製造業者は電極とワークピースとの意図しない接触の可能性がないことを確信できます。
そのため、衝突検出と検証は、複雑な放電加工(EDM)ベースの製造プロセスにおけるセットアップエラーを最小限に抑える上でさらに役立ちます。
今すぐプロリアンをお試しください!
放電加工(EDM)の精度はどの程度ですか?
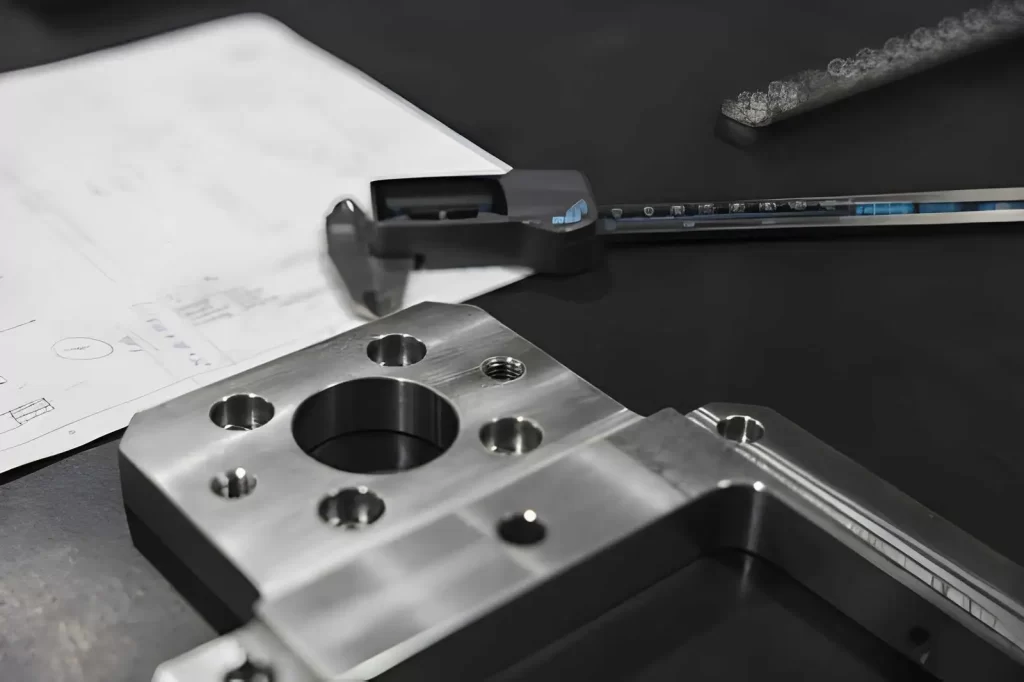
エンジニアリング図面上の放電加工された金属部品
放電加工は部品を切削するだけでなく、加工中に材料を押したり曲げたりするのを防ぎます。それだけでも寸法安定性が保たれ、特に薄肉部品や硬化部品においてその効果は顕著です。 通常の生産工程では、精度は±0.005mm~±0.02mm程度に収まります。より精密な工程では、非常に小さな形状でもミクロン単位に近い精度を実現できます。
最も重要なのは機械の名称ではなく、切断中に火花がどれだけ安定して発生するかである。ギャップが安定していれば、部品の寸法は維持される。 (さらに詳しく知りたい場合は、以下をご覧ください。) 放電加工の利点と欠点)
店頭で見かける精度範囲
|
状態 |
実際に得られるもの |
|
標準的なジョブショップEDM |
±0.005mm~±0.02mm |
|
精密な調整が可能な、しっかりとしたセットアップ |
±0.002mm~±0.005mm |
|
マイクロ放電加工 |
ミクロンレベルの非常に小さな特徴 |
EDMがこれほどまでにコントロールされ続ける理由
- 工具による圧力がかからないため、加工対象物が曲がることはありません。それだけでも、フライス加工でよく見られる大きな誤差要因が解消されます。
- この機械は切断中に電極の位置を継続的に調整します。固定された経路を強制するのではなく、火花の変化に反応して切断を行います。
放電加工機を使用する際のコストに関する考慮事項
放電加工(EDM)のコストは、機械のサイズ、部品の形状の複雑さ、段取り時間、電極の種類によって異なります。
初期設定に高い要件が必要
従来のCNC(コンピュータ数値制御)装置と比較して、EDM装置は用途ごとの特性上、一般的に初期購入価格が高くなります。
ワイヤ放電加工と型彫り放電加工は、いずれも放電加工に代わる手段がない用途で使用されるのが一般的です。そのため、専用の設備が必要となり、汎用マシニングセンタでは通常は対応できません。
電極と消耗品への依存
型彫り放電加工(シンカーEDM)の場合、加工開始前に、加工する各キャビティごとに電極を製作する必要があります。また、同じ電極を大幅な改造なしに再利用できない場合は、各キャビティごとに新しい電極を製作しなければなりません。
ワイヤ放電加工では個々の電極を製造する必要はありませんが、切断時にワイヤを継続的に消費し、誘電体液がタンク内を循環するため、定期的に交換する必要があります。
スパークサイクル中のエネルギー消費量
フライス加工とは異なり、放電加工は一定の力を加えて金属を除去するのではなく、高電圧の電気放電を繰り返し発生させることによって行われます。 加工時間の延長に伴う電力消費量の変動は一定であるものの、一定量の材料を削り取るのに必要な時間が長くなると、加工プロセスのエネルギーコストは直接的に増加する。さらに、硬い材料ほど放電時間が長くなる。
部品ごとの機械時間
材料除去率(MMR)は、フライス加工や旋削加工で得られる値よりも常に大幅に低いため、複雑な形状の加工を完了するにはより長い時間が必要となる。 しかし、放電加工の利点の1つは、内部形状を持つ部品の場合、多くの段取り工程を省略できることである。例えば、そのような部品の場合、1回の段取りで複数の機械加工工程を代替できる。
誘電体システムの保守
放電加工工程を繰り返すたびに、誘電体システムタンク内に微粒子状物質が蓄積されます。そのため、適切な放電特性を維持するために、ろ過システムのメンテナンスが必要となります。
流体循環不良による劣悪な運転条件は、加工精度のばらつきにつながり、結果として部品製造に必要なサイクル数を増加させる可能性がある。
放電加工(EDM)はどのような場合に選択すべきか?
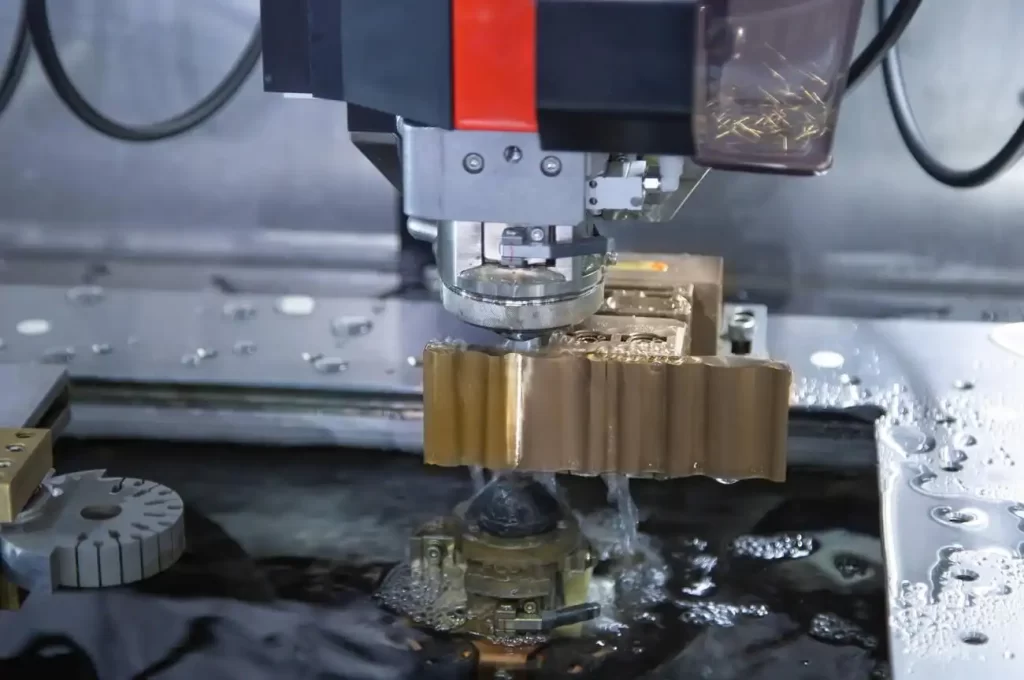
ワイヤー放電加工による真鍮ワークピースの切削
部品に複雑な形状、深い空洞、小さな穴、または鋭利な内角があり、標準的な切削工具では加工が難しい場合は、放電加工(EDM)を選択してください。また、硬質金属、金型、ダイ、精密部品の加工にも広く用いられています。
放電加工(EDM)とプラズマ切断の比較は?
放電加工(EDM)とプラズマ切断は、それぞれ独自の方法で導電性金属から材料を除去する。
放電加工(EDM)は主に誘電体液中で制御された電気火花による侵食を行うことで行われるのに対し、プラズマ切断はイオン化されたガス流を用いて金属を急速に加熱する。
精度と機能制御
放電加工(EDM)は、より高い精度を実現し、寸法精度が高く、細部まで精密に加工された部品(小型で精密なもの)の製造を可能にします。これには、微細な穴、鋭角な内角、深い空洞の加工などが含まれます。
プラズマ切断は、板材や厚板材を高速で切断することに特化しています。プラズマ切断では、微細な形状や小さな形状の加工に必要な精度を実現することはできません。
切断機構
放電加工(EDM)は、一定の間隔で発生する複数の電気火花によって材料を除去する加工法です。これらの個々の火花は、一度に非常に小さな量の金属を削り取ります。
プラズマ切断は、高エネルギーのガスジェットを用いて材料を溶融させ、溶融した材料を外部に排出する。プラズマ切断プロセスは連続的に稼働し、微細なレベルの精度よりも高い生産性を重視している。
切断後の表面状態
一般的に、放電加工(EDM)はプラズマ切断よりも切断面の仕上がりが滑らかで、プラズマ切断では切断面に沿ってより大きな熱影響部(HAZ)が発生します。さらに、プラズマ切断ではドロスが発生することが多く、切断後に追加の処理が必要になります。
ジオメトリ機能
放電加工(EDM)は、非常に複雑な内部形状や微細な特徴を効果的に加工できることが実証されている。例えば、ワイヤ放電加工では、プラズマ切断では再現が困難、あるいは不可能な内部形状を加工できる。
プラズマ切断は、長くてまっすぐな切断や大きな板材の分離に効果的であることが証明されています。しかし、プラズマ切断は、細かいディテールや内部形状の作成にはあまり適していません。
Boda TechからEDM加工のサポートを受けましょう
Boda Techは EDM 機械加工サービス 複雑で高精度な金属部品向け。ワイヤ放電加工、型彫り放電加工、精密穴あけ加工に対応しています。 部品は、寸法精度を安定させるために、制御された放電加工法を用いて製造されます。製造サポートは、試作品、少量生産、および工業規模のニーズに対応します。
CAD設計データを共有していただければ、エンジニアリングチームが製造可能性と加工方法を検討します。