
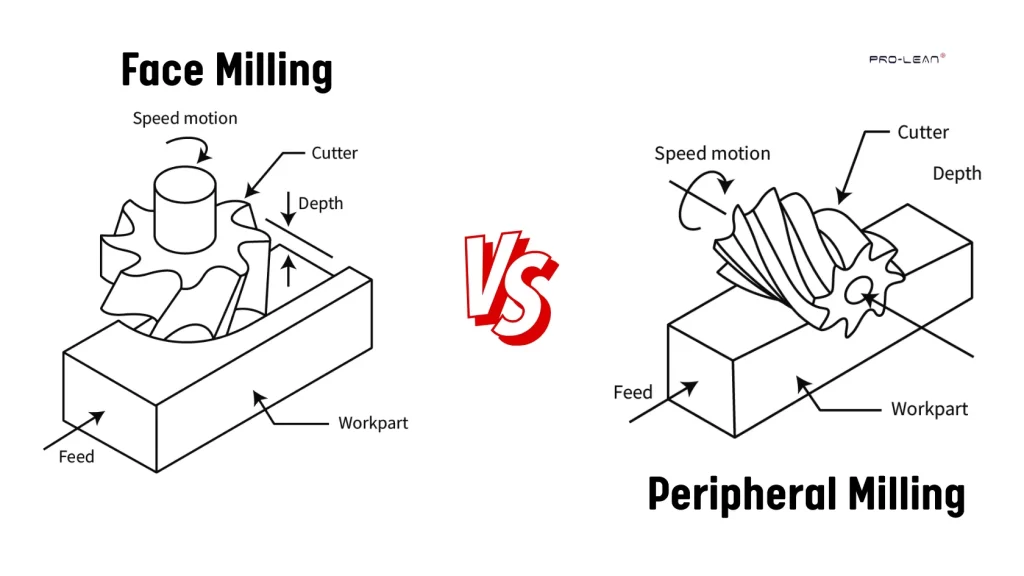
正面フライス加工と外周フライス加工
現代の製造業において、不適切なフライス加工方法を使用すると、工具の摩耗や破損が著しくなることがよくあります。その結果、表面が粗く不均一になり、追加工程によって生産コストが増大し、納期が遅れることになります。こうした問題を回避するには、意図する部品の形状に適したフライス加工方法を選択する必要があります。
正面フライス加工と外周フライス加工の主な違いは、工具の向きとワークとの接触です。正面フライス加工では、材料の切削は工具面に沿って行われ、加工面は主に広い平面で形成されます。
一方、外周フライス加工では、カッターはワーク面に対して垂直に保持されます。そのため、切削は工具刃先に沿って行われます。溝、スロット、複雑な形状の加工に最適です。
さらに、 正面フライス盤 より短く、より小さな切りくずを生成し、より広い範囲に力を分散させます。そのため、工具の摩耗を最小限に抑えます。逆に、 周辺フライス加工 より長いチップを生成し、刃先に部隊を集中させ、狭く細かい特徴を切削することを可能にします。
At プロリーンテック、 我々は提供しています 3、4、5 軸 CNC フライス加工 シンプルな部品から複雑な部品まで、幅広い部品製造サービスをご提供いたします。迅速な試作から量産まで、あらゆるご要望にお応えし、最短0.0002日で±0.005インチ(1mm)という厳しい部品公差を実現いたします。
このガイドでは、 正面フライス加工と外周フライス加工、その用途、そして選択方法について説明します。
機械加工におけるフェイスミル加工とは何ですか?
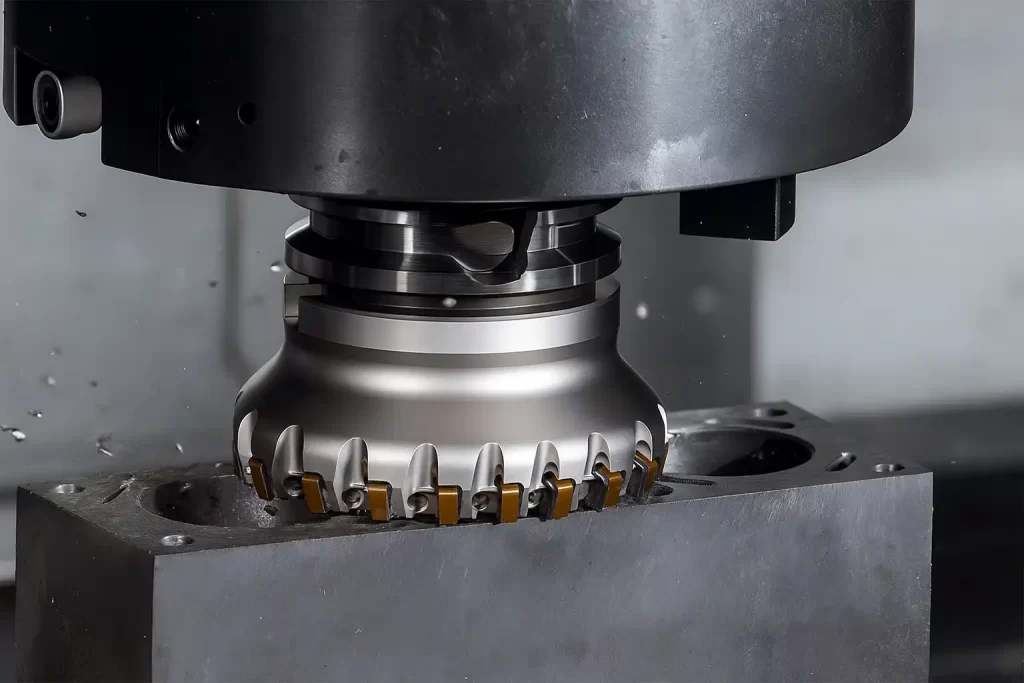
正面フライス
正面フライス加工では、回転するカッターが平坦なカッター面を用いてワーク上の材料を削り取ります。カッターの軸は表面に対して垂直に配置されているため、切削の大部分は工具面に沿って行われます。この加工は滑らかで平坦な表面を生成するため、精度と平滑性が最優先される場合に最適です。
フェイスミリングツールには通常、CNC ミリング操作で材料を迅速に除去できるように設計された複数のインサートがあります。 この操作により、切削力が複数の歯に分散され、工具の摩耗が最小限に抑えられ、表面を損傷することなく送り速度が向上します。
フェイスミリングはどのように機能しますか?
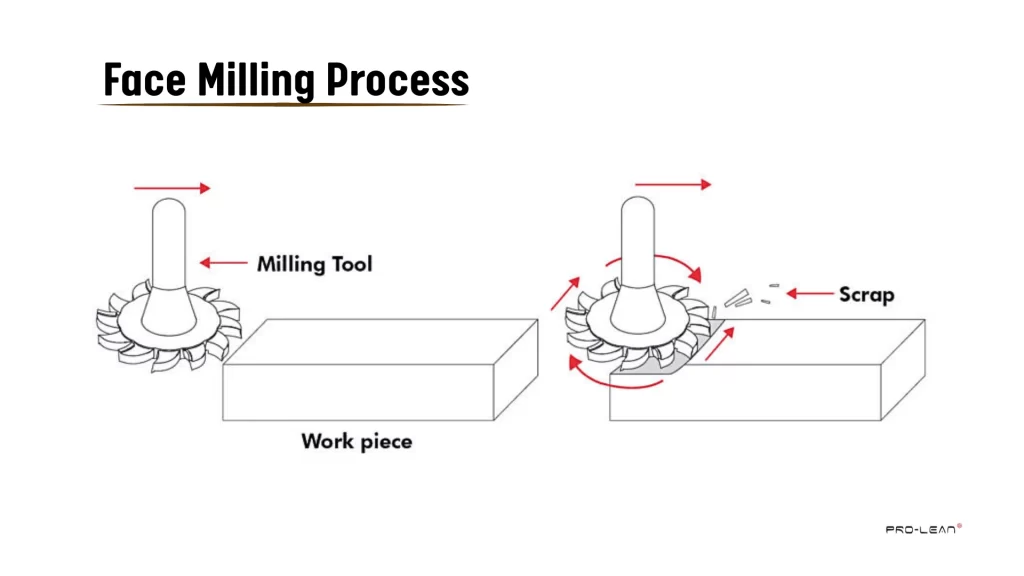
フェイスミリング工程図
顔 CNCフライス盤 まず、ワークを機械のテーブルに固定します。次に、フェイスミルの軸をワークの表面に対して直角になるように配置します。
必要な材料と表面仕上げに応じて、スピンドル回転数と送り速度が決定されます。CNCプログラムは工具を表面に沿って動かし、材料を均一かつ正確に削り取ります。
最後に、表面の最終部分の滑らかさと寸法精度を検査します。適切な設定とパラメータにより、均一で正確な表面が得られ、効果的な材料除去が可能になります。
フェイスミリングの目的は何ですか?
フェイスフライス加工は、主に平面を可能な限り滑らかにするために使用されます。材料は、側面ではなくカッターの端面から主に除去されます。この加工は、高い精度と滑らかな仕上げが求められる場合、例えば、 プレート、ブロック、またはバー。 ステップオーバー距離は通常、フェースミルよりも小さいため、材料の除去が速くなり、表面被覆が早くなります。
CNCフライス加工におけるフェイスフライスの用途
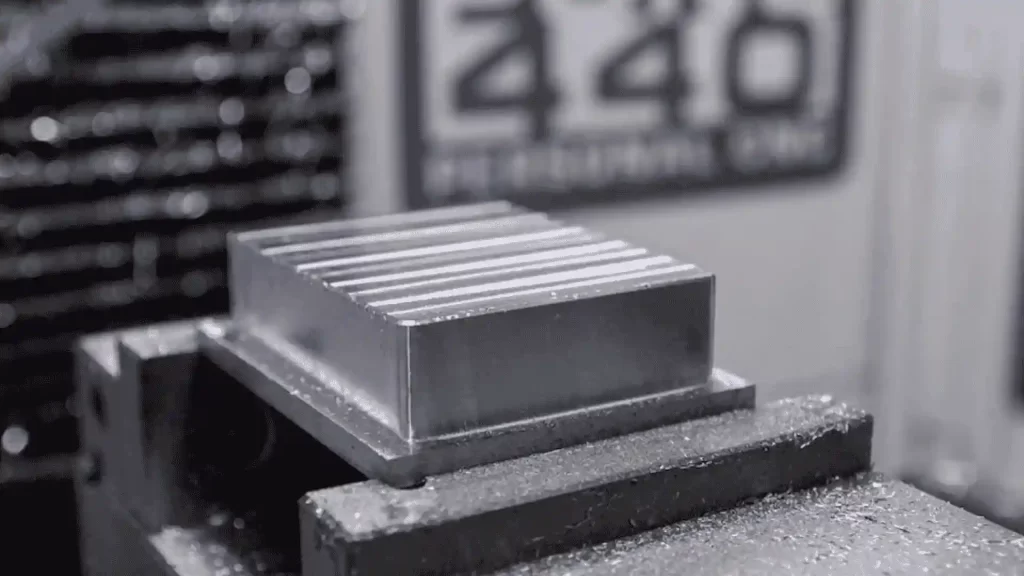
フェイスミル加工
平面で精密な金属や木材の表面は、フェイスフライス加工によって作られます。 穴、凹部、模様、完成したエッジ すべてが1回のセットアップで行えます。工房では、小型部品や大型の板材の加工に使用されます。木工では、正面フライス加工でテーブルトップやまな板などの表面を仕上げます。この技術は、1つのドリルで複数の穴を開けることもできます。
機械加工における外周フライス加工とは何ですか?
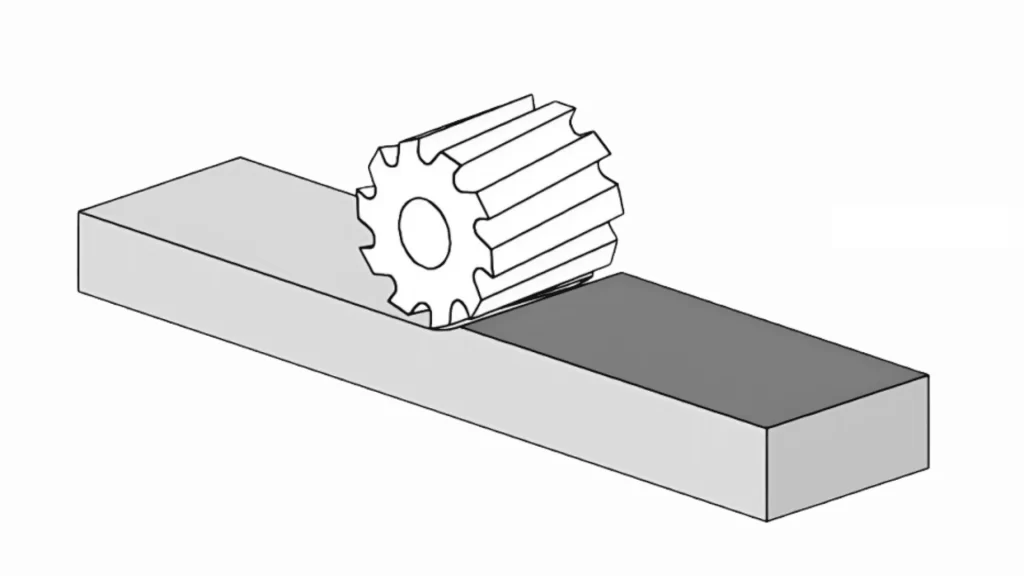
外周フライス加工
外周フライス加工では、フライスカッターの面ではなく側面に沿って材料を切削します。ワークピースはカッターの軸と平行に保持され、外周の刃先が材料を削り取ります。
周辺技術は彫刻に適用される エッジ、溝、複雑な形状 より正確に加工できます。一般的には、輪郭や微細加工の精度が求められる業界で使用されます。
今すぐプロリアンをお試しください!
外周フライス加工はどのように機能しますか?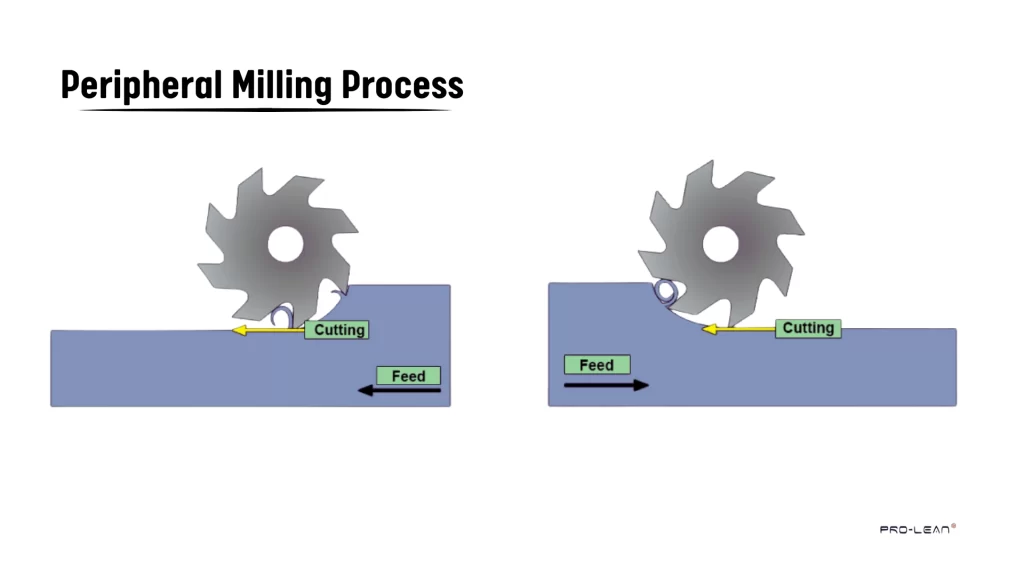
外周フライス加工
外周フライス加工では、回転するカッターが刃先を利用して材料を削り取ります。ワークピースはしっかりと固定され、刃先が側面を切削できるように調整されます。加工内容に応じて、スラブミル、ヘリカルカッター、または千鳥刃カッターが選択されます。
カッターはワークピースの長さまたはエッジに沿って回転し、材料を切断します。輪郭加工、溝加工、肩削りなどの加工において、部品を正確に成形することができます。加工後、ワークピースが所定の寸法と表面品質を満たしているかどうかを検査します。
外周フライス加工の目的は何ですか?
外周フライス加工は、ワークの側面を切削する加工です。カッターは先端ではなく刃先で切削するため、切削速度が速くなります。溝、肩部、輪郭などの成形に最適です。一般的に、速度と精度が重要となる場合に使用されます。
CNC加工における外周フライス加工の応用
外周フライス加工は、大型スラブの切断、複雑な形状の成形、溝やスロットの加工が可能です。また、ストラドルミルで平行な2面を同時に加工したり、ゲージスリット加工にも適用できます。さらに、高速加工と高精度が求められる荒加工、金型製作、角度や傾斜面の成形にも使用されます。
注意: ジョブの種類によって、正面フライス加工と外周フライス加工のどちらが必要かが決まります。正面フライス加工は工具の先端で切削するため、平坦な面や滑らかな仕上げ面で最も効果的です。外周フライス加工はカッターの側面を切削するため、深い形状、輪郭形状、またはプロファイル形状に最適です。
外周フライス加工と正面フライス加工の違いは何ですか?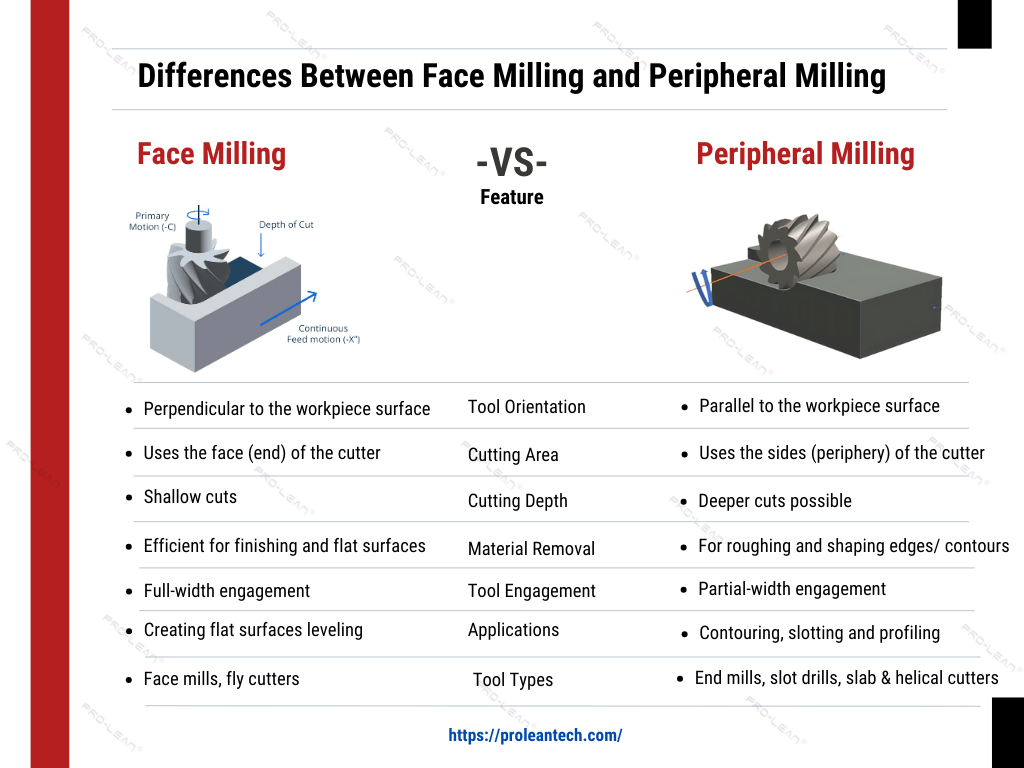
正面フライス加工と外周フライス加工の違い
表とインフォグラフィック画像はほぼ同じ情報を提供しているように見えます。ソーシャルメディアではインフォグラフィックを使用するかどうかは、ご自身で判断してください。 両者の根本的な違いを見てみましょう 正面フライス加工と外周フライス加工 さまざまな側面に関して。
テーブル番号01: 正面フライス加工と外周フライス加工
| 技術パラメータ | 正面フライス | 外周フライス加工 |
| ツールの方向 | カッター軸はワークピースに対して垂直です。主に工具面で切削します。 | カッター軸はワークピースに平行で、主に工具側面(フルート)で切削します。 |
| 主な用途 | 平面、仕上げ、基準点(Z0)の設定 | 輪郭加工、スロッティング、溝入れ、肩削り、荒削り |
| 切削深さ | 浅い; 表面仕上げに重点を置く | Deeperはエッジとプロファイルから材料を除去します |
| 表面仕上げ | 均一な仕上がり、全幅のエンゲージメント | 少し滑らかさが欠け、部分的な接触でスカロップが発生する可能性がある |
| ツールの種類 | フェイスミル、フライスカッター | エンドミル、シェルミル |
| フィードと速度 | カッターの直径、歯数、材料の硬度によって決まります | スピンドルパワー、歯当たりの送り、切削深さ、および材料によって決まります |
| 用途 | プレート、ブロック、平面、仕上げパス | 外縁、溝、3D輪郭、金型キャビティ、荒加工パス |
また読む: フェイスミルとエンドミル
今すぐプロリアンをお試しください!
正面フライス加工と外周フライス加工のどちらを選ぶか
カスタムミリングサービスでは、精度と効率性を実現するために、フェースミリングとペリフェラルミリングの両方を組み合わせることがよくあります。
正面フライス加工と外周フライス加工の選択は、次の 3 つの重要な要素に基づいて行われます。 部品の形状、除去する材料の量、および必要な仕上げ。 面フライス加工は、表面品質と精度が重要な場合に使用されます。荒加工、エッジ成形、または大きな材料の除去には、外周フライス加工が最適です。
切断方向
カッターは直角にセットされている (90°)面フライス加工時のワーク表面に対してこれにより、ツールが材料に直接接触して平らな表面を作成できるようになります。
周辺フライス加工は、 カッターをワークの表面と平行にします。 切削は工具の刃先に沿って行われ、溝、スロット、輪郭形状の切削に使用できます。この方向の違いによって、各加工方法で作成できる表面や形状の種類が決まります。
切削深さ
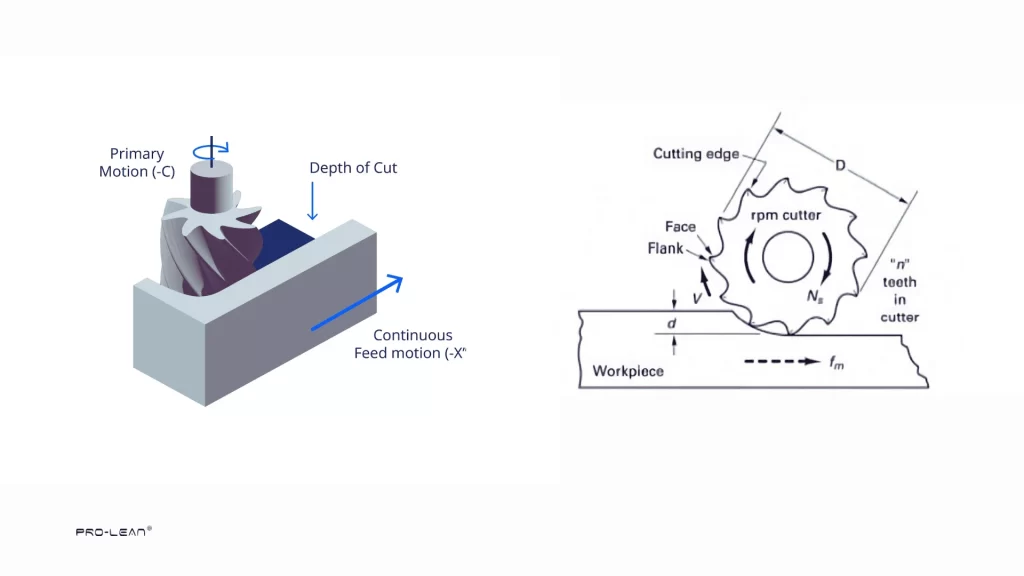
正面フライス加工と外周フライス加工における切削深さ
浅い切削は正面フライス工具を用いて行います。これは通常、平坦で均一な仕上げを実現するために用いられます。一方、深い切削は外周フライス工具を用いて行います。この工具は、エッジ、溝、輪郭に沿って材料を切削することができます。そのため、荒加工や大量の材料を除去する必要がある場合に使用されます。
工具のかみ合わせ
正面フライス加工の際、特定の瞬間にカッターの底部がわずかにワークピースに接触します。 これにより、切削力が分散され、振動が少なく滑らかで均一な表面が得られます。
外周フライス加工は、刃先の一部のみがワークに接触する部分的なフライス加工です。そのため、工具痕が強く残り、仕上がりの精度が落ちる場合がありますが、より深い切削や輪郭切削が可能です。
表面仕上げ
フェイスミル加工では、カッターが平面全体に接触するため、仕上がりは通常より滑らかで均一になります。この加工法は、極めて高い精度が求められる表面や粗い表面に最適です。
外周フライス加工では、カッターがワークの一部にしか接触しないため、仕上がりが若干粗くなることがあります。しかし、フライス加工では加工できない複雑な形状、溝、エッジなどを切削するのに最適な工具です。
ツールの違い
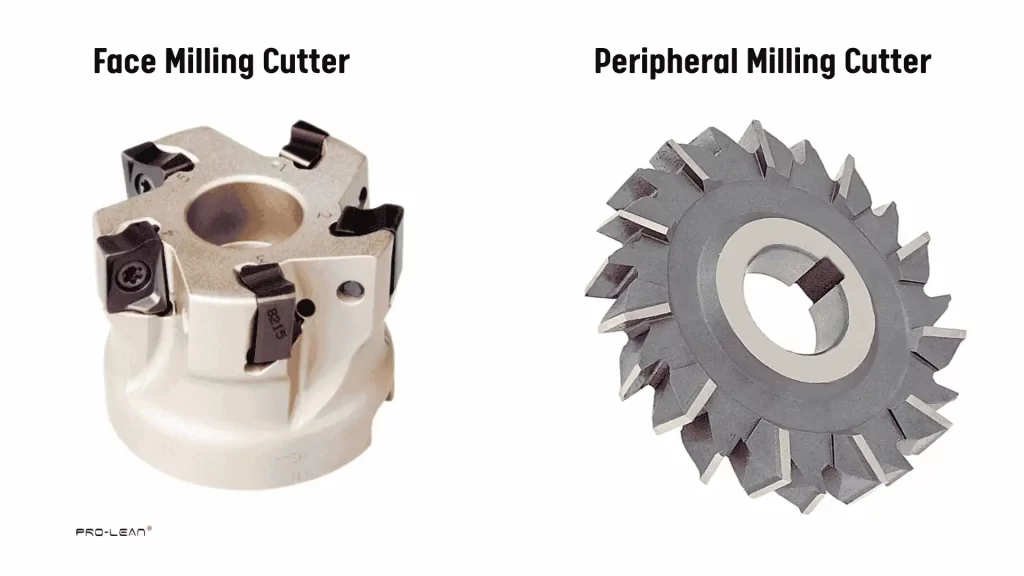
正面フライス盤および外周フライス盤
フェースミル加工は、平面を切削することを目的としています。複数のインサートを使用し、複数の面を切削することで、材料を素早く削り取ることができます。フェースミルとフライスカッターが一般的に使用されます。
外周フライス工具は、ワークのエッジを横切って切削する形状をしています。刃が短く、サイズも小さい傾向があります。エンドミル、スロットドリル、サイドカッターなどが一般的です。これらの機械は、輪郭加工、スロッティング、エッジプロファイリングに適しています。
材料除去率
正面フライス加工は、必ずしも外周フライス加工よりも速く材料を除去できるわけではありません。除去速度は、以下の要因によって異なります。
- ツールタイプ
- 主軸速度
- 供給速度
- 被削材
外周フライス加工による荒加工では、カッターが側面と接触し、より深く切削できるため、より多くの材料を除去することができます。外周フライス加工は、大量切削に最適です。
機械加工における一般的な用途
正面フライス加工と外周フライス加工はどちらも、表面の平坦化と板材の仕上げ加工に用いられる従来の加工方法です。板材やブロックの仕上げ加工は、一般的に正面フライス加工で行われます。また、エッジ、スロット、溝、複雑な形状の成形には外周フライス加工が用いられます。 (続きを読む: フライス加工の種類)
製品概要
この記事では、 正面フライス加工と外周フライス加工 それぞれの仕組みについて説明しました。また、工具のセットアップ、切削深さ、表面仕上げにおける主な違いについても解説しました。これらのポイントを理解することで、加工プロジェクトに適した方法を選択するのに役立ちます。
プロレンテックは、プロトタイプや生産部品のさまざまな製造サービスを提供しています。 カスタムフライス加工社内には多軸加工機を備え、シンプルなデザインから複雑な形状まで、あらゆる厳しい公差にも対応可能です。厳格な品質管理とISO認証サービスにより、標準部品を手頃な価格で最短納期でご提供いたします。詳細はウェブサイトをご覧ください。 無料見積もりを取得.
よくある質問
Q1: プレーンミリングとショルダーミリングの違いは何ですか?
平面フライス加工では、平坦な水平面を作ります。カッターはワークピースに対して平行です。肩削り加工では、垂直面または段差のある面を作ります。カッターはワークピースに対して垂直です。
Q2: 平面フライス加工と正面フライス加工の違いは何ですか?
平面フライス加工では、カッターをワークピースに平行に当て、ワークピースの長さに沿って平坦な面を作ります。正面フライス加工では、カッターをワークピースに垂直に当て、表面に平坦な面を作ります。
Q3: 正面フライス加工と外周フライス加工の角度の違いはどれくらいですか?
正面フライス加工では、カッター軸はワークに対して垂直(90°)になります。一方、外周フライス加工では、カッター軸はワークに対して平行(0°)になります。