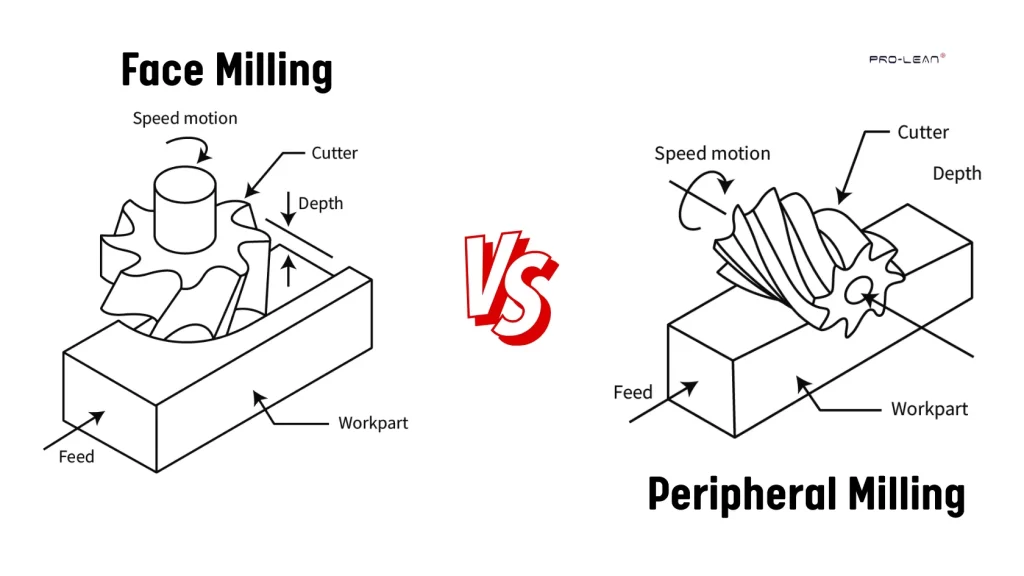
Fresado frontal vs. fresado periférico
En la fabricación actual, el uso de un método de fresado incorrecto suele provocar un alto desgaste y rotura de las herramientas. Como resultado, la superficie se vuelve rugosa e irregular, y los procesos adicionales incrementan los costos de producción y retrasan las entregas. Para evitar estos problemas, es fundamental que el método de fresado se ajuste a la geometría de la pieza deseada.
El fresado frontal y el fresado periférico se diferencian principalmente en la orientación de la herramienta y el contacto con la pieza. En el fresado frontal, el corte del material se realiza a lo largo de la cara de la herramienta, y la superficie se produce principalmente en una superficie plana y ancha.
Por otro lado, en el fresado periférico, la fresa se mantiene perpendicular a la superficie de trabajo. Por lo tanto, el corte se produce a lo largo del filo de la herramienta. Se utiliza especialmente para producir ranuras, surcos y perfiles complejos.
Por otro lado, Fresado frontal Produce virutas más cortas y pequeñas y distribuye las fuerzas en un área geográfica más amplia. Por lo tanto, minimiza el desgaste de la herramienta. Por el contrario, fresado periférico genera virutas más largas, concentra las tropas en el borde y permite cortar características estrechas y finas.
At Tecnología Bodaa, ofrecemos Fresado CNC de 3, 4 y 5 ejes Servicios para la producción de piezas, desde simples hasta complejas. Ya sea que necesite un prototipo rápido o busque una producción a gran escala, podemos lograr tolerancias de piezas de hasta ±0.0002″ (0.005 mm) con plazos de entrega mínimos de tan solo 1 día.
Esta guía ha brindado información clara sobre las diferencias entre Fresado frontal vs. fresado periférico, sus aplicaciones y cómo elegir.
¿Qué es el fresado frontal en el mecanizado?
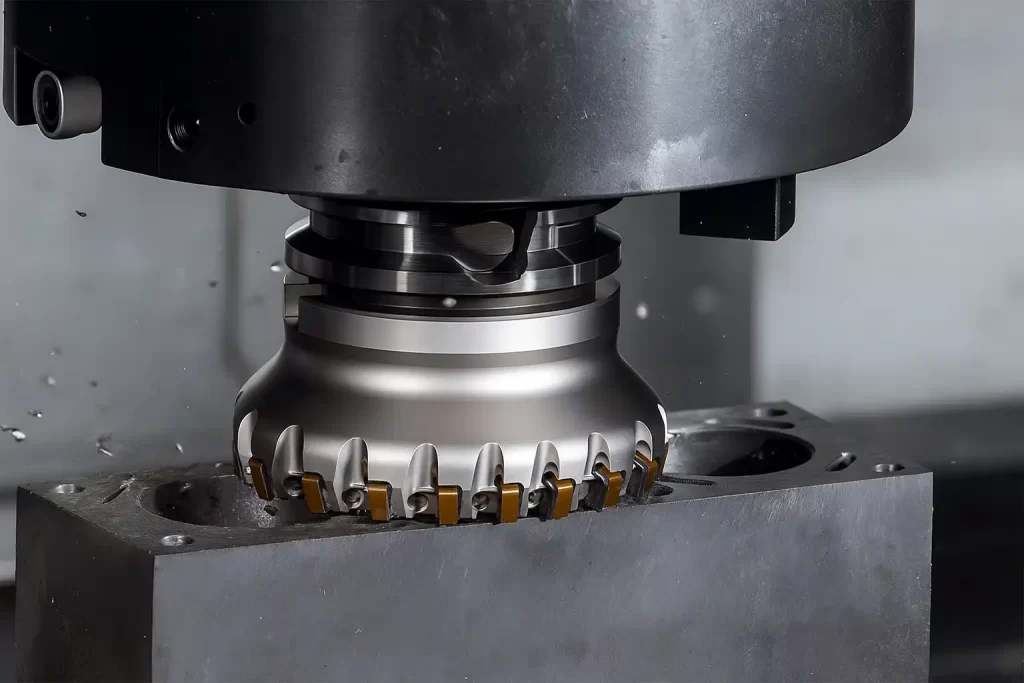
Fresado frontal
En el fresado frontal, una fresa giratoria retira material de una pieza de trabajo utilizando la cara plana de la herramienta. El eje de la fresa es perpendicular a la superficie. Por lo tanto, la mayor parte del corte se produce a lo largo de la cara de la herramienta. El proceso produce superficies lisas y planas, y es ideal cuando la precisión y la suavidad son primordiales.
Una herramienta de fresado frontal generalmente tiene múltiples insertos diseñados para la eliminación rápida de material en operaciones de fresado CNC. La operación distribuye las fuerzas de corte entre varios dientes, minimizando el desgaste de la herramienta y aumentando la velocidad de avance sin dañar la superficie.
¿Cómo funciona el fresado frontal?
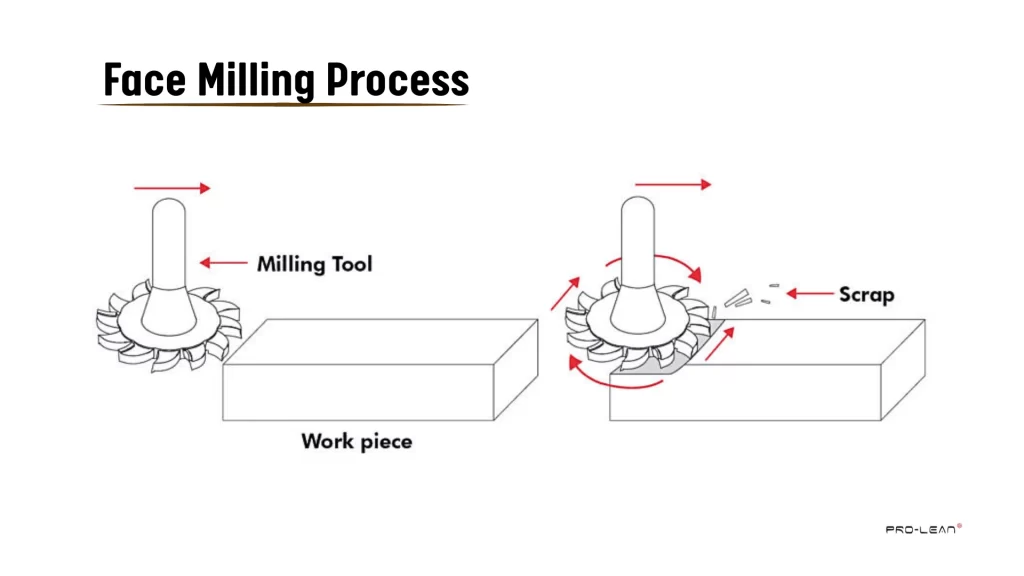
Ilustración del proceso de fresado frontal
Cara fresado CNC Comienza fijando la pieza en la mesa de la máquina. A continuación, se posiciona la fresa frontal con su eje en ángulo recto respecto a la superficie de la pieza.
A continuación, se determinan la velocidad del husillo y la velocidad de avance, en función del material y el acabado superficial requerido. El programa CNC dirige la herramienta sobre la superficie, recortando el material de forma uniforme y precisa.
Finalmente, se examina la suavidad y dimensionalidad de la superficie final. La configuración y los parámetros correctos crean superficies uniformes y precisas, y permiten una eliminación eficaz del material.
¿Cuál es el propósito del fresado frontal?
El fresado frontal se utiliza principalmente para lograr una superficie plana lo más lisa posible. El material se elimina principalmente en los extremos de la fresa, no en los laterales. Este proceso se aplica cuando se requiere un alto nivel de precisión y un acabado liso, como en placas, bloques o barras. La distancia de paso suele ser menor que la de las fresas de planear, lo que permite una limpieza rápida del material y una cobertura temprana de la superficie.
Aplicaciones del fresado frontal en el fresado CNC
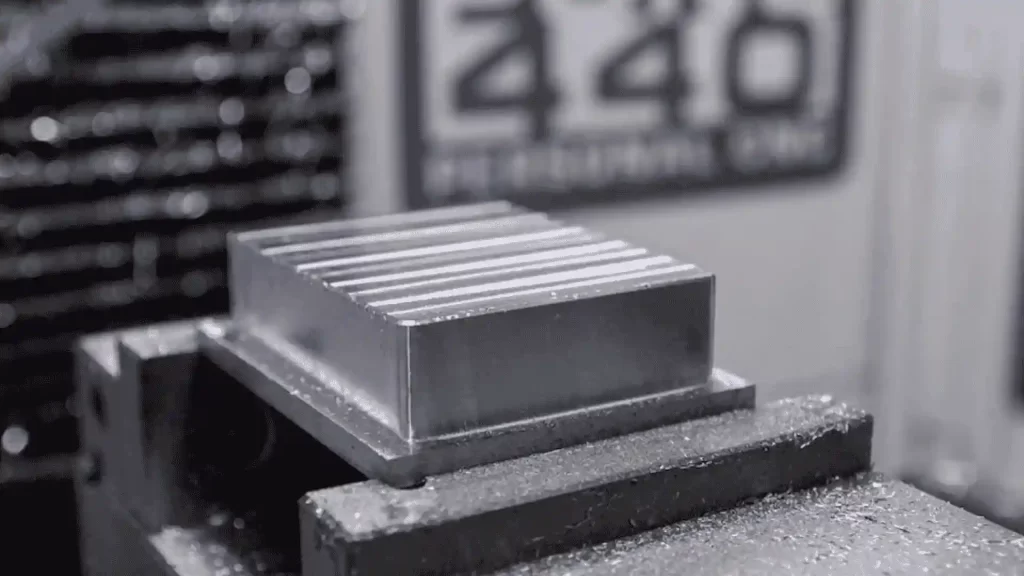
Mecanizado de fresado frontal
Las superficies de metal y madera planas y precisas se obtienen mediante el fresado frontal. Puede producir agujeros, huecos, patrones y un borde completo Todo en una sola configuración. Se utiliza en talleres para piezas pequeñas y placas más grandes. En carpintería, el fresado frontal permite el acabado de superficies, como tableros de mesa o tablas de cortar. Esta técnica también permite realizar múltiples agujeros con una sola broca.
¿Qué es el fresado periférico en el mecanizado?
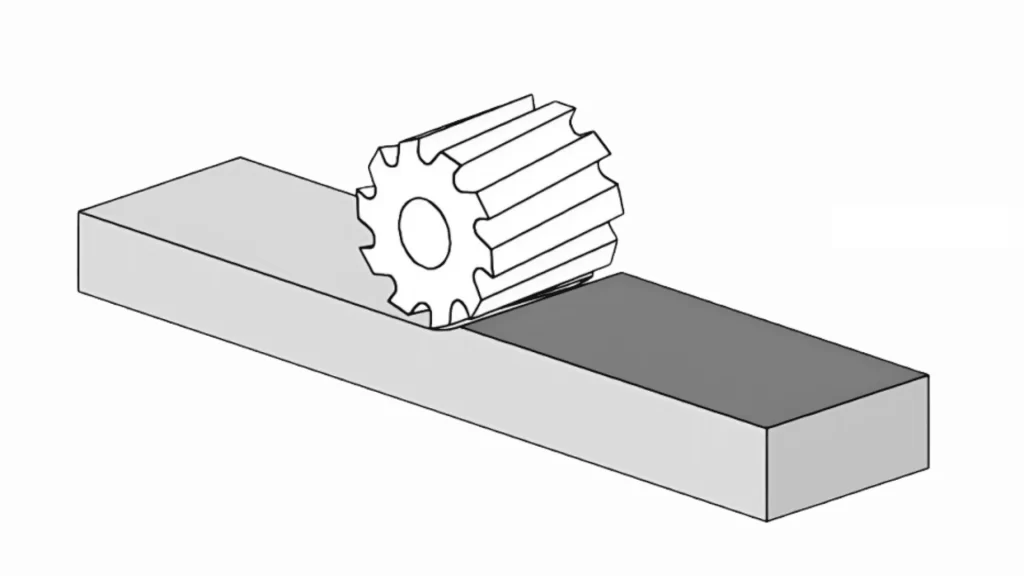
Fresado periférico
El fresado periférico corta el material a lo largo de los lados de la fresa, no de la cara. Los dientes de la cuchilla en su circunferencia excavan el material mientras la pieza se mantiene paralela al eje de la fresa.
La técnica periférica se aplica al tallado. bordes, ranuras y perfiles intrincados Mayor precisión. Generalmente se utiliza en industrias donde se requiere precisión en contornos y mecanizado fino.
¡Pruebe Boda ahora!
¿Cómo funciona el fresado periférico?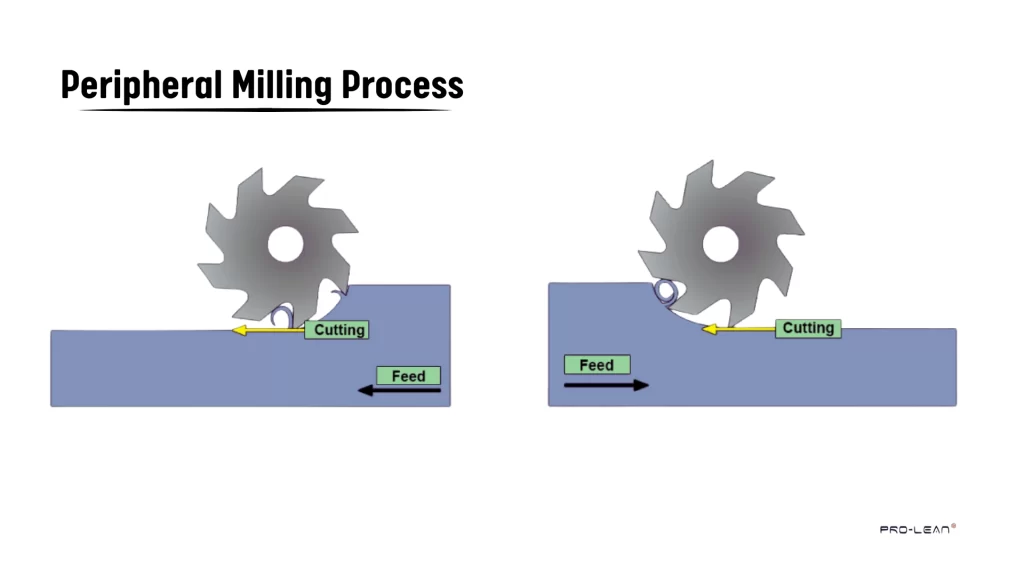
Operación de fresado periférico
En el fresado periférico, una fresa giratoria retira material utilizando sus filos. La pieza se sujeta firmemente y se alinea para que la cuchilla pueda cortar el lateral. Se selecciona una fresadora de desbaste, una fresa helicoidal o una fresa de dientes escalonados según la operación.
La fresa gira a lo largo o al borde de la pieza y corta el material. Permite dar forma a las piezas con precisión para tareas como contorneado, ranurado y fresado en escuadra. Tras el mecanizado, se verifica que la pieza tenga las dimensiones y la calidad superficial requeridas.
¿Cuál es el propósito del fresado periférico?
El fresado periférico corta material en los laterales de la pieza. La fresa corta con los bordes en lugar de con la punta, lo que agiliza el corte. Es ideal para formar ranuras, hombros y perfiles. Se utiliza generalmente cuando la velocidad y la precisión son esenciales.
Aplicaciones del fresado periférico en el mecanizado CNC
El fresado periférico permite cortar grandes losas, formar perfiles complejos y crear ranuras o ranuras. También se puede aplicar a una fresadora de pórtico en dos superficies paralelas simultáneamente, así como al corte longitudinal. Además, se utiliza en el mecanizado de desbaste, la fabricación de moldes y el conformado de superficies angulares o inclinadas, donde la alta velocidad es crucial y se requiere alta precisión.
Nota: El tipo de trabajo determina si se requiere fresado frontal o periférico. Los cortes de fresado frontal se realizan con el extremo de la herramienta y son más efectivos en superficies planas y acabados lisos. El fresado periférico corta a través de los lados de la fresa y se utiliza mejor en características más profundas, contorneadas o perfiladas.
¿Cuál es la diferencia entre el fresado periférico y el fresado frontal?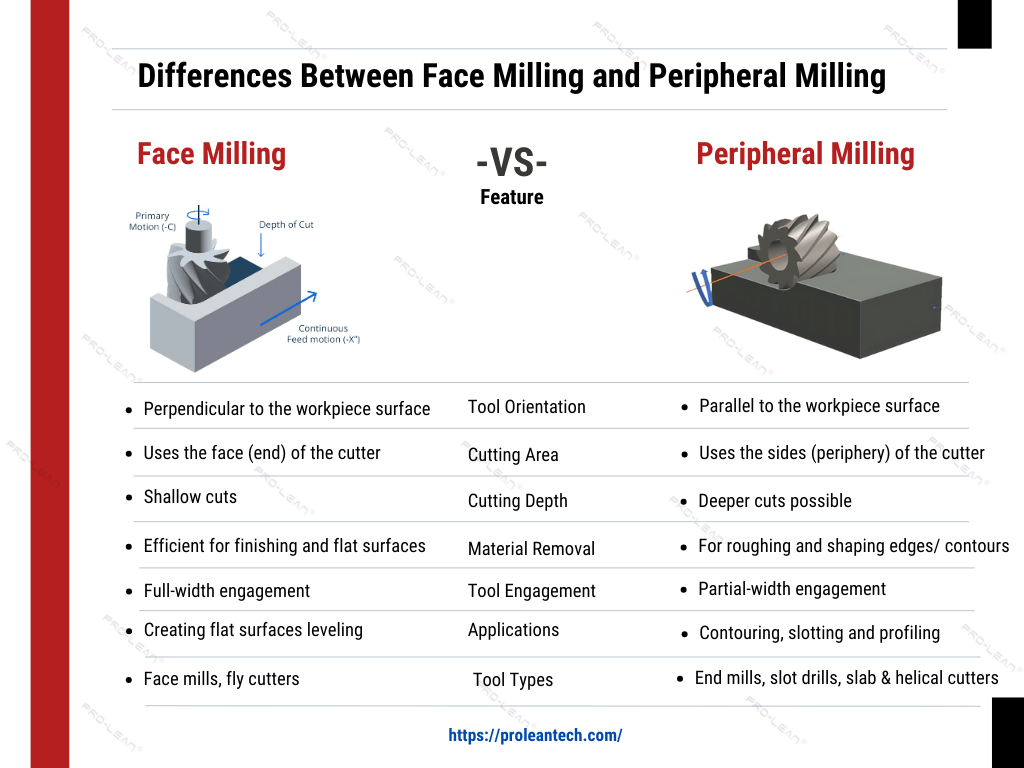
Diferencia entre fresado frontal y fresado periférico
La tabla y la imagen infográfica parecen ofrecer prácticamente la misma información. Puedes decidir si prefieres usar la infografía para redes sociales. Veamos la diferencia fundamental entre Fresado frontal vs. fresado periférico con respecto a múltiples aspectos.
Tabla # 01: Fresado frontal vs. fresado periférico
| Parámetros | Fresado frontal | Fresado periférico |
| Orientación de la herramienta | Eje de corte perpendicular a la pieza. Corta principalmente con la cara de la herramienta. | Eje de corte paralelo a la pieza de trabajo; corta principalmente con los lados de la herramienta (flautas) |
| Uso primario | Superficies planas, acabado, establecimiento de referencia (Z0) | Contorneado, ranurado, ranurado, hombros, desbaste |
| Profundidad de corte | Superficial; centrado en el acabado de la superficie | Elimina más profundamente el material de los bordes y perfiles. |
| Acabado de la superficie | Acabado uniforme, enganche de ancho completo | Un contacto parcial ligeramente menos suave puede provocar festones. |
| Tipos de herramientas | Fresas de planear, fresas de corte | Fresas de extremo, fresas de cono |
| Avance y velocidad | Determinado por el diámetro de la fresa, el número de dientes y la dureza del material. | Determinado por la potencia del husillo, el avance por diente, la profundidad de corte y el material. |
| Aplicaciones | Placas, bloques, superficies planas; pasadas de acabado | Bordes externos, ranuras, contornos 3D, cavidades de molde; pasadas de desbaste |
Lea también Fresa frontal vs. fresa de extremo
¡Pruebe Boda ahora!
Cómo elegir entre fresado frontal y fresado periférico
Los servicios de fresado personalizados a menudo combinan tanto el fresado frontal como el fresado periférico para lograr precisión y eficiencia.
La elección entre fresado frontal o fresado periférico se basa en tres factores clave: geometría de la pieza, cantidad de material a eliminar y acabado requerido. El fresado frontal se utiliza cuando la calidad y la precisión de la superficie son importantes. Para desbaste, perfilado de cantos o eliminación de material de gran tamaño, el fresado periférico es la opción ideal.
Dirección de corte
El cortador está colocado en ángulo recto. (90°) a la superficie de la pieza de trabajo en el fresado frontalEsto permite que una herramienta entre en contacto directo con el material para crear superficies planas.
El fresado periférico funciona con el cortador paralelo a la superficie de la pieza de trabajo. El corte se realiza a lo largo del filo de la herramienta, que permite cortar ranuras, surcos y perfiles contorneados. Esta diferencia de orientación define el tipo de superficies y características que cada método puede crear.
Profundidad de corte
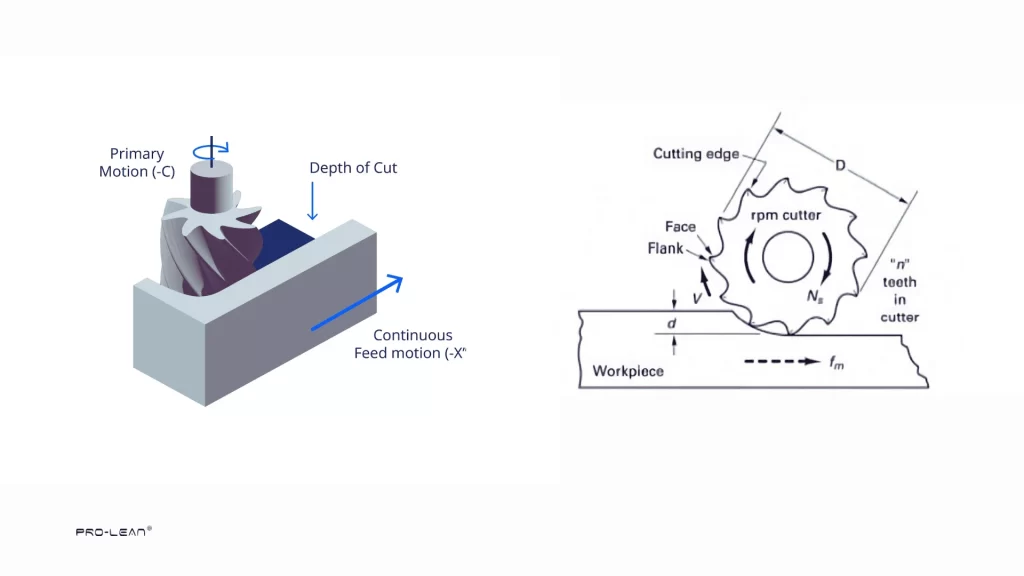
Profundidad de corte en fresado frontal y periférico
Los cortes superficiales se realizan con herramientas de fresado frontal. Estas se utilizan generalmente para lograr un acabado plano y uniforme. Mientras que los cortes más profundos se realizan con fresado periférico. Esta herramienta puede cortar el material a lo largo de bordes, ranuras y contornos. Por lo tanto, se utiliza en desbaste o donde se deben eliminar grandes volúmenes de material.
Compromiso con la herramienta
Durante el fresado frontal, una ligera parte inferior de la fresa está en contacto con la pieza de trabajo en un momento determinado. Esto difunde las fuerzas de corte y proporciona una superficie lisa y uniforme con bajas vibraciones.
El fresado periférico está parcialmente activado. Para hacer contacto con la pieza, solo una parte del filo de corte está en contacto. Esto puede dejar marcas de herramienta más fuertes y acabados menos refinados, pero permite cortes más profundos o contorneados.
Acabado de la superficie
El acabado resultante del fresado frontal suele ser más liso y uniforme, ya que la fresa toca toda la superficie plana. Es ideal para superficies con extrema precisión y superficies rugosas.
El fresado periférico puede dejar un acabado ligeramente rugoso, ya que la fresa solo toca una parte de la pieza. Sin embargo, es una herramienta excelente para cortar formas, ranuras y bordes complejos que el fresado no puede alcanzar.
Diferencias de herramientas
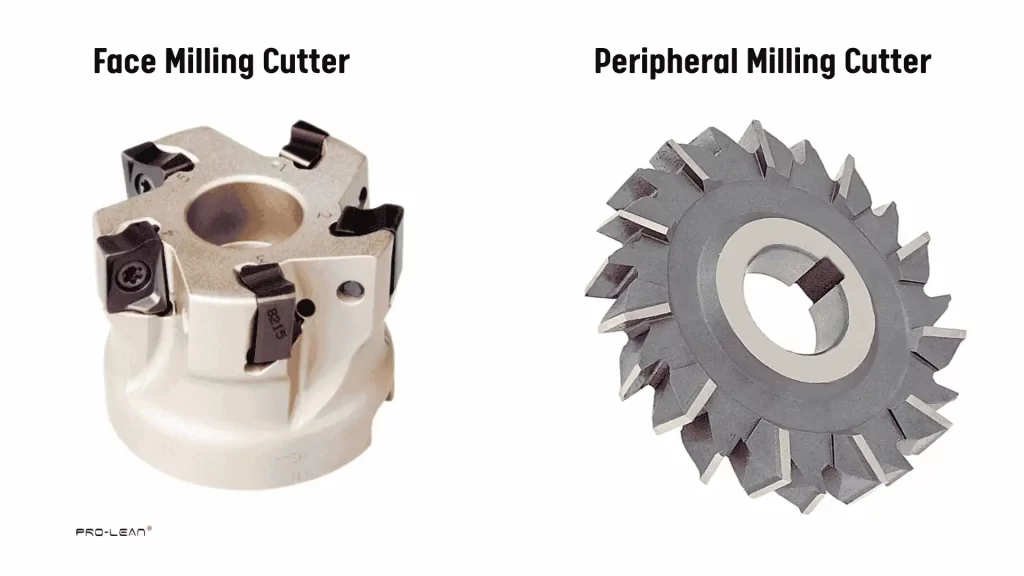
Fresas frontales y periféricas
Los cortes de planeado están diseñados para cortar una superficie plana. Pueden ser de múltiples insertos y múltiples caras para eliminar material rápidamente. Se utilizan comúnmente fresas de planeado y fresas de corte.
Las herramientas de fresado periféricas están diseñadas para cortar los bordes de la pieza. Suelen tener dientes más cortos y pequeños. Las herramientas más populares son las fresas de extremo, las brocas de ranurar y las fresas laterales. Estas máquinas son adecuadas para contornear, ranurar y perfilar bordes.
Tasa de eliminación de material
El fresado frontal no necesariamente permite eliminar material con mayor rapidez que el fresado periférico. La velocidad de eliminación depende de:
- Tipo de herramienta
- Eje de velocidad
- velocidad de alimentación
- Material de la pieza de trabajo
Las operaciones de desbaste con fresado periférico pueden incorporar mayor remoción de material a medida que la fresa interactúa con los laterales y puede cortar a mayor profundidad. El corte de alto volumen es ideal para el fresado periférico.
Uso común en el mecanizado
Tanto el fresado frontal como el periférico son métodos de mecanizado convencionales para el aplanamiento de superficies y el acabado de placas. Las placas y los bloques se suelen acabar mediante fresado frontal. El fresado periférico se utiliza para dar forma a cantos, ranuras, surcos y perfiles complejos. (Lee mas: tipos de fresado)
Resumen
En este artículo, analizamos Fresado frontal vs. fresado periférico Y explicamos cómo funciona cada uno. También cubrimos las principales diferencias en la configuración de la herramienta, la profundidad de corte y el acabado superficial. Conocer estos puntos le ayudará a elegir el método adecuado para su proyecto de mecanizado.
Prolen Tech ofrece varios servicios de fabricación de prototipos y piezas de producción, incluidos fresado personalizadoNuestras instalaciones internas están equipadas con máquinas multieje para producir desde diseños sencillos hasta formas complejas, sin importar la tolerancia mínima que necesite. Nuestro estricto control de calidad y nuestro servicio con certificación ISO le garantizan piezas/componentes estándar a un precio asequible y con plazos de entrega mínimos. Visite nuestro sitio web para obtener más información. obtenga una cuota gratis.
FAQ’s
P1: ¿Cuál es la diferencia entre el fresado simple y el fresado en escuadra?
El fresado plano crea superficies horizontales planas. La fresa es paralela a la pieza de trabajo. El fresado en escuadra crea superficies verticales o escalonadas. La fresa es perpendicular a la pieza de trabajo.
P2: ¿Cuál es la diferencia entre el fresado simple y el fresado frontal?
El fresado plano produce superficies planas a lo largo de la pieza, con la fresa paralela a ella. El fresado frontal crea caras planas en la superficie, con la fresa perpendicular a la pieza.
P3: ¿Cuál es la diferencia de ángulo entre el fresado frontal y el fresado periférico?
En el fresado frontal, el eje de la fresa es perpendicular a la pieza (90°). En el fresado periférico, el eje de la fresa es paralelo a la pieza (0°).