
FDM 3Dプリンティングの特集画像
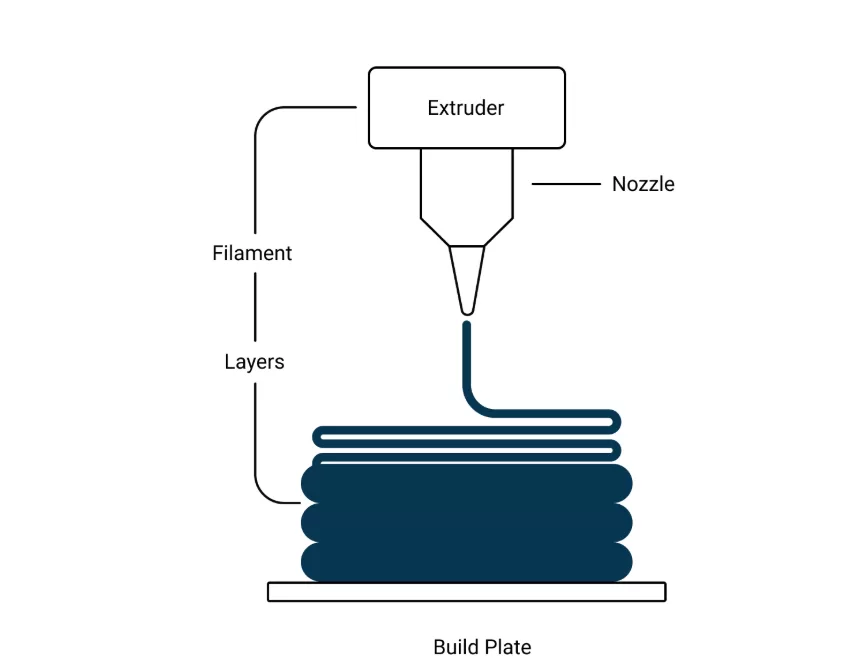
溶融堆積モデリング(FDM)は、CAD設計に基づいて3D物理モデルを構築する積層造形プロセスです。材料フィラメントは加熱されたノズルを通して供給され、押し出されたフィラメントが溶融し、プリンターの造形プラットフォーム上に層状に堆積されます。
FDM方式は、趣味やコンセプトのプロトタイプ作成だけでなく、プロトタイプのテスト、工具、教育用モデル、ジュエリー、その他の用途における主要な製造方法として、最も広く受け入れられている3Dプリント方式です。
この記事では、FDM方式3Dプリンティングの基本原理、動作原理、対応材料、および産業用途について解説します。
始めましょう!
主要なポイント(要点)
- FDM方式の3Dプリンティングでは、熱可塑性フィラメントが溶融され、加熱されたノズルから押し出されます。連続して堆積された層が互いに結合し、最終的な部品が形成されます。
- デスクトップ型3Dプリンターは、初期段階のプロトタイプや迅速な設計反復に適している一方、産業用FDM方式は、より大きな部品、機能的なプロトタイプ、工具、および少量生産に適している。
- FDM方式の3Dプリントプロセスにおいては、積層高さ、ノズル/ベッド温度、印刷速度、冷却、ラスタ角度、材料、造形方向などが考慮すべき重要な要素となります。
- FDMは、迅速なプロトタイプ製作、機能モデル、治工具、固定具、筐体、ブラケット、および少量生産のカスタム部品に最適です。
- SLAとSLSは、FDMに代わる2つの造形方式です。SLAは、小さな形状、薄肉構造、高精細なディテール、滑らかな仕上がりが求められる用途に適しています。一方、SLSは、複雑な形状でサポート材を必要としない機能部品の造形に使用されます。
FDM 3Dプリンティングの基礎
FDM 3Dプリンティングの基礎
FDM方式の3Dプリンティングでは、機械部品や製品の設計モデルを、あらかじめ決められたスライスパターンに従って3Dプリンター上で層ごとに印刷します。滑らかな曲線、流体流路、深い角、波状の格子、連結部、アンダーカットなど、複雑で精緻な形状を構築できます。主な制約はノズルサイズで、通常は0.4mm以上です。そのため、造形する形状はノズルサイズよりも大きくなければなりません。
FDM方式では、PLA、ABS、PA、TPU、PEEK、PEIなど、さまざまな熱可塑性樹脂を印刷できます。材料の種類に応じて、送り速度、ノズル、積層高さ、冷却強度などのパラメータを変更する必要があります。また、印刷サイズは3Dプリンターの性能によって異なります。デスクトッププリンターとは異なり、産業用FDMプリンターは1m×1m×1mの造形サイズを提供します。
FDM方式の3Dプリンティングの仕組みと手順
FDM 3Dプリンターの動作原理
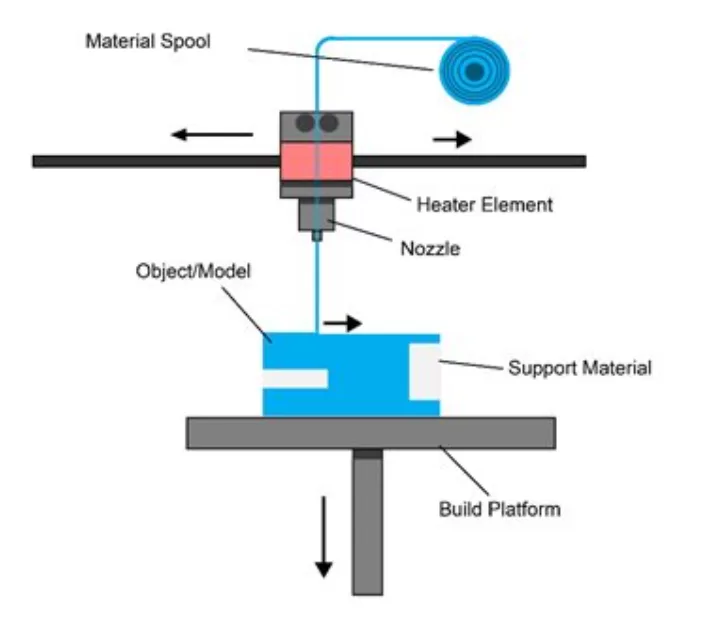
FDM(溶融フィラメント積層法、FFFとも呼ばれる)は、材料押出成形方式の積層造形メカニズムを採用しており、加熱素子によって連続的な熱可塑性フィラメントが溶融し、ノズルから層状に堆積される。最終的な形状は、層間結合の形成によって得られる。
FDM方式3Dプリンティングのプロセスを詳しく見ていきましょう。
CADモデルの準備とスライス
FDMプロセスの最初のステップは、SolidWorks、CATIA、AutoCADなどの設計ソフトウェアで、目的の部品/製品の3Dエンジニアリングモデル(.STLまたは.3MFファイル)を準備することです。
次の工程は設計のスライス処理です。モデルを数千枚の薄い水平スライス(層)にスライス(分割)することで、ノズルの動き、温度制御、押出速度に関する正確なGコードを実現できます。
FDM 3Dプリンターの印刷パラメータの設定
FDM 3Dプリントでは、ノズル温度、ベッド温度、積層高さ、堆積(プリント)速度、冷却ファン速度、造形方向など、さまざまなパラメータを設定する必要があります。以下にその概要を示します。
| 代表的な範囲 | 影響要因 | |
| レイヤーの高さ | mmまで0.05 0.5 | 層の高さは寸法精度に大きく影響する |
| ノズル温度 | PLA 約190~220℃、ABS 約220~260℃ | 材質、ラスタ角度、部品の種類、その他の要因によって異なります。 |
| ベッド温度 | 制御因子として使用される | 材質、厚み、加工時の反応によって異なります。 |
| ラスタ角度 | 0°~90° | これは、プリントベッドのX軸に対する層の堆積方向(ノズルの動き)を定義します。 |
フィラメント供給
ローラー駆動機構は、フィラメントを液化加熱システム(ノズルに接続された押出ヘッド)に連続的に供給する。同時に、ノズルも所定の温度まで加熱される。
フィラメントが液化装置に入る
液化機構を用いて、電気カートリッジを通して固体フィラメントを溶かし、粘性のある半液体または液体状にする。
ノズルを通じた層状堆積
FDM3D印刷
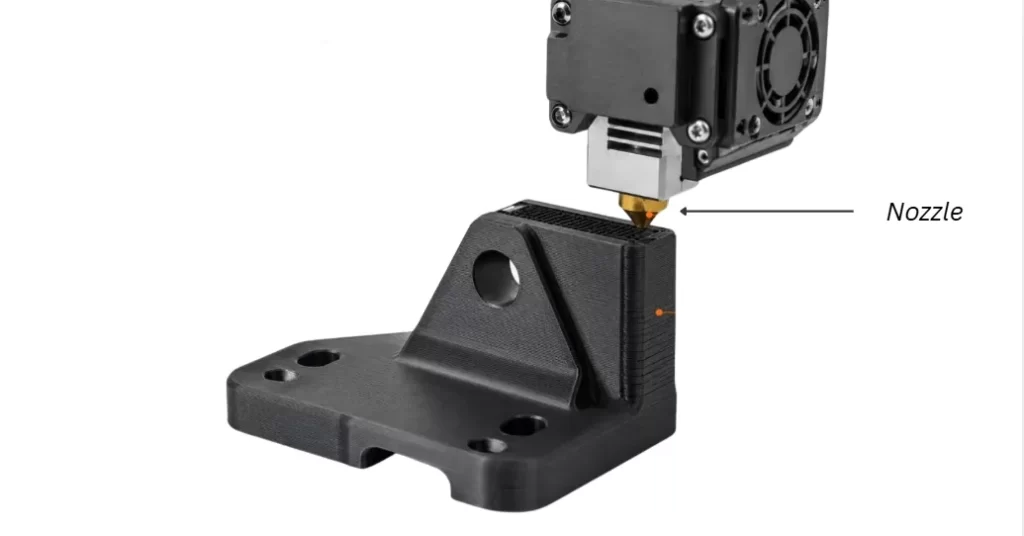
押出機ギアが固体フィラメントを連続的に押し出し、フィラメント駆動の押出圧力によって溶融フィラメントがノズルから押し出され、プリントベッド上に層状に堆積されます。ノズルはプリンターヘッドアセンブリに固定されており、プリンターヘッドアセンブリは(Gコードによって指示される)X、Y、Z軸に沿って移動し、層を正確に堆積します。
各層は熱と圧力によって分子レベルで結合している。それぞれの分子の相互拡散が荷重を支える結合となる。
凝固と部品の除去
造形物が室温まで冷えたら、造形プラットフォームから取り外します。造形物のサイズに応じて、手動またはロボットアームを使用して取り外します。この段階でサポート材も取り外します。そのため、造形物にはトリミングと仕上げ加工が必要です。
今すぐプロリアンをお試しください!
FDM 3Dプリント材料
FDM 3Dプリント材料
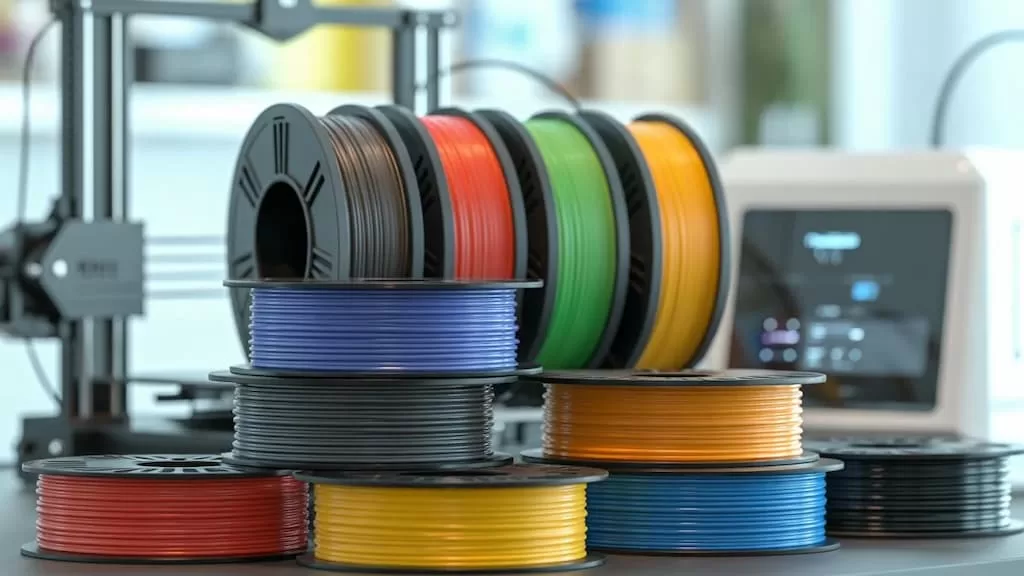
ポリ乳酸(PLA)、ポリエチレンテレフタレートグリコール(PETG)、アクリロニトリルブタジエンスチレン(ABS)は、FDM方式の3Dプリンティングで最も一般的に使用される材料です。そのため、PEI、PEEK、PCなどの熱可塑性樹脂も使用されています。これらの材料のフィラメントは、必要な色とサイズで選択できます。
用途と機能要件、動作条件、希望する仕上がり、そして3Dプリンターとの互換性が、材料選定の主な要因となります。PLAは強度と剛性に優れ、視覚的なプロトタイプに適しています。ABSは屋外部品、自動車部品、筐体、機能プロトタイプなどに適しています。したがって、PETGはデスクトッププリンターにおいてABS樹脂の良い代替材料となります。
| 材料 | 主な利点 | 製品制限 |
| ポリ乳酸(PLA) | 反りが少なく、3Dプリントが容易で、比較的安価であり、表面のディテールも良好です。 | 熱安定性と衝撃靭性が低い。 |
| ポリエチレンテレフタレートグリコール(PETG) | 丈夫で柔軟性があり、耐湿性にも優れたプラスチック。 | ポリカーボネート、ABS樹脂、およびその他いくつかの熱可塑性樹脂よりも熱安定性が低い。 |
| アクリロニトリルブタジエンスチレン(ABS) | 生体適合性グレード(例:ABS-M30i)も入手可能で、PLAよりも強度が高く、耐熱性にも優れています。 | 印刷時に強いガスを発生し、反りのリスクがある。 |
| ポリエーテルイミド(PEI / ULTEM) | 優れた耐熱性、高強度、耐薬品性 | ガラス転移温度が高く、原材料が高価 |
| ポリエーテルエーテルケトン(PEEK) | 生体適合性グレードと高い機械的強度。 | 高い処理温度 |
| ポリカーボネート(PC) | 耐衝撃性、寸法安定性、光学的透明度、および電気絶縁性。 | 吸湿性があり、反りやすく、ノズル温度が高い。 |
| ナイロン | 機械的強度、靭性、および耐薬品性。 | 吸湿性があり、乾燥には管理が必要です。 |
| 熱可塑性ポリウレタン (TPU) | 耐薬品性、低摩擦性、耐摩耗性。 | 低速印刷と厳密なプロセス温度管理が求められる。 |
| 強化ポリマー | 優れた剛性対重量比、未充填フィラメントと比較して反りのリスクが低い | 熱処理されたノズルが必要であり、微小空隙形成のリスクがある。 |
FDM方式3Dプリンティングにおける重要な考慮事項
FDM方式の3Dプリントプロセスにおいて、精度、強度、および造形品質を確保するためには、3Dプリンターの選定、最小壁厚、形状サイズ、後処理、材料の反り、および材料の選定が重要な考慮事項となります。
デスクトップ型3Dプリンターと産業用3Dプリンターの比較
デスクトップ型3Dプリンターの造形プラットフォームは通常0.2m×0.2m×0.2m程度で、コンセプトモデルや初期段階の試作品の造形に適しています。一方、産業用3Dプリンターは、試作品の製作、小規模生産、機能的なエンジニアリング部品の造形に推奨されます。
反りに対する設計の最適化
鋭角を減らし、壁厚を均一に保ち、応力緩和部を設けることで、反りを軽減するように設計を最適化してください。
素材選びは慎重に
3Dプリント部品の材料を選ぶ際には、必要な機能、動作環境、印刷の容易さ、そしてコストを考慮してください。
最小肉厚
FDM方式3Dプリンティングにおける最小壁厚は、ノズル径の2~3倍であるべきである。
表面仕上げについて検討する
仕上げ方法を選択する前に、表面粗さのレベルと美観上の要件を確認してください。蒸気研磨、湿式研磨、エポキシコーティングなどが一般的な選択肢です。
フィーチャーサイズ
設計における幾何学的形状のサイズは、処理プロセスの有効解像度限界よりも大きくする必要があります。
今すぐプロリアンをお試しください!
産業用FDM 3Dプリンターをデスクトップ3Dプリンターよりも選ぶべきタイミングは?
デスクトップ型3Dプリンターは、趣味のプロジェクト、小型のビジュアルモデル、コンセプトモデルの作成に適しています。一方、産業用FDM方式3Dプリンターは、より大きな造形サイズ(約1m×1m×1m)、高精度な制御と再現性、複雑なデザインの印刷能力、そして幅広い材料との互換性を提供します。
産業用FDM 3Dプリンターを選ぶ理由:
- 機能モデル
- 工具部品
- ラピッドプロトタイピング
- 少量生産のカスタム部品
デスクトップ3Dプリンターを選ぶ理由:
プロトタイプ開発の初期段階で特定の機能を検証したい場合は、デスクトッププリンターを使用することで迅速な反復サイクルが可能になります。
FDM方式3Dプリントされたプロトタイプの表面仕上げオプションにはどのようなものがありますか?
FDM方式の3Dプリンターで製造された製品は、材料を層状に積み重ねて成形されるため、表面には積層痕や表面の粗さが目立ちます。この問題を解決するために、サンドブラスト、蒸気研磨、塗装、コーティングなど、さまざまな仕上げ技術が利用可能です。
- 蒸気研磨: 蒸気流が表面の材料を溶かし、薄く均一で光沢のある層を形成する。
- サンドブラスト: 砂粒を3Dプリントされた部品に吹き付けることで、表面の欠陥を取り除き、均一な表面を作り出す。
- ペインティング: 互換性のある接着塗料は、紫外線防止、美観向上、その他の用途に使用できます。
- エポキシコーティング: 3Dプリントされた試作品に、滑らかで耐久性があり、丈夫な表面を提供する。
FDMの用途とは? 3D印刷?
FDMによるプロトタイピング
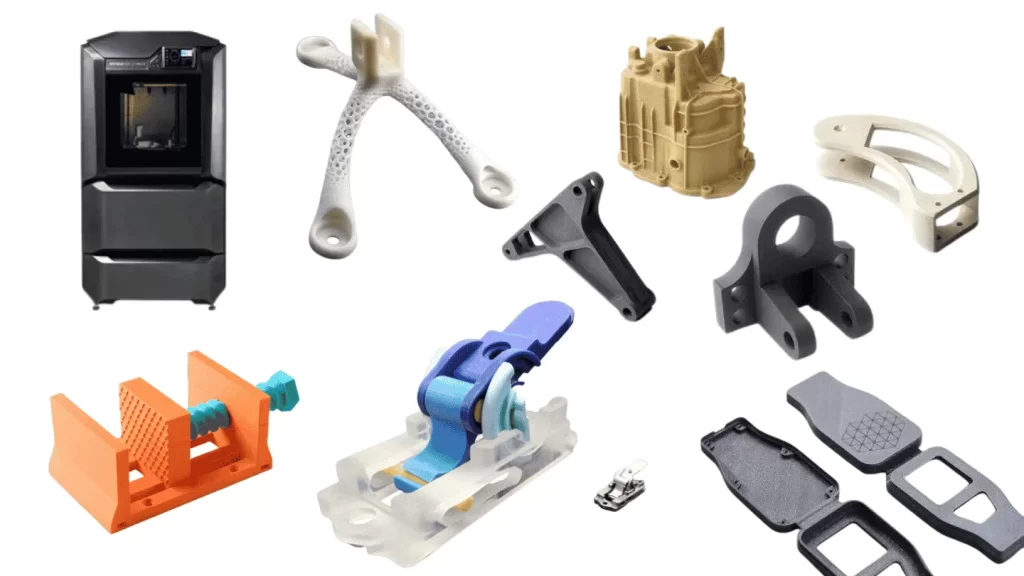
FDM方式の3Dプリント部品やプロトタイプは、自動車、医療、家電、工具、ロボットなど、幅広い業界で活用されています。FDMは、適合性、機能性、組み立てテストのためのプロトタイプを迅速に製作したい企業や製品開発者にとって、効率的かつ費用対効果の高いソリューションです。また、コンセプト検証やビジュアルモデルの作成にも利用できます。
それでは、様々な業界におけるFDM方式3Dプリントの応用例を見ていきましょう。
- オートモーティブ・ソリューション : エアダクト、内装トリム、計器盤、および組立治具の試作品。
- ツーリング: 組立治具、ワーク保持治具、複合材金型、およびソフトジョーの試作品のテスト。
- 医療: 義肢の試作品、解剖学的モデル、および機器の筐体。
- 家電: 特注筐体、組立治具、および取り付けブラケット。
- ロボット工学: 治具、固定具、アーム先端工具(EOAT)、およびセンサーマウント。
FDM方式3Dプリンティングの利点は何ですか?
- FDM方式3Dプリンターは設置コストが低い。
- 寸法公差は±0.25mmと非常に高精度です。
- これにより、エンジニアリング設計のプロトタイプを迅速に作成することが可能になります。
- 必要な工具は最小限で済み、切削工具や金型は不要です。
- 最短1日という、より短い納期。
- 複数のエンジニアリングプラスチックとの互換性
- 高度なカスタマイズ。
- 複雑で軽量な内部構造の製造
FDM方式3Dプリンティングのデメリットは何ですか?
- 表面には目に見える積層痕があり、多くの場合、試作品には後処理作業が必要となる。
- 印刷された部品の強度と実現可能な複雑さは、3Dプリンティング材料によって影響を受ける。
- 複雑な形状の印刷にはサポート構造が必要となり、後処理時間と原材料の消費量が増加する。
- 寸法公差は、CNC加工や射出成形ほど厳しくない。
今すぐプロリアンをお試しください!
FDM vs SLA vs SLS 3D印刷: 違いは何ですか?
SLAとSLSは2つの異なる 3Dプリントの種類FDM以外にも、ステレオリソグラフィー(SLA)はUV光またはレーザービームを使用して樹脂層を選択的に硬化させるのに対し、選択的レーザー焼結(SLS)はポリマー粉末を層ごとに選択的に焼結して設計された形状を構築します。
これらの3Dプリント方式を、対応材料、複雑さ、精度、納期、コストの観点から比較してみましょう。
| FDM | SLA | SLS | |
| 材料 | PLA、ABS、PETG、PC、ナイロン、TPU、PEI、PEEK、および強化ポリマー。 | 各種感光性液体熱硬化性樹脂 | PA11、PA12、TPU、PPなどの粉末状熱可塑性樹脂。 |
| 複雑 | 中程度の複雑さで、内部の複雑な機能を支えるための構造が必要となる。 | 小型部品や薄肉部品に最適です。 | 素晴らしい。未焼結粉末自体が印刷構造を支える。 |
| 費用 | SLAおよびSLSよりも低い | 穏健派 | ハイ |
| 精度 | ±0.2〜±0.5mm | 約±0.025~±0.1mm | 約±0.1~±0.3mm |
| 時間 | 迅速なリードタイム | 印刷速度は、プリンターのアーキテクチャ、部品の高さ、バッチレイアウト、およびプロセスによって異なります。 | プロトタイプやバッチを製造する場合は高 |
| いつ選択するのですか? | 低コストで迅速な反復プロトタイプと少量生産を選択する | 仕上げ、細部の描写、高度な複雑さが求められる場合に選択してください。 | 機能的な機械部品や試作品、ナイロン部品、および支持構造のない複雑な試作品向け。 |
FDM方式の3Dプリンターで部品や試作品を作成する必要がありますか?
設計エンジニア、製品開発者、スタートアップ企業、または中小企業で、コンセプトモデルや部品モデルのテストをお探しの場合は、当社で印刷できます。 3D印刷 迅速な納期と優れたディテールを実現する設備を備えています。Bodaは、複雑なエンジニアリング設計のプロトタイプ作成と工業用部品の製造において豊富な経験を有しています。
FDM方式に加え、SLA、SLS、DMLS方式の3Dプリントサービスも提供しており、柔軟な反復作業と製品のサイズ調整が可能です。初期のプロトタイプ開発段階から少量生産まで、Bodaはお客様のビジョンを実現するお手伝いをいたします。
当社のエンジニアは、材料の選択、印刷の容易さ、幾何学的複雑さ、およびDFM特性を考慮した上で、設計の詳細なレビューを提供します。これにより、お客様のプロジェクトに最適な3Dプリンティング方式を決定するのに役立ちます。
弊社とのコラボレーションを開始するには、デザインファイルをアップロードして、 エンジニアによるレビュー済みの見積もり当社は、お客様からご提供いただいたすべての設計および仕様の機密性を保持します。
参考情報
【1] 「溶融堆積モデリング(FDM)の基礎」 リサーチゲート。 ResearchGate – 溶融堆積モデリング(FDM)の基礎