
3Dプリントの種類
3D印刷 製造工程には、デジタル設計に基づいて部品を層状に積み重ねていく様々な技術が含まれる。それぞれの方法は異なるため、使用できる材料、表面仕上げ、強度、そして部品全体のコストに影響を及ぼします。 適切な方法を選択するには、コスト、材料、性能要件などのプロジェクトニーズを考慮し、最適なプロセスが選択されるよう支援します。
3Dプリンティング技術の最も一般的なタイプには、SLA、FDM、DLP、MJF、PolyJet、DMLS、EBM、および SLS3D印刷. これらのプロセスでは、用途に応じて、レーザー、光、熱などのさまざまな技術を用いて、プラスチックや金属の部品を成形します。
最適な3Dプリント方法は一つではありません。適切な3Dプリントの種類は、次のような要因によって異なります。 精度、強度、速度、設計の複雑さ。FDMとSLAは迅速なプロトタイプ作成に適していますが、SLS、MJF、金属印刷は強度と安定性に優れています。d 機能部品。
3Dプリンティングは現在、試作品製作、工具製作、さらには最終製品部品の製造など、様々な産業分野で幅広く利用されている。 この記事では、3Dプリンティング技術の主な種類、それぞれのプロセスの仕組み、そして最適な用途について解説します。
迅速なプロトタイピングと生産用途のための3Dプリンティング
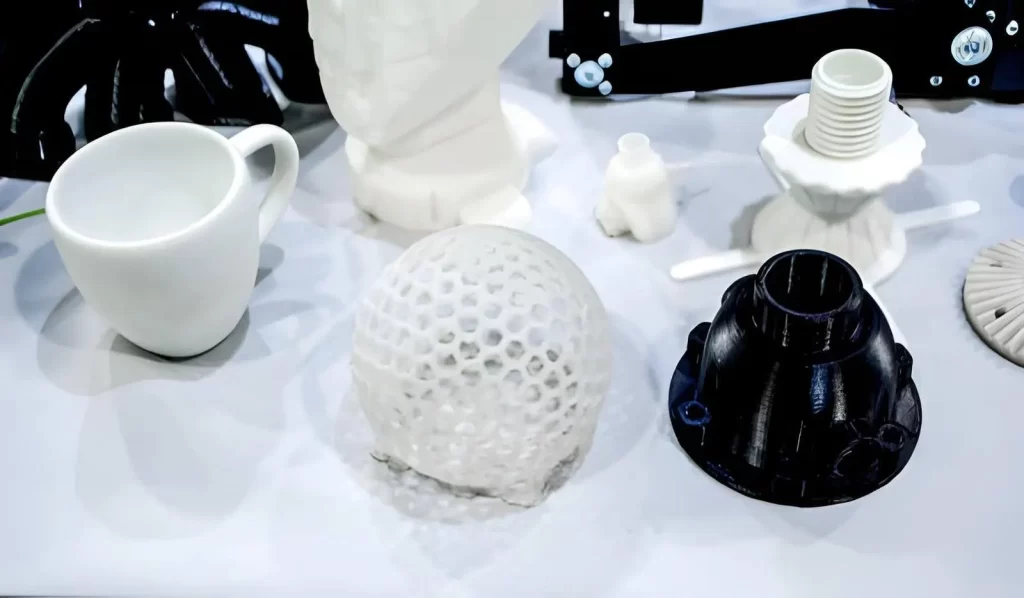
3Dプリントされたプロトタイプ
各種 3Dプリントの種類 これらは主に、製品開発サイクルにおけるエンジニアリングツールとして使用され、CADファイルを具体的な部品に変換するために使用されます。 3Dプリンティングは、基本的な形状を用いてプロトタイプを作成し、寸法を評価したり、組み立ての適合性を確認したり、機械加工や工具製作に時間と費用をかける前に設計全体を視覚的に評価したりすることで、エンジニアが設計を迅速に開発・改良することを可能にします。金型や治具が不要なため、このプロセスで作成された部品は非常に短い間隔で製造およびテストできます。
エンジニアは適切なものを選択します 3Dプリント方法 プロトタイプが実証する必要のある機能に基づいて設計されます。初期評価では、部品の形状とサイズを確認するためにシンプルなモデルで十分です。評価がより高度な段階に進むにつれて、機能テスト専用の部品が作成される場合があります。
この段階では、耐荷重性や熱特性といった材料の性能特性が重要な検討事項となります。3Dプリンティングプロセスにはそれぞれ異なる能力があるため、エンジニアは目的とする試験に最適なプロセスを選択します。
3Dプリンティングの用途として最も広く知られているのはプロトタイピングだろう。しかし、3Dプリンティングは生産現場でも利用されており、従来の製造方法の特有の限界を克服することができる。
3Dプリンティングは、内部構造や複雑な形状を持つ製品を少量生産するのに最適です。 従来の方法では製造が困難または高コストなもの。例えば、航空宇宙や医療分野で広く使用されている。3Dプリンティングは、軽量部品や複雑なデザインのカスタムコンポーネントを製造するために、様々な産業で活用されています。さらに、航空宇宙や医療分野など、極めて軽量な構造や厳しい公差が求められるカスタムコンポーネントを必要とする用途では、設計の柔軟性を高めるために3Dプリンティングが広く利用されています。
前述の通り、ステレオリソグラフィー(SLA)は、プロトタイピングによく用いられる樹脂ベースの3Dプリンティング技術です。UVレーザーを用いて液体樹脂を層ごとに硬化させることで部品を造形します。SLAプロセスは積層痕が目立たないため、優れた表面仕上げと高いディテールを実現できます。
したがって、SLAは設計意図の検証や視覚的に魅力的なプロトタイプの作成に適しています。SLAプロセスの制約の一つは、印刷中にすべての部品を支える必要があることです。支えられていない部分は重力によって垂れ下がる可能性があるためです。
3D プリンティング技術の種類
通常、3Dプリンティングの種類は、積層造形材料が製造過程で堆積されるか、溶融されるか、硬化されるかによって主に分類される。
製品開発において、エンジニアは市場シェアではなく、許容公差、動作応力、幾何学的複雑さ、生産ロットサイズなど、製品の仕様に適合するかどうかを基準に印刷方法を選択します。以下に一般的な例を示します。 3Dプリンティングの種類。
材料押出成形方式の印刷
材料押出成形は、最も一般的な3Dプリンティング方式の一つです。比較的安価で操作も容易です。しかしながら、材料押出成形プロセスは、粉末や樹脂をベースとした材料堆積方式と比較すると、寸法精度、表面仕上げ、等方性強度において限界があります。
溶融堆積モデリング(FDM)
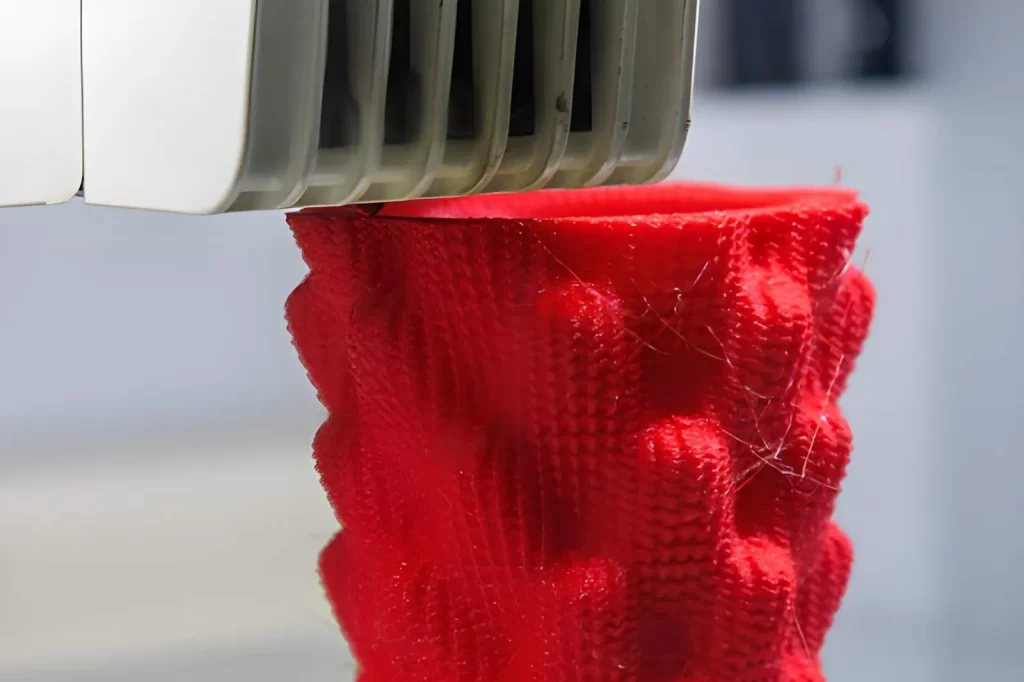
FDM方式3Dプリンティングの操作のクローズアップ
比較するとき FDMとSLAの比較FDMは熱可塑性樹脂の押出成形プロセスです。熱可塑性樹脂はスプールから加熱されたノズルを通して連続的に供給され、そこで溶融してあらかじめ決められた経路に沿って固化したビーズを形成します。これらのビーズが順次積み重なって層を形成します。
熱接着によって、各層は下の層と接着する。しかし、層の形成方向に対して平行な場合と垂直な場合では、連続する層間の接着強度に大きな違いが生じる。
用途
FDMは、自動車のダッシュボードのプロトタイプ、組み立て治具、低コストの機能テストの製造によく使用されます。製品開発初期段階におけるg部品。
FDMは高精度な機能テスト向けに設計されたものではありませんが、基本的な機能テストには多くの場合使用できます。産業界では、低応力部品の製造にFDMが用いられることがあります。
材料
FDM方式で一般的に使用される熱可塑性樹脂には、ABS、PLA、PETG、ポリカーボネートなどがあります。さらに、PEEKやULTEMといった高性能熱可塑性樹脂も利用可能です。前述のとおり、熱可塑性樹脂の選択は、熱変形温度、剛性、化学的安定性などの特性に影響を与えます。
FDMを使用するタイミング
コストまたは時間のいずれかを最優先事項とし、高い精度が求められない場合は、FDM方式を使用してください。微細なディテール、滑らかな表面仕上げ、または均一で一貫した機械的特性が求められる用途には、FDM方式を使用しないでください。
連続繊維強化樹脂印刷(CFRP)
CFRPは、繊維を連続的に積層することで強化されているため、従来の押出成形材料よりも高度な技術が用いられています。CFRPは、強化されていない押出成形材料に比べて優れた機械的特性を備えています。
プロセス
本明細書に記載のシステムは、押出成形された熱可塑性樹脂を基材として用いるだけでなく、炭素繊維やガラス繊維などの連続繊維を造形物内部に埋め込むことで、これらの繊維を主応力軸に沿って配置することにより、それぞれの方向における引張強度と弾性率を向上させる。これは、特定の方向への剛性強化が求められる用途において特に有効である。
用途
CFRPは航空宇宙分野で使用されています高い強度対重量比が求められるエースブラケットや自動車の構造部品において、軽量金属部品の一部を置き換えるために使用される。
使用される材料
一般的には、エンジニアリングポリマー基材(ナイロンなど)に炭素繊維またはガラス繊維を組み合わせたものが用いられる。最終的な機械的特性は、繊維の配置と体積比率の両方に大きく左右される。
CFRPを選択するタイミング
標準的な押出成形プラスチック材料に比べて機械的特性の向上が求められるものの、金属への切り替えが正当化されない場合は、CFRPを選択してください。さらに、CFRPは一方向荷重を受ける部品に対して優れたソリューションを提供します。
ADAM(原子拡散積層造形)とは何ですか?
ADAMは、金属を含むフィラメントと結合剤を混合して押し出す、金属積層造形の一種である。
プロセスの概要
ADAM部品を作成する最初のステップは、金属粉末とバインダーを混合した基板上に一連のフィラメントを堆積させることです。すべてのフィラメント堆積ステップが完了したら、部品からバインダーを除去し、焼結します。
焼結工程では、結合剤が除去され、金属粒子が融合する。焼結時の収縮のため、印刷前にすべてのCAD設計に補正調整を行う必要がある。
Applications
ADAMは顧客を生み出すために使用されますCNC加工ではコストがかかったり時間がかかったりするような、金属製の工具インサートや少量生産の工業部品。
適合する材料
ADAMを用いて製造される最も一般的な部品には、ステンレス鋼、工具鋼、ニッケル基合金、その他の鉄系金属などがある。ADAMで製造された金属の特性は、焼結品質とそれによって得られる金属部品の密度によって決まる。
ADAMを選ぶタイミング
従来型のCNC加工では最も効率的な方法ではない、少量生産の金属部品を製造する場合は、ADAMを選択してください。 しかし、これは高精度部品には適した方法ではなく、後加工なしで高度に研磨された表面を実現するのにも適していません。
要約表
| プロセス | 材料 | 第3章:濃度 | 精度 | 典型的な使用 |
| FDM | 熱可塑性プラスチック | 技法 | ロー | プロトタイプ、治具 |
| CFR | 繊維強化ポリマー | ハイ | 技法 | 構造部品 |
| ADAM | 金属合金 | ハイ | 技法 | 金属部品 |
粉末床溶融技術
粉末床溶融法は、機能部品の製造に用いられます。粉末床溶融法は、優れた機械的特性を備えているだけでなく、従来の金型を必要とせずに複雑な形状の成形を可能にします。
選択的レーザー焼結(SLS)
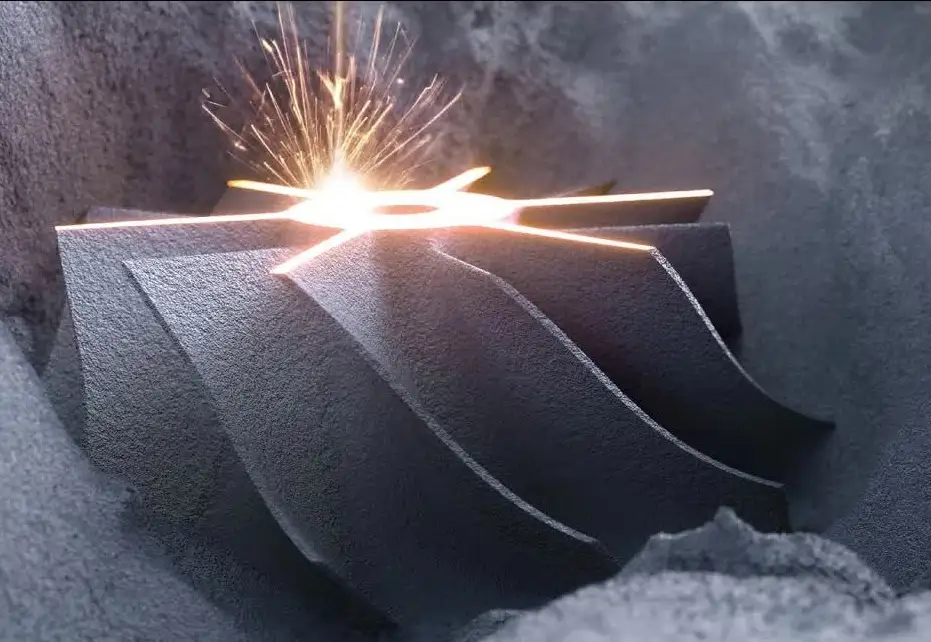
選択的レーザー焼結(SLS)3Dプリンティング
SLSは、プラスチック粉末を用いて強度と機能性に優れた部品を製造するPBF(粉末床溶融結合)プロセスです。
プロセス
造形プラットフォームに薄い粉末層を塗布し、レーザーで選択的に溶融させる。各層の造形が完了するごとに、造形プラットフォームを下降させる。こうして材料の層が幾重にも積み重なり、最終製品が完成する。溶融していない粉末が部品の構造的な支えとなるため、支持構造は不要となる。
用途
SLSは機能的なスナップに広く使用されています-筐体、ドローン部品、およびカスタマイズされた消費者向け製品ハウジングに適合
適合する材料
PA11とPA12は、この種の用途で一般的に使用されるナイロン系材料です。これらの材料は、剛性を向上させるために充填材入りの製品も製造できます。
使用する場合:
SLSは、少量生産で優れた機械的性能を備えた複雑な形状の製品が必要な場合に適しています。滑らかな表面仕上げが必要な場合は、DMLSの方が適しています。
直接金属レーザー焼結(DMLS)
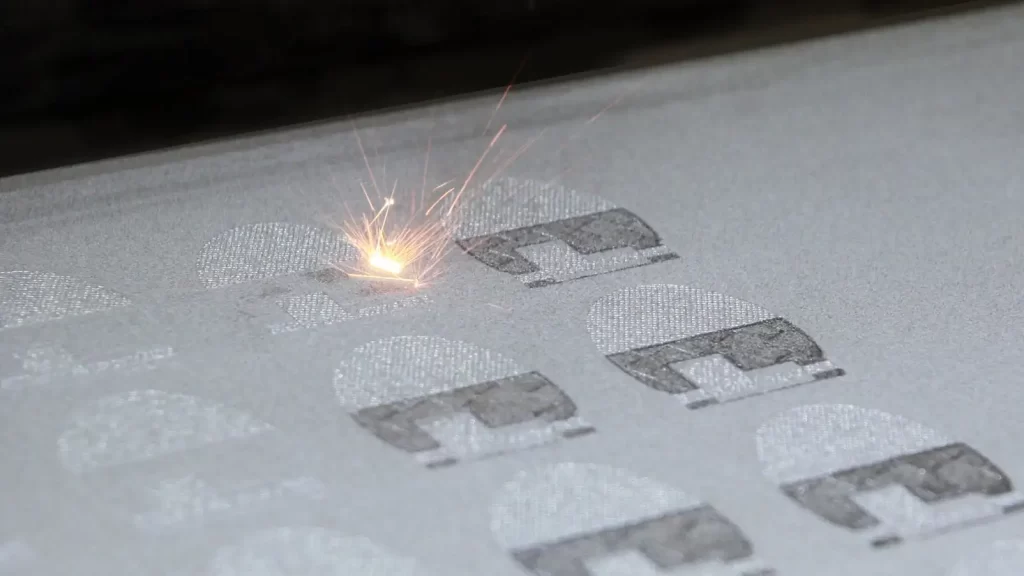
DMLS 3D印刷
DMLSは、レーザーを直接焼結することで、高密度な金属部品を製造する。
プロセス
高出力レーザーは金属粉末を連続的に溶融させ、高密度の金属部品を製造する。印刷中に発生する熱応力のため、サポート構造と制御された冷却が必要となる。印刷された部品には、熱処理や機械加工などの後処理が必要となる場合がある。
用途
DMLSは主に航空宇宙、自動車、医療分野で使用され、明確な内部チャネルを備えた高強度部品や、軽量化のために最適化された部品の製造に用いられます。
材料の互換性
チタン合金、アルミニウム合金、ステンレス鋼、ニッケル基超合金。
DMLSを使用するタイミング
従来の機械加工方法では製造できない複雑な金属形状が必要な場合は、DMLSを使用してください。DMLSは印刷時間が比較的長く、運用コストも高いため、大量生産用途には推奨されません。
電子ビーム溶解(EBM)
EBMは金属を溶解するもう一つの方法です。EBMはレーザーではなく電子ビームを使用します。
プロセス
真空環境下では、電子ビームが金属粉末を層ごとに順次溶融させる。真空環境は、完成部品の酸化や残留応力を最小限に抑える。
用途
EBMは、材料の完全性と内部構造の維持が極めて重要な航空宇宙分野や医療用インプラント用途で一般的に使用されています。
適合する材料
コバルトクロム合金およびチタン合金。
EBMを使用するタイミング
厚肉部品の加工が必要な場合や、応力を最小限に抑えることが最優先事項である場合は、EBMを選択してください。ただし、部品の表面仕上げをより細かくする必要がある場合は、DMLSが推奨されます。
製品概要
| プロセス | 材料 | 第3章:濃度 | 精度 | 典型的な使用 |
| SLS | ナイロン | ハイ | 技法 | 機能性プラスチック部品 |
| DMLS | 金属 | すごく高い | ハイ | 航空宇宙コンポーネント |
| EBM | 金属 | すごく高い | 技法 | 医療用インプラント |
光硬化技術
光硬化プロセスの主な利点は、最も精緻で美しい表面仕上げと最高の視覚品質を実現できることです。光硬化プロセスでは、光に照射されると硬化する液体樹脂を使用します。光硬化プロセスは通常、試作品の製作に用いられます。構造部品には決して使用すべきではありません。
光造形法(SLA)
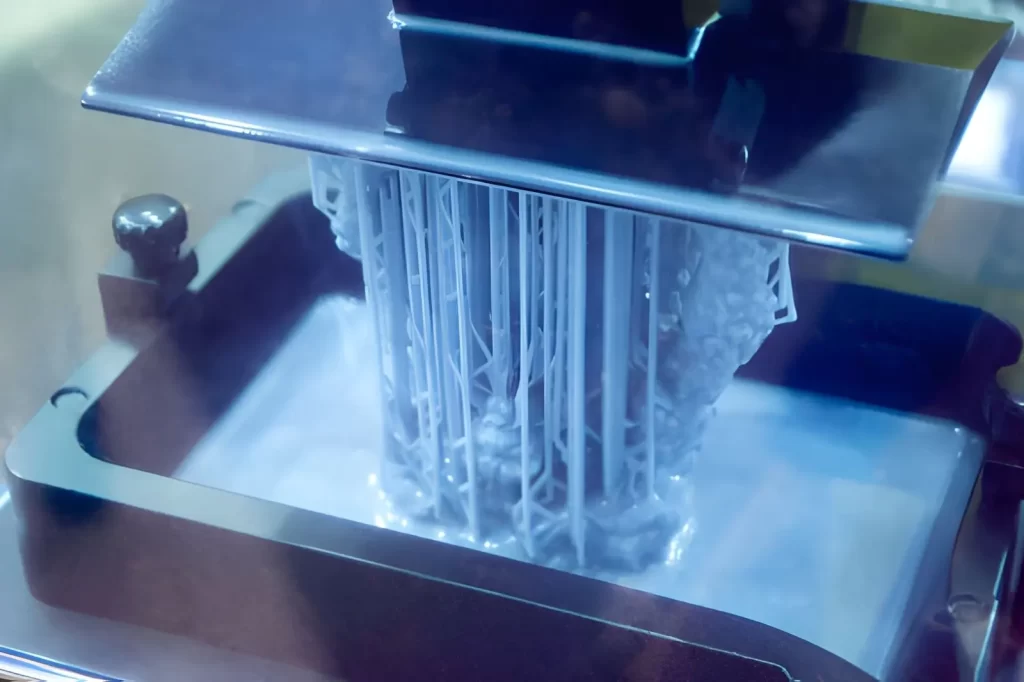
光重合体SLA 3Dプリンティング
方法論
光造形法(SLA)では、液状樹脂の層をUVレーザーで硬化させます。各層は樹脂の表面に描かれ、硬化した後、次の層に重ねられます。印刷後、モデルは未硬化の樹脂を除去するために洗浄され、その後UV硬化によって安定化されます。
用途
SLAの用途としては、外観モデル、鋳造用パターン製作、医療・歯科用モデルなどが挙げられます。一般的に、表面品質や仕上げ、あるいは細部の要求が機械的特性よりも優先される場合にSLAが利用されます。さらに、エンジニアは金型製作前の設計検証にもSLAを使用することがあります。
適切な材料
光造形に用いられるフォトポリマー樹脂は、ABS樹脂やポリプロピレンなどのプラスチック材料の特性を模倣するように設計されている。一部の樹脂はより剛性を高めるように配合されているものの、すべてのフォトポリマー樹脂は、エンジニアリングプラスチックの同等品と比較すると脆い性質を示す。
光造形法(SLA)を使用するタイミング
滑らかな表面仕上げと精密なディテールが求められる場合は、光造形法(SLA)を選択してください。最終用途で機械的負荷や熱にさらされる可能性がある場合は、この製法は選択しないでください。
デジタルライトプロセッシング(DLP)
DLP 3Dプリントプロセス
代替説明:この画像は、DLP(デジタルライトプロセッシング)方式の3Dプリントプロセスを示しています。3Dプリンターが、詳細なオブジェクトを層ごとに積み重ねて造形している様子が分かります。
方法論
デジタルライトプロセッシング(DLP)では、プロジェクターを用いて液状樹脂の層全体を同時に硬化させます。レーザーが樹脂層の個々の断面をトレースするSLAとは異なり、DLPは単一のフラッシュで樹脂層全体を露光します。そのため、デジタルライトプロセッシングは効率が向上し、複数の部品を同時に製造する場合に特に有効です。
用途
デジタルライトプロセッシング(DLP)は、歯科模型、小型ブラケット、宝飾品の型紙などの製造に成功裏に適用されています。さらに、デジタルライトプロセッシングは、小型で精密な部品のバッチ生産にも使用されています。
適切な材料
両方の用途に利用できる樹脂の種類はいくつかあるが SLAとDLP、 これらは同じ種類の光硬化性樹脂に属する。硬質樹脂、軟質樹脂、鋳造用樹脂など様々な種類が利用可能であるが、光造形法と同様に、機械的強度は比較的低いままである。
DLPを使用するタイミング
表面精度よりも時間的な制約が重要な場合は、デジタルライトプロセッシング(DLP)を選択してください。DLPは、高解像度のディテールが求められる小型部品の加工に最適です。
製品概要
| プロセス | 材料 | 第3章:濃度 | 精度 | 典型的な使用 |
| SLA | 樹脂 | 低~中 | ハイ | ビジュアルプロトタイプ |
| DLP | 樹脂 | 低~中 | ハイ | 細かい部品 |
| ポリジェット | マルチレジン | ロー | すごく高い | コンセプトおよびデザインモデル |
今すぐプロリアンをお試しください!
高度な粉末ベースプロセス
これらのプロセスにより、企業はプロトタイプ開発から実際の製造アプリケーションへと移行できます。このプロセスはバッチ生産に適しており、樹脂印刷よりも機能部品において優れた結果をもたらす可能性があります。
マルチジェット核融合(MJF)
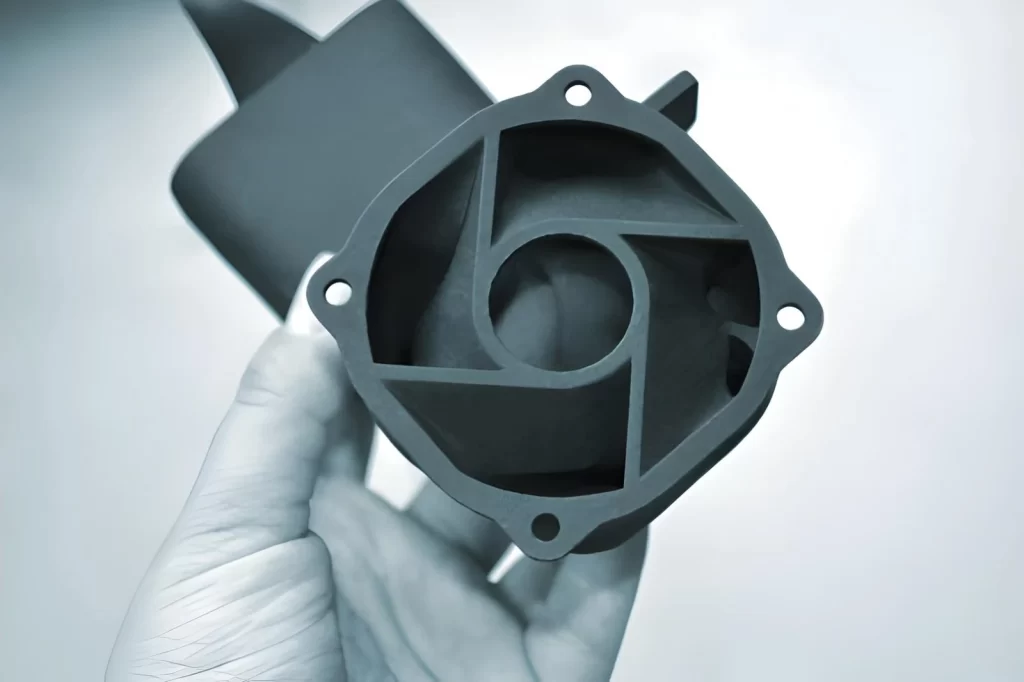
MJF社製3Dプリントポリアミド部品
プロセス
マルチジェットフュージョンプロセスでは、ナイロン粉末を一層ずつ塗布していきます。各層にはプリントヘッドがあり、目的の箇所に融着剤を塗布した後、粉末を熱で接着します。すべての層は均一な速度で処理されるため、部品全体に均一な仕上がりを実現できます。
用途
ハウジング、クリップ、コネクタなどの機能的な最終用途部品。設計段階で一貫した品質が求められる部品の中量生産に使用されます。
材料
ナイロンPA12、TPU、ポリプロピレンは、一部のシステムで使用されています。これらの材料は、実際の使用部品に必要な優れた強度と耐摩耗性を備えています。
使用する場合
貴社が生産グレードのプラスチック部品を安定して製造する必要があり、かつSLSプロセスよりも迅速に製造する必要がある場合は、マルチジェットフュージョンプロセスを使用してください。
バインダージェッティング
プロセス
バインダージェット方式では、粉末状の材料に液体バインダーを層状に塗布していく。印刷直後の部品は非常に強度が低いため、焼結や硬化などの追加処理を施して強度を高める必要がある。
用途
鋳型、金属部品、大量生産など。バインダージェット方式は、他の方法よりも低コストで複雑な形状を製造できる。
材料
金属、砂、セラミック。最終製品の特性は、後処理技術に大きく左右される。
使用する場合
単位あたりのコストが低く、大量生産が強度や公差の要件よりも重要な場合は、バインダージェット方式を使用してください。
製品概要
| プロセス | 材料 | 第3章:濃度 | 精度 | 典型的な使用 |
| MJF | ナイロン、TPU | ハイ | ハイ | 機能的な生産部品 |
| バインダー噴射 | 金属、砂 | 技法 | 技法 | 鋳造部品およびバッチ部品 |
3Dプリンティング技術の種類を選択する際に考慮すべき点
エンジニアは、部品の要件と各プロセスの能力および制限を比較して、適切な3Dプリント方法を選択します。たとえば、 金属3D印刷 高い強度、耐熱性、または複雑な内部構造が求められる部品には、この加工法が選択されます。加工法を誤ると、反り、嵌合不良、強度低下、または追加の仕上げ作業が必要になる可能性があります。
最適なプロセスを決定するために、エンジニアは次の4つの重要な要素を評価します。
部品の機能と負荷条件
その部品は機能的な役割を果たすのか?それとも単に本来の形状を示すだけなのか?
3Dプリント部品の故障の多くは、性能よりも見た目だけを重視して製造プロセスが選択された場合に発生する。
構造部品の製造には、通常、選択的レーザー焼結(SLS)、マテリアルジェッティング(MJF)、金属3Dプリンティングなどのプロセスが用いられます。荷重のかからないFDM方式や樹脂3Dプリンティングによる部品は、特定の用途には適している場合もありますが、応力や長時間の暴露下では性能が低下します。
可動部(ヒンジ、ピボットなど)や、部品同士が適切に嵌合する必要があるその他の機構を含む組立部品の場合、積層方向によって、溶融堆積モデリング(FDM)や光造形(SLA)を用いた組立の成功が制限される可能性があります。
材料の選択と部品の挙動
様々な3Dプリンティングプロセスにおいて材料の選択は類似しているものの、印刷された材料は、それぞれのプロセスによって異なる機械的特性や物理的特性を示す。 例えば、異なるナイロン粉末は見た目は同じでも、製造プロセス(SLS、MJF、射出成形など)によって機械的特性が大きく異なる場合がある。
光造形法(SLA)やデジタル光造形法(DLP)を用いて製造された光硬化性樹脂製のプリント部品は、美しい表面仕上げを実現しますが、耐衝撃性に限界があります。一般的に、これらの部品は脆く、通常の使用条件下ではひび割れやすいと考えられています。
ナイロンを用いた粉末ベースのプロセス(SLS/MJFなど)は、曲げや摩耗時の柔軟性を向上させるが、これらの利点は荷重や暴露時間の増加に伴って減少する。 金属をベースとした3Dプリント部品は優れた機械的特性を示すが、後処理工程(熱処理、機械加工など)によって最終的な機械的特性は大きく変化する可能性がある。
許容差とフィットの問題
3Dプリント部品を機能的に製造する上で、最もよくある課題は部品の嵌合に関する問題です。これには、穴のサイズが小さすぎる、接合面がずれていて組み立て前に手動で調整が必要になる、といったケースが含まれます。
微細な部品と厳しい公差で構成されるアセンブリには、高精度な印刷技術が求められます。ステレオリソグラフィー(SLA)とポリジェットは、現在利用可能な機能アセンブリ製造プロセスの中で最も高い公差精度を誇る技術です。
積層造形(FDM)では、積層厚と印刷品質が寸法精度に影響を与える可能性があります。金属積層造形部品は、設計形状に接合面や厳しい公差が存在する場合、印刷後の機械加工が必要となることがよくあります。
表面仕上げと外観
表面仕上げは主に美観上の問題であるが、密封性、摩擦特性、およびその後の加工要件にも影響を与える。 光造形法(SLA)やデジタル光処理(DLP)によって製造された光硬化性樹脂ベースのプリント部品は、滑らかな表面が得られます。しかし、これらの部品には、除去しなければならないサポート材の残留痕が残ることがよくあります。一方、溶融堆積モデリング(FDM)でプリントされた部品は、特に曲面部分において、目に見える積層痕が現れます。
選択的レーザー焼結(SLS)およびマルチジェットフュージョン(MJF)で造形された部品は、積層造形時に使用される粉末粒子のサイズ分布に起因する粒状の表面テクスチャを示す。 金属をベースとした3Dプリント部品のほとんどは、美観が重要な場合、望ましい表面仕上げを得るために、プリント後の機械加工または研磨ブラスト処理が必要となる。
数量と部品単価
製造する部品の数によってコストは大きく変動します。1個あたりのコストが安いプロセスでも、大量生産するとコストが高くなる可能性があります。 FDMとSLAは、試作品や設計検証といった一点ものの製作に適しています。SLSとMJFは、複数の部品を一度に造形する場合に効率が向上します。金属3Dプリントは部品あたりのコストが高いため、形状的にコストに見合う場合にのみ使用されます。
今すぐプロリアンをお試しください!
3Dプリンターの価格はいくらですか?
3Dプリンターの価格は、機器の種類と用途によって異なります。安価なモデルはシンプルな物体を造形でき、一般的に500ドルから5,000ドル程度で販売されています。一方、産業用機器ははるかに高価で、実際の製品の部品製造に使用されます。
基本的なFDMプリンター
これらの機械は、コンセプトデザインの低コスト試作品として、非常に基本的な形状を製作するために設計されています。そのため、1,000ドル以下で購入できます。ただし、これらの機械では、強度のある部品や、非常に細かい形状を必要とする部品を製作することはできません。
産業用FDMプリンター
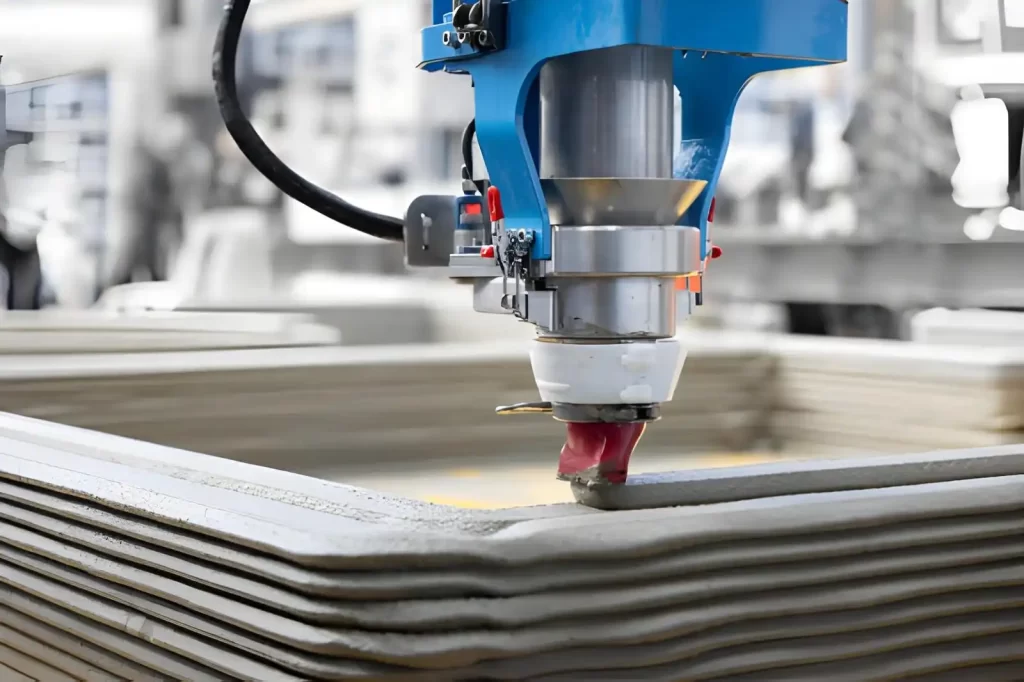
3Dプリントによる壁の構築
これらの機械は、工場現場をはじめとする様々な製造施設で使用されています。産業用モデルの価格は、求められる品質によって大きく異なります。 一般的に、産業用3Dプリンターの価格帯は1万ドル前後から数十万ドルに及ぶ。一般的に、産業用FDM方式3Dプリンターは、デスクトップ型プリンターよりも強度が高く、信頼性の高いプリントを実現できる。
レジンSLA/DLPプリンター
これらの機械は、極めて微細な表面を持つモデルを作成するのに最適です。この種の機械は価格帯が大きく異なります。 個人用モデルか業務用モデルかによって、価格は数千ドルから数十万ドルまで幅があります。樹脂製のモデルは一般的に、物理的なストレスや負荷に耐えられません。
SLS(選択的レーザー焼結)装置
比較するとき SLA と FDM, SLSシステムは、ナイロン製の固体部品を製造するために特別に設計された大型産業機械です。その製造工程の複雑さゆえに、これらの機械の価格は大きく変動する傾向があります。 価格は100,000万ドルを超える場合もある。これらの機械は、機能部品の製造や少量生産に最適である。
MJF 3Dプリンター
MJFプリンターはSLSプリンターと同様の動作原理で機能するため、産業用プリンターに分類されます。価格面ではSLSプリンターとほぼ同等ですが、若干安価です。 MJF方式とSLS方式のどちらの装置も、複数の部品を同時に印刷し、同一の特性(すなわち、材料特性)を持つ部品を生産します。
金属3Dプリンター(DMLS/EBM)
金属3Dプリンティングは、各ユニットの極めて高度な設計と機能性ゆえに、可能な限り高額な投資となる分野の一つです。個々の金属ユニットの価格は、1台あたり50万ドルから100万ドルを超える場合もあります。 金属3Dプリンティングは、主に航空宇宙、医療、および/または高性能エンジニアリングに関連する用途で使用されています。
追加費用
新しい3Dプリンターの購入費用に加えて、原材料費、メンテナンス費用、印刷後の仕上げ費用など、機械の使用に伴うその他の費用も発生します。 産業用3Dプリンターを使用する場合、一部のメーカーは、仕上げ作業が最初の3Dプリントよりも全体のコストに占める割合が高いと報告している。 しかし、ハイブリッド製造(3DプリンティングとCNC加工の組み合わせ)やマルチマテリアルプリンティングといった近年の技術進歩により、精度、表面仕上げ、生産効率が向上している。
プロリーン・テック:試作品から量産規模プロジェクトまで対応するカスタム3Dプリントサービス
3Dプリンティングは、CAD設計をテストや生産用の実物部品に変換する実用的な方法です。部品の強度、ディテール、材料要件に応じて、FDM、SLA、SLS、MJF、金属印刷など、さまざまな方式が使用されます。
それぞれのプロセスには独自の用途があります。FDMとSLAは迅速なプロトタイプ作成によく用いられますが、SLS、MJF、金属3Dプリンティングは強度と機能性を重視した部品の製作に適しています。適切な方法を選択することで、適合性、強度、表面仕上げに関する問題を回避できます。
Boda Techでは、信頼性の高いサービスを提供しています。 3Dプリントサービス カスタムプロトタイプおよび最終用途部品向けに、お客様の設計要件に基づき最適なプロセスと材料を選定し、高精度で量産可能な部品をお届けします。