
高密度ポリエチレン (HDPE) 熱可塑性プラスチックは、射出成形に広く使用されています。強度、耐久性、経済性に優れています。さらに、優れた耐衝撃性と防湿性を備えています。これらの特性により、パッケージング、自動車、工業用途に最適です。この材料は通常、180°C ~ 280°C で溶融され、金型に注入されて特定の設計の製品を成形します。
Porlean Tech は、お客様の設計意図を高性能コンポーネントに変換することに特化しています。工業、自動車、パッケージング用途向けのカスタム HDPE 射出成形部品が必要な場合、このガイドでは、Boda Tech のオンデマンド製造の専門知識がどのように精度、拡張性、規模の経済性を実現するかを説明します。
HDPE射出成形とは何ですか?
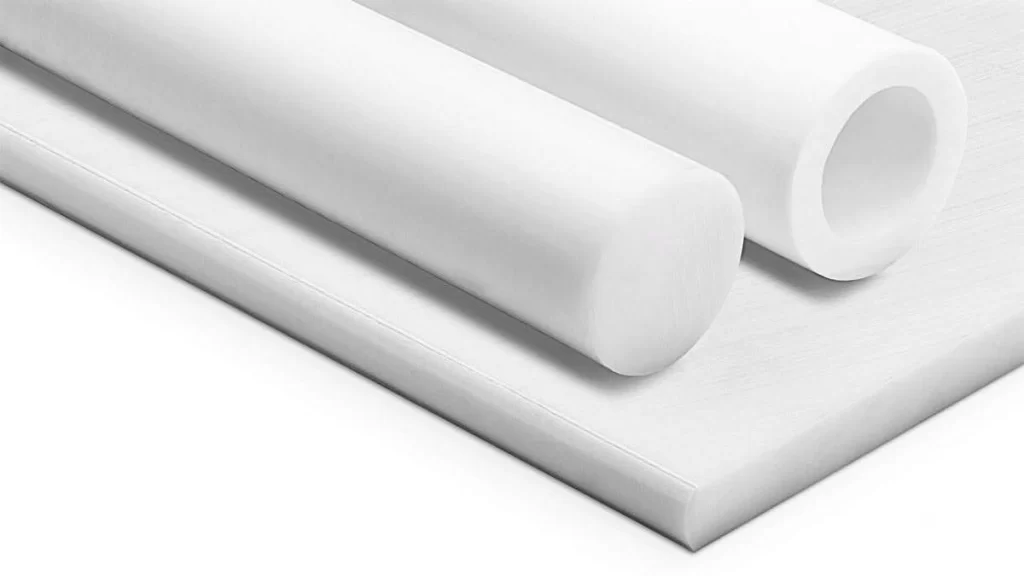
未加工のHDPE
HDPE部品/製品の設計 射出成形 一般的な方法です。このプロセスでは、HDPE を溶かして金型に注入し、冷却します。通常、この材料は HD コンテナ、ボトル、パイプ、自動車部品に多用されています。ただし、HDPE は熱膨張率が高いため収縮します。設計変更に対応するための適切な冷却とハイテク射出成形により、製品を正確に形作ることができます。
Boda Tech では、高密度ポリエチレン成形サービスだけを提供しているわけではありません。成形以外にも、当社のチームは包括的な設計および製造サポートを提供しています。当社は、お客様が受け取るすべての部品が最高品質であり、お客様の用途を保証するために意図したとおりに機能することを保証します。
HDPE 射出成形業者を探して時間を無駄にする代わりに、Boda Tech と連携して無料の DFM 分析を受け、優れた製造ネットワークにアクセスし、大量購入の割引を受けましょう。
当社のエンジニアは、金型設計から物流まですべてを管理します。お客様の設計を実用的な製品に変換することで、希望どおりの結果を達成できるようお手伝いいたします。今すぐ HDPE プロジェクトを始めましょう。
射出成形にHDPE材料を使用する利点は何ですか?
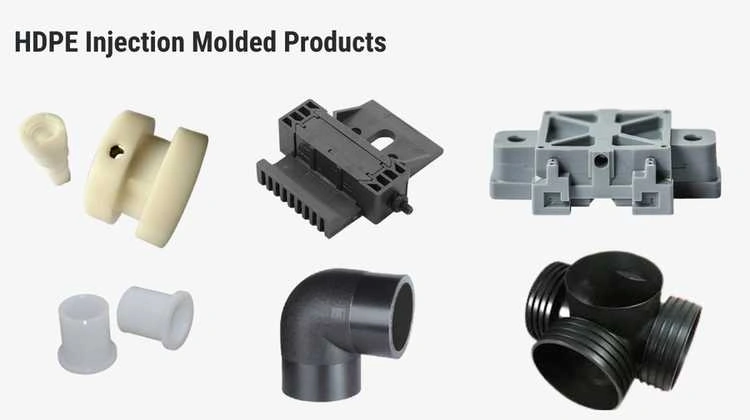
HDPE射出成形製品
優位性
高い強度と耐久性に加え、HDPE には他にも多くの魅力的な特徴があります。たとえば、
手頃な生産コスト
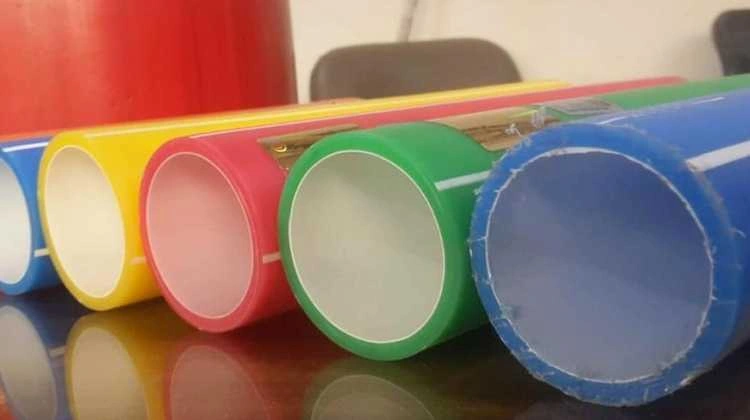
カラーHDPEチューブ
HDPE は、他の工業用プラスチック材料と比較して、射出成形に使用される最も安価なタイプです。生産コストは多くの特殊ポリマーよりも低く、したがって大量生産に経済的です。さらに、入手性が高いため、賢明な選択です。量に関係なく、少量でも大量でも、当社の施設は材料の無駄を最小限に抑え、単位当たりのコストを競争力のあるものに維持するのに役立ちます。
貴重な洞察を得る テフロン射出成形 詳細なガイドで。
衝撃やストレスに強い
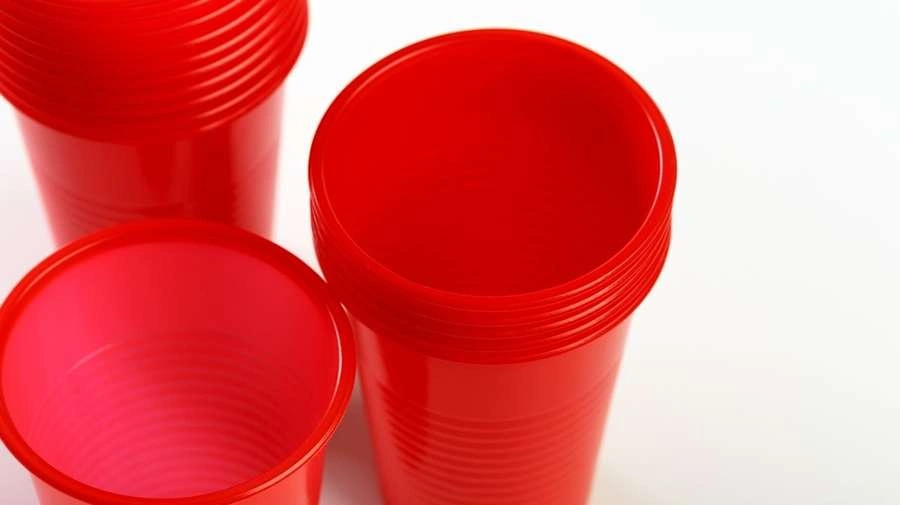
HDPE使い捨てカップ
HDPE は、高い引張強度と優れた耐衝撃性を備えた軽量素材です。ひび割れや破損がなく、長時間の使用にも耐えることができます。これらの特徴により、容器、自動車製品、産業機械部品などの耐久性のあるコンポーネントの作成に最適です。
耐薬品性と耐湿性
HDPE は、強力な酸化酸 (濃硫酸、濃硝酸など) や炭化水素 (ガソリンなど) に耐性があります。湿度の高い環境でも水を吸収しません。そのため、膨張や劣化を防ぎます。これらの特性により、HDPE は化学薬品貯蔵タンクや屋外用途に最適です。
当社は認定機関から材料を調達しています。当社のチームは、開発された HDPE コンポーネントが衝撃、化学物質、湿気に耐えられることを保証します。
デメリット
HDPE 射出成形の欠点は次のとおりです。
熱と熱膨張に対する脆弱性
HDPE は溶融中に膨張します。これは、成形後の部品の寸法精度に影響します。適切な冷却と金型設計が行われていない場合、部品が反ったり縮んだりする可能性があります。
当社では、モールドフロー解析と冷却チャネル設計を統合し、薄肉部品の場合でも反りを軽減します。
絆を築くのが難しい
HDPE は表面エネルギーが低いため、接着剤で接着またはコーティングするのは比較的困難です。当社施設では通常、特殊な超音波溶接技術と機械式ファスナー (インターロック) 機能を設計に採用して、組み立てを簡素化します。
可燃性物質
純粋な HDPE は可燃性ですが、グレードによっては自己消火性があります (例: UL 94 HB 定格)。可燃性は添加剤によって異なります。難燃性 HDPE が必要な場合は、Boda Tech にお任せください。当社は認定グレードを調達し、高温での使用には PPSU などの代替品を推奨しています。
今すぐプロリアンをお試しください!
HDPE 射出成形処理ガイド: ステップバイステップ
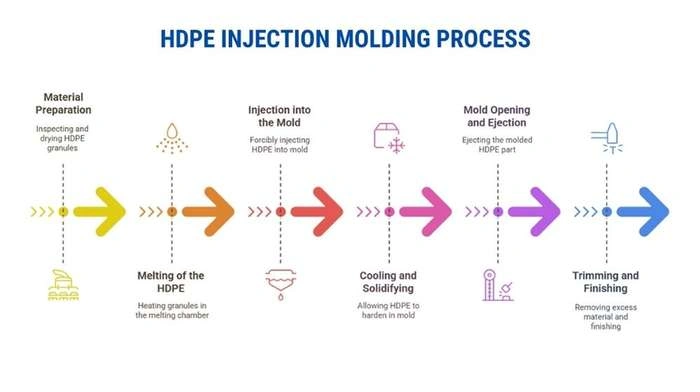
HDPE射出成形プロセス
HDPE 射出成形プロセスは複雑で、多くの場合、多くの専門知識が求められます。Boda Tech は、設計から最終製品の形成まで包括的なサポートを提供します。当社が他の射出成形サービス プロバイダーと一線を画す機能は次のとおりです。
- CAD ファイルをアップロードすると、当社のエンジニアが無料の DFM 分析を提供します。壁の厚さ、ゲートの位置、ドラフト角度を最適化します。
- 20 種類以上の HDPE グレード オプションから選択することも、お客様の用途に最適な樹脂を推奨することもできます。
- 一貫性が保証された部品を 10 個または 10,000 個注文できます。ISO 9001 認定の施設により、お客様の仕様を満たすことができます。
- 仕上げオプションは豊富に取り揃えています。完成したパーツにスレッド、ロゴ、炎処理などを追加して、製品にシームレスに統合できます。
ここでは、HDPE 射出成形プロセスを通じて製品を製造するための一般的な手順について説明します。
材料の準備
まず、HDPE 射出成形原料 粒状の製品は検査され、水分を抜くために乾燥されます。その後、粒状サイロに保管されます。その後、管理された処理を確実に行うために他のセクションに輸送されます。
HDPEの溶解
顆粒を溶融室に入れた後、加熱して顆粒を液化します。顆粒はスクリューのような装置で供給されます。回転するスクリューにより、均一な加熱と溶融 HDPE の一貫した流れが確保されます。
金型への注入
予熱され液化した HDPE を高圧であらかじめ成形された金型に強制的に注入します。正しい充填と制御された注入速度により、エアポケットが排除されます。
冷却固化
金型は HDPE を冷却し、硬化させて形状を整えます。適切な温度制御により均一な凝固が実現し、さらに冷却する間に HDPE が収縮、変形、反りを起こす可能性が最小限に抑えられます。
型開きと取り出し
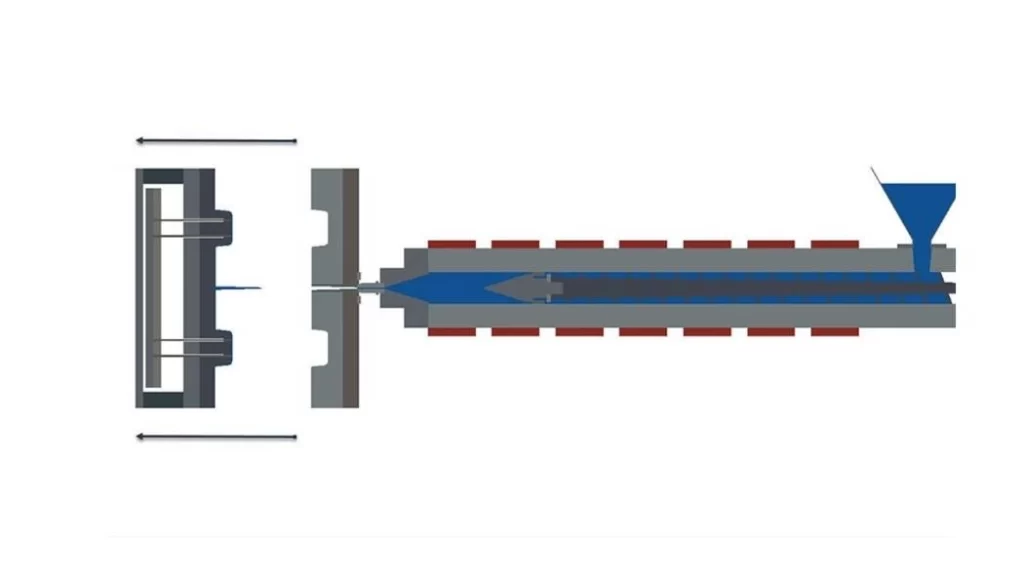
金型開口部の図
制御された冷却の後、希望の形状が実現されます。部品は金型から慎重に取り出されます。適切な取り扱いと部品の取り出しにより、複雑で望ましくない変形のない部品が得られます。
トリミングと仕上げ
バリや角の粗い部分など、不要な材料を除去します。さらに、バリ取り、研磨、コーティングなどの仕上げ処理を施して、製品の美観を高めます。美観だけでなく、部品/アイテムの特性をさらに向上させます。
今すぐプロリアンをお試しください!
HDPE 射出成形設計: 完璧な部品を作るための最良のヒント
部品を正しく仕上げるための設計原則をいくつか見てみましょう。また、詳細なガイドもご覧ください。 ポリカーボネート射出成形.
壁の厚さ
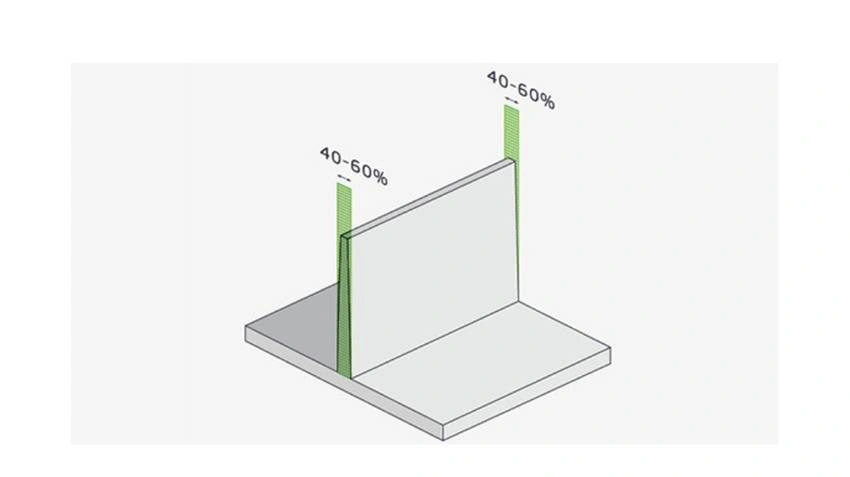
射出成形壁厚
均一な冷却とヒケのない状態を実現したい場合、設計壁の厚さは同じにする必要があります。HDPE の理想的な壁厚は 0.76 mm ~ 3.18 mm です。これは、これらの材料が驚異的な強度対欠陥比を備えているためです。壁厚を均一性を保ちながら変更する必要がある場合は、徐々に変更する必要があり (10 度未満)、壁厚の変更は公称厚さの 10 ~ 15% 以内である必要があります。
収縮
HDPE は、すべてのプラスチックの中で最も収縮率が高く、約 1.5 ~ 3% です。サイズの問題を防ぐには、パック圧力と保持圧力の設定方法を制御し、ゲート位置を厚い領域に合わせて調整し、冷却時間を微調整します。また、薄い壁をより速く冷却できるように、金型設計に余裕を持たせる必要があります。
鋭角の半径
鋭角の角は、かなり硬いため、成形が困難です。角を強化するには、壁の厚さの 25% 以上の内半径を追加する必要があります。十分な強度がある部品は、耐久性を向上させるために 75% まで増やす必要があります。
ドラフト角度
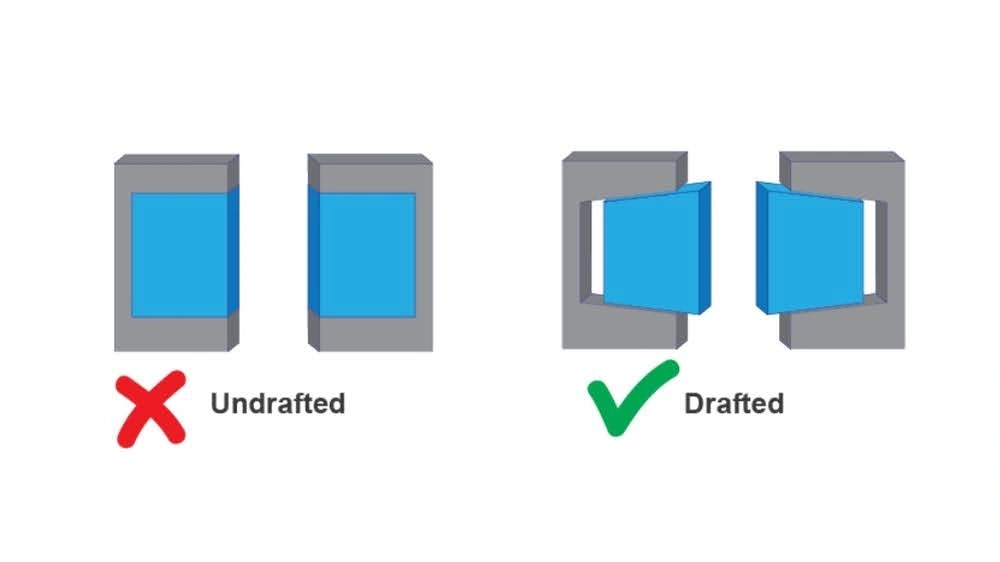
射出成形の抜き勾配
HDPE 部品を金型から最適に排出するには、垂直壁にテーパ エッジを適用する必要があります。基本的な形状では、片側あたり 0.5 ~ 1.0 度のドラフトを使用できます。より複雑な形状や深いキャビティ セクションでは、部品を正しく排出するために 1.5 ~ 2.0 度が必要になる場合があります。
許容範囲
収縮や冷却の問題により、厳しい公差を実現するのは難しい場合があります。ほとんどのコンポーネントでは、約 ±0.2 mm の商用公差で十分です。ただし、一部の重要な機能では、金型に約 ±0.05 mm の精度が必要になる場合があります。非常に厳しい公差 (<±0.025 mm) は、金型の品質が非常に高い場合にのみ可能です。
HDPE 射出成形における一般的な課題とその克服方法
HDPE 部品の設計は、時には面倒なことがあります。成形中に適切に処理しないと、部品が歪んだり、脆くなったり、一貫性がなくなったりすることがあります。一般的な課題とその解決策をいくつか見てみましょう。
反り・収縮
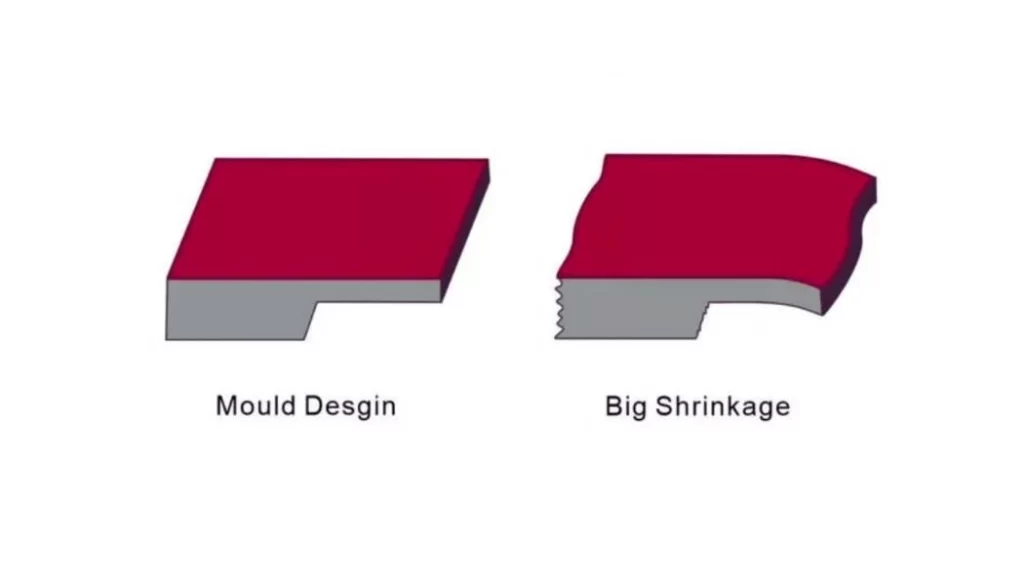
金型の収縮
HDPE 射出成形部品は反りや収縮を起こします。冷却が不均一なため、寸法の歪みが生じることがよくあります。この材料の収縮率は比較的高く、通常は 1.5% ~ 3% です。
ソリューション:
- 不均一な冷却を避け、壁の厚さを均一に保ちます。
- 効率的な材料の流れを実現するために、最適な冷却時間と適切なゲート位置を使用します。
- 収縮の影響を最小限に抑えるために、パックアンドホールド圧力を加えます。
表面仕上げの劣化
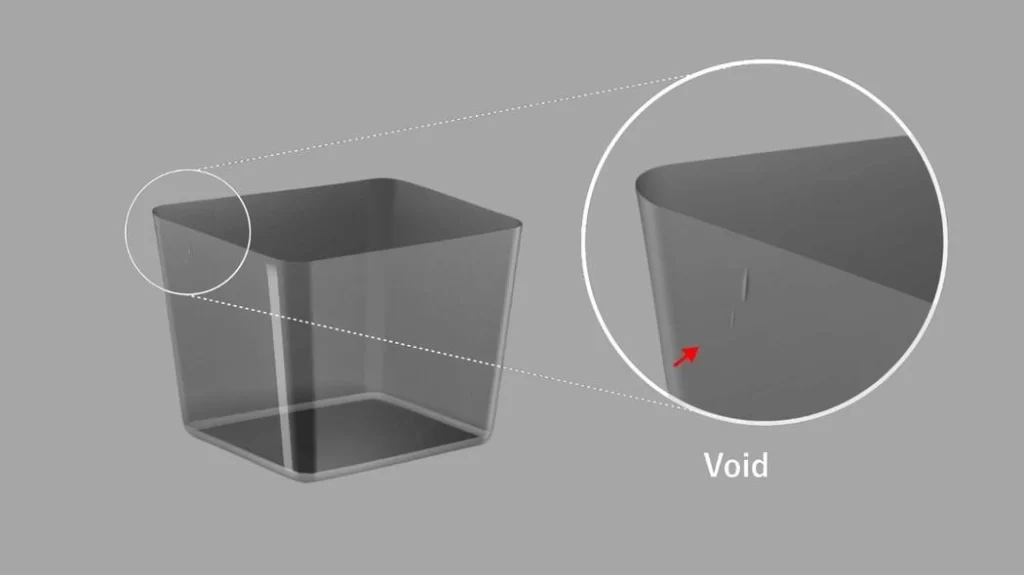
射出成形部品の空隙
HDPE は表面エネルギーが低く、コーティングの密着性が低いため、凹凸や鈍い質感になりやすいです。
ソリューション:
- 高光沢金型表面を利用することで仕上げ品質を向上します。
- 充填速度と射出圧力を上げます。
- 表面の接着性を高めるために、炎処理などの後処理を施してください。
高い表面フラッシング
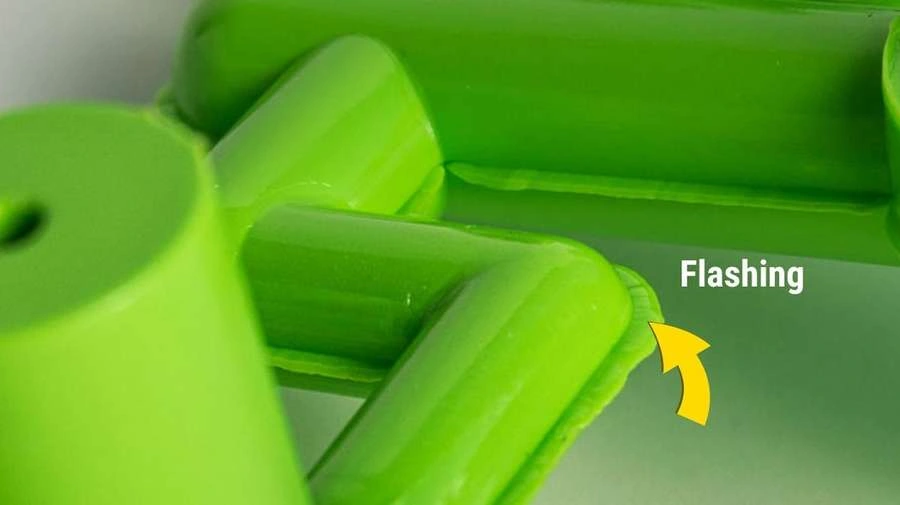
部品のフラッシュ
材料のバリは、キャビティ金型の端から材料が漏れたときに発生します。
ソリューション:
- 金型をしっかりと締め付けることで材料の漏れを防ぎます。
- 注入圧力が高すぎる場合は、最小限に抑えてください。
- 金型のエッジが摩耗している場合は、点検、修理、交換する必要があります。
脆くて弱い部分
HDPE 部品は、急速に冷却すると強度が失われる場合があります。また、不適切な冷却により内部応力が生じ、成形に問題が生じる可能性があります。
解決策:
- 冷却速度のバランスをとることで、凝固プロセスが徐々に進むようになります。これにより、内部応力や反りを防ぐことができます。
- 溶融温度を180°~230°Cに調整します。
- 焼きなまし処理を施すことで内部応力を調整し、部品の耐久性を高めます。
射出成形における HDPE の代替材料
HDPEには多くの利点がありますが、あらゆる状況で機能するとは限りません。 射出成形に最適な材料ポリプロピレン (PP) やナイロンなど。これらの材料は、プロジェクトに適した選択肢となる可能性があります。
ポリプロピレン(PP)
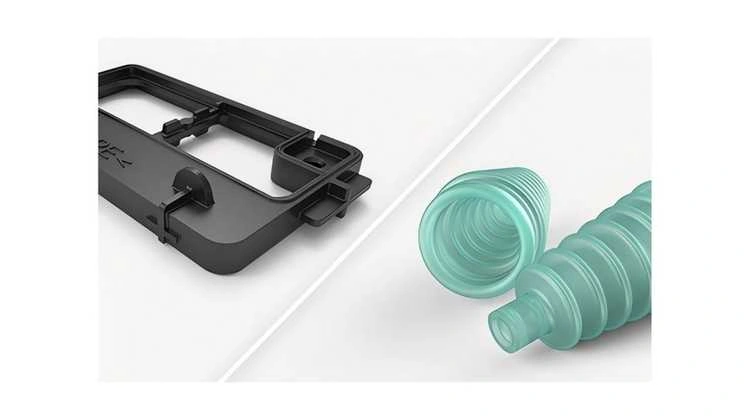
ポリプロピレン(PP)射出成形部品
ポリプロピレンは、強度がありながら軽量なプラスチックです。比較的安価で、耐湿性に優れています。表面の摩擦も少なく、リビング ヒンジなどの部品の移動にも役立ちます。HDPE に近い素材で、より優れた耐薬品性と柔軟性が必要な場合は、PP が最適です。
ナイロン
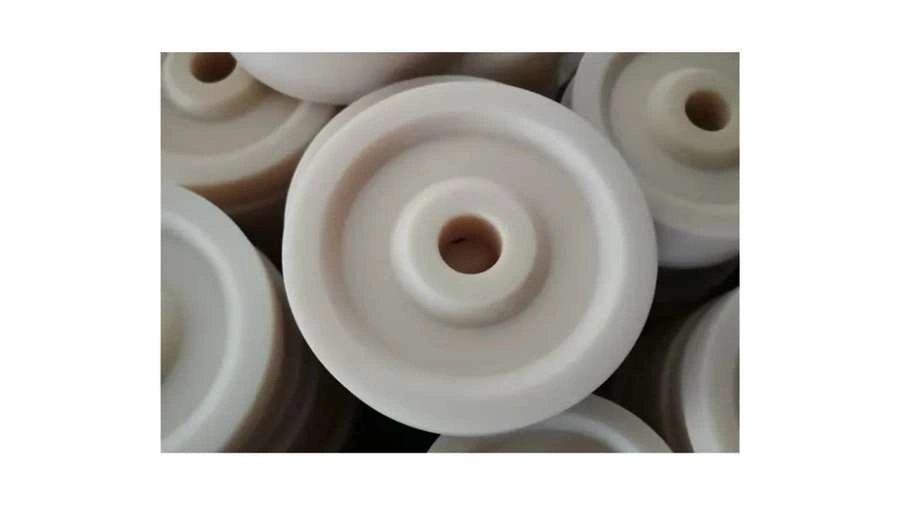
ナイロン射出成形部品
ナイロンは、熱可塑性プラスチック材料です。曲げ強度と耐久性に優れているため、広く使用されています。ナイロンは主に高応力のかかる用途で使用されます。ナイロンはガラス繊維を使用して強化することで、強度と耐熱性を高めることができます。ナイロンの唯一の欠点は、「親水性」であることです。そのため、水や湿度成分に継続的にさらされる用途には適していません。
関連: ABS射出成形
Boda Tech: 信頼できる HDPE 射出成形プロバイダー
Boda Techは、高品質のHDPEの信頼できるプロバイダーです。 射出成形サービス金型設計から製造まで、あらゆるサービスを提供しています。当社の高度な製造技術により、多くの業界が高性能ポリエチレン部品の恩恵を受けています。
当社の資格を持ったエンジニアと技術者は、お客様と緊密に連携して、希望する外観と操作機能の基準を満たす独自の成形設計を開発します。
HDPE に加えて、当社はギア、ベアリング、その他の構造部品など、さまざまな高精度部品の POM 射出成形サービスも提供しています。品質目標の達成と離職率の最小化に注力しているため、当社は理想的な顧客中心の射出成形プロバイダーとなっています。
よくある質問
Q1: HDPE は射出成形に使用できますか?
はい、HDPE(高密度ポリエチレン)は射出成形に広く使用されています。耐久性があり、軽量で、化学薬品や湿気に耐性があります。容器、パイプ、自動車部品の製造に最適です。
Q2: HDPE成形のプロセスは何ですか?
HDPE 成形では、材料を溶かして高圧下で金型に注入します。溶融したプラスチックが金型の空洞に充填され、冷却されて目的の形状になります。冷却後、部品は取り出され、必要に応じて仕上げられます。
Q3: 射出成形に使用される HDPE のグレードは何ですか?
通常、HDPE グレード (HDPE 5000S、HDPE 5502、および HDPE 7000F) は、射出成形でさまざまな製品を成形するために使用されます。これらのグレードは、優れた強度、耐衝撃性、および加工性を備えています。特定のグレードの選択は、通常、必要な部品の用途と特性によって異なります。
Q4: HDPE の射出圧力はどれくらいですか?
HDPE 射出圧力は通常 70~140 MPa (10,000~20,000 psi) です。金型設計、材料の粘度、部品の厚さによって異なります。
Q5: HDPE 射出成形のコストはいくらですか?
HDPE 射出成形コスト グレード、金型の複雑さ、生産量によって異なります。HDPE は経済的で、通常は 1 kg あたり 2 ~ XNUMX ドルですが、総コストにはツールと処理が含まれます。大規模生産により、単位あたりのコストが削減されます。