
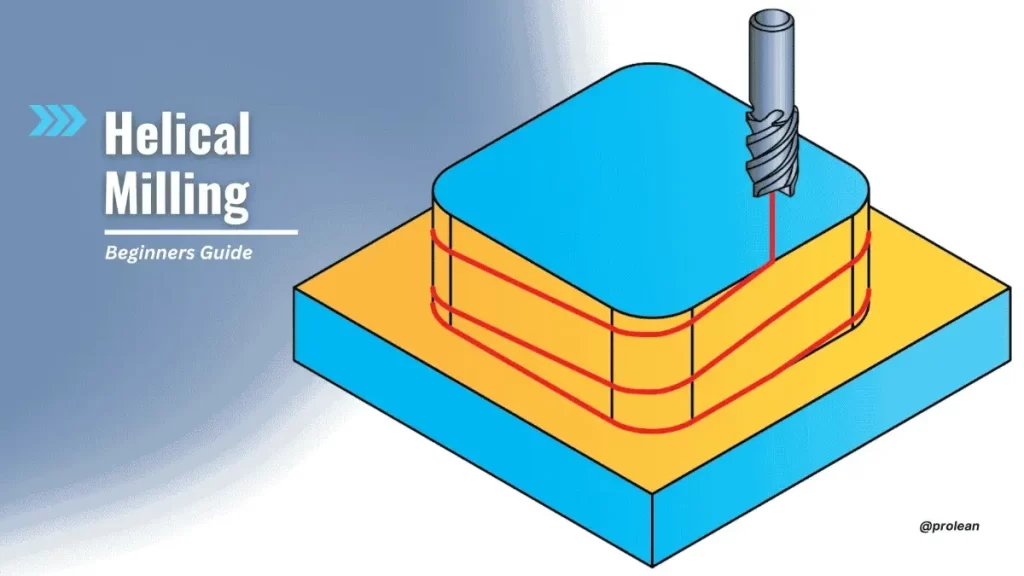
ヘリカルミリングのバーチャルイラストレーション
ヘリカルミリング バネのように螺旋状に動くツールパスを採用しています。切削工具はプログラムされた螺旋運動で移動します。これにより、材料を段階的に、かつきれいに削り出すことができます。
ツールの選択は単に重要であるだけでなく、重要な役割を果たします。通常は、 60%の80%に フライス加工径よりも広い範囲に加工してください。これには加工対象部品の螺旋半径も含まれます。工具の中心が切削していない場合、その大きさは工具寿命に直接影響します。
切削深さについて話しましょう ヘリカルフライスカッター工具をZ軸に直径の約20%の深さまで送ります。例えば、10mmの工具を使用する場合、切削深さは約2mmになります。ただし、この数値は固定値ではありません。材料や加工の強度に応じて調整する必要があります。
この ヘリカル加工ガイドブック このテクニックのすべての核となる側面、長所、短所、考慮事項について説明します。
ヘリカルミリングとは何ですか?
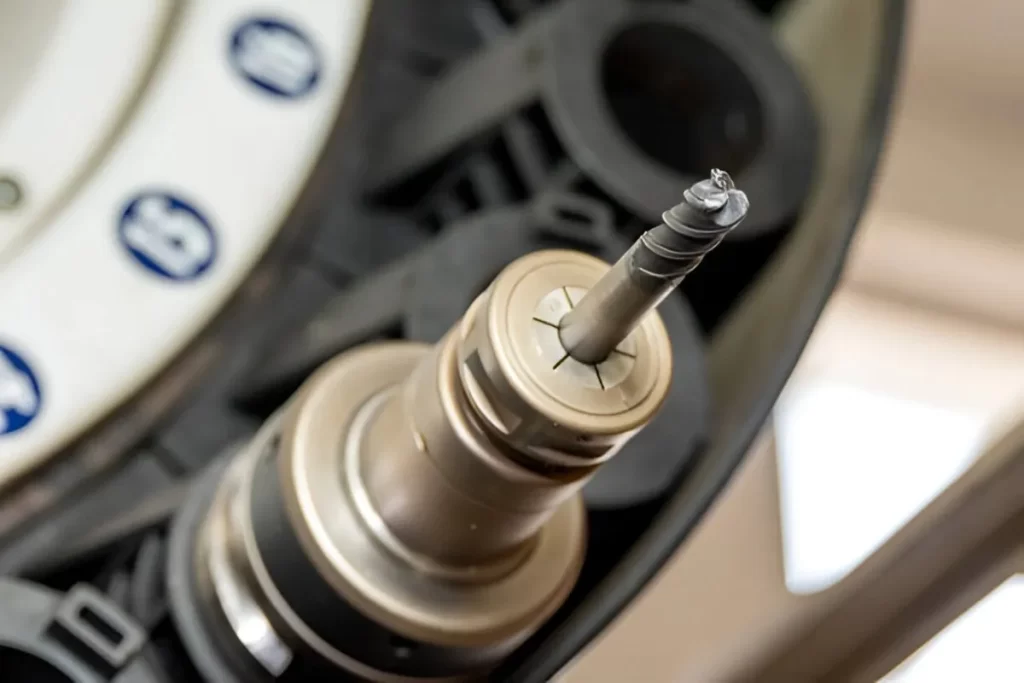
ヘリカルミリング
切削と穴あけを行う場合は、正確に行う必要があります。ヘリカルフライス工具は、CNC制御のエンドミルを部品の周りで連続的に螺旋状に回転させます。通常のドリルとは異なり、工具は同時に移動できます。 X、Y、Z。
ヘリカル加工は、穴を真っ直ぐにし、表面の形状を適切な状態に保ちます。ドリルを真下に落とすのではなく、回転させて材料を正確に貫通させます。これにより、正確な寸法と滑らかな境界を持つ穴を切削できます。 スロットフライス加工 (NAIST) と 正面フライス盤 表面を正確に形作り、仕上げるのに役立ちます。
正確さを求めるならこれが最適な方法です。さらに、らせん状の CNCフライス盤 プロセスを制御し、望ましい結果を達成し、多くのオプションを提供します。単純な掘削ではうまくいかない場合に最適です。
ヘリカルミリングの技術的要素
切削ではなく、精密な部品を製造します。このセクションでは、ヘリカルフライス加工が今日、革新的で正確、そして多用途であると考えられている主な技術的理由について説明します。
ツールパスの生成
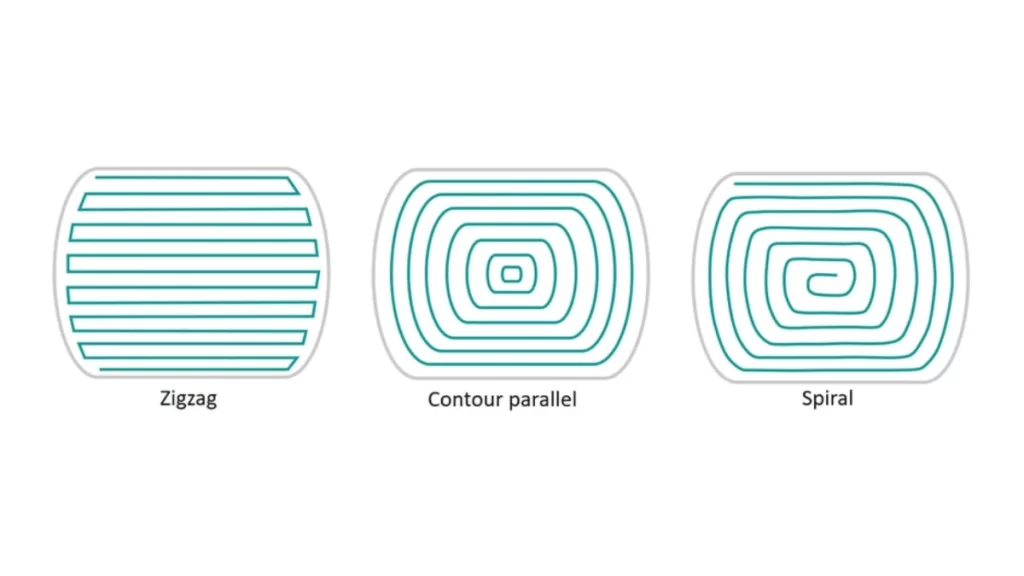
ツールパスパターン
真下の動きではなく、螺旋の動きを使って らせん状の面取りミル工具。 カッターは円軌道を描いて回転し、 XY平面 ヘリカルフライス加工時。Z軸に沿って下降するにつれて、ゆっくりと下降します。
このツールパスは厳密に制御する必要があります。ヘリカルフライス加工のGコードには、高度なコンピュータ支援製造(CAM)ソフトウェア(例えば、 アルキメデス式の補間モーションデザインに使用されます。これにより、カットするたびに完璧なラインが得られます。
ツールの選択
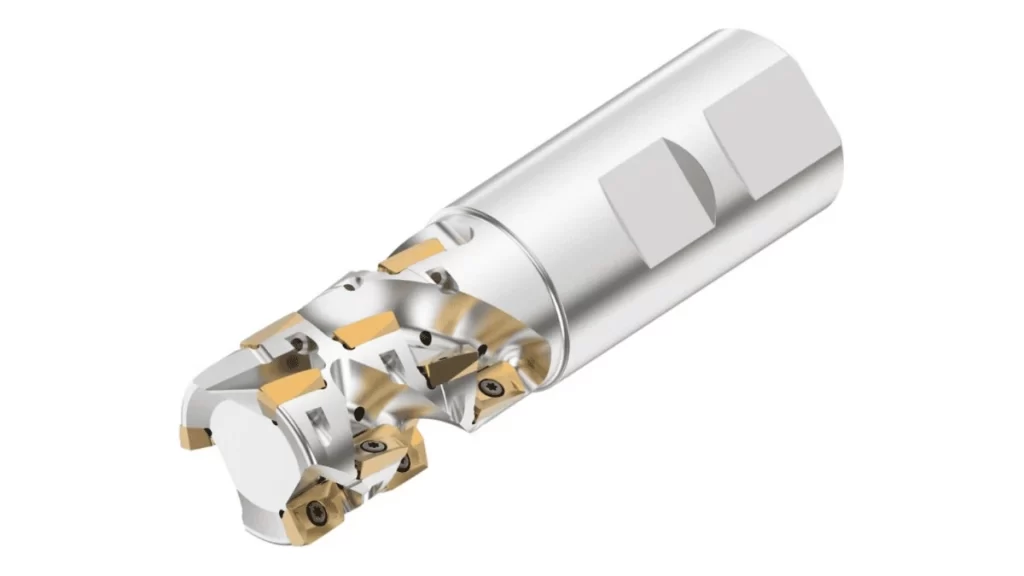
ヘリカルフライス工具
工具の選択を誤ると、満足のいく結果が得られない可能性があります。最適なカッターサイズは 40%の60%に 必要な穴サイズよりも大きい。部品の螺旋半径もカバーします。
穴数以下 20 mm 掘削に最適なのは 超硬工具より大きな仕事に移る場合は、 インデックス可能なツール耐久性にも優れ、一貫して機能します。
チップの排出と冷却
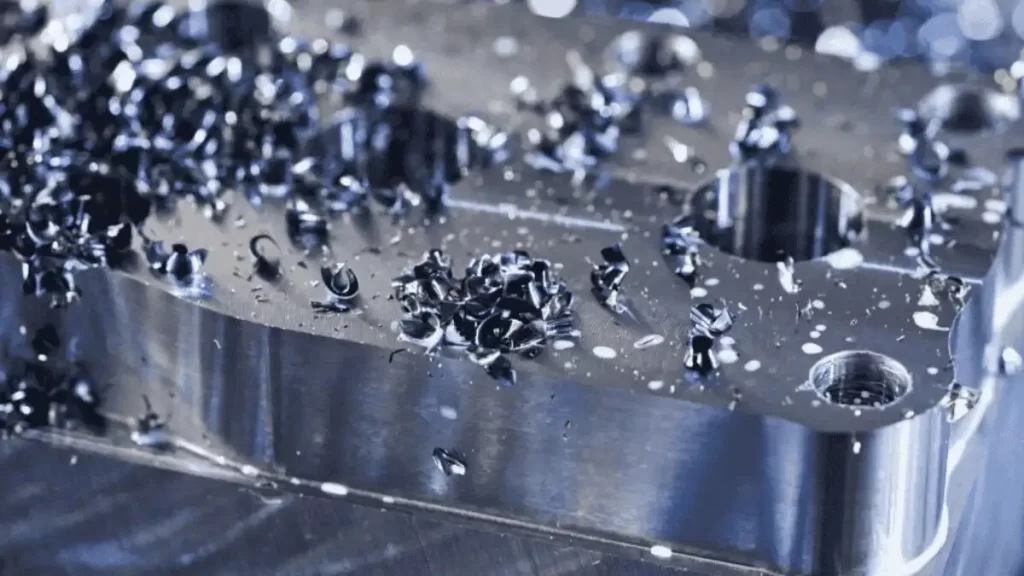
切りくずの排出
金属をスライスすると熱が発生し、切削片が発生して工具速度が低下します。ねじれ角の多い工具は、切削片を効率的に押し上げ、カッターから遠ざけます。
スピンドルを冷たく保つ方法は 空気を吹く または使用して クーラントこれらは切削面を保護し、工具の寿命を延ばします。硬い材料や大きな穴をあける際に使用する必要があります。
切削パラメータ
送り速度を推測するのではなく、適切に調整する方法を見つけてください。ヘリカルフライス加工のZ軸の送り速度は約 20% 切削深さ。必要なランプ角度は使用する材料に応じて調整します。
より硬い鋼の場合は、傾斜を浅くして 1°から3°。 柔らかいデッキの方が、よりアグレッシブなライディングができます。ランプの角度は3°~10°がおすすめです。
今すぐプロリアンをお試しください!
ヘリカルミリングの実用的な利点
様々な中で フライス加工の種類ヘリカルねじ切りフライス加工は、難削材に柔軟かつ効率的に穴あけ加工を行うための最適なソリューションです。品質の向上、工具の摩耗軽減、そして時間の節約を実現します。インダストリー4.0が製造現場における革新性と効率性を高めるのは、まさにこのためです。
穴品質と精度の向上
ヘリカルフライス加工では、常に綺麗でまっすぐな穴が開けられます。最適な条件であれば、公差はIT8~IT9まで、ハイエンドシステムではIT7まで達成可能です。表面仕上げは、多くの場合、 1.25μm。
ツールはゆっくりと動き、曲線を描くように切削するため、振動が軽減されます。特に、 チタンまたは炭素複合材穴の真直度を良好に保ち、表面を滑らかにするのは難しい場合があるためです。
切断時の発熱を低減
ヘリカルミルは、従来のドリル加工では困難であった加工中に発生する熱を低減できます。切削力がドリル加工のように軸方向に集中するのではなく、ヘリカルパスに沿って分散されるため、熱が低減されます。
工具の過熱を防ぎ、ワークへの熱影響を防ぎます。通常は少量の潤滑剤で十分ですが、特にドライ加工では全く潤滑剤を必要としない場合もあります。潤滑剤は加工対象材料と工具の切削深さによって異なります。
工具の摩耗が少なく、切削抵抗も低い
ドリル加工とは異なり、ヘリカルフライス加工では工具の刃先の長さに沿って力が分散されます。これにより、軸方向の負荷が最大で 30% 長くて深い穴を掘るとき。
応力の少ない工具を使用することで、破損や故障の可能性が低くなります。このタイプの工具を硬質材料や研磨材に使用することで、将来的な工具コストの削減が期待できます。
より効果的なチップ排出
ヘリカル加工後、工具と穴壁の間に隙間ができるため、工具の切削時に切りくずがより容易に破断します。
適切なクーラント流量やエアブラストシステムを使用することで、切削片が切削を妨げることなく切削面から排出されます。これにより、切削工具の性能が向上し、特に深穴加工において穴精度を維持できます。
バリが少なくなり、バリ取りも簡単
ヘリカルフライス加工は、ゆっくりと曲がりくねった経路を描き、ドリル穴付近の材料をきれいに切削します。そのため、バリが少なくなり、刃先がより鋭く材料を切削します。
ほとんどの場合、二次バリ取りを実行する必要がないため、後で時間と労力を節約できます。
ヘリカルミリングを使用できる場所
ヘリカルフライス加工は、様々な業界でのユニークな造形をサポートします。1つの工具セットアップで、硬質材料の切削、部品の高精度な加工、複雑なデザインパターンの加工が可能になります。ヘリカルフライス加工を積極的に導入している主要業界をご紹介します。 ヘリカルフライス加工の公式 今日:
自動車
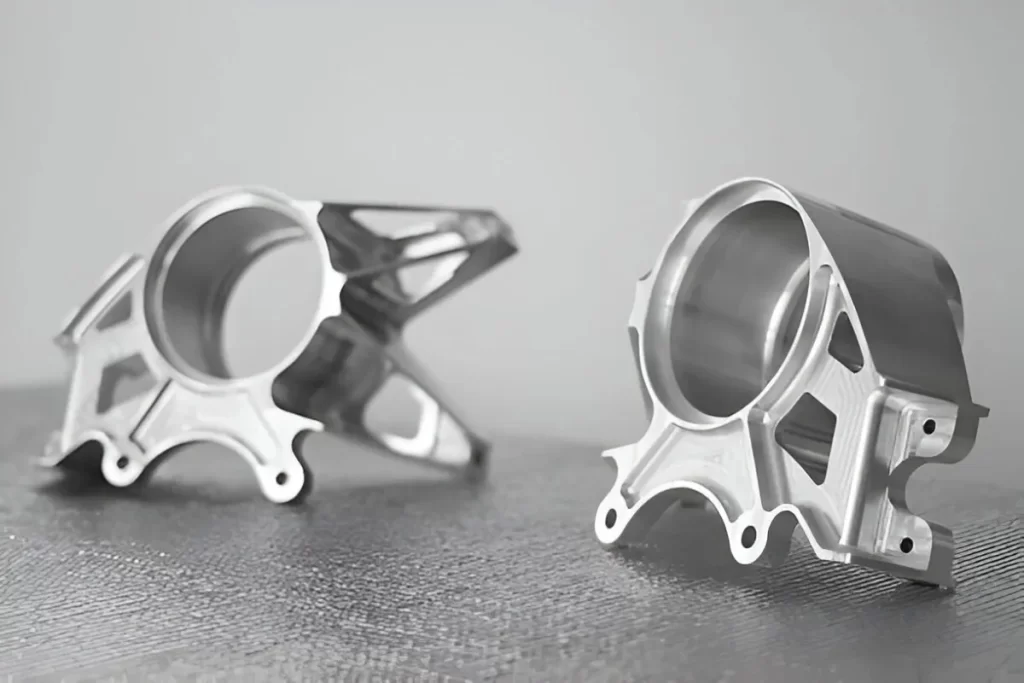
自動車用フライス加工部品
エンジンブロックの精密なボアはヘリカルフライス加工によって加工されます。ステアリングやトランスミッション部品にも特殊な潤滑剤が必要です。
この方法は、硬質合金や鋳造材料の研削に容易に適用できます。質量の大きい部品でも小型部品でも同じ結果が得られます。そのため、モータースポーツや特殊車両メーカーはこの方法を採用しています。
航空宇宙
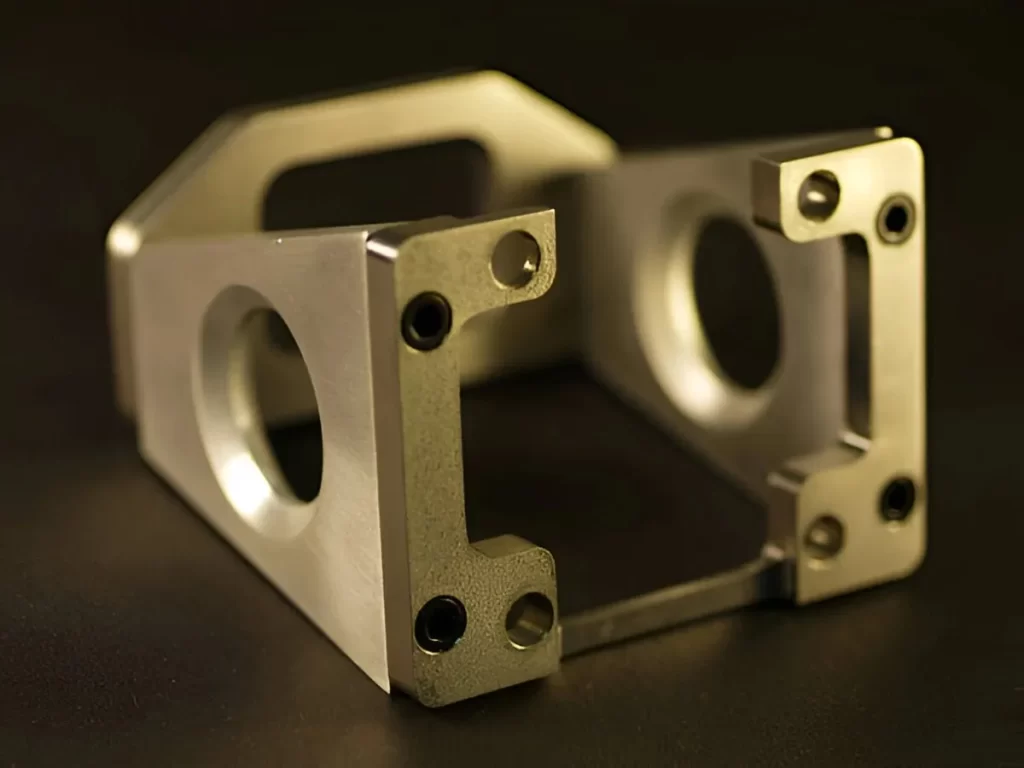
航空宇宙用切削製品
航空宇宙産業では、良好な穴品質が不可欠です。ヘリカルフライス加工は、 チタンとCFRP。
ねじ切りフライス加工は、ランディングギア、ブラケット、エンジンハードウェアの加工を指します。切削加工を行うことで、人命の安全と部品の信頼性を確保できます。
金型とダイ
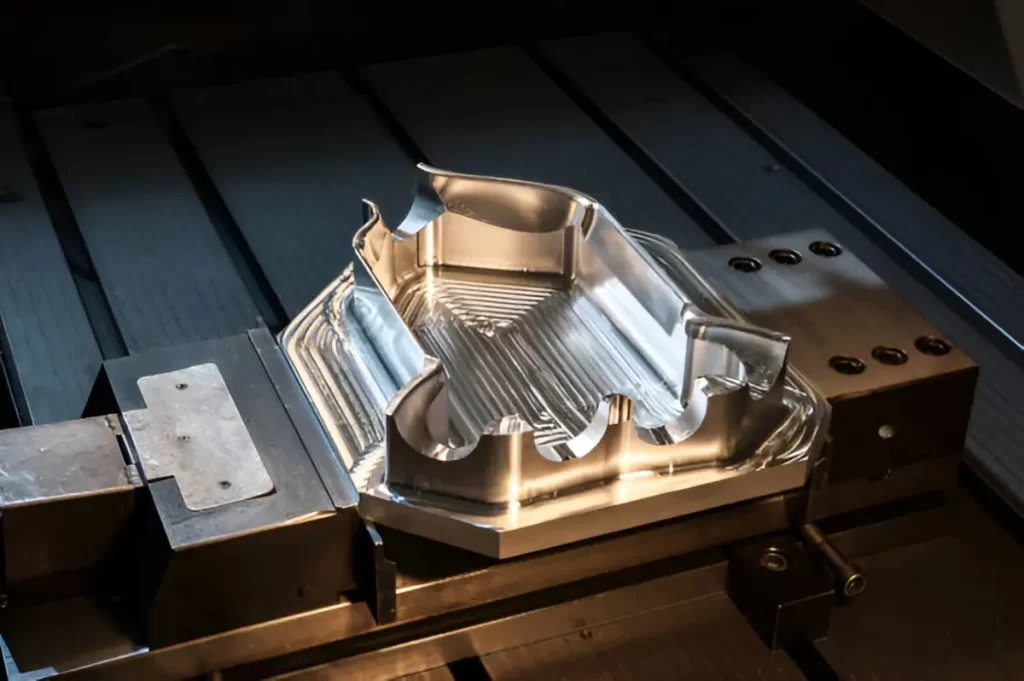
鋼鉄 金型フライス加工
キャビティが深い場合やスロットが狭い場合、ドリル加工だけでは不十分です。ヘリカルフライス加工により、金型加工をフライス加工精度で行うことができます。
複雑な形状や面もCADで簡単に描けます。二次仕上げや手作業によるやり直しが不要になり、工具交換もほぼ瞬時に行えるため、生産性を維持できます。
医療機器
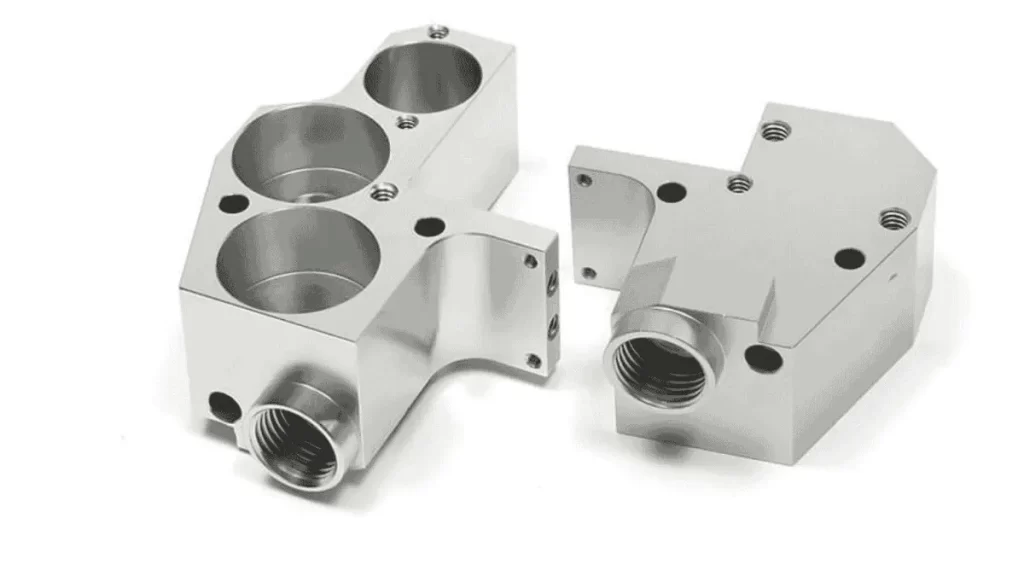
医療用切削部品
医療部品の製造には、極めて高い精度が不可欠です。ヘリカルフライス加工は、例えばチタンやステンレス鋼に適しています。
医療機器のあらゆる仕上げが清潔で人体に適合していることを保証します。厳格な医療規則を遵守しながら、最速かつ最善のケアが受けられるよう保証します。
スレッドミリング
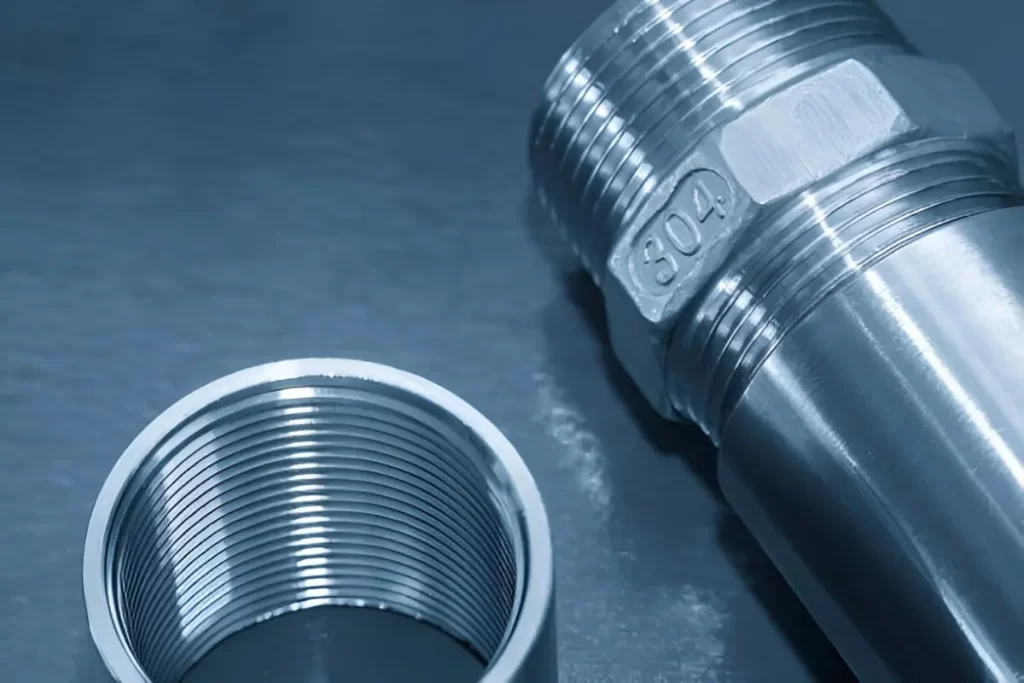
スレッドミリング
ねじの種類ごとに専用の工具を用意する必要はありません。ヘリカルフライス加工を使用すれば、あらゆるサイズや形状のねじを切削できます。
工具の交換を必要とせず、切断対象が内外を問わず完璧に機能します。これらの特殊材料を使用することで、正確かつ安定した作業が可能です。
関連項目: スレッドミリングとタッピングの比較
今すぐプロリアンをお試しください!
ヘリカルフライス加工における課題と考慮事項
ヘリカルフライス加工は精度と柔軟性に優れています。しかし、他の加工方法と同様に、いくつかの欠点があります。材料が扱いにくい場合や、要求される公差が狭い場合、信頼できる結果を得るには、いくつかの課題を克服する必要があります。
プログラミングの複雑さ
これは標準的なプロセスを実行するためだけのものではありません。ヘリカルミリング加工は、 3軸 X、Y、Z 方向の制御。
そのため、CNCプログラミングは単純な穴あけ加工のプログラミングよりも複雑です。 スパイラルパス、送り速度、ランプ角度CAM ソフトウェアが存在するにもかかわらず、マシンのセットアップにはかなりの時間がかかります。
工具のたわみ
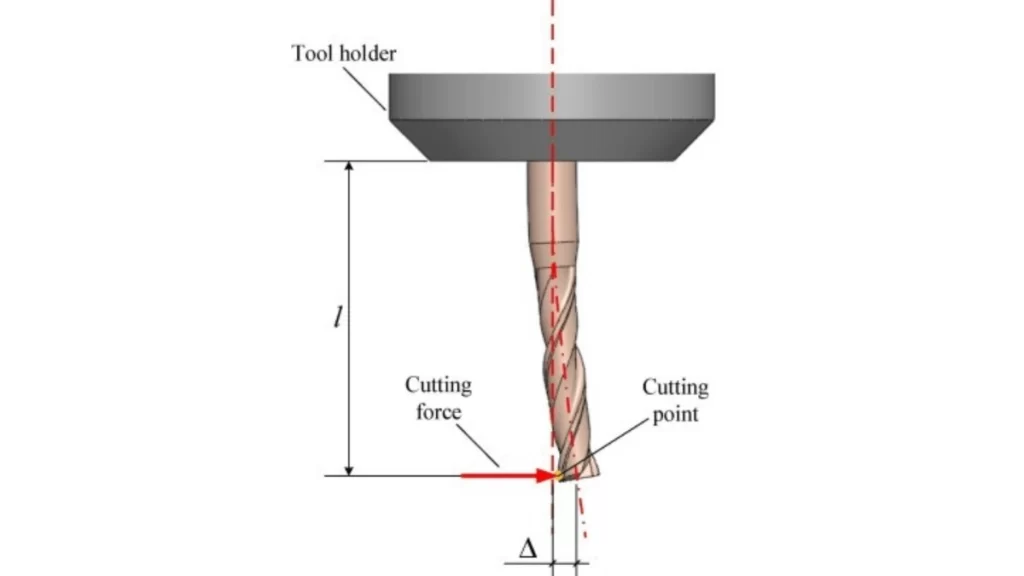
工具のたわみ
長く薄いカッターを使用する場合は、工具のたわみに常に注意してください。工具を高送りで使用し、深い穴を切削すると、たわみが大きくなりやすくなります。
結果として、びびり音が発生したり、加工面が粗くなったり、穴サイズが不正確なものになったりする可能性があります。L:D比が低い(4:1未満)短い工具や溝付き工具を使用し、送り速度を最適化することで、たわみを最小限に抑えることができます。通常、これらの要件はチタンなどの難削材の加工に当てはまります。
マシン要件
すべての機械がヘリカルフライス加工を適切に実行できるわけではありません。複数の軸を同時に動かすことができるCNC工作機械を購入する必要があります。
作業は常に同じ方法で行わなければなりません。粗悪な機械では、切削と工具の動きの制御において精度を維持できません。この工程を追加する前に、お使いの機械の能力をご確認ください。
材料の制限
多くの材料に効果的ですが、すべての材料に効果があるわけではありません。チタンは熱伝導率が低いため、熱が刃先に集中し、凝着や拡散のメカニズムによって工具の摩耗が促進されます。
必要に応じて、回転数、送り、クーラント戦略を変更する必要があります。メンテナンスが不十分だと、工具の切れ味が落ち、精度に影響が出ます。選択する材料は、想像以上に大きな影響を与えます。
ヘリカルミリングのベストプラクティス
ヘリカルミリングの成功は、オペレーターの訓練とパラメータの適切な調整に左右されます。ここでは、スムーズで安定した加工を維持するための方法をいくつかご紹介します。.
ツールのメンテナンス
毎回の加工の最後に工具をきれいに拭くことは非常に重要です。工具に切削片やクーラントが付着すると、正確な切削が損なわれる可能性があります。
工具の摩耗や腐食、定期的な研磨を習慣づけましょう。古い工具は処分するか、研磨し直しましょう。そうすることで、部品の品質に影響を与えずに済みます。その結果、仕上がりは美しく均一になり、最終的な公差も正確になります。
パラメータの最適化
部品の要件に応じて設定を変更する必要があります。歯当たりの送り、ねじれ角、深さを調整する必要があります。
良い組み合わせは 30° の螺旋と 0.15 mm/回転の送り速度。 使用する材料の種類と工具に応じて、切断工程を設定することを忘れないでください。硬い合金を扱う場合は、変更を加えて結果をテストし、確認してみてください。
トレーニングと改善
適切な設備に加え、熟練した作業員も必要です。チームにプログラミングとツールパス調整の方法を教えましょう。
びびり、工具の摩耗、送りの問題を素早く認識する必要があります。実際のプロジェクトに携わる機会があれば、問題が深刻化する前に、実際の問題に対処することができます。
結論する
ヘリカルミリング 優れた理由があります。複雑な穴加工、切削抵抗の低減、表面仕上げの向上に加え、工具寿命の延長を実現します。特に高精度で要求の厳しい用途において、よりクリーンな切削と優れた制御性を実現します。
プロジェクトに正確な カスタムフライス加工 信頼性の高い結果を提供するBoda Techは、いつでもお客様をサポートいたします。いつでもお気軽にお問い合わせください。お客様の生産目標達成をサポートいたします。
よくある質問
Q1: CNC 加工におけるヘリカルミリングとは何ですか?
ヘリカルフライス加工では、切削工具が螺旋状に動きながら材料にゆっくりと食い込みます。これにより、穴や形状を高精度かつ滑らかな表面で加工できます。CNC工作機械は工具を3方向に同時に動かします。
Q2: ヘリカルと フライス加工とドリリング?
ドリリングは工具をまっすぐ押し下げて穴を開けます。一方、ヘリカルフライス加工は工具を螺旋状に動かします。これにより、よりきれいで精度の高い穴を開けることができます。さらに、ドリリングに比べて熱や工具の摩耗も抑えられます。
Q3: 従来のドリリングに比べてヘリカルミリングにはどのような利点がありますか?
ヘリカルフライス加工は工具の摩耗が少なく、より滑らかな切削を実現します。振動やバリが少なく、より高品質な穴を加工できます。さらに、工具を交換することなく、様々な穴のサイズや形状に対応できます。
Q4: CNC マシンでのヘリカルミリングはどのように機能しますか?
CNC工作機械は、工具をゆっくりと下げながら、円弧を描く螺旋状の経路を描きます。これにより、少しずつ切削することで穴や形状が作られます。経路は専用のソフトウェアを用いて綿密に計画されます。
Q5: ヘリカルミリングに最適な材料は何ですか?
ヘリカルフライス加工はうまくいきます 硬化鋼、チタン、複合材などの強靭な材料や、柔らかい合金を使用しています。 過度の熱で問題が発生する可能性のある素材に最適です。非常に硬く扱いにくい素材の場合は、特別な注意が必要になる場合があります。
Q6: 大径穴にもヘリカルミリングは使えますか?
はい、大きな工具を使えば大きな穴を開けることができます。大きな穴を開けるには、簡単に交換できる専用工具の方が便利です。時間と工具を節約できます。
Q7: ヘリカルミリングにおける工具の摩耗を減らすにはどうすればよいですか?
切削する際は、適切な速度と深さで行ってください。工具の過熱を防ぐため、クーラントやエアーで工具を冷やしてください。工具は定期的に清掃し、研磨してください。
Q8: ドリル加工ではなくヘリカルミリング加工を選択すべきなのはどのような場合ですか?
非常に正確な穴あけや滑らかな仕上げが必要な場合は、ヘリカルフライス加工をお選びください。硬質材料や複雑な形状の穴あけに適しています。シンプルで素早い穴あけには、ドリル加工が最適です。
Q9: スラブフライス加工において、ストレート歯カッターに対するヘリカル歯カッターの利点は何ですか?
ヘリカルカッターは、ストレートカッターよりも滑らかに切削し、振動も少なくなります。そのため、表面仕上げが向上し、工具寿命も長くなります。切削力もより均一に分散されます。