
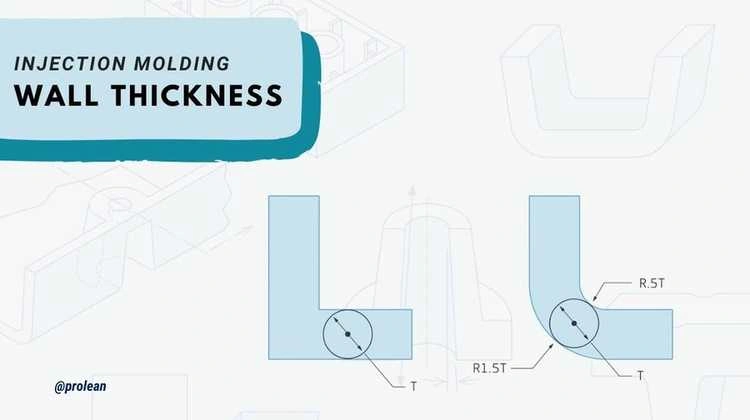
射出成形部品の壁厚は通常 1 ~ 5 mm です。適切な厚さの選択は、プラスチック材料の特性、機能要件、および金型の流動性能という XNUMX つの主な要因によって決まります。部品の性能には、その領域全体で壁厚を均一に保つことが必要です。壁厚パターンを均一に保つと、構造品質が向上し、部品の動作が最適化されます。
すべての壁は自然なテーパー パターンを示します。オブジェクトの寸法は、下部から上部にかけて変化します。操作を成功させるには、ドラフト角度を適用する必要があります。金型のベース セクションの厚さは壁を超えており、少なくとも 1 ~ 2 度滑らかに減少します。ドラフト角度がないと、金型からの部品の取り出しが難しくなり、損傷の可能性が高まります。通常、生産的な製造操作を検証するには、垂直の壁と表面にドラフト角度を追加する必要があります。このガイドでは、射出成形の壁の厚さについて詳しく説明します。
製品設計において壁の厚さが重要なのはなぜですか?
射出成形の壁厚
製品開発において、壁厚の測定は単なる数値以上の意味を持ちます。壁構造の厚さは、材料効率、部品の品質、生産速度といった中核的な側面に影響を与えます。
材料使用量の削減
製品設計者は、最適な壁厚を選択すると、製品の材料と重量の両方を削減できます。コスト削減は、生産工程全体にわたって必要なエネルギーの削減にもつながります。薄壁の部品の性能品質は、厚壁の部品と同等です。
部品の品質を向上
薄肉射出成形品
壁厚の選択を誤ると、射出成形品にひび割れが生じ、ショート ショットが発生します。このような製造上の問題は、通常、冷却の不均一性と材料の流れの悪さが組み合わさった結果発生します。部品にひび割れが生じるか、異なる厚さの部品間でひび割れが生じるかは、冷却速度によって決まります。さらに、これらの問題により、不良品数が増加し、部品の強度が低下し、総生産費用が増加します。
生産のスピードアップ
部品の厚さが厚くなると、製造時の冷却が大きくなり、射出成形プロセスの全体的なサイクル時間に影響します。冷却速度によって、各サイクルに必要な時間と生産能力が決まります。壁厚を最小限に抑えることは、製品の強度を最大限に高め、製造効率を向上させるための中心的な要件です。さらに、射出成形全体にわたって壁厚を均一に保つと、冷却がより一貫して行われ、サイクル時間と部品の品質が向上します。
今すぐプロリアンをお試しください!
均一射出成形壁厚とは何ですか?
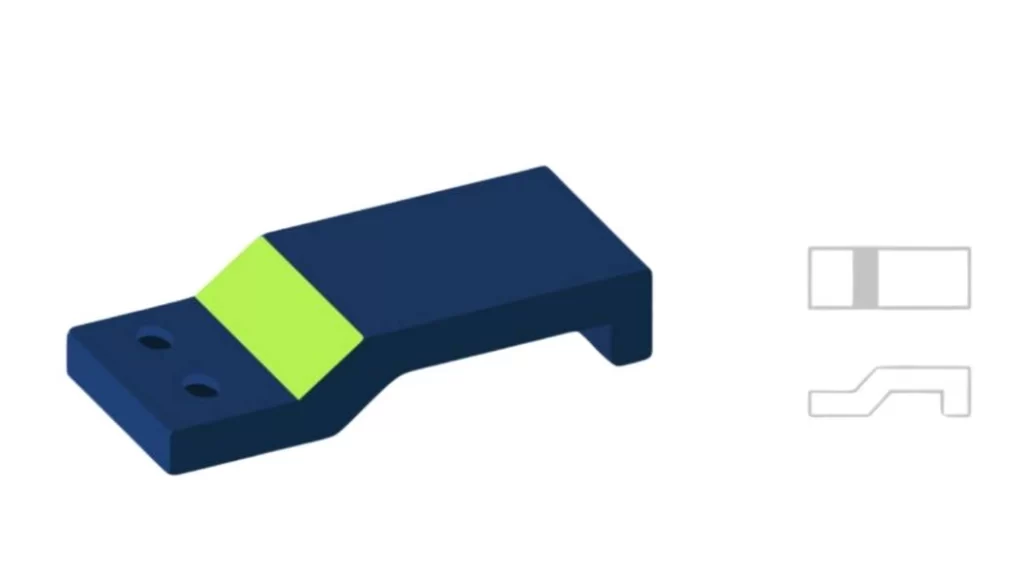
均一な肉厚の射出成形
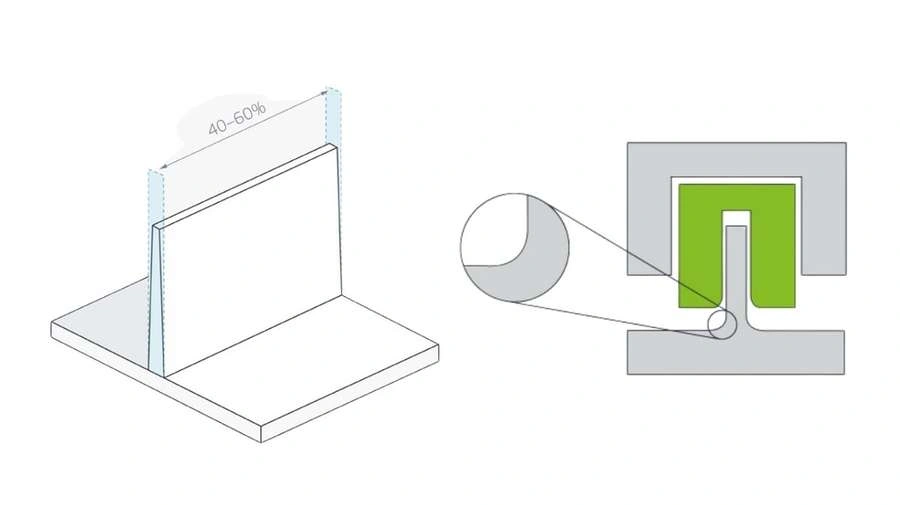
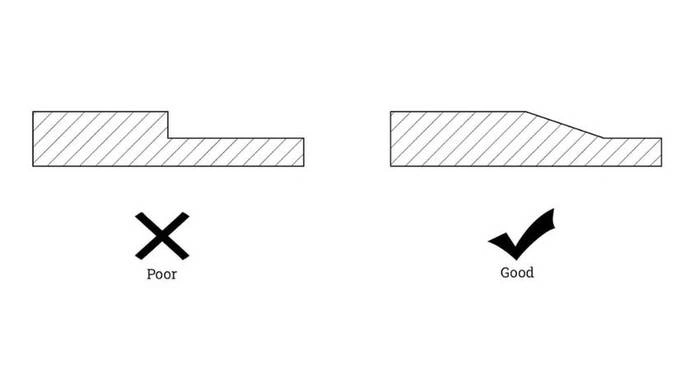
射出成形の均一な壁厚設計では、すべての壁面の寸法が正確に一致する必要がありません。制御された厚さの差は許容されますが、許容限度があります。リブとガセットは、隣接するメインの壁の厚さの 40 ~ 60% にする必要があります。壁が厚いものから薄いものに移行すると、局所的な応力点が発生し、設計に歪みが生じます。異なる壁厚間の移行は、部品が変形しないように徐々に行う必要があります。 射出成形の欠陥。
リブと支持壁は通常、部品の主壁よりも薄い厚さが必要です。このような特徴は強度サポート要素として機能します。これらは、コンポーネントの構造的平衡を乱さないようにするのに役立ちます。リブの厚さが周囲または隣接する壁の厚さの 40% ~ 60% に保たれている場合、ヒケ欠陥や反りを防ぐことができます。金型フローは、すべてのリブ要素に対して最適な厚さを決定する必要があります。(詳細については、 射出成形エジェクタピン)
均一な壁厚を設計するにはどうすればいいですか?
均一な壁厚の射出成形部品を設計する方法は次のとおりです。
設計におけるCADソフトウェアの重要性
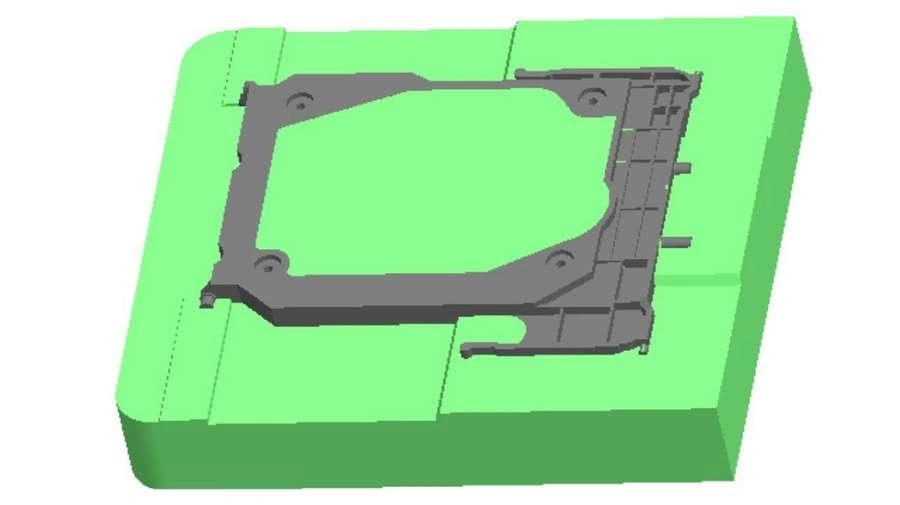
薄壁CAD設計
射出成形部品の設計は、CAD ソフトウェアの使用に大きく依存します。このツールを使用すると、アイデアを現実に変えることができます。今日の CAD ソフトウェアには、設計ワークフローを簡素化し、特に壁厚の測定やドラフト角度の実装の作業に役立つ優れた機能が含まれています。さらに、射出成形の準備が整う前に設計を効率的に修正する方法を設計者に提供します。
CAD の重要な部分は、ソフトウェアの操作だけではありません。DFM の原則に従うことは、設計が製造要件を満たしていることを検証するための重要な要件です。Boda Tech は、クライアントのニーズを満たすのに役立つ信頼できる製造パートナーです。蓄積された専門知識と業界の洞察力を通じて、クライアントが設計を完璧にし、リーズナブルなコストで高品質の製品を実現できるよう支援します。
最適な壁厚の選択
最適な壁の厚さ
部品の適切な壁厚をどのように判断すればよいでしょうか? 適切な厚さは、アプリケーションで使用するプラスチックの種類によって異なります。推奨される厚さは通常、メーカーがインチまたはミリメートルで示す間隔で表示されます。指定された範囲は、幅広い測定パラメータを表します。
|
樹脂 |
壁の厚さ(インチ) |
壁の厚さ(mm) |
|
ポリプロピレン |
0.025-0.150 |
0.64-3.81 |
|
Polycarbonate |
0.040-0.150 |
1.02-3.81 |
|
ポリエチレン |
0.030-0.200 |
0.76-5.08 |
|
ポリスチレン |
0.035-0.150 |
0.89-3.81 |
|
ナイロン |
0.030-0.115 |
0.76-2.92 |
|
ポリフェニルサルファイド(PPS) |
0.020-0.180 |
0.51-4.57 |
|
ポリエチレンテレフタレート(PET) |
0.025-0.125 |
0.64-3.18 |
プロジェクトに最適な壁厚の決定と選択プロセスのガイドについてサポートが必要な場合は、Boda Tech がお手伝いします。当社のチームは、実践的な知識と最新の技術的専門知識を使用して、プロジェクトに関する無料の DFM アドバイスを提供します。機能設計によって推測する必要がなくなり、成形の準備が整い、プロジェクトの時間を節約しながらコストを削減できます。
一般的なプラスチックの推奨壁厚
以下は最もよく使われる 射出成形 適切な壁厚範囲の材料。これらのガイドラインは標準的な状況に適用されるため柔軟に使用できますが、材料と設計要件に対する正確性を確認してください。
一般的なプラスチックの肉厚
|
樹脂 |
推奨壁厚 |
|
ABS |
0.045〜0.140インチ(1.14〜3.56 mm) |
|
アセタール |
0.030〜0.120インチ(0.76〜3.05 mm) |
|
Acrylic |
0.025〜0.150インチ(0.64〜3.81 mm) |
|
液晶ポリマー |
0.030〜0.120インチ(0.76〜3.05 mm) |
|
長繊維強化プラスチック |
0.075〜1.000インチ(1.91〜25.4 mm) |
すべてのプラスチック材料には、最高の性能レベルに達する特定の寸法があります。長繊維強化および ABS射出成形 プラスチックは構造的な強度を意味するため、厚い壁に最適な条件を作り出します。軽量の強度が必要な部品を製造する場合は、薄壁の特徴を作り出すためにアセタール材料を使用することを検討してください。
今すぐプロリアンをお試しください!
何が 射出成形の最小壁厚は?
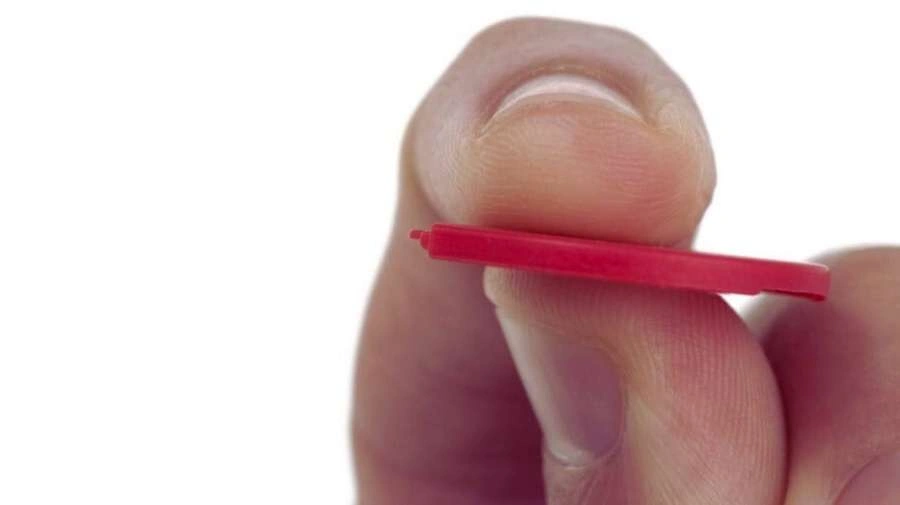
最小肉厚射出成形
ここで、最小許容壁寸法について議論しましょう。特定のプラスチックでは、許容できる厚さを得るために最小の壁寸法が必要です。適切な壁厚さは重要な役割を果たします。その理由は、厚さが不十分だと、変形が生じて部品が破損する可能性があるためです。
設計は推奨される最も薄い材料の厚さから始まり、評価は有限要素解析 (FEA) から始まります。Boda Tech は有限要素解析による評価をサポートし、部品がリアルタイムの条件に耐えられるか、壁厚の変更が必要かを判断します。部品の製造は壁厚 0.5 mm で最小制限に達しますが、特定の材料ではそれよりわずかに薄い寸法が許容される場合があります。当社は、お客様が完璧な部品設計を実現できるようお手伝いします。
最大射出成形壁厚
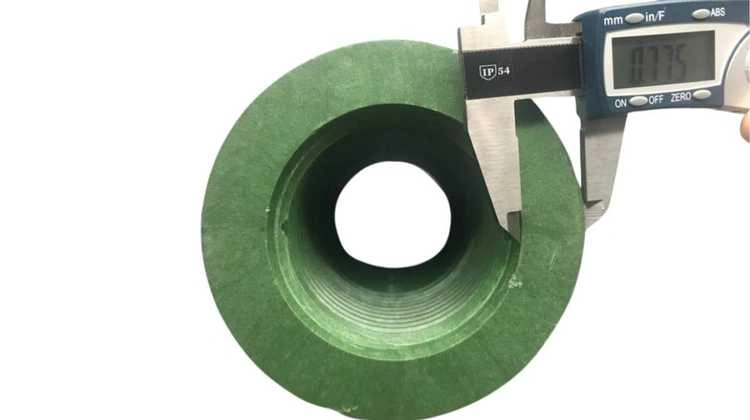
最大肉厚射出成形
最大壁厚は、測定値の反対の限界として機能します。これは、部品を成形するときに問題が発生する可能性がある限界を定義します。壁厚は、充填不足、寸法偏差、反りの問題を回避するために適切である必要があります。これらの結果は、意図したパラメータの範囲外です。
成形プロセスでは、重い荷重や断熱材を支える必要がある場合、より厚い壁が必要になります。部品設計では、製品の優秀性を維持しながら要件を統合します。当社の推奨によると、ほとんどの設計の壁厚は 5 mm 以下である必要があります。壁厚が 5 mm を超えると、金型に影響する部品の問題が発生する可能性があります。そのため、当社から専門家のアドバイスを受けてください。当社のチームは、設計バランスの実現をお手伝いします。
薄肉射出成形の長所と短所
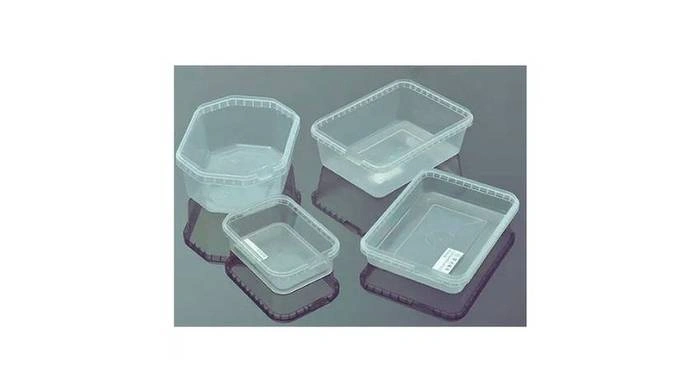
薄壁耐熱パッケージボックス
メリット
- 薄い壁を使用するとプラスチックの量が少なくなり、材料費が削減されます。さらに、材料費のすべてが大幅な節約につながるため、このプロセスは大量生産にも役立ちます。
- 薄い部品の仕上げ工程は、冷却が速いため、時間が短くて済みます。そのため、部品をより速い速度で生産することで、効率が最大限に高まります。
- 薄壁製造により製品の重量が軽減され、性能や輸送の目的で重量に依存する車両や電気機器にとって重要になります。
- 壁が薄いため、設計の複雑さを軽減するために必要な材料の量が少なくなります。薄い部品は、構造強度の損失を最小限に抑えながら、洗練された繊細な特徴を持つ設計を形作るのに役立ちます。
デメリット
- 壁が薄いと、冷却が不均一になるため、反りが発生するリスクが高くなります。これにより、部品が反ります。冷却プロトコルに細心の注意を払えば、部品の品質は高く保たれます。
- 薄肉部品では、金型の完成が難しくなります。これらの部品が複雑な設計である場合、材料フローを適切に管理することで、製造サイクルの各部分で完璧な出力が得られます。
- 薄い部品は厚い部品よりも弱くなります。最適な設計構造により、薄壁でも製品スペースを犠牲にすることなく必要な強度を実現できます。
- 特性がわずかに変化する材料で作られた部品は、その繊細な薄壁構造のため、部品の品質に影響を与えます。一貫性を保つには、材料の変化を適切に制御および監視する必要があります。
射出成形の壁厚設計のベストプラクティス
射出成形用の壁厚を設計するには、材料の慎重な評価と機能要件が必要です。このガイドラインには、設計プロセスを最適化する 5 つの重要な方法が記載されています。
均一な肉厚を維持する
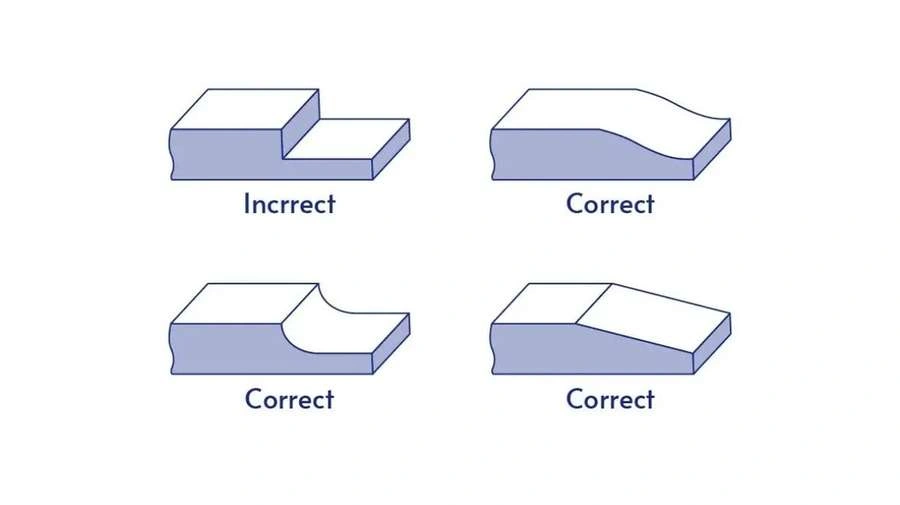
正確な壁の厚さ
部品の厚さの均一性は、反りやヒケの発生を防ぐために非常に重要です。当社のシミュレーション ツールは、高度な分析手順を通じて均一性を最適化し、金型を通る材料の流れを均一化するのに役立ちます。
材質に応じて壁厚を最適化
前述のように、各プラスチック材料は製造時に特定の最適な厚さ範囲を必要とします。空洞部分や弱点につながる問題を回避するために、材料の特性に基づいて設計を計画してください。当社の技術専門家は、プロジェクトの要件に最適な材料と厚さに関する個別の提案と推奨事項を提供します。
突然の厚さの変化を避ける
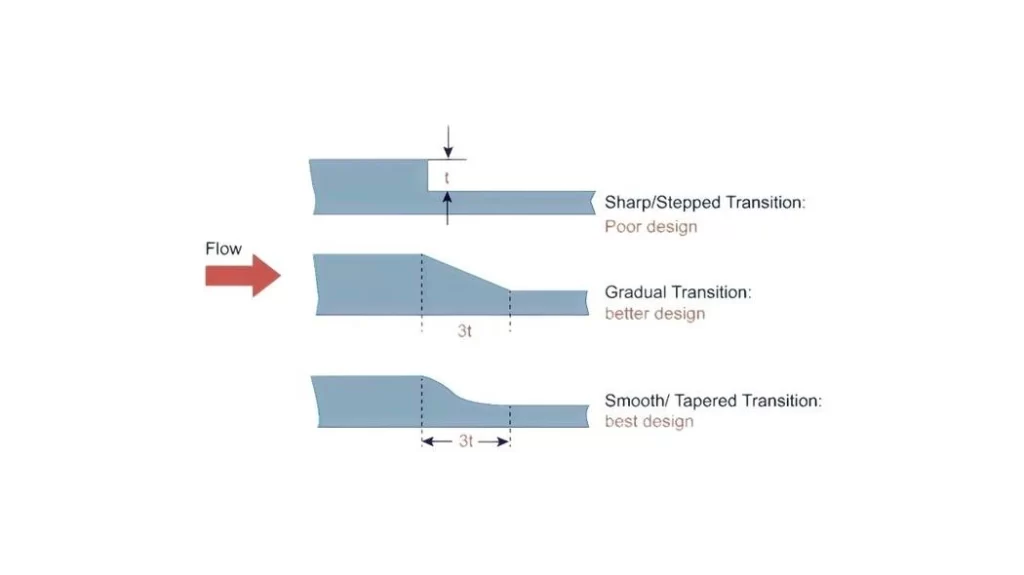
金型設計における壁厚の変更
壁厚が急激に変化するツールは、応力点を生成します。これにより、構造に亀裂や変形が生じる可能性があります。Boda Tech を使用すると、移行プロセスを通じて整然としたシフト変更を作成できます。これにより、コンポーネントの強度が向上し、動作寿命が延長されます。
リブとガセットを使用してサポートする
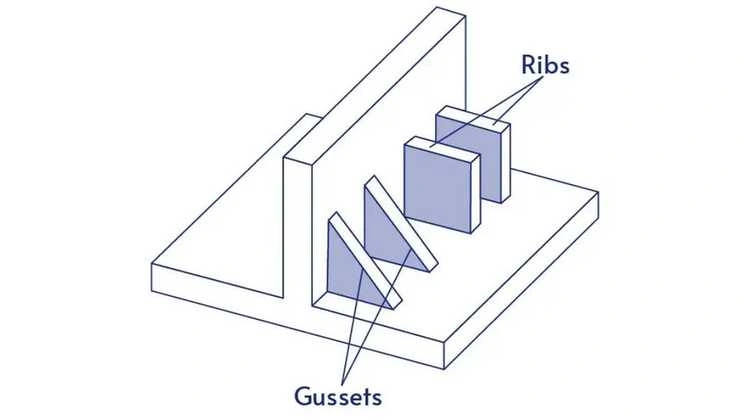
射出成形:リブとガセット
部品の強化は、壁の厚さを増やすのではなく、リブやガセットを追加することで実現する必要があります。問題は深刻になる可能性がありますが、心配する必要はありません。当社のチームは、全体的な壁の寸法を減らしながら最大の強度を実現するために、大きなリブをどこにどのように配置するかを決定するための専門的なガイダンスを提供します。
排出を容易にするためにドラフト角度を優先する
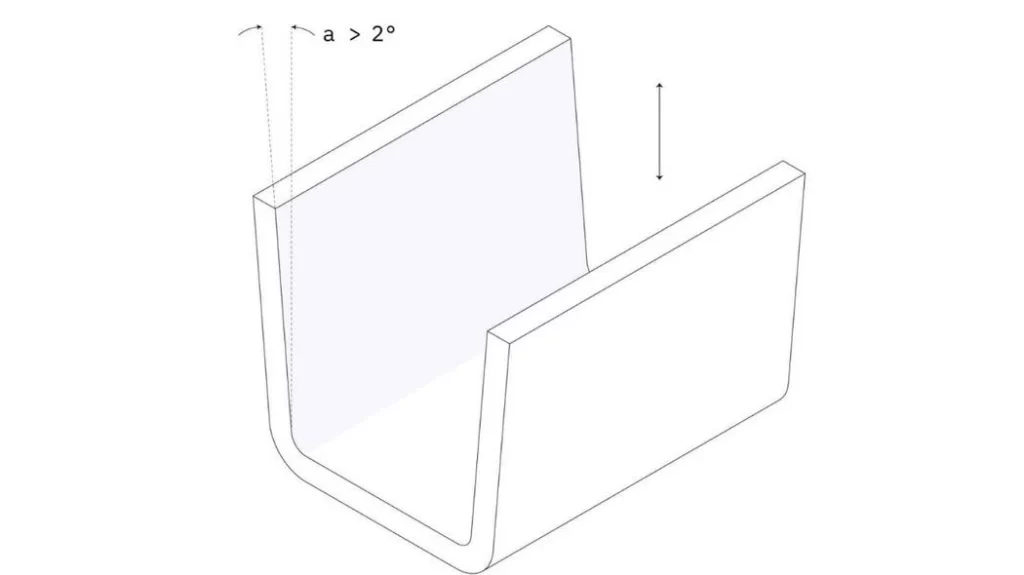
金型設計における抜き勾配角度
垂直壁にドラフト角度を適用すると、金型から部品を取り外しやすくなります。適切なドラフトを選択するのは、しばしば頭を悩ませる作業です。しかし、当学部のドラフト角度分析システムは設計段階から開始され、部品の金型からのスムーズな取り外しを実現します。
今すぐBoda Techを使い始めて設計を最適化しましょう
プロリーンテック射出成形サービス
射出成形部品の適切な壁寸法を選択するには、理想的なバランスをとる必要があります。製造において適切な壁厚を決定するには、経験が基礎となります。
Boda Tech は、顧客に単なる価格見積もり以上のものを提供します。当社の製造性を考慮した設計 (DFM) フィードバックは、詳細な洞察を提供します。成形評価プロセスには、部品の成形性以上のものが含まれており、特定の生産とコスト削減の提案を提供します。今こそ、設計を次のレベルの品質に引き上げる時です。薄壁の包括的なサポートについては、今すぐお問い合わせください。 射出成形サービス!
よくある質問
Q1. 射出成形における壁の厚さはどれくらいですか?
壁の厚さは、金型の外面と内部の空洞の間の距離です。通常、厚さは 1 ~ 5 mm ですが、使用する材料と部品の実際の構成によって異なります。
Q2. さまざまな射出成形製品に最適な壁厚はどれくらいですか?
理想的な壁の厚さは通常 1 mm から 5 mm の範囲です。一般的に、製品のニーズに応じて異なります。部品の強度、機能性、材質などの要素を考慮することができます。これらは、プロジェクトに適した厚さを決定するのに役立ちます。当社のチームは常にお客様と緊密に連携して、最適なアプローチを見つけ出します。
Q3. 薄肉射出成形の利点は何ですか?
薄壁射出成形には多くの利点があります。材料の使用量を削減できるため、コストを削減できます。さらに、薄壁部品はすぐに冷却されるため、生産がスピードアップし、より短時間でより多くの部品を製造できます。さらに、自動車業界で最適に使用される軽量部品を設計できます。
Q4. 射出成形において、不適切な肉厚による欠陥を防ぐにはどうすればよいですか?
弊社では、設計した部品の全体にわたって壁の厚さが一定になるようにしています。これにより、反りやヒケなどの欠陥を回避できます。厚さが急激に変化すると問題が発生する可能性があるため、弊社では徐々に変化させます。さらに、弊社のオペレーターは冷却システムを最適化して冷却速度を制御し、成形中の問題を防止します。
Q5. 薄肉射出成形に最適な材料は何ですか?
ポリプロピレン、ポリスチレン、ABS は薄壁射出成形に最適です。これらの熱可塑性プラスチックは流動性に優れ、軽量です。そのため、大量生産に最適です。
Q6. 射出成形部品の一般的な許容範囲はどれくらいですか?
通常、射出成形部品の許容誤差は ±0.1 mm ~ ±0.5 mm です。ただし、当社のエンジニアは、お客様の特定の要件を満たすために、より小型で複雑な部品に対してより厳しい許容誤差を実現できます。当社は常にお客様の設計精度目標を達成し、部品が要求どおりに機能することを検証します。
Q7. 薄肉射出成形は複雑な形状にも使用できますか?
はい、薄肉射出成形は複雑な幾何学的デザインに最適です。ただし、適切な材料の流れを可能にするために、よく考えられた金型設計が重要です。当社では金型が最適化され、より複雑なデザインでも最良の結果が得られるようにしています。
Q8. 壁の厚さが及ぼす影響 射出成形公差?
壁の厚さは、射出成形の許容範囲において重要な役割を果たします。壁が厚いと冷却が不均一になり、反りや収縮の原因になります。逆に、壁が薄いと材料の流れの変化に敏感になります。