
「溶接の種類には、MIG(金属不活性ガス)、TIG(タングステン不活性ガス)、スティック、フラックス入り溶接などがあります。MIGは手軽さとスピードで人気があり、TIGは細かい作業に精度と制御性を提供します。」
製造業では、板金部品を結合してアセンブリと呼ばれる最終製品を形成する必要があります。 金属溶接 は、著名な組み立て技術です。異なる 溶接の種類 最終製品またはコンポーネントを組み立てるために、個々のコンポーネントを恒久的に結合するのに重要な役割を果たします。たとえば、エンクロージャは、レーザーカットおよびスタンピングされた板金部品を溶接して作られます。
溶接プロセス 溶接にはさまざまな種類があり、その動作メカニズム、溶接できる材料、接合部の精度に基づいて分類されます。このガイドでは、8 つの主な溶接技術/タイプについて説明し、プロジェクトに適した技術を選択するためのヒントを紹介します。
金属溶接の基礎
溶接は、熱、圧力、またはその両方を使用して 2 つ以上の部品を接合するプロセスです。接合される主な部品は母材と呼ばれ、接合部の形成を助けるために追加された材料はフィラーまたは消耗品と呼ばれます。溶接は一般に、金属、熱可塑性プラスチック、さらには木材の接合に使用されます。
さらに、溶接は材料を接合するためのシンプルで経済的なプロセスであり、建設、製造、航空、電子機器、造船、自動車、修理メンテナンス、機械など、さまざまな分野で応用されています。
それがどのように動作しますか?
溶接の基本原理は、さまざまな方法 (アーク、ガス、レーザーなど) を使用して熱を加え、2 つ以上の金属の位置を結合することです。熱によって材料が溶けて溶接プールが形成され、冷却されて凝固すると、永久的で強力な接合部が形成されます。
- 充填材: A 溶接が冷えるときに強力な結合を形成するために、溶融池にワイヤまたはロッドが追加されます(一部の溶接タイプ)。
- シールド: シールドガスまたはフラックスは、溶接プールを大気汚染および酸化リスクから保護します。
- 凝固: 溶接プールは冷却されて固化し、内部で結合された強力な接合部を形成します。
今すぐプロリアンをお試しください!
溶接にはどのような種類がありますか?
さまざまな溶接プロセスでは、異なるレベルの熱と圧力を使用して金属を溶かし、溶接プールを作成し、最終的に冷却して永久的な接合部を形成します。例外は固体溶接で、高温で圧力がかかります。
それでは、一般的な 8 種類の溶接について簡単に説明しましょう。
タングステン不活性ガス溶接(TIG溶接)
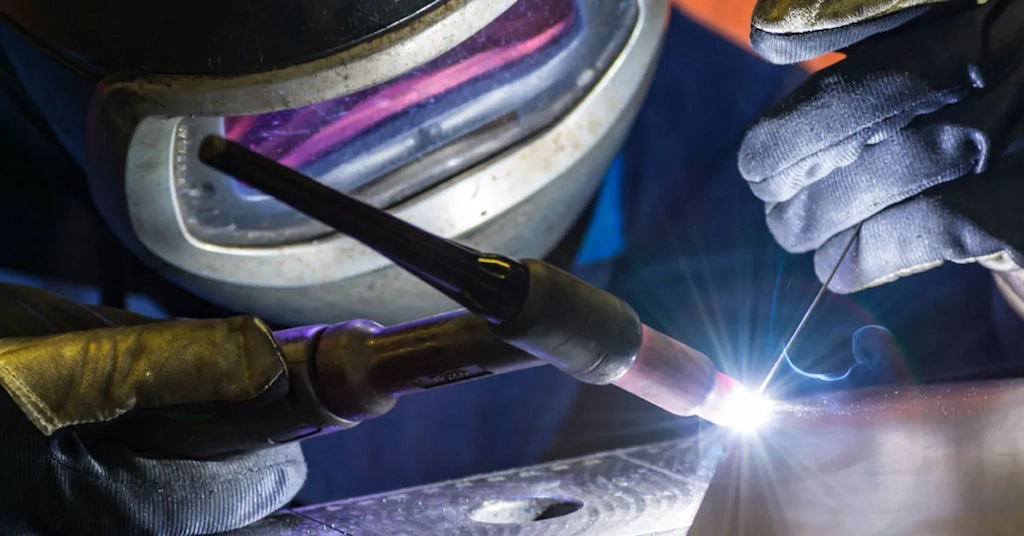
鋼鉄へのTIG溶接
ガス タングステン アーク溶接は、消耗しないタングステン電極を使用する不活性ガスシールド アーク溶接法です。電気を流すと、電極は不活性媒体内のワークピースと接触してプラズマ アークを生成します。その間、温度は 10,000 ~ 15,000 °F の範囲になります。
TIG溶接技術 すべての炭素鋼、アルミニウム、チタン、銅、合金を溶接できます。したがって、TIG 溶接の主な利点は、非鉄金属部品を溶接できることです。さらに、制御された熱入力メカニズムにより、他のタイプの溶接よりも薄いシート (0.3 mm 程度) をより迅速に処理できます。
金属不活性ガス(MIG)溶接
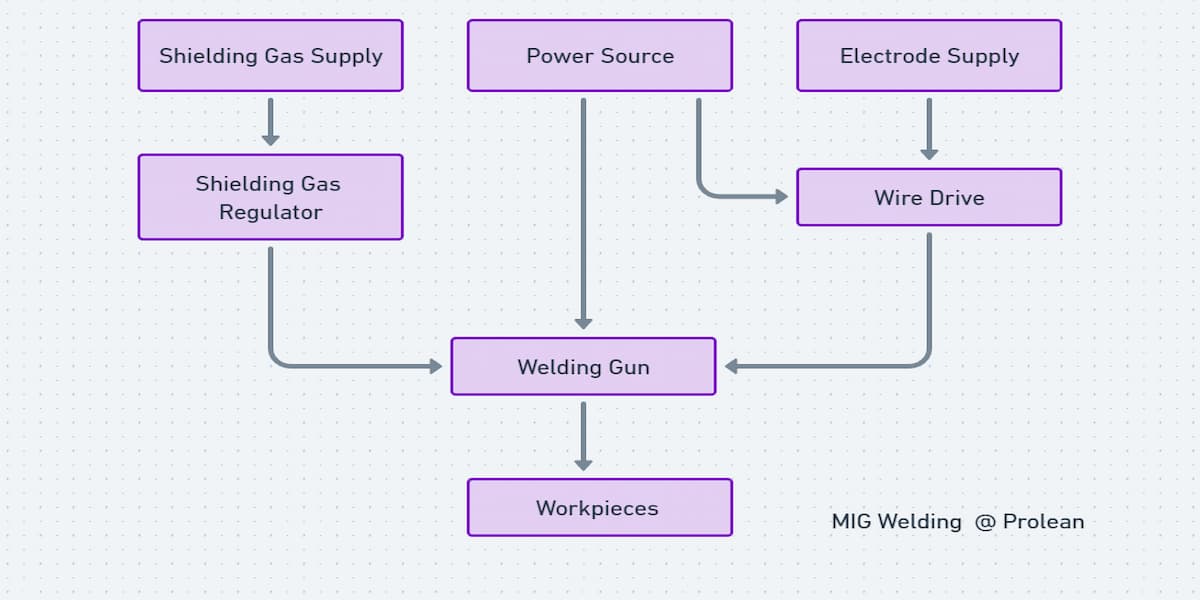
MIG溶接ワークフロー
ガスメタルアーク溶接 (GMAW) とも呼ばれます。TIG と同様に、MIG はシールドガスの存在下で消耗性の細いワイヤ電極を使用したアーク溶接を使用します。トリガーを引くと、細いワイヤが連続的に供給され、ワイヤ電極と母材の間に電気アークが形成されます。その結果、両方の金属が溶けて融合し、溶接部が形成されます。溶接プロセスの温度は 3000 度を超えることがあります。
この 溶接タイプ 高品質の溶接が可能で、銅、アルミニウム、ニッケル、ステンレス鋼、鉄などの異種金属や合金を接合できます。そのため、MIG溶接は圧力容器や鉄骨構造物、パイプライン、 板金溶接そして、自動車製造業。
関連する MIG溶接とTIG溶接の包括的な技術比較
ガス溶接
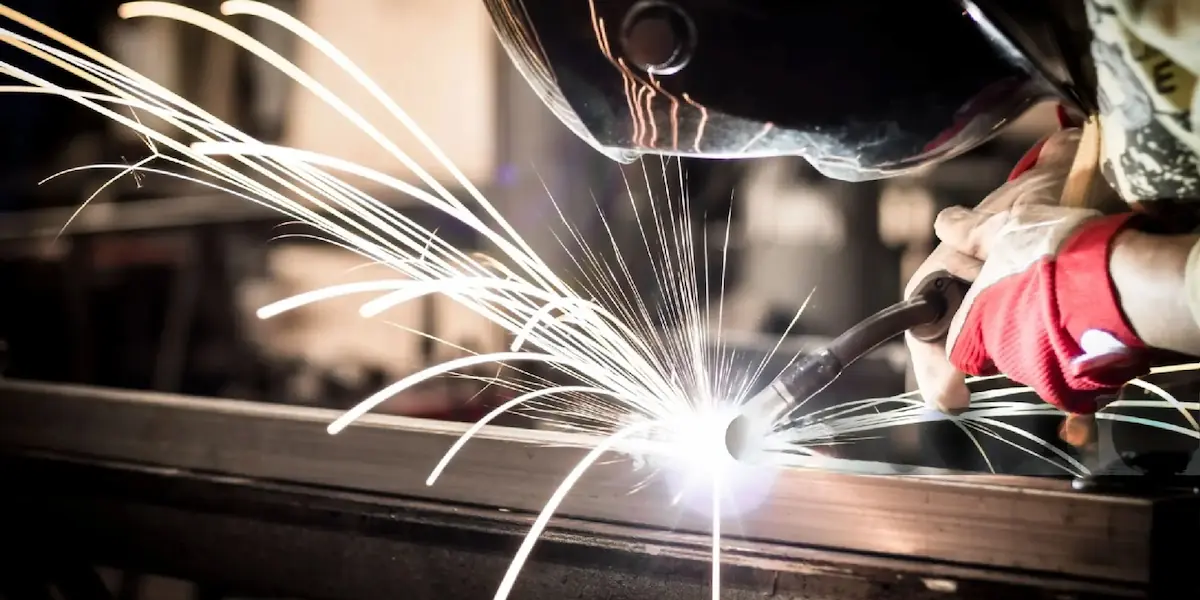
ガス溶接作業
ガス溶接酸素アセチレン溶接とも呼ばれるこの溶接方法は、燃料ガス混合物(アセチレン、プロパン、ブタン、水素、酸素)によって発生する炎(最高3200℃)を利用した熱溶接法です。炎によって溶加材と母材が溶融します。基本的な考え方は、2種類の金属を溶融させ、フラックスを加え、溶融池を冷却して金属同士を融合させることです。
さらに、このタイプの溶接は、アルミニウム、銅、ステンレス鋼、鋳鉄、真鍮、ニッケル合金など、同様の組成の金属を溶接するのに使用できます。ガス溶接は、使いやすく、持ち運び可能で、手頃な価格であるため、人気の溶接手順です。自動車業界や板金業界では、加熱速度と冷却速度が低い鉄金属と非鉄金属の溶接に広く使用されています。
スティック溶接
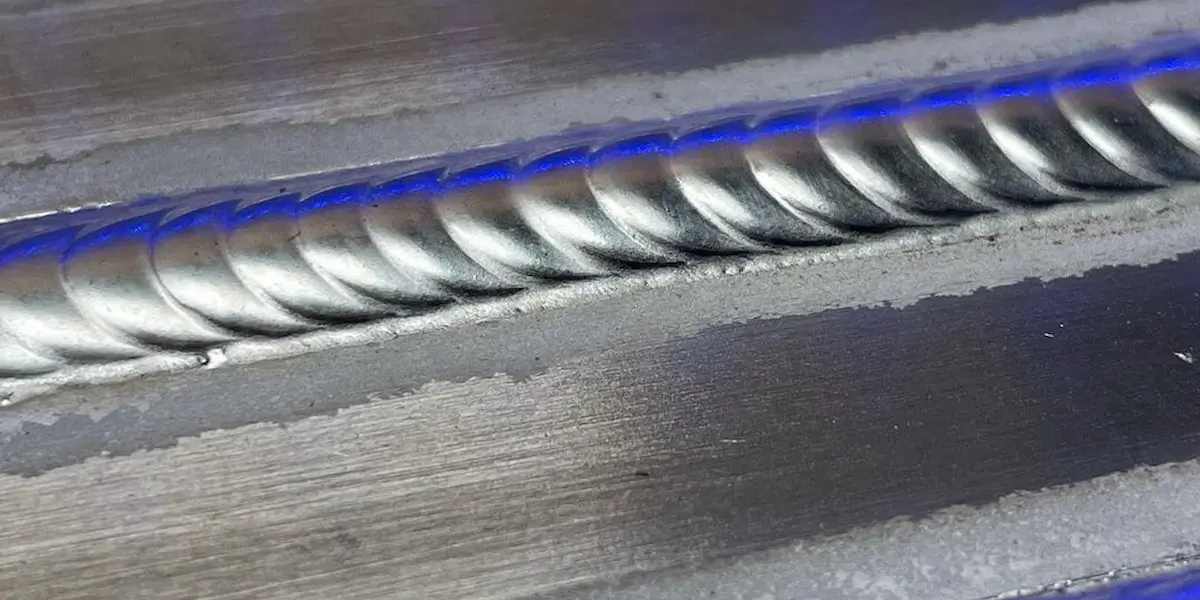
スティックエルディング結果
スティック溶接被覆アーク溶接(SMAW)とも呼ばれるこの溶接方法は、フラックス被覆金属棒消耗電極を使用する電気アーク溶接法です。この溶接法では、フラックス被覆からシールドガスが発生し、溶融池に溜まってスラグとして除去されます。炎の温度は5000℃から10000℃以上に達します。
スティック溶接は、鋼、アルミニウム、銅、鉄、ニッケルなど、さまざまな金属に使用できます。このタイプの溶接は、操作が簡単で持ち運び可能、かつ手頃な価格であるため、あらゆる場所で使用できます。スティックタイプの溶接は、遠隔地、屋外の建設現場、および製造業や鉄鋼加工業、造船業、鉱業などの他の業界で一般的に使用されています。
レーザー溶接
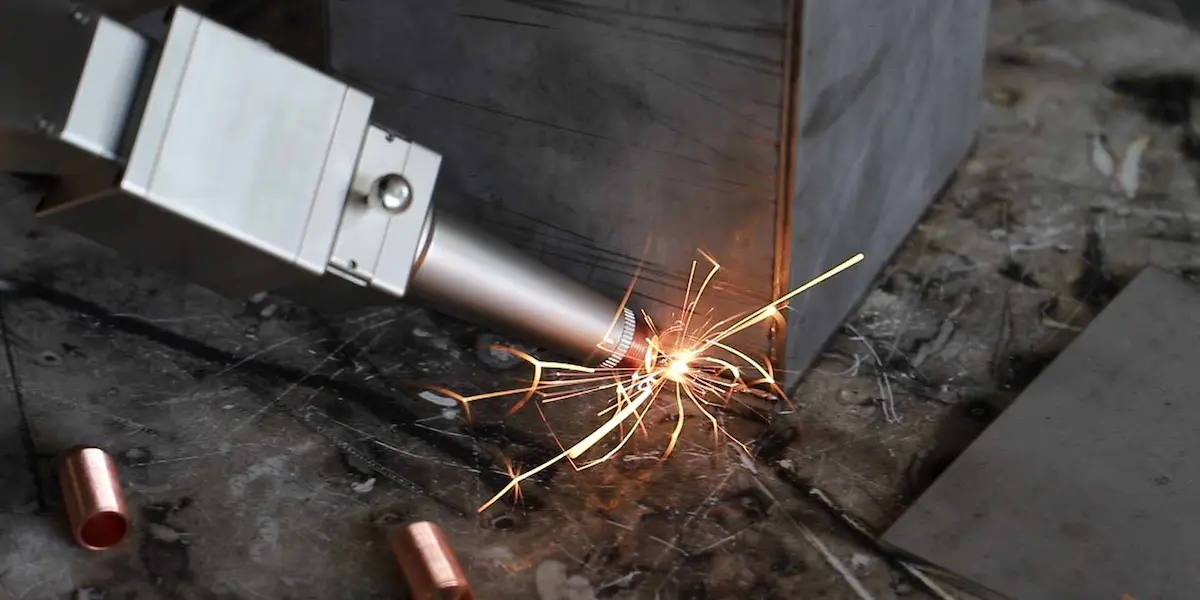
鋼鉄へのレーザー溶接
この溶接方法では、小さな領域に焦点を合わせた集中したコヒーレントレーザービームを使用して熱エネルギーを生成します。光学フォーカスレンズがレーザービームを溶接する場所に向け、金属を溶かして溶接プールを形成し、最終的に冷却して強力な接合部を形成するのに十分な熱を生成します。
その結果、 レーザー溶接 レーザーは、鋼、アルミニウム、銅、ニッケル、真鍮など、さまざまな金属に使用できます。また、熱可塑性プラスチックや炭素繊維強化プラスチックにも適合します。さらに、レーザーは高速溶接で小さく深い溶接部を作成するため、異種金属や溶接が難しい金属の接合が容易になります。レーザー溶接の用途は、自動車、航空、工具製造、電子機器、医療機器、宝飾品製造などで見られます。
スポット溶接
スポット溶接 スポット溶接は、2つの銅電極の間にワークピースを挟み込み、圧力を加えることで溶接を行う電気抵抗溶接法です。高抵抗金属に電流を流すことで、金属を溶融・融合させるのに十分な熱エネルギーを発生させます。スポット溶接では、小さなスポットに大量の電流を流すことで、短時間で多くのエネルギーを消費します。金属は融点よりも2000℃以上高い温度に達することがあります。
これらのタイプの溶接手順は、アルミニウム、鋼、銅、亜鉛メッキ鋼、ニッケル、真鍮など、さまざまな金属の溶接に使用できます。これは、特に板金溶接の場合に簡単に自動化できる、高速で効果的でクリーンな溶接方法です。このタイプの溶接は、キッチン用品の製造、医療機器、自動車および電子産業、自動車、金属構造物、建築部品の修理など、幅広い用途があります。
アーク溶接
アーク溶接 広く使用されている溶接プロセスで、2 つの別々の導電性電極に電圧をかけて、その間の空隙に電気経路が形成されるまで、電極と母材の間に電気アークを発生させます。通常、2 つの金属のエッジを強力に溶接するために好まれます。
これは、マグネシウム、アルミニウム、鋼、チタン、鋳鉄、銅、真鍮、ニッケル合金など、さまざまな金属に適用される多目的な方法です。造船、パイプライン、自動車、建設機械の部品の修理やメンテナンスに使用される、広く普及した、利用しやすく、手頃な溶接技術です。
続きを読む: アーク溶接 vs.ガス溶接: どちらの溶接がより強力ですか?
固体溶接
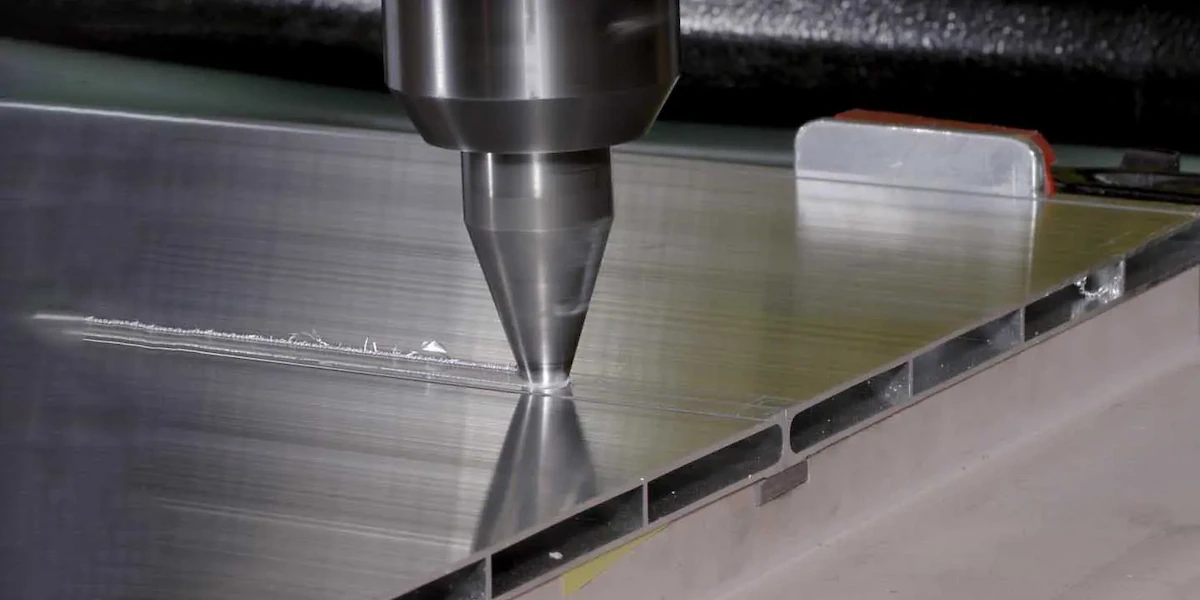
固体溶接プロセス
固体溶接 溶接とは、圧力のみ、または熱と圧力の組み合わせによって接合を行う溶接方法です。2つのワークピースは、母材の融点以下の高温で圧力を加えることによって接合されます。固相溶接は、拡散溶接、摩擦溶接、超音波溶接、鍛造溶接、ロール溶接など、幅広い溶接技術を包含するカテゴリーであり、加える圧力と温度の違いに基づいて分類されます。
鋼、アルミニウム、銅合金などの異種金属を消耗材料を使用せずに接合できます。最終溶接は 溶接欠陥 気孔率、スラグの混入、偏析などの問題があります。これらの合金は高い接合品質を生み出し、海洋、航空宇宙、自動車産業、パイプやシャフトの溶接、ポンプ、ドリルビットの製造に広く使用されています。
今すぐプロリアンをお試しください!
適切な溶接タイプを選択するには?
個々の部品の設計組立仕様と材料によって、どの溶接タイプを選択するかが決まります。したがって、部品を完璧に溶接する溶接技術を選択する際には、さまざまな要素を考慮する必要があります。
溶接タイプを選択する際の考慮事項は次のとおりです。
- 材料の種類
材料の種類は、その組成、伝導性、熱と圧力に対する反応に影響し、最終的には溶接性に影響します。鋼と鉄は最も一般的に溶接される 2 つの材料であり、TIG 溶接と MIG 溶接が最適です。
- MIG: アルミニウムおよびアルミニウム合金に最適です。
- TIG溶接: 鋼、銅、真鍮、チタン、ニッケル合金
- シートまたは部品の厚さ
次に、厚さと溶接の組み合わせが不適切だと、材料が過剰に溶けてワークシートが損傷する可能性があります。たとえば、スティック溶接または SMAW は屋外で作業する厚い鋼の溶接に最適ですが、MIG 溶接は薄から中程度の鋼やアルミニウムの溶接に適しています。次に、レーザー溶接は薄板の自動溶接や板金接合の抵抗溶接に最適です。
- 関節の複雑さ
適切な溶接方法の選択は、接合部の形状、材料の厚さ、必要な接合部の強度など、接合部の複雑さにも依存します。突合せ継手、重ね継手、T継手などの単純な接合部は、被覆アーク溶接(SMAW)、ガス金属アーク溶接(GMAW)、またはフラックス被覆アーク溶接(FCAW)を使用して作られます。一方、ガスタングステンアーク溶接(GTAW/TIG)または レーザービーム溶接 複雑な形状の溶接には、アーク溶接が適しています。また、アーク溶接はアクセスしやすい接合部に使用され、TIG溶接は手の届きにくい場所の接合部の溶接に適しています。
- 溶接位置
溶融池の流動性、アクセス性、制御性などの要因により、さまざまな姿勢に適した溶接方法が異なります。溶接姿勢は、一般的に、平らな姿勢、水平姿勢、垂直姿勢、頭上の姿勢の 4 つのカテゴリに分類されます。
- フラットポジション:ほぼすべてのタイプの溶接技術
- 水平位置: シールドアーク溶接
- 垂直および頭上姿勢:フラックス入りアーク溶接
- 利用可能な溶接機械
適切な溶接方法の選択は、溶接機械メーカーの種類によっても左右されます。小規模の板金加工業者やメーカーは、スティック、スポット、TIG、MIG などの一般的な溶接方法のみを使用する場合があります。一方、大規模なメーカーは、多数の機器やセットアップ、または特殊でカスタムの溶接ニーズを抱えている場合があります。
- 費用
コストは、セットアップへの投資、人件費、プロセス効率など、さまざまな要因によって左右されます。シールドメタルアーク溶接 (SMAW) は最もコスト効率の高いオプションですが、比較的時間のかかるプロセスであるため、人件費が高くなります。ガスメタルアーク溶接とフラックスコアアーク溶接は価格が手頃で、幅広い用途に使用できます。一方、サブマージアーク溶接は、大規模な連続溶接にコスト効率に優れています。ガスタングステンアーク溶接 (GTAW) は最も高価なものの 1 つですが、最高品質の溶接を実現します。
Boda の板金および溶接サービス
当社は、強固で信頼性の高い永久接合部を作るために適切な溶接技術が重要であることを理解しています。当社のエンジニアは、自動車、航空宇宙、防衛、医療、電子機器、石油・ガスなど、さまざまな業界の板金組立プロジェクトに携わった 10 年以上の経験があります。
組み合わせることができます 板金サービス レーザー切断、プレス加工、ブランキング、金属の曲げ加工など 溶接サービス 最終組み立てを行い、部品や製品を完成させるためです。溶接をご希望の金属部品や合金部品の設計図をお送りください。当社のエンジニアがお客様と緊密に連携して溶接方法を決定し、作業員がそれに従って作業を進めます。
今すぐプロリアンをお試しください!
結論
全体的に、溶接は、鋼、アルミニウム、銅、およびいくつかのプラスチックを含むさまざまな金属部品や製品の実用的で耐久性のある永久接合に最適です。 溶接の種類 製造では、厚さ、材料の種類、必要な強度と仕上げ、コスト、接合位置など、溶接プロジェクトの特性に基づいて方法が使用されます。金属接合または部品組み立てプロジェクトの特性と要件に基づいて、TIG、MIG、レーザー、スティック、アーク、スポット、またはその他の溶接技術から選択できます。
よくある質問
金属部品の接合に溶接は使用できますか?
いいえ。各溶接方法は、金属の種類や厚さ、強度要件など、金属部品の特定の特性に合わせて異なります。
溶接技術にはどのような種類がありますか?
一般的な溶接技術は、MIG、TIG、フラックス入りアーク溶接、レーザー溶接です。
鋼合金に最適な溶接方法はどれですか?
MIG 溶接技術と TIG 溶接技術は、使いやすく、強力できれいな溶接を生成できるため、鋼合金に最適であると考えられることがよくあります。
アルミニウムとその合金に最適な溶接方法はどれですか?
TIG 溶接は通常、アルミニウムとその合金を溶接するのに最適な方法です。
溶接は他の金属接合技術よりも高価ですか? 溶接は、設備、消耗品、熟練した労働力のせいでコストが高くなる可能性があります。しかし、溶接は強力で耐久性のある接合部を提供し、永続的で強度の高い接続にはコスト効率が良いことがよくあります。
溶接接合部は耐久性がありますか?
はい、溶接接合部は一般的に非常に耐久性があります。大きなストレスや厳しい環境条件に耐える、永久的に強固な接合部を形成します。