
「EDM 穴あけは、制御された放電を通じて複雑な金属形状を作成する高度な金属加工技術です。正確なパターンを複製し、優れた精度で洗練された部品を確実に製造できます。」
穴あけ放電加工機、 高速穴EDM、微細穴EDM、ホールポッパーEDM、深穴掘削EDM、小穴EDMとしても知られています。 非伝統的です サブトラクティブ製造技術 金属に最適なカットや穴をあけるためのツールです。比較した 他の従来の穴あけ技術に比べて、EDM は、これらの従来の方法では不可能だった最小の直径や微細な穴の穴あけにも役立ちます。
さらに、次のようなさまざまな超硬金属を柔軟に扱うことができます。 スチール、アルミニウム、銅、 設計エンジニアが希望の仕様を正確かつ効果的に達成できるようにします。さらに、最小限の後処理で高品質で滑らかな仕上がりを実現します。
この記事では、EDM 掘削の重要な側面、その用途、利点、欠点、その他多くのことに焦点を当てます。
EDM 穴あけ: 概要
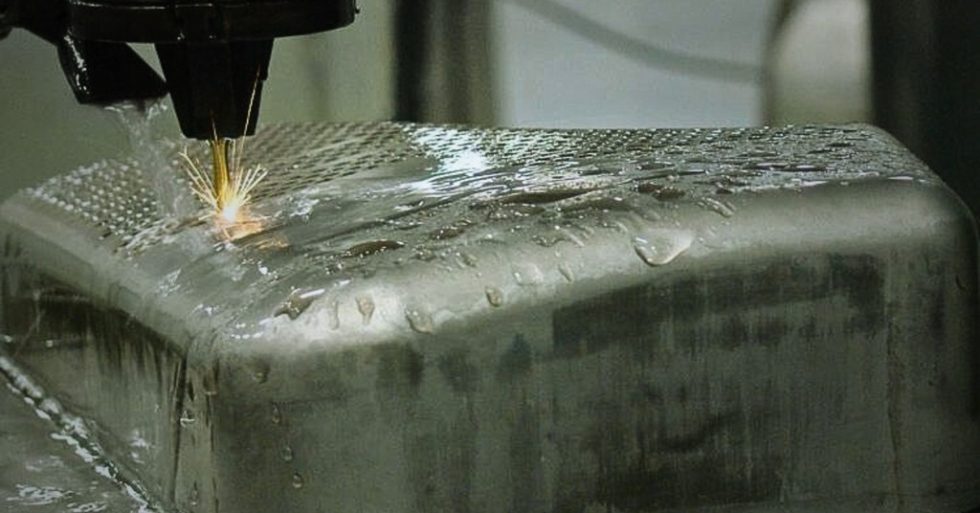
EDM穴開け加工
放電加工、またはEDM 精密な深径または小径を丹念に作成する便利な加工技術です。 高導電性材料の穴。
この独創的な技術は、制御された回転電極を利用して材料を浸食または蒸発させます。穴開けに EDM を採用する主な利点は、加工中に発生する廃棄物を最小限に抑えられることです。さらに、微細な穴を正確かつ完璧に形成するのに役立ちます。
今すぐプロリアンをお試しください!
放電加工による穴あけ:動作メカニズム
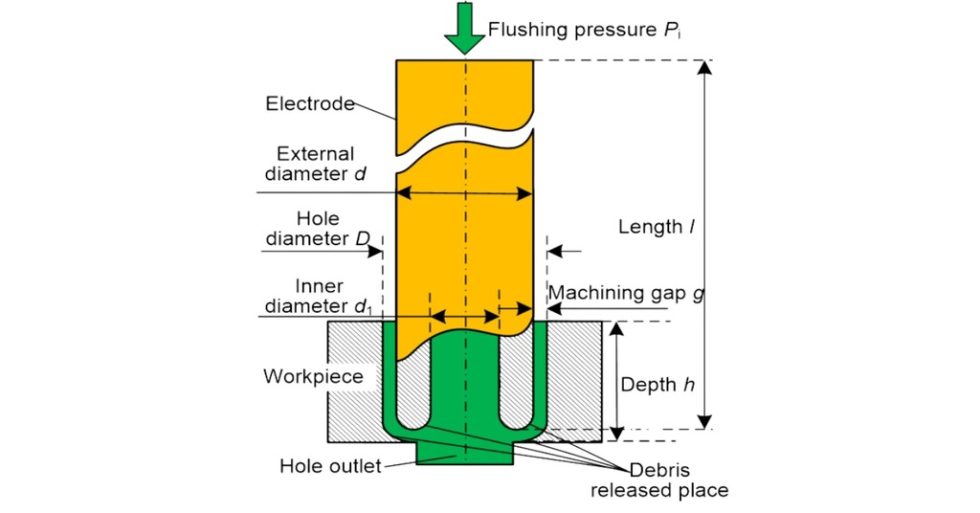
穴あけ放電加工の動作原理
動作メカニズム:
- このプロセスは、電極と加工材料との間に放電またはスパークを発生させることで始まります。この回転中空電極は通常、真鍮、銅グラファイト、タングステンカーバイドで作られています。
- この高エネルギーの放電により、ワークピースに最適な小さな穴が形成され、材料が侵食されます。
- プロセス中、誘電性流体 (脱イオン水、または灯油やパラフィン オイルなどのオイル) が電極とワークピースの間のギャップを通して連続的に洗い流されます。これらの液体は、侵食された材料 (破片) を除去し、穴あけ中の熱損傷を防ぐことでワークピースを冷却します。
EDM 穴あけの種類
現代の板金加工では、EDMドリル加工には2種類あります。 ワイヤ放電加工機、シンカー EDM などは非常に便利です。これらのタイプの重要な側面について説明しましょう。
1.ワイヤーEDM
ワイヤー放電加工というタイトルもあります ワイヤーカットEDMまたはWEDM。この驚くべき技術は、亜鉛メッキされた真鍮で作られた細い導電性ワイヤーを電極として使用します。電極はプログラムされた経路に沿って誘導され、通常は CNC (コンピューター数値制御) によって制御され、ワークピースにカットと輪郭を作成します。
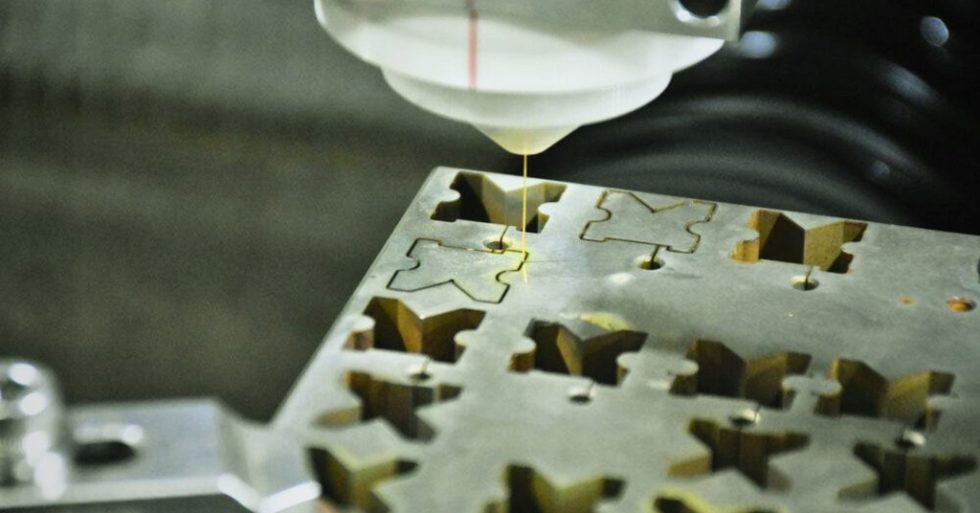
ワイヤー放電加工による穴あけ
作業材料とワイヤ電極は誘電液に浸されており、放電を促進して侵食された材料を除去します。 ワイヤー放電加工サービス 金属、合金、一部のセラミックなどの導電性材料の輪郭を掘削するのに特に適しています。.
このプロセスは、航空宇宙、自動車、工具産業で、高い精度と再現性で複雑なコンポーネントを作成するために広く適用されています。
2. 彫り放電加工機
シンカーEDM、またはラムEDM、グラファイトまたは銅の電極を使用して、ワークピースに深い穴を作成します。 ワイヤ EDM と同様に、ラム EDM では、加工材料と電極が誘電性流体に浸漬され、両者の間で放電が発生します。
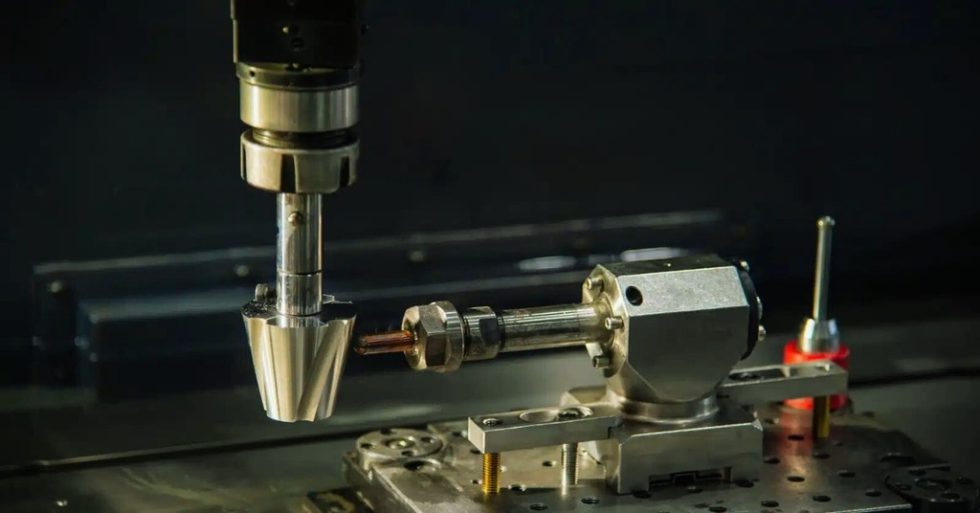
彫り放電加工による穴あけ
これにより、ワークピースから材料が侵食され、目的の形状が形成されます。この技術は、複雑な形状やより細かい部分を備えた金型、金型、工具コンポーネントの成形に一般的に利用されています。
さらに、このプロセスは、公差が厳しく、優れた特性が求められる用途に適しています。 表面仕上げ が必要です。これらの機能により、次のような業界で優れています。 射出成形 (NAIST) と ダイカスト。
関連: 放電加工の種類と用途
EDM 穴あけシステムのコンポーネント
EDM 掘削は、電源、電極、制御システムなど、いくつかのコンポーネントとシステムの連携によって実現されます。
表: EDM 穴あけ用途
| 成分 | 詳細説明 | 演算 |
| 電源 | プロセスに電気エネルギーを供給します。 | 電極に送信される制御された電気パルスを生成し、放電を引き起こします。 |
| 電極 | ワークピースに穴を作成する責任があります。真鍮、銅、タングステンなどの導電性素材で作られています。 | 穴あけする材質と希望する穴のサイズと形状に基づいて選択します。 |
| 誘電性流体システム | 蒸発した物質を洗い流し、放電を安定させます。 | 通常、脱イオン水または脱イオン油は、ノズルまたは電極チューブを通じて掘削エリアに送られます。 |
| 制御システム | 電極速度、電力設定、誘電性流体の供給などの EDM 穴あけプロセスを管理します。 | 穴あけプロセスを正確に制御し、精度と一貫性を確保します。 |
放電加工の代替技術
以下の表は、代替手段を示しています。 EDM穴あけ 類似点、相違点、カット寸法の点で。
表: EDM の代替技術、その類似点と相違点
| メソッド | 類似性 | Difference | カット寸法 |
| レーザー切断 | 非接触切断技術 | 集束レーザービームを使用して材料を除去します | 通常は小さな穴 直径は0.1mmから5mmの範囲です。 |
| 超音波切断 | 最小限のバリの発生 |
超音波振動を利用して材料を切断したり、穴を開けたりします。 電気接続は必要ありません |
小~中サイズの穴、 通常、直径は1 mmから15 mmの範囲です |
| ウォータージェット切断 | さまざまな金属グレードの切断に適用可能 | 研磨剤を混ぜた高圧水で材料を切断します。 | 中~大サイズの穴、 通常、直径は5 mmから50 mmの範囲です。 |
関連: EDM の精度と正確さの概要
EDM穴あけ加工の利点は何ですか?
EDM穴あけ加工 この方法には、他の掘削技術に比べていくつかの利点があります。これらは;
- EDM 穴あけ加工は、公差が厳しい複雑な穴を非常に正確に作成できます。
- さらに、 穴開け放電加工機 熱影響部を最小限に抑えた非常に滑らかな切断を実現し、金属の完全性を維持することで金属に深刻な機械的ストレスを与えません。
- このプロセスにより、バリのないきれいな正確な穴が生成されます。この優れた機能により、二次仕上げ作業の必要性が軽減されます。
- 複雑な穴要件を備えた少量部品やプロトタイプを生産するための、経済的かつ迅速なオプションを提供します。
- EDM 穴開け加工は非接触加工プロセスであるため、工具の摩耗が軽減され、穴の寸法とサイズを正確に制御できます。
EDM 穴あけプロセスを最適化するためのヒント
EDM 穴あけプロセスで最良の結果を確実に得るには、次のヒントを考慮してください。
1.材料の選択: EDM 穴あけ用途に適した材料を選択してください。材料が異なれば導電特性や硬度レベルも異なり、穴あけプロセスに影響を与える可能性があります。
2.電極の選択: 穴あけ用途に適した電極の材質と形状を選択します。電極材料は、良好な導電性と耐摩耗性を備えている必要があります。
3.掘削パラメータを最適化する: 電圧、電流、放電時間などの掘削パラメータを調整して、掘削プロセスを最適化します。
4. 誘電体流体の管理: 掘削工程全体を通して、誘電性流体の適切な管理を徹底してください。誘電性流体の液面レベルを監視し、効果的なろ過システムを使用して清浄度を維持し、必要に応じて流体を補充または交換してください。
5.機械の清潔さを維持する: 放電加工機は清潔に保ち、切削屑やゴミが付着しないようにしてください。作業エリアを定期的に清掃し、溜まった切削屑やゴミを取り除き、電極と工具システムを点検・清掃してください。
6. 定期的なメンテナンスと校正: 放電加工機の最適な性能を確保するため、定期的なメンテナンスと校正を実施してください。潤滑、アライメントチェック、電気系統の校正などのメンテナンス作業については、製造元の推奨事項に従ってください。
7. オペレーターのトレーニングと専門知識: EDM 掘削プロセスを担当するオペレーターに包括的なトレーニングを提供します。機械の操作、安全プロトコル、トラブルシューティング手法を十分に理解していることを確認してください。
EDM穴あけ加工の欠点は何ですか?
EDM 穴あけプロセスを使用するデメリットを評価してみましょう。
- 穴あけ放電加工機 特に厚い材料や大きな穴の場合、他の従来の穴あけ方法に比べて時間がかかります。
- EDM 機械の設備コストと運用コストは比較的高いため、大量生産の効率と経済性が低くなります。
- このプロセスは導電性金属にのみ適用できます。そして、オーバーカットが形成される可能性があります。
- 電極は時間の経過とともに摩耗する可能性があり、メンテナンスや工具の追加コストが発生します。
- ただし、EDM はインチにぴったりの穴を作成できますが、他の穴あけ方法に比べて表面の仕上げが粗くなる可能性があります。
- このプロセスでは高熱が発生し、金属破片が生成されるため、適切な換気と廃棄物の処理がさらに必要になる場合があります。
今すぐプロリアンをお試しください!
EDM 穴開けに一般的に使用される金属
多数の金属および合金が穴あけ EDM 技術と互換性があります。これらの金属は、その優れた導電性で知られています。それらの機能について詳しく説明しましょう。
鋼鉄
などのさまざまなグレードの鋼 炭素鋼、工具鋼、ステンレス鋼 EDM 穴あけに最適です。これらのグレードの中でも、炭素鋼は優れた強度と比較的手頃な価格を備えています。工具鋼は、靭性、耐摩耗性、耐熱性が必要とされる工具用途向けに特別に設計されています。
最後に、 ステンレス鋼は、その耐食性と美的魅力により、自動車の食品加工や医療分野に応用されています。
アルミ
アルミニウムは優れた導電性を備えています。この特異な特性により、穴あけ加工中に高い放電が発生します。さらに、 その軽量特性、耐食性、高い熱伝導率により、航空機部品、自動車部品、電子筐体、消費者製品などの用途に最適です。
アルミニウムの最も優れた点は、環境に有害ではないことです。そのため、航空宇宙分野や自動車分野にわたる多くの用途に使用するのに適しています。
銅
銅は他の金属の中でも導電性が高くなります。しかし、他の素材に比べて比較的高価です。銅は、電気および電子産業において、導電性が重要な配線、コネクタ、回路基板、電気部品などに広く使用されています。
真鍮
真鍮は銅と亜鉛からなる合金です。主に、デザインの専門家は銅と並んで真鍮を採用しました。 被削性。用途には、耐久性と美観を兼ね備えた配管器具、装飾金物、楽器、継手が含まれます。
チタン
チタン 軽くて強い金属です。航空宇宙、医療、産業用途での使用は多大です。高い強度重量比、耐食性、生体適合性により、航空機部品、医療インプラント、高性能機械用途に適しています。
ニッケル合金
ニッケルの 2 つの一般的なグレードであるインコネルとモネルは、高温、耐食性、および優れた強度により使用されます。これらは、航空宇宙、海洋、化学処理、石油およびガス産業で、過酷な条件下での耐久性が必要な用途に使用されています。
タングステン
タングステンは他の材料に比べて比較的柔らかいです。銅と併用されることが多いです。融点、硬度、耐摩耗性が高いため、ドリル、切削工具、金型、高温プロファイル部品などの工具用途に適しています。
EDM穴開け加工の応用例
多くの業界が選択しています ドリル穴放電加工機 さまざまな産業用途に。その用途は航空宇宙から消費者製品まで多岐にわたります。これらの分野がこの信頼性の高い技術からどのような恩恵を受けるかについて説明しましょう。
1。 航空宇宙産業
この技術は、タービンブレード、エアロブレード、エンジン部品、航空機構造に微細な穴を開けるために自動車業界で広く採用されています。
これらの穴は、温度を調整し、航空宇宙エンジンの最適なパフォーマンスを確保するために不可欠です。 EDM による穴あけは、航空機アセンブリの成形や、燃料噴射ノズル、油圧コンポーネント、構造用付属品の成形に広く利用されています。
2.自動車産業
EDM 穴あけは、燃料インジェクター、エンジン バルブ、バンパー、バンパーの一部、ブレーキ システムなどの自動車部品に最適です。カスタマイズが可能になり、車両全体の効率が向上します。さらに、燃料インジェクターのスプレーパターン、バルブシート、センサーハウジングなどの自動車部品の形状にも適用されます。
3。 医療産業
今日、医療産業は急速に成長しています。 EDM 穴あけ加工は、寸法安定性と健全な表面仕上げを備えた外科用ツール、使い捨て注射器、整形外科用および歯科用インプラント、ネジ、骨固定プレート、および外科用ツールのコンポーネントの複雑な形状の作成を想定しています。
4. 工具と金型の製作
工具メーカーや金型メーカーは過度に頼りにしています EDM穴あけ加工 射出成形金型、ダイカスト、 スタンピング さまざまな産業用途向けの金型。
さらに、冷却穴、エジェクターピン穴、工具鋼、超硬、その他の工具材料の小さなフィーチャーの穴あけにも広く適用できます。
さらに、損傷した金型を修復し、破損したインサートを取り外し、工具全体の性能を向上させるために、金型や金型のメンテナンスにも適用されます。
5. エレクトロニクス産業
電子アプリケーションでは、穴あけ加工 EDM が不可欠です。プリント基板 (PCB)、マイクロエレクトロニクス、PCB ビア、マイクロ流体チャネルに微細な穴が開けられます。
6. エネルギーと発電
EDM はエネルギー分野でさまざまな用途に使用されます。これにより、メーカーはガス タービン部品、蒸気タービン ブレード、発電補助装置の輪郭を穴あけすることができます。
さらに、高温合金での冷却穴、流路、熱交換器チューブ、燃焼室コンポーネント、タービン翼形、および複雑な形状の作成が容易になります。
続きを読む: 医療機器製造における放電加工(EDM)
今すぐプロリアンをお試しください!
掘削プロジェクトの精度と正確さのために Boda をお選びください
At プロレアン、当社の技術的専門知識は、お客様のプロジェクトでの卓越性を保証します。当社の最先端 放電加工サービス 幅広い素材オプションをご用意しております。 アルミニウム、スチール、銅、ポリマー、 もっと。
当社のエンジニアは、最大 ±0.0002 インチ (0.005 mm) までのさらに厳しい公差を短期間で達成できるようお手伝いします。 Boda の優れた EDM 穴あけソリューションで金属製造プロセスを始めましょう。
お問い合わせ 今日は無料で 率 特定のニーズに合わせて。
続きを読む:
- スレッドをタップするための究極のガイド | ねじ立ての技術と種類
- 精密研削の詳細:実践ガイド
まとめ
穴あけ放電加工機 さまざまな産業用途で使用される、適応性の高い加工プロセスとなっています。 EDMタイプ 独自の利点を備え、最も硬い材料を扱うことができます。工具の摩耗と熱影響部が最小限に抑えられます。
さらに、航空宇宙、自動車、医療、エレクトロニクス、工具、エネルギーから家庭用電化製品まで応用されています。微細な穴、冷却穴、繊細な機能が一体となっている場所。
ただし、硬い材料に正確な穴を開けることができるなどの利点もありますが、加工速度が遅く、初期コストが高いという形でいくつかの制限もあります。したがって、これらの欠点を最適化するには、適切な加工パラメータの選択、電極の正しい位置合わせの確保、誘電性流体のフラッシングの使用、および装置の定期的なメンテナンスが必要になります。
全体として、EDM 穴あけは、高度な技術やインフラストラクチャに不可欠な高品質のコンポーネントの生産に貢献します。
よくあるご質問
Q1. EDM 穴あけのパフォーマンスに影響を与える要因は何ですか?
次のような特定の重要な要因が掘削のパフォーマンスに影響を与える可能性があります。
- 電極材料
- 誘電性流体
- たとえば、加工パラメータ。電圧、電流、パルス幅
- 仕事の資料と、
- 部品形状
Q2 EDM穴あけ加工は量産に適していますか?
EDM 穴あけ加工は非常に正確で精密ですが、他の大量生産方法と比べて加工速度が遅いため、通常は少量の部品を生産する場合に使用されます。
Q3. EDM 穴あけプロセスを最適化するための役立つヒントは何ですか?
EDM 穴あけ加工を最適化するためのヒントは次のとおりです。適切な加工パラメータを選択し、電極の適切な位置合わせを確保し、高品質の誘電性流体を使用し、最適な性能を得るために装置を定期的にメンテナンスします。
Q4. EDM ドリル穴を使用して穴あけ可能な材料は?
この技術は、合金、セラミック、半導体材料などの導電性の高い金属に適用されます。
Q5. EDM 穴あけ加工の制限は何ですか?
EDM 穴あけ加工の制限には、従来の穴あけ方法と比較して加工速度が遅いこと、初期設備コストが高いこと、非導電性材料の制限などが含まれます。
事業紹介
アフザル・アハマド、(2021)、 オリフィス付きの管状電極を使用した新しい EDM 深穴加工戦略: CIRP 年報: DOI: 10.1016/j.cirp.2021.04.004、取得元 サイエンスダイレクト