
タップ穴とネジ穴は、ほとんど同じように見えますが、ほとんどの機械加工や製造用途では機能が若干異なります。タップ穴は、あらかじめドリルで穴を開けた穴の内側にネジを切って作成されますが、ネジ穴は、ドリルで穴を開けた/鋳造した材料にネジを切った結果を表します。これらの違いを認識することで、プロジェクトのパフォーマンスを向上させる適切なタイプを選択できます。
この記事では、タップ穴とは何か、どのように作られるのか、いつどこで使用するのかについて説明します。
タップ穴とは何ですか?
画像名: 穴あけ加工
タップ穴は、まずドリルで穴を開け、その後タッピング工具でねじ山を切っていきます。これにより、ネジやボルトを所定の精度で固定するための内ねじが形成されます。タッピングは、ネジ山のサイズをネジに適合させ、接続をスムーズかつ効率的にするのに役立ちます。ピッチが少しでもずれると、接続が弱くなり、破損する可能性があります。
機械加工穴は、貫通穴と止まり穴の 2 つの主な種類に分類できます。穿孔は材料を貫通する貫通穴で、ボルトやネジに最適です。止まり穴は材料の反対側まで貫通せず、通常は接続部を隠して浅くする必要がある場合に最適です。
機械工は、タップ穴を通じて機械的および産業的な課題に対する正確で信頼性の高い締結ソリューションを獲得します。
穴加工に使用する工具と機器
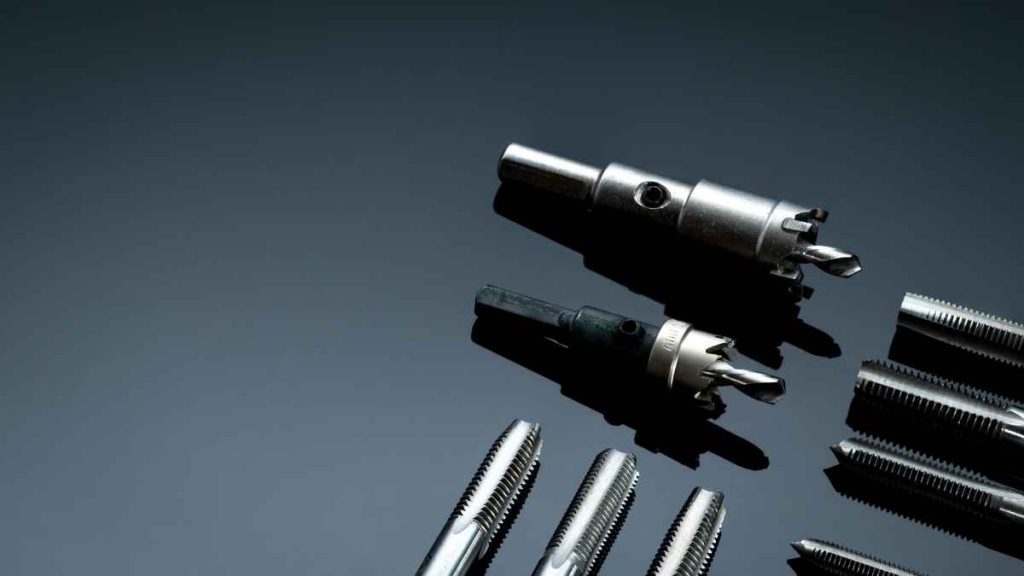
画像名: 穴あけ用トール
機械加工された穴には、特殊な工具を使用して内部にねじ山を作ります。たとえば、一般的な工具はタップレンチで、タップを手動で回転させて穴に差し込みます。これはシンプルで、小規模なプロジェクトに最適です。
軟質金属の場合、一般的には成形タップが使用されます。これらのタップは、切断ではなく、材料を移動させることによってねじ山を作成します。さらに、切りくずを最小限に抑え、きれいなねじ山を保証します。
タッピングマシンは大規模な作業に適しています。これらの自動化ツールは、多数の結果を迅速に必要とするビジネスにとって重要な精度と効率をもたらします。
穴あけ加工の工程
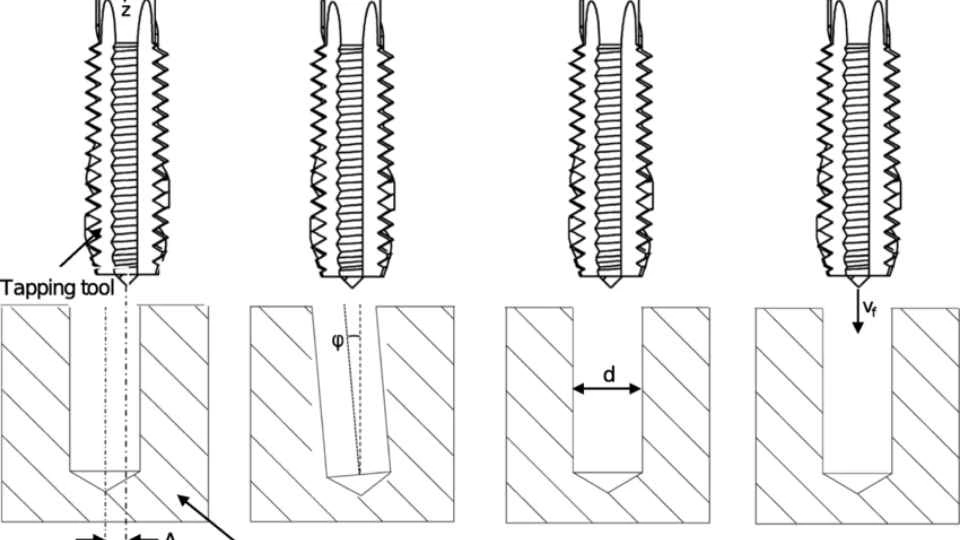
画像名: 穴あけ加工
穴あけは、使用に必要なタップのサイズの下穴を開けることから始まります。穴の直径は、使用するタップの仕様に合うように正しくなければなりません。
穴を開けた後、タップを穴に入れてタップレンチで回します。タップが材料に食い込むと、内部にねじ山が形成されます。プロジェクトによっては、途中で止めて止まり穴を作ることもできますが、そうでない場合は材料を貫通させて貫通穴を作ります。
タップを切った後、穴を徹底的に掃除します。金属の削りくずやゴミを取り除き、ねじ山がきれいであることを確認し、ねじまたはボルトがしっかりと収まるようにします。これらの手順に従うと、使用できる完璧なねじ穴が完成します。(詳細については、 カスタム CNC バイク部品の説明)
タッピング穴の用途
画像名: テープで留められた穴あき自動車部品
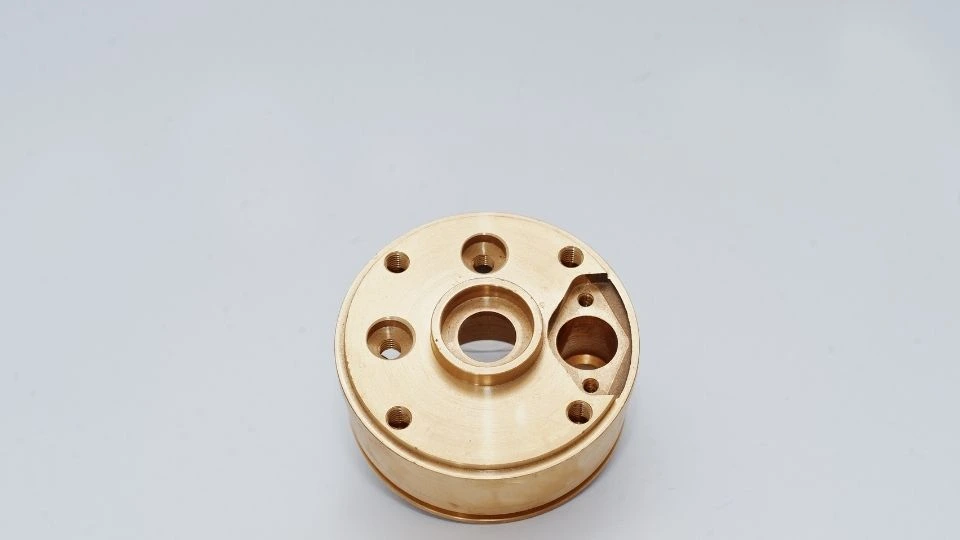
タップ穴は、強度がありながらも簡単に取り外し可能なジョイントが必要な業界で役立ちます。自動車製造では、エンジン部品は緩みがないように正確にタップされます。
航空宇宙産業では、作業の精度が極めて重要な部品の組み立てにタップ穴を使用します。同様に、家具メーカーも部品を滑らかに接合して家具の強度を高めるためにタップ穴を使用します。
消費者向け製品では、タップ穴は製品ケースに電気回路基板を取り付けるための中心的な役割を果たします。タップ穴は、幅広い用途で品質を維持しながら、製品形成の生産性を向上させます。(詳細はこちら) 多軸CNC加工の力を活用して市場を支配する方法)
今すぐプロリアンをお試しください!
タップ穴の特性と特徴
画像名: タップ穴
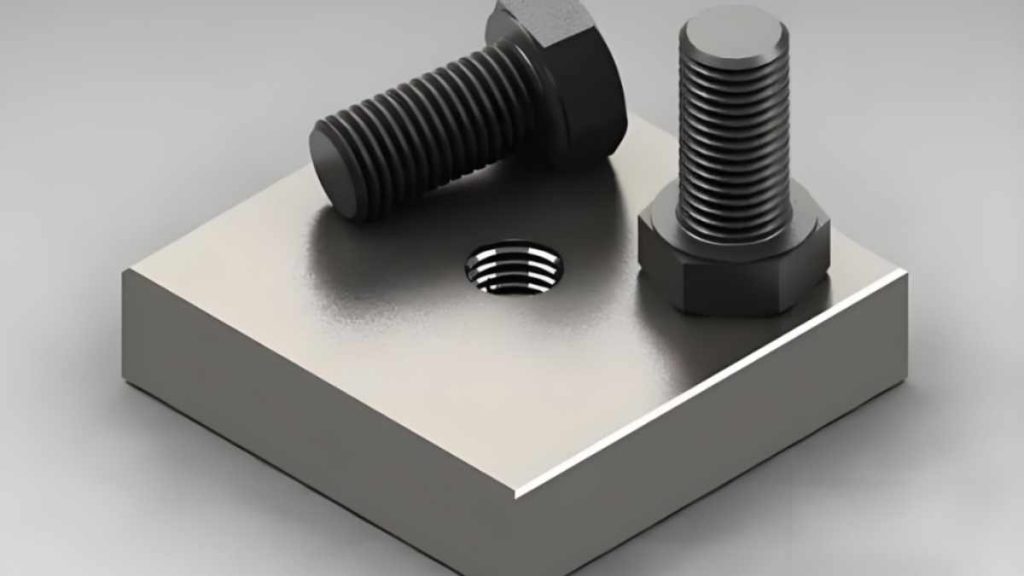
タップ穴は、穴の内側にねじ山があるために識別できます。これらは、外ねじ付きの穴をねじ止めまたはボルト止めして、しっかりとした接続と確実なフィット感を実現することを目的としています。精密なフィット感が求められる機械アセンブリでは、精度が求められます。
タップ穴のねじ山は、緩むことなく留め具を保持するように作られています。 完璧なねじ山は、ミスヒットや製品寿命の短縮につながる可能性のあるストリップ/欠陥を回避するために同一です。
タップ穴の利点は、取り外し可能な留め具を必要とする用途で最も顕著になります。 厳しい許容範囲 他の穴タイプと比較して、よりフィット感が向上します。
これらの穴は汎用性があり、金属やプラスチックなど、ほぼすべての材料を簡単に収容できます。その厚さと寸法は、特定の目的に合わせて最適化されており、組み立てられた部品の剛性を高めます。穴の適切なタップは、あらゆるプロジェクトの構造的堅牢性を高めるのに役立つ重要な入力です。専門的なサービスをお探しの場合は、 プロリーンテック ワンストップソリューションを提供するリーディングカンパニーです。当社のエンジニアにお問い合わせいただき、 今すぐ見積もりを取得!
タップ穴の長所と短所
タップ穴には多くの利点といくつかの不便さがあります。タップ穴の長所と短所を知っておくと、クロス穴が問題のプロジェクトに適しているかどうかを確認しやすくなります。
タップ穴の利点
確実な固定
タップ穴により、強力で安定した接続が実現します。内部のねじ山がネジ/ボルトとしっかりとかみ合うため、部品がしっかりと固定され、緩むことがありません。
スペース効率
タップ穴はナットを必要としないため、省スペースです。電気機器や自動車の組み立てなど、コンパクトな構造の用途に特に適しています。
構造上の整合性
タップ穴は、材料にかかる応力を軽減し、ねじ山にかかる負荷をバランスよく分散するのに役立ちます。これにより、ねじ山保持能力に優れた材料のアセンブリの剛性とせん断力に対する許容度が向上します。
メンテナンスの容易さ
タップ穴はメンテナンスのしやすさに役立ちます。製品の分解や組み立てが容易になるからです。この機能は、機械やツールなど、頻繁に保守や更新が行われるアプリケーションに特に役立ちます。
タップ穴の欠点
トレッド摩耗
頻繁に使用すると、特に柔らかい素材の場合、内部のねじ山が摩耗することがあります。時間が経つにつれて、穴の容量が低下し、使用する留め具をしっかりと保持できなくなります。
クロススレッドのリスク
組み立て時に不適切な方向を向くと、ねじ山が交差してねじ山が損傷します。これにより結合力が低下し、再度締め直す必要がある場合があります。これを再タップと呼びます。
制限された耐荷重
特定のプラスチックや金属では、タップ穴が弱く、重い荷重を支えるのに不十分な場合があります。そのため、高応力領域での使用に限定されます。
タップ破損
画像名: タップ破損
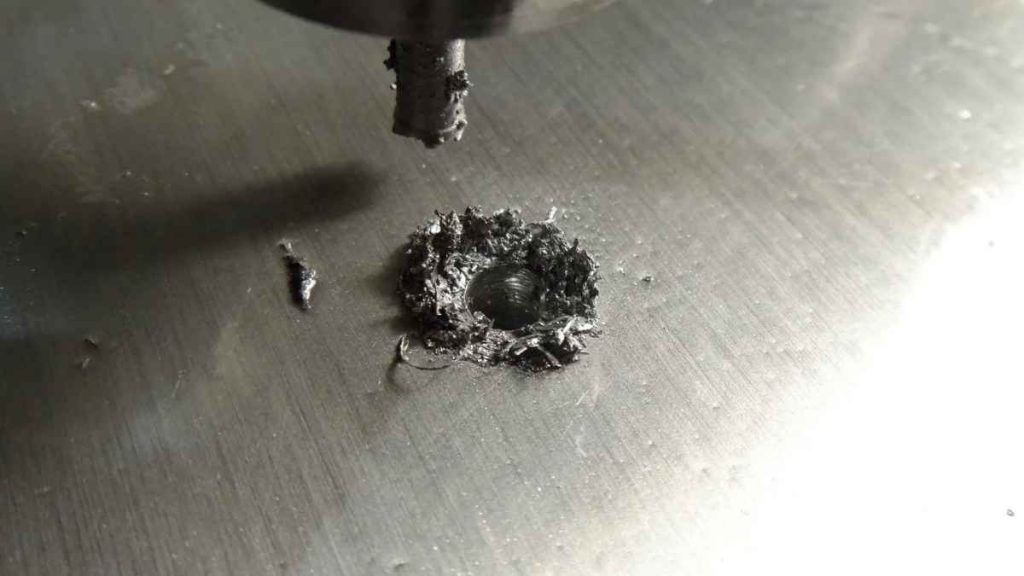
特に硬い材料に使用した場合や、潤滑されていない場合は、ねじ切り中にタップが破損する可能性があります。破損したタップをねじって外すのは非常に困難で、ワークピースに損傷を与える可能性があります。
今すぐプロリアンをお試しください!
タップ穴に関する考慮事項とヒント
画像名: 精密穴タップ部品
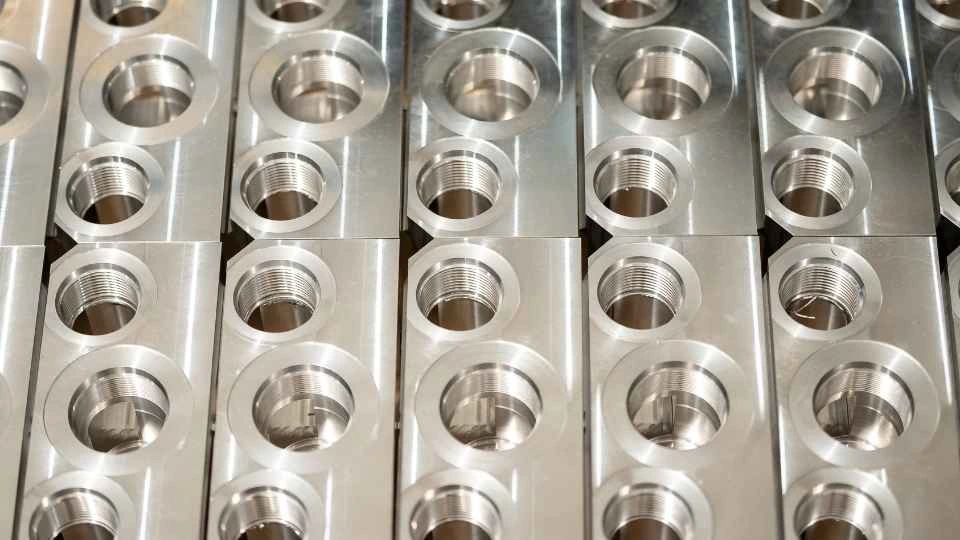
ねじのタッピングが適切に行われ、適切な対策が講じられていれば、ねじや機械加工された部品が損傷する可能性は低くなります。以下は、ねじ穴を機械加工する際の重要な考慮事項を理解するのに役立つ簡単なガイドです。
素材硬度
タッピング プロセスは、材料の特性、特に材料の硬度によって決まります。たとえば、鋼は比較的硬いため、ねじ切りが非常に困難です。そのため、高品質のねじを作るには、より大きな力と超硬質タップが必要です。硬い材料でタッピングを成功させるには、次の点に注意してください。
- 熱の発生を最小限に抑えるために切断速度を下げる必要がある
- 加える圧力は均一かつ一貫している必要があります。
- 摩擦と摩耗を最小限に抑えるために、高品質の潤滑剤を選択してください。
正しいサイズの穴を開け、ワークピースを固定していることを確認する
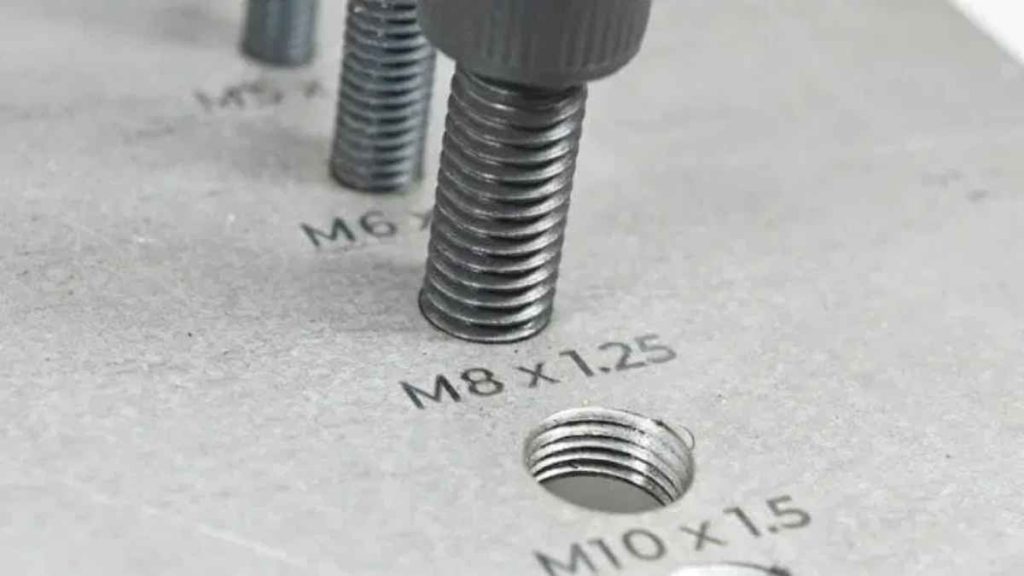
穴のサイズを正確に決めることは、効果的なタッピングを行う上で重要です。1/4-20 や M6 x 1.0 などの標準のねじサイズを使用すると、使い慣れた工具や材料を使用して組み立てられるため、複雑さが軽減されます。これらのサイズにより、ねじ切りが正確になり、コストを節約できます。タッピング時にワークピースが動かないように、常にワークピースをしっかりと固定する必要があります。
望ましいねじ穴サイズ
画像名: 正確な穴の配置
構造的完全性を保つために、ねじ穴の外径は常に内径よりも大きくする必要があります。部品のエッジ付近にバリができないようにしてください。バリがあると、ねじ山が破裂して工具が損傷する可能性があります。適切な直径を選択すると、タップ接続の寿命が延びます。
角度のある表面を考慮する
角度のある表面にねじ穴をあける場合は、特別な注意が必要です。まず、ねじ穴が入る平らなポケットを機械加工します。これにより、タップの位置合わせも良くなり、位置合わせが間違ってしまう可能性も減ります。機械加工後、角度のある表面を導入する場合でも、穴の深さが正しいことを確認してください。
正確な穴の配置
穴の最適な位置は、効果的なタッピングに不可欠です。中央の配置は非常に簡単ですが、エッジの配置には特別な注意が必要です。エッジ近くの切削ゾーンの振動により表面が傷つき、切削工具が破損する可能性があります。精度を維持するには、細心の注意を払って穴を切断し、円形スポットをマークすることが常に不可欠です。(詳細については、ガイドをご覧ください。 CNC 切削速度と送り速度ガイド)
タップ穴とねじ穴: 類似点と制限
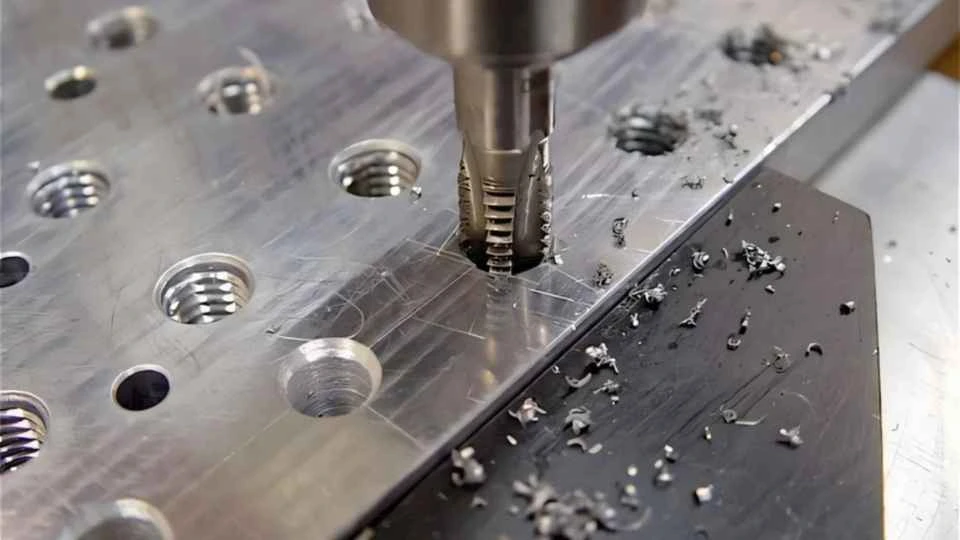
画像名: ねじ穴加工
類似点:
- 内ねじ: タッピングは、ねじ切りと同じ方法でボルトやネジなどのねじ留め具を保持するための内ねじを作成します。
- 止まり穴または貫通穴での使用: どちらのプロセスも、材料や穴を貫通しない止まり穴で使用できます。
タッピングの制限:
スレッドタイプ:
タッピングは内ねじの作成のみに限定されます。外ねじの場合は、ダイスを使用するなどの他の技術を使用する必要があります。
糸の種類:
タップは、特定のサイズとピッチのねじ山を作るためのものです。異なる種類のねじ山が必要な場合は、種類ごとに新しいタップを使用する必要があります。このタッピングではカスタムねじ山は作成できないため、ねじフライスなどのツールを使用する方が適しています。
工具の破損:
画像名: CNC ツールの破損
タップはねじ切り器具よりも壊れやすいです。不良タップは多くの問題を引き起こします。場合によっては、ワークピースを廃棄しなければならなくなり、材料除去プロセスに長い時間がかかります。
穴の深さ:
ほとんどのタップには、切削を容易にするために先細りのリードが付いています。しかし、これでは深い止まり穴にねじを切るのは困難です。止まり穴に深いねじを切るには、ねじフライス加工などの他の方法を使用して穴の底に近づけます。
材料の制限:
硬化鋼のような硬くて脆い材料では、タップの摩耗が早いため、タップ加工は比較的困難です。そのため、ツールを頻繁に交換する必要があり、コストがかかります。一方、延性材料ではタップが「粘着性」になり、くっつくため、頻繁に洗浄するか、ツールを交換する必要があります。
機械加工における穴の種類
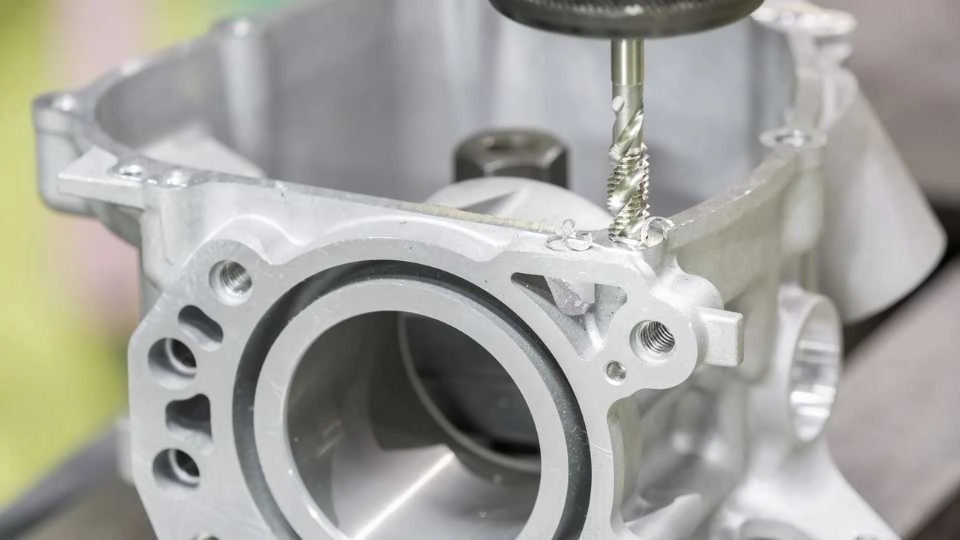
画像名: 機械加工における穴の種類
機械加工では、目的の機能的または構造的な用途に合わせて、さまざまな特性を持つ穴が開けられます。したがって、これらの穴は、アプリケーションの要件に応じて、さまざまな技術とツールを使用して作成されます。一般的なタイプは次のとおりです。
スルーホール
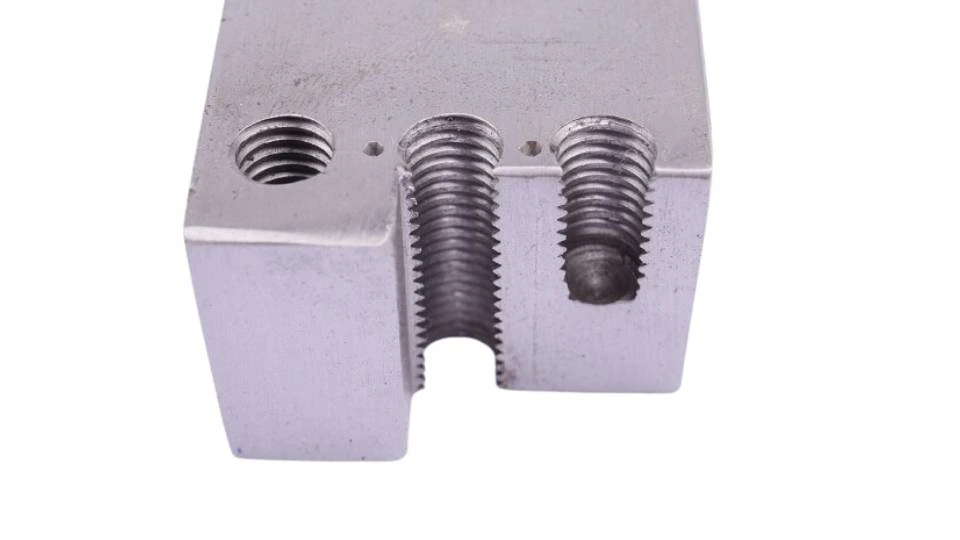
画像名: スルーホール
貫通穴は、材料の片側から反対側まで開けられた穴で、チャネルを形成します。ボルトやネジを通すことで、ボディのコンポーネントを結合できます。これらの穴は通常、構造および組み立ての目的で使用されます。
止まり穴
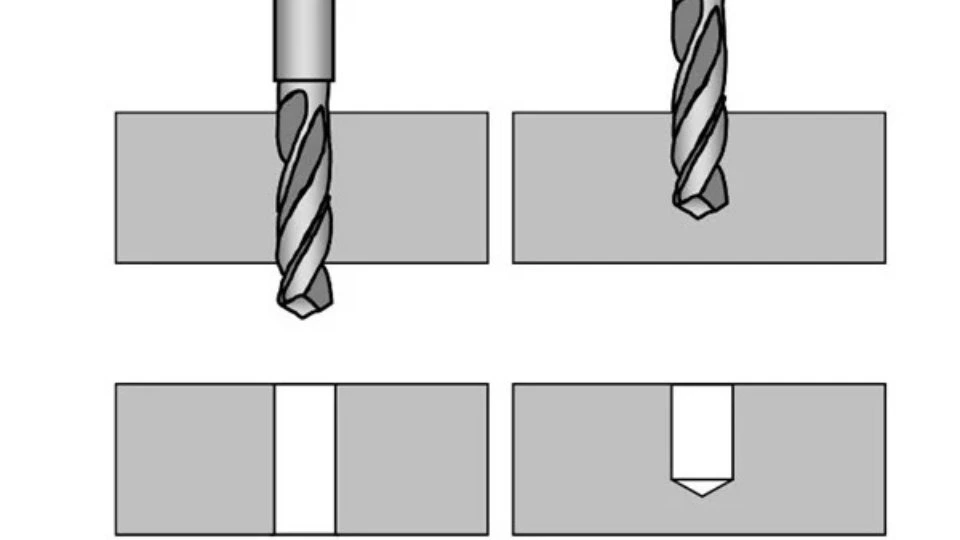
画像名: ブラインドホール
止まり穴は、必要な深さまで開けられます。ただし、材料は仕上げられません。穴の底は閉じられたままなので、材料を完全に穿孔してはならない場合に最適です。止まり穴は、外観のために穴を開ける場合や、材料の裏側をそのまま残しておく必要がある場合に使用されます。
ザグリ穴
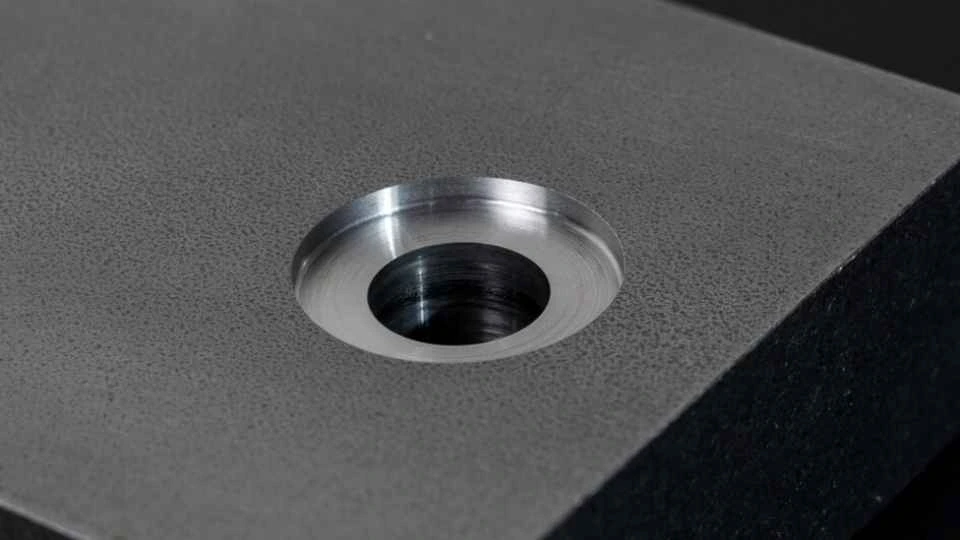
画像名: 座ぐり穴
座ぐり穴は、留め具の頭を収容し、表面と面一または表面内に埋め込まれるように、穴の入り口の周りに円筒形のくぼみが設けられています。座ぐり穴は、主に組み立てにおいて表面仕上げの品質が重要となる場合に設計されます。これらの用途では、留め具の頭が見えないようにして、断面がすっきりして強度が増すようにする必要があります。
リーマ穴
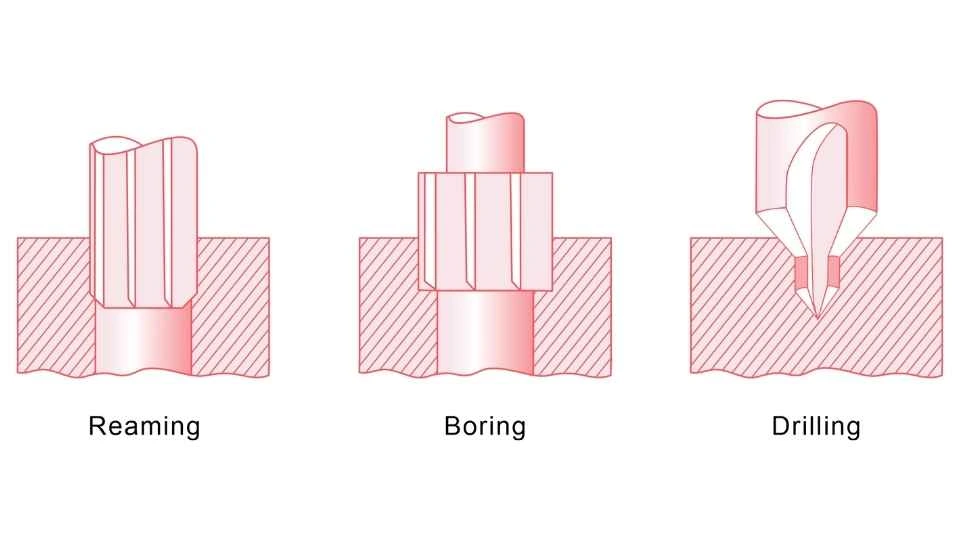
画像名: リーマ加工 vs ボーリング vs ドリル穴あけ
リーマ穴はわずかに小さく作られ、その後、所定のサイズにリーマ加工され、目的の用途に合わせて仕上げられます。また、リーマ加工の結果として、厳密な公差も得られます。そのため、リーマ穴は、位置合わせが重要な正確なベアリングまたはシャフトの位置に適しています。
結論
結論として、タップ穴とねじ穴の比較により、それらの類似点、利点、および主な相違点が明らかになりました。ねじ切りとタッピングは CNC 加工における 2 つの重要かつ一般的な手順ですが、その用途は異なり、それぞれが特定の状況に適しています。
タップ加工やねじ切り加工など、機械加工のニーズに応えるために、Boda Techは責任を持って提供します。 中国におけるCNC加工サービス さまざまな製造ソリューション向け。 お問い合わせ タップ穴とねじ穴に関するより詳しい情報と完璧なソリューションを今すぐ入手してください。
よくある質問
Q1. 穴を開けるにはどうすればいいですか?
タップ穴をあけるには、まず、希望するねじに適したサイズの穴をドリルで開けます。次に、タップを穴に挿入し、タップレンチまたは機械を使用して回転させます。タップは前進しながら穴に内ねじを切ります。
Q2. 蛇口が底まで下がるとはどういう意味ですか?
タップが底まで到達すると、タップが穴の底まで到達し、それ以上ねじを切ることができないことを意味します。これは通常、タップが特定の深さを超えて進むことができない止まり穴で発生します。
Q3. タップ穴とはどういう意味ですか?
タップ穴とは、内部にネジ山が切られた穴で、ボルトやネジをねじ込んでしっかりと固定することができます。
Q4. ドリル穴とタップ穴の違いは何ですか?
ドリル穴は単にドリルビットで開けられた穴ですが、タップ穴には留め具を受け入れるための内ねじが切られています。タップ穴はドリル穴の次に開けられます。
Q5. クリアランス穴とタップ穴の違いは何ですか?
クリアランス穴は、ねじを切らずにファスナーが自由に通過できるように開けられ、タップ穴にはファスナーがしっかりと噛み合うように内部にねじ山が設けられています。
Q6. 穴あけを開始するときに使用するタップはどれですか?
テーパータップは、通常、穴のタップ加工を開始するときに使用されます。テーパー タップには、材料に徐々にねじ山を導入する先細りのリードがあり、プロセスの開始が容易になります。
Q7. タッピング工程で潤滑が必要なのはなぜですか?
潤滑により、タップの摩擦、熱、摩耗が最小限に抑えられます。また、よりスムーズな切削が保証され、工具の破損を防ぎ、穴のねじ山の品質が向上します。