
「誘導硬化は、急速処理のために電流を使用しない限り、非物理的な処理です。金属の強度と硬度を高めます。」
高周波焼入れ鋼板 十分な炭素含有量を持つ金属部品を電磁誘導加熱し、急速に急冷する金属熱処理プロセスです。この技術は主にさまざまな種類の鋼および鋼合金に適用され、特定の領域の表面硬度、繰り返し強度、耐摩耗性などの機械的特性を強化します。パワートレイン、サスペンション、エンジン、スタンピング部品などに使用されています。
誘導熱処理は、従来の熱処理プロセスと比較して、部品の表面を硬化させる比較的高速で正確なプロセスです。ここでは、誘導熱処理、その利点、欠点、用途、および従来の熱処理との比較について段階的に説明します。 ケース硬化それでは、詳しく見てみましょう。
高周波焼入れとは
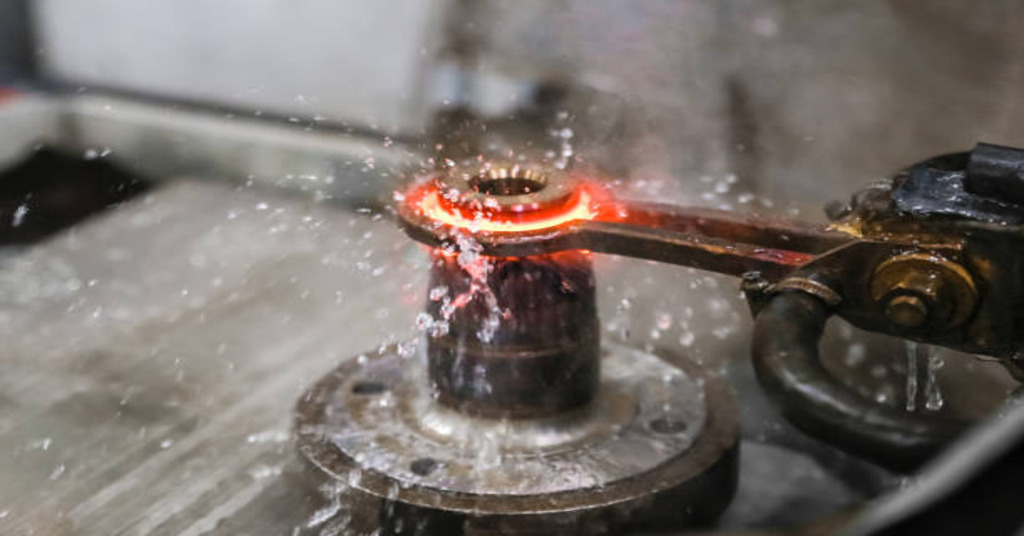
高周波焼入れ
電磁誘導を利用して金属部品の表層を非接触で加熱する方法です。金属を強力な変動磁場の中に置き、金属に電流を発生させて発熱させます。金属は一般に変態域以上の温度まで加熱され、その後急速に冷却されます。
焼入れプロセスは、水、油、または空気を使用して行われます。この急速冷却により、金属のマルテンサイト変態が起こり、硬度と脆さが増加します。部品の特性を変えずに、部品の特定の領域のみを硬化させる必要がある部品またはアセンブリの表面硬化に適しています。そのため、他の機械的特性は必要なくても、表面耐摩耗性が高くなければならない部品に特に適しています。一般に、炭素含有量が0.40%から0%の炭素鋼と合金鋼が最も適しています。 金属熱処理誘導硬化は、他の硬化方法に比べて以下の利点があります。 燃焼プロセスではなく電気プロセスであるため、制御が容易です。 また、金属の外側の層のみを加熱し、内側の層は加熱しません。 これにより、非常に優れた制御が可能になり、表面の硬化が非常に良くなります。 硬化層の深さも簡単に制御できます。
今すぐプロリアンをお試しください!
高周波焼入れプロセスの2つの段階
通常、誘導加熱と急冷という 2 つの主要な段階から構成されます。最初のプロセスは、電磁誘導を使用して電気伝導性の金属を加熱することであり、2 番目のプロセスは、材料の表面特性を変更するために急冷することです。
ステージ1: 誘導加熱
この段階では、誘導硬化された材料は通常、水冷銅コイルに挿入され、交流磁場にさらされます。この磁場は、電磁石と電子発振器によって生成されます。発振器は電磁石に交流電流を流し、その結果、材料を通過する磁場も交流になります。このプロセスにより、渦電流と呼ばれる円形の電流が生成され、コイル内の金属が変態温度まで加熱されます。誘導硬化は表面硬化の一種で、最大 8 mm の深さまで硬化できます。浸透の深さは、交流磁場の周波数によって決まります。周波数が高いほど、電流の浸透は深くなります。
ステージ2: 焼入れ
金属を誘導加熱により必要な温度まで焼入れした後、急速に冷却するか、焼き入れする必要があります。これは通常、部品を油または水の浴槽に浸すことによって行われますが、冷風が使用される場合もあります。焼き入れにより、材料の外側の層が硬くなり、熱が材料の内側の層に浸透して望ましくない相変態が起こらないようにします。急速冷却により、表面層にマルテンサイトまたはフェライト-マルテンサイト構造が形成されます。これらの構造は、純粋なフェライトの構造と比較して、引張強度が高く、初期降伏応力が低くなります。さらに、焼き入れにより結晶粒度が小さくなり、これは材料の硬度を高めるために重要です。
高周波焼入れの材料選択
高周波焼入れは、中炭素鋼から高炭素鋼、合金鋼、鋳鉄、粉末冶金材料に使用されます。また、さまざまな製造分野で使用できるステンレス鋼もいくつかあります。
中炭素鋼から高炭素鋼
これは、中炭素鋼から高炭素鋼に最適な技術です。炭素含有量が、硬度に必要なマルテンサイト変態に十分だからです。このような鋼には通常、0.40% を超える炭素が含まれており、材料の硬度レベルは 56 ~ 65 HRC の範囲です。ただし、8620 などの低炭素鋼も使用できますが、硬度は 40 ~ 45 HRC 程度までしか上がりません。1008、1010、12L14、1117 などの低炭素鋼は、硬度があまり上がらないため使用されません。
合金鋼
これは、合金鋼には、普通の炭素鋼よりも誘導熱処理に適した追加要素が含まれているためです。これらのうち、1045 鋼は、機械加工が容易で、安価であり、炭素含有量 58% で 0.45 HRC 以上の硬度を達成するために焼き入れできるため、最もよく使用されています。また、1045 鋼は、他の材料と比較して、硬化プロセス中に割れる可能性が低くなります。よく使用される他の合金鋼には、1141/1144、4140、4340、ETD150 などがあります。
鋳鉄
誘導処理プロセスで一般的に使用される別の材料グループには、鋳鉄が含まれます。鋳鉄は、表面では高い硬度と耐摩耗性を提供し、中心部ではより延性があるという特性に基づいて選択されます。
粉末金属
粉末金属は高周波焼入れも可能で、用途に適した複雑な形状と機械的特性を持つ部品をより柔軟に製造する方法を提供します。
ステンレス鋼
一部の業界では、特定のグレードのステンレス鋼が高周波焼入れに使用されています。炭素鋼や合金鋼に比べると広くは使用されていませんが、これらの材料は高周波焼入れ処理によって表面硬度と耐摩耗性を向上させることができます。
高周波焼入れ用の材料の選択は、材料の焼入れ性と処理後の必要な硬度に影響を与える炭素およびその他の合金元素の含有量によって決まります。
高周波焼入れの利点
誘導硬化にはいくつかの利点がありますが、同時に欠点もあります。主な利点は、効率が高く、高速であることです。これは、大規模な生産ラインを持つ組織に最適です。さらに、表面硬化や窒化などの他の熱処理プロセスと比較して、時間がかかりません。また、塩浴やガスタンクなどの余分な材料を必要とせず、部品全体に均一な仕上げを提供するため、コスト効率に優れています。
もう一つの利点は、焼戻しによる高周波焼入れ処理後の部品の硬度の柔軟性です。また、金属の硬度、耐久性、摩耗に耐える能力も向上するため、圧力や摩擦を受ける部品に適しています。さらに、耐久限度も高くなるため、周期的な負荷による故障の可能性が低くなります。
しかし、誘導焼入れにはいくつかの制限があります。主に鉄系材料に使用されるため、他の材料での使用は制限されます。また、処理中に部品が適切に取り扱われなかったり、適切に冷却されなかったりすると、部品が反ったり変形したりするリスクもあります。他の方法と比較すると、焼入れ装置の取得と維持にかかるコストはそれほど高くないかもしれませんが、それでもコストはかかります。
さらに、誘導加熱中の加熱と冷却の速度が速いため、ワークピースの表面に硬化クラックが発生する場合があります。そのため、プロセスパラメータを適切に制御する必要があります。また、プロセスの最初から最後まで適切な取り扱いと制御を保証するために、オペレーターはトレーニングとスキルも必要とします。ただし、通常は利点が欠点を上回るため、この方法はさまざまな製造プロセスで広く使用されています。
高周波焼入れの欠点
しかし、誘導熱処理には、この方法を選択する前に考慮しなければならない欠点がいくつかあります。主な制限は、鉄や鋼などの鉄系材料にしか使用できないことです。この制限は、熱を生成するために磁場を使用するため、磁場の影響を受けるのは鉄系金属のみであるという事実によるものです。誘導硬化は、非鉄金属に分類されるアルミニウムや銅などの非磁性材料には不可能です。
もう一つの欠点は、他の硬化方法に比べてランニングコストが高いことです。一部の熱処理技術に比べて材料と人件費は安価ですが、プロセスで使用する機械によってコストが増加します。また、従来の燃料の代わりに電気を使用すると、エネルギー消費に対する料金が発生するため、長期的な運用コストが高くなる可能性があります。
誘導焼入れにも限界があります。誘導コイルのサイズと形状は、加熱する部品に合わせる必要があります。シャフトやローラーなどの丸い物体を処理するための標準コイルは通常入手可能ですが、作業によっては特殊なコイルが必要になる場合があり、難易度とコストが高くなります。
また、すべての熱処理サプライヤーが誘導硬化装置を利用できる、または提供できるわけではないため、装置の要件が制約となります。この装置のコストは当初高額になる可能性があり、オペレーターは装置を適切に使用するために何らかのトレーニングを受ける必要がある場合があります。
また、この方法は材料の表面を加熱するため、通常は薄い材料に適しています。厚い材料は均一に加熱されない可能性があり、硬さが不均一になったり、ひび割れが発生したりするなどの問題が発生する可能性があります。これらの制限は、この方法が特定のプロセスに適用できるかどうかを検討して評価する必要があることを示しています。
今すぐプロリアンをお試しください!
高周波焼入れと表面硬化の主な違い
誘導硬化と表面硬化は、今日の業界で使用されている 2 つの同一の熱処理プロセスです。どちらのプロセスもワークピースの外層を硬化することを目的としていますが、2 つのプロセスは同じではありません。次に、その違いについて詳しく説明します。
ケース硬化
部品の取り扱い
主な違いの 1 つは、部品への対応方法です。ケース ハードニングは複数のワークピースに対して一度に行われますが、誘導硬化ではワークピースは 1 つずつ処理されます。これにより、ケース ハードニングでは「バッチごと」のアプローチとなり、誘導硬化ではより正確なワークピース指向のアプローチとなります。
製造の統合
通常、表面硬化には、生産ラインと硬化プロセスの間で部品を移動するための他の組織的な活動が伴います。一方、誘導硬化は、生産ラインの一部として硬化機を使用するため、生産ライン自体に簡単に組み込むことができます。
処理技術
表面硬化では熱と化学反応を利用して熱化学反応を開始しますが、誘導処理では電磁エネルギーを利用して部分的に交流電流を誘導し、表面のみを加熱します。これは、電磁誘導によってワークピースの表面を狙った非接触加熱プロセスです。
用途
誘導硬化は、クランクシャフトやギアの歯など、部品の特定の領域を硬化させる必要がある用途に適しています。一方、表面硬化は、バッチで熱処理する必要があり、複雑な形状が硬化プロセスにとってそれほど重要ではない大型部品に適しています。
火炎焼入れと誘導焼入れ:主な違いは何ですか?
火炎焼入れと誘導焼入れは、金属加工工程で使用される表面硬化の 2 つの異なる方法です。火炎焼入れは、酸素アセチレン炎でワークピースの表面を加熱し、冷水で急冷するプロセスです。この方法は、ギアの歯、ブレーキ ドラム、車軸、カム、クランクシャフトなどの大型部品に広く使用されています。一方、誘導加熱では、電磁場を使用してコイルから高周波電流を流し、ワークピースの表面を加熱します。局所的な加熱特性があるため、通常はギア、クランクシャフト、カムシャフトなどの小型部品に使用されます。
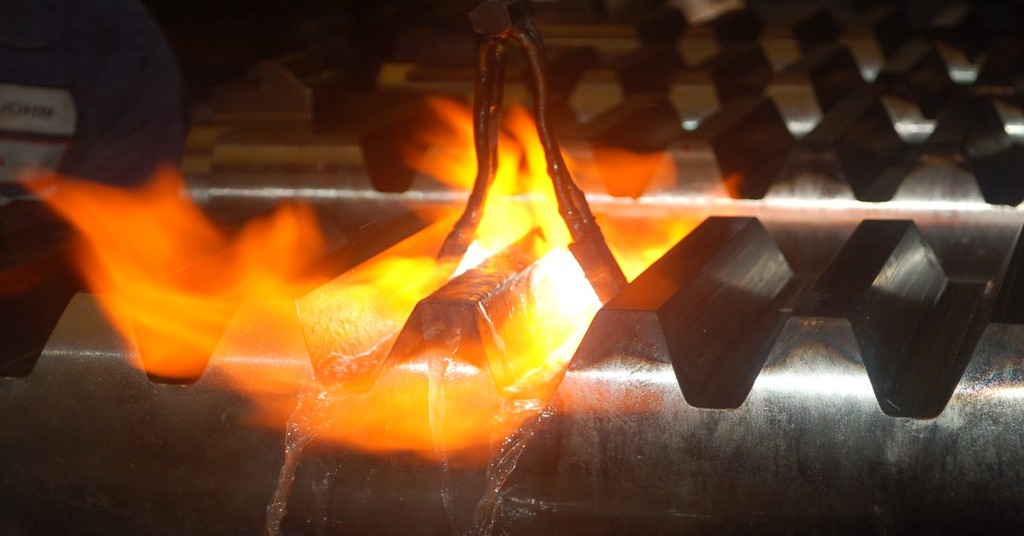
火炎硬化
もう一つの大きな違いは、これらの方法の処理プロセスが異なることです。一方、火炎焼入れでは、ワークピースの表面全体が均一な硬度になりますが、誘導焼入れではワークピースの一部の領域のみが硬化します。この違いにより、材料の一部の領域のみを硬化する必要がある場合に、誘導焼入れがより良い選択肢となり、プロセスをより適切に制御できます。
また、火炎焼入れは加工物を損傷する可能性があるため、火炎と熟練した作業員が必要となります。一方、誘導焼入れは材料に損傷を与えないため、熟練していない作業員でも行うことができ、製造工程に適しています。
したがって、火炎焼入れと高周波焼入れにはそれぞれ長所と短所があり、どちらを選択するかは、ワークピースのサイズ、焼入れする領域、均一性、作業者のスキルレベルによって異なります。どちらの方法にも長所と短所があり、製造会社のニーズに応じて考慮する必要があります。
今すぐプロリアンをお試しください!
結論
高周波焼入れ 誘導加熱によって材料を特定の温度まで加熱し、その後すぐに冷却媒体で冷却するプロセスです。この急速冷却プロセスにより、材料の硬くてコンパクトな微細構造が形成されます。誘導加熱では特定の領域を加熱できるため、硬化プロセスを制御し、繰り返し実行できます。一般的に、誘導熱処理は、材料の他の特性を維持しながら表面の摩耗が激しい金属部品に使用されます。
硬度などの機械的特性を高めることを目的とする場合、推奨される処理方法は高周波焼入れです。より優れた接着性、耐摩耗性、耐熱性、耐酸性が求められる用途では、Boda Tech がより良い選択肢であると思われます。また、当社は小規模から大規模バッチ生産まで試作サービスも提供しています。ぜひ当社にご連絡いただき、当社の製品やサービスについてご覧ください。 熱処理サービス お客様のご要望を満たすために。