
「射出成形では、ジェッティングや焼け跡など、すべての欠陥に材料特性、金型形状、加工条件のバランスが求められます。」
他の製造方法と同様に、小さなミスでも加工不良を引き起こす可能性があります。 射出成形 プロセス。場合によっては、完璧な成形プロセスでも問題が発生し、低品質の部品が製造される可能性があります。結局のところ、それは複雑で詳細なプロセスです。これら 射出成形の欠陥 美的魅力、機能性、精度、構造の完全性に影響を与える可能性があります。
この記事では、射出成形部品の特定の欠陥、その考えられる原因、およびそれらを回避または解決する方法について説明します。
射出成形の欠陥とは何ですか?
まず、理解しましょう 射出成形とは。溶かした材料を金型に注入して部品を製造する製造プロセスです。この方法はプラスチック部品の量産によく使用され、完成品の形状や寸法を高い精度で均一に保つことができます。欠陥とは、射出成形法で製造されたプラスチック部品の不規則性や欠陥であり、部品の外観、機能、構造の完全性に影響を与える可能性があります。
これらの成形欠陥は、不適切な金型設計、不適切なプロセス処理、および最適ではない射出成形パラメーターによって発生することがよくあります。さらに、金型製造の不正確さにより、表面の反りや不均一が発生する可能性があり、また、プロセスの取り扱いの問題により、材料の流れや温度制御が不均一になる可能性があります。
これらの欠陥を理解することは、高品質の生産を確保するために非常に重要です。これにより、メーカーはプロセスの非効率性や設計上の欠陥を特定して修正できます。したがって、一般的な欠陥について 1 つずつ詳しく説明します。
欠陥 1: バリまたはバリ
バリやバリは、余分な材料が金型キャビティから、通常はパーティング ラインまたはインサートに沿って染み出すときに発生します。この欠陥は通常、過剰な射出圧力、不適切な型締力、または金型の磨耗が原因で発生し、部品のエッジに不要なプラスチックの薄い層が形成されます。
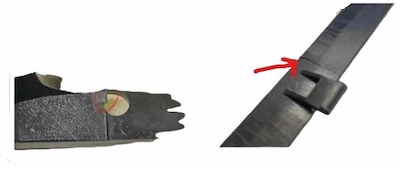
バリやバリ
バリやフラッシュの発生を防ぐには、射出圧力を微調整してください。例えば、金型を満たすのに十分な圧力でありながら、余分な材料を押し出さないようにする必要があります。その後、金型を定期的に点検し、型締め力を調整して金型の半分が確実に密閉されていることを確認してください。詳細はこちらをご覧ください。射出成形フラッシュ
欠点 2: ショートショット
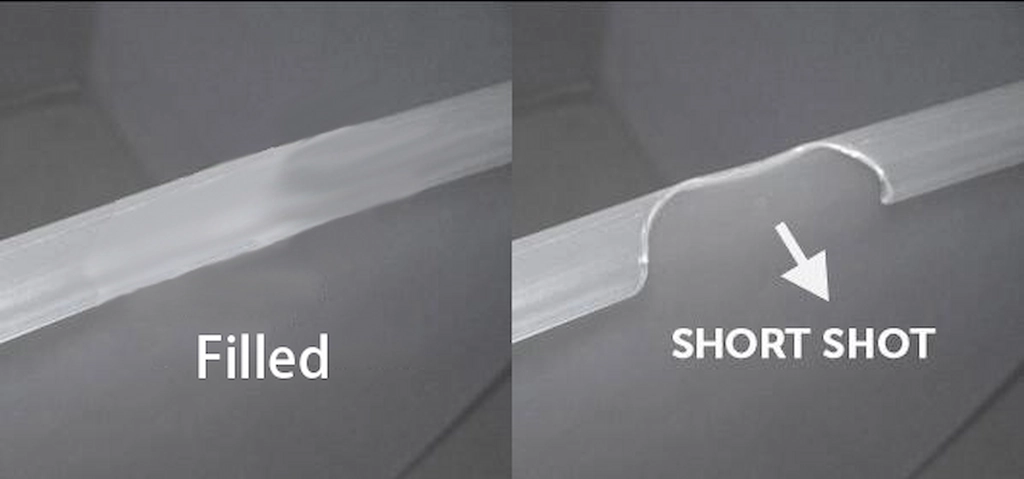
ショートショット欠陥
ショートショット 射出成形におけるもう一つの一般的な欠陥は、金型キャビティへの充填が不完全で、最終製品が不完全または部分的にしか成形されない状態です。この欠陥の原因と対処法を見ていきましょう。
表: ショートショットの原因と解決策
| ショートショットの原因 | ソリューション |
| 材料の量が不十分です | 材料の体積を増やして、金型キャビティを完全に充填します。 |
| 不適切な射出圧力 | 射出圧力を高く調整して、材料が金型のすべての部分に確実に到達するようにします。 |
| プラスチックの早期冷却 | 金型設計と材料温度を最適化して、プラスチックが早期に固化するのを防ぎます。 |
| ゲートのサイズまたは位置が不適切 | サイズと位置を再設計または調整する 射出成形ゲート 材料の流れと流通を改善します。 |
| 低い材料粘度 | 適切な粘度の材料を選択するか、材料の温度を調整して流れを改善します。 |
今すぐプロリアンをお試しください!
欠陥3:反り
反り欠陥は、射出成形部品における不必要な曲がりやねじれであり、多くの場合、材料内の冷却速度が不均一であることが原因です。次に、不均一な壁厚、不適切な冷却システム設計、または 射出成形原料 特性は金型からの均一な熱放散に影響します。部品に内部応力が発生し、反りの原因となります。
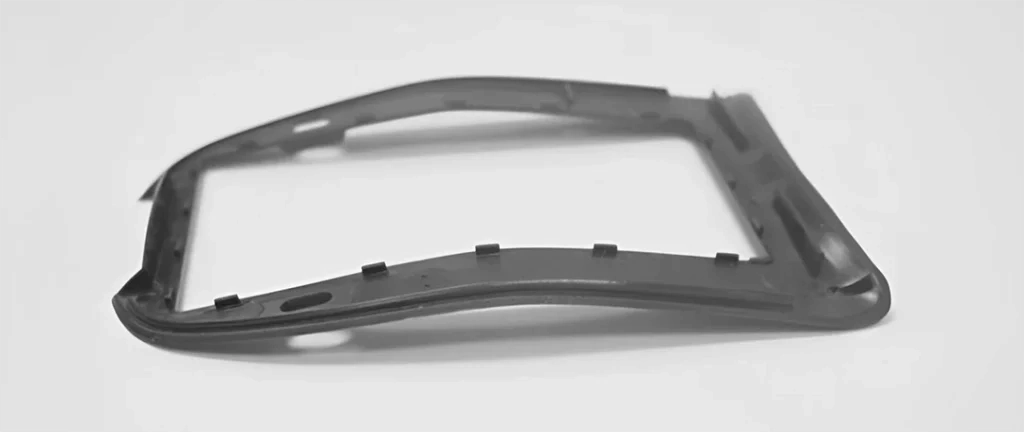
プラスチック部分の反り欠陥
反りの原因
- 部品設計における壁の厚さが不均一であると、冷却速度が不均一になります。
- 金型内の冷却システムが不十分であると、収縮差が発生します。
- 部品が十分に冷却されて安定する前の早期離型。
反りの解決策
- 部品全体の冷却が均一になるように、均一な肉厚で部品を設計します。
- 金型の冷却システムを強化して、均一な熱放散を促進します。
- 冷却時間と離型のタイミングを調整します (部品が完全にセットされていることを確認します)。
欠陥 4: ヒケ
ヒケとは、成形品の表面にある窪みのことだと言えます。これらは、表面のくぼみ、くぼみ、クレーター、ディボット、またはへこみです。
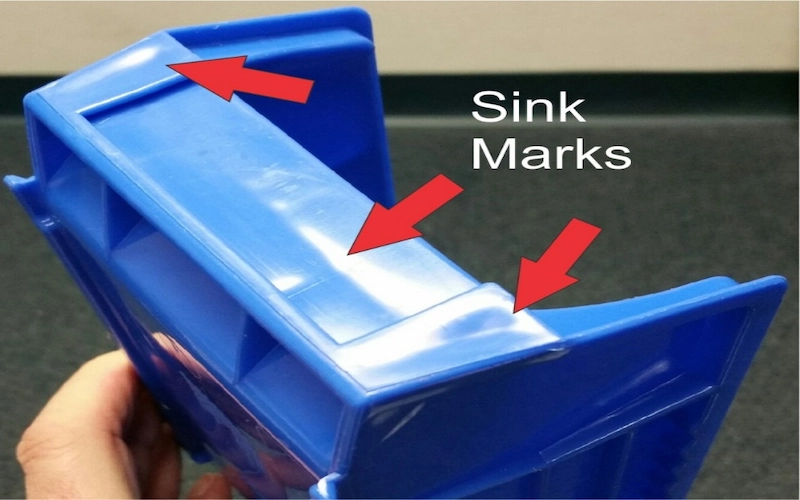
ヒケ
表: ヒケの原因と解決策
| 目的 | ソリューション |
| 冷却時間が不十分です | 冷却時間を長くすると、収縮が減少し、プラスチック部品を均一に冷却できます。 |
| 低い金型キャビティ圧力 | 保持圧力を調整して、厚い領域の収縮を補正します。 |
| 高い溶融温度または金型温度 | 過熱や不均一な冷却を防ぐために、溶融温度と金型の温度を下げます。 |
| 設計における厚肉セクション | 壁の厚さを減らすためにパーツを再設計します。 |
| 厚い部分の不均一な冷却 | より効率的な冷却機構を実装し、熱が均一に分散されるように金型設計を変更します。 |
欠陥 5: ウェルド ラインまたはニット ライン
射出成形では 2 つの溶融樹脂の流れが合流しても適切に融合できない場合、ウェルド ラインまたはニット ラインが融合します。これらの欠陥は、特に複雑な金型で発生します。例えば、 アルミニウム射出成形金型 樹脂が最初に分割され、その後再結合される穴のような特徴があります。
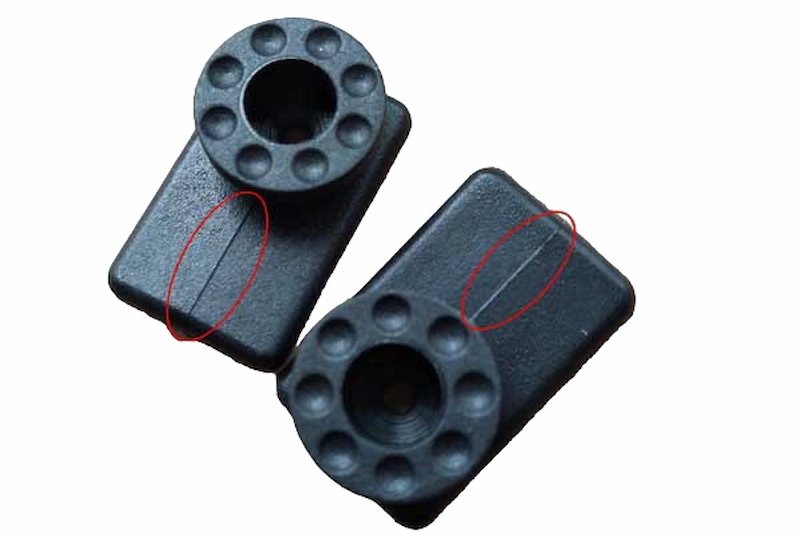
ABS部品のウェルドライン
主な樹脂は ウェルドライン 溶融金属の流れが接触・融合する際に生じる温度差が問題となります。この温度差によって部分的な凝固が生じ、接着不良が発生します。この問題は、部品の美観だけでなく、構造的な健全性にも影響を及ぼします。
避けるために これにより、射出成形を最適化します パラメータ 樹脂の温度、射出速度、圧力など。次に、より粘度の低い樹脂を選択することと、金型設計を調整すること(樹脂の分割位置と再結合位置)を調整することが効果的です。
欠陥 6: 焼け跡
射出成形における焼け跡とは、成形品の表面やエッジに生じる黒錆色の変色のことです。これらの射出成形の欠陥は、通常、材料の過熱や金型内に閉じ込められた空気によって発生します。
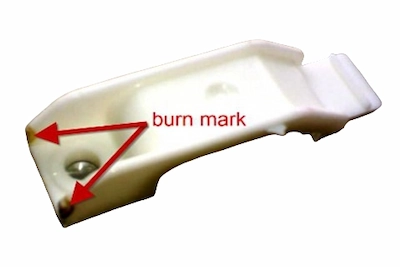
焼き跡
過熱は多くの場合、過剰なバレル温度または材料の長時間の滞留によって発生します。一方、閉じ込められた空気は、排気や射出速度が速すぎることが原因で発生する可能性があります。焼け跡は通常、部品の構造的完全性に影響を与えませんが、劣化のレベルによって部品の機能や美的魅力が損なわれると問題になります。
対処方法は?
- プラスチック樹脂の過熱を防ぐために、溶融温度と金型の温度を下げます。
- 射出速度を下げる
- 閉じ込められた空気を逃がすために、ゲートやガスベントなどの排気システムを実装します。
- 射出時間や冷却時間を含む金型サイクル システムを最適化し、プロセスを効果的に制御します。
ダウンロードするにはこちらをクリック: 射出成形の欠陥チャート
今すぐプロリアンをお試しください!
欠陥 7: ジェッティング
ジェッティング欠陥により、成形品の表面に波状の蛇のような模様が生じます。この欠陥は、プラスチックがあまりにも早く入り込み、金型の壁に飛び散り、固化する前に乱流を引き起こすときに発生します。次に、ジェッティングは外観と構造的完全性の両方に影響を与えます。ジェッティングの原因には、過度に速い射出速度、不適切なゲート位置、冷間金型温度などが含まれます。
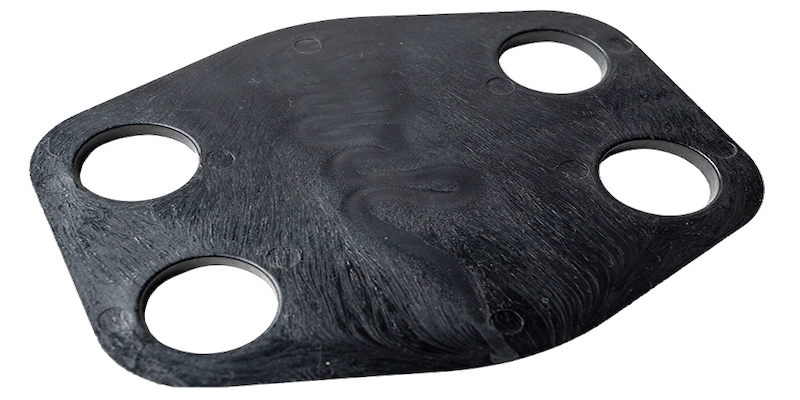
射出成形品のジェッティング欠陥
プラスチック射出成形部品のこの欠陥を回避するには、いくつかの調整を行うことができます。射出速度を下げてください。これにより、より段階的な金型充填が可能になり、乱流が軽減されます。次に、金型温度と樹脂を上げます。材料の早期硬化を防ぐことができます。第三に、ゲートの配置を最適化することが重要です。そのため、よりスムーズな流路を確保できるように配置してください。さらに、ゲート サイズを大きくすると、プラスチックの流入速度が遅くなる可能性があります。その結果、この欠陥の可能性がさらに最小限に抑えられます。
欠陥8:ボイド
射出成形におけるエアポケットまたは真空ボイドとは、成形品内の小さな中空スペースを指します。 エンジニアリングプラスチック部品。 空隙は部品の強度と美観を低下させる可能性があります。ボイド形成の主な理由は、特に成形品の厚い部分で発生する、閉じ込められた空気、低い射出圧力、または不十分な保圧です。
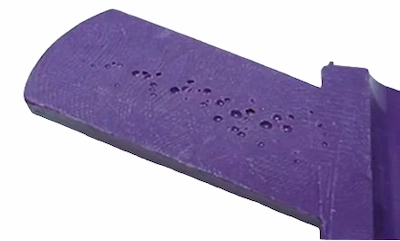
成形品のボイド
ボイドを回避または解決するにはどうすればよいですか?
- 閉じ込められた空気が逃げやすくなるように、金型内の適切な通気を確保してください。
- 適切な保圧圧力を加えて、金型キャビティを完全かつ均一に充填します。
- 冷却時間を最適化して、空隙を作らずに均一に固化させます。
- ゲートを金型の最も厚い部分の近くに配置し、空気の逃げを高めるために粘度の低いプラスチックを使用します。
欠陥9:層間剥離
射出成形におけるこの欠陥は、成形部品内の層の剥離または剥離によって特定されます。多くの場合、材料の汚染や接着不良が原因で発生します。さらに、主な原因は、非相溶性ポリマーの混合、過剰な離型剤の使用、または不均一な樹脂温度である可能性があります。
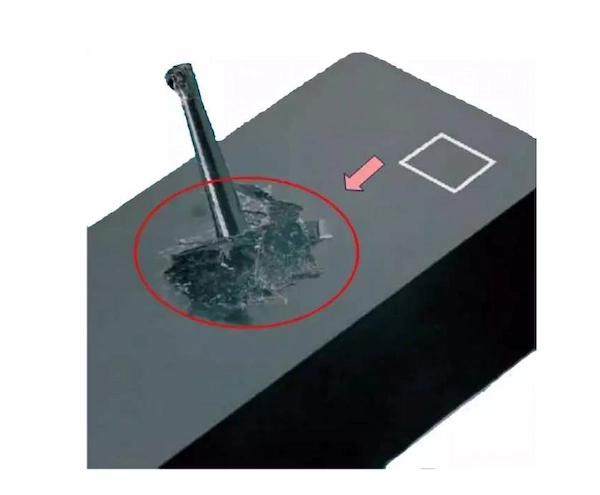
剥離欠陥
表: 層間剥離の原因と防止策
| デラミネーションの原因 | 予防戦略 |
| 材料の不適合性 | 生産に使用される材料の互換性を確保します。 |
| 離型剤の過剰な使用 | 成形時の離型剤の使用を最小限に抑えます。 |
| 一貫性のない樹脂温度 | プロセス全体を通じて一貫した樹脂温度を維持します。 |
| 過度の湿気 | 成形前に材料を適切に乾燥させ、水分を除去します。 |
| ゲートと流路の鋭角 | 金型設計で鋭角の面取りを行い、流れを改善します。 |
欠点10:変色
変色色スジは、色に不均一性があり、色むら、スジ、または色褪せた領域として現れます。この問題は通常、ポリマーと加工温度、着色剤、または材料の劣化との不適合性によって発生します。
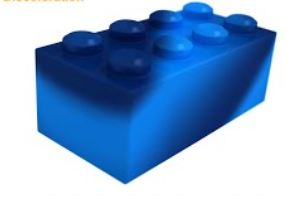
部分的に変色した部分
変色の原因
- 化学物質または紫外線との相互作用により、色が変化します。
- ホッパーや射出ノズル内に樹脂やペレットが残っている。
- 金型には以前の生産サイクルで発生した破片が付着しています。
- 着色剤の耐熱性が不十分であり、着色剤混合物の配合が不十分である。
変色防止
- 有害な化学物質や紫外線から材料を保護します。
- 成形サイクル後にホッパー、金型、ノズルを総合的に洗浄します。
- 残った着色剤やその他の残留物を除去するには、洗浄剤を使用してください。
- 処理温度に耐えることができる着色剤を選択し、着色剤配合物の均一な混合を確保して色の一貫性を維持します。
欠陥 11: 材料の劣化
この欠陥は、成形部品の特性の脆弱化または変化を指します。これは、材料が熱安定性の限界を超えて加工されたり、成形中に過度の機械的ストレスを受けた場合に発生します。
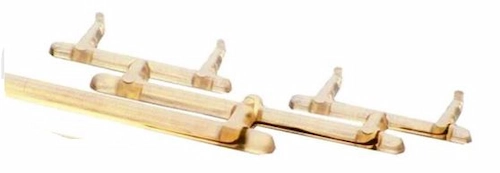
材料の劣化
まず、劣化を避けるために処理温度を制御します。そのため、金型内の部品が材料の熱安定性の制限内に確実に収まるようになります。さらに、せん断速度と射出圧力を調整して機械的応力を最小限に抑えると、材料の完全性を維持するのに役立ちます。全体として、これらのパラメータを監視して最適化します。
欠陥 12: 表面仕上げが悪い
表面仕上げ不良とは、質感や外観が不均一な状態を指します。この射出成形不良は、金型の設計や意図した表面品質に不適切な射出成形材料を使用したことが原因で発生する可能性があります。次に、不適切な材料の選択、不十分な 研磨 金型の品質、または不適切な加工パラメータにより、成形品の表面仕上げが最適ではなくなる可能性があります。
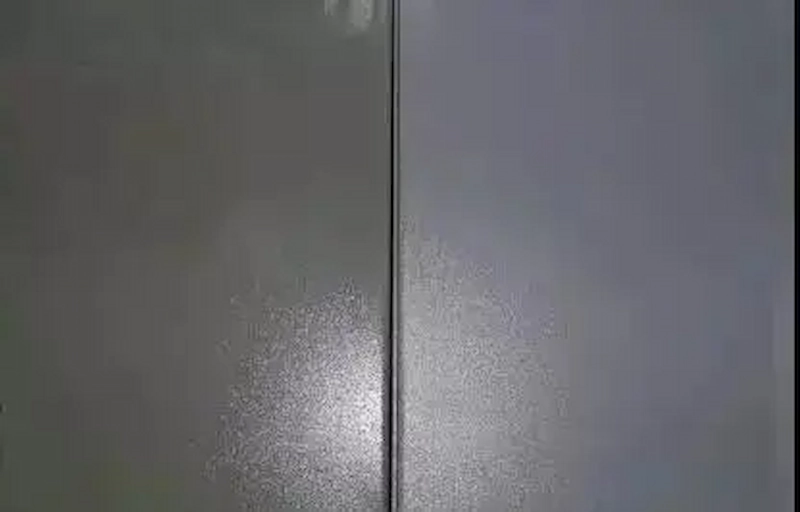
仕上がりが悪く滑らか
回避または予防
- 体系的な材料選択テクニックを使用し、金型の設計と目的の表面品質に適合する材料を選択します。
- 射出成形後、研磨を施すことで表面をより滑らかに仕上げます。
- 温度や射出速度などの加工パラメータを最適化して、高品質の表面仕上げを実現します。
今すぐプロリアンをお試しください!
装置が射出成形の欠陥を引き起こす可能性はありますか?
はい、不適切な機器のセットアップ、一貫性のない供給、射出成形機の安定性、校正、その他の原因により、射出成形の欠陥が発生する可能性があります。
次に、成形工程で使用される設備で考えられる問題点を指摘しましょう。
材料供給
射出成形における材料供給の一貫性がないと、部品の重量と品質にばらつきが生じます。この不一致は、供給機構またはホッパーの不規則性によって発生します。したがって、供給システムを定期的に検査し、機械のメンテナンスと校正を行って、材料が汚染されていないことを確認してください。
ヒーターバンドの故障
ヒーターバンドは材料の溶解に適切な温度を維持しますが、故障すると材料の不適切な溶解が発生する可能性があります。そのため、ヒーターバンドの定期的な保守・点検が必要となります。そのため、一貫した材料の流れと成形部品の品質を確保できます。
摩耗したネジまたはバレル
射出成形機のスクリューとバレルは、継続的な使用により磨耗します。時間の経過とともに、この摩耗により材料の混合不良や劣化が生じる可能性があります。ネジが摩耗すると、材料の輸送、混合、加圧が適切に行われなくなり、最終製品の質感や機械的特性が不均一になる可能性があります。
油圧または空圧システムの故障
油圧または空気圧システムは、金型を閉じてクランプするのに必要な力を担当します。また、射出成形機のさまざまなコンポーネントの移動も容易になります。次に、これらのシステムに障害が発生すると、成形プロセスの一貫性と正確さが損なわれます。したがって、漏れ、圧力損失、バルブの故障などの考えられる問題をチェックしてメンテナンスしてください。
Boda で欠陥のない射出成形部品を製造
At プロレアン, 欠陥のない射出成形部品を製造するという当社の取り組みは最も重要です。高度な設備と技術を使用して、成形プロセスのあらゆる面で精度を保証します。次に、成形部品のあらゆる欠陥を回避するには、材料選択の最適化と加工パラメータの正確な制御が鍵となります。
当社の専門家からなる専任チームは、金型の設計と機能における継続的な改善と革新に重点を置いています。このアプローチにより、反り、ヒケ、バリなどの一般的な欠陥が排除されます。トラブルシューティングと予防メンテナンスに関するチームの専門知識により、最終製品の信頼性と一貫性がさらに向上します。
お探しのものがあれば 射出成形サービス プロティアンは、欠陥防止に対する積極的なアプローチにより、細部にまで注意を払ってプロジェクトを処理します。デザインをアップロードして、 見積りをご希望の場合 プロジェクトをスタートさせましょう!
まとめ
射出成形金型の設計と製造の品質は、成形部品の機能的および美的品質に大きく影響します。バリやバリ、ショート ショット、反り、ヒケ、ウェルド ラインなどの欠陥は、金型設計、材料の流れ、冷却プロセスの問題から発生します。
これらを解決または回避するには 射出成形の欠陥 正確な機器の操作、慎重な材料の選択、および細心の注意を払ったプロセス制御の組み合わせが必要です。金型の設計および射出成形プロジェクトの処理中に、考えられる欠陥とその根本的な原因を考慮することで、射出成形製品の品質と一貫性を向上させることができます。
続きを読む:
- ABS 射出成形: プラスチック製品を実現するためのガイド
よくあるご質問
よくある射出成形の欠陥とは何ですか?
一般的な射出成形の欠陥には、バリやバリ、ショート ショット、反り、ヒケ、ウェルド ラインやニット ライン、焼け跡、ジェッティング、ボイドなどがあります。
射出成形におけるバリやバリの原因は何ですか?
過剰な射出圧力、不適切な型締力、金型の摩耗などにより、バリやバリが発生します。
射出成形におけるショートショットを防ぐにはどうすればよいですか?
ショート ショットを防ぐために、十分な材料量と適切な射出圧力を使用し、金型と材料の温度を最適化します。
射出成形部品の反りの原因は何ですか?
これは、不均一な壁厚または不適切な冷却システム設計による不均一な冷却速度の結果です。
ウェルド ラインやニット ラインの一般的な原因は何ですか?
ウェルド ラインまたはニット ラインは、通常、2 つの溶融樹脂の流れが合流するときの温度変化によって発生します。
設備の問題が射出成形の欠陥につながる可能性はありますか?
はい、一貫性のない材料供給、ヒーター バンドの故障、スクリューやバレルの摩耗などの装置の問題は、射出成形のさまざまな欠陥につながる可能性があります。