
An 射出成形ゲート は金型設計において重要なコンポーネントであり、溶融プラスチックがランナーから金型キャビティに移動する通路として機能します。 そのデザインは最終製品の外観、強度、機能に大きな影響を与えるため、メーカーはその複雑さとバリエーションを徹底的に理解することが重要です。
射出成形ゲートのコンセプトは、製品開発における精度、効率、品質への入り口として際立っているため、成形プロセスにおいて極めて重要です。 この記事 射出成形ゲートの迷路を横断し、その種類、設計、機能、接合部の欠陥を明らかにします。 また、欠陥を最小限に抑え、完璧な品質を確保するためにゲート設計を最適化するための考慮事項と戦略についても説明します。
射出成形ゲートの構造
射出成形プロセスでは、ゲートは単なる物理的なコンポーネントではありません。 これは、最終製品の品質、外観、構造の完全性を左右する成形における戦略的なポイントです。
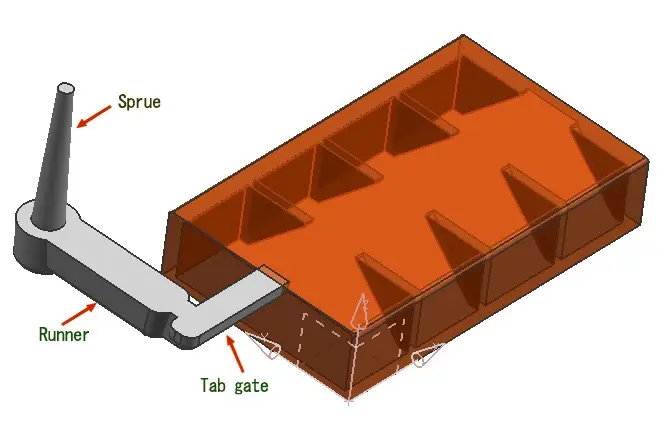
射出成形金型のゲート位置
An 射出成形ゲート これは、金型に設計された開口部で、そこを通って溶融プラスチックが金型キャビティに導入され、目的の部品の形状を取得するプロセスが開始されます。 ゲートはランナー (溶融プラスチックが通過するチャネル) と実際の金型キャビティの間の重要な橋渡しであり、溶融材料の流れと圧力の調整器として機能します。
- 構造とコンポーネント
その 射出成形ゲート 物理的な形状は複雑なコンポーネントではありませんが、その設計には細部への細心の注意が必要です。 これは通常、ランナーよりも小さいくびれたセクションであり、溶融プラスチックが凝固した後も金型キャビティ内に確実に保持され、完成品からゲートを簡単に取り外すことができます。
ゲートの構造は本質的にそのタイプに関連しており、エッジ ゲート、サブマリン ゲート、タブ ゲートなどのさまざまなゲート タイプは、それぞれ異なる用途や成形要件に適した独自の構造特性を持っています。
例えば、、エッジ ゲートはパーティング ライン上に配置され、平坦な部品に適しています。一方、サブマリン ゲートはパーティング ラインの下に配置され、その設計により自動ゲート解除が可能です。
- 射出成形ゲートの機能
ゲートの機能は多面的であり、プラスチックが経験する変化のシンフォニーを調整します。 その主な役割は、金型キャビティへの溶融プラスチックの流れを制御することです。
ゲートは流量と圧力を制御することで、プラスチックが金型に均一かつ効率的に充填されるようにし、ショート ショットや過剰充填などの問題を回避します。 この制御された流れは、 構造の完全性を維持するために重要 成形品の寸法精度。
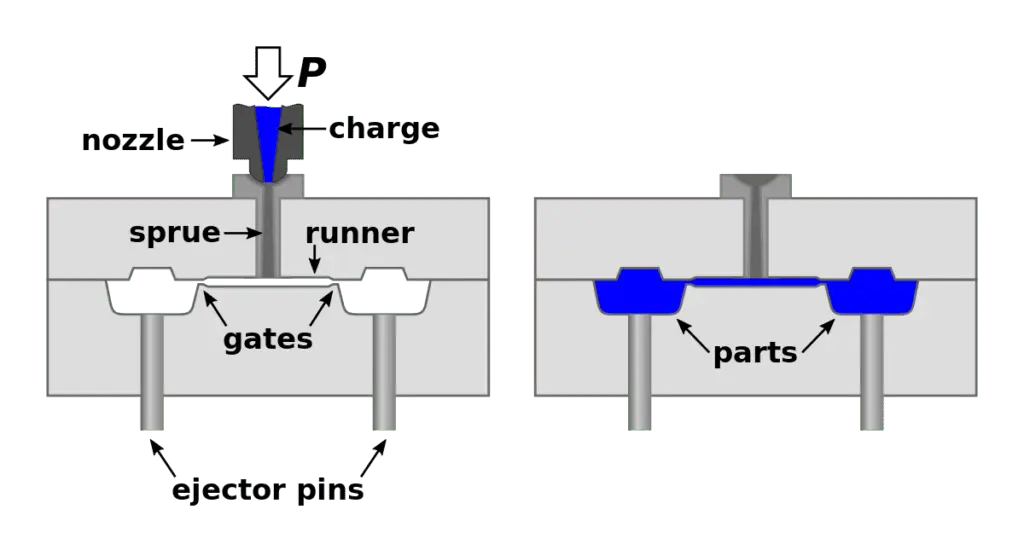
成形ゲートと成形部品の関係
さらに、ゲートは金型内のプラスチックの冷却速度を決定する上で極めて重要な役割を果たします。 ゲートの設計と位置は、プラスチックがどのように冷えて固まるのかに影響を与え、最終的には完成品の外観、強度、潜在的な応力に影響を与えます。 適切に設計されたゲートにより均一な冷却が保証され、反り、ヒケ、ウェルド ラインなどの欠陥が最小限に抑えられます。
なぜ射出成形金型のゲート設計が必要なのでしょうか?
射出成形ゲートの設計は、最終製品の品質、一貫性、完全性に直接影響するため、製造プロセスにおいて非常に重要です。 ゲートは、溶融プラスチックが金型キャビティに射出されて、目的のコンポーネントが形成されるポイントです。
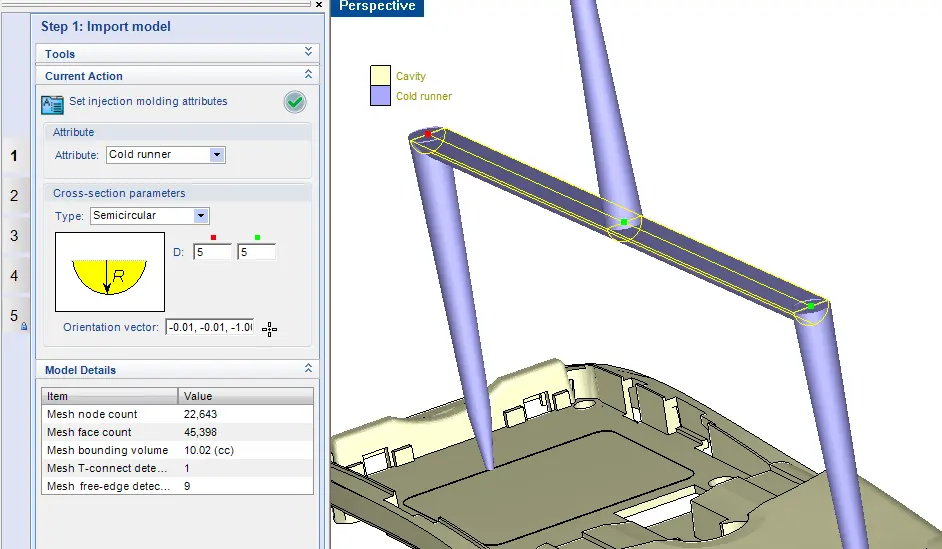
CADによる射出成形ゲート設計例
ゲート設計の精度と有効性は最も重要であり、金型内のプラスチックの流れと冷却に影響を与え、その後、製造された部品の全体的なサイクル タイム、外観、性能に影響を与えます。 ゲート設計が正しくないと、ヒケ、ウェルド ライン、不完全な充填などの複数の欠陥が発生する可能性があります。
最適なゲート設計の利点:
- 品質の向上: 最適化されたゲート設計により均一な流れが確保され、部品内の応力や不均一性が軽減されます。
- サイクルタイムの短縮: 効率的な設計によりプロセスが加速され、生産時間にプラスの影響を与えます。
- 材料の節約: 設計の精度により材料の無駄が削減され、経済的に有利であることがわかります。
- 欠陥の減少: 適切に設計されたゲートにより欠陥の発生が軽減され、製品全体の品質が向上します。
射出成形におけるゲート位置の重要性
ゲートを戦略的に配置することで、プラスチックの均一な分布が促進され、不均一性が最小限に抑えられ、金型キャビティの最適な充填が保証されます。 また、完成品の外観にも影響し、ウェルド ラインが現れる場所や目に見えるマークや変形があるかどうかに影響します。 したがって、ゲートの正確な位置は、欠陥を軽減し、高品質の製品を達成するために不可欠です。
ゲートの位置に影響を与える主な要素は次のとおりです。
- 金型キャビティの形状: 金型の複雑さにより、一貫した充填を確保するための最適なゲート配置が決まります。
- 材料特性: 粘度や融点などのプラスチック材料の特性は、ゲートの位置に影響します。
- 美的考慮事項: 目に見える部品の場合、最終製品に目に見える欠陥や跡が残らないようにするために、ゲートの位置が重要です。
- 排出と解放: ゲートの位置は、部品を金型から取り出す方法に影響を与え、プロセスの効率とサイクル タイムに影響を与えます。
射出成形ゲートの種類には何がありますか?
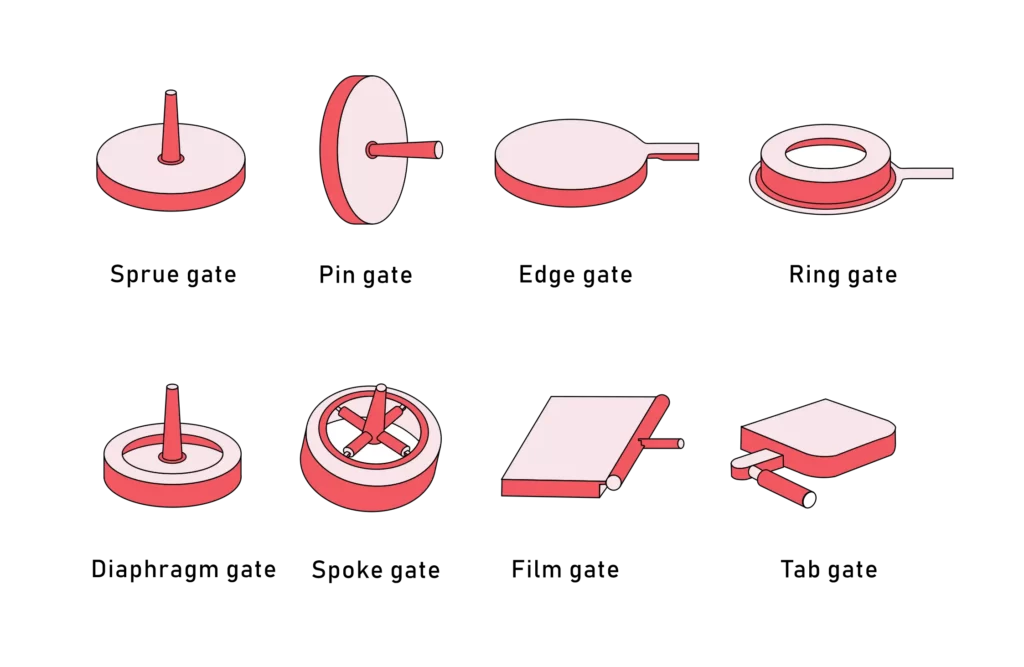
さまざまなタイプの射出成形ゲート
理解 さまざまなタイプの射出成形ゲート 特定の用途に最適なゲートを選択し、機能要件と美的考慮事項のバランスをとるために極めて重要です。 それぞれのタイプには、 明確な特徴、利点、潜在的な課題を把握し、金型設計者が成形プロセスの品質と効率を最適化できるようにします。
ダウンロードするにはクリックしてください: 射出成形用のゲート設計の種類
表: 詳細なゲート タイプ
| ゲートタイプ | 説明と使用法 | メリット | デメリット |
|---|---|---|---|
| ダイレクトゲート | スプルー ゲートとも呼ばれ、スプルーに直接取り付けられ、通常は単一キャビティ金型に使用されます。 溶融プラスチックが直接かつ無制限に流れるため、高い射出圧力を必要とする厚肉の製品に適しています。 | シンプルなデザイン、素直な流れ、高い射出圧力や厚肉製品に適しています。 | ゲート設計の進歩により、精度と制御が向上したため、大きなゲート マークが残り、使用が制限されます。 |
| エッジゲート | コアとキャビティの間の金型のパーティング ラインに位置し、多用途で平坦な部品によく使用され、複数キャビティの金型に最適です。 溶融プラスチックが直線的に流れるため、均一な充填が可能です。 | 多用途性があり、平坦な部品や多数個取りの金型に最適で、均一な充填が可能です。 | ゲートマークの視認性は、特に美観的に重要な部品の場合に考慮すべき事項です。 |
| サブマリンゲート | パーティング ラインの下に位置し、成形品が取り出されるときに自動でゲートを解除できます。 大量生産に有利であり、成形後の作業を軽減します。 | 自動デゲートが可能で、大量生産に適しており、成形後の作業を軽減します。 | 複雑な設計のため、ゲートが詰まる危険性があるため、特定の材料には適さない場合があります。 |
| タブゲート | 設計と実装が容易な多用途のゲート タイプで、ゲート解除が容易で、特に厚いセクションを持つ大型部品に適しています。 | 設計と実装が簡単で、厚いセクションを持つ大きな部品に適しており、ゲート解除が簡単に行えます。 | 多くの場合、成形後にゲートの痕跡を除去するために追加の作業が必要となり、全体的な生産効率に影響を与えます。 |
| ファンゲート | 独特の扇状のデザインが特徴で、溶融したプラスチックを均一に広げることができます。 幅広で薄肉の部品に適しており、応力集中を最小限に抑えます。 | 溶融プラスチックの均一な広がりを可能にし、応力集中を最小限に抑え、幅広で薄肉の部品に適しています。 | 幅が広いため視認性が高くなりますが、美観上の問題を避けるために正確な位置を選択する必要があります。 |
| ダイヤフラム ゲート | 円筒状または管状の部品の成形に最適で、均一な肉厚を実現し、ウェルド ラインを最小限に抑えます。 部品の中心に位置し、プラスチックが外側に均一に放射されるようにします。 | 均一な肉厚を実現し、ウェルドラインを最小限に抑え、円筒状または管状の部品に適しています。 | 適用は中央に開口部のある部品に限定され、特定のデザインでの使用が制限されます。 |
射出成形ゲートの製造方法は?
射出成形ゲートの製造 これは、正確さ、知識、そして材料と流動力学の鋭い理解を必要とする細心のプロセスです。 このプロセスは、溶融プラスチックがそこから移動できる経路を作成することを中心に展開します。 射出成形機 金型キャビティに入れます。 製造のために選択される方法は、ゲートの種類と相まって、射出成形プロセスの効率と品質に大きく影響します。
射出成形ゲートの製造方法
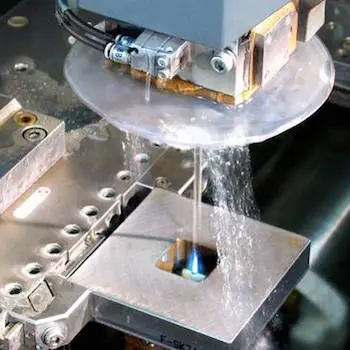
EDMによる射出成形金型の製造
射出成形ゲートの製造にはさまざまな方法が採用されることが多く、それぞれの方法はゲートの種類、使用される材料、成形製品の特定の要件に基づいて選択されます。 一般的な方法をいくつか次に示します。
- CNC加工 CNC 加工は、ゲートの作成に広く使用されている方法です。 材料の除去とゲートの成形にはコンピューター制御が採用されており、高い精度と精度が保証されます。 この方法は多用途であり、厳しい公差で多様なゲート タイプを作成できます。 CNC加工で実現できるのは、 厳しい公差 最大 ±0.005 インチまでの精度を実現し、製造されたゲートの精度と信頼性を保証します。
- 放電加工(EDM) EDM は、複雑で詳細なゲートを作成するためのもう 0.0001 つの一般的な方法です。 放電またはスパークを使用して材料を除去するため、特に複雑で詳細なゲート設計において高精度が可能になります。 この方法では、最大 ±XNUMX インチまでのさらに厳しい公差を達成できるため、複雑で複雑なゲートの製造に適しています。
- レーザー切断 この方法では、高出力レーザーを使用してゲートを切断し、成形します。 レーザー切断は、その精度と複雑なデザインを作成できることで知られており、非常に厳しい公差を必要とするものを含むさまざまなタイプのゲートに適しています。 レーザー切断により、最大 ±0.002 インチまでの正確な公差が得られ、詳細で特定のゲート設計を作成できます。
射出成形ゲートの種類と製造方法
ゲートの種類が異なると、その独自の設計、位置、機能により、特定の製造方法が必要になる場合があります。
表:ゲートの種類と製法と精度
| ゲートタイプ | 好ましい製造方法 | 精度 |
|---|---|---|
| ダイレクトゲート | 一般的にCNC加工を用いて製造される。 | 高い精度が得られ、ゲートとスプルーの位置が完全に一致します。 |
| エッジゲート | 通常、CNC 加工またはレーザー切断を使用して作成されます。 | 均一な充填を確保し、完成品のゲートマークを最小限に抑えるには、高精度が非常に重要です。 |
| サブマリンゲート | 複雑なため、EDM を使用して開発されることがよくあります。 | 自動ゲート解除を可能にし、ゲートの詰まりを防ぐには、非常に高い精度が必要です。 |
| タブゲート | 通常、CNC 加工またはレーザー切断を使用して製造されます。 | 高精度によりゲート解除が容易になり、成形後の作業が軽減されます。 |
| ファンゲート | 複雑なデザインのため、レーザー切断を使用して作成することが望ましいです。 | 溶融プラスチックを均一に広げ、応力集中を最小限に抑えるには、非常に高い精度が必要です。 |
| ダイヤフラム ゲート | 主に EDM または CNC 加工を使用して開発されました。 | 均一な肉厚を維持し、ウェルド ラインを最小限に抑えるには、高精度が不可欠です。 |
モールディングゲートによる精密なオーケストレーター
ゲートの製造精度はいくつかの理由から極めて重要です。 まず第一に、成形部品の品質と完全性にとって重要な、溶融プラスチックの正しい流れと圧力が保証されます。 第二に反り、ヒケ、ウェルドラインなど、最終製品の欠陥や不規則性を最小限に抑えるには、精度が不可欠です。
さらに、ゲートの製造精度は、最終製品におけるゲートの痕跡の視認性と除去性に影響します。 美観が重要な製品の場合、製品の外観に影響を与えることなく、ゲートの残骸が目立たないように、または成形後に簡単に除去できるようにするために、高い精度が不可欠です。
最後に精度は、金型内の溶融プラスチックの均一な冷却と固化を達成するために重要な役割を果たします。 これは、特にこれらの要素が重要となる用途において、最終製品の寸法精度と構造的完全性を維持するために非常に重要です。
今すぐプロリアンをお試しください!
XNUMX つの重要な成形ゲート設計戦略
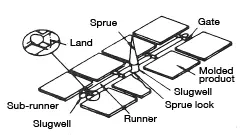
射出成形ゲート設計の構造
ゲートの設計には、技術的な洞察、実践的な考慮事項、および材料の流れ、金型構造、製品設計についての深い理解が必要です。 これらの戦略は、成形プロセスの最適化、欠陥の軽減、高品質部品の生産の確保に不可欠です。
戦略 1: ゲートの位置を最適化する
ゲートの最適な場所を選択することが極めて重要です。 これにより、均一な流れが促進され、金型内でプラスチックが移動する距離が最小限に抑えられます。 この戦略により、圧力損失が低減され、一貫した充填が保証されます。これは、成形部品の構造的完全性と寸法精度を維持するために重要です。
戦略 2: 射出成形ゲートの材料の考慮
さまざまな材料には、独自の流動特性、粘度、および熱特性があります。 材料の挙動を理解することは、これらの特性に対応できるゲートを設計し、スムーズな流れと適切な充填と冷却を確保するために重要です。 ゲートのサイズとタイプを決定する際には、材料の考慮も不可欠であり、最終製品の外観と性能に大きな影響を与える可能性があります。
戦略 3: ゲート サイズを最小化する
ゲートサイズは、溶融プラスチックの流量やジェッティングなどの欠陥の発生に大きく影響します。 目標は、 ゲートサイズを最小化する 欠陥を防ぎながら効率的な充填が可能になる程度。 また、ゲートが小さいと応力が軽減され、成形品がゲートからきれいに分離されるため、成形後の作業が最小限に抑えられます。
戦略 4: 流れシミュレーションを評価する
流動シミュレーションを実施することは、金型内の溶融プラスチックの流れを予測するための賢明な戦略です。 これにより、充填、冷却、反りに関する潜在的な問題についての洞察が得られ、設計者が金型を製造する前に、情報に基づいてゲートの設計、位置、サイズを決定し、調整できるようになります。
戦略 5: 適切なゲート形状を確保する
ゲートの形状は、部品の設計と成形条件を補完する必要があります。 適切に設計されたゲートは、均一な流れを促進し、せん断応力を最小限に抑え、最適な保圧を促進する必要があります。 たとえば、ファン ゲートを使用すると、流れをより広い領域に分散させることができ、薄肉部品での応力集中を軽減できます。
戦略 6: ストレス集中を軽減する
ゲートは、最終製品の構造的弱点や故障につながる可能性のある応力集中を最小限に抑えるように設計する必要があります。 これには、ゲート エッジの丸みやゲート ランド長の最適化などの考慮事項が含まれ、これにより成形品全体に応力をより均一に分散することができます。
戦略 7: 冷却と排出を最適化する
均一な冷却を促進するゲートの設計は、サイクル タイムを短縮し、寸法安定性を維持するために不可欠です。 同様に、ゲートの設計では、効率的な排出を可能にし、部品損傷のリスクを最小限に抑え、必要に応じてゲートの痕跡の除去を容易にする必要があります。
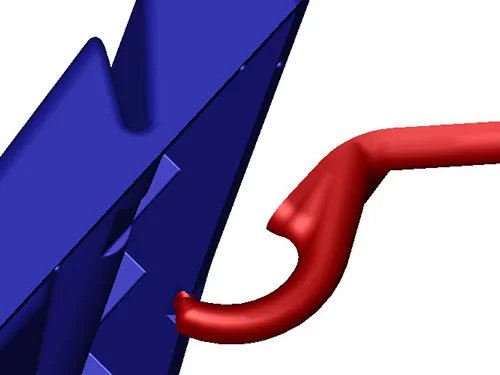
射出成形ゲート設計
射出成形ゲートの一般的な欠陥とは何ですか?
射出成形は、特にゲート欠陥に関して特定の課題に直面しています。 溶融プラスチックが金型キャビティに入る導管として、ゲートはプロセスにおいて極めて重要な役割を果たしており、ゲートに関連する欠陥は最終製品の品質と完全性に大きな影響を与える可能性があります。 以下に主なゲート欠陥を示します。
- ゲートブラッシュ: ゲート ブラッシュは一般的な欠陥で、ゲート領域付近の変色や縞が特徴です。 通常、過剰なせん断応力と急速な冷却が原因で発生します。 この欠陥は部品の美観に影響を与えるだけでなく、その構造的完全性を損なう可能性もあります。
- ジェッティング: ジェッティングは、溶融プラスチックが金型キャビティに均一に充填されず、最終製品に波状のパターンや線が生じる欠陥です。 これは、溶融プラスチックの速度が高すぎる場合に発生し、金型の壁に衝突し、蛇のように急速に冷却されます。
- 火傷跡: 焼け跡は部品の黒または茶色の変色として現れ、通常は閉じ込められた空気やプラスチック材料の過剰な加熱によって発生します。 この欠陥は美観を損ない、成形品の構造的信頼性に影響を与える可能性があります。
- 門の痕跡: ゲート痕跡とは、成形プロセス後にゲートによって残された小さな盛り上がった領域です。 それ自体は欠陥ではありませんが、トリムされていない、またはトリムが不十分なゲートの痕跡は、パーツの外観やアセンブリへのフィットに影響を与える可能性があります。
- ショートショット: ショート ショットは、溶融プラスチックが金型キャビティを完全に満たすことができず、部品が不完全になる場合に発生します。 この欠陥は通常、不適切な射出圧力、低いプラスチック温度、または金型キャビティ内の障害物が原因であると考えられます。
- フラッシュ: バリとは、金型キャビティから漏れ出る余分なプラスチックであり、部品のエッジに不要な薄い層を形成します。 この欠陥は、過剰な射出圧力、型締力の不均衡、または金型の磨耗によって発生します。
射出成形ゲートの欠陥を修正するにはどうすればよいですか?
表:成形ゲート欠陥の修正
| 欠陥 | 整流 |
|---|---|
| ゲートブラッシュ | ゲート設計を最適化してせん断応力を軽減し、射出速度と圧力を調整し、冷却時間を最適化し、材料特性と適切な乾燥を考慮して発生を軽減します。 |
| 噴射 | 射出速度を最適化し、溶融プラスチックを徐々に加速します。 層流に適したゲート設計を利用し、金型温度を変更し、適切な材料を使用してジェッティングを調整します。 |
| マークを燃やす | 閉じ込められたガスを逃がすために適切な通気を確保し、射出速度を下げて過熱と材料の劣化を最小限に抑えます。 これらの側面に対処すると、火傷の跡が現れるのを防ぐことができます。 |
| 門の跡 | ゲート設計を最適化し、正確なゲート切断方法を採用します。 部品の外観と機能を維持するには、痕跡を注意深く除去することが不可欠です。 |
| ショートショット | 材料が正しい温度にあり、射出圧力が適切であることを確認してください。 溶融プラスチックの一貫した流れとショート ショットを修正するには、詰まりを取り除き、ゲート サイズを最適化することが重要です。 |
| フラッシュ | 金型を最適な状態に維持し、射出圧力に耐えられる十分な型締力を確保します。 バリの発生を防ぐには、金型の磨耗を定期的に検査することが重要です。 |
結論
射出成形ゲートの製造 は微妙なプロセスであり、手法、タイプ、精度の間の調和のとれた相互作用が必要です。 選んだ製法は、 CNC加工, EDMまたは 切断、ゲート タイプ固有の要件および成形製品の特定の要件と一致する必要があります。 門扉の製造精度を追求することは、単なる技術的要件ではなく、品質、機能性、美的卓越性への取り組みでもあります。 射出成形ゲートの細部への細心の注意と精度への揺るぎないこだわりにより、ゲート設計の理論的概念が具体的な現実に変換され、成形製品の形状、構造、本質が形成されます。
射出成形ゲートは溶融プラスチックの流れに影響を与えるため、最終製品の外観、構造的完全性、性能に影響します。Bodaでは、このプロセス内の設計を最適化することで、高品質の成形部品を製造しています。ゲートの位置と設計を考慮して、一貫して高品質の結果を達成します。 射出成形サービス.
続きを読む: 熱可塑性プラスチックのプロトタイピングでは、CNC 加工が射出成形よりも優れているのはなぜですか?
よくあるご質問
射出成形ゲートの主な機能は何ですか?
射出成形ゲートの主な機能は、溶融プラスチックが金型キャビティに流入する入口点として機能し、プラスチックの流量、圧力、冷却に影響を与えることです。
ゲート設計は射出成形の最終製品にどのような影響を与えますか?
ゲートの設計は、金型内の溶融プラスチックの流れ、冷却、圧力に影響を与えるため、最終製品の外観、構造の完全性、機能に大きな影響を与えます。
ゲートのブラッシュやゲートの痕跡などのゲートの欠陥はどのように軽減できますか?
ゲートの欠陥は、ゲートの位置を調整し、ゲート サイズを変更し、材料の選択を改良し、処理パラメータを最適化することによって軽減できます。
製品の美的要件に基づいてゲートのタイプとデザインを選択できますか?
ゲートのタイプとそのデザインの選択は、特に外観が重要な要素である製品の場合、美的考慮事項の影響を受けることがよくあります。
射出成形ゲートの欠陥は常に防止可能ですか?
綿密なゲート設計と適切な材料の選択により、ゲート欠陥の可能性を大幅に減らすことができますが、それでもいくつかの軽微な欠陥が発生する可能性があり、成形後の修正が必要になります。