
「射出成形は、厳格に品質管理された部品製造を実現するための非常に貴重な製造技術です。費用対効果が高く、短納期の最終用途またはアフターマーケット製品を提供できるため、ユーザーに利益をもたらします。」
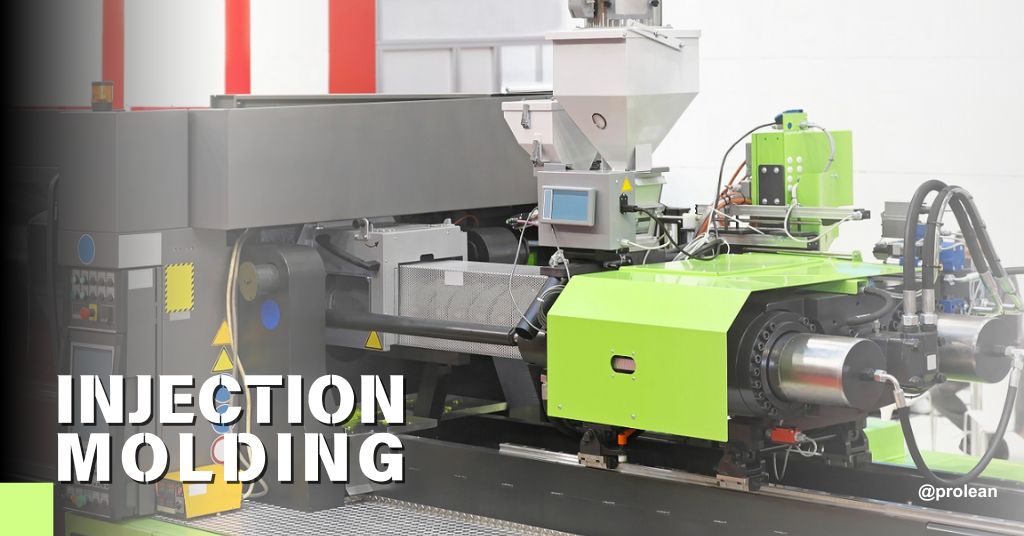
カスタム射出成形は、タイムリーかつコスト効率の高い方法でプラスチック部品を製造するために不可欠なプロセスです。これにより、同一の部品またはコンポーネントの大規模なバッチの生産が可能になります。大丈夫だよ 射出成形の表面仕上げ 通常、これは有利であり、多くの場合、追加の表面処理が不要になります。
ペレットの事前着色により、成形後の塗装または着色プロセスが軽減される可能性がありますが、異なる表面仕上げの必要性が生じる可能性があります。これらの仕上げは、単純な直線研磨からより複雑なタイプの処理まで多岐にわたります。複数の企業がそれぞれの要件とニーズを持っています。製品の外観のために滑らかな仕上げに重点を置く企業もあれば、部品や製品の耐久性のために表面の粗さや質感に関心を持つ企業もいます。 Society of Plastics Industry (SPI) は、これに関連して多くの表面仕上げグレードについて概説しています。
これらは、使用目的の材料と用途に特有のものです。プラスチックを金型に射出して製造されるカスタム部品には、いくつかの表面仕上げオプションがあります。一方で、一部の用途では美的理由からプラスチックの光沢仕上げで設計されていますが、機械的な堅牢性や費用対効果を考慮して粗い仕上げで設計されている用途もあります。 SPI は、プラスチック成形の表面仕上げに関する一連の業界標準を開発しました。 SPI 仕上げ指定と呼ばれるこれらの規格は、滑らかな質感から粗い質感まで、12 の表面仕上げタイプからなる XNUMX つのグループに分かれています。この記事では、一般的な射出成形の表面仕上げ基準について説明します。 射出成形の欠陥、成形品の品質管理対策。
射出成形の表面仕上げとは何ですか?
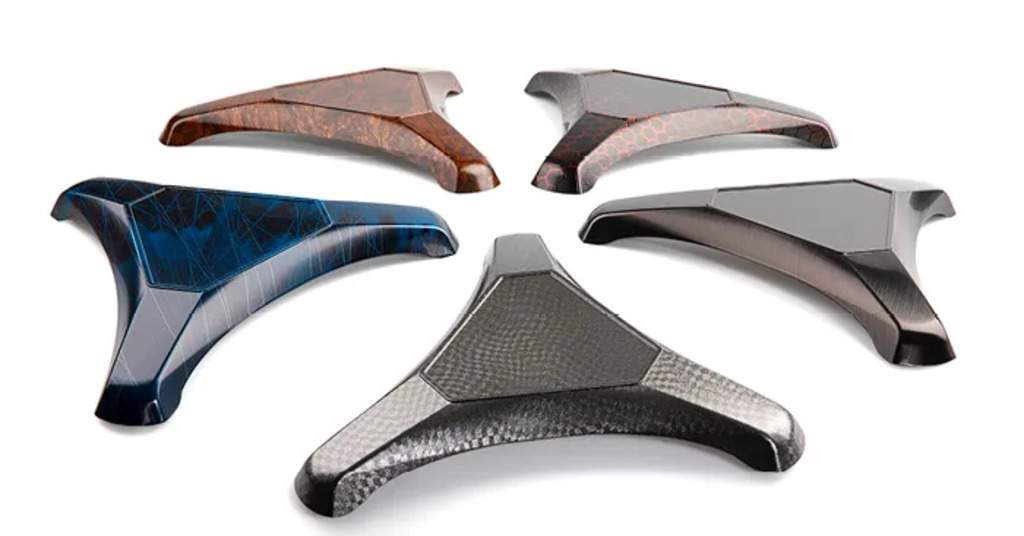
射出成形の表面仕上げ
になると 射出成形とは、 実際に。その答えは、均一な標準品質の部品を迅速に生産できる能力にあります。射出成形の表面仕上げは、外観や機能性を向上させるために、成形後にプラスチック部品に適用される追加のプロセスです。これらの仕上げ手順には、射出成形されたオブジェクトに特定の外観、質感、または感触を与えるために作成される表面テクスチャリングが含まれます。したがって、美的機能と機能的機能を備えています。
プラスチック成形ではさまざまな表面仕上げが可能であり、それぞれに利点があります。たとえば、有名なプラスチック射出成形会社が提供する滑らかな表面仕上げは、部品の性能を高める要因となる可能性があります。一方、テクスチャー仕上げはグリップと触感を向上させ、満足のいくユーザーエクスペリエンスをもたらします。適切な表面仕上げの選択基準は、最終製品の外観と使いやすさを決定するため、製品完成における重要な段階です。
今すぐプロリアンをお試しください!
SPI射出成形表面仕上げ規格
SPI の表面仕上げタイプは次のとおりです。
グレードA:射出成形の光沢のある表面仕上げ
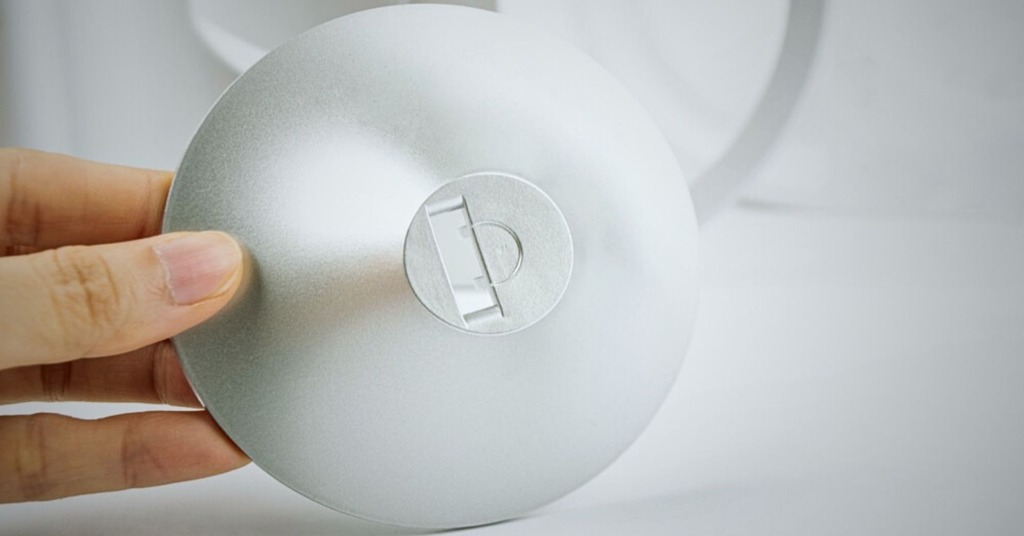
光沢射出成形仕上げ
最小粗さ:0μm。
この仕上げカテゴリは、ダイヤモンド バフ研磨などの特殊なプロセスによって実現され、多くの場合、高い光沢レベルが得られます。メーカーは、遊離研磨材を使用した作業ホイールを使用することで、射出成形部品を光沢のある仕上がりになるまで細心の注意を払って研磨できます。しかし、 テフロン射出成形 アクリルや PC などの製品や材料は、簡単にバフがけして滑らかな表面を形成できますが、TPU などの耐摩耗性の高い材料では、そのような光沢のある仕上げを実現するのが課題となります。
グレードB:半光沢の射出成形表面仕上げ。
最小粗さ:0.05μm
一般に適度な光沢を必要とする部品に適しています。この目的には、グレード B 仕上げのグリットサンドペーパー技術が使用されます。この方法は、射出成形に使用されるエンジニアリンググレードのプラスチックを含む、幅広いプラスチックの作業を容易にします。さらに、これらの部品は魅力的であり、民生用アプリケーションに適しています。
グレード C: マット射出成形表面仕上げ
最小粗さ:0μm
通常、グリットサンディングプロセスでは、光沢を加えずに機械加工マークを除去することで、高解像度のマット仕上げが得られます。この仕上げオプションは、美観的には重要ではないが、一貫した表面テクスチャが必要な部品に適しています。このプロセスは、目に見えるマークやディボットのない高品質の金型表面の質感を確保するのに役立ちます。砥石研磨技術は、通常、ほとんどの射出成形プラスチックに適しています。
グレード D: テクスチャード射出成形表面仕上げ
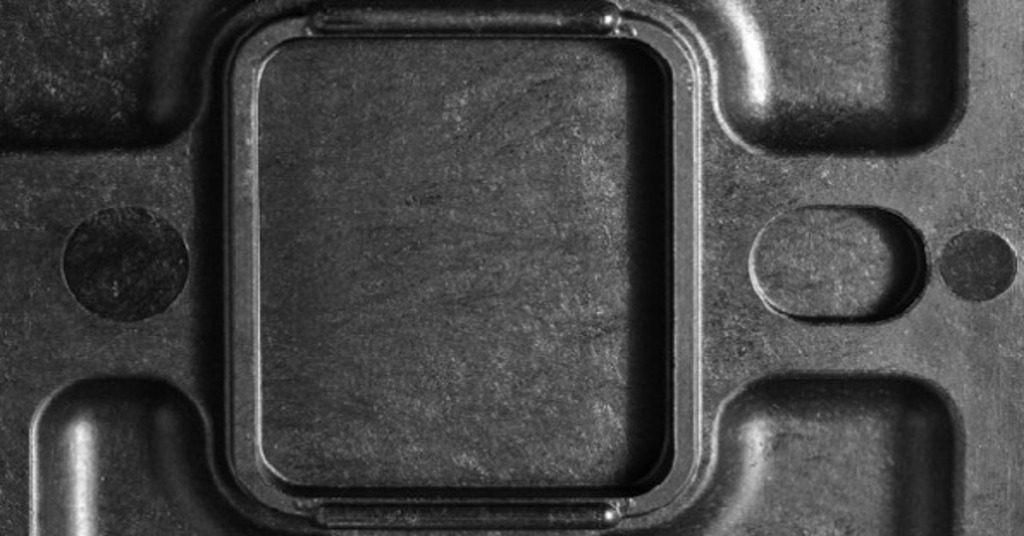
テクスチャード加工された射出成形表面
最小粗さ:0μm
一部のアプリケーションでは、SPI で指定された表面粗さまたはテクスチャ仕上げが必要です。通常、これらの条件は機械的な目的で摩擦を増加させるために使用されます。サンドブラスト加工は、望ましい質感を生み出すために最適に考慮され、サンドブラスト技術が使用されます。圧縮空気を使用すると、研磨粒子が部品に強く当てられ、その結果、特定の用途のニーズに合わせた粗い表面が得られます。
射出成形における表面仕上げを制御する要因
プラスチック部品の微細な質感を得るプロセスは、成形のずっと前から始まります。表面仕上げに影響を与えるいくつかの重要な要素:
1。 ツーリング
金型材料の選択は、射出成形金型の表面品質に大きな影響を与えます。さまざまな金属が使用されますが、部品の製造には主に硬化工具鋼とアルミニウムが使用されます。特にスチール製の金型は、見た目を美しくする必要がある部品に最適な、可能な限り滑らかな仕上げを実現するために普及しています。
2. 適切な材料の選択
素材選びは、 射出成形仕上げ 製品。さまざまなプラスチックは、滑らかな表面や質感のある表面を実現するために、さまざまな程度の適合性を示します。さらに、充填剤や顔料も添加剤として使用され、材料の表面特性に影響を与える可能性があります。
3. プロセス変数
射出速度と金型温度は、射出成形における表面仕上げに関与する 2 つの重要なプロセス変数です。より高い溶融温度での射出速度により、ウェルド ラインが少なく、より光沢のある仕上がりが得られる場合があります。金型キャビティの迅速な充填により、ウェルド ラインが見えなくなり、全体の外観が向上します。速い射出速度に高い金型温度と樹脂温度を加えることで、SPI の表面仕上げがより滑らかになります。
4. 機能上の考慮事項
射出成形で表面仕上げを選択する理由は、見た目だけではありません。機能要件も重要です。テクスチャ仕上げは、塗料の密着性を高めたり、滑らかな表面が剥がれるのを防ぐために使用できます。テクスチャ仕上げは、グリップを強化する触感のある表面を提供する一種の製品強化です。一方、テクスチャ仕上げは部品の強度と安全性も高めるため、滑り止め用途に適しています。
5. コストに関する考慮事項
成形には初期設定コストが高額になるという問題があり、A-1のような高級仕上げを使用するとコストがさらに上昇します。仕上げが複雑になるほど、生産コストも高くなります。さらに、 射出成形設計 金型はコスト管理において重要な要素です。デザインはシンプルで複製が容易なため、単一の金型で大量生産が可能となり、コストを抑えることができます。製造工程は単一の金型で標準化されているため、経費削減と生産スピードの向上につながります。一方で、デザインのバリエーションによっては複数の金型が必要となるため、プロジェクトへの投資額が高額になる要因の一つとなっています。
6. 射出成形用の VDI (STD) 表面仕上げ
VDI 3400 表面仕上げ、通称 VDI 仕上げ。によって設定された金型テクスチャを定義する標準です。 Verein Deutscher Ingenieure (VDI)、 それはドイツの技術者の協会です。仕上げは、金型加工時に放電加工 (EDM) によって行われます。 VDI 表面仕上げ規格はドイツ技術者協会によって設立されたものですが、現在では北米、ヨーロッパ、アジア地域を含む世界中の工具メーカーに適用されています。
今すぐプロリアンをお試しください!
射出成形における品質管理の段階
その 射出成形の品質管理 プラスチック製造業界では、通常 4 つの主要な段階で構成されます。このプロセスは設計段階から始まり、金型の生産前の検査に進みます。これに加えて、プロセスの品質管理、そして最後に最終製品の検査も行われます。結局のところ、ライセンスと品質管理の認証を経ます。成形部品の厳しい品質を維持するために必要な段階について説明します。
1. 設計段階
設計レビューとして知られる品質管理の初期段階では、エンジニアまたは社内外の設計者が集まり、製造前にすべての設計が正しいかどうかを検査します。この点に関して、3D プリンティングのアプローチには多くの利点があります。生産を実際に行う前に製品の外観を確認できるため、製造装置や材料のリソース消費を最小限に抑えることができます。これに加えて、3D プリントにより、最終的な量産モデルのスケールに関する正確な情報が得られます。この構成は、生産速度と材料使用量に影響します。たとえば、複数の部品を同時に形成できる材料を選択すると、材料の節約による生産コストと廃棄物の削減に役立つ可能性があります。
2.金型設計
このプリプロダクションでは、金型が作成され、製造に使用されます。金型の材質は製品の種類によって異なります。たとえば、プラスチック成形では通常、アルミニウムまたは合金鋼で作られた金型が使用されますが、最終使用部品に応じて、セラミック材料または砂岩の金型を使用する方法もあります。
3. 製造前検査
生産前検査、または「初品検査」では、射出成形プロセスで製造された部品を出荷前に視覚化します。この重要な段階により、すべての部品が仕様を満たしていることを確認し、顧客が製品を受け取る前に欠陥を検出することができます。検査官は開発段階で各部品の目視検査を行い、測定器を使用して寸法、重量、公差が指定された要件に適合していることを確認します。
また、成形後に調整が必要になる可能性があることを考慮して、組み立て時の部品の互換性と、意図された目的への適合性を確認するために機能テストが行われます。目視検査や機能テストとは別に、検査官は部品の安全性と機能性を確認するために X 線スキャンやその他の非破壊テストを適用する場合があります。
プラスチック射出成形では、次のようなさまざまな種類の欠陥が発生する可能性があります。
- 色や質感の変化により、他の製品と違った印象を与えます。
- 穴の欠落または位置のずれは、製品の機能と外観にとって重要です。
- 問題は、穴の大きさや厚さなどの寸法がデザインと一致せず、意図したものと異なることです。
- キャビティの充填が不十分だと、フラッシュやショートショットなどのギャップが発生し、製品の品質に影響を与える可能性があります。
5. 工程中の品質管理
品質管理プロセスでは、原材料を厳密に管理し、原材料がプロセスに組み込まれる前に仕様に準拠していることを確認します。次に、射出成形機やその他の重要な部品がスムーズに動作するために適切な温度と圧力が設定されていることを確認することに重点が置かれます。このステップは、完成部品内の気泡や製品の表面仕上げの不良などの問題を回避するのに役立ちます。
次のステップでは、部品の成形プロセス中に混乱を引き起こす可能性のある不純物 (異物) がないか溶融プラスチックをスクリーニングします。次のステップは、プラスチックに粒子がすでに含まれていないときです。その後、金型に射出されます。品質管理の最終段階では、成形部品にボイドやその他の欠陥がないか慎重に検査します。これは、各部品が射出成形機から完璧な形状で欠陥のない状態で取り出されるということを意味します。
6.最終検査
完成した製品は工場から出荷される前に欠陥がないか検査されます。手作業による検査により、完璧なものだけが梱包されて顧客に送られることが保証されます。この厳しい手順により、製品が最高品質であり、傷、気泡、その他の欠陥がないことが保証されます。特定された問題は梱包および出荷前に修正され、顧客満足度が維持されます。
検査は、製造に使用される部品や材料のばらつきを特定することに精通した専門家によって実行されます。この厳格な適用により、顧客が期待する厳格な優れた基準を維持することにより、正確で完璧な製品のみが出荷されることが保証されます。
7。 パッケージング
パッケージは、輸送プロセスに損傷することなく耐えられるのに十分な強度が必要です。また、問題を回避するために、安全な取り付けまたは使用方法に関する正確な手順も含まれている必要があります。環境への影響を軽減し、持続可能性を高めるために、可能な限り、リサイクル不可能な梱包材をリサイクル可能な梱包材に置き換えてください。
射出成形の一般的な欠陥とその予防
射出プラスチック成形には欠陥がないわけではありません。プロセス中にさまざまな種類のエラーが発生し、最終的には最終製品に影響を与える可能性があります。よくある成形上の欠陥のいくつかについて簡単に説明しましょう。
表面剥離
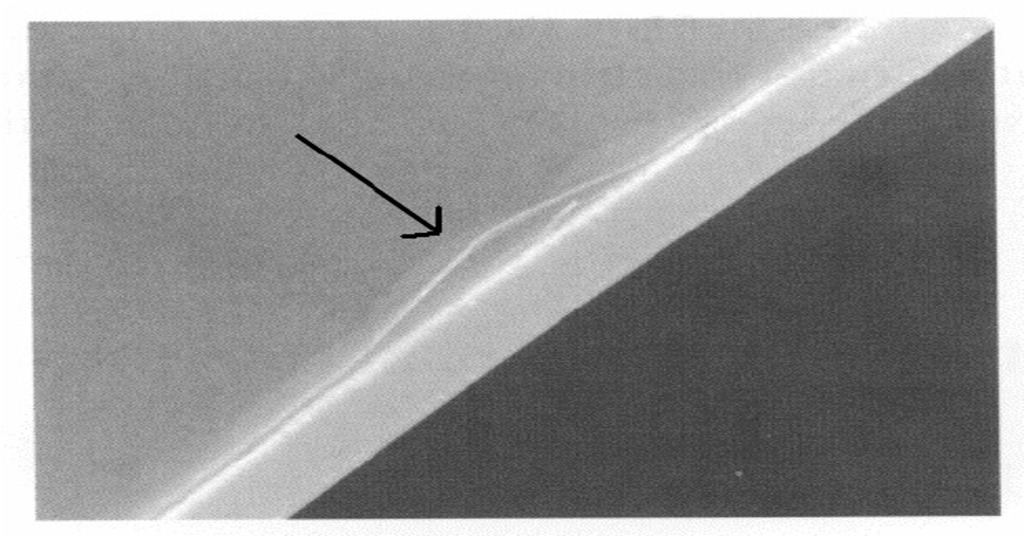
表面剥離例
表面剥離では、成形部品の表面の薄層が下にある材料から容易に分離または剥離するときに、表面層の剥離欠陥が発生します。これはコンポーネントを弱めるため、通常、最終製品の主な問題であると考えられます。層間剥離の主な原因は、樹脂ペレットなどの基材への異物の混入です。 2 つの材料が十分に結合できない場合、薄片状の分離が発生します。ホッパーに入る材料に加えて、金型コンポーネントを分離するために使用される余分な離型剤も汚染される可能性があります。使用前の乾燥が不十分で材料に水分が多すぎることによっても剥離が発生することがあります。
マークを燃やす
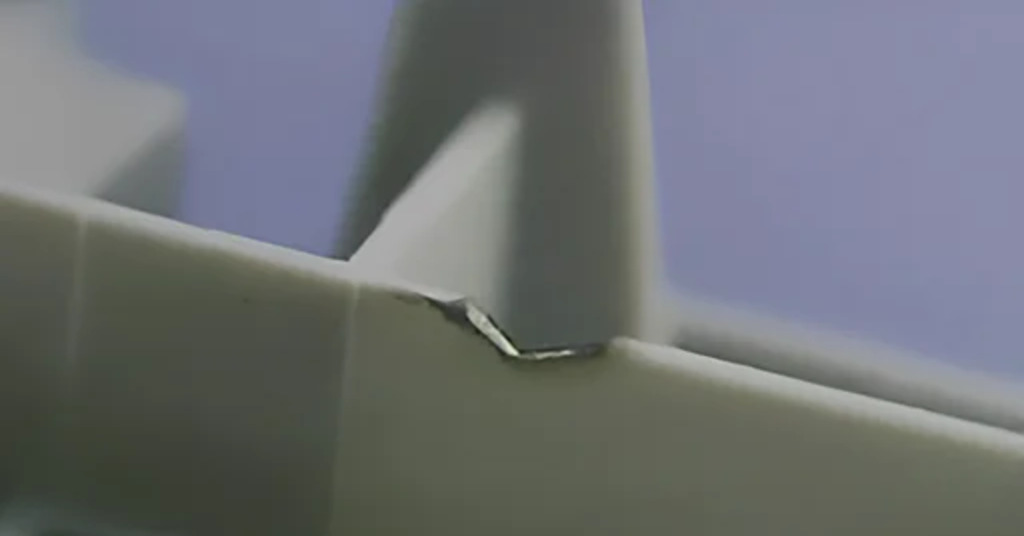
射出成形品の焼け跡
焼け跡は、射出成形部品の表面または端に現れる黒または錆色の跡です。これらの欠陥は、多くの場合、射出中に金型内に閉じ込められた気泡や樹脂の高温に関連しており、これは高い射出速度または材料の非常に高度な加熱によって引き起こされます。
焼け跡を防ぐには、樹脂温度と金型の温度を下げ、射出速度を最適化する必要があります。メーカーは、排気システムを使用し、ガスベントを拡大して、低圧噴射中に熱気が逃げやすくすることで、この問題を克服することもできます。さらに、成形サイクル タイムを短縮することで、空気の閉じ込めや樹脂の過熱を回避できます。
真空ボイド
真空ボイドは成形プロセスで頻繁に発生する問題であり、通常は金型内のプラスチック材料の不足によって発生します。一般に、これらは射出プロセスで成形品を完全に成形するのに十分なプラスチックが射出されない場合のショート ショットによって発生します。プラスチックが冷えると収縮し、成形品の中に空のスペースができます。
さらに、真空ボイドは、プロセス中にプラスチック材料の内部に形成されるガスポケットによって発生する可能性があります。このようなポケットは次の理由で形成される可能性があります。
- 通気口がないと、空気がプラスチックに追い出されるのではなく、金型内に閉じ込められてしまいます。
- 水はプラスチック樹脂の中で蒸発し、逃げるときにポケットを作ります。
- 成形中に加熱されると、樹脂混合物中の揮発性化合物が蒸発してガスになる可能性があります。
- プラスチック樹脂を注入すると過熱が発生し、プラスチック樹脂の劣化や材料へのガスの侵入を引き起こす可能性があります。
これらすべての要因により真空ボイドが発生し、成形品の品質に影響を与えます。
変色
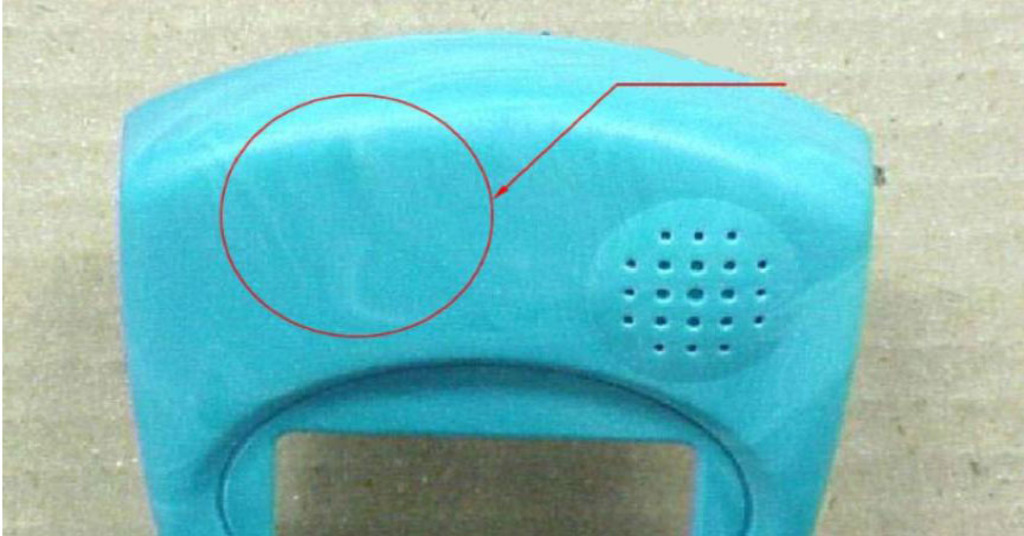
表面の変色
変色、または「カラー ストリーキング」とは、成形品に予期しない色の変化が現れることです。ただし、この欠陥は通常、異常な色の縞のみに影響します。たとえ構造上の完全性に影響を及ぼさなかったとしても、製品の視覚的な魅力を台無しにする可能性があります。変色の通常の原因は、ノズル内の残留樹脂、ホッパー内の古くなったペレット、または以前の生産工程での残留物です。このほか、着色成分の熱伝導率の低さやマスターバッチの配合ミスも製品の故障につながる可能性があります。
変色を避けるため、メーカーは製造サイクルの間に機械、ホッパー、ノズル、金型を徹底的に洗浄し、残留物を除去する必要があります。また、成形工程を乗り切るためには、熱伝導率の高い色剤を選択することが必須です。製造のすべての段階で同じ色の出力を保証するには、マスターバッチを適切に混合することも不可欠です。
ゆがみ
反りは、木材が不均一に乾燥すると反るのと同じように、冷却プロセス中に成形品のさまざまな部分が不均等に収縮することです。したがって、物体はねじれ、凹凸、湾曲します。反りの最も大きな原因は、早期または瞬間的な冷却です。高温や材料の熱伝導率の低さも反りの原因となる可能性があります。さらに、特に壁の厚さが増すにつれて収縮が大きくなる場合、金型の設計も要因となります。
反り加工はゆっくりと長い冷却プロセスであり、材料を均一に冷却することができます。一部の材料は他の材料よりも冷却中に収縮しにくいため、材料の選択も重要です。たとえば、粒子を充填した熱可塑性プラスチックは、半結晶材料や非充填グレードよりも反りに強いです。肉厚と対称性が一貫していることを確認するために金型を再設計することも、冷却プロセス中の部品の安定性を高める要因となり、反りのリスクが軽減されます。
シンクマーク
ヒケは、部品の平らな表面にある小さなへこみやクレーターのようなもので、通常、材料が収縮して表面が内側に引っ張られる厚い領域に見られます。通常、冷却機構がうまく機能していないため、冷却時間が十分ではなく、これがこれらの欠陥の原因です。さらに、金型キャビティの圧力が弱いか、ゲートでの温度が高いと、特に冷却が遅い厚い部品でヒケが発生する可能性があります。
ヒケを避けるためには、多くの手順を実行する必要があります。収縮を減らすことで冷却時間を長くすることができ、冷却時間を短縮することで厚い部分の厚さを薄くすることができます。金型温度を下げ、保持圧力を高め、保持時間を延長することにより、冷却および硬化プロセスがより効率的になり、ヒケの可能性が減少します。
噴射
ジェッティングは射出成形部品の表面欠陥のように見え、蛇行または波線のように見え、ちょうど虫の跡のように見えます。この問題は、ゲートやランナーなどの小さな領域から金型に樹脂が急速に射出されるときに発生します。樹脂はスプレー動作で金型キャビティに入り、蛇のような流れを作り出し、残りの溶融物が金型を満たす前に冷却され、材料が十分に溶融せず、ジェッティングが形成されます。
ジェッティングの根本的な原因には次のものが考えられます。
- 金型内の樹脂の流動力学は、人間の視点で簡単に説明できる興味深い現象です。
- 樹脂の射出速度は、樹脂射出成形プロセスを設計する際に考慮する必要がある重要な要素です。
- 完璧な作品を作るには、樹脂の温度が適切でなければなりません。
トラブルシューティングは、射出が金型キャビティの中心に直接入らないように、ゲートの配置と直径の調整を中心に行う必要があります。さらに、ラム速度設定を確認および変更したり、早すぎる冷却を避けるためにホット ランナーまたは加熱金型を使用したり、特性や性能、特に金型温度や冷却速度の点でより優れた他の樹脂オプションを試したりすることもできます。
Boda プラットフォームでカスタム射出成形ソリューションを探索する
当社は、幅広い範囲からオンデマンドのカスタム製造ソリューションを提供します。プロレアンの 中国射出成形 この施設は、数百単位のプロトタイプ部品の開発から数千単位の大規模バッチ部品の製造までを支援します。当社の社内加工プラットフォームにはロボット成形機が装備されており、コスト効率よく部品を提供できます。 Bodas のエンジニア スタッフは、DFM の分析を支援し、カスタマイズおよびパーソナライズされたプロジェクト要件の永続性を確保します。今すぐお問い合わせください。無料のオンライン エンジニアリング見積もりをすぐに入手できます。
今すぐプロリアンをお試しください!
まとめ
射出成形におけるプラスチック部品の適切な表面仕上げの選択は、見た目の美しさだけでなく、多くの利点ももたらします。それにもかかわらず、この決定は工具、材料の選択、その他の重要な要素の基礎となるため、設計段階の早い段階でこの決定を下すことが最も重要です。
このプロセスを習得するには、プラスチック射出成形の専門家と協力することが重要です。 Boda の専門家は、個別のアドバイスを提供し、十分な情報に基づいた意思決定を支援します。クラス最高の製品を実現するための専門アドバイザーとして私たちをサポートしましょう 射出成形サービス 目的の部品製造プロジェクトに最適です。
よくあるご質問
Q1.カスタム射出成形とは何ですか?
カスタム射出成形は、顧客のニーズに合わせてカスタマイズされたプラスチック部品またはコンポーネントの製造プロセスです。これは、金型を使用して溶融プラスチック材料を特定の形状に射出するプロセスであり、これにより、サイズ、形状、色、材料特性などのカスタマイズ可能な機能を備えた複雑かつ精密な部品を製造することが可能になります。
Q2.射出成形プロセスで表面仕上げを使用する利点は何ですか?
表面仕上げにより、最終製品の美しさ、機能性、耐久性が向上し、より魅力的で質感があり、耐久性のあるものになります。
Q3.研磨とラッピングが仕上げに最適な選択肢と考えられるのはなぜですか?
ラッピングと研磨は、表面から材料の薄い層を慎重に除去することにより、平らで滑らかな表面仕上げを実現するために使用される精密な技術です。射出成形では、通常、研磨パッドとダイヤモンド コンパウンドを使用してこれが行われます。この手順には、研磨パッド上で部品を円運動で移動させることが含まれており、これにより粗さと表面仕上げが軽減されます。
Q4.化学エッチングとは何ですか?
ケミカルエッチングは、化学反応により金型表面に独特の凹凸を形成する加工であり、金型の精密加工に適しています。この手順は、金型の表面を準備し、耐性インクを塗布してパターンを形成し、露出した部分を強酸でエッチングして目的の質感を残すプロセスです。