
射出成形は正確なプロセスですが、小さな偏差が見られる場合もあります。許容差とは、指定されたサイズまたは測定値の制限内での製品の変動限度です。特に、複数のコンポーネントを使用するプロジェクトを実行する場合に、部品が意図したとおりに機能するのに役立ちます。重要な許容差がないと、部品が適合せず、期待どおりに機能しません。射出成形には通常、機械加工と樹脂の 0.003 つの主要な許容差があります。機械加工の精度限度は +/-0.076 インチ (0.002 mm) で、通常は金型ツールに関連しています。樹脂の許容差は完成部品に適用されます。通常、0.051 インチあたり +/-XNUMX インチ (XNUMX mm あたり XNUMX mm) 以上です。
ここで、必要なプラスチック射出成形許容誤差を達成し、部品を完璧に機能させるために考慮すべき設計、材料、およびプロセス特性について説明します。
射出成形公差に影響を与える要因は何ですか?
射出成形公差
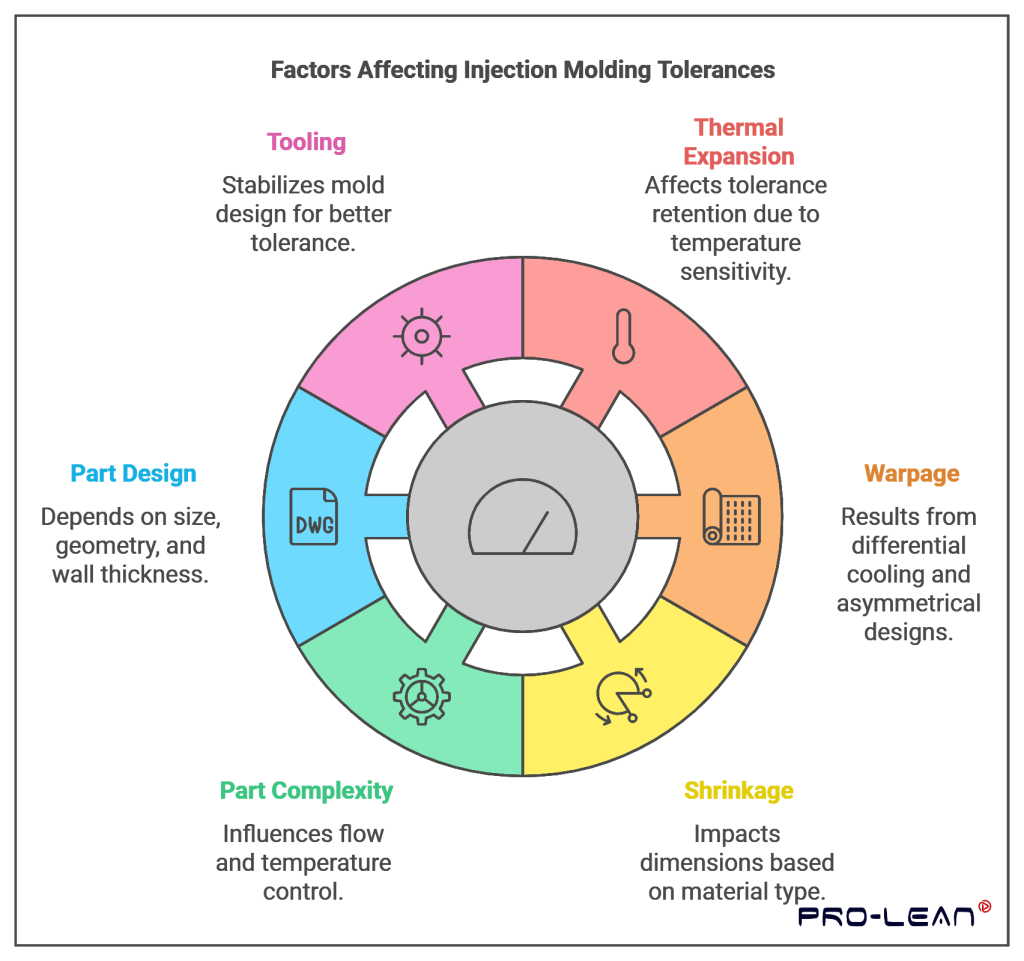
多くの要因が影響します 射出成形 許容範囲を大きく広げます。これらの要因を認識することで、プロジェクトの状況に合わせて許容範囲を調整するのに役立ちます。
熱膨張
プラスチックでは熱膨張係数が非常に重要です。プラスチックは温度変化によって膨張したり収縮したりするため、温度感受性もプラスチックの重要な特性の 1 つです。熱膨張が保持特性に直接影響を与えることはありません。そのため、温度変動が大きい場合、許容差の保持が問題になることがあります。
反り
反り - 射出成形不良
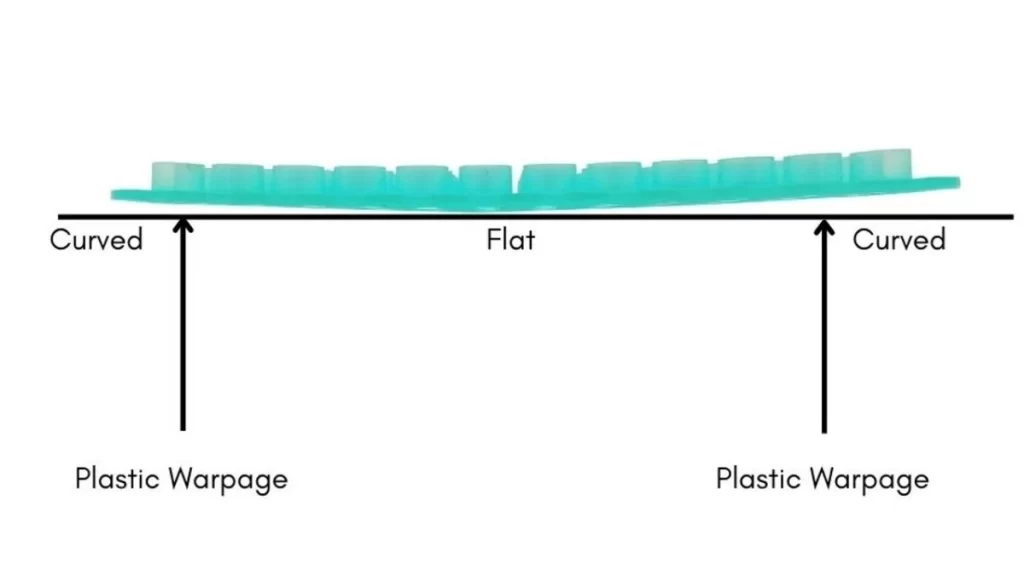
反りとは、冷却差によって生じる材料の本来の平坦度からの偏差と定義されます。タービン ブレードの設計が非対称の厚肉である場合、冷却時間が非常に長くなり、反りが発生する可能性があります。さらに、冷却が不均一なため、厳密な公差を維持できないなどの問題が発生します。反りの問題を最小限に抑えることが重要です。これは、射出成形を最大限にすることで実現できますが、極端にはなりません。
収縮
試験したプラスチック材料はすべて、冷却時にある程度収縮しました。その影響は、エンドユーザー部品の一般的な寸法に見られます。収縮現象は、さまざまな割合ですべてのプラスチック材料に影響を及ぼします。一般に、非晶質材料は結晶質材料よりも収縮することが知られています。相変化は溶融によってもたらされるためです。ほとんどの業界では、製品の柔軟性のためにプラスチック部品を採用しています。経済的に持続可能なため、多くの製造会社がプラスチック部品を好んでいます。
パーツの複雑さ
材料フローのツールと設計には難しい側面があります。成形プロセス中に発生する高速充填速度が遅くなる場合があります。そのため、温度制御のレベルが非常に重要です。冷却システムにより、必要な許容レベルを達成しやすくなります。
部品設計
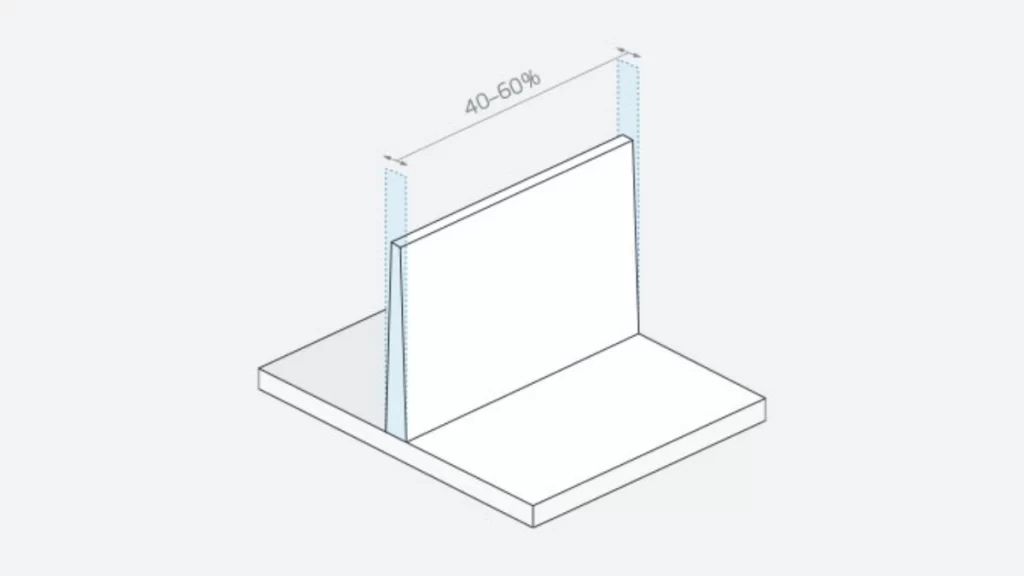
許容差は、部品のサイズ、形状、壁の厚さに大きく依存します。部品が大きく厚いほど、収縮率は異なります。このような変動を管理する能力は、高品質の結果を得るために非常に重要です。部品の形状によって制御手段が提供され、許容差を向上できます。
ツーリング
許容誤差は射出成形金型の設計によってのみ決定できます。金型の安定性は、冷却速度の制御と収縮プロセスの短縮に重要な役割を果たします。したがって、金型設計によって許容誤差の信頼性と製品品質が向上します。
今すぐプロリアンをお試しください!
材料は成形公差にどのように影響しますか?
仕事を成功させるには、適切な樹脂を特定することが重要です。加工においては、すべての材料がそれぞれ異なる特性を持ち、異なる技術に従う必要があります。材料はそれぞれ異なる温度で融合、結晶化、固化します。適切な材料を選択すると、希望する仕様を実現できます。
収縮
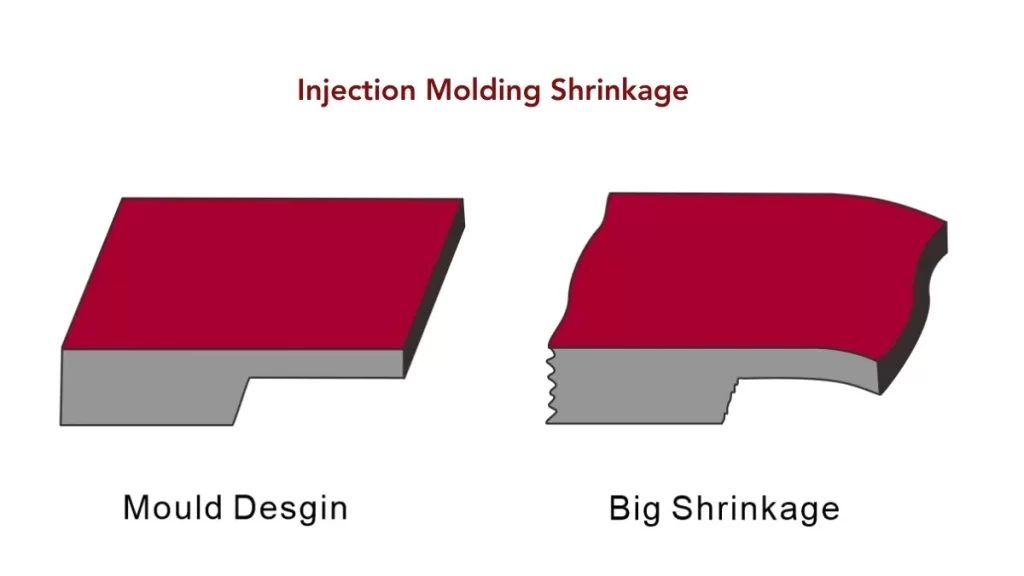
成形時の収縮
金型を冷却すると、すべての材料が収縮します。収縮率は考慮すべき重要な特性です。金型が収縮に対処する方法を知ることは非常に重要です。 たとえば、ABS プラスチックの製造に金型を使用する場合、収縮率は 0.003 インチ/インチ (0.076 mm/mm) です。この収縮を考慮して金型を設計することをお勧めします。このアプローチにより、最終部品が必要な許容範囲を満たすことが保証されます。
ただし、ポリからポリプロピレンに切り替えると、収縮率が異なります。ポリプロピレンの収縮率は 0.018 インチ/インチ (0.457 mm/mm) です。これにより、0.015 つのケース間で 0.381 インチ/インチ (0.015 mm/mm) の差が生じます。差は XNUMX インチまで小さくなる場合があり、部品に重大な問題を引き起こす可能性があります。(詳細については、こちらから 圧縮成形と射出成形).
部品の収縮と許容誤差の推定
射出成形された部品は、材料が冷えると収縮することが知られています。収縮率は部品の許容範囲に直接影響します。このような変化を改善することは非常に重要であり、設計の大部分に浸透しています。収縮率を推定するには、材料の線形収縮率を測定する必要があります。ASTM D955 などの標準は、このテスト プロセスに役立ちます。まず、サンプルを射出して冷却します。次の式を使用して収縮率を計算します。
収縮率 = 100 % (Lc – Lp) / Lp
どこ:
- Lc: キャビティ長さ
- Lp: 冷却後の部品長さ
上記の式は、特性が対称でない材料の線形収縮を決定します。関連して、長繊維充填樹脂は溶融流動中の収縮が低くなります。これにより、横方向の収縮が過大評価される可能性があります。(詳細については、こちらから CNC 加工 vs.射出成形)
モールドフロー解析
膨張率は、金型流動解析を実行すると効果的に決定されます。このシミュレーションは、プラスチック樹脂が金型に充填されるプロセスを示しています。また、充填が困難な金型の領域も示しています。通常、シミュレーションでは、最も一般的に使用されている CAE ツールの 1 つである Autodesk Moldflow が使用されます。
プラスチックの典型的な収縮値
次の表は、市販されているほとんどの射出成形樹脂の収縮範囲を示しています。一般的に、最良の結果を得るには、材料のデータシートを参照してください。
| 材料 | 収縮範囲 |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| アセタール/POM(デルリン®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| HIPS | 0.2-0.8 |
| LDPE | 2-4 |
| ナイロン6/6 | 0.7-3 |
| ナイロン6/6ガラス充填(30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBTガラス充填(30%) | 0.2-1 |
| asfasdf | 1.2-1.5 |
| PEEKガラス充填(30%) | 0.4-0.8 |
| PEI(ウルテム®) | 0.7-0.8 |
| ペット | 0.2-3 |
| PMMA(アクリル) | 0.2-0.8 |
| PC | 0.7-1 |
| PCガラス充填(20~40%) | 0.1-0.5 |
| ポリエチレンガラス充填(30%) | 0.2-0.6 |
| ポリプロピレンホモポリマー | 1-3 |
| ポリプロピレン共重合体 | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| 硬質PVC | 0.1-0.6 |
| サン(AS) | 0.3-0.7 |
| TOP | 0.5-2.5 |
| TPU | 0.4-1.4 |
射出成形公差を最適化する方法
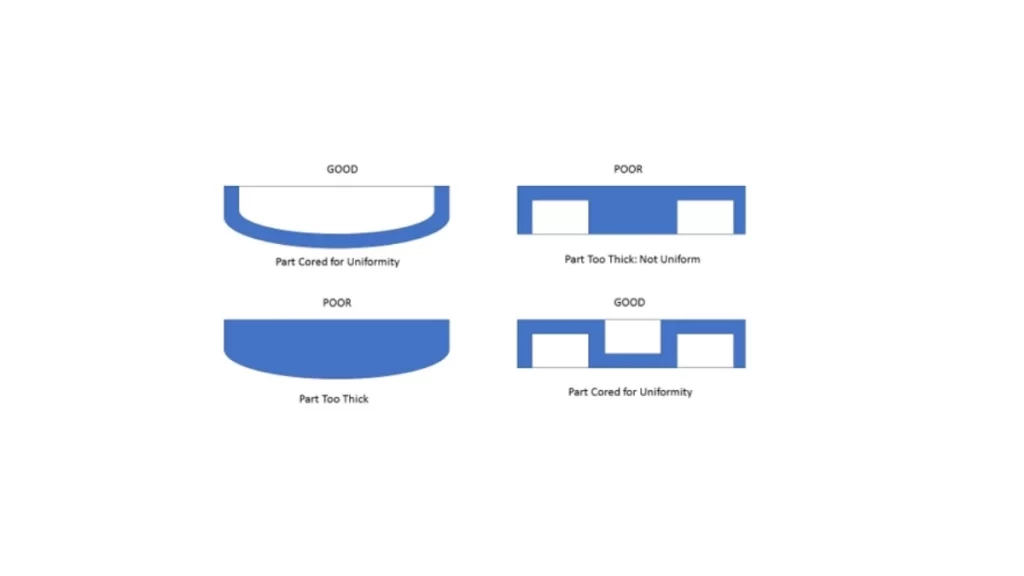
許容範囲の最適化基準
具体的には、一般的な射出成形の許容範囲を事前に予測することが重要です。これには、製品設計、材料の選択、ツール、プロセス制御が含まれます。
設計段階
常に製造設計 (DFM) ガイドラインに従ってください。このアプローチにより、反り、収縮、位置ずれの可能性が大幅に軽減されます。DFM の戦略により、製造プロセスと製品の許容範囲の品質が向上します。
外形寸法
許容範囲は製品全体のサイズに大きく依存します。反りは、大型アイテムの歪みの最大のリスクの 1 つです。設計時のサイズの考慮は重要です。
壁の厚さ
収縮率を安定させるには、壁の厚さを均等にするのが理想的です。これにより、反りや沈みなどの問題を最小限に抑えることができます。設計では、極端に厚い壁を避け、内部の角はできるだけ丸くすることが望ましいです。
抜き勾配角度
抜き勾配を組み込むことで、金型からの部品の取り外しを減らすことができます。この方法により、収縮や固着の可能性を最小限に抑えることができます。通常、抜き勾配は 10 ~ 20 度の範囲にする必要があります。
ボス
設計者はボス壁を厚くしすぎないようにしてください。壁が厚いとボイドが形成される可能性があり、サイクル タイムが長くなる可能性もあります。
適切な素材を選択する
適切な材料を選択すると、射出成形の許容範囲に大きく影響します。材料は同様の収縮値を持つ必要があります。サイズとデザインに適した樹脂を選択することも重要です。
金型ツールを念頭に置く
金型構造は精度に大きな影響を与え、通常は金型ツール構造の影響を受けます。材料収縮の問題を最小限に抑えるには、サイズを大きくすることがベストプラクティスです。この場合、成形プロセス全体を通じて温度を均一にする必要があります。欠陥を減らすには、エジェクタピンとゲートを適切に配置する必要があります。
RPCを実行する
較正変数が部品の品質に影響を与える主な理由は、それが持続的かつ安定した影響を及ぼすためです。温度、圧力、保持時間は、調整しなければならない主要な要素です。センサーを使用すると、プロセスの実行中にフィードバックを得ることができます。
今すぐプロリアンをお試しください!
標準射出成形公差
以下の表は、標準射出成形許容範囲を体系的にまとめたものです。 GB / T 14486-2008支援を目的としています 射出成形会社 部品の寸法の許容限界を理解して、高品質の最終製品を生産します。
- 許容レベル(MT1 – MT7): これらのレベルは、部品に必要な精度の度合いを示します。MT1 は最も精度が高く、MT7 は許容範囲が広くなります。
- 寸法範囲(mm): 各行は、小型 (0 ~ 3 mm) から大型 (120 ~ 140 mm) まで、成形部品の特定のサイズ カテゴリを表します。
- 列「a」と「b」: 各許容レベルは「a」列と「b」列に細分化されており、各レベルに 2 つの許容値があります。したがって、アプリケーションに応じて、特定のアプリケーションに適した許容値を選択できます。
|
許容レベル |
寸法範囲 (mm) |
0 – 3 |
3 – 6 |
6 – 10 |
10 – 18 |
18 – 30 |
30 – 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
±0.050 |
±0.050 |
±0.050 |
±0.060 |
±0.075 |
±0.100 |
±0.120 |
±0.150 |
±0.180 |
|
b |
±0.025 |
±0.025 |
±0.030 |
±0.035 |
±0.040 |
±0.050 |
±0.060 |
±0.070 |
±0.080 |
|
|
MT2 |
a |
±0.070 |
±0.070 |
±0.080 |
±0.100 |
±0.120 |
±0.150 |
±0.180 |
±0.200 |
±0.230 |
|
b |
±0.035 |
±0.040 |
±0.050 |
±0.060 |
±0.075 |
±0.090 |
±0.110 |
±0.130 |
±0.150 |
|
|
MT3 |
a |
±0.090 |
±0.100 |
±0.120 |
±0.150 |
±0.180 |
±0.200 |
±0.230 |
±0.270 |
±0.300 |
|
b |
±0.050 |
±0.060 |
±0.075 |
±0.090 |
±0.110 |
±0.130 |
±0.150 |
±0.180 |
±0.200 |
|
|
MT4 |
a |
±0.120 |
±0.140 |
±0.160 |
±0.200 |
±0.240 |
±0.270 |
±0.300 |
±0.350 |
±0.400 |
|
b |
±0.060 |
±0.080 |
±0.100 |
±0.120 |
±0.150 |
±0.180 |
±0.200 |
±0.240 |
±0.270 |
|
|
MT5 |
a |
±0.160 |
±0.190 |
±0.220 |
±0.270 |
±0.320 |
±0.350 |
±0.400 |
±0.460 |
±0.500 |
|
b |
±0.080 |
±0.100 |
±0.130 |
±0.160 |
±0.200 |
±0.230 |
±0.270 |
±0.300 |
±0.350 |
|
|
MT6 |
a |
±0.220 |
±0.240 |
±0.270 |
±0.350 |
±0.400 |
±0.460 |
±0.500 |
±0.600 |
±0.700 |
|
b |
±0.100 |
±0.130 |
±0.160 |
±0.200 |
±0.240 |
±0.270 |
±0.350 |
±0.400 |
±0.460 |
|
|
MT7 |
a |
±0.270 |
±0.300 |
±0.350 |
±0.460 |
±0.500 |
±0.600 |
±0.700 |
±0.800 |
±0.900 |
|
b |
±0.130 |
±0.160 |
±0.200 |
±0.240 |
±0.300 |
±0.350 |
±0.400 |
±0.460 |
±0.500 |
射出成形公差の測定と検査技術
実際の制御および測定ツールは、射出成形の許容誤差を検証するために以下の方法で使用される。主な方法には以下が含まれる。
- 外観検査: 基本的な検査には、反り、沈み、ひび割れなどの部品の異常の特定が含まれます。
- 手動測定: ノギスやマイクロメータなどの測定機器を使用して部品を直接測定します。この方法は、重要な寸法の数が少ない単純な部品に適しています。
- 自動測定: 多くの重要な寸法を持つ部品の場合。これらの複雑な部品の製造には、CMM とビジョン システムを使用します。
- 最初の商品検査 (FAI): 最終検査手順では、生産工程で生産ラインから出荷される最初の部品を評価します。すべての寸法パラメータが提供され、製品の許容範囲に関して各パラメータを設計値と比較します。(もっと読む 射出成形の品質管理)
結論
射出成形の許容差は、成形部品の品質と有効性、および使用適合性を保証する上で非常に重要です。これらの許容差は、収縮、反り、熱膨張、部品設計、複雑さ、ツール設計などの問題の影響を受けます。作業、設計、材料、および射出成形の処理条件の制御により、あらゆるプロジェクトに必要な許容差を実現できます。
Boda Tech でプロジェクトを始めましょう!
多くの射出成形部品は、設計された機能を満たすために特定の寸法を必要とします。許容差は、部品が適合し、必要に応じて機能し、必要な仕様を満たすことを意味します。
Boda Techとの連携は、さまざまな用途向けの高品質部品の製造に向けた大きな一歩です。Bodaは業界で10年以上の経験があり、精密金型製造と射出成形の経験を積んできました。当社は、豊富な経験と専門知識を活かして、高品質と規制要件を満たす医療用製品の開発に注力しています。品質については今すぐお問い合わせください。 射出成形サービス 弊社の専門家から義務のない見積もりを入手しましょう!