
ステンレス鋼のレーザーエッチング
ステンレス鋼は、正しく加工すれば、精密なマーキングが最も難しい素材の一つです。表面マーキングの品質は、工業部品、医療機器、特注品、ブランド製品など、製造する製品の種類に関わらず、部品の耐久性と視認性に直接影響します。加工工程を誤ると、マーキングの退色、表面の損傷、規格適合性検査の不合格といった事態を招く可能性があります。
ステンレス鋼 レーザーエッチング レーザーマーキングは、製造業、航空宇宙産業、消費財業界において最も普及している方法です。化学薬品や物理的な接触を必要とせず、永久的で高コントラストなマーキングを実現します。業界の予測によると、世界のレーザーマーキング市場は2028年には4.5億ドルに達すると見込まれています。この成長の大部分は、金属マーキング、特にステンレス鋼へのマーキングが占めるでしょう。このプロセスは現在、部品のトレーサビリティ、ブランディング、装飾用途において標準的な手法となっています。
Boda Techは、あなたにとって最適なものを評価する良い出発点です。マーキングがより大きな製造ワークフローにどのように適合するかに興味がある場合は、 表面仕上げサービス そして、指導を受けることで全体像を把握できるでしょう。
ステンレス鋼へのレーザーエッチングとは何ですか?
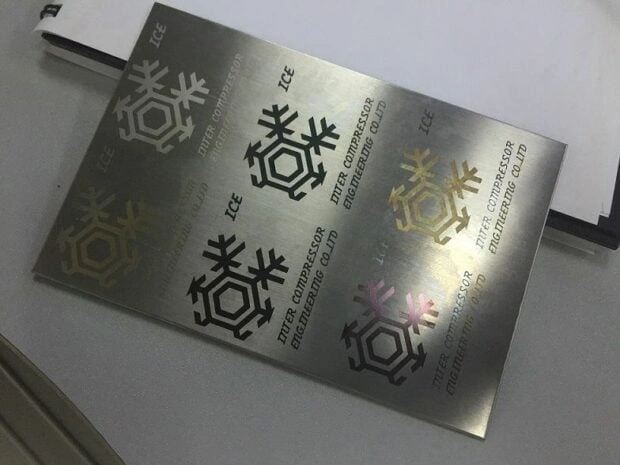
ステンレス鋼板へのレーザーエッチング
レーザーエッチングは、レーザー光線でステンレス鋼の表面を加熱し、微細な膨張を引き起こす熱プロセスです。これにより、基材から隆起した目に見える痕跡が形成されます。彫刻とは異なり、材料の除去はほとんど、あるいは全く行われません。切削ではなく、表面の変形を利用して痕跡を形成します。その結果、インクや塗料のように表面に付着するのではなく、分子レベルで材料に結合する、非常にコントラストの高い、永続的な痕跡が得られます。
プロセス
レーザーパルスによってステンレス鋼の表面が加熱され、熱膨張によって高コントラストのマーキングが形成されます。熱によって酸化クロム層が反応し、濃い黒から薄い灰色まで様々な色の変化が生じます。この反応は永続的で、摩耗や腐食に強く、洗浄剤やその他の要因の影響を受けません。
エッチングされたマーキングの深さは通常0.001インチ未満であるため、構造的完全性 ステンレス鋼のエッチングは、医療用インプラントや精密機械部品など、厳しい寸法公差が求められる場合に最適な方法です。このプロセスは消耗品や後処理薬品を必要とせず、作業ごとに工具を交換する必要もないため、非常に効率的です。
一般的に使用されるレーザーの種類
レーザーの種類によって、ステンレス鋼への加工性能は異なります。レーザーの最大出力、パルス幅、波長によって、金属表面へのエネルギー吸収効率が決まります。以下に、最も一般的な3つのレーザーの種類を示します。
- ファイバーレーザー(1064nm)は、ステンレス鋼加工における業界標準です。高速なサイクルタイムと高いコントラストが特長で、スピードと一貫性が重要な大量生産環境に最適です。
- CO2レーザーは金属への照射効率はCO2トーチよりも劣りますが、特定のコーティングや焼きなましには使用できます。ほとんどの場合、非金属への使用に適していますが、一部の作業者は金属マーキングスプレーを使用しています。
- Nd:YAGレーザー:ステンレス鋼に黒色酸化膜と深層焼鈍によるマーキングを施すための高エネルギーパルスレーザー。永久的なマーキングと高いコントラストが不可欠な航空宇宙産業や医療産業で広く使用されています。
ステンレス鋼へのレーザー彫刻とレーザーエッチングの比較
レーザー彫刻とレーザーエッチングの比較両方の用語は互換的に使用されますが、結果、コスト、および用途が根本的に異なるプロセスを指します。誤った選択は、マーキングの早期摩耗や寸法検査の失敗につながる可能性があります。プロセスを指定する前に違いを理解しておくことで、時間、費用、および手戻りを節約できます。
主要用語の違い
| 因子 | レーザーエッチング | レーザー彫刻 |
| 材料の除去 | 最小限(表面変形) | 重要な(削除された資料) |
| マークの深さ | 0.001インチ未満 | 0.002インチ–0.005インチ |
| スピードアップ | 速く | 速度を落とす |
| 部分応力 | 低価格 | 穏健派 |
| 理想的な | 医療、航空宇宙、および厳しい公差 | 工業用識別マーク、深く刻まれた永久的なマーク |
| 費用 | 部品あたりの価格が低い | 部品あたりの高い |
彫刻よりもエッチングを選ぶべき理由
レーザーエッチングは、サイクルタイムを短縮し、材料への影響を最小限に抑えたい場合に最適な選択肢です。高コントラストが求められるものの、深さを必要としない用途に最適です。例えば、バーコード、シリアル番号、装飾仕上げなどが挙げられます。また、部品の壁が薄い場合や、材料を除去することで断面が弱くなる可能性がある場合にも、エッチングは有効です。
レーザー彫刻は、極めて腐食性の高い環境下での使用や耐久性が求められるマーキングに最適な選択肢です。また、視認性の低い環境で識別用の触覚的な深さが必要な場合にも適しています。重工業部品、工具、金型など、深く刻まれたマーキングに関しては、エッチングよりも彫刻の方が耐久性に優れています。
エッチングは、材料の除去量が少ないため、部品の寸法精度を厳しく保つことができ、医療用インプラントや航空宇宙部品に最適です。一方、彫刻は、長期間にわたる過酷な環境、繰り返しの取り扱い、または強力な洗浄に耐える必要がある重工業部品、工具、屋外機器に適しています。部品の最終用途に基づいて適切な加工方法を選択することで、コストのかかる再加工を回避し、製品寿命全体を通して刻印が読み取れる状態を維持できます。
レーザーエッチング加工されたステンレス鋼
レーザーエッチングのプロセス
ステンレス鋼にきれいで均一なマーキングを施すには、適切な機械設定が不可欠です。速度、出力、周波数を少し調整するだけで、鮮明でコントラストの高いマーキングと、焦げたり色あせたりしたマーキングの仕上がりが大きく変わります。すべてのステンレス鋼の仕上げやグレードに普遍的に有効な設定は存在しません。そのため、パラメータテストはプロのマーケティングワークフローにおいて不可欠な要素となります。
制御のコアパラメータ
- 電力 (ワット): 出力を高くするとコントラストは向上しますが、表面損傷の原因にもなります。ファイバーレーザーは通常、ステンレス鋼のエッチングに20~50Wの出力で使用されます。出力が高すぎると表面が焦げてしまい、酸化皮膜が不均一になります。
- 速度(mm/s): 回転速度を速くすると熱の蓄積が抑えられ、焼き付きが薄くなります。逆に、回転速度を遅くすると熱の蓄積が増え、焼き付きが濃くなります。出力と回転速度は密接に関係しているため、どちらかを調整すると通常はもう一方にも影響が出ます。
- パルス周波数(kHz): これはレーザーパルスの重なり具合に影響します。周波数が低いほど、より鮮明なドットが形成され、周波数が高いほど、より滑らかなマーキングが得られます。
- 焦点距離: 正確な焦点位置合わせは非常に重要です。わずか0.5mmの焦点ずれでも、細かい文字やバーコードの端がぼやけてしまう可能性があります。
- パス数: エッチングには1回のパス、より深いアニーリングや黒色酸化物効果を得るには複数回のパスが必要です。
推奨開始パラメータ(ファイバーレーザー20W)
これらはあくまで一般的なガイドラインです。生産設定を行う前に、必ずサンプルにテストマークを付けてください。材料のグレード、表面仕上げ、コーティングはすべて最終製品に影響を与えます。これらの数値はあくまで目安としてご使用ください。最終仕様として使用しないでください。
- 出力:70~80%
- 速度:800~1200 mm/秒
- 周波数:20~30kHz
- 塗りつぶしタイプ:0.05~0.10mm間隔の線塗り
- デフォーカス:0mmから+1mmまで、希望する効果に応じて調整可能
今すぐプロリアンをお試しください!
ステンレス鋼へのレーザーエッチングの応用
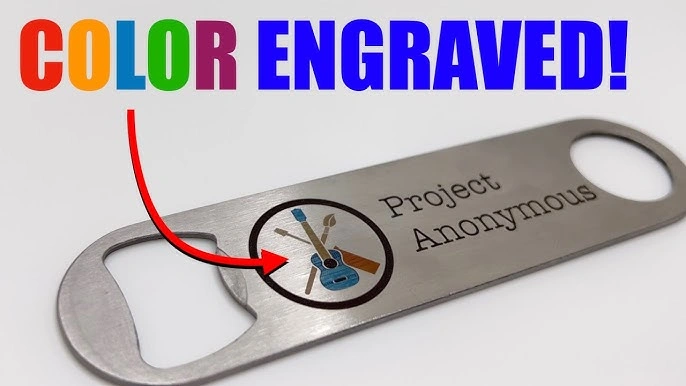
ステンレス鋼へのレーザーエッチングの応用
ステンレス鋼へのレーザーエッチングは、ニッチな技術ではありません。このプロセスは、多様な要件を持つ幅広い産業や用途で使用されていますが、それらすべてに共通するのは、永続的で精密かつクリーンなマーキングが可能であるということです。その汎用性の高さは、スタンピング、電気化学マーキング、インクベースのマーキングといった従来の方法に取って代わった多くの理由の一つです。
医療およびヘルスケア
手術器具、インプラント、医療機器には、生体適合性、滅菌耐性があり、人間とスキャナーの両方で読み取り可能なUDI(固有機器識別)マーキングが必要です。レーザーエッチングは、滅菌性を損なう可能性のある化学物質やコーティングを使用しないため、FDAおよびISO 13485規格に準拠しています。レーザーエッチングされたマーキングは、オートクレーブ、ガンマ線照射、化学消毒サイクルなどの影響を受けず、印刷されたラベルを損傷することはありません。
航空宇宙および防衛
航空宇宙部品のマーキングは、AS9102規格およびAMS規格に準拠しており、これらの規格では、マーキングが極端な温度サイクル、化学物質への曝露、および振動に耐えることが求められています。多くの施設では、ステンレス鋼部品にレーザー刻印されたシリアル番号がこれらの規格を満たすよう認定されています。レーザーエッチングは非接触式であるため、マーキング中に部品に機械的な応力が加わることはありません。これは、疲労に敏感な航空宇宙構造にとって重要です。
産業および製造
レーザーエッチングは、資産追跡、保守記録の維持、および規制遵守の確保を目的として、バルブ本体、継手、ファスナー、および機器パネルにマーキングするために一般的に使用されています。ファイバーレーザーシステムは、短時間で大量の部品にマーキングできる十分な速度を備えています。レーザーマーキングは自動生産ラインに統合できるため、製造業者は生産の流れを中断することなく、各部品の記録、マーキング、および検証を行うことができます。
消費者向けおよび装飾品
レーザーエッチングは、特注カトラリー、販促品、建築金物、時計などのパーソナライズやブランディングにますます広く利用されています。最新のファイバーレーザーは、研磨またはヘアライン仕上げのステンレス鋼表面に、精緻な文字を含む写真品質の画像を刻印できます。レーザーエッチングは、同一製品を大量生産できるため、消費者向けブランドにとって優れた選択肢です。これにより、高級感のあるイメージを構築できます。
ステンレス鋼の表面仕上げに関する考慮事項
ステンレス鋼の表面仕上げ(鏡面研磨、ヘアライン仕上げ、ビーズブラスト仕上げ、未加工仕上げなど)は、エッチングマークの見た目やパラメータの調整方法に直接影響します。表面仕上げの違いは、ステンレス鋼製の2つの部品のエッチングマークに大きな違いをもたらす可能性があります。
鏡面研磨仕上げは、レーザー照射によって形成された酸化膜が反射面に対して際立つため、最もコントラストが優れています。つや消し仕上げやサテン仕上げは、より繊細な模様が生まれ、基材によく馴染みます。マット仕上げやビーズブラスト仕上げはレーザーからのエネルギー吸収率が高いため、過熱を防ぐために出力を下げる必要があります。
マークの外観が機能と同じくらい重要な用途においては、プロジェクト開始時に表面仕上げとマーキング要件を明確に指定することが重要です。例えば、ブランド入りの消費財や装飾的な建築要素などが挙げられます。開発段階で仕上げを変更すると、レーザーパラメータの再調整が必要となり、コストと時間の増加につながることがよくあります。
用途によっては、ブラッシュ仕上げの表面に黒色の焼きなましマーキングを施すなど、エッチング後の特定の外観が求められる場合があるため、生産前に複数のパラメータをテストする計画を立ててください。サンプルテストを行うことで、手直し作業の必要性を減らし、時間とコストを節約できます。
研磨された表面は、レーザーによって形成された酸化層が光沢のある背景に対して暗く鮮明に見えるため、深彫りのコントラストが向上します。一方、マット仕上げやビーズブラスト仕上げの表面は既に表面が鈍い質感になっているため、エッチングされたマークが周囲に溶け込み、コントラストが低下します。つまり、鮮明で視認性の高いマークが必要な場合は一般的に研磨された表面が好まれ、マット仕上げの表面では読みやすい結果を得るためにパラメータを慎重に調整する必要があります。
今すぐプロリアンをお試しください!
ステンレス鋼のエッチング:よくある間違い
レーザーエッチング加工されたステンレス鋼
熟練した作業員でも、ステンレス鋼のエッチング作業でミスを犯すことがあります。ここでは、よくあるミスとその回避方法をご紹介します。
不適切なフォーカス設定の使用
一部のアニーリング方法では、意図的に焦点ずれを利用しますが、標準的なエッチング中に焦点がずれていると、ぼやけた低コントラストのマークができ、バーコード認証に合格しません。製造前に、必ずテストカードを使用して焦点距離を確認してください。動的な焦点調整や傾いたワークピースは、表面が湾曲している部品の場合、焦点面がずれる原因となります。必ず表面の複数の箇所を確認してください。
材料グレードの違い
ステンレス鋼は単一の材料として存在するわけではありません。合金組成が異なるため、304と316のグレードは、全く同じレーザー設定でも反応が異なります。316グレードに含まれるモリブデンは、材料の熱伝導率と表面のレーザー照射に対する反応に影響を与えます。新しい部品の設定を確定する前に、材料のグレードを確認し、証明書を取得してください。これは、トレーサビリティが求められる医療および航空宇宙用途において特に重要です。
ポストマーククリーニングをスキップ
レーザーエッチングでは、マーキングの周囲に薄い酸化膜が残ります。この残留物は、医療機器や食品接触部品では、不動態化処理または洗浄剤を用いて除去されます。この工程は、省略すると耐食性が低下し、規制対象産業において問題を引き起こす可能性があるため、重要です。装飾用消費財の研磨面に残留物が残ると、特定の照明条件下で曇りが発生することがあります。
マークの品質は仕様に対して検証されていません
ほとんどの作業者は部品にマーキングするだけで、正式な検証は行いません。ISO 15415規格のチェックは、バーコード、データマトリックス、QRコードの標準的な品質管理ワークフローの一部であるべきです。明るい場所でハンディスキャナーに表示された同じマークでも、生産現場ではラインスキャナーで不合格となる可能性があります。検証は最終検査まで待つのではなく、プロセスの最初から組み込むべきです。
ステンレス鋼のレーザーエッチングのコストに影響を与える要因は何ですか?
レーザーエッチングの価格は、いくつかの要因によって大きく変動します。これらの要因を理解することで、正確な見積もりを得ることができ、試作品から量産へとプロジェクトが進む過程で発生する予期せぬ事態を防ぐことができます。
- テキストタイプ: 単純なテキストやバーコード(2次元)は処理が容易です。複雑なロゴ、写真、全面パターンなどの処理時間は著しく長くなります。
- パーツの形状: 平面部品は簡単にモデリングできます。しかし、不規則な形状、曲面、円筒形などの表面を持つ部品は、回転治具、特注のジグ、その他の工具が必要になる場合があり、その分コストが増加します。
- ボリューム: セットアップ費用は数量に関わらず固定です。数量:数量が増えると、コストがより多くの部品に分散されるため、単価が下がります。場合によっては、50個から500個に増やすことで、単価を最大70%削減できることがあります。 特急注文には追加料金がかかります。契約エッチングの標準納期は3~7営業日です。 材料認証要件。航空宇宙および医療機器部品では、材料証明書、製造工程文書、初回品検査報告書などが必要となる場合が多く、これらはすべてプロジェクトコストの増加につながります。
- 後処理: 不動態化処理、洗浄、または検査の費用は、オプションの追加費用としてではなく、総見積もり額に含めてください。
結論
ステンレス鋼へのレーザーエッチングは、他のマーキング方法では実現できない、クリーンで耐薬品性に優れた永久的なマーキングを可能にし、同時に材料の構造的完全性を損なうこともありません。外科用器具、航空宇宙部品、工業用継手、あるいはパーソナライズされた消費者向け製品など、用途を問わず、その基本原理は変わりません。
適切なレーザーを選択し、設定を正しく調整し、表面を適切に準備し、彫刻とエッチングのどちらが最適なプロセスかを決定することが重要です。これらの決定は、手直しを避け、規格への準拠を確実にするために事前に行われます。また、これらの決定によって、部品の寿命にわたって消えない刻印が得られます。
Boda Techは、ステンレス鋼やその他の材料へのレーザー彫刻やエッチングを含む表面仕上げサービスを提供しています。 レーザー彫刻サービス ロゴ、シリアル番号、カスタムデザインなどを、鮮明で永続的なマーキングで印字するのに役立ちます。プロジェクトの仕様、数量、納期などについて、弊社チームまでお問い合わせください。
よくあるご質問
レーザーエッチングはステンレス鋼を弱体化させるのか?
いいえ。エッチングはごく少量の材料しか除去せず、非常に浅い深さ(25ミクロン未満)で作用するため、部品の構造特性には影響しません。応力が重要な要素となる用途では、これは機械加工や深彫り加工に比べて大きな利点となります。医療用インプラントに使用されるステンレス鋼のレーザーエッチングは、疲労強度を低下させないことが実証されています。
ステンレス鋼は、コーティングやメッキが施されている場合でもレーザーエッチングできますか?
ただし、注意が必要です。PVD、粉体塗装、陽極酸化処理などのコーティングは、ステンレス鋼とは異なる反応を示します。レーザーで基材にマーキングを行う前に、まずコーティングをアブレーションまたは貫通させる必要がある場合があります。量産に入る前に、コーティングされたサンプルでテストを行ってください。一部のコーティングは選択的に除去して下の金属を露出させることができ、人気の高いツートンカラーの美観を実現できます。
レーザーエッチングは永久的なものですか?
はい。このマークは表面の冶金学的変化によって形成されます。インクや塗料ではありません。擦り切れることはなく、ほとんどの工業用洗浄剤や溶剤、高温にも耐性があります。ステンレス鋼にレーザー刻印されたマーキングは、屋外や海洋環境において、実際の部品よりも耐久性に優れています。
レーザー彫刻用のアートワークに必要なファイル形式は何ですか?
ベクター形式を使用するのが最適です。DXFとDWGはどちらも優れた選択肢です。ラスター画像を使用してグレースケールのフォトエッチングを作成することもできますが、変換が必要であり、精度が劣る場合があります。アートワークは適切な縮尺で、正しい向きで提供する必要があります。バーコードとデータマトリックスコードは、元の小さなサイズから拡大するのではなく、必ず最終出力サイズで生成してください。拡大すると歪みが生じ、スキャンの信頼性に影響を与える可能性があります。