
真空成形と射出成形の比較
プラスチック製造において、 真空成形と射出成形の比較 プラスチック部品を製造する最も一般的な2つの方法。どちらの方法を採用するかは、材料、部品設計、生産速度、および一般的なコストによって決まります。
射出成形 溶融プラスチックを金型に流し込み、精密な形状を高い精度で製造する。s. 真空成形 プラスチックを柔らかくして金型に伸ばすことができるため、単純な形状や短い金型製作期間に適している。
射出成形は複雑な形状や大量生産に対応できますが、初期費用が高額になります。真空成形は初期費用が安く柔軟性も高いですが、非常に複雑な形状の部品は製造できません。それぞれの成形方法の長所と短所を理解することで、最適な方法を選択できます。
この記事で比較するのは 真空成形および射出成形どのように 両方のプロセス それぞれの機能、利点、そしていつ使用すべきか。
真空成形:その仕組み
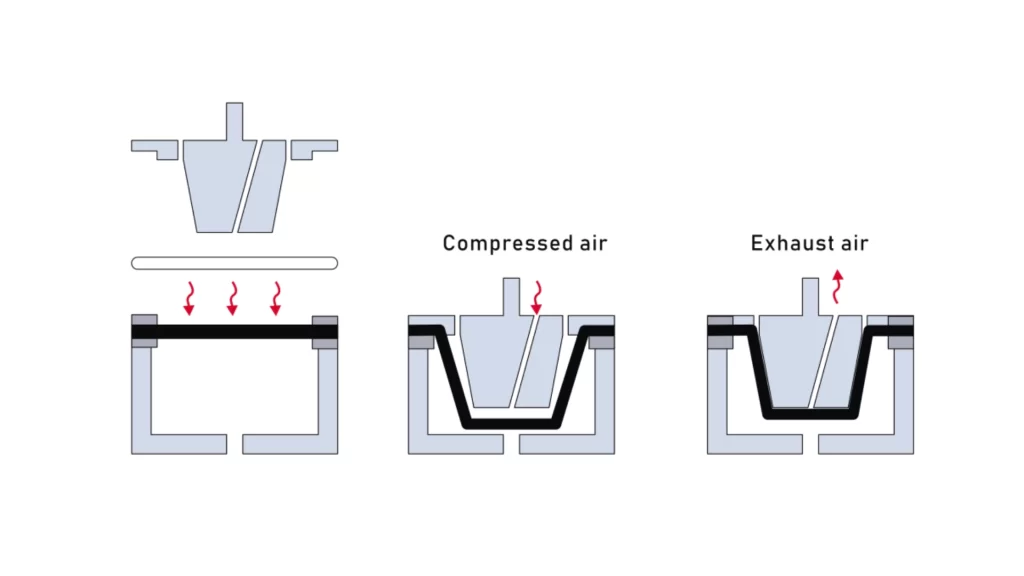
真空成形プロセス
真空成形 熱可塑性樹脂は、基本的なプラスチックの形状や部品を製造するために使用されます。まず、平らなシート状の材料を作ります。これらの材料を加熱して柔軟な(柔らかい)状態にし、真空状態を作り出すことで、金型に沿って成形します。
プラスチックが金型に成形され、冷却されると、金型の形状がそのまま保持されます。その後、製品は個々のユニットに切断され、使用準備が整います。 真空成形は射出成形に比べて多くの利点がある。一般的に、真空成形用の金型はよりシンプルで、セットアップにかかる時間も短い。
したがって、生産に最適です より大きな部分または浅い部分 比較的少量 (一般的に3000台未満)一方、射出成形は、複雑な形状の部品を製造するのに適していますが、高価な金型が必要で、金型のセットアップにも長い時間がかかります。
設計変更を頻繁に行う必要がある場合は、真空成形が最も迅速な方法です。以下のような用途に適しています。 包装材、トレイ、パネル、および簡易容器。 一方、精度、詳細な形状、および/または大量生産が必要な場合は、射出成形の方が適しているかもしれません。
真空成形の利点は何ですか?
真空成形が射出成形よりも優れている一般的な点を以下に挙げます。
低コストで工具も簡単に
真空成形金型は、射出成形金型に比べて製作が容易で、コストも安価です。真空成形では、深い空洞ではなく一体型の金型を使用するため、初期費用を抑えることができます。そのため、手頃な価格で利用できる選択肢となります。
少量生産向けのクイックスタートアップ
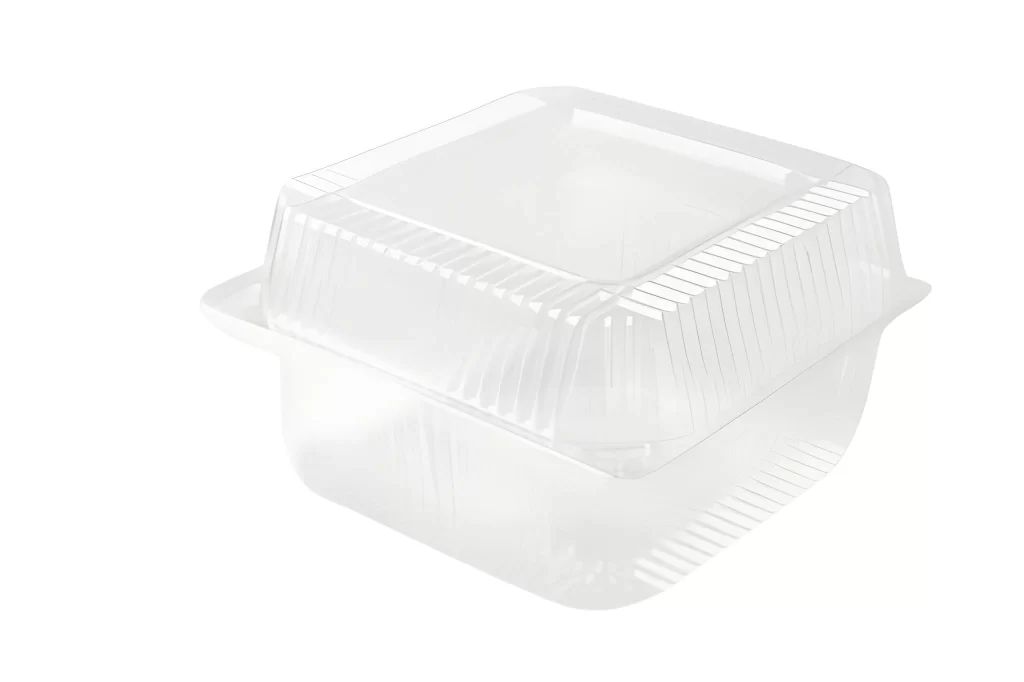
熱成形された正方形の透明プラスチック容器
真空成形はセットアップが容易なため、試作品の製造や少量生産に最適です。射出成形と比較して、部品を迅速に製造できます。
設計の柔軟性
射出成形とは異なり、真空成形では設計変更が発生した場合でも迅速な反復が可能です。そのため、既存の金型を修正したり、シート材から新しい金型を作成したりすることができ、長期間待つ必要がありません。このように、真空成形はプロジェクトのニーズに対して比較的柔軟に対応できます。
大きなシート状の素材
真空成形では、より大きなプラスチックシートに対応できる。 (通常は最大2000mm x 1000mm) そのため、パネルやトレイなどの大型部品にも対応できます。
真空成形の限界
- 大量生産には適していません。 真空成形はサイクル時間が長く、機械の停止時間も必要となるため、一般的に大量生産には適していません。例えば、射出成形は大量生産においてはるかに高速です。 数万個の部品。
- 部品設計の複雑さ: 真空成形は、深い空洞や溝などの特徴を持つ複雑なデザインの作成には適していません。
- 精度が低い: 一般的に、真空成形は射出成形と同じレベルの寸法精度を提供しません。通常、 ±0.25mm 〜へ ±1.5mm。 したがって、プロジェクトでより厳しい公差仕様が求められる場合は、射出成形が最適な方法となるでしょう。
射出成形の仕組み
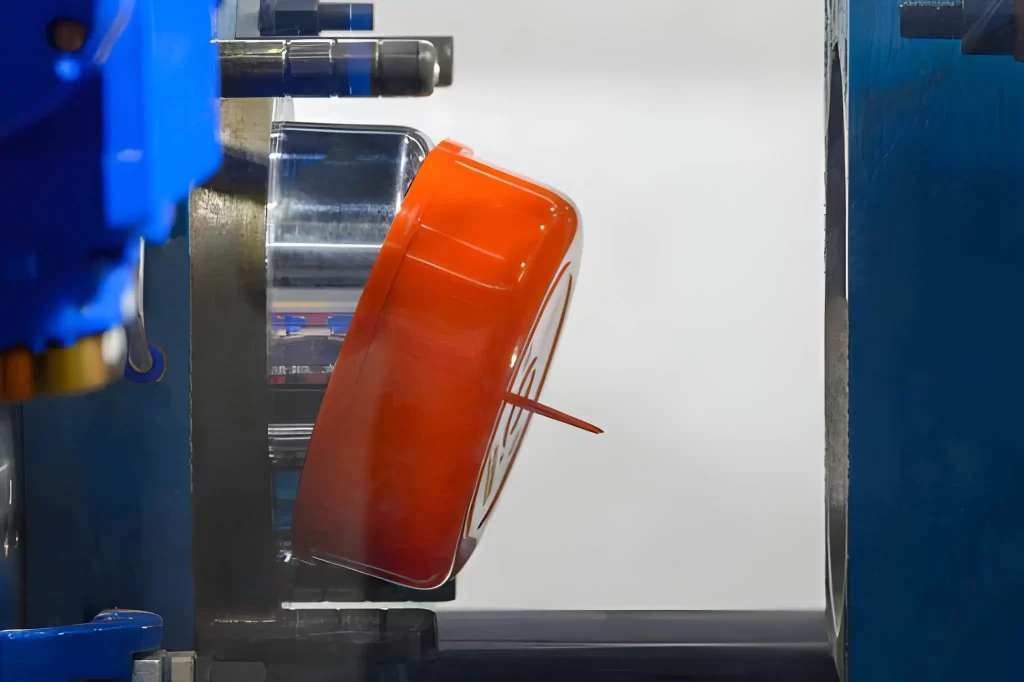
プラスチック射出成形ボウル
射出成形は、溶融を伴う製造プロセスです。 プラスチックペレット または、熱を利用してポリマー材料を成形します。溶融したプラスチックは、加圧ノズルから金型に圧力をかけて注入されます。溶融プラスチックが金型に入るとすぐに冷却・固化し始め、金型の形状に正確に成形されます。部品が冷却されると、完成した部品が金型から取り出され、すぐに使用できます。
射出成形は 1872から、最初に発明されたのは ジョンとイザヤ・ハイアット、 射出成形は、ボタンや櫛などの小型製品の製造に利用されていました。その誕生以来、射出成形は複雑な部品を精密な公差で製造するための主要な製造方法へと発展してきました。
射出成形の最大の利点は、大量生産が可能であることです。真空成形と比較して、より複雑な設計や高品質な製品の製造が可能になります。 射出成形システムを導入する際の初期費用は、金型や設備が必要となるため高額になります。そのため、初期費用は高くなりますが、生産量が増加するにつれて部品1個あたりのコストは大幅に低下します。
射出成形の利点
射出成形は、さまざまなプラスチックを用いて、複雑で精密な、高精度で再現性の高い部品を製造する技術である。
複雑な設計をサポート
射出成形は複雑な設計をサポートするだけでなく、細かいディテールや、次のような特徴を持つ厳しい公差の部品を製造します。 リブ、糸など これらは真空成形では実現が難しいものです。
自動化と高効率
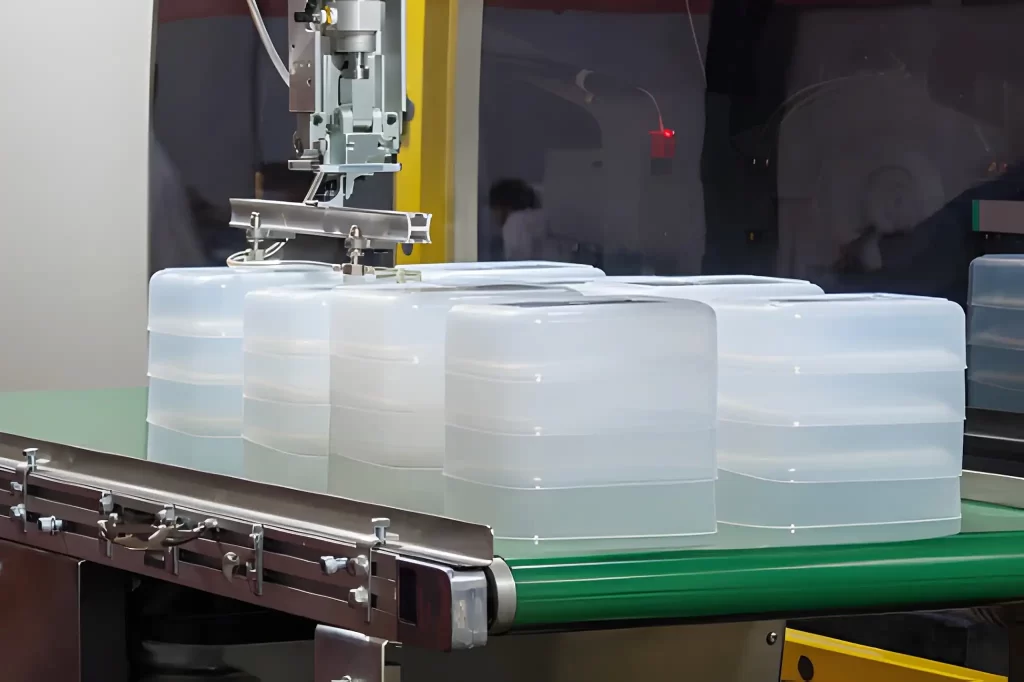
射出成形ロボットによるハンドリング
射出成形は完全自動化が可能である。これにより、人件費の削減、品質の一貫性の向上、大量生産時の効率向上といったメリットが得られる。
素材の多様性
射出成形に使用できるプラスチックの種類は多岐にわたり(非常に強度が高く、耐熱性も高いものを含む)、様々な種類のエンジニアリング用途における機能部品の製造に適している。
射出成形のデメリット
射出成形は真空成形に比べていくつかの欠点がある。これらの欠点の中には、コストや部品サイズに関するものがある。
- 高い工具コスト: 射出成形用の金型は非常に高価になる場合があり、ほとんどの場合、特注で製作する必要があります。そのため、少量生産の場合、金型費用を正当化できない可能性があります。一方、真空成形では、一般的に安価でシンプルな金型で済みます。
- 大型部品には制限があります: 一般的に、射出成形では真空成形よりも大きな部品を製造するのが難しい。前述のように、真空成形は、特に大きな表面積を必要とする、より大きな部品や特大サイズの部品をより容易に扱うことができる。一般的な例としては、 真空成形品 パネルやカバーなども含まれます。さらに、真空成形は金型コストが低いため、たとえ1つか2つのユニットしか必要としない場合でも、大型部品や特大部品の成形にはより経済的となる可能性があります。
- 迅速な設計変更には柔軟性に欠ける: 一般的に、射出成形金型が作成されると、設計変更は大きな課題となり、さまざまな問題を引き起こします。 射出成形の欠陥場合によっては、そうすることが費用的に高すぎることもあります。デザイナーが短期間で設計変更を行う必要がある場合や、最終版を決定する前に複数の異なる設計を試したい場合は、設計変更の容易さ、スピード、柔軟性から、真空成形が一般的に好まれます。
今すぐプロリアンをお試しください!
真空成形と射出成形:比較展望
プラスチック部品を製造するための適切な方法を選択する際には、 真空成形と射出成形そのためには、工具、速度、設計の複雑さ、使用可能な材料の種類、生産量など、いくつかの要素を考慮する必要があります。これら2つのプロセスの類似点と相違点を理解することで、プロジェクトの具体的なニーズと要件に基づいて、適切なプロセスを選択できるようになります。
ツールとセットアップ
主な違いは、 真空成形と射出成形 金型の種類とそれに伴うセットアップ時間も重要な要素です。射出成形では、金型製作に多額の初期投資が必要です。金型は複雑かつ精密なため、数千ドルから数十万ドルにも及ぶ非常に高価なものとなります。
一方、真空成形で使用される金型は比較的シンプルで安価であり、一般的にはアルミニウム、木材、石膏などの材料で作られています。金型コストが削減されるため、真空成形は試作品開発、少量生産、および設計変更が複数回発生する可能性のあるプロジェクトにおいて、より有利な選択肢となります。
生産速度
真空成形と射出成形では、セットアップ時間が大きく異なります。真空成形用の金型は、射出成形用の金型に比べて、開発と準備にかかる時間と労力が少なくて済みます。実際、真空成形用の金型準備時間は通常数時間ですが、射出成形用の金型準備には数週間かかる場合があります。金型が真空成形または射出成形のどちらで使用できる状態になれば、1個あたりの生産時間も大きく異なります。
真空成形プロセスは一般的に時間がかかり、シートを加熱して目的の形状に成形するのにサイクルごとに時間がかかります。しかし、真空成形のサイクルタイムは、少量の部品を迅速に生産することを可能にします。そのため、真空成形はプロトタイプの開発や少量生産に適しています。一方、金型が完成すれば、各ユニットの生産時間は通常わずか数秒から数分です。したがって、射出成形は大量生産用途に適しています。
ボリューム比較
前述のとおり、真空成形は一般的に少量の部品を製造する場合に最も効果的です。 (通常は3000台未満) 真空成形は多少多めの生産量に対応できるものの、成形中の絶え間ない熱サイクルと機械的接触により、金型に著しい摩耗や損傷が生じ始める。
対照的に、射出成形は大量生産用途に適している。 (通常30,000万台以上) また、その数量の何倍もの大量生産にも対応可能です。射出成形に使用される金型は、成形工程中に繰り返される熱サイクルと圧力に耐え、過度の摩耗や損傷を起こさないように設計されています。
材料オプション
射出成形の最も重要な利点の1つは、成形できる材料の種類が幅広いことです。射出成形で一般的に使用されるプラスチック材料には、 ABS樹脂、PP樹脂、PE樹脂、PC樹脂、ナイロン樹脂、TPE樹脂、および強化プラスチック。 これらの材料は、耐薬品性、生分解性、多様な機械的特性など、機能面および美観面で数多くの利点を提供する。
比較すると、 真空成形可能なプラスチック 種類は限られています。主に熱可塑性シートなどが含まれます。 PETG、HIPS、ABS、PVC、PS、PP。 特定の板材を選定する際には、成形される部品に必要な機能的および美的要件を満たす必要がある。
設計の複雑さ
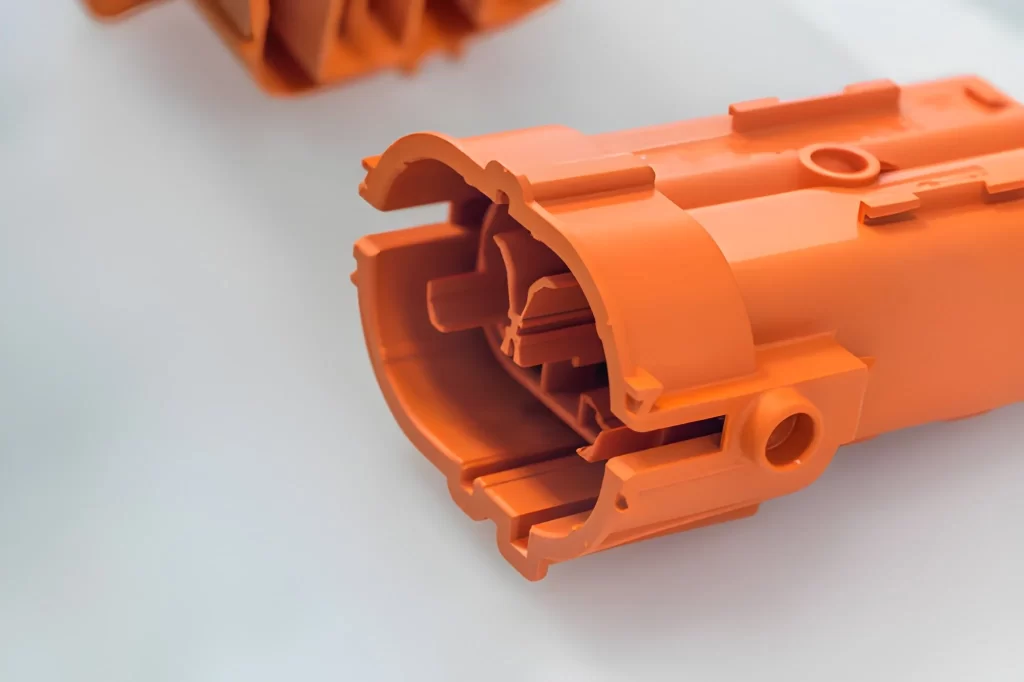
クイックコネクト端子コネクタ
射出成形のもう一つの大きな利点は、複雑な部品を高精度で成形できることです。深い空洞、アンダーカット、微細なディテール、ねじ山、複雑な形状を持つ部品も、射出成形プロセスを用いることで高精度(±0.02~0.1mm)で成形できます。
一方、真空成形は単純な部品の成形に適しています。真空成形ではある程度のディテールを持つ部品を成形できますが、深い空洞や内部チャネルを持つ部品の成形はより困難、あるいは不可能です。真空成形で成形された部品の公差は一般的に中程度で、通常は ±0.05~1.75mm。 一般的に形成される部品の例としては、大型パネル、トレイ、および包装部品。
表面仕上げと壁厚
両方 真空成形と射出成形 許容できる表面仕上げが得られる。ただし、真空成形プロセスで得られる表面仕上げは、射出成形プロセスで得られる表面仕上げほど滑らかではない。さらに、真空成形プロセスで得られる肉厚は、通常、選択されたシート材料に依存し、一般的に範囲が制限される。 0.5-6mm。
逆に、壁の厚さは材料の流れ、収縮、粘度に大きく影響されます。 0.5mm~1mm以上0 mm部品設計にもよりますが、射出成形プロセスはスクラップの発生が非常に少なく、構造的に丈夫な部品が得られます。
コストとリードタイム
最後に、真空成形と射出成形を比較する際に考慮すべき要素の一つは、コストとリードタイムです。射出成形は、金型開発と準備に多額の初期費用がかかる、設備投資の大きいプロセスです。さらに、射出成形における初回生産期間は、通常、数日ではなく数週間単位となります。しかし、生産量が増えるにつれて、部品あたりのコストは急速に低下します。
一方、真空成形は射出成形に比べて低コストな代替手段であり、金型の開発や準備にかかる初期費用も少なくて済みます。さらに、真空成形の生産時間は通常、数週間ではなく数日で済みます。ただし、生産量が一定量を超えると、真空成形の部品あたりのコストは上昇し始めます。
表の概要:射出成形と真空成形の違い
下の表は、射出成形と真空成形における設計、製造、コストの各要素に関する主な違いをまとめたものです。
| 因子 | 射出成形 | 真空成形 |
| 設計の複雑さ | ハイ | Basic |
| 最大部品サイズ | 技法 | L |
| 生産量 | ハイ | 低から中 |
| 設計の柔軟性 | 限定的 | 穏健派 |
| ツーリングコスト | ハイ | ロー |
今すぐプロリアンをお試しください!
射出成形と真空成形のどちらを選ぶべきか
真空成形と比較した場合、射出成形の方がプロジェクトにとってより良い選択肢となるであろう理由として、以下の点が挙げられます。
大量生産が必要ですか?
製品総数が多いほど(3000点以上)、射出成形を使用した場合の製品1点あたりの単価は低くなります。そのため、大量生産に最適です。
お使いの部品は複雑な形状をしていますか?
複数のキャビティまたは極端なキャビティ設計を有する製品 (例:溝、アンダーカット) これらは射出成形プロセスに最適であり、真空成形プロセスでは製造が難しい場合がある。
高精度が必要ですか?
射出成形プロセスは、真空成形プロセスよりも厳しい公差(通常±0.25mm未満)を実現します。射出成形は、高精度で再現性の高い製造を可能にする優れた技術です。
材料の強度や表面の外観は重要ですか?
射出成形では、さまざまな高性能プラスチック材料(エラストマーや充填ポリマー樹脂など)を使用でき、非常に滑らかで光沢のある表面仕上げを実現できます。
射出成形よりも真空成形を選ぶべき時
真空成形が最適な選択肢となるシナリオは以下のとおりです。以下の点を確認する必要があります。
生産量は少なめですか、それとも中程度ですか?
3,000個未満の生産量であれば、真空成形の方が一般的に速く、経済的です。
貴社の部品は大型で、設計はシンプルですか?
真空成形は、大型の平板やシンプルな部品設計に適しています。(複雑な形状には対応していません。)
迅速な対応が必要ですか?
真空成形はセットアップ時間が非常に短いため、迅速な試作品製作や製品の早期市場投入が可能となる。
予算に限りがありますか?それとも、デザイン変更を頻繁に行う予定ですか?
真空成形を用いると、金型費用が安く、修正も容易です。これは、最終決定までに何度も設計変更が必要になる場合に理想的です。
公差や材料の選択肢は柔軟ですか?
真空成形は、非常に厳しい公差が要求されず、使用できる板材の種類が限られていても問題ない場合に、優れた性能を発揮します。
今すぐプロリアンをお試しください!
結論
真空成形と射出成形は、それぞれ独自の長所と短所を持っている。 真空成形 コスト効率が良く、高速で、大型部品にも対応できるが、精度が低く、複雑な設計には不向きである。 射出成形 複雑な形状にも対応し、滑らかな仕上がりを実現し、大量生産に最適です。ただし、セットアップコストが高く、サイズ制限があります。適切な方法を選択するには、 部品のサイズ、複雑さ、材質、および製造ニーズ.
At プロリアンテック当社は、高度な製造ソリューションを提供しています。 カスタムプラスチック射出成形 真空成形も承ります。当社の自動生産システム、精密な金型、そして経験豊富なエンジニアリングチームが、高品質なプラスチック部品を迅速かつ確実に製造できるようサポートいたします。迅速な試作から本格的な量産まで、お客様のニーズに合わせて、コストと納期を抑えながら、部品が厳密な仕様を満たすよう保証いたします。