
鋳造におけるポロシティは、金属鋳造プロセスにおいて最も一般的かつ困難な問題の一つです。ポロシティは鋳造部品の性能と品質に影響を与えます。様々な鋳造技術を用いて製造される部品において、長寿命で信頼性の高い部品を実現するためには、これらの問題を解決する必要があります。鋳造部品は、効果的なポロシティ制御によって、様々な業界で求められる信頼性と寿命を達成しています。
ダイキャスト部品 原材料の無駄が少なくなり、一貫した特徴と許容範囲が維持され、優れた表面仕上げが実現します。
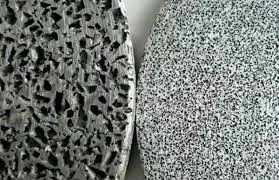
鋳造における気孔率
鋳造におけるポロシティは、ガス、収縮、あるいは凝固によって滑らかな成形が妨げられたときに発生します。鋳型設計、冷却速度、さらには材料のポロシティを制御する要因など、様々な要素が最終的な結果に影響を与えます。メーカーは、ポロシティをゼロにした鋳造を実現するために、しばしば苦労しています。
この記事では、気孔の種類、検出手法、および予防策について説明し、適切な鋳造プロセスによって欠陥のある部品と欠陥のない製品をどのように区別できるかを説明します。
鋳造における気孔率とは正確には何ですか?
鋳造におけるポロシティとは、金属鋳物の表面または内部に気孔、穴、または空洞が形成されることを指します。この状態はダイカストの構造的完全性を低下させ、一部で腐食や漏れを引き起こします。鋳造性能を維持するためには、ポロシティを軽減することが不可欠です。
鋳造性能を維持するためには、気孔率に対処することが不可欠です。
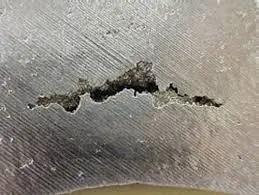
ダイカストの欠陥
つまり、鋳造によって小さな穴が開き、部品が弱くなり、寿命が短くなるのです。その結果、 金属鋳造欠陥漏れ、ひび割れ、強度の低下などが含まれます。
鋳造プロセスで最も頻繁に発生する問題の 1 つは気孔率です。気孔率ゼロの鋳造を実現し、高品質の金属部品を作成するには、気孔率を制御する必要があります。
犯人に会う:ダイカストにおけるさまざまな種類のポロシティ
鋳造における気孔は、常に同じではありません。様々な形態をとり、金属内部に様々な形で現れます。気孔は、以下の2つの方法で分類すると理解しやすくなります。
- 原因別 → なぜ起こるのか (凝固の問題、収縮、またはガスの閉じ込め)。
- ジオメトリ/分布別 → 認定条件 鋳物の内部に穴が形成され、接続されます。
- 原因別:
- 泡のトラブル:ガス多孔性
- ガスポロシティは、金属鋳造におけるポロシティの一般的な形態の一つです。閉じ込められたガスは表面ブリスターなどの気孔を形成し、鋳物上では泡のような膨らみとして現れます。これらの気孔は、凝固中に金型または溶融材料にガスが閉じ込められることで発生します。潤滑、ガス抜き、湯口の設置、あるいは金型部品の長期保管における不具合は、いずれも金型内にガスを閉じ込める原因となります。
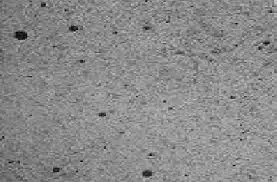
ガス気孔率
- 中空ポケット:収縮多孔度
金属鋳造における収縮は、鋳造物が厚い部分から薄い部分へと収縮する際に気孔を発生させます。これは 鋳造時の収縮 部品の中央に空洞が形成されることがあります。これは、金型の壁厚と金属の特性により、凝固段階で溶融金属の収縮率が不均一になった場合に発生します。
- 隠れた敵:マイクロポロシティ
マイクロポロシティとは、鋳造材料中に微細な、時には顕微鏡レベルの空隙が生じることです。マイクロポロシティは、鋳造品の表面仕上げや機械的特性に影響を及ぼす可能性があります。このような金属鋳造欠陥は、機能性と外観を低下させます。
- 幾何学による:
幾何学的に見てみましょう:
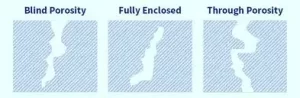
多孔性の種類
- 隠れた穴:盲孔
気孔は表面から始まり、金属本体のどこかで終わります。このような種類の気孔は腐食を促進する可能性がありますが、機械的強度にはほとんど影響を与えません。
- 漏れやすいトンネル:多孔性を通して
細孔は表面から始まり、特徴部を貫通して反対側の壁まで伸びるチャネルを形成します。金属のこの多孔性により、両側のシールが必要となる漏れが発生します。
- 閉じ込められた気泡:密閉された多孔性
これらの気孔は金属本体内に閉じ込められており、後加工で穴を開けない限り、外部からは見えません。鋳造後に診断目的で部品を割ったり、コンピュータ断層撮影(CT)スキャンを行ったりしない限り、このような気孔の存在は検出できないことがよくあります。
以下の表は、多孔性のタイプとその例および影響を明確に比較するのに役立ちます。
| 多孔性の種類 | 欠陥種類の識別 | 詳細説明 | 鋳造の例 | 鋳造への影響 |
| ガス気孔率 | 原因別 | 凝固中に閉じ込められたガスによる気泡またはピンホール | アルミ鋳物のエアポケットはガス抜き不良によるものである | 表面仕上げが弱くなり、漏れが発生します。 |
| 収縮気孔率 | 原因別 | 空洞は、冷却中に金属が収縮し、供給金属が不足したときに形成されます。 | 厚い鋳鉄部品の不規則な空隙 | 強度が低下し、ひび割れの原因となる可能性があります |
| 微細多孔性 | 原因別 | 不均一な冷却や合金の問題により金属粒子間に生じる小さな空隙 | 鋼製タービンブレードの微細孔 | 疲労耐性を低下させる、隠れた弱点 |
| ブラインド気孔率 | 形状による(オープン欠陥) | 表面に開いているが貫通していない空洞 | 鋳型表面のピット状の凹み | 表面の傷、汚染物質の捕捉 |
| 多孔性を介して | 形状による(オープン欠陥) | 鋳造壁を貫通する完全なチャネルを形成する空洞 | ポンプハウジングの壁を横切る穴 | 漏れ、圧力損失の原因となる |
| 密閉多孔性 | 形状による(閉じた欠陥) | ボイドは金属内部に完全に閉じ込められており、表面との接触はない。 | ダイカスト自動車部品の内部気泡 | 検出が困難で、構造を弱める可能性がある |
今すぐプロリアンをお試しください!
多孔性はなぜ起こるのか(そしてなぜそれが一般的なのか)
鋳造における気孔は、高度な技術をもってしても、依然として最も防止が難しい欠陥の一つです。鋳造工程における様々な要素が、気孔の形成につながる要因となります。だからこそ、気孔は頻繁に発生するのです。では、主な原因を分析してみましょう。
- ガス閉じ込め
溶融金属を鋳型に流し込むと、窒素、酸素、水素などのガスを溶解する性質があります。金属のガス保持能力は、冷却するにつれて低下します。ガスは内部に閉じ込められ、時間内に逃げることができない場合、気孔を形成します。ソーダの瓶を開けた時に泡が立つのを想像してみてください。圧力が下がり、ガスが逃げ出します。これが鋳物の内部に空洞や表面にピンホールとして現れます。
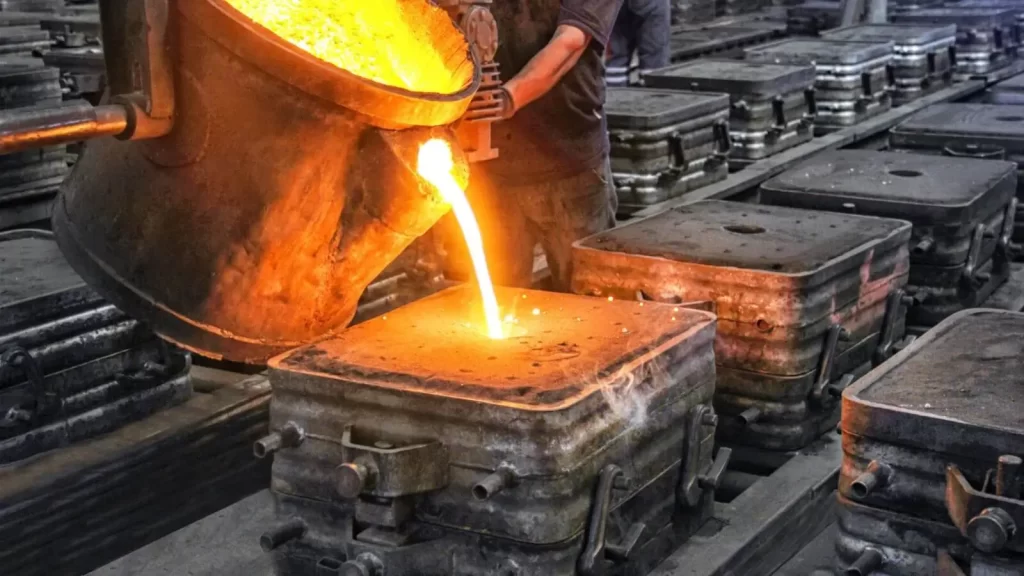
鋳造工程
- 凝固時の収縮
すべての金属は冷却時に収縮します。収縮部分に溶融金属を供給しないと、空洞が形成されます。これを収縮巣と呼びます。これは、冷却が不均一な接合部や高密度部でよく発生します。適切な押湯や供給システムがなければ、このような空洞は避けられません。
- 鋳造プロセスにおける乱流
溶融金属の注ぎ方によって大きく異なります。溶融金属が飛び散ったり、流れが不規則だったりすると、鋳型内に空気や酸化物が閉じ込められてしまいます。閉じ込められたガスは後に気孔へと発展します。実際の鋳造現場では、特に複雑な鋳型設計の場合、乱流を防ぐことは困難ですが、スムーズで制御された充填が不可欠です。
- 湿気と汚染物質
鋳型や中子の水分は、大きな問題を引き起こす可能性があります。水は溶融金属に触れるとすぐに蒸気に変化します。この蒸気は逃げ場がないため、鋳物内部に圧力ポケットを形成します。ごく微量の水分でも、大きな気孔クラスターが形成される可能性があります。そのため、鋳造工場では予熱と砂型の準備に非常に厳格に取り組んでいます。
- 材料特性
金属の反応はそれぞれ異なります。特定の合金は、冷却時にミクロ気孔が生じやすく、ガスを溶解し、収縮しやすい傾向があります。一方、材料の化学的性質、融点、凝固特性によって、その気孔の程度が決まります。例えば、鋳鉄は収縮気孔が発生しやすいですが、アルミニウム合金では水素気孔が発生することがよくあります。
- 不均一な冷却
欠陥の発生は冷却速度に大きく影響されます。ミクロポロシティは、張力の蓄積と粒子間の空隙形成によって発生する可能性があります。ガスは速度が速すぎると逃げることができず、速度が遅すぎると収縮キャビティが悪化します。鋳造工学において、理想的な冷却バランスを見つけることは終わりのない課題です。
気孔が鋳造品質に及ぼす影響
気孔は部品を弱体化させます。これらの隠れた気孔は品質を低下させ、リークパスの原因となる可能性があります。そのため、故障が許されない航空宇宙産業や自動車産業では、気孔は重要な役割を果たします。機械加工部品とは異なり、鋳造では工程が適切に管理されていない場合、気孔が発生するリスクがあります。そのため、 機械加工と鋳造 鋳造はコストと形状の柔軟性を提供し、機械加工は信頼性を確保します。
キャスト品質が低下する理由はいくつかあります。
- 機械的特性: 鋳造における多孔性により、鋳造部品の引張強度、耐疲労性、延性が低下し、部品が弱くなる可能性があります。
- 表面仕上げの効果: 多孔性により、鋳物の表面の外観が変わり、粗く不均一な外観になります。
- 耐食性への影響: 多孔性により腐食性元素の経路が提供され、材料の耐腐食性が低下する可能性があります。
- パワーの低下: 空洞があると、鋳物の全体的な構造が損なわれ、荷重を支える能力が低下します。
- 耐久性の低下: 多孔性により、特に高応力の用途では、鋳造品の疲労や破損に対する感受性が高まります。
- 表面の欠陥: 鋳造は表面の多孔性のため、視認性や美観が求められる用途には適さない場合があります。
今すぐプロリアンをお試しください!
手遅れになる前に多孔性を見つける方法
金属鋳物のポロシティは、様々な検査方法で発見できます。鋳造する金属の種類、欠陥の性質、そして必要な検査精度を考慮して検査方法を選択します。それぞれの方法には利点があります。
検査技術
百聞は一見に如かず:視覚チェック
ひび割れを特定するための第一の防御策は、頻繁な目視検査です。これは、ひび割れやピンホールといった鋳巣表面の欠陥を注意深く検査することを意味します。この方法はシンプルで費用も抑えられますが、表面レベルの問題に限定されることが多く、内部の巣や表面下の亀裂を正確に特定できない可能性があります。
音を聞き出す:超音波検査
破損や気孔などの内部欠陥を発見するための最も優れた非破壊検査(NDT)技術の一つが超音波探傷(UT)です。この方法では、高周波の音波を用いて金属鋳物を貫通します。音波は跳ね返り、真空やひび割れなどの気孔欠陥に接触するとセンサーによって捕捉されます。このデータを分析することで、欠陥の位置、範囲、種類を特定します。
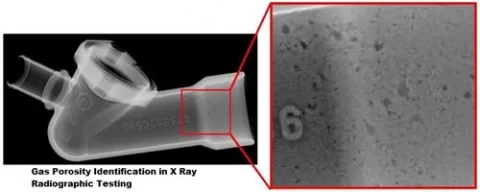
GAの多孔性の非破壊検査
さらに深く:X線と放射線撮影
金属鋳物の内部空隙を検出するもう一つの効果的な方法は、X線検査です。この方法では、医療用X線検査と同様に、X線を鋳物に照射し、反対側の検出器で検出します。ひび割れや空隙があるとX線の透過特性が変化するため、欠陥の有無を検査できる画像が得られます。
この手法は、複雑な形状の中に欠陥が隠れている可能性のある複雑な鋳物の検査に最適です。ただし、他の手法よりも費用が高くなる可能性があり、特定のツールと知識が必要です。
鮮明に見る:染色浸透探傷試験(DPT)
金属鋳物の表面の気孔を調べる一般的な方法の一つに、浸透探傷試験があります。この試験では、鋳物の表面に液体染料を塗布し、気孔や亀裂に浸透させます。一定時間経過後、余分な染料を削り取り、現像液を用いて亀裂から染料を抽出し、亀裂を顕在化させます。
染色浸透探傷試験では表面破壊による多孔性しか発見できませんが、特に他の方法では検査が難しい鋳造金属部品の場合、これは欠陥を見つける経済的な方法です。
欠陥を感知する:磁粉探傷検査(MPI)
磁粉探傷検査は、強磁性材料の表面および表面近傍の亀裂を検出するために使用されます。この技術では、鋳物に磁場を印加し、表面に磁性粒子を散布します。磁場によって粒子が変形し、亀裂や空隙がある場合、欠陥の周囲に粒子が集まるため、検査員はそれを観察することができます。
MPIは、鋼や鉄部品などの鉄鋳物のひび割れ検出に効果的です。この検査法が機能するには、物質が磁性を持つ必要がありますが、信頼性が高く、迅速に実施できます。
| 方法 | 検出するもの | メリット | デメリット |
| 目視チェック | 表面の水ぶくれ、穴、目に見える毛穴 | 高速、低コスト、機器不要 | 表面の多孔性のみを検出し、内部の欠陥を見逃す |
| X線検査と放射線検査 | 内部空隙、引け巣、隠れた鋳巣 | 非常に正確で、鋳物内部の欠陥も確認できます | 高価で、安全対策が必要で、遅い |
| 超音波検査 | 内部の毛穴と亀裂 | 持ち運び可能、安全、そして深い傷にも効果的 | 熟練したオペレーターが必要で、非常に小さな毛穴を見逃す可能性がある |
| 染料浸透剤 |
検査(DPT) 表面のひび割れ、微細な表面の多孔性 |
シンプルで、小さな表面欠陥を強調し、安価 | 非多孔質金属にのみ作用します。表面処理が必要です。 |
| 磁性粒子 |
検査(MPI) 表面および表面近傍の亀裂、強磁性金属の多孔性 |
表面近くの小さな亀裂をバッチ処理で素早く検出できます | 強磁性金属にのみ作用し、浅い欠陥に限定される |
自動車や航空宇宙部品の隠れたポロシティを検出するために、X線検査や超音波検査が頻繁に利用されています。DPTやMPIといった比較的シンプルな部品であれば、表面レベルの欠陥を検出するために光学検査が用いられることもあります。適切なアプローチを選択することで、早期の欠陥検出が保証され、時間、費用、そして手戻りを削減できます。
反撃:ダイカストのポロシティを防ぐ実証済みの方法
ゼロ気孔鋳造を防ぐには、適切な方法と鋳造プロセス全体にわたる細部への細心の注意の組み合わせが必要です。
- 金型設計の最適化: ガスを排出するための十分な通気口を確保してください。均一な冷却と凝固を促進するように鋳型を設計することで、鋳物のひけ巣やひけ巣の発生を軽減します。凝固プロセスを管理するには、ライザーやチラーを戦略的に活用してください。低圧 ダイカスト 一部の業界では、乱流の少ない状態で金型を充填するために使用されており、閉じ込められたガスや表面の多孔性の可能性が低くなります。
大規模換気技術
- 注ぎ温度の制御: スムーズな流れと適切な鋳型の充填を確保するには、溶融金属を理想的な温度に保つことが重要です。過熱はガス吸収のリスクを高めますので、ご注意ください。しかし、次のようなプロセスでは、極めて正確な冷却が不可欠です。 高圧ダイカスト 収縮による多孔性を防ぎ、部品の一定の強度を保証するためです。
- 高品質の素材を使用: ガス発生の原因となる不純物の量を減らすため、高純度の金属や合金を使用してください。カビ関連のものは清潔で乾燥した状態に保ってください。
- 脱気: 鋳造プロセスの前に、真空脱ガスや脱ガスタブレットの使用など、溶融金属から溶解ガスを抽出するための脱ガス方法を使用する必要があります。
- 適切な金型コーティング: 鋳物の表面研磨を強化し、ガス発生の可能性を減らす金型コーティングを使用します。
- 頻繁なテストと検査: 鋳巣の問題を早期に特定し解決するには、鋳型、材料、完成した鋳物に対して定期的な検査を実施する必要があります。鋳物に損傷を与えることなく内部の鋳巣を見つけるには、X線検査や超音波検査などの非破壊検査(NDT)技術を活用します。
実例:多孔性により大きなコストがかかる場合
気孔は一見些細な欠陥のように見えますが、実際には壊滅的な故障や莫大な損失につながる可能性があります。自動車業界における注目すべき例としては、エンジンブロックに発生する収縮気孔が挙げられます。 高圧ダイカスト使用中に冷却剤がオイル通路に浸透し始めました。当初はこれらの隙間は目に見えませんでした。その結果、高額なリコール、保証請求、そして評判の低下により、数百万ドルもの損害が発生しました。
航空宇宙産業において、気孔は深刻な問題を引き起こします。例えば、タービンブレードのガス気孔は航空機メーカーにとって大きな問題です。これらの部品では、充填を管理し乱流を最小限に抑えるために低圧ダイカストが用いられていました。しかし、不規則なガス抜きによってミクロ気孔が発生しました。たとえ小さな穴であっても、高性能ジェットエンジンの性能を損なう可能性があるため、バッチ全体を廃棄する必要があります。
これらの事例は、ポロシティが単なる「鋳造欠陥」ではなく、ビジネスリスクであることを示しています。そのため、多くのメーカーが現在、以下のような対策を検討しています。 ダイカスト vs 射出成形 製品のニーズ、あるいは重要な用途においては機械加工と鋳造のどちらを採用するかなどに基づいて、適切な工程を選択します。製品の成功は、適切な工程を選択し、確実なポロシティ防止対策を確実に実施することにかかっています。
最終的な考え:穴のない鋳造
気孔率 ダイカスト 部品の品質に影響を与えるため、大きな問題となっています。ダイカストにおけるポロシティの主な原因は、非対称収縮、または閉じ込められたガスによるポロシティの形成です。
鋼、アルミニウムなど、合金の種類に関わらず、ポロシティの管理は信頼性が高く長寿命の鋳物を製造する上で極めて重要です。欠陥を減らし、長寿命を保証するためには、高品質な部品を製造するために厳格な工程管理が不可欠です。
エラーを減らし、信頼できる結果を提供するために、多くの企業は次のような評判の良いサプライヤーに頼っています。 キャスティングサービスは、最先端の技術と専門知識を融合させた鋳造技術です。究極の目標は、堅牢で欠陥がなく、長持ちする鋳造部品を製造することです。
鋳造方法の詳細やダイカストサービスのラインナップをご覧になりたい方は、ぜひ当社にお越しください。今すぐBodaにお問い合わせください。
よくあるご質問
Q1. 鋳造における気孔率とは何ですか?
鋳造における多孔性は、閉じ込められたガスや収縮により金属鋳物の表面または内部に細孔、穴、または空洞が形成されることとして知られています。
Q2. 金属鋳造において、なぜ気孔率が問題になるのでしょうか?
多孔性により、鋳造部品が弱くなり信頼性が低下して、破損、漏れ、さらには完全な故障を引き起こす可能性があります。
Q3. 金属に多孔性が生じる原因は何ですか?
気孔が発生する一般的な原因としては、閉じ込められたガス、凝固時の収縮、不十分な脱ガス、不適切な金型設計などが挙げられます。
Q4. 鋳物の気孔はどのようにして検出できますか?
気孔 部品の損傷は、使用前に超音波検査、X 線検査、放射線検査などの方法を使用して検出できます。
Q5. 鋳造時の気孔の発生をどのように防ぎますか?
真空脱ガス、適切な金型コーティング、理想的な冷却管理、低圧ダイカストなどの最先端プロセスなどが予防戦略の例です。