
タップ穴とねじ穴
タップ穴とねじ穴は、CNC加工、ねじ加工、そして穴タッピングにおける重要な概念です。この違いを理解することで、エンジニアは強度と信頼性に優れたねじ山を作るための適切な方法を選択することができます。 タップ穴 タップを使用して内ねじを作成し、ねじフライス加工やその他のねじ切り技術を使用して、内または外にねじ穴を作成できます。
At プロリーンテック、私たちはを専門としています カスタムCNC機械加工 タップ穴、ねじ穴、高品質なファスナー接続部のための精密CNCドリル加工。当社の専門知識は、あらゆるプロジェクトにおいて精度、耐久性、効率性を保証します。
このガイドでは、タップ穴とねじ穴、それぞれのプロセスと用途について説明し、賢明な設計と製造の選択を行うのに役立ちます。
タップ穴とねじ穴の概要
タップ穴とは何ですか?
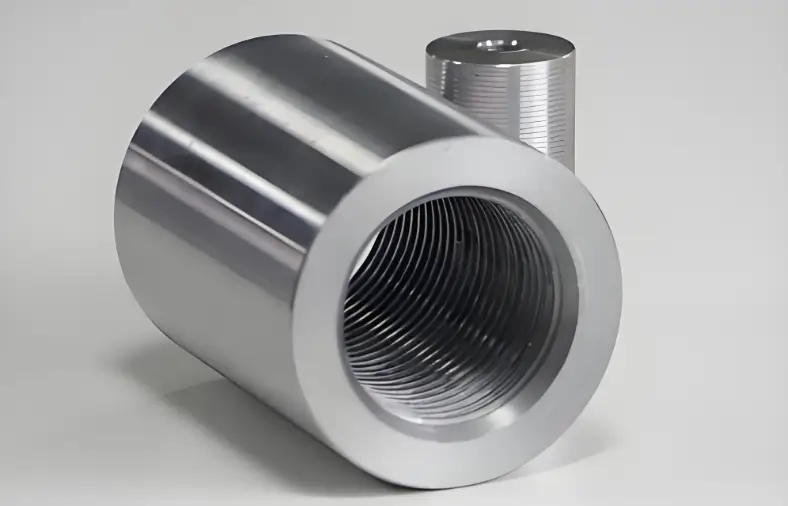
タップ穴のクローズアップビュー
タップ穴はねじ穴の一種で、タップを用いて作られます。タップは鋭利な刃を持つ棒状のもので、穴の側壁に切り込みます。この工具は材料を削りながら螺旋状の溝(ねじ山)を形成します。穴のタッピングは高速かつ正確で、CNC加工において最も一般的な加工方法の一つです。
ANSIねじのドリルサイズの計算式:
タップドリル ≈ 外径 − ピッチ
タッピングには、次に大きいドリルサイズを選択します。例えば、計算結果が0.720インチの場合は、3/4インチ(0.750インチ)を選択します。
タップは穴あけ後、穴の内側にねじ山を形成します。タップはドリルビットに似ており、ハンドタップ、パワータップ、テーパータップ、エクステンションタップ、特殊タップなどの種類があります。
各タップには次のマークが付いています:
- 公称サイズ(ねじ/インチ) – スレッドの集中
- 公称サイズ – インペリアルの場合は TPI (インチあたりのねじ数)、メートル法の場合はピッチ (ねじあたりの mm)。
- ねじ形状指定 – ねじファミリー(UNC、UNF、ACMEなど)
- 材料 – 通常は炭化物
- 素材 - 通常は高速度鋼(HSS)または粉末金属HSS。固体炭化物はあまり一般的ではない。
- ピッチ径公差 – 精度を表すコード
これにより、CNC 加工や穴あけ加工において、ネジやボルトの適切なねじ山の適合が保証されます。
ねじ穴とは何ですか?
ねじ穴には、タップ、スレッドミル、またはねじ込みインサートによって作られた内ねじがあります。エンジニアリングにおいて、固定部品はねじ穴なしでは不完全です。速度と精度のために、ねじ切りは加工工程に追加されます。 CNC機械加工プロセス特にねじ込みインサートを使用する場合、これは最後のステップの 1 つとなることがよくあります。
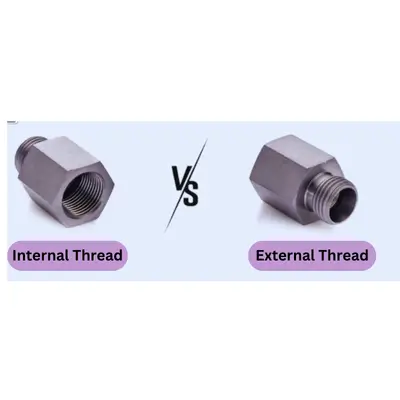
内ねじと外ねじ
ネジまたはボルトのねじ切りは、かみ合い点から始まり、締結具のシャンク、つまりねじ山のない部分に沿って続きます。 ねじフライス加工やタッピングは、内ねじを形成するためのタップ穴を作成します。一方、ロッドやボルトの外ねじは、ダイ、ねじフライス加工、ねじ転造、またはCNC旋盤によるシングルポイントねじ加工によって製造されます。ねじ締結部品は回転力(トルク)を直線力に変換するため、アセンブリ内の部品を固定するために不可欠です。アルキメデスのねじのように、回転運動は有効な変位または力を生み出します。
プロヒント: ファスナーを設計する際には、既製のオプションの使用を検討してください。カスタムねじが必要な場合は、ねじ山計算とファスナー設計式を活用して精度を確保してください。適切な設計は、タップ穴でのねじ山の破損を防ぎ、CNC加工プロセスにおける信頼性の高いねじ加工を実現します。
簡単に言えば、タップ穴はねじ穴の一種ですが、すべてのねじ穴にタップ穴が切られているわけではありません。BodaのカスタムCNC加工サービスでは、部品のねじ山数を簡単に指定できます。これにより、正確なコスト見積もりと、機械工場への要件の明確な伝達が可能になります。
タッピングとねじ切り:どう違うのでしょうか?
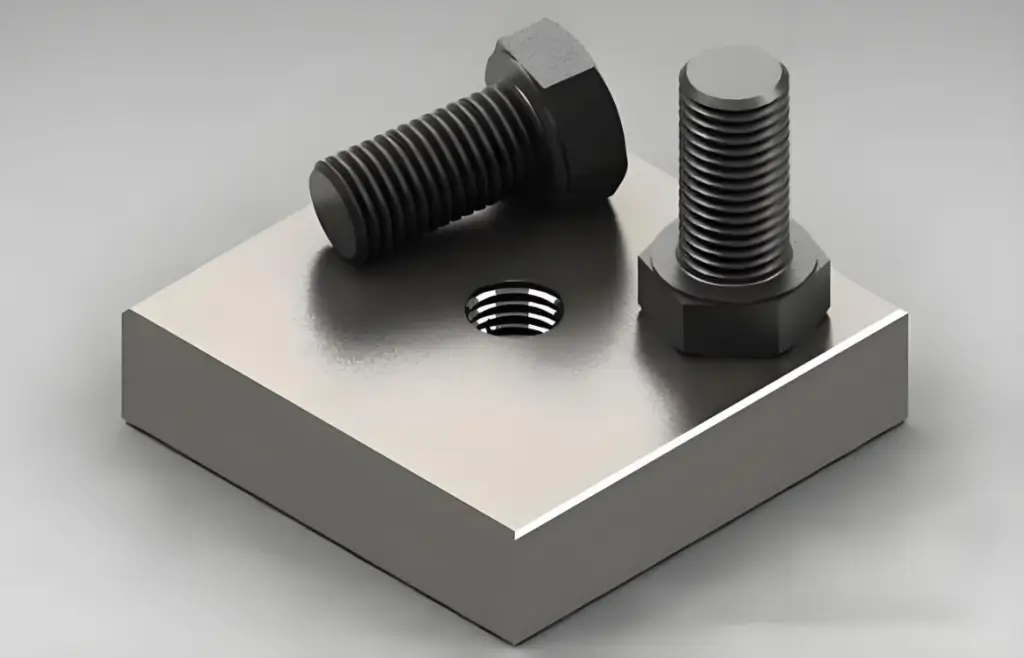
ねじ穴とタップ穴
タップ穴とねじ穴の主な違いは、工具と工程にあります。タップ穴はタップ工具を用いて穴あけ加工することで作られますが、ねじ穴は外ねじ用のダイ工具を用いても作られます。現代のCNC加工工程では、部品の要件に応じてタップとねじ切りの両方が用いられます。
Bodaは、様々な種類のねじとねじ切り加工に対応しています。標準のUNねじ、メートルねじ、またはカスタムねじ形状を使用して、独自の部品を製作します。タッピングとねじ切りはどちらもねじを形成しますが、同じではありません。
違いをより明確にするために、簡単な比較表を以下に示します。
| 機能 | ねじ穴 | ねじ穴(インサート/ドリル経由) |
| プロセス | ベース材料に直接ねじを切る | インサートまたはドリル加工後に形成されたねじ |
| 第3章:濃度 | ベース材料の強度によって制限される | スチール/ヘリコイルインサートで強度アップ |
| 用途 | 軽量部品、柔らかい素材 | 航空宇宙、自動車、ロボット工学、重量物 |
| コスト/時間 | 低コスト、迅速 | コストが高く、機械加工の工程が増える |
| 償還可能性 | 一度剥がれてしまうと修復が困難になる | インサート/改造で修理が簡単 |
最も混乱しやすいのは、タップ穴とねじ穴の違いです。それぞれの類似点と相違点を見てみましょう。
エンジニアリングホールの強度と耐久性
違うものを比較する場合 工学における穴の種類タップ穴はねじ穴であり、強度は材質、ねじのかみ合い、ねじ切り方法、およびインサートの使用によって決まります。
一般的に、ねじ穴は強度と耐久性に優れているため、高負荷のかかる用途に適しています。タップ穴は信頼性が高いですが、高負荷時にはねじ穴ほどの強度はありません。
タッピングとねじ切りの精度
タッピングは内ねじの高精度化を実現し、特に小型または複雑な設計に有効です。一方、外ねじの加工は使用する工具の品質に大きく依存するため、精度はばらつきが生じます。
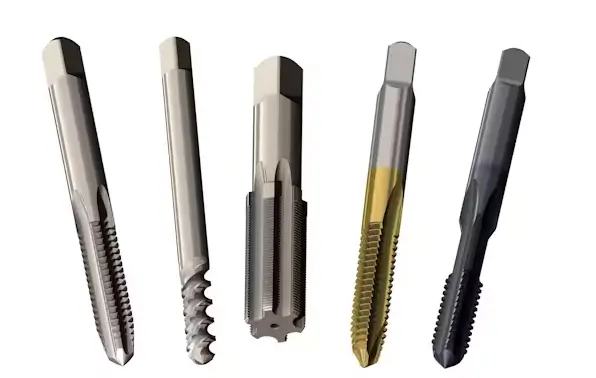
ねじ切り用機械タップの種類
穴の品質基準
タップ穴とねじ穴はどちらも厳格な品質管理が必要です。ただし、ねじの公差は方法に関わらず標準規格(UN/ISO)に準拠しており、タップ穴も同様の規格に準拠しています。
製造時に使用されるねじ切り方法が複雑なため、ねじ穴にはより厳しい基準が要求されることがよくあります。
穴あけ速度
速度に関しては、内ねじの作成にはタッピングの方が高速です。ダイスやスレッドフライス加工によるねじ切りは時間はかかりますが、様々な形状に対応できる柔軟性があります。自動化されたCNCドリルを使用すれば、特に大量生産において、ねじ切り加工を大幅に高速化できます。
CNC加工プロセスの効率
大規模な加工には、ねじ切り機がより効率的です。1台のねじ切り工具で様々なサイズの穴の内ねじを加工できるため、段取り時間を節約できます。滑らかな切削が求められる軟質材料では、成形タップを使用することで、さらに効率が向上します。
タップ穴とねじ穴:コスト比較
タッピングは通常、工具コストが低いですが、サイズとピッチごとにタップが1つ必要です。1つの工具で複数のサイズに対応できるという機能は、シングルポイント工具またはねじ切りフライス工具にのみ適用され、ねじ穴というカテゴリには適用されません。
ねじ穴 一般的に、1つの工具で複数のサイズに対応できるため、工具コストは低くなります。一方、タッピングはサイズとピッチごとに別々の工具が必要となるため、生産時のリードコストが増加します。
材料の適合性
成形タップは延性(軟質)金属に最適ですが、切削タップは汎用性があります。硬質合金の場合は、切削屑のコントロール性を高め、破損リスクを低減するため、ねじ切りフライス加工が適していることが多いです。
盗聴 鋼鉄のような硬い材料では、ねじの確実なめねじ加工が求められるため、より効果的です。一方、柔軟性とスピードが不可欠な、柔らかい材料や延性のある材料では、ねじ切り加工がより一般的です。
産業での応用
タップ穴は、小型または取り外し可能なファスナー用途で広く使用されています。一方、ねじ穴は、建設、ロボット工学、航空宇宙、その他の重要な機械システムにおける複雑な接続や恒久的な接続には不可欠です。
タップ穴とねじ穴の類似点は何ですか?
締結用内ねじ
タップ穴とねじ穴はどちらも、締結具を固定するための内ねじを備えています。これらのねじ山により、ボルト、ねじ、またはナットを材料内にしっかりと固定することができます。
貫通穴と止まり穴
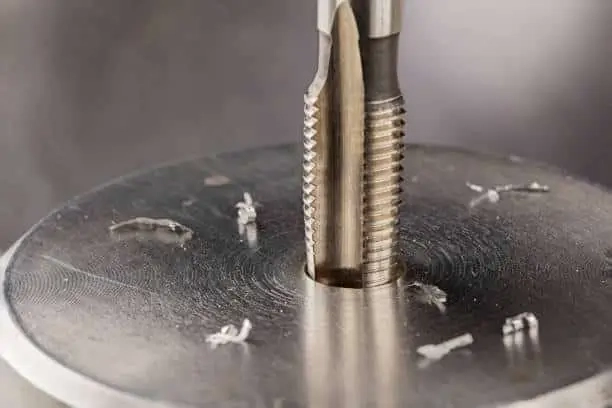
金属のねじ切り
どちらの方法でも貫通穴を作成したり、 止まり穴. 止まり穴は材料の途中で止まりますが、貫通穴は材料を完全に貫通します。
ねじサイズの範囲
タップ穴とねじ穴は、様々なエンジニアリング用途に合わせて様々なねじサイズで提供されています。この柔軟性は、カスタム部品のCNC加工プロセスにおいて不可欠です。
金属および機械への使用
金属部品や機械ネジなど、ねじ山を切ることができない部品を扱う場合、タッピングやねじ穴加工が必要になります。金属は木材よりも強度が高いため、締結具はねじ溝を利用してしっかりと固定する必要があります。
確実なグリップと強度
タップ穴とねじ穴はどちらも、グリップ力を高めることで締結強度を高めます。これにより、ストレスがかかってもネジ、ボルト、ナットがしっかりと固定されます。
今すぐプロリアンをお試しください!
ねじ切りと比較したタッピングの制限は何ですか?
- ねじの種類: 内ねじのみ。外ねじにはダイスまたはその他のねじ切りツールが必要です。
- 糸の種類: 各タップは特定のサイズとピッチに固定されており、カスタムフォームに柔軟に対応できません。 ねじ切り 特殊なプロファイルに適しています。
- 工具の破損: タップは簡単に壊れ、取り外すのが難しく、部品が削れてしまう可能性があります。
- 止まり穴の深さ: テーパータップは止まり穴の深さまで到達できないため、ねじフライス加工の方が適しています。
- 重要な課題: 硬い鋼はタップを急速に摩耗させますが、延性金属は固着やガム化を引き起こす可能性があります。
タッピングとねじ切り:プロセスの比較
タップ穴とねじ穴のCNC加工プロセス
CNCねじ加工工具
CNC 加工プロセスは、金属、プラスチック、複合材料にタップ穴とネジ穴を作成するための最も正確で信頼性の高い方法の 1 つです。
タップ穴加工では、まずCNCドリルで正しい直径に穴を開け、次にタッピング工具でタップ穴加工を行います。これにより、精密な内ねじが形成され、ネジやボルトが確実に固定されます。
ねじ穴加工の場合、CNC加工にはタッピングとねじ切り、あるいはねじフライス加工やねじ穴あけといった高度な加工が含まれます。多くの場合、ねじフライス加工とタッピングが比較されますが、ねじフライス加工はより高い精度、ねじ山形状の柔軟性、そしてより大口径または複雑な穴加工において優れた結果をもたらします。
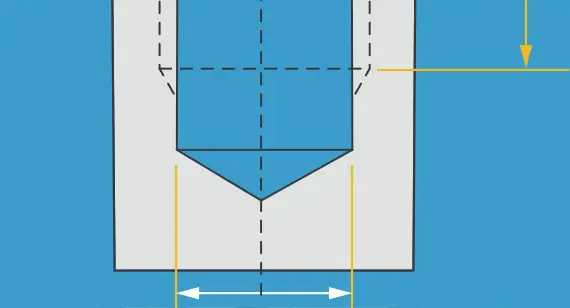
CNC加工におけるねじ穴設計
最新のカスタムCNC加工により、止まり穴を柔軟に作成できます。 スルーホール設計にも対応。高速 ネジ加工、ねじ穴あけ、ねじフライス加工により、メーカーは強度と耐久性を維持しながら、正確で再現性の高いねじ山を実現できます。
ねじ穴の射出成形
CNC加工とは対照的に、射出成形は、ねじ穴を備えたプラスチックおよび複合部品の大量生産に使用されます。このプロセスは、ねじ付きインサートが必要なエンジニアリング分野の穴加工によく使用されます。
- インサート成形: 射出成形前に、あらかじめ成形されたねじ山付き金属インサートを金型キャビティ内に配置します。これにより、穴あけタップやねじ切りなどの追加工程が不要になり、強度と信頼性の高いねじ山が確保されます。
- ダイレクトモールディング: 成形品に直接ねじ山を形成します。 ねじ切りフライス加工とタッピングこのアプローチは、軽量でありながら耐久性のある部品が必要な大量生産にコスト効率に優れています。
CNC 加工プロセスほど正確ではありませんが、射出成形では、大量生産の場合、タップ穴とねじ穴の生産でコスト上の利点があります。
止まり穴と貫通穴:デザインが重要な理由
止まり穴と貫通穴のどちらを選ぶかは、形状だけではありません。コスト、製造性、そして性能にも影響を及ぼします。
止まり穴
止まり穴は貫通穴とは異なり、材料の途中までしか貫通しません。止まり穴は、隠れた締結部品、最大限の材料強度、または密閉面が必要な場合に最適です。これらの穴は、特殊な工具、遅い送り速度、そして深さ制御のための追加サイクルタイムが必要となるため、通常、加工コストが15~30%増加します。 CNC穴あけ止まり穴の場合、貫通、ねじ山の破損、工具の破損などの問題を回避するために、ペックドリルサイクルと正確な深さ制御が必要です。
ネジ加工では、最小壁厚が重要です。M3ネジは5mm、M4ネジは6mm、M5ネジは8mmの厚みが必要です。角部や薄肉部は、穴あけタップ加工中に割れが発生するリスクが高まります。実用的な最大深さは、通常、アルミニウムの場合は穴径の3~4倍、ステンレス鋼などの硬質金属の場合は2~3倍です。止まり穴には切りくずや破片が詰まる可能性があり、電子機器、医療機器、精密組立部品の場合は追加の洗浄が必要になります。
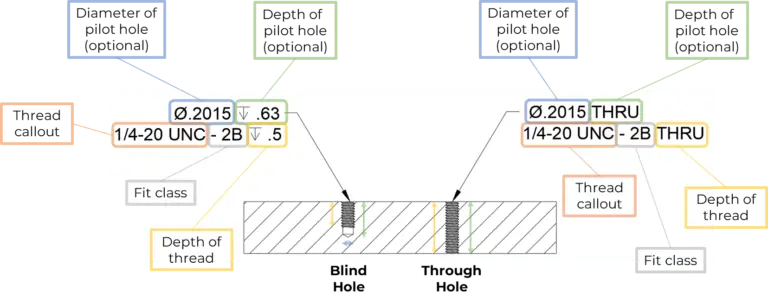
止まり穴と貫通穴
スルーホール
貫通穴は、材料を片側から反対側まで完全に貫通する穴です。コスト削減、組み立て作業の容易さ、検査の簡略化といった理由から、貫通穴加工はよく選ばれます。CNCドリル加工では、連続したドリルサイクルとシンプルなプログラミングが可能なため、加工速度が速くなります。貫通穴加工では、切削屑の挟まりの問題が解消され、穴全体が見えるため検査も容易になります。貫通穴加工は、材料が薄い(3mm未満)場合、頻繁に分解が必要な場合、または工具のクリアランスが限られている場合に最適です。また、組立速度とコスト管理が優先される大量生産にも適しています。
デザインのポイント
- 隠しファスナー、密閉された表面、または最大限の材料保持が必要な場合は、止まり穴を使用します。
- コスト、組み立ての容易さ、両側からのアクセスが優先される場合は、スルーホールを使用します。
- 追加コストを避けるには、穴の場合は 2 ~ 12 mm、ネジの場合は M2 ~ M12 などの標準サイズに従ってください。
- 非標準のねじや特殊な止まり穴には、カスタム CNC 加工が必要になる場合があります。
ねじの噛み合いと強度に関するガイドライン(チートシート付き)
ねじのかみ合い長さとは、ねじとタップ穴を接続するねじ山の数です。適切な設計により、組み立て時にねじ山が潰れる前にねじが破損することが保証されます。タップ穴のある部品の場合は、この要件を満たすようにかみ合い長さを調整してください。ねじのかみ合い長さを計算するための標準的なガイドラインを表1にまとめました。
ねじ山の深さはCNC設計において重要な決定事項です。浅すぎるとねじ山が潰れ、深すぎると加工時間が無駄になります。
エンジニアリングベースのルール
表1 ねじのかみ合い距離計算の一般的な目安:
| 材料 | 最小ねじかみ合い距離 |
| アルミニウム(6061、7075などの軟質合金) | 2.0~2.5 x ネジ径 |
| 鋼(軟鋼および合金鋼) | 1.0~1.5 x ネジ径 |
| プラスチック(ABS、ナイロン、デルリン) | 2~3 × ネジ径 |
| 直径の3倍を超える | 余分な強度がない(ネジが最初に壊れる) |
現実世界のビルダーの洞察(Chief Delphi Forum)
Chief Delphi フォーラムでのロボット工学に関する議論では、開発者は次のようなエンジニアリング標準に適合する実用的なルールを強調しました。
- 「1D のねじ深さは、私にとって安心できる最低限の深さです。」
- 「アルミニウムの #10 ネジの場合、¼ インチのかみ合いが安全な最小値です。」
- 「アルミニウムの場合、直径の 1 倍未満は使用しませんが、スチールの場合はそれより小さくても問題ありません。」
- 「材料が薄すぎる場合(直径の1~2倍未満)、タッピングではなくナットまたはインサートに切り替えてください。」
これはどのように 現場の経験と設計基準が一致する.
エンゲージメントチートシート
| スクリューサイズ | アルミニウム(1.5×D) | スチール(1×D) | プラスチック(2~3×D) | フォーラムインサイト |
| M3 / #4 | 20 mm | 20 mm | 6〜9 mm | 2×D未満の材料の場合はナットを使用 |
| M4 / #8 | 20 mm | 20 mm | 8〜12 mm | 振動エリアでの貫通ボルト+ナット |
| M5 / #10 | 20 mm | 20 mm | 10〜15 mm | フォーラムではアルミニウムの最小¼インチを推奨 |
| M6 / ¼インチ | 20 mm | 20 mm | 12〜18 mm | 1Dねじ深さの最小値 |
| M8 / 5/16インチ | 20 mm | 20 mm | 16〜24 mm | スレッドが失敗した場合は挿入を優先する |
| M10 / ⅜インチ | 20 mm | 20 mm | 20〜30 mm | 可能であれば、頑丈なナットが望ましい |
なぜこれが問題
- 浅すぎる → ファスナーの強度をはるかに下回るトルクレベルでねじ山が剥がれます。
- 正しいエンゲージメント → ネジが定格トルクに達し、ジョイントがしっかりと固定され、加工が効率的になります。
- 深すぎる → 加工労力と工具の摩耗が無駄になります。
Bodaが精度を保証する方法
Boda では、これらのエンゲージメント ガイドラインをすべての CNC ドリリング、タッピング、およびねじ切りプロジェクトに適用しています。 弊社のエンジニアがチェックします:
- 材質の種類 (アルミニウム vs スチール vs プラスチック…)
- ねじ噛み合い比 過剰な機械加工なしで最大の強度を実現
- ねじ込みインサートまたは貫通ボルトの使用 薄肉部や高振動アセンブリ
これにより、部品が仕様に合わせて機械加工されるだけでなく、実際のパフォーマンス、耐久性、コスト効率に合わせて最適化されます。
今すぐプロリアンをお試しください!
タッピング、ねじフライス加工、インサートのコストと時間の比較はどうでしょうか?
機械工は、金属部品にねじ山を切るために、タッピングとねじフライスのどちらかを選択することがよくあります。
適切な方法を使用することで、時間とコストの両方を節約できます。タッピングは、ねじ山のような形状のタップで、回転しながら材料に直接切り込みます。一方、スレッドフライス加工は、回転工具が螺旋状に動いてねじ山を作ります。
強度だけではありません。サイクルタイム、ツールコスト、そして長期的なパフォーマンスも重要です。Bodaでは、あらゆるプロジェクトにおいてこれらの要素を慎重に検討し、スピード、コスト、耐久性の最適な組み合わせをご提案します。
タッピング:高速かつ経済的
ねじ山を作る最も速い方法はタッピングです。一度の送り込みで完全なねじ山が完成します。軟鋼やアルミニウムなどの柔らかい金属の大量生産に適しています。工具コストも最も低くなります。欠点は、タップのサイズが一定でないこと。小さな穴や硬い材料では、タップが破損する可能性があります。
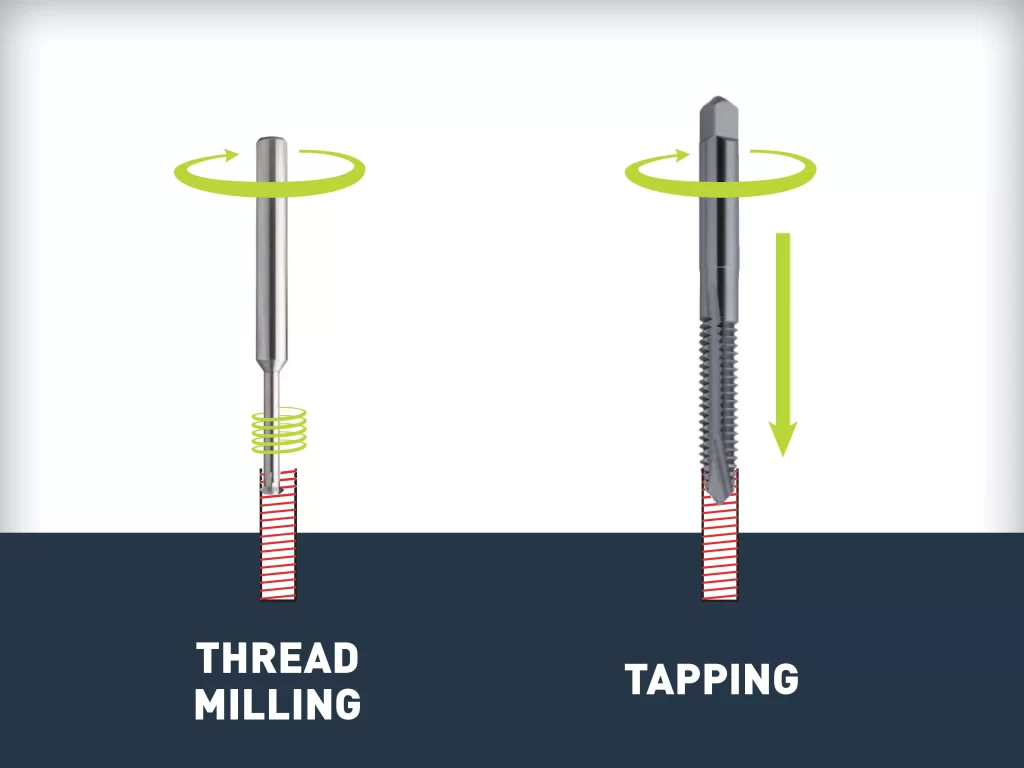
スレッドミリングとタッピングの比較
Bodaのアプローチ時間とコストを節約するため、アルミハウジングなどの大量生産にはタッピングを使用しています。フライス加工に比べて、ねじ切り時間を短縮できます。 平均30~40%です。
ねじ切りフライス加工:柔軟で高精度
ねじ切りフライス加工はタッピングよりも時間がかかりますが、精度と汎用性に優れています。工具の初期費用は高くなりますが、寿命が長く、様々なサイズのねじを切ることができます。特殊なねじ山形状、止まり穴、硬質金属が必要な部品に適しています。
Bodaのアプローチ高価値部品、医療部品、航空宇宙部品には、ねじ切りフライス加工をお勧めします。ねじ切りフライス加工は加工時間が長くなりますが、精度と強度が重視される場合にお勧めします。
ねじ込みインサート:耐久性は高いが高価
ねじ込みインサートは、穴あけ、タップ立て、そして取り付け作業が必要となるため、最も高価で時間がかかります。そのため、最も強度の高いねじ山が得られ、薄肉、軟質金属、プラスチックに適しています。
Bodaのアプローチ: インサートは、通常、頻繁なメンテナンス、振動、または繰り返しの組み立てサイクルが発生するアセンブリで、必要な場合にのみ使用します。 糸の強度と長期的な信頼性を保証します。
ここでは、インサート、タッピング、およびねじフライスの速度、コスト、耐久性の簡単な比較を示します。
| 方法 | サイクルタイム | ツーリングコスト | 糸の品質と耐久性 | ベストアプリケーション | Bodaの推奨事項 |
| 盗聴 | 最速(シングルプランジカット) | 最低価格(安い蛇口) | 標準的な使用に適しています | 大量生産、軟質金属(アルミニウム、軟鋼) | スピードと低コストが重要となる大量バッチ処理に最適 |
| スレッドミリング | 中(螺旋状のパス、タッピングよりも遅い) | 中~高(特殊カッター) | 優れた精度と強度 | 硬質合金、止まり穴、カスタムねじ | 航空宇宙、医療、精密部品に使用 |
| インサート | 最も遅い(ドリルで穴を開け、タップで穴を開け、挿入する) | 最高(追加のハードウェア + 手順) | 優れた強度と耐摩耗性 | プラスチック、薄壁、繰り返し組み立てられる部品 | 摩耗、振動、メンテナンス頻度が高い部品に最適 |
Bodaの実例
ロボット工学分野のお客様から、当初アルミ製ブラケットの#10ネジすべてにねじ込みインサートをご要望がありました。インサートは強度を高めましたが、 部品あたりのコストが約25%上昇 追加の加工や消耗品のためです。
当社のエンジニアは設計を評価し、最小限のコストで直接タップに移行することを提案しました。 ¼インチのねじ込み (標準およびフォーラムが支持する規範に従って)。
結果:
- 生産経費を25%削減しました。
- 部品あたりの加工サイクル時間を 30% 短縮しました。
- 競合ロボットと同等の耐久性を実現しました。
この事例は、Bodaのチームがどのように コスト効率の高いエンジニアリング要件. 過剰な支払いをすることなく、クライアントが信頼できるスレッドを受け取れるようにします。
ねじ山が潰れたり損傷したりした時の修理方法
ねじ山の破損や損傷は、特にアルミニウムのような軟質合金において、機械加工においてよくある課題です。エンジニアは、高価な部品を廃棄する代わりに、ねじ山修復インサートを使用して強度を回復し、部品の寿命を延ばすことがよくあります。これはCNC加工プロセスにおいて重要な部分であり、公差を厳密に維持することはサイクルタイムと同じくらい重要です。
最も広く使用されている 3 つのソリューションは次のとおりです。
ヘリコイル(ワイヤーインサート)
最も手頃な価格で、広く入手可能なオプションです。ヘリコイルは、最小限の穴あけ加工で元のねじ穴サイズを再現します。一般的な修理には手軽ですが、コイル状のワイヤーで作られているため、ソリッドインサートに比べて強度が低くなります。
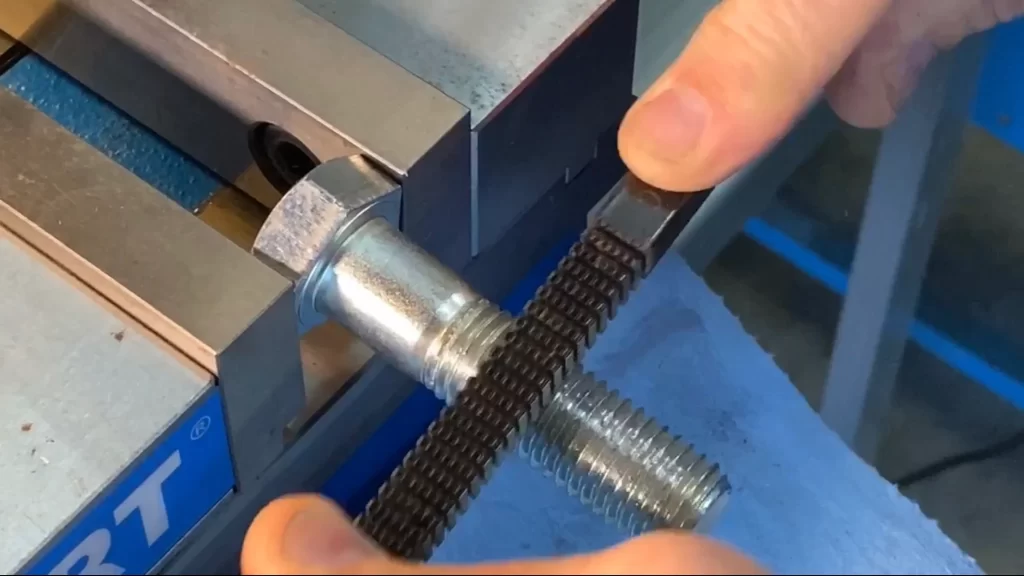
損傷したねじ山の修復
TIME-SERT(ソリッドインサート)
内外ねじが同期したソリッドボディインサートで、高応力条件や止まり穴に最適です。ワイヤーインサートよりも耐久性とねじ山の整列性に優れていますが、価格は高くなります。TIME-SERTは、タップ穴を繰り返し組み立てたり、高負荷をかけたりする業界でよく選ばれています。
キーンサート(キー付きインサート)
ロックキー付きの高耐久性インサートは、最大限の耐振動性を実現します。よりアグレッシブなCNCドリル加工と、より大きなタッピングとねじ切り加工が必要になりますが、比類のない強度を備えています。価格は高めですが、航空宇宙や防衛といった重要な用途に最適です。
適切なソリューションの選択
日常的なメンテナンスにはHeliCoilが最適です。しかし、ねじ切りフライス加工とタッピング加工のどちらにするかという判断がコストと精度に影響を与えるような要求の厳しい用途では、TIME-SERTとKeensertsが優れた信頼性を提供します。
At プロリーンテック私たちはこれらの修復方法を カスタムCNC機械加工 厳しい条件下でも長期的なパフォーマンスを保証するサービスを提供します。
ねじ加工と穴あけ加工におけるミスを防ぐ方法
- タップの選択ミス: 不適切なタップタイプやコーティングを使用すると、工具の摩耗や破損につながる可能性があります。品質と寿命を確保するには、材料の硬度と必要なねじの種類に基づいて適切なタップを選択してください。
- 穴のサイズが正しくありません: 穴はタップに合わせて適切なサイズにする必要があります。穴が小さすぎると負荷がかかり、破損の原因となる可能性があり、大きすぎるとねじ山が弱くなります。これらの問題を回避するには、精密ドリルの穴あけチャートに従ってください。
- 適切な潤滑の欠如: 十分な潤滑がないと、タッピングによって過度の熱が発生し、工具が損傷する可能性があります。適切なタッピング油を使用することで、スムーズな切削を実現し、工具寿命を延ばすことができます。
- タップのずれ: タップ加工中に位置ずれが生じると、ねじ山が不均一になったり、ねじ山が損傷したりします。タップがワークに対して垂直であること、またワークが適切に固定されていることを常に確認してください。
- 一貫性のないトルクの適用: トルクが大きすぎても小さすぎても、タップが破損したり、ねじ山が不完全になったりすることがあります。ねじの品質を維持するために、タッピング中は力の加減を一定に保ち、適切なトルクで確実にねじを締めてください。
- チップの除去の失敗: 切りくずが蓄積するとタップが詰まり、破損につながる可能性があります。スパイラルタップや空冷タップなどの適切な切りくず排出技術を使用することで、加工の継続性を確保できます。
業界ユースケース: 航空宇宙、自動車、ロボット工学
- In 航空宇宙ソリッドインサートにより、高応力部品のねじ山が強く保たれます。
- In 自動車HeliCoils は、アルミニウム ブロックのタップ穴を素早く修理しました。
- In ロボット工学カスタム CNC 加工により、軽量で精密な部品が製造されます。
プロリーンテック: 当社は、高速、耐久性、精度に優れた機械加工ソリューションで、これら 3 つの業界すべてをサポートしています。
ねじ山付き部品のカスタムCNC加工
Bodaは、認定機械工場ネットワークを通じて、エンジニア、製品開発者、設計者向けにカスタムCNC加工サービスを提供しています。高度なスキルを持つ当社のチームは、シンプルなものから複雑なものまで、あらゆるねじ加工やねじ山形状に対応可能です。CADファイルをアップロードしていただければ、プロジェクトの価格、リードタイム、製造性を考慮した設計に関するフィードバックをお送りします。
ISO認証の管理システムを通じて品質を保証し、検査、ハードウェアトレーサビリティ、材料認証などのオプションを提供しています。熟練した機械工がCNC旋盤、フライス加工機、ルーティングマシンを駆使し、金属やプラスチックから高精度なカスタムCNC加工部品を製造します。
小ロット生産、試作品、大量生産など、 プロレアンの ネジ加工 機能により、ねじフィーチャとカスタム CNC コンポーネントの厳密な許容誤差を維持しながら、高速で信頼性の高い結果が保証されます。
次のプロジェクトを始める準備はできていますか? Bodaにお問い合わせください 高精度なソリューションを実現するカスタム CNC 加工サービス。
結論
タップ穴は、めねじで作られたねじ穴の一種です。ねじ穴はめねじにすることができます。止まり穴か貫通穴かの選択は、強度、コスト、そして組み立てに影響します。適切な穴タッピング、工具選定、潤滑、そしてトルクは耐久性を向上させます。CNC加工とスレッドフライス加工は、精度と再現性を確保します。ベストプラクティスに従うことで、航空宇宙、自動車、そして電子機器の用途において、強固で信頼性の高いねじ山を作ることができます。
よくある質問:
タップ穴はねじ穴ですか?
はい。タップ穴は、ネジやボルトを固定するために内ネジで作られたネジ穴の一種です。
タップはネジ切りと同じですか?
正確にはそうではありません。タップ穴は厳密には内ねじですが、ねじ穴は内ねじと外ねじのどちらにもなります。これがタップ穴とねじ穴を比較する上で重要な点です。
貫通穴とタップ穴
- スルーホール: 材料を完全に貫通し、ねじ山が切ってある場合と切っていない場合があります。
- タップ穴: タッピング加工ではなく、穴あけタッピングまたはねじフライス加工を用いて、内径に穴を開け、ねじを切る。貫通または盲穴加工が可能です。
ネジ穴は何と呼ばれますか?
ねじ穴は一般的にタップ穴と呼ばれます。止まりタップ穴は材料の端の手前で止まりますが、貫通タップ穴は材料の端まで達します。