
レーザーカットポリカーボネート
レーザーカットされたポリカーボネートは、強度、柔軟性、透明性を兼ね備えています。 精密さを重視するエンジニアやプロダクトデザイナーに好まれている。しかし、高い耐衝撃性とガラスのような外観のため、加工が難しいという難点もある。だからこそ、多くの人に愛用されているのだ。
しかしながら、この素材は熱に弱い。 レーザーが点灯していない時でも、煙が発生したり、曲がったりすることがあります。 それを学ぶには、速度、出力、換気を適切に制御できる能力が必要だ。 適切な設定を行うことで、均一で綺麗な切断が可能になり、無駄も最小限に抑えられます。 ちょっとしたミスでも、端が焦げたり、表面の仕上げが歪んだりするのに十分な原因となる。 その秘訣は、機械の限界を認識し、適切な設定を行い、安全かつ管理された作業手順に従うことにある。
以降のセクションでは、その課題、安全な切断方法、およびベストプラクティスについて説明します。 読む。
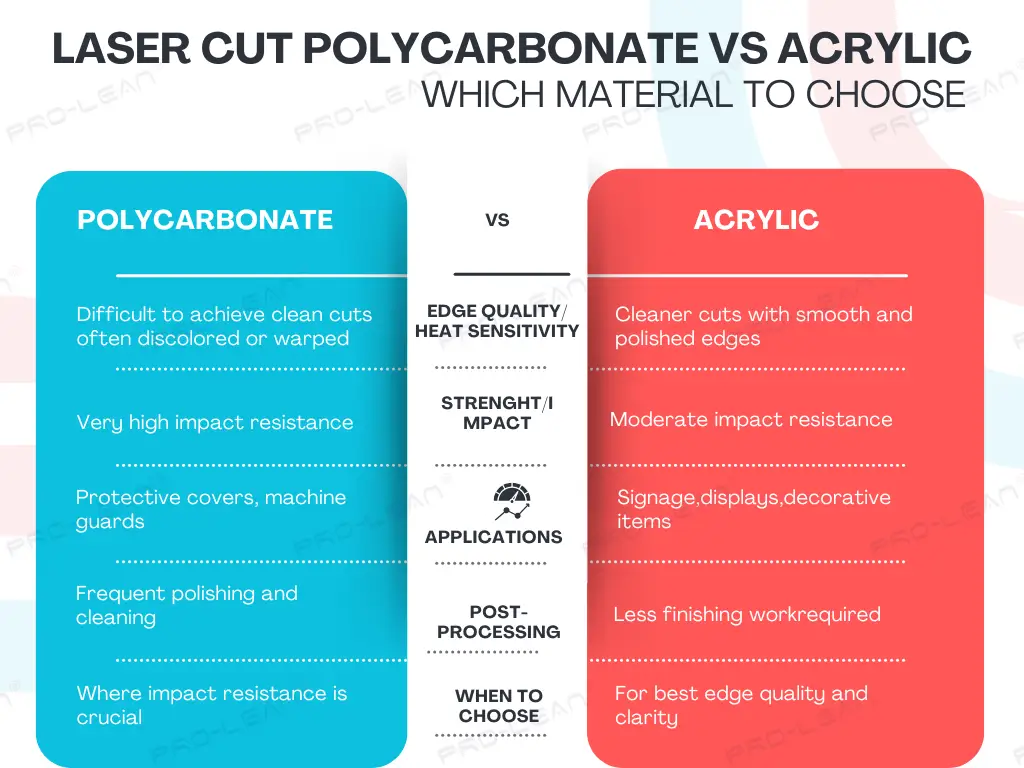
レーザーカットポリカーボネート vs アクリル:どちらの素材を選ぶべきか
ポリカーボネートとは何ですか?
ポリカーボネートシート
ポリカーボネート(PCとも呼ばれる)は、その耐久性、透明性、幅広い用途から、様々な用途で利用されている高性能熱可塑性ポリマーのグループとして説明されている。 化学的には、ビスフェノールA(BPA)が炭酸基と結合したポリマーとして定義される。 (-O-(C=O)-O-)ホスゲンを含む、 続いて炭酸基の縮合が起こる。
レーザーカットPCの主な特徴
優れた強度、透明性、柔軟性により、ポリカーボネート(PC)は際立った存在です。高い耐衝撃性でも知られており、低温下でも応力が加わっても硬さを保ち、ひび割れを起こしません。 その透明度の高さにより、可視光の最大90%を透過させることが可能となり、ガラスのような透明度と非常に高い耐久性を両立させています。 熱可塑性樹脂であるため、加熱すると柔らかくなり、不安定になることなく様々な形状に容易に成形できる。
また、寸法安定性に優れているため、高温多湿の環境下でも形状が非常に安定しています。 さらに、ポリカーボネートは難燃性や耐紫外線性を持たせることができるため、屋内でも屋外でも使用でき、信頼性の高い電気絶縁性も備えている。
ポリカーボネートをレーザーカットすることは可能か?現実的な検証
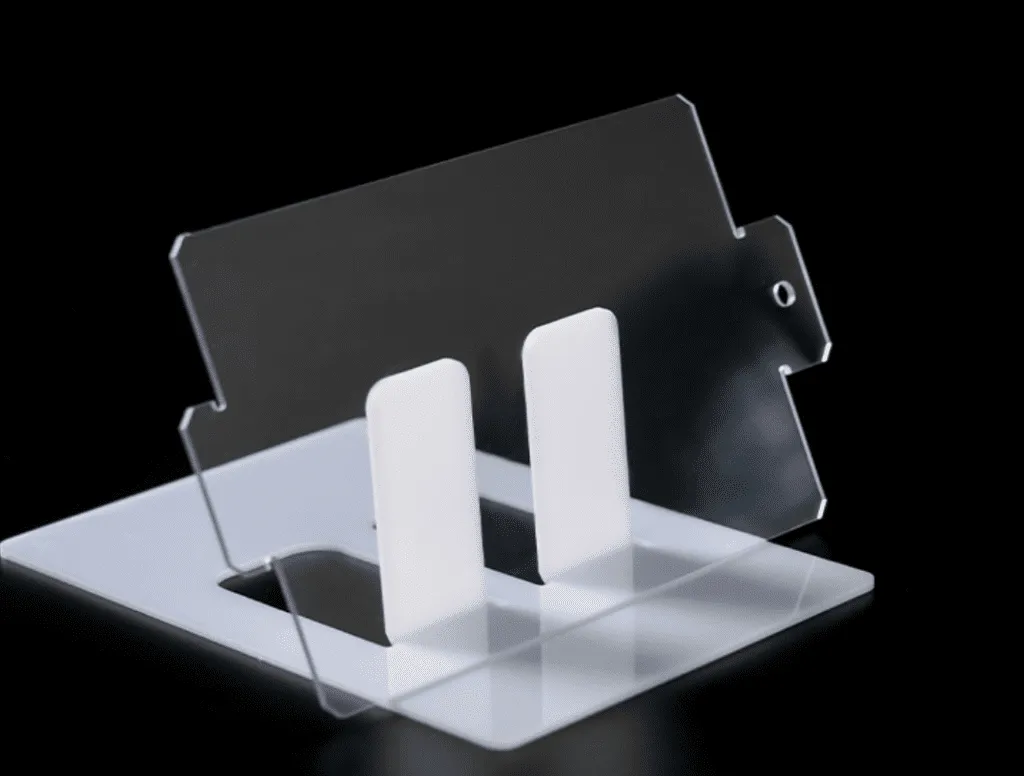
レーザーカットポリカーボネート
の場合には プラスチックのレーザー切断 ポリカーボネート(PC)などの素材であれば、答えはイエスです。ただし、特定の条件下でのみ、必ずしも良いとは限りません。 製造業者と加工業者は意見が分かれている。 一方、厳密な制限事項を守れば、ポリカーボネートのレーザー切断は可能だと主張する者もいる。
最終手段として推奨する人もいますが、必ずしも必要というわけではありません。縁の部分に悪影響を与え、変色や反りの原因となり、仕上がりの質が低下します。 この格差は、 ポリカーボネートとアクリル ディベート。 ポリカーボネートは耐衝撃性と耐久性の点で優れている一方、アクリルはエッジの仕上がりの点で優れているとされている。
業界専門家の見解
Xometryなどの専門企業は、ポリカーボネートのレーザー切断も選択肢の一つとして挙げているが、レーザー切断は切断深さに制限があり、切断された部品の端面は他のプラスチックの端面ほど良好ではないと明記している。 彼らの洗練されたシステムは、カスタムレーザー切断のシステムを彷彿とさせ、パラメーターのわずかな調整が、仕上がりの鮮明さに大きな違いをもたらすことを示している。
一方、センチュリオン・プロファイル・カッティング社のような企業は、ポリカーボネート(PC)を通常の条件下ではレーザー切断してはならない材料のリストに加えている。これは、PCが赤外線を吸収し、火災や過溶融を引き起こす可能性があるためである。 しかし、そのすべてから導かれる唯一の結論は、自分が何に巻き込まれようとしているのかを理解した上でしか行動できないということだ。
ポリカーボネートのレーザー切断を成功させるための課題と重要な要素
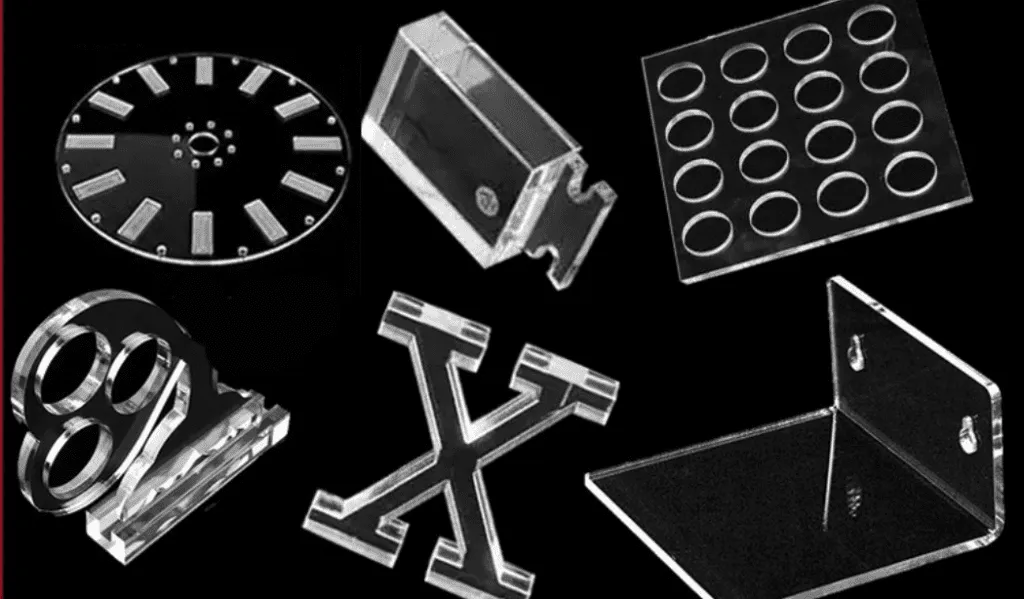
ポリカーボネートシートの形状
レーザー加工を始める前に、このプラスチックがレーザーで切断するのがなぜこんなに難しいのかを知っておくと良いでしょう。 レーザーカッターの仕組み ポリカーボネート製。 熱に対する感受性、煙の発生、切断面の品質、および厚みの限界が主な課題であり、これらすべてが切断の成否を左右する。
熱に対する敏感さ
ポリカーボネートはレーザー光で容易に蒸発するような素材ではありません。むしろ、レーザーエネルギーを吸収して過剰な熱に変換し、溶融、燃焼、または変形を引き起こします。出力のわずかな変化や切断速度の低下でさえ、素材が容易に曲がり、精度の低下や、きれいな切断面やクリアな仕上がりを得ることが困難になる原因となります。
装置およびヒュームの発生
発熱によって、PCから一酸化炭素などの有毒ガスやその他の揮発性物質が放出される可能性があります。これらのガスは人体に有害であり、適切な換気や排気を行わないと、レーザーの光学系や内部部品に深刻な損傷を与える恐れがあります。
エッジの品質、反り、寸法精度
効果的な切断では、焦げ付きや残留物がなく、滑らかで綺麗な切断面が残る必要があります。レーザーは、研磨やトリミングをほとんど必要としない切断を行う必要があります。切断がうまくいかない場合、過熱による黄変、粘着性のあるまたは粗い切断面、溶融線が見られます。熱膨張の不均一性は通常、反りを引き起こし、結果として部品の規格不適合や嵌合不良につながります。
材料の厚さと機械パラメータの制限
最も成功の可能性が高いのは、厚さ3mm以下の薄いシート材です。厚い材料は熱を閉じ込めてしまうため、貫通不良や端部の曲がりが生じます。これらの問題を解消するには、レーザー出力、速度、焦点、アシストガスの最適なバランスを見つける必要があります。
キャリブレーションが低いと、スループットが低下し、無駄が生じ、ほとんどの場合、プロセスが非現実的になります。 ポリカーボネートの機械加工 通常、このような状況では、より制御された効率的な方法を用いることで、より良い仕上がりと寸法精度を実現できます。
今すぐプロリアンをお試しください!
ポリカーボネートのレーザー切断における最適な方法とパラメータ
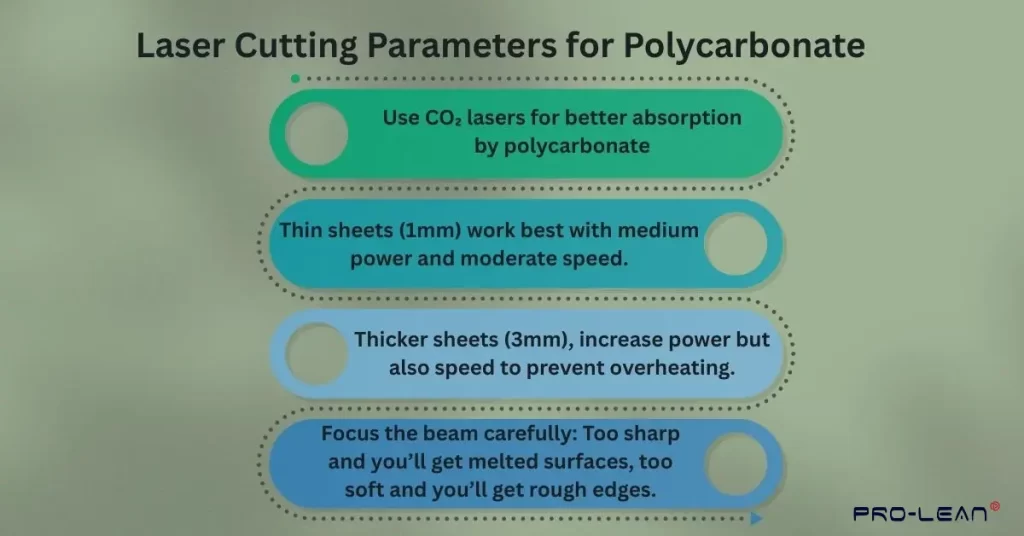
ポリカーボネートのレーザー切断パラメータ
ポリカーボネートをレーザーで切断するのは非常に難しい作業ですが、適切な方法を用いれば、きれいかつ正確に切断することができます。 ここでは、自分の環境を最大限に活用し、よくある落とし穴にはまらないための方法をご紹介します。
適切なレーザー加工機と設定を選択してください
CO2レーザーは、その波長がポリカーボネートに非常によく吸収されるため、最も適したタイプである。 薄いシート(約1mm)の場合は、中程度の出力と速度が最適です。 厚さが3mmまでの厚板は、より大きな出力が必要となるだけでなく、端の焦げ付きや変形を防ぐために、より速い速度も必要となる。 ビームの焦点は微調整する必要があります。焦点が強すぎると表面が溶けてしまい、弱すぎるとエッジが粗くなります。
シートの厚さ、マスキング、および固定
どのシートを最も薄くするかは、ご自身で決めることができます。シートが薄いほど切断しやすく、熱による歪みも少なくなるため、用途に応じて選ぶ必要があります。 切断が必要になるまで保護フィルムを剥がさないでください。または、マスキングテープを使用して端の汚れを最小限に抑えてください。
シートは平らなものを使用し、地面にしっかりと固定する必要があります。わずかな振動でもビームがずれて精度が損なわれるためです。 この段階は、一貫性があり予測可能な結果をもたらすために、慎重に準備する必要がある。
換気および安全装置
ポリカーボネートをレーザーで切断すると、有害な煙や微粒子が発生する可能性がある。 保護メガネと手袋の着用が必須であり、可燃物のある作業環境は避けるべきです。また、換気が良く清潔な作業環境は、作業者の安全を守るだけでなく、機械の寿命を延ばすことにもつながります。
テスト実行と校正
最終部品を切断する前に、同じ厚さの端材でテストを行ってください。 切断面が滑らかになり、焦げ跡がなくなるまで、出力、速度、焦点を調整してください。 ポリカーボネートはアクリルほど容易に蒸発しないため、高い供給速度と浅いパスを複数回用いることで、より良好な結果が得られる傾向がある。 校正を行うことで材料の無駄を省き、生産の均一性を確保できます。
後処理のヒント
レーザーカットされたポリカーボネートの最も重要な後処理工程は、研磨、洗浄、およびエッジ仕上げです。切断が完了したら、マスキングフィルムを剥がし、少量の洗剤またはイソプロピルアルコールを使用して表面を乾燥させ、残留物を取り除きます。
側面がざらざらしていたり、焦げているように見える場合は、細かい目のサンドペーパーまたはバフ研磨ホイールで磨いて、再び透明になるまで研磨します。基本的なカットピースも、この方法で洗練された鏡面仕上げにすることができます。 ポリカーボネート研磨 外観と透明度を回復させるプロセス。
今すぐプロリアンをお試しください!
設計ガイドラインと代替案を選択するタイミング
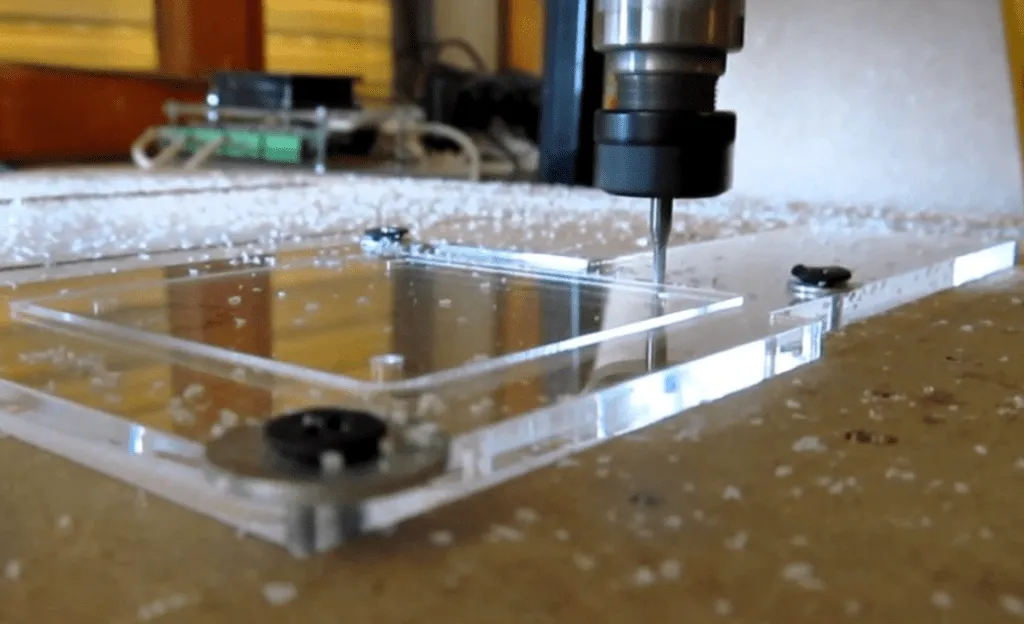
ポリカーボネートシートの切断
設計段階に入るにあたっては、一般的なレーザー切断のベストプラクティスに、ポリカーボネート(PC)を用いた加工特有の事情を組み合わせる必要があることに留意すべきである。また、他の材料を使用しなければならない場合もある。
PC向けに最適化されたデザインのベストプラクティス
レーザー切断する部品の設計においては、通常、きれいなエッジ、滑らかな角、低い内部応力、そして短く最適な切断経路が求められます。 PCを使うと、ルールが厳しくなる。 鋭角な内側曲面は、熱が集中して板材の反りやひび割れを引き起こす可能性があるため、避けるべきである。
良質なフィレ肉は、ストレスの集中を最小限に抑える効果もある。 PCは赤外線をよく吸収し、レーザー光に当たると溶けたり変色したりしやすいので、複雑で密度の高い模様よりも、シンプルで無地の形状を選ぶ方が良いでしょう。 レーザーカットという手間をかけたとしても、後処理のことも考慮に入れてください。切断面は粗かったり黄色っぽくなったりするため、研磨や艶出しが必要になります。
PCの代わりに検討すべき素材
ポリカーボネートはレーザー切断時に焦げ付きや溶融した切断面が生じやすく、またレーザー切断時の煙の発生も問題となるため、多くの加工業者が他の材料に切り替えている。 例えば、アクリル(キャストPMMA)は、エッジがきれいで滑らかであり、レーザー切断性能が大幅に向上しています。 アクリルをレーザーカット また、明瞭さと仕上がりが最も重要な要素となる場合、多くの専門家によっても使用されています。 後処理をほとんど必要とせず、シームレスな出力が得られます。
もう一つはPETGです。 PCよりも切れ味が良く、変色や煙も少ない。 PEEKのレーザー切断 また、産業用途における高性能な用途にも期待されている。 耐熱性と機械的強度が極めて重要であり、かつ非常に精密な制御が求められる用途、例えばPCなどで使用される。 同様に、 レーザーカットナイロン 柔軟性、耐久性、耐摩耗性が不可欠な場合に最適な選択肢です。 これは、機械部品や試作品にとって現実的な選択肢である。
代替案を選択するタイミング
きれいなエッジ、最小限の後処理、滑らかなエッジが求められる場合は、別の素材を選択してください。ポリカーボネートは、耐衝撃性と透明性が求められるプロジェクトに最適ですが、薄いシートが必要で、反りや熱による損傷を防ぐために慎重に取り扱う必要があります。
精度、表面仕上げの美しさ、切断の容易さがより重要な場合は、アクリルやPETGなどの材料が使用されることがあります。これらの材料は、よりきれいな切断面が得られ、仕上げ加工の手間が少なく、レーザー切断時の加工も容易です。
結論
ポリカーボネートシートの切断方法について疑問をお持ちだった方は、おそらく既にお分かりいただけたでしょう。ポリカーボネートのレーザー切断は効果的ですが、その特性を十分に理解し、適切に対応する必要があります。ポリカーボネートは強度と透明度に優れているため、多くの技術分野で魅力的な素材ですが、熱に弱く、ガスが発生するため、切断には厳密な管理が不可欠です。
成功させるには、薄いシート、レーザーパラメータの最適化、そして厳格な換気が必要となる。 しかし、注意深く使用しても、ポリカーボネートは耐衝撃性が最も重要な分野において、引き続き耐久性を発揮する。 実験と信頼性の高い生産は、それらをいつどのように使用するかを知っているかどうかによって異なる。.
産業グレードの精度と専門家によるサポートが必要な時は、 プロレアン 高水準のサービスを提供する レーザー切断サービス. そのために、 届く プロジェクトについてご相談いただければ、すぐにお見積もりをご提示いたします。