
射出成形時のウェルドライン
代替テキスト: 特集記事の画像「射出成形ウェルドライン – 原因、影響、および予防」には、表面にウェルドラインが見える灰色の射出成形プラスチック部品のクローズアップが写っている。
ウェルドラインは射出成形における最も厄介な課題の一つです。成形品の構造的完全性と外観の両方に影響を与えます。 射出成形 経験に基づき、これらの欠陥を排除することで、ユーザー満足度が向上し、最終的には企業の業績向上につながります。
この現象には、原因、問題を回避するためのヒント、溶接線がどのようなものかなど、多くのことが関係しています。
パラメータ制御、金型設計の改善、高度なエンジニアリング手法といった対策を講じれば、プラスチック射出成形におけるウェルドラインはもはや厄介な問題ではなくなります。経験豊富な射出成形サービス会社であれば、強度と耐久性に優れた、欠陥のない部品を提供できます。
この包括的なガイドでは、お客様が質の高いサービスを求め、まさにそれを実現するパートナーを見つけることができるよう、これらの情報をすべて網羅しています。
射出成形におけるウェルドラインとは何ですか?
射出成形におけるウェルドラインとは、成形品に見られる目に見える弱点または線状の部分で、非公式にはモールドラインとも呼ばれます。これは一般的な成形不良の一つです。その他の欠陥としては、バリ、反り、ヒケ、ショートショット、フローラインなどがあります。
これは、複数の溶融プラスチックの流れの先端が交わる点で発生する、射出成形における継ぎ目の一種とも言え、多くの場合、ニットラインと呼ばれる欠陥に分類されます。金型キャビティ内のこれらの流れの先端が完全に融合しなかった場合に形成されます。
分子結合が不完全なために弱点が生じ、それが射出成形時のウェルドラインとして現れることが多い。ウェルドラインは、プラスチックの美観と機械的強度両方に影響を与える。
溶接線はどのようなものですか?
ウェルドラインは、流れの先端が互いに逆方向に移動することによって生じるため、部品表面に細い線状の不連続部として現れます。これを成形線と呼ぶ人もいます。ポリマーが強化されている場合は、繊維配向にずれ線が生じることがあります。
極端な地層の場合、溶結線は凹んだ線または隆起した線として現れる。
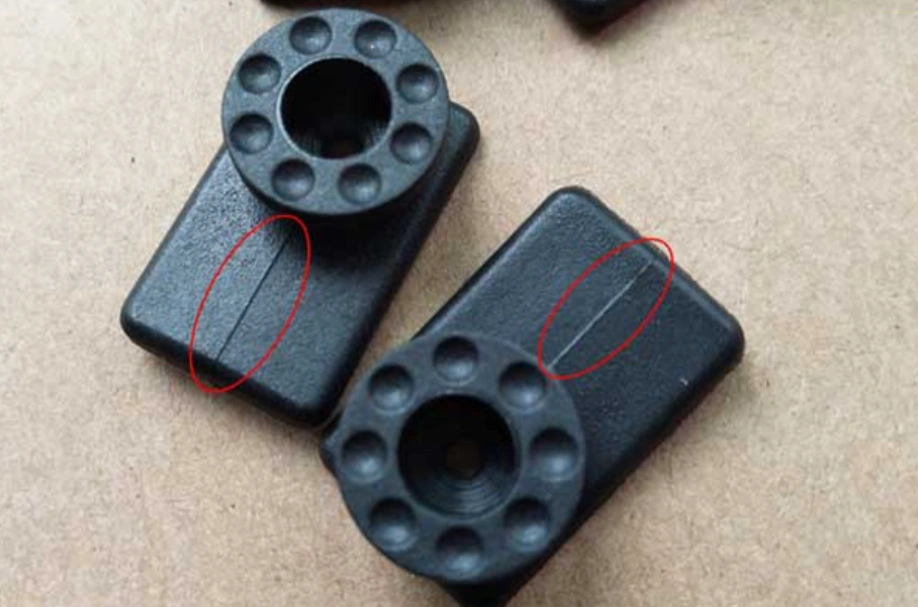
射出成形時のウェルドライン
今すぐプロリアンをお試しください!
射出成形におけるウェルドラインの形成メカニズム(射出成形におけるウェルドラインの原因)
ウェルドラインは、射出圧力の低下、射出速度の低下、加熱不足、材料特性、金型設計の不備、添加剤の存在などが原因で発生する可能性があります。
低射出圧力
射出圧力が不十分だと、溶融界面の合流部分での充填力が低下し、ベントが不十分な場合は空気の混入が促進される可能性があります。その結果、編み地の機械的強度が低下し、これらの箇所で予期せぬ亀裂が発生しやすくなります。
射出成形部品が穴、スナップフィット部、またはリブ周辺で破損する場合、射出圧力が低いことが原因である可能性が高い。ただし、その他の原因としては、溶融温度の低さやゲート位置の不良などが挙げられる。
低射出速度
射出速度が低すぎると、流動先端部が早期に冷却されてしまいます。これは、射出成形における継ぎ目線や流動線として現れ、いずれも材料の流れの不均一性に起因します。構造部品の場合、この継ぎ目線は見た目が悪いだけでなく、引張強度が低下する箇所となります。
低い溶融温度と低い成形温度
金型温度と溶融温度が低いと好ましくありません。これらはそれぞれ、流動先端の凝固速度の速さと粘度の高さによって、ウェルドラインの形成を促進します。界面での接合が不完全になるため、特に通気不良の場合、部品が早期に破損する可能性があります。
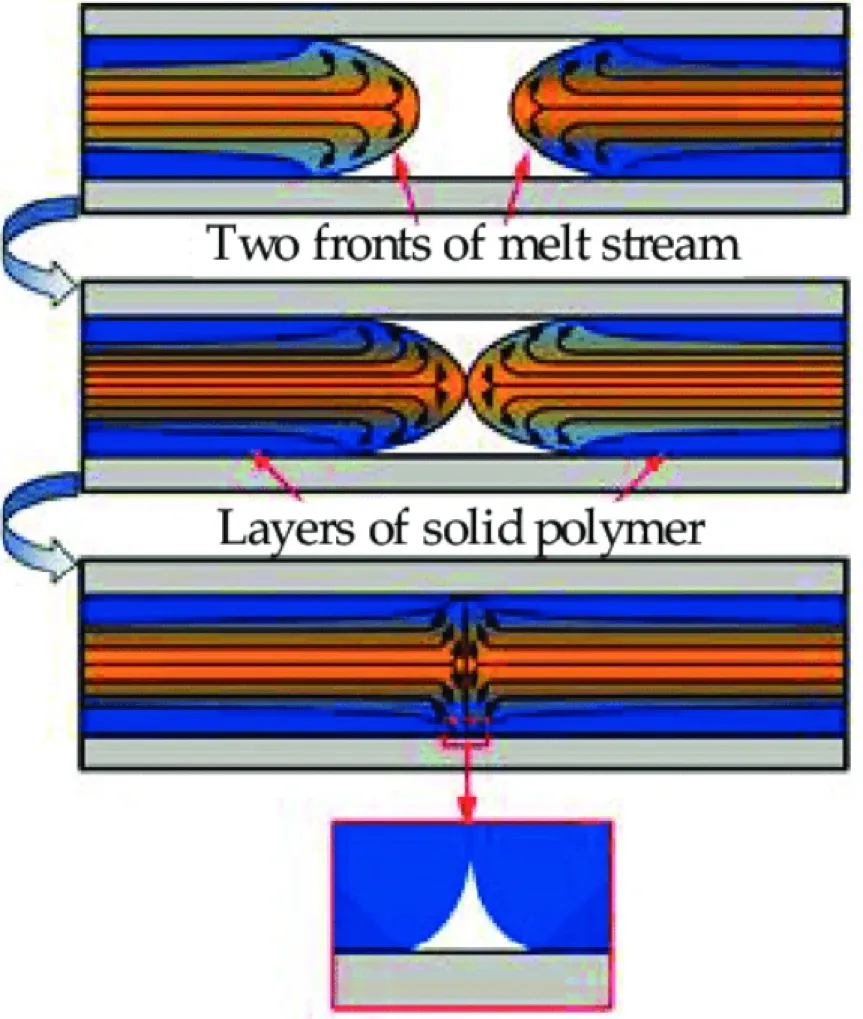
溶接線の形成
保証請求や製品リコールが発生する可能性があるため、これは企業にとって悪夢です。
材料特性
ポリマーの種類によって、ウェルドラインの発生に対する反応は異なります。例えば、ガラス繊維強化プラスチックは、射出成形時に弱いウェルドラインを形成しやすい傾向があります。これは、構造的な強度を考慮して材料を選択する際に留意すべき重要な点です。
以下の表は、異なる樹脂における溶接線の感度を比較したものです。
| プラスチック樹脂タイプ | 射出成形時のウェルドラインの視認性 | 強度低下 |
| アモルファス – ABS、PC、PMMA | ハイ | 中から高 |
| 結晶性 – PE、PP | ロー | マイナー |
| GF強化グレード | ハイ | 極端な |
不適切な金型設計
射出成形におけるウェルドラインの形成と位置は、設計によって制御できる。ゲート、肉厚変化部、インサートなどの設計要素の位置が不適切だと、これらの欠陥が発生する可能性がある。
例えば、ゲートの配置が不適切だと、高応力箇所で流れの先端が収束する原因となる可能性があります。このような構造的な弱点が、荷重を支える部品にとってどのような意味を持つかは、容易に想像できるでしょう。
添加剤
射出成形材料に一般的に使用される添加剤には、充填剤、難燃剤、着色剤などがあります。これらの添加剤は、特にポリマー鎖の運動性を阻害することによって、流動界面に影響を与える可能性があります。
これらの添加剤の存在により、溶接線がより目立つようになる場合がある。
エアポケット
エアポケットは、通気不良によって発生することが多く、溶融樹脂の先端同士が十分に接触するのを妨げる空気の閉じ込められた状態です。適切な通気を行うことで、この射出成形不良を効果的に防ぐことができます。
また、 射出成形不良一覧表 一般的な欠陥の種類と原因を簡単に比較できます。
射出成形におけるウェルドラインの影響(なぜ避けるべきなのか)
溶融流の収束により溶接線が形成されることがあり、その影響は外観上のものから重大なものまで様々である。専門家 オーバーモールディングサービス 射出成形における溶接線や接合線などの欠陥を回避し、部品の美観、強度、機能性を維持する。
美的効果
ウェルドラインの位置が悪いと、射出成形部品の美観に深刻な影響を与える可能性があります。ウェルドラインは 射出成形の欠陥 そして、それらは射出成形時の流線のように、見た目に不快な印象を与えます。なぜなら、それらはデザインされた外観を損なう可能性があるからです。研磨された製品でも、これらの痕跡があると、研磨された印象が損なわれてしまうことがあります。
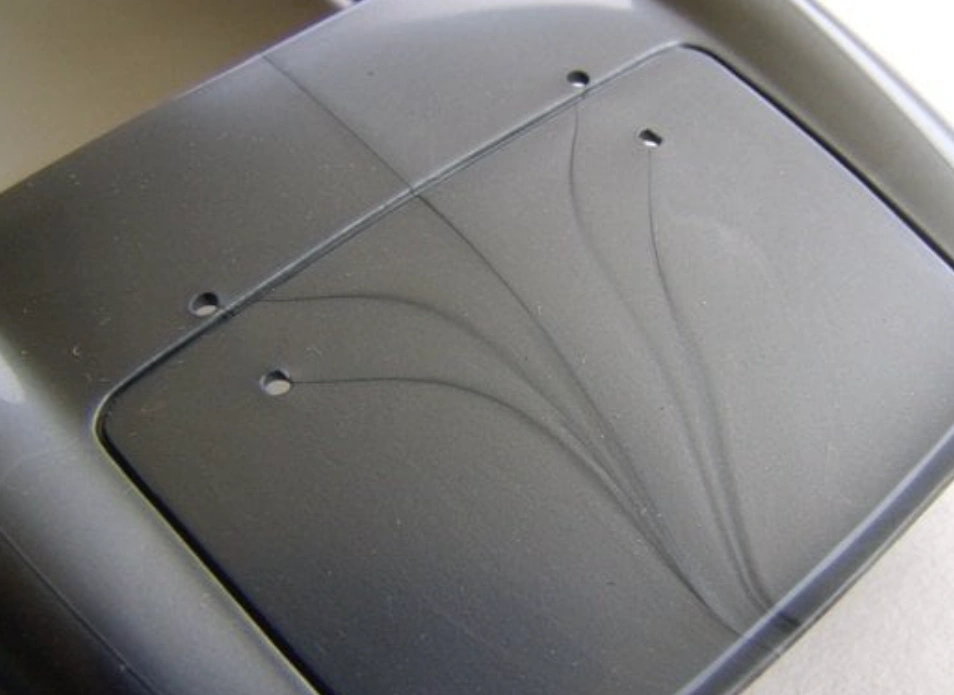
美的効果
部品の強度
射出成形におけるウェルドラインは、部品の機械的強度を低下させる可能性があるため、深刻な問題です。溶融したプラスチックが完全に接合しない箇所は、弱点となります。
機能上の問題
射出成形部品の性能は、寸法精度と適切な嵌合に大きく依存します。ウェルドラインはこれらの要素に影響を与え、結果として部品の機能性を低下させます。つまり、例えば部品にこのような欠陥があると、組み立て時に問題が生じる可能性があるということです。
今すぐプロリアンをお試しください!
射出成形におけるウェルドラインを防ぐためのヒント
射出成形部品におけるウェルドラインとその影響に対処するためのヒントとしては、高品質の部品の使用、推奨される圧力の適用、適切な温度の使用、そして専門的な金型設計などが挙げられます。
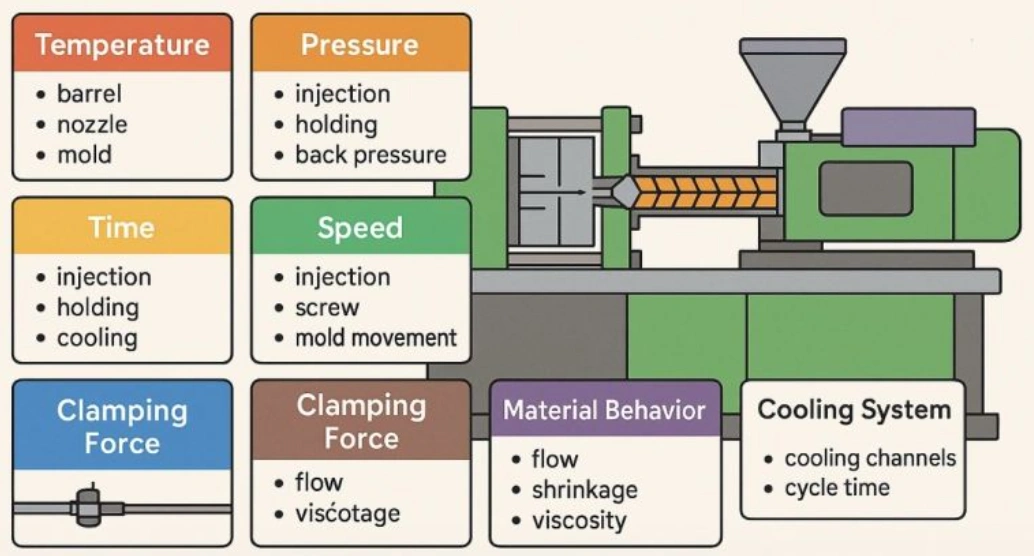
射出成形プロセスパラメータを制御する
高品質のプラスチックを使用する
射出成形には高品質のプラスチックが推奨されます。こうしたプラスチックには、溶融材料の適切な流れを阻害する可能性のある添加剤が含まれていないため、ウェルドラインが発生しにくくなります。
推奨圧力をかける
溶融プラスチックを継ぎ目なく融合させるには、十分な圧力が必要です。適切な圧力をかけることで、プラスチックが適切な力と速度で流れ、溶接線の発生を防ぐことができます。
適切な温度を維持する
溶融プラスチックの温度が推奨温度よりも低い場合、他の流体と効果的に混合する前にプラスチックが固化してしまう可能性があります。したがって、ウェルドラインの発生を防ぐには、設計温度を維持することが非常に重要です。
適切な金型設計
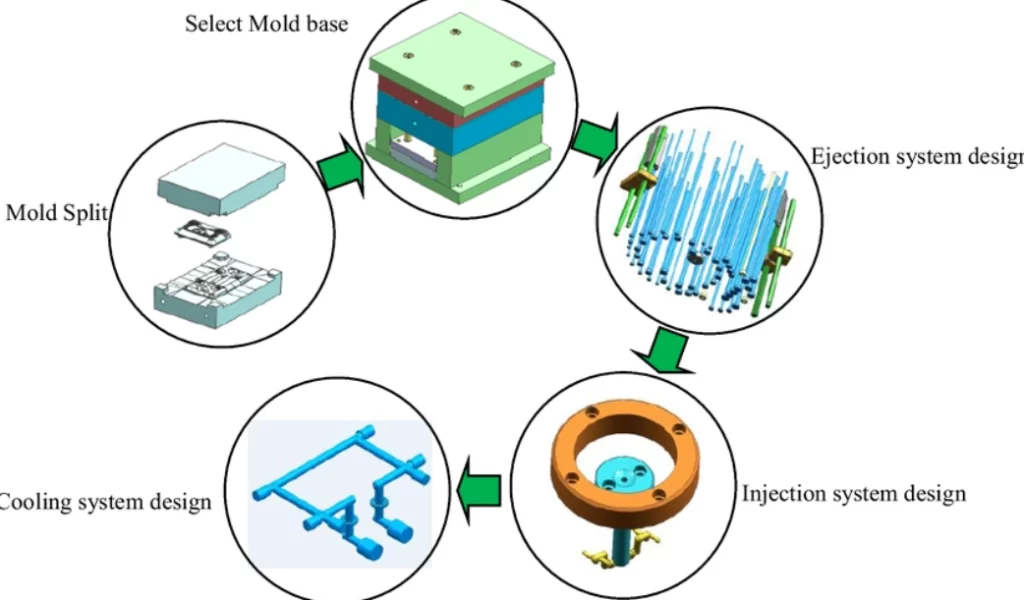
金型設計プロセス
適切な金型流動は、金型の設計にも左右されます。特に、壁が厚すぎる金型は、流動速度のばらつきや冷却速度の差を生む可能性があるため、避けるべきです。
優れた金型には、次のような要素が組み込まれています。
- バランスランナーシステム
- 流れの収束点における十分な通気
- 一貫した肉厚
- 最新の金型流動解析(MFA)ツールの応用
- 最適化されたゲート制御 – 適切なゲート制御は、十分な充填とバランスの取れた充填のために必要です。
射出成形金型設計を変更する3つの方法
射出成形におけるウェルドラインを最小限に抑えるための金型設計変更において最も効果的な方法は、冷却システムの再設計、ランナーシステムの最適化、およびゲート設計の変更である。
- 冷却システムの再設計 冷却チャネルの調整によって放熱性を向上させることができます。このような設計変更により、反りや収縮を最小限に抑え、サイクルタイムを短縮できます。
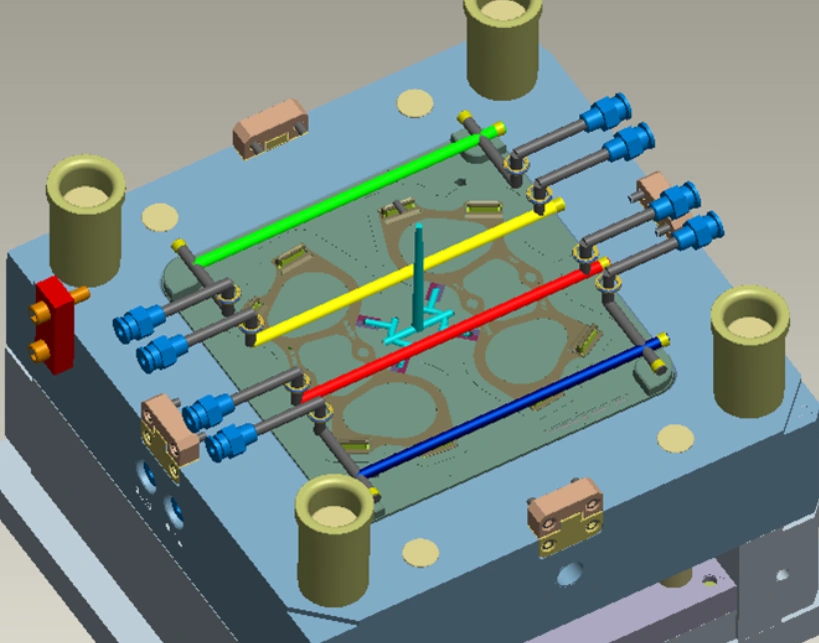
射出成形冷却システム
- ランナーシステムの最適化 ランナーのレイアウトを調整することで、流量バランスを向上させ、圧力損失を低減することも可能です。
- ゲート設計変更 3つ目の方法は、ゲートのパラメータ(サイズ、位置、種類)を調整するものです。これは、溶接線やショートショットを修正するのに効果的な方法です。
溶接線と溶融線
溶接線と溶融線を区別することは重要です。なぜなら、これら2つの接合面は見た目が似ているため、検査や故障解析の際に誤った分類につながる可能性があるからです。
これらの溶融界面領域は、2つの溶融界面が交わる箇所に発生する。ただし、溶接線の場合、その角度は比較的鋭角で、135度未満である。また、分子間拡散が浅いため、接合界面は強度が弱くなる。
溶融線の形成はより緩やかである。圧力と温度の条件もより好ましい。そのため、構造的な連続性はより強固である。
2つの流れ界面線は直線状の表面形状であるにもかかわらず、その構造特性は大きく異なっている。
溶接線解消事例研究
成形されたPC/ABS樹脂製の再利用可能な内視鏡ハンドルに、溶接線欠陥が繰り返し発生していた。これは、外観上および構造上の問題を引き起こしていた。3枚プレート成形の精密なゲート加工により、蒸気滅菌によって溶接部周辺に周期的な熱応力が発生していた。
分析ゲートシステムは、ウェルドラインの制御ではなく、金型への均一な充填を目的として設計されていました。収束角が最小限(40°未満)であったため、溶融先端の接着が不十分でした。また、ABS/PCは温度に敏感なため、収束部のウェルドラインが黒ずんでしまいました。
解決策:
- ゲート位置を再設計し、溶接部を目に見えない非荷重支持部に移動させるとともに、通気口の改善も行った。
- 金型温度を15℃上昇させて、流動前線の接触点の温度を上げる
- 工具の再製作や材料の変更は不要でした。
まとめ:
繰り返し滅菌処理を受ける成形部品は、溶接部が最初の検査に合格したとしても、潜在的な不具合が生じる可能性がある。材料の収縮と膨張によって応力が発生し、その応力がまず弱い溶接部に集中するためである。
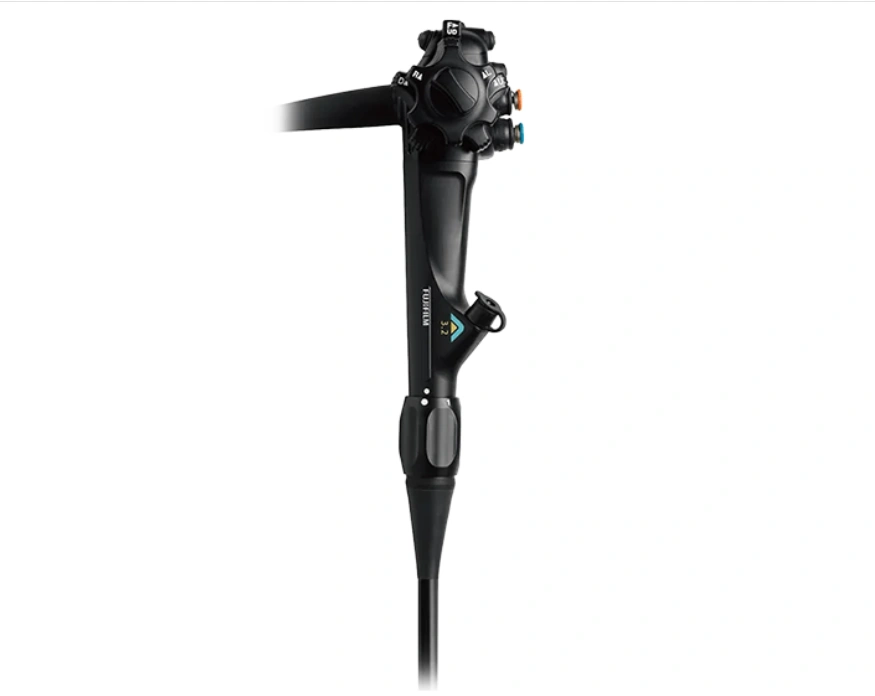
内視鏡のハンドル
今すぐプロリアンをお試しください!
結論
射出成形におけるウェルドラインは、部品の表面的な欠陥または構造的な弱点を示す可能性があります。これらの欠陥の有無と程度は、加工条件によって決まります。特に部品の外観と強度を高めるためには、メーカーはウェルドラインを避けるべきです。
当社の射出成形戦略は、ウェルドラインを最小限に抑え、場合によっては完全に排除します。その秘訣は、計画的なゲート位置、最適化された部品設計、そして綿密に検討された材料選定にあります。
デザインをアップロードするか、経験豊富なデザインチームに今すぐ連絡して、比類のない製造プロセスを迅速に開始しましょう。 射出成形サービス.
FAQ
Moldflowにおける溶接線の角度とは何ですか?
モールドフローにおいて、ウェルドラインの角度とは、2つの流動先端の収束角度を指します。