
レーザー切断の利点
熱プロセス 切断 集束レーザービームを使用することで、高精度な材料切断を実現します。CNCシステムはGコードに基づいて動作し、±0.1mmという高精度な公差を実現しながら、材料のばらつきを最小限に抑えます。
この方法は非接触式であるため、工具寿命が延び、レーザー切断の利点を航空宇宙や自動車製造における複雑な設計にも適用できる。 ファイバーレーザーと二酸化炭素レーザーの組み合わせにより、さまざまな厚さレベルにわたる柔軟な材料切断機能が実現します。 プロリーンテック レーザー切断は、高い精度と再現性を維持しながら効率的な加工を実現できるため、彼らが好ましい方法として選択する。
レーザー切断のメリットトップ10
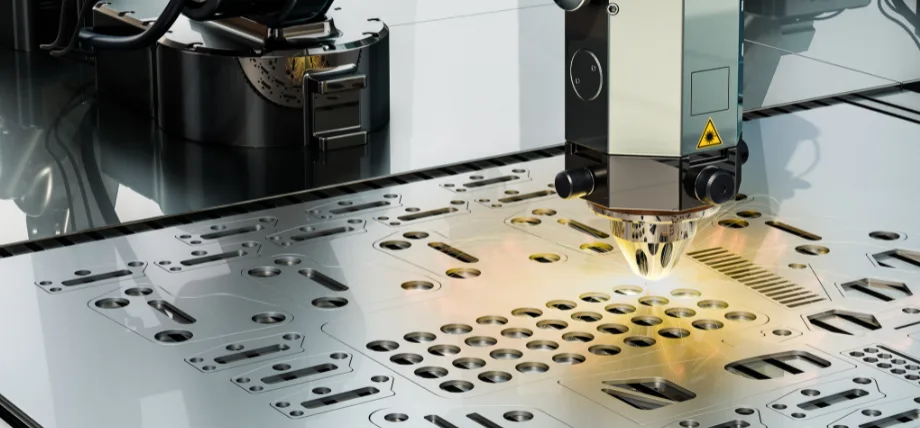
高精度と高精度
- 高精度と精度: の主な利点 精密レーザー切断 この技術の真髄は、0.05mmという極めて低い公差で精密な切断を実現できる点にあります。集束されたレーザービームは0.1~0.5mmという狭い切断幅を生み出し、歪みのない複雑な形状の作成を可能にします。レーザー切断の精度は従来の機械切断方法を凌駕し、マイクロエレクトロニクスや医療機器製造における厳しい要求を満たす結果をもたらします。
- さまざまな素材に対応する多用途性: レーザー切断プロセスは、金属、プラスチック、木材などのさまざまな材料、および積層ガラス繊維やポリカーボネートなどの複合材料と互換性があります。ファイバーレーザーは、以下を含む幅広い材料で動作します。 レーザー切断板金 レーザー切断技術は、工具交換の必要なく、非金属材料も切断できます。その柔軟性により、様々なプロジェクトを迅速に処理できるため、CNCフライス加工やウォータージェット切断システムに比べてセットアップ時間を短縮できます。
- 高速性と効率性: レーザー切断は高速で動作し、薄い材料を最大10m/分の速度で切断できます。レーザー切断技術の迅速な動作により生産時間が短縮され、大規模生産における製造効率が向上します。レーザー切断は、あらゆる材料の厚さにおいて一定の加工速度を維持するため、プラズマ切断や火炎切断に比べて生産速度が速く、製造コストも低くなります。
- 材料の無駄を最小限に抑える: レーザー切断における狭い切断幅とCADソフトウェアのネスティング機能の組み合わせにより、材料の無駄を最小限に抑えることができます。狭い切断幅とCADソフトウェアによって実現される最適化されたネスティング機能により、レーザー切断の材料利用率は90%を超えます。レーザー切断作業における無駄の削減は、コスト効率の高い産業にとって、運用コストの削減と環境負荷の低減につながります。
- 非接触プロセス: レーザー切断の非接触性により、工具と材料の接触が防止され、切削工具の摩耗を防ぎ、材料の汚染や表面の不均一性も防止されます。 レーザー切断の欠陥レーザー加工の利点としては、切削工程中に冷却液や油などの汚染物質が混入しないため、デリケートな材料や高価な材料の表面状態を維持できることが挙げられます。また、レーザービームの精密な操作により、きれいな切断面が得られるため、多くの場合、後処理としてのバリ取り作業が不要になります。
- 複雑な形状をカットする能力: レーザー切断プロセスは、複雑な形状を作成する際に優れた結果をもたらします。CNC制御のパスにより、複雑な形状の加工が可能となるためです。このシステムは、小さな半径と複数の入れ子構造を持つ複雑な形状を切断できるため、迅速な製品開発とパーソナライズされた製造を実現します。レーザー切断は、プラズマ切断機やCNCフライス盤と比較して、複雑な形状において優れた切断面品質を実現し、追加の工具費用も不要です。
- 低熱影響部(HAZ): 集束レーザービームは小さな熱入力領域を作り出し、その結果、熱影響部(HAZ)は0.1~0.5mmという最小限に抑えられます。レーザービームによって小さな熱領域が形成されるため、軟鋼や炭素鋼などの熱に弱い材料の反りや硬化が抑制され、材料特性は損なわれません。火炎切断やプラズマ切断で発生するHAZはレーザー切断よりも広範囲に及ぶため、追加の加工工程が必要となり、生産コストが増加します。
- 自動化と統合: レーザー切断機と自動化システムを統合することで、無人運転が可能になり、生産における人的介入を削減できます。Gコードプログラミングにより一貫性のある再現性の高い切断作業が実現するため、このシステムは大量生産においてコスト効率の高い運用を可能にします。レーザー切断の自動化により、手作業によるワイヤーカット作業と比較して、生産時間が短縮され、製造プロセスの信頼性が向上します。
- メンテナンスの必要性の低減: ファイバーレーザーシステムの耐用年数は、希土類元素を含むダイオードが最小限のメンテナンスで済むため、機械式システムよりも長寿命です。また、CNCフライス加工のように頻繁に工具交換を行う必要がなく、メンテナンス点検で済むため、長期的にはコストを抑えることができます。レーザー技術のこうした運用上の利点は、連続運転が必要な産業用途にとって最適な選択肢となります。
- 安全かつクリーンな操業: レーザー切断プロセスは、遮蔽された機械内部で行われるため、直火切断とは異なり、作業者を危険から効果的に保護します。システムは騒音と振動を最小限に抑え、適切な換気システムによって有害なガスを効果的に制御します。安全な操作と精密な切断を兼ね備えたレーザー技術は、職場の安全性と効率性の両方を向上させるため、現代の製造施設にとって最適な選択肢となっています。
レーザー切断のデメリットにはどのようなものがありますか?
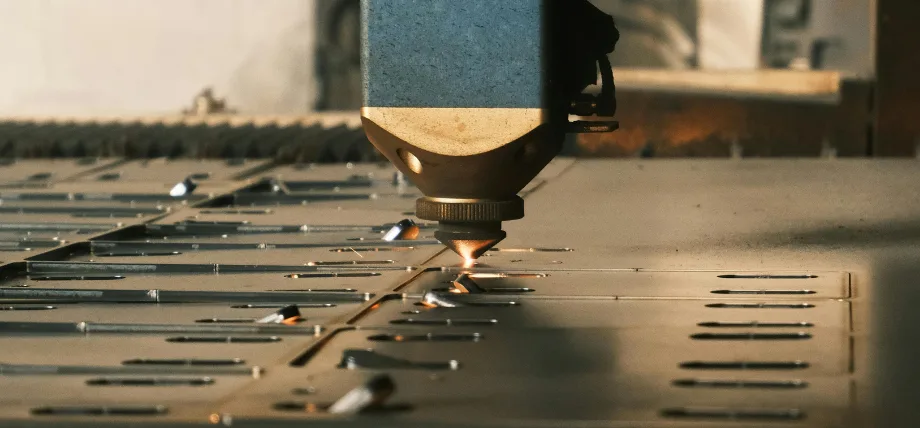
非接触レーザー切断プロセス
高コスト
初期投資額は5万ドルから50万ドルに及び、電力とガス代は1時間あたり15ドル以上かかる。年間保守費用はシステム総額の8~12%に相当し、光学系は2,000稼働時間ごとに交換が必要で、費用は800ドルから2,500ドルである。少量生産の作業にかかる費用は、プラズマ処理に必要な費用よりも40~200%高くなる。
厚さの上限
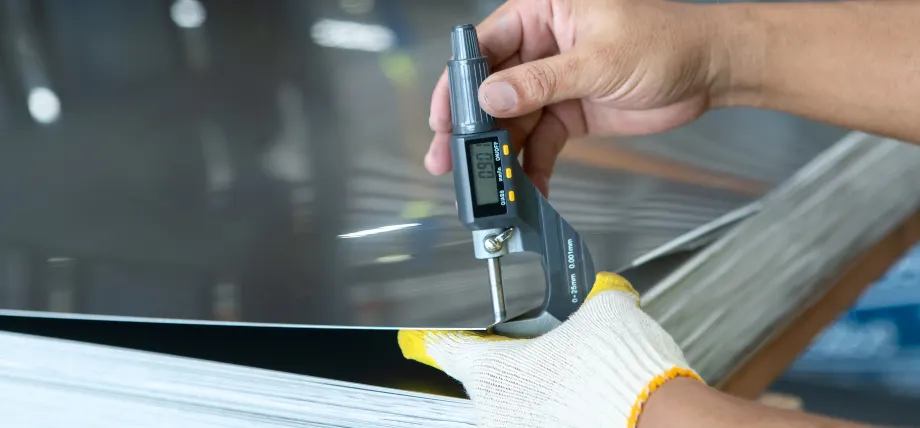
シート厚
切断加工における最大切断厚は、軟鋼で25mm、ステンレス鋼で15mmです。厚板の加工には機械を複数回通過させる必要があり、生産速度が50%低下するだけでなく、追加の設備と作業員の訓練も必要となります。
熱による損傷
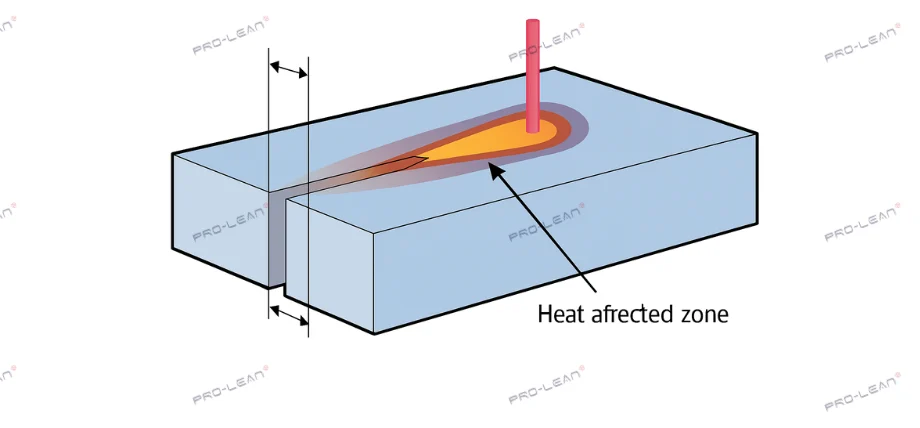
レーザー切断におけるHAZゾーン
熱影響部は1~3mmの範囲に広がり、薄い材料に反りを生じさせ、端部の加工を困難にする。この工程では、焼きなましとバリ取りに余分な作業時間が必要となり、全体の生産期間が15~30%延長される。
有毒ガスと安全対策
PVC素材やコーティング材を使用すると、塩酸と亜鉛の蒸気が発生します。安全基準を遵守しない場合、OSHA(米国労働安全衛生局)から15万6000ドルの罰金が科せられるため、HEPAフィルターシステム(1万2000ドル以上)とクラス1の密閉型筐体の導入が不可欠となります。
反射金属
レーザー光は銅や真鍮の表面で90%反射するため、光学部品が損傷する。この処理には新しいレーザーを使用するか、部品に事前にコーティングを施す必要があり、単一機械システムの動作を妨げる。
エネルギー使用
このシステムは6kWの電力消費で稼働し、毎時24kWhの電力を生成し、毎分1~2m³の窒素を利用します。年間8~15トンのCO₂排出量は、組織にESGパフォーマンス評価の実施を促します。
レーザーカッターの仕組み
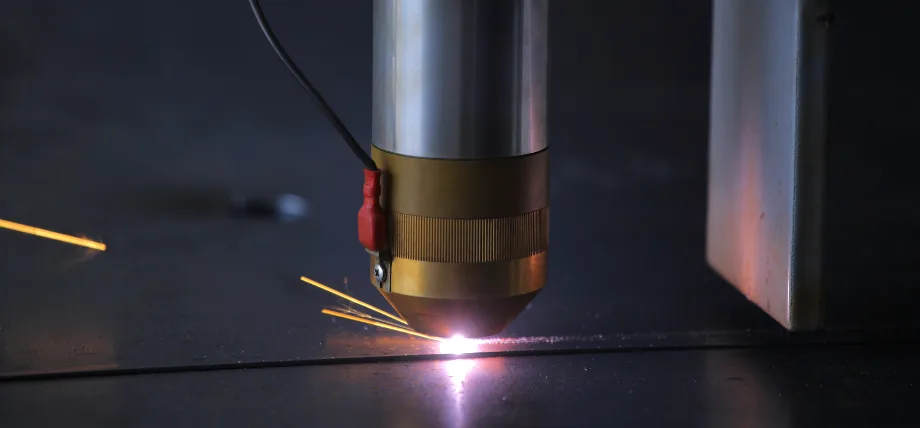
精密レーザーカッター
レーザー切断プロセスは、明確な段階から構成される。
- ベクターファイルをGコードに変換することで、レーザーカッターは正確な切断経路を指定し、複雑なデザインを実行できるようになります。
- 高出力レーザー(1~20kW)が生成するビームを光学系が0.1~0.3mmのスポットに集光し、最適な材料浸透密度を実現する。
- CNCシステムは、レーザーヘッドを材料表面に沿って動かしながら、ガス(窒素または酸素)を用いて溶融した切削屑を除去します。ファイバーレーザー切断は金属材料の切断に最適ですが、非金属材料の切断には二酸化炭素レーザーの方が優れた結果が得られます。
- CNCシステムは、最適な結果を得るために、材料の厚さに応じてレーザー出力、切断速度、ガス圧を調整します。薄い板材の切断速度は最大になりますが、厚い材料の場合は、加工を成功させるために速度を落とすか、複数回切断する必要があります。
- レーザー切断によって得られるきれいな切断面は、多くの場合、粉体塗装やバリ取りといった後処理工程を不要にする。
今すぐプロリアンをお試しください!
レーザーカッターの種類
CO2レーザー
CO2レーザーは、二酸化炭素ガス混合物を用いて、波長10.6μmで非金属材料や薄い金属を加工します。この技術は低コストで運用できますが、反射性の高い材料の加工には効率が低下するため、一般的な切断用途に適しています。
ファイバーレーザー
イッテルビウム添加ファイバーレーザーの波長1.07μmは、最大25mm厚までの金属を精密に切断することを可能にします。高いエネルギー効率と低いメンテナンス要件を兼ね備えたファイバーレーザーは、大規模生産環境における板金加工に最適です。
クリスタル レーザー
Nd:YAGおよびNd:YVO4結晶レーザーは、産業用途において高い出力性能を発揮するものの、運用コストが高く、耐用年数も短いという課題がある。また、定期的なメンテナンス作業が必要となるため、この技術は依然として普及していない。
ダイオード レーザー
ダイオードレーザーは小規模な作業には手頃な価格で利用できるが、その出力が限られているため、厚い材料を扱う重工業用途には適さない。
レーザー切断における安全上の注意点は何ですか?
レーザー切断の欠点としては、以下のようなものがある。
- 産業用レーザー切断機の購入には多額の資金が必要となる。その価格は100,000万ドルから500,000万ドルに及び、機器費用、研修費用、インフラ整備費用などが含まれるため、中小企業には負担が大きすぎる。
- 反射性金属や厚さ30mmを超える厚材の切断加工は効率が低下するため、最適な結果を得るにはウォータージェット切断やプラズマ切断が必要となる。
- 物質の蒸発プロセスでは有害なガスが発生するため、作業員を保護し、大気質規制を遵守するためには強力な換気システムが必要となる。
- レーザーは消費電力が高く、1時間あたり0.5~2kWhの電力を必要とするため、手動切断方法やその他の加工方法に比べて運用コストが高くなる。
- 熱膨張に敏感な合金や、積層ガラス繊維やポリカーボネートなどの非金属材料は、レーザー切断時に層間剥離や熱応力を引き起こす。しかし、ウォータージェット切断では、こうした熱関連の問題を回避できる。
レーザー切断における環境への配慮
レーザー切断作業においては、安全プロトコルの実施が必須条件となります。ファイバーレーザー専用のOD5+等級の保護眼鏡を使用することで、作業者は網膜損傷から保護されます。インターロックシステムを備えた密閉型機械を使用することで、作業者はレーザー光への偶発的な曝露から保護されます。
換気プロセスは、HEPAフィルター付き排気システムを通して有害な煙や微粒子を除去する上で重要な役割を果たし、空気の質をOSHA基準値以下に維持します。また、現場付近に二酸化炭素消火器と有機物を設置することで、火災の危険から身を守ることができます。
研修プログラムには、作業員に緊急停止の実施方法や、資材を取り扱う際に手袋や呼吸器などの個人用保護具を使用する方法を教える内容が含まれています。 ビーム経路の安全性は定期的な点検に依存しており、これにより反射のリスクが低減されます。高出力レーザーシステムでは、周囲にいる可能性のある人々を保護するため、立ち入り制限と警告標識の両方が必要です。
今すぐプロリアンをお試しください!
コストの検討
|
側面 |
Details |
|
前払い費用 |
産業用レーザー切断機の価格は100,000万ドルから500,000万ドル、エントリーレベルのダイオードレーザーは5,000ドルから20,000万ドル程度である。 |
|
運用費用 |
電気代(0.5~2kWh/時)、アシストガス代(0.10~0.50ドル/m³)、およびメンテナンス費用がコストに含まれます。ファイバーレーザーはCO2レーザーシステムよりも効率的です。 |
|
部品コスト |
高速化と廃棄物の削減は、特に大量生産において、単位あたりのコストを削減する。一方、材料が厚くなると、必要な電力と時間が増加し、コストが上昇する。 |
|
代替品との比較 |
プレス加工やCNCフライス加工に比べて、金型費用はごくわずかです。レーザー切断は試作品や中量生産には費用対効果が高いですが、非常に厚い材料にはそれほど効果的ではありません。 |
レーザー切断装置のメンテナンスに関するヒント
- 日常的な清掃には、光学部品をイソプロピルアルコールで拭くことが必要です。これは、残留物を除去し、ビームの歪みを防ぎ、高い精度レベルを維持するためです。
- このシステムは、位置合わせを確認するために毎週点検が必要であり、また、スムーズな動作と安定した切削結果を得るためには、動作軸に潤滑油を塗布する必要がある。
- 排気系および冷却系のフィルターは、運転効率を維持し、有害な排気ガスを抑制するために、毎月交換する必要があります。
- レーザー光源と電気部品の年次専門家による校正は、ファイバーレーザーで最もよく見られる出力低下を防ぐのに役立ちます。
- ファイバーレーザーにおけるダイオードの状態評価は、性能低下を防ぎ、コスト効率を維持するために定期的に実施する必要がある。
レーザー切断サービス
Bodaは、切断幅の調整、バリ取り、表面処理やコーティングなどの後処理オプションを備えた高品質のレーザー切断サービスを提供しています。厚さ3mm未満の金属板製品は最短48時間、それ以上の厚さの金属板でも最短72時間でレーザー切断製品をお届けします。
結論
現代の製造業は、高精度かつ効率的な作業を可能にするレーザー切断に大きく依存している。レーザー切断の利点としては、高精度、汎用性、効率性などが挙げられる。しかし、初期費用が高額であることや材料の使用量が限られているといった課題は、適切な安全対策、環境配慮、メンテナンスによって克服できる。