
スイス旋盤部品製造
スイス旋盤加工 高精度加工、特に小径部品の加工向けに設計されています。厳しい公差、深い形状、そして大量生産において均一な仕上がりが求められる場合に最適です。機械のセットアップにより、切削点での安定性を確保します。これは、細長い形状や複雑な形状の加工において非常に重要です。
さらに、工具はガイドブッシュに近接しています。これにより、直径10mm未満の部品や深い軸方向切込みのある部品の加工時でも、たわみが低減され、公差が厳密に維持されます。標準的な旋削加工でびびりやドリフトが発生する場合も、スイス式旋盤ならその問題を排除できます。
このガイドでは、 スイスCNC機械加工 動作原理、利点、および製造可能な部品。
スイス型機械加工は現代の製造業にどのように適合するのでしょうか?
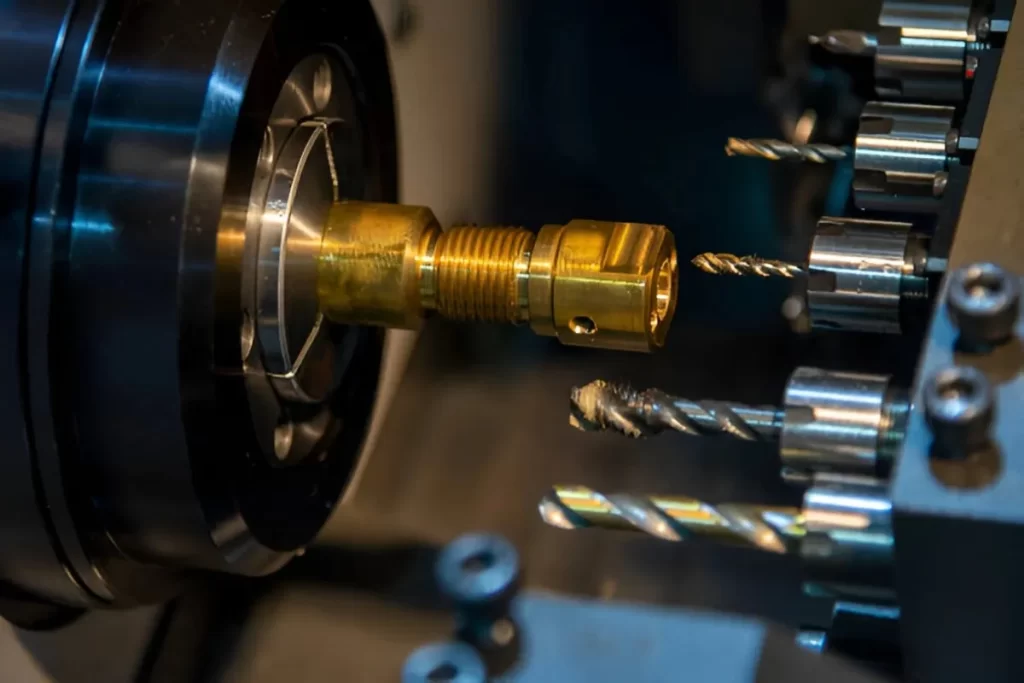
CNCスイス旋盤加工
スイスのねじ加工 (スイス旋削またはスイス型加工とも呼ばれる)は、特に 長くて細くて複雑な部品 厳しい公差.
精密な機械加工が可能
- ステンレス鋼合金 (303、304、316)
- チタン合金 (グレード2およびグレード5(Ti-6Al-4V)
- 銅合金 (C145(テルル銅)とC360(真鍮)
- エンジニアリンググレードの熱可塑性プラスチック (POM(デルリンまたはアセタール)、PEEK、ナイロン6/6)
- シームレスな仕上げと繰り返し可能な寸法が求められるあらゆるもの。
スイス旋盤加工は、次のようなものを作る際によく使用されます。
- 整形外科および外科用部品
- 航空宇宙用精密継手
- 電気およびRFコネクタ
- 長いボアまたはタイトな同心度を持つ流体システム部品
CNC多軸スイス式旋盤部品制御とライブツールにより、ワンパスで部品の完成が可能です。また、二次加工やハンドリング作業を削減し、製造サイクルタイムを最小限に抑えます。
スイス旋盤加工部品とは何ですか?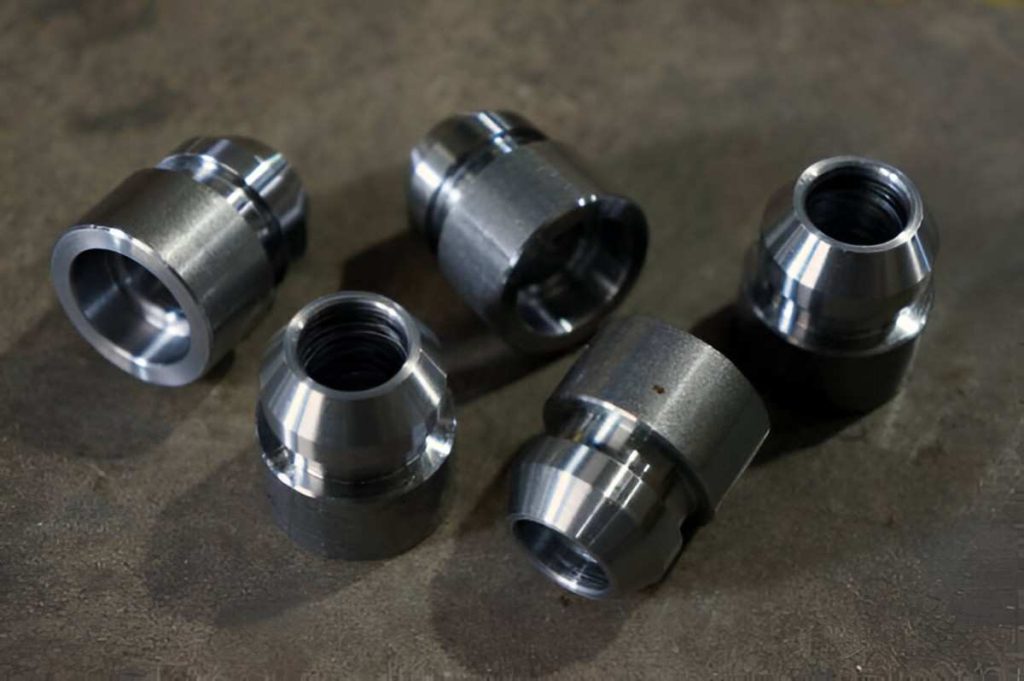
スイス旋盤加工された機械部品の展示
スイス旋盤加工された部品は、精密さが要求されるため、スイス型旋盤で製造されます。これらの部品は通常、小型で複雑であり、厳しい公差が求められます。スイス旋盤加工は、このような高精度で細長い形状の部品を製造する際に最適な選択肢です。
標準的な旋盤とは異なり、スイス式旋盤はバー材を切削点付近で支持します。スライド式の主軸台がガイドブッシュを通して材料を供給します。これにより、切削作業中の部品の安定性が維持されます。さらに、この設計によりたわみが低減され、きれいで再現性の高い切削が可能になります。
スイス 精密旋削 スライド式主軸台を採用し、ガイドブッシングを通してバー材を連続的に送り出すことで、部品全長にわたって切削点付近の支持を維持します。この分割動作により、制御性が向上し、サイクルタイムが短縮されます。これにより、加工工程間のばらつきを最小限に抑えた、高品質な旋削部品が得られます。
スイス旋盤加工の仕組み
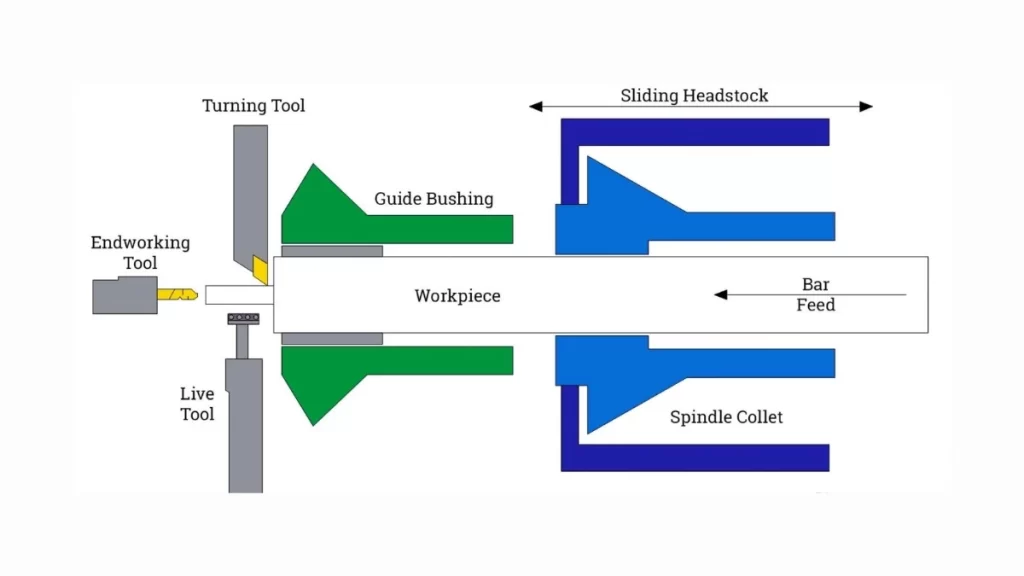
スイス旋盤加工の図解
スイスの機械は通常、複数のスピンドルを使用します。 主軸 操作の大部分を処理します。
A 二次スピンドル、 部品の裏側に設置することで、通常はアクセスできない形状を補完します。これにより、1回のセットアップで完全な加工が可能になります。
このプロセスは手作業による介入を最小限に抑えます。部品が切断されると、二次主軸が次の工程を引き継ぎます。この主軸は、穴あけ、タッピング、そして最終仕上げまでを処理できます。完了すると、完成した部品は自動的に排出されます。そのため、サイクル間の手作業による段取り替えは不要です。
加工セットアップは、最小限のオペレータ入力で連続生産を可能にします。また、特に以下の分野では、安定した部品生産をサポートします。 大量生産. (続きを読む: スプラインシャフト加工)
今すぐプロリアンをお試しください!
スイス旋盤加工部品に最適な材料
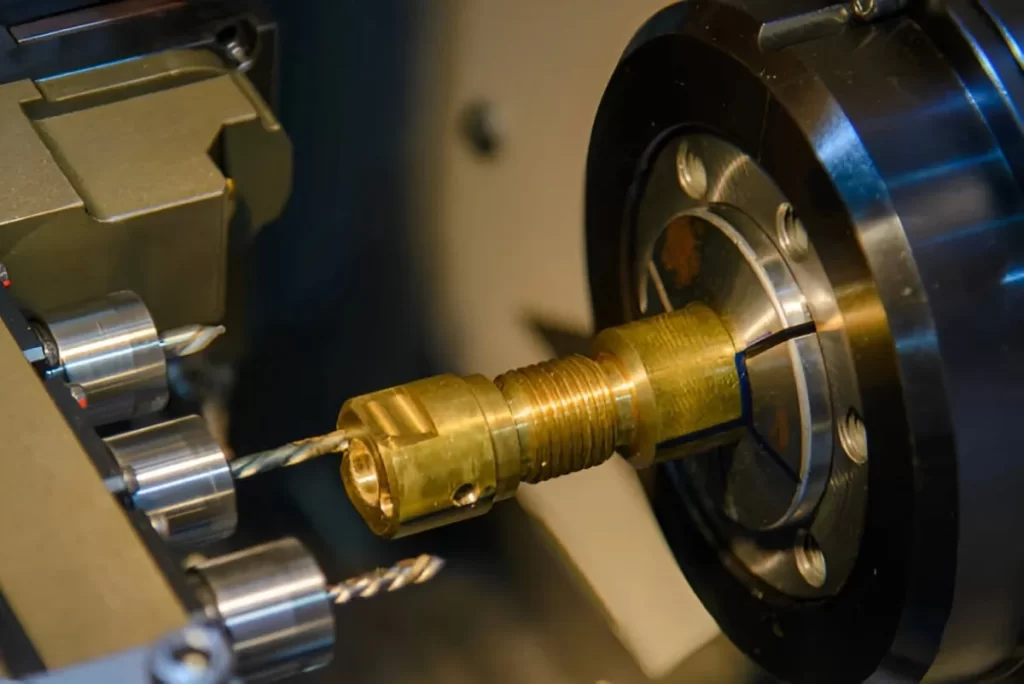
真鍮スイスCNC加工
スイスCNC加工 公差が厳しく、安定した材料(金属やプラスチックなど)に最適です。これらの材料は高速切削に適しています。スイス旋盤加工でよく使用される材料は以下のとおりです。
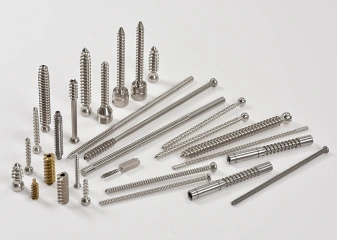
- ステンレス鋼: それは対応できる 厳しい公差 反りがなく、高い強度と耐腐食性を備えています。これらの特性により、スイス旋盤加工による医療部品、航空宇宙部品、産業用途に適しています。
- アルミニウム: 軽量で成形が容易です。また、サイクルタイムが短く、仕上がりもシャープです。そのため、複雑な形状や厳しい納期が求められる部品に最適です。
- 真鍮: 真鍮は 自然に安定しており、優れた切削性を備えています。工具への圧力を最小限に抑え、二次加工を必要とせずに均一な仕上がりを実現します。
- 銅:それ 高い導電性と熱伝導性を有し、電子部品や高周波部品に広く使用されています。
- 炭素鋼: この合金は、機械的応力に対して強度と信頼性に優れています。そのため、高速加工時の寸法制御と耐久性が求められる構造部品に適しています。
- ナイロン: 高性能プラスチックで、機械加工性に優れています。優れた耐久性を備え、軽量・非金属用途に多く使用されています。
- ポリカーボネート: ポリカーボネートは 強靭で透明、耐熱性に優れています。部品に衝撃強度や電気絶縁性が求められる場合に選ばれます。
スイス式旋盤加工と従来の旋盤加工の比較
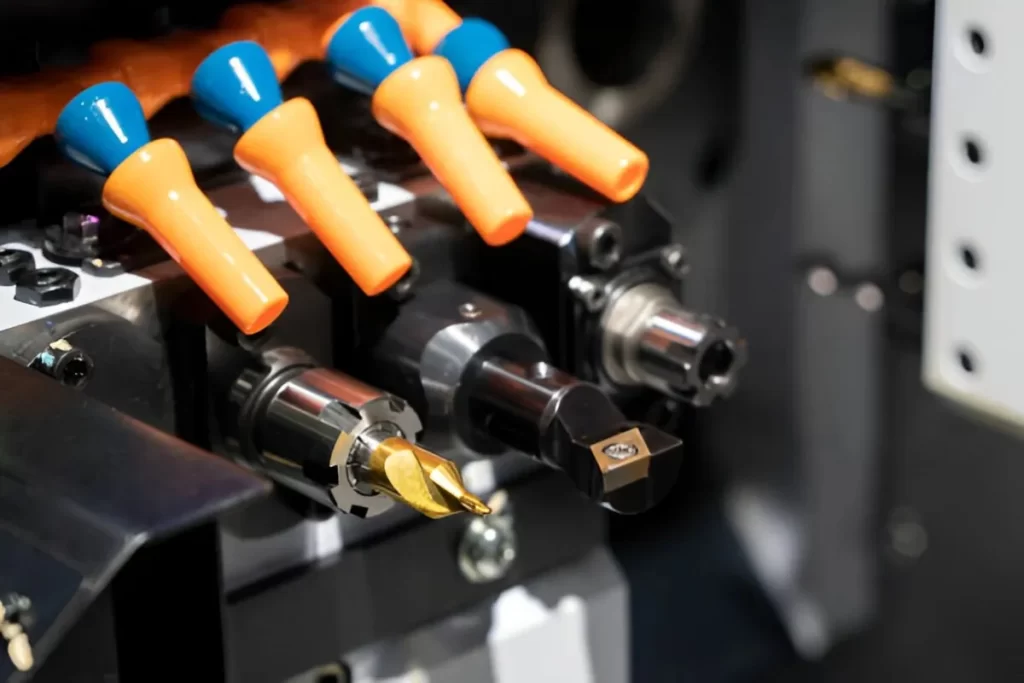
CNC旋盤 スイスタイプ
スイス式旋盤は、スピード、一貫性、短納期が求められる場合に適しています。一方、従来の旋盤加工機では、オペレーターは ロードして 部品を手動で降ろす高精度な部品を製造できますが、より高度な管理と注意が必要です。したがって、スイス式旋盤加工の利点は、部品の安定性、サイクルタイム、そして最終品質にあります。
ヘッドストックの動き
スイス式旋削では、バー材が切削Z軸に沿って移動します。主軸台はガイドを介して材料を送ります。これにより、ワークピースは工具に近い位置に保持されます。そのため、長尺で微細な部品でも高精度な加工が可能です。
一方、従来の旋削加工では、材料を固定した位置に保持します。工具が移動すると、長い部品は曲がる傾向があります。そのため、薄く小さな形状の場合、部品の取り扱いが適切でないと、切削中に反りが生じる可能性があります。
切断機構
スイス旋盤加工された部品は、小さなセクションごとに製造されます。機械は、次のセクションに送り込む前に、まず1つのセクションを仕上げます。この制御により、部品の全長にわたって表面仕上げと公差を確保します。
一方、従来の旋削加工では、部品全体が露出しており、工具は各工程を順番に完了します。そのため、工程に時間がかかり、切削ごとにばらつきが生じる可能性があります。
ワークサポート
スイス製の機械はガイドブッシュを使用しています。これにより、材料は切断ゾーンで直接保持され、振動を防ぎ、部品のたわみを防ぎます。
従来の機械では、このようなサポートは提供されません。部品が一定の長さを超えると、曲がってしまう可能性があります。特に小径部品の場合、これらの機械では精度を維持できません。
サイクルタイム
スイス式工作機械は、1サイクルタイムで複数の加工をサポートします。複数の軸にまたがる切断、穴あけ、ねじ切りを、停止することなく実行できます。バーフィーダーにより、工程は連続的に進行します。
従来の旋削加工では、より多くの手作業が必要になります。これらの機械は部品を順番に切削するため、工程の合間や部品のローディングのために停止する必要がある場合があります。
クーラントタイプ
スイス式旋盤では、潤滑に油性クーラントを使用します。このクーラントは摩擦を低減し、切削面を清潔に保ちます。また、表面品質を維持し、工具の摩耗を防ぐのにも役立ちます。
従来の旋削加工では、水系クーラント(油を水で乳化させたもの)が使用されることが多いです。このクーラントは熱を素早く除去しますが、潤滑性が低下し、腐食のリスクが高まります。
仕上げのニーズ
スイス旋盤加工された部品は、多くの場合、一回限りの加工で仕上げられます。この機械は、二次加工をほとんど、あるいは全く行わずに、すぐに使用できる旋盤加工部品を供給します。
従来の機械で加工した部品は、追加の研磨、バリ取り、切断が必要になる場合があります。そのため、厳しい公差が求められる場合は、時間と労力が増加します。
コストと価値
スイス製工作機械は高度な機能を備えているため、従来のスイス製旋盤よりも初期投資額が高くなる傾向があります。しかし、複雑な部品や大量生産においては、部品1個あたりの総コストは低くなります。
さらに、仕上げにかかる時間も短縮されます。スクラップ率と機械のダウンタイムも削減されます。スイス式旋盤加工は、長期的に見てより高い投資収益率をもたらします。
今すぐプロリアンをお試しください!
スイス旋盤加工部品の加工限界
スイス式旋盤は小型で精密な部品に最適ですが、それでも制約はあります。以下に留意すべき重要なポイントをご紹介します。
バーストックサイズ
スイスの機械には、 厚さは2~38ミリメートル。 直径は一定でなければなりません。一定でないと、ガイドブッシュを通るバーの送りが困難になり、部品の精度に影響します。
10mmを超えるバーは通常、片方の端が面取りされており、グリッパーでしっかりと保持しやすくなっています。機械によっては、より大きなバーを使用できる場合もあります。一般的に、このような設定は一般的ではありません。
ツールのサイズと費用
スイス式旋盤ではあらゆる部品が密集しているため、工具は小型で高精度である必要があります。つまり、工具の形状やサイズの選択肢が少なくなります。これらの工具はコストが高く、摩耗も早いため、交換費用もかさみます。さらに、工具交換にも時間がかかります。
冷却と熱の蓄積
スイス製の工作機械は水ではなく油で冷却します。油は潤滑性に優れ、工具の状態を良好に保ちますが、冷却速度が遅いという欠点があります。長時間の加工や硬い材料の切削では、熱が蓄積して問題が発生する可能性があります。そのため、過熱を防ぐため、回転数と送り速度に注意する必要があります。
セットアップとプログラミング時間
スイス式旋盤のセットアップは簡単ではありません。複数の工具を校正し、すべての軸を慎重にプログラムする必要があります。そのため、正しくセットアップするには熟練したオペレーターが必要です。従来の旋盤よりも初期費用が長くなります。
スイス型切削加工の実践的なヒント 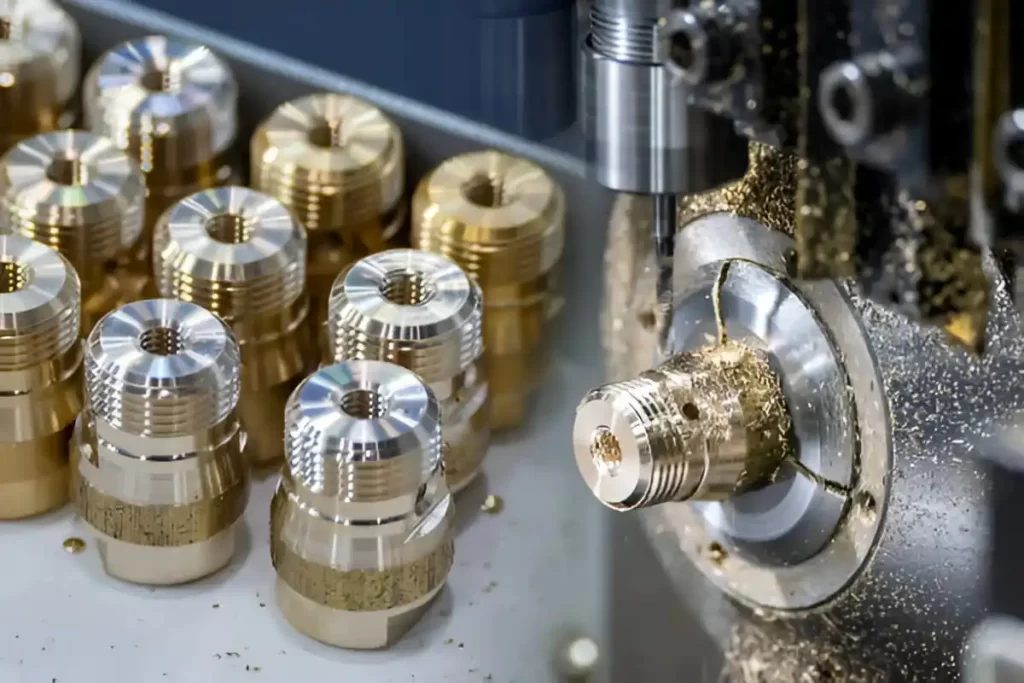
精密に機械加工されたスイス旋盤部品
- 精度と公差: ワークピースをガイドブッシュに近づけてください。そうすることでワークピースの曲がりを防ぎ、部品の精度が向上します。鋭利な工具を使用すると、切断が容易になり、滑らかな仕上がりになります。
- ワークピースの損傷を回避: 適切な素材を選んで 切削速度硬い材料は低速で切削する必要があります。一方、柔らかい材料は高速で切削できます。工具や部品を冷却し、損傷を防ぐためにクーラントを使用してください。
- より優れたチップ排出を実現: 小型部品では、切りくずが逃げる隙間がほとんどありません。切りくずの堆積を防ぐため、回転数と送り速度を調整してください。切りくずを除去するために、クーラントの流れを良くしてください。切りくずの排出を促進する工具とコーティングを選択してください。
- ツールパスを最大化: 小型部品には適切な工具と切削設定を選びましょう。複雑な切削にも対応できるCNCソフトウェアを使用してください。部品をしっかりと固定することで振動を抑え、より良い仕上がりを実現します。
Boda Techによる精密スイス旋盤部品製造ソリューション
Boda Techは、スイス製旋盤部品メーカーとしてトップクラスです。自社工場には最新のCNCスイス旋盤を備え、お客様のプロジェクトに必要な精度で小型部品を製造いたします。このアプローチにより、廃棄物を削減し、プロセスをスピードアップできます。そのため、安定した品質の部品を遅延なくお届けできます。
お客様と緊密に連携し、お客様のご要望を的確に把握いたします。試作品1点から量産品まで、あらゆるニーズに完璧に適合し、納期通りに納品いたします。お気軽にお問い合わせください。 スイス旋盤サービス 世界中の OEM から信頼されています。