
レーザーCNC vs. プラズマCNC
金属加工において、コンピュータ数値制御(CNC)切断機を使用する製造工場にとって、レーザー切断とプラズマ切断のどちらを選択するかは重要な決定事項です。レーザー切断技術とプラズマ切断技術にはそれぞれ独自の利点があります。
レーザー切断とプラズマ切断は、それぞれ切断品質、材料適合性、運用コストが異なります。このブログでは、レーザー切断とプラズマ切断を分析し、CNCアプリケーションにおける具体的な要件への適合性とエンジニアリングの詳細について解説します。レーザー切断とプラズマ切断のCNCアプリケーションを比較することで、プロジェクトや製造ニーズに最適な切断技術を見つけることができます。
今すぐプロリアンをお試しください!
CNC加工におけるファイバーレーザー切断
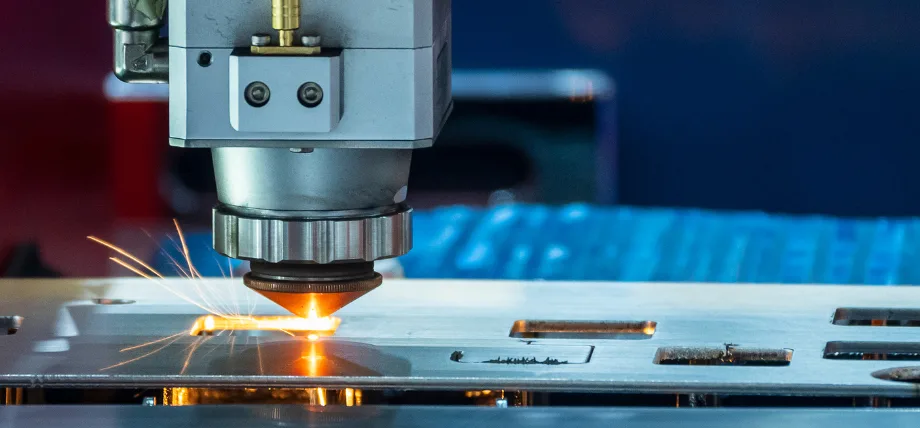
ファイバレーザ切断
ファイバーレーザー切断は、ファイバーレーザーから発生するレーザービームを用いて金属を切断する仕組みを利用しています。CNCレーザーシステムでは、レーザー切断機が光ファイバーを通して高出力レーザーを照射し、そのビームを材料に集束させてステンレス鋼、軟鋼、アルミニウムなどの材料を蒸発させます。
ファイバーレーザーが高精度切断を実現する仕組み
ファイバーレーザーは、板金に精密な切断を施すことができます。ファイバーレーザーシステムは、カーフ幅(切断幅)が狭いのが特徴です。レーザーカッターは、+/- 0.1 mmの許容誤差を持つ集束レーザーを使用しているため、このような厳しい許容誤差を実現でき、複雑な形状に最適です。
さらに、CNC制御により、レーザーは事前にプログラムされたパスに沿って動作し、製造における再現性が向上します。ファイバーレーザーは様々な種類の材料を切断できますが、最も優れた切断品質は薄い金属板の切断に得られます。
一般的なファイバーレーザーの最大ゲージは約 1 インチです。
ビーム照射と物質相互作用
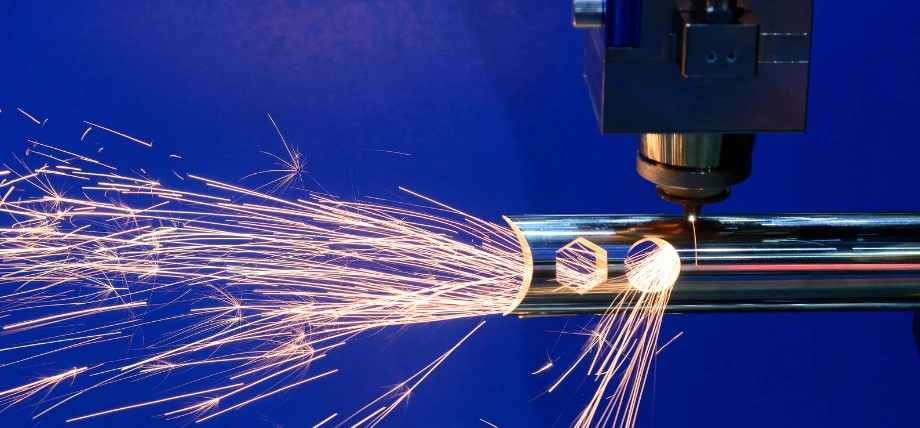
金属と相互作用するビーム
レーザー切断システムでは、ファイバーレーザーによってレーザービームが生成され、光は増幅され、希土類元素が添加されます。レーザーは材料と相互作用し、エネルギーを吸収して金属を切断します。
レーザー切断の鍵は、切断した金属を酸化から守ることです。窒素などのアシストガスを使用することで、溶融した材料を素早く除去し、切断面を保護し、滑らかな表面を実現します。
通常、ビームと材料表面の相互作用によりきれいなエッジが生成され、CNC 切断における二次加工が削減されます。
反射性金属の限界
レーザー切断は様々な材料に有効ですが、ファイバーレーザーは銅のような反射率の高い材料には適していません。レーザー切断はエネルギー吸収を利用するため、反射したレーザー光がレーザー切断機に損傷を与える可能性があります。
特定の波長を持つ特殊なレーザー加工機を使用すればこの問題を軽減できますが、反射性材料はレーザーカッターにとって制約となります。
CNCシステムにおけるプラズマ切断技術の仕組み
プラズマ切断は、プラズマアークを用いて導電性金属を切断します。軟鋼やステンレス鋼も切断可能です。一般的なプラズマ切断機は、プラズマカッターを用いて高速プラズマジェットを発生させ、切断ベッドから材料を溶かして除去します。
現代の機械加工におけるX-Definitionプラズマ
プラズマビーム
X-definitionは、厚い材料でも優れたエッジ品質と精度を実現できるプラズマ切断システムの先進技術です。X-definitionは、ハイ・ディフィニション・プラズマ(HPR)の進化形です。
プラズマアーク生成とガス選択
プラズマ切断機のプラズマトーチは、窒素やアルゴンなどのガスをイオン化することでプラズマアークを発生させます。プラズマジェットは20,000℃を超える高温に達し、プラズマカッターが金属を効率的に切断することを可能にします。
ガスの選択は切断速度と刃先品質に影響を与えるため重要です。ステンレス鋼では、酸化を抑制する性質を持つ窒素が主に使用されます。
熱影響と熱影響部
プラズマ切断にはいくつかの課題があり、最も顕著なのは、レーザー切断と比較した場合の切断プロセス中に発生する熱と熱影響部 (HAZ) です。
HAZはいくつかの望ましくない特徴を生み出す可能性がある
- 切断面の周囲を硬くしたり柔らかくしたりすることができます
- 脆さにつながる
- 耐食性が低下する
- 粒構造の変化により強度が低下したり、性能が変わったりする
切断エッジの品質:CNCアプリケーションにおけるレーザーとプラズマ
プラズマCNC技術とレーザーCNC技術を比較する場合、切断面の品質が重要な役割を果たします。どちらの切断システムも、それぞれ異なる切断面品質特性を生み出します。
カーフ幅とエッジの垂直度
レーザー切断のカーフ幅
レーザー切断では0.1~0.3mmの狭いカーフ(切断幅)が得られますが、プラズマ切断では1~3mmのカーフしか得られません。これは、レーザーカッターがCNCアプリケーションにおける精密切断に不可欠な、より優れたエッジの垂直性を実現できることを示しています。
プラズマ切断エッジは、特に厚い材料の場合、わずかにテーパー状になることがあります。
表面粗さと二次加工のニーズ
レーザーカットは、表面の粗さを最小限に抑え、滑らかな表面を実現します。場合によっては、表面を滑らかにするための後処理が不要になりますが、多少の仕上げが必要になる場合もあります。
一方、プラズマ切断面はスラグが発生するため、研磨や機械加工が必要になります。全体的に見て、ファイバーレーザーカッターは金属部品のきれいな切断面を実現するのに優れています。
複雑な形状に対する精密な許容差
複雑な部品や複雑な形状の場合、レーザー切断はプラズマ CNC よりも優れた結果を生み出します。 レーザー切断 パターンや内部構造、複雑なデザインのある用途に適しています。CNCプラズマ切断は、よりシンプルで大規模な直線切断に適しています。
材質と厚さの互換性
薄板から中板までのファイバーレーザー切断
ファイバーレーザーは金属板を切断できます。軟鋼であれば、厚さ20mmまで切断できます。ステンレス鋼やアルミニウムの切断にも非常に適しており、高速かつ高精度な切断が可能です。レーザー切断機は、精密な加工が求められる業界で広く使用されています。
厚い材料のプラズマ切断能力
プラズマカッターは、厚い材料を切断する際に最も優れた性能を発揮します。最大50mmの軟鋼まで切断可能です。また、プラズマ切断機は、より大きなサイズの導電性金属を短時間で加工できます。
この特性により、大きな負荷がかかる加工に適しています。材料の厚さが増加すると、切断品質が低下する可能性があります。
導電性材料と非導電性材料の制約
プラズマ切断は、電気を通す金属にのみ適用できます。これは、プラズマアークが電気を通すためには金属が必要だからです。一方、レーザー切断は様々な材料を切断できます。光をあまり反射しないものであれば、金属だけでなく非金属の材料も切断できます。そのため、レーザーシステムはCNC加工においてより柔軟な選択肢となります。
CNC加工における運用コストと効率
初期投資:ファイバーレーザー vs プラズマシステム
ファイバーレーザー切断システムは、高度なレーザー技術とCNC統合のため、初期費用が高くなる傾向があります。一方、プラズマ切断システム、特に従来型プラズマ切断システムは、より安価な選択肢となるため、小規模な製造工場でも導入可能です。
消耗品、ガス、メンテナンス費用
電極とノズルの消費はプラズマカッターの運用コストを押し上げます。レーザー切断では光学部品の定期的なメンテナンスが必要です。レーザー切断で使用する窒素やプラズマ切断で使用するアルゴンなどのガスのコストも総費用に影響します。
切削速度
切断速度は、切断対象物と厚さによって異なります。ファイバーレーザーは薄い金属をより高速に切断します。これにより、大量の材料を必要とするCNC製造において、生産性が向上します。一方、厚い材料の場合は、プラズマカッターの方が適しています。これにより、重量級の加工作業にかかる時間が短縮されます。
CNC加工におけるアプリケーション固有の考慮事項
レーザー切断とプラズマCNCのどちらを選ぶかは、プロジェクトの具体的な要件によって異なります。以下に、典型的な適用例をご紹介します。
- 航空宇宙および自動車産業におけるレーザーカットの活用事例:
レーザー切断はステンレス鋼やアルミニウム部品を正確に切断できるため、アルミニウムパネルやシートの切断が必要な航空宇宙産業では非常に有用です。CNC レーザー切断の利点 製造工程において軽量で高強度の部品のエッジ品質を実現する能力です。 真鍮レーザー切断 航空宇宙分野では、コネクタやファスナーなどのコンポーネントの精密な切断を提供しています。
- プラズマ切断による重工業と建設:
建設業界では、プラズマ切断は厚い軟鋼板に必要な切断効率を提供します。CNCプラズマシステムは、構造梁などの大型部品を建設業界で許容される許容誤差で切断できます。
- ウォータージェットの代替品:
ウォータージェット切断は、非熱的手段で金属板を切断するもう一つの方法です。ウォータージェットは、HAZ領域を生成せずに金属ストリップやシートを切断するのに優れていますが、 プラズマCNC切断とウォータージェットただし、速度が遅いという制限があります。
今すぐプロリアンをお試しください!
高精度 レーザー切断サービス
Boda-Techは、レーザー切断部品において、均一な部品プロファイル、クリーンなエッジ、そしてHAZ(熱影響部)対策を提供します。各種材質とゲージの詳細については、お問い合わせください。 無料見積もり 。
結論
レーザー切断とプラズマCNCを比較すると、CNC加工における主要な利点と限界が明らかになります。ファイバーレーザー切断は、精度、滑らかな切断面品質、そして材料選択の多様性に優れています。最新のX-Definitionプラズマを使用したプラズマ切断は、より厚い材料や導電性金属の切断に優れており、コストも安価です。
CNC切断方法の選択にあたっては、切断品質、カーフ幅の制限、運用コスト、そしてプロジェクトのアプリケーション固有の要件を理解する必要があります。アプリケーションによっては、切断性能が保証されるレーザー切断やプラズマ切断よりも、ウォータージェット切断を検討する方が賢明な場合もあります。