
板金パンチング
Panels, enclosures and brackets often need holes, slots and repeated openings. These can be made by punching, laser cutting or other routes. For a component inquiry, review our 板金パンチングサービス and identify the finished-part requirements.
金属パンチング加工は、板金の穴形状とサイズに類似した形状の金属プレスパンチを金型に押し当て、パンチの刃先でせん断力によって材料を切断する加工です。
この記事では、金属パンチング加工、そのメリットとデメリット、用途、そして避けるべきよくあるミスについて解説します。最後に、パンチング加工とスタンピング加工、ブランキング加工、レーザー切断加工を比較します。
板金パンチングとはどういう意味ですか?
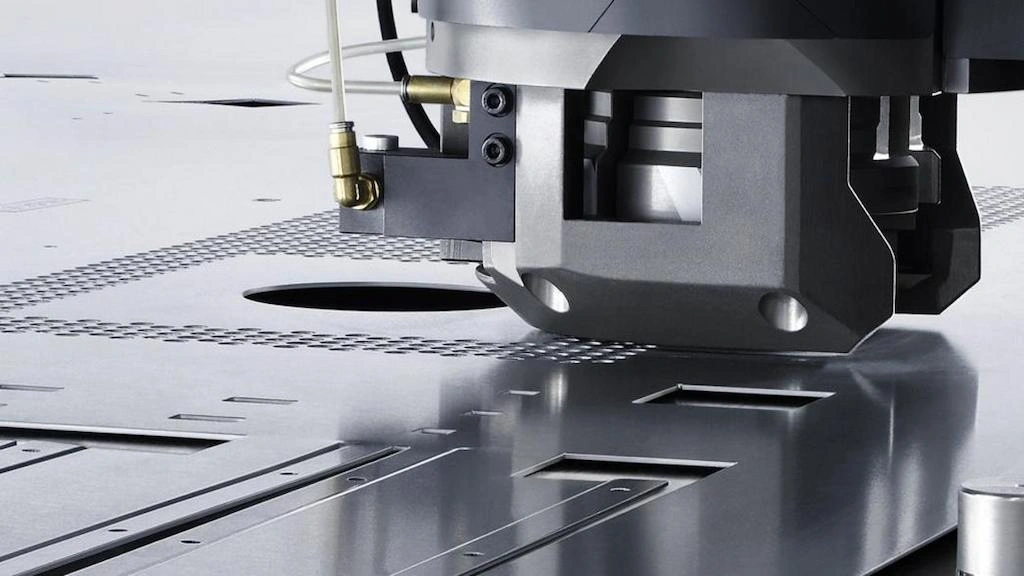
金属打ち抜き加工
Punching creates holes, slots and other openings by shearing sheet with matched tooling. Louvers and embossments are forming operations requiring suitable tools and machine capability; they are not inherent in ordinary piercing.
穴形状と同一のプロファイルを持つパンチが、板金を対応するダイに打ち付けます。パンチの刃先せん断力が材料に作用することで穴が開き、その下にスクラップが残ります。
Mild steel, stainless steel, aluminum, brass and copper are material families to evaluate. Exact grade, thickness, hole size, tool guidance and machine capacity determine feasibility; no general thickness maximum applies.
板金打ち抜き加工に使用する機器の種類
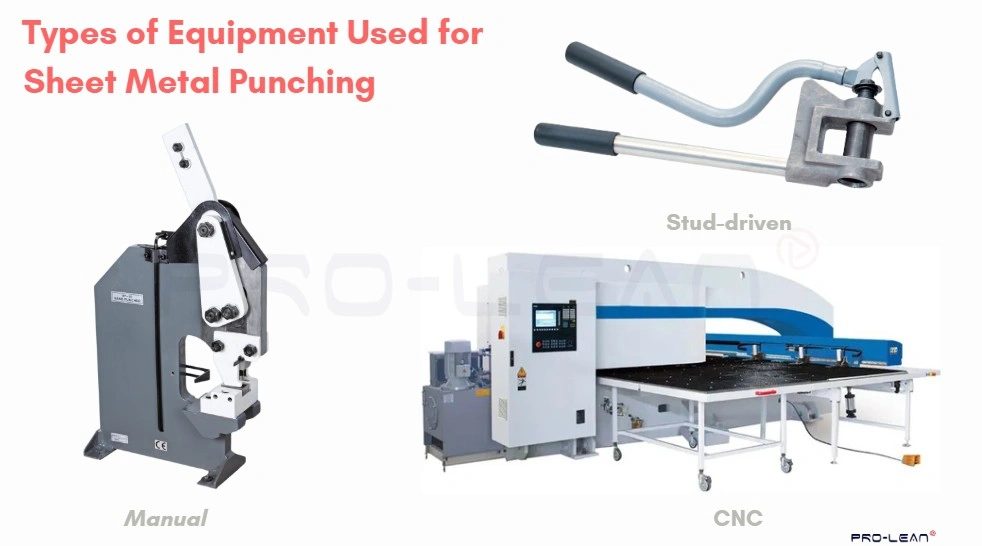
パンチングプレスの種類
パンチプレス は、 板金穴あけパンチとダイのセットが組み込まれており、穴の切削プロファイルを成形するための作業を実行します。これらは、電子ユニットによって制御される油圧式または機械式のプレスです。
また、工具ホルダー、シートサポート、クランプ、バリ取りシステム、スクラップ除去機構も必要です。これらの工具と個々のシステムは、精密で効率的な金属パンチングステーションに不可欠です。
手動、CNC、スタッド駆動パンチの 3 種類のパンチング プレスについてさらに詳しく説明します。
手動パンチプレス
手動パンチプレスは、 機械式レバー 手の力を強力なパンチストロークへと変換し、対応するダイにシートを当ててせん断します。そして、機械リンク自体がパンチを打撃後に再配置します。
手動プレスは、高負荷および大量生産のプロジェクトには適していませんが、柔軟性とカスタマイズ性に優れています。
CNCパンチプレス
これらはコンピュータ数値制御(CNC)統合パンチングプレスであり、コンピュータからの指示によってパンチヘッドの動きと位置決め、ストロークの深さ、金属板の送り速度、そしてパンチングシーケンスが制御されます。さらに、CNCは他の金属成形工程と連携してプロセスを効率化します。
スタッド駆動プレス
このタイプのパンチングプレスは、ねじ付きラムまたはねじ駆動システムを使用し、パンチングラムに徐々に圧力をかけて穴を開けます。あまり一般的ではありませんが、厚い板材の手打ちに適しています。
今すぐプロリアンをお試しください!
パンチングプロセスはどのように機能しますか?
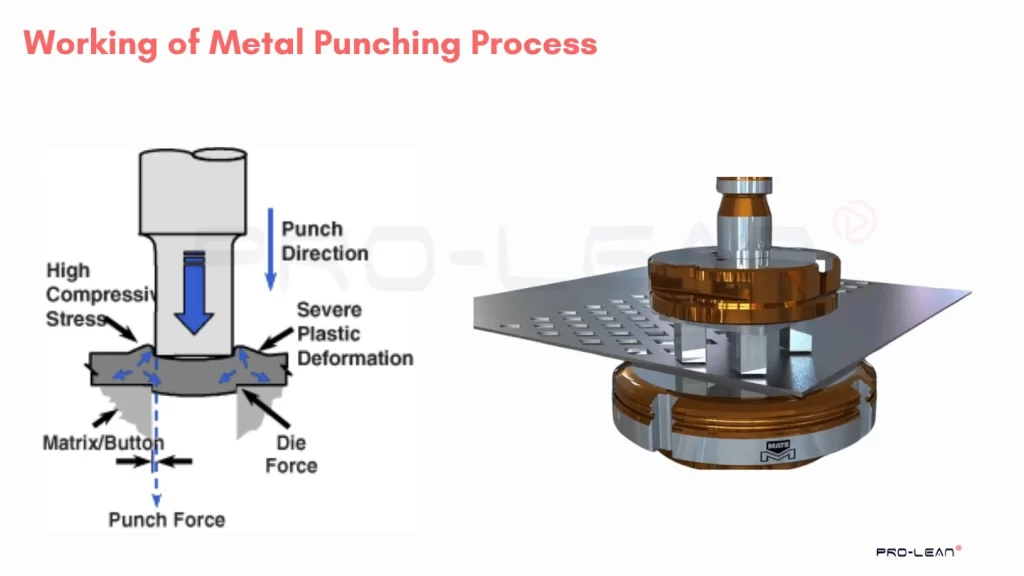
金属打ち抜き加工
動作機構はシンプルで、穴の形状とサイズと同一のプロファイルを持つパンチラムを機械式または油圧式で押し付けて打ち抜くというものです。しかし、この加工には、部品設計、ダイとパンチの金型設計、機械のセットアップ、パンチの打ち込み、バリ取り、最終検査といった一連の個別工程が必要です。
以下のリストは、板金打ち抜きプロセスに含まれる手順の概要を示しています。
- デザインとプログラミング: まず、パンチ穴付きの部品の2D/3D設計を作成し、寸法と公差の概要を設定します。次に、CNCパンチングマシンを使用する場合は、CNCプログラムファイルを生成します。
- 材料の選択: 適切な材料を選択し、用途に適したシートの厚さを決定します。
- ダイ&パンチツール: カスタムダイとパンチが必要な場合は、CNC、鋳造、放電加工、またはその他の適切な方法で設計・製造してください。それ以外の場合は、ダイパンチツールの種類とサイズを選択してください。
- マシンのセットアップ: これには、送り出しのセットアップ、金型のクランプ、パンチの位置決め、そしてCNCプログラムファイルの機械へのアップロードが含まれます。さらに、パンチ速度、ドウェル時間、パンチのシーケンスも設定します。
- パンチ打撃: セットアップ後、プログラムを実行すると、事前に決められた速度とシーケンスに従ってパンチがシートを叩きます。
- バリ取り: パンチで材料を切断して穴を開けた後、エッジが滑らかできれいでない場合があります。そのため、バリ取りが必要です。
- 検査と品質管理: 部品の表面欠陥を検査します。その後、測定と試験を通じて寸法精度と品質を確認します。
形状によるパンチング加工
パンチングに使用される特定の金属成形操作に基づいて、ノッチング、スロッティング、ピアシング、ランス、エンボス加工、ブランキングなどのさまざまなタイプに分類できます。
以下の表は、板金パンチング加工の一般的な種類の概要を示しています。
| 操作 | それは何ですか? | 典型的な使用 |
| 刺すような | シートに希望の形状の穴を切り抜きます。 | ファスナー穴 |
| ノッチング | 端または角から材料を切り取る。 | タブ/フィット機能 |
| スロッティング | 長い長方形または楕円形の開口部を作成します。 | 配線、タブ |
| ブランク | シートから完全なピースを取り外す | ワッシャー、部品 |
| 切開 | タブまたはリップを残して部分的にカット | スタンドオフ、通気口 |
| エンボス加工 | 隆起/凹みディテールの局所的な形成。 | 強化、ロゴ |
| ミシン | 小さな穴の繰り返しパターンを作成します | 換気、美観 |
打ち抜き加工方法(製造工程別)
製造業で一般的に使用されるパンチング操作にはいくつかの種類があります。 各操作には独自の利点があり、特定の用途に適しています。
a. シングルパンチング
シングルパンチングはシングルヒットパンチングとも呼ばれ、単一のパンチとダイを使用して金属に穴または形状を作成します。 この操作は単純な形状やデザインによく使用され、少量生産に最適です。 シングルパンチングは最小限のセットアップで済み、迅速に結果を得ることができるため、プロトタイプやカスタム部品によく使用されます。
b. 複数のパンチング
ギャング パンチングまたはマルチヒット パンチングとも呼ばれるマルチ パンチングでは、固定パターンで配置された複数のパンチとダイを使用して、金属に複数の穴または形状を同時に作成します。 この操作は XNUMX 回の操作で複数の部品を生産できるため、大量生産の実行によく使用されます。 複数のパンチングは効率を高め、生産時間を短縮できるため、繰り返しのパターンやデザインを持つ部品に最適です。
c. クラスターパンチング
クラスターパンチングは、複数のパンチングのバリエーションであり、複数のパンチとダイを密集したパターンで配置して、複雑な形状やデザインを作成します。 この操作は、高精度の結果を生成できるため、複雑な形状や厳しい公差を必要とする部品に使用されます。 クラスターパンチングは、精度が重要となる電気コネクタ、ブラケット、継手などの用途によく使用されます。
d. プログレッシブパンチング
プログレッシブ スタンピングまたはプログレッシブ ダイ パンチングとも呼ばれるプログレッシブ パンチングでは、特定の順序で配置された一連のパンチとダイを使用して、金属に対して XNUMX 回のパスで複数の操作を実行します。 金属は機械に供給され、各ステーションで打ち抜き、曲げ、成形などの特定の操作が実行されます。 この操作は、高レベルの精度と効率で部品を生産できるため、大量生産に最適です。
e. Nibbling
ニブル ニブリングは、一連の小さなパンチングストロークを重ね合わせることで徐々に輪郭を形成する特殊なパンチング方法です。専用の金型形状に依存するシングルヒットパンチングとは異なり、ニブリングはプログラムされたツールパスに従って動作するため、特注の工具を使用することなく複雑な形状や不規則な形状を成形できます。
この方法はCNCタレットパンチングシステムで一般的に使用されており、少量生産、試作品製作、および非標準形状の部品に特に適しています。
今すぐプロリアンをお試しください!
CNC パンチングのコストはいくらですか?
Punching cost depends on tool availability, hit count, sheet utilization, setup and secondary work. Compare the finished-part quotation at the intended quantities rather than assuming punching is always cheaper than laser or waterjet cutting.
金属打ち抜き加工の正確な量は、材料の種類、金型と工具、必要な許容範囲、仕上げ要件、リードタイムなど、いくつかの要因によって異なります。
正確な費用を知りたい場合は、デザインをアップロードして 見積もりを取得 明確なコストの内訳付き。
金属打ち抜き加工のミスを避けるための戦略と実践
パンチングは単純に聞こえますが、材料のかじり、エッジのバリ、変形などのミスを避けるためにはさまざまな戦略が必要です。
以下は、業界の慣行に基づいた 5 つのパンチ戦略です。
熱の蓄積を避ける
Plastic deformation during punching can work-harden the material, while friction and repeated cycling can heat tools and contribute to galling. Review lubrication, tool condition, clearance and the punching sequence; work hardening is not simply caused by heat buildup.
小さな穴にはレーザー切断を使用する
Small-hole feasibility depends on hole diameter relative to sheet thickness, material strength and tool guidance. Compare punching with laser cutting or drilling for the actual feature; a radius-to-thickness rule alone does not select the process.
パンチング後のエッジのバリ取り
パンチエッジの高速打撃により、パンチ穴にはバリが発生する可能性があります。そのため、寸法安定性の維持、安全性の確保、そして美観の実現にはバリ取りが不可欠です。一般的なバリ取り技術には、サンドブラスト、電解研磨、ビードブラストなどがあります。
金属パンチングマシンのパワーを決定する
Estimate punching force from the cut perimeter, thickness and material shear strength. Press selection must also account for stripping force, tooling condition, tool geometry and the machine supplier’s guidance; force and power are different quantities.
パンチ力を計算する式は次のとおりです。
A first-order estimate is F = L × t × τ, where L is the cut perimeter, t is sheet thickness and τ is material shear strength. Use consistent units and verify the estimate against the tooling and press requirements.
専門メーカーとの提携
For finished sheet metal parts, send the drawing, material, thickness, quantity and acceptance requirements for a tooling and route review. Do not assume that a part-supply inquiry includes the sale or delivery of punches and dies.
板金パンチングの産業用途
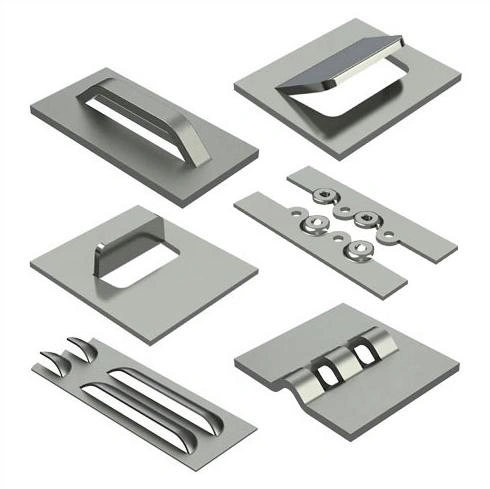
金属打ち抜き部品
の用途 金属打ち抜き方法 シンプルな建築金属細工から 電気筐体の製造 自動車部品の製造。多くの場合、曲げ加工、レーザー切断、および 板金スリット加工完全な部品を形成する。
のを見てみましょう 板金パンチングの用途 電気、自動車、航空宇宙、建築、家電産業など。
電気産業
パンチング加工は、電気筐体に換気、ケーブル接続、取り付けブラケットなどの繰り返し穴を開けるために使用されます。例えば、パンチングパネル、ルーバー通気口、コネクタ用の切り欠き、パネルブラケットなどです。
自動車産業
様々な自動車板金部品には、様々な形状の正確な穴あけが求められます。金属パンチング加工は、様々な自動車部品において、優れた再現性で精密な穴あけ加工を可能にします。例えば、シートフレームブラケット、ヒートシールドの穿孔、ボディインナーパネル、クリップ&リベット穴などです。
建築業界
様々な建築部材に精密な穴、切り欠き、ルーバーを加工するには、金属パンチング加工が用いられます。例えば、ファサードパネル、吸音パネル、外装材、装飾部品などです。
家電
家電業界では、板金パンチング加工は、量産家電製品の精密な開口部や組み立て部品の製造に使用されています。例えば、通気口、取り付けブラケット、グリルパネル、ヒンジなどです。
板金パンチングのメリット
以下のリストは、板金加工における金属パンチングの利点の概要を示しています。
- 高い生産速度: CNC システムはパンチの動き、供給、およびパンチングのシーケンスを自動化し、それによってパンチング速度を向上させます。
- Dimensional control: Achievable hole size and location depend on material, tooling, clearance, pattern and agreed inspection conditions.
- 繰り返し性: 板金パンチ穴は自動化により高い再現性を実現しています。
- 費用対効果: ツールには初期費用がかなりかかりますが、中規模から大規模生産の場合、CNC ダイ パンチングはコスト効率が高くなります。
- Material selection: Confirm the exact sheet grade, thickness, strength and finish against the part geometry and available tooling.
板金パンチングの欠点
以下のリストは、板金加工における金属パンチングの欠点を概説したものです。
- Feature scope: Ordinary piercing creates openings. Louvers, embossing or extruded holes require compatible forming tools and a suitable machine; their availability must be confirmed.
- Tooling investment: Existing tools may suit some shapes; custom tools and trials add cost. Compare the actual route at the requested quantities.
- 材料の無駄: 他の方法に比べて、比較的多くのスクラップが残ります。穴が大きいほど、材料の無駄が多くなります。しかし、スクラップはリサイクル可能です。
- 安全性の懸念: パンチング工程では、作業者と作業スペースの両方に対して厳格な安全対策が必要です。
金属パンチングとブランキング
パンチングとブランキングの主な違いは、ブランキングでは打ち抜かれた形状(ブランク)が目的の部品となるのに対し、パンチングではスクラップとして扱われることです。パンチは、必要な部品のサイズと形状に基づいて形状が設計され、金属板をブランキングダイに打ち付けて材料を切断します。
以下の表は、パンチングとブランキングの簡単な比較を示しています。
| 機能 | 金属打ち抜き | ブランク |
| プロセス | 穴を開けるには、局所的な材料を除去する必要があります。 | シートからブランクとして完全な部品を切り出す |
| 結果 | 穴の開いたシートとそのスクラップ | 分離された部品。スクラップは切れ端です。 |
| 公差 | 許容誤差は中程度で、二次仕上げが必要な場合が多い | Depends on tooling, material, clearance and inspection |
| ツーリング | シンプルなパンチと高速生産 | ダイは似ていますが、剥離が必要な場合があります |
金属パンチング vs レーザー切断
レーザー切断工程では、高集束レーザービームをシートに正確に照射し、材料を溶かして穴などの形状を作ります。CNCシステムがレーザーヘッドの動きを制御します。
レーザー切断 offers programmable contour flexibility without a dedicated shape-specific cutting die. Edge condition, thermal effects, material, feature geometry and quantity still need review; there is no universal tolerance or cost advantage.
金属パンチングとスタンピング
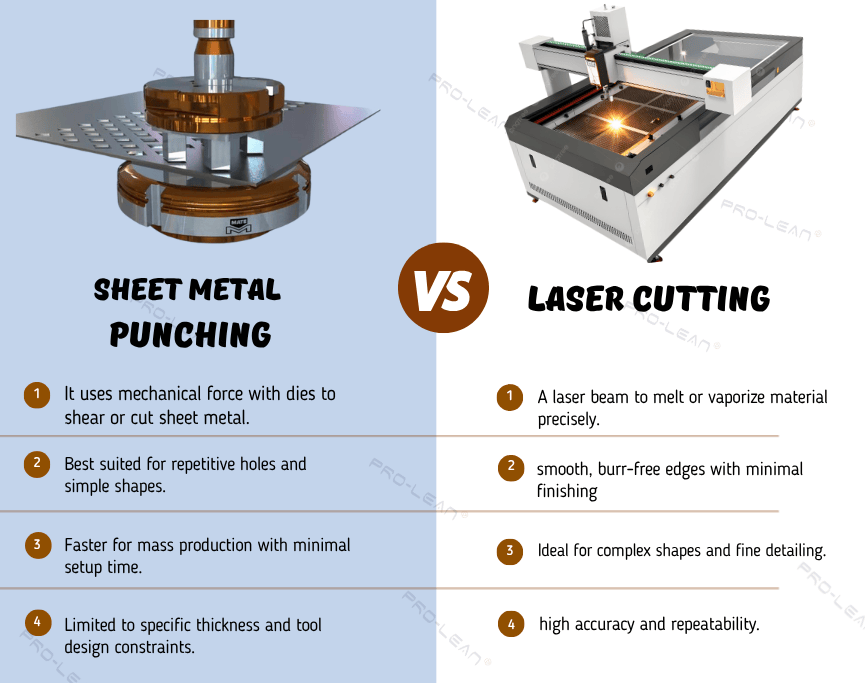
パンチング vs レーザー切断
パンチングはスタンピングの一部であり、他のさまざまな金属成形方法と順番に組み合わせて、複雑な板金部品を製造します。
スタンピングとは?スタンピングとは、打ち抜き、切断、曲げ、深絞りなどの加工を含む板金加工工程です。一方、パンチングは穴あけや開口部の形成に特化しています。
比較表を見てみましょう パンチングとスタンピング 以下:
| 機能 | 金属打ち抜き | 金属プレス |
| 業務執行統括 | カットのみ | 切断と成形の組み合わせ |
| 目的 | シートに開口部を作成する | 完成品または成形品を生産する |
| ツーリング | シンプルなパンチとダイ | プログレッシブダイまたは複合ダイ |
| 出力 | 有孔シート | 成形部品 |
| 複雑 | ロー | ハイ |
| 費用 | Tooling cost depends on the shape and available tools | Compare dedicated tooling, setup and finished-part price |
まとめ
金属パンチングは一見シンプルに聞こえますが、板金加工において汎用性の高い工程です。様々な業界で、精密な穴、切り欠き、スロット、ピアシングなどの加工に幅広く利用されています。そのため、パンチング加工は、大量生産プロジェクトにおいて、高い再現性、高速性、そして優れたコストパフォーマンスを実現します。
さらに、高品質の結果を得るには、適切なタイプのパンチングプレス、適切なツールを使用し、プロセスを慎重に実行する必要があります。
詳細については、 お問い合わせ エンジニアと話してください。
よくあるご質問
板金の打ち抜き加工とは何ですか?
パンチング加工は、パンチでシート材をダイに押し込み、穴や形状を切り出す金属部品製造プロセスです。
板金パンチにはどのような種類がありますか?
一般的な板金パンチの種類には、プレーンパンチ、ノックアウトパンチ、ドローパンチ、複合パンチ、プログレッシブダイパンチなどがあります。