
「表面粗さは表面仕上げ処理と密接に関係しています。すべての表面仕上げ技術は、粗さの値を必要なレベルに下げることを目的としています。」
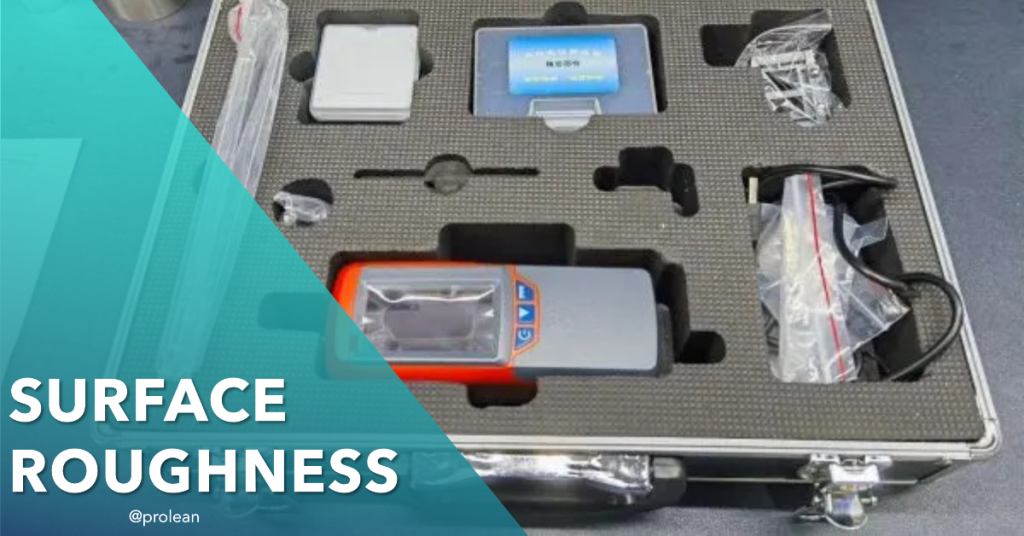
表面粗さの測定は、あらゆる製造プロジェクトの品質管理において不可欠なステップです。Bodaでは、機械加工部品を扱うすべての人にとって、表面粗さの複雑さを理解することが不可欠であると考えています。
このパラメータは、顧客の仕様、部品のパフォーマンス、および業界標準への一般的な準拠に影響します。
粗さのレベルは、部品や製品の機能、耐久性、外観に影響を与えます。したがって、さまざまな表面粗さパラメータ、測定方法、粗さグレード番号、粗さ変数などについて説明します。
その 機械加工表面仕上げ 一部 表面の粗さの値 (Ra) を使用して測定され、通常はマイクロメートル単位で表されます。
この値は表面の凹凸や欠陥に関する情報を提供します。
粗さのレベルは、部品や製品の機能性、耐久性、外観に影響します。
したがって、ここではさまざまな表面粗さのパラメータ、測定方法、粗さの等級番号、粗さの変数などについて説明します。
機械加工部品の表面粗さはどのくらいですか?
表面粗さは、機械加工された部品の表面の滑らかさを測定するパラメータです。 これは、表面の不規則性を特徴付ける表面の質感と外観を判断する優れた方法です。 これは数値的なアプローチであり、触覚や視覚的な認識とは関係ありません。
表面の凹凸はさまざまな理由で発生します。 一般的な CNC 加工の欠陥 (工具のたわみと振動)。これらの不規則性は部品のさまざまな側面に影響を与えます。粗さレベルが望ましいレベルにない場合、組み立て、腐食、磨耗、外観、その他多くの問題が発生する可能性があります。
プロジェクトの期間とコストを削減するには、表面欠陥を可能な限り最小限に抑える必要があります。これを実現するには、最高レベルの品質管理を遵守する加工業者と協力することが重要です。
ISO 9001認証を取得したBoda 厳格な DIN-2768-fineおよびDIN-2768-medium規格に準拠した部品の製造により、高い公差と完璧な品質の部品を製造しています。また、徹底した目視検査を実施し、品質レポートを提供しています。
Ra表面仕上げの例
Ra 表面仕上げは、エンジニアリングおよび製造における表面仕上げの品質を特徴付ける一般的な方法です。 Ra 表面仕上げ値とそれに対応する表面の種類の例を次に示します。
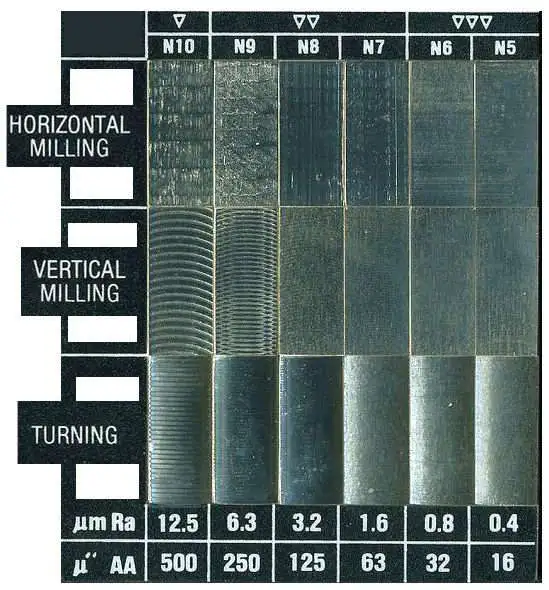
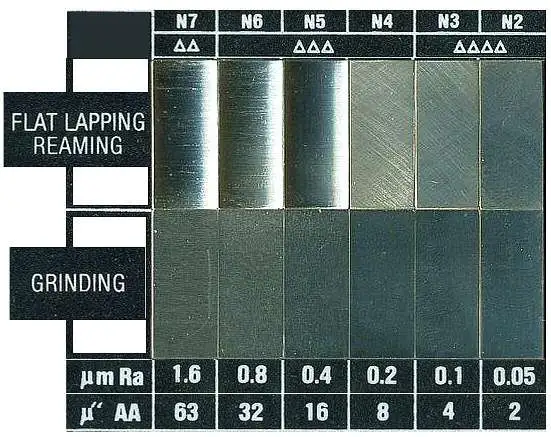
表面粗さ加工カード
- Ra 0.1 μm: 超平滑な研磨面
- Ra0.2~0.5μm:鏡面仕上げ
- Ra 1.0~2.0μm:梨地仕上げ
- Ra 3.2 μm: 標準的な工業用仕上げ
- Ra 6.3 μm: 粗い、鋳放しの表面
- Ra 12.5 μm: 非常に粗いブラスト表面
関連情報:CNCフライス盤で表面粗さを避けるには?ガイド2024
表面性状の数値計算
テクスチャの品質を定量化するための XNUMX つの基本パラメータ、表面粗さ、うねり、およびレイがあります。
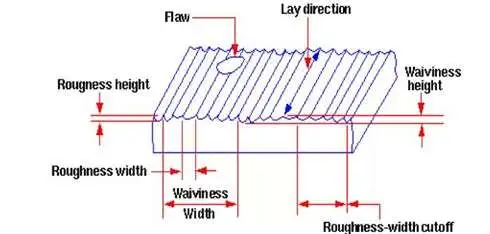
表面性状のプロファイル
- うねり: うねりとは、通常の表面からの最適な広い間隔の偏差を指します。 うねりの長さは、表面テクスチャのうねりを測定するために使用されます。
- レイ: これは、ツールと加工操作に応じて、垂直、円形、平行、放射状、多方向など、表面テクスチャの主なパターンを指します。たとえば、CNC 旋削では円形のテクスチャが生成されます。
- 粗さ: 公称 (ベース) 表面からの反復的またはランダムな偏差が表面粗さを定義します。 例として、大きな偏差は粗い表面を表し、最小の偏差は滑らかな表面を意味します。
これら XNUMX つのパラメータのうち、表面粗さパラメータは製造時に表面仕上げの品質を制御するために使用されます。
表面粗さパラメータ
平均表面粗さ 「ら」 加工された表面の粗さの値を計算するために使用されます。 「ベース(名目)表面からの粗さプロファイルの平均偏差」として定義されます。 これは、絶対粗さ値を積分してプロファイルの長さを除算することによって数学的に計算されます。
RMS は、表面粗さの数値計算に使用されるもう XNUMX つのパラメータであり、表面の微細な山と谷の二乗平均平方根によって計算されます。 ただし、「Ra」は主に表面粗さを表すために使用され、その値の測定方法はさまざまです。
粗さの記号
表面仕上げ記号は、機械加工部品の表面仕上げの望ましいレベルを示すために使用されます。 シンボルは、表面仕上げの仕様をサプライヤーや機械工に伝達するための標準的な方法を提供します。
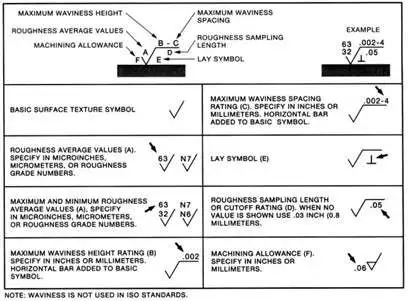
粗さ記号
いくつかの一般的な 表面仕上げ記号 業界で使用されているものには以下が含まれます。
-
- RA (平均粗さ高さ): 表面の平均粗さ高さを示し、通常はマイクロメートル (µm) 単位で測定されます。
- Rz (最大粗さ高さ): 表面の最大粗さ高さを示し、通常はマイクロメートル (µm) 単位で測定されます。
- RMS (二乗平均平方根粗さ): 平均線からの粗さプロファイルの平均偏差を示し、通常はマイクロメートル (µm) 単位で測定されます。
- CLA (中心線平均粗さ): 表面の中心線の平均粗さの高さを示し、通常はマイクロメートル (µm) 単位で測定されます。
- AA (算術平均粗さ): 表面の平均粗さの高さを示し、通常はマイクロインチ (µin) 単位で測定されます。
これらの記号に加えて、さまざまな業界標準では、次のような表面仕上げのより詳細な仕様が規定されています。 ISO 1302およびJIS B 0601。
表面仕上げ記号の選択は、材料の種類、使用される製造プロセス、望ましい結果など、作業の特定の要件によって異なることに注意することが重要です。 製造プロセスにおける誤解やエラーを避けるために、希望する表面仕上げの仕様を明確かつ正確に伝えることも重要です。
表面仕上げ記号
表面仕上げ記号は、機械加工部品の表面仕上げの望ましいレベルを示すために使用されます。 シンボルは、表面仕上げの仕様をサプライヤーや機械工に伝達するための標準的な方法を提供します。
平均表面粗さ「Ra」の測定方法は?
部品メーカー、ディーラー、そしてユーザーにとって、精度は重要です。表面粗さ(Ra)は、部品が性能と美観の基準を満たしていることを確認するのに役立ちます。
表面粗さ (Ra) は、直接、非接触、表面粗さ計などのさまざまな技術を使用して測定できます。
それぞれをさらに詳しく見てみましょう。
直接測定(スタイラスプローブ法)
触針装置を用いた接触式の表面粗さ測定方法です。 スタイラスに取り付けられたスキッドまたはシューは、一般的な輪郭に沿って、ハンドまたはモーター駆動機構によって表面上をゆっくりと移動します。 これは測定用の基準を提供し、プローブはスキッドを使用して表面上を移動します。
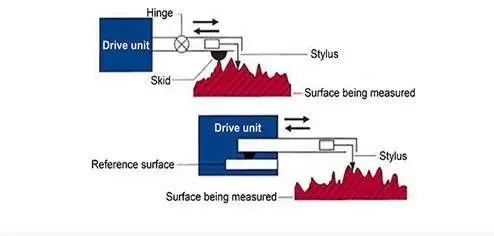
スタイラスプローブ測定に取り組んでいます
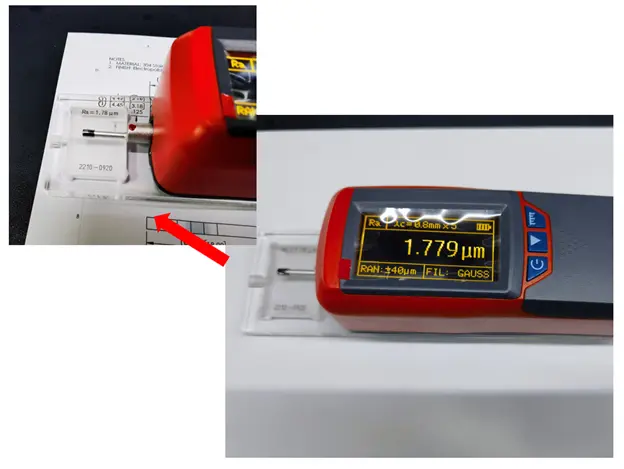
弊社の測定例
プローブは、表面の粗さによるスキッドの動きに応じて上下に動く微細幾何学的形状を記録します。 スタイラスは微細な山と谷を追跡し、垂直方向の動きを時間とともに変化する電気信号に変換し、表面プロファイルを表します。 プロファイルを使用して基準面からの偏差を計算し、粗さの値「Ra」を求めます。
非接触測定
非接触粗さ測定方法は、プローブやスタイラスの代わりに光や音を使用するため、測定面に触れることなく形状を測定できます。 非接触測定アプローチのための自動装置は、粗さの正確な値を提供します。
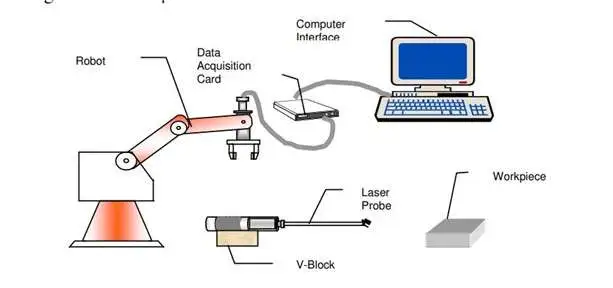
非接触測定の仕組み (クラウディオ・カンパーナ、2007)
レーザー光または超音波をX方向とY方向に沿って測定部品の表面に照射します。表面に当たると、波形としてデバイスに反射されます。次に、デバイスは波形データをコンピュータに送信して表面プロファイルを作成し、コンピュータでそのプロファイルを処理した後の粗さを提供します。
比較アプローチ
これは、以前に説明したオペレーターやエンジニアの視覚に基づく他の方法と比較して、客観的なアプローチではありません。 比較方法には、同じ装置および条件で処理された同じ材料の既存のサンプルを使用することが含まれます。
一般に、メーカーはあらゆる種類の材料に対して異なる粗さレベル (Ra= 3.2 μm、1.6 μm、0.8 μm、0.4 μm、0.2 μm ) のサンプルを作成し、それらを使用して新規作成部品の粗さを確認します。比較は、加工痕の強度、輝きなどのさまざまな側面に基づいて行われます。
表面仕上げの品質を測定するにはどうすればよいでしょうか?
さまざまな 金属仕上げの種類 に選出しました。 製品寿命 は重要です。精密機器を用いて表面仕上げの品質を評価すれば、波状性と粗さを測定できます。この測定は、コストのかかる製品不良や手直しを回避するのに役立つため、労力をかける価値があります。
一方、表面粗さの測定だけでは、部品の要求や用途に応じて「Ra」の値を解釈しなければ、有益な情報にはなりません。
たとえば、ハンマーなどの単純な機械工具の場合、粗さのレベルが高い部品でも品質管理テストに合格できます。
| Ra (マイクロメートル) | 解釈と応用 |
| 25以上 | 非常に低品質の表面仕上げで、目に見える傷、凹凸、傷がはっきりと見られます。 さらなる加工を行う材料のみの使用に適しています。 |
| 12 | 粗い送りと重切削による低品位の仕上げ。 簡易的な機械工具に適しています。 |
| 6.3 | 部品は高い送り速度と切削速度で加工されます。 大きなストレスや摩擦を経験しない場合、それはかなりのものです。 |
| 3.2 | 標準的な機械加工のままの仕上げです。 多少の切断跡が残っている可能性がありますが、消費者向け製品には適しています。 嵌合、振動、応力がかかる部品には許容されます。 |
| 1.6 | 機械加工ツールの痕跡がほとんどない滑らかな仕上げで、取り付け、振動、高応力の用途に耐えます。 |
| 0.8 | 回転、シール、極度の振動や応力にさらされる用途に最適な優れた仕上げです。 |
| 0.4 | 最高級の仕上げグレードは、高速回転部品や繊細な用途に適しています。 機能的に仕上げが必要な場合にのみ、この粗さレベルを維持する価値があるかもしれません。 |
どのRa値があなたのアプリケーションに適切かまだわからない場合は、 私たちの専門家に連絡してください 精密機械加工プロセスによって制御された Ra 仕様がどのように達成されるかを知る。
粗さ等級番号とRa値
粗さの等級番号は表面仕上げを分類します。各等級番号は特定のRa値に対応しています。企業は、コストパフォーマンスを向上させるために、仕上げ要件を明確にするためにこれらの値を必要としていました。
粗さグレード番号は、表面粗さの ISO 規格を指し、Ra 値に関連付けられており、範囲は N1 ~ N12 です。 グレード番号が低いほど仕上げの品質が高いことを表します。 たとえば、N1 のグレーディングされた表面は N2 よりも滑らかで細かいです。
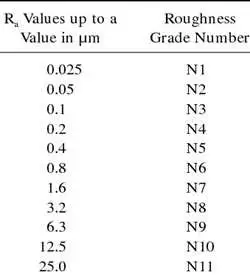
グレード番号とRa (釜山、2001)
異なる表面粗さ係数
加工面の粗さには多くの要因が影響します。主な要因としては、加工技術、材料の種類、切削パラメータなどが挙げられます。
粗さ値を制限値内に維持するには、これらの要因を詳細に理解し、管理することが重要です。Bodaはこれらの要件に対応します。いくつかを簡単に見ていきましょう。
| 変数 | 詳細説明 |
| 加工ツールの品質 | 製造における表面仕上げプロセスの品質は、工具の品質に関係します。工具に摩耗があると、加工面の粗さの値が大幅に増加します。 |
| 切削深さ | 切り込みが深くなるほど、工具はワークピースに深く入り込み、表面は粗くなります。 |
| 供給速度 | 送り速度は単位時間あたりの工具の移動距離に関係するため、面粗さに影響を与えます。 通常、送り速度が高いと粗さの値が上昇します。 |
| ワークの被削性 | ワークピースの被削性が低いため、加工が困難になり、これが粗さ値を高くする原因となります。 機械加工性の高い材料を使用すると、高品質の表面仕上げを維持するのが簡単になります。 |
| 切削速度 | 切削速度が遅いと工具や加工面が高温になり、面粗さが大きくなります。 |
まとめ
表面粗さ 機械部品の機能性、美的魅力、耐久性に関連しています。粗さ値を所望のレベル内に制御することは、品質管理において不可欠です。また、適切な表面仕上げを得るには、加工要素、用途、粗さ測定、材料特性を考慮する必要があります。
Boda は、さまざまな部品や製品に対して多様な表面仕上げサービスを提供しています。当社では最先端の粗さ測定技術と専門技術者が品質管理を行っております。
専門的な表面仕上げサービスが必要な場合は、 お問い合わせ。カスタムをご提供させていただきます 表面仕上げサービス 要件に応じてプロジェクトに合わせて。
よくある質問
機械製造において表面粗さが重要なのはなぜですか?
粗さは、機械部品の性能における強力なパラメータの XNUMX つです。 機能性と耐久性に影響を与え、最適な仕上げ方法の概念を与えます。 メーカーは、信頼性が高く効果的なコンポーネントや製品を製造するために、粗さを厳しく規制しています。
表面粗さとはどういう意味ですか?
表面粗さは、表面上の微細な(微視的な)凹凸を指します。通常、その測定値は、谷と山の間の平均高低差で表されます。
3.2 RA 表面仕上げとは何ですか?
3.2Raの表面仕上げは、平均粗さ(Ra)が3.2マイクロメートルであることを意味します。この表面仕上げは機械加工においてよく使用されます。
表面粗さの RA と RZ とは何ですか?
Ra は平均表面粗さを指し、Rz は特定のサンプル長さにわたって測定された山と谷の最初の 5 つの差の平均です。
表面粗さはどのように測定されますか?
表面粗さを測定する技術には、光干渉法や接触式表面粗さ計などさまざまなものがあります。
表面粗さ値「Ra」はどのように測定できますか?
粗さを測定するにはいくつかの方法と機器があります。 比較方法、エリア方法、プロファイリング方法など、さまざまな方法を使用できます。
加工面の粗さに影響を与える要因は何ですか?
切削速度、切削深さ、送り速度、工具品質、被削性、温度は表面粗さに影響を与えます。
表面仕上げ記号とは何ですか?
表面仕上げ記号は、機械加工された部品の望ましい表面の質感と品質を伝えるために技術図面で使用されるグラフィカル表現です。
これらは、表面粗さのレベルやその他の表面特性を指定するための標準化された方法を提供し、機械加工された部品が必要な設計および機能仕様を満たすことを保証します。
CNC の表面仕上げはどのように指定されますか?
CNC 表面仕上げは、技術図面上の標準化された表面仕上げ記号と粗さ値 (例: Ra) を使用して指定されます。
これらのシンボルと値は、適切な切削工具、速度、送りを使用して目的の表面品質を実現するために必要な情報を CNC 機械工に提供します。
標準表面仕上げ値とは何ですか?
標準表面仕上げ値は、エンジニアや設計者が機械加工部品の適切な表面仕上げを指定するために役立つ、業界標準 (ANSI/ASME B46.1 または ISO 4287 など) によって提供されるガイドラインです。
これらの値は、材質、加工プロセス、用途によって異なる場合がありますが、通常は、望ましい表面品質を実現するための基準として役立ちます。
表面仕上げの例をいくつか教えていただけますか?
はい、可能です。表面仕上げの例:
- 研磨済み: Ra 0.05-0.2 μm、低摩擦または高い美観を必要とする用途に適しています
- 機械加工: Ra 0.8 ~ 3.2 µm、ほとんどの CNC 機械加工部品に共通
- 鋳造のまま: Ra 12.5 ~ 50 μm、鋳造プロセスで製造された部品に典型的
- サンドブラスト:Ra 20~100μm、接着や塗装などで粗さを必要とする部品に使用
参考文献
- ブサン、B. (2001)。 表面粗さの解析および測定技術。 意味学者.
- クラウディオ・カンパーナ、BD (2007)。 非接触の表面粗さ測定。 ResearchGate.
- (NS)。 表面仕上げ記号、チャート、RA、RZ、測定値、吹き出しに関する完全ガイド。