
「ねじ山は、部品の組み立てにおける嵌合と接続の隙間を埋め、最終製品の強度と耐久性を最適化する部品です。世界の製造業は、最終製品を作成するための部品の結合と嵌合に大きく依存しています。 」
ねじ山は、機械部品と製品部品の結合に使用される円筒面および円錐面上の連続した螺旋状のエッジです。用途に応じて、内面または外面にねじ山が作成されます。外殻に形成されたねじ山は雄ねじと呼ばれ、内面のねじ山は雌ねじと呼ばれます。加工には主にXNUMXつのアプローチがあります, CNCフライス, 旋盤でのネジ加工, そしてダイカット。
場所別のねじの種類
間隔ねじ、小ねじ、ラグねじ、セルフタッピングねじ、ON ファスナー、ねじ成形ねじ、U 型ねじなど、さまざまな種類のねじがあります。これらの ON ファスナーの中でも、間隔ねじと小ねじは製造業でよく使用されるタイプです。また、ユニファイドねじシステムでは、NC(並目)ねじとUNF(細目)ねじが標準のねじカテゴリーとなります。
ここで、内ネジと外ネジについて簡単に説明します。
ねじ山
ナットなどの締結具の内側を流れるねじ山を雌ねじといいます。めねじ(雌)の加工は、専用の片リップねじ切り工具を使用して行われます。対照的に、一部の雌ねじは、ねじタップとして知られる従来の工具を使用して切られます。雌ねじはねじを受け入れ、ワークピースに固定します。
雌ねじ加工に適切な公称サイズの工具を選択し、最終用途に応じてねじを作成する穴の直径を固定します。
これらの糸を製造している間、 CNC加工、実際のねじ山を CAD 図面から削除し、外径プロファイルだけを残す必要があります。指定された関係を使用して、タッピングの直径を計算します。
コア穴の直径 = タップ直径 – ねじピッチ
または、
タップ径=コア穴径+ねじピッチとなります。
中心を見つけて、前に計算したコア穴の直径に合わせて穴を開けます。次に、穴の端をタップツールでタップし、90 度の皿穴で面取りします。次に、コア穴に向かって回転させて、連続したねじ山を作成します。
おねじ
ねじ山は、ボルトなどの締結具のシャフトの外側に沿って曲がります。旋盤は、ワークピースに雄ねじを作成するために非常に効果的で広く使用されている機械です。回転可能な円筒形ロッドであれば、おねじのプロファイルを作成できます。必要なピッチ深さに基づいてツールを選択できます。
おねじ切りは、ねじ切りダイス(丸ダイス)を旋盤にクランプすることから始まります。まずエッジをやすりで削り、45度に面取りする必要があります。次に、刃物を刃物で接触させてから、刃物を長さに沿って回転させて連続したねじ山を作成します。
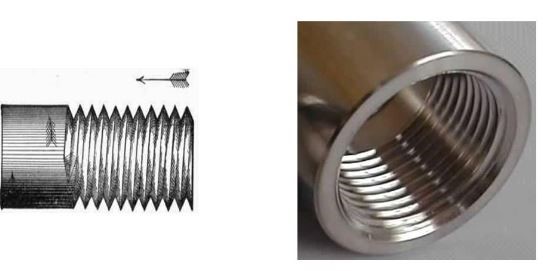
内ねじと外ねじ
共通スレッド規格
ねじ切りは、万能な方法ではありません。用途に応じて、異なる種類のねじが必要になる場合があり、それぞれに独自の特性と適合性があります。以下に、一般的な規格の種類をいくつか示します。
- メートルスレッド: 世界中で使用されているメートルねじは、ピッチ (各ねじ間の距離) と直径によって定義されます。 そのシンプルさと広く受け入れられているため、幅広いアプリケーションで使用されています。
- 統合スレッド: これらは主に米国とカナダで使用されています。 これらには UNC (Unified National Coarse) ねじと UNF (Unified National Fine) ねじが含まれており、それぞれ異なる強度と用途を提供します。
- ウィットワース スレッド: 英国発祥のウィットワースねじは、ねじ角度 55° の特殊なプロファイルが特徴です。 これらは古いイギリスの機械や構造物でよく見られます。
- パイプスレッド: パイプや継手用に特別に設計されたこれらのねじは、液体またはガスの流れを確実に密閉します。 これらには、NPT (National Pipe Tapered) ねじや BSPT (British Standard Pipe Tapered) ねじが含まれます。
今すぐプロリアンをお試しください!
ねじ加工の用語
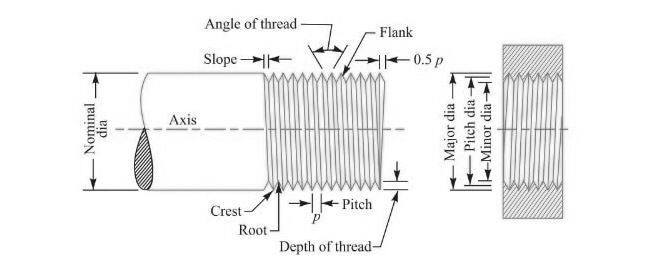
ねじ加工の用語
- ルート: XNUMX つの調整可能なねじ山は、底面に平坦または丸い表面を形成します。つまり、ねじ溝の底面はルートと呼ばれます。
- クレスト:ねじ山の両側からなるねじ山の最表面(ねじ山の凸部)
- 側面: 表面はねじの根元と山を接続し、対応する部分と接触します。
- ねじ山の角度: この角度は、軸平面内の XNUMX つのねじ山の XNUMX つの隣接するフランクによって形成され、ねじ山角度と呼ばれます。
- トレッドの深さ: 頂点と谷底の間の軸方向の距離は、ねじの深さと呼ばれます。
- ピッチ: XNUMX つの同一のスレッド間の距離
- ねじれ角: ねじ山の螺旋と回転軸に垂直な線との間の角度
- 外径: おねじの頂点(または谷底またはめねじ)に接する仮想の同軸円筒の直径
- 内径: おねじの谷底(またはめねじの頂上)に接する仮想の同軸円筒の直径
- ピッチ径: 長径と短径の平均
ねじの加工方法
ねじ切りを使用すると、コンポーネントにねじ込みリンクを簡単に作成できます。雌ねじを切る場合は、接続中に相手側のねじを挿入してロックできることを確認してください。
ねじ切りに最適なアプローチを選択することが重要です。技術性、経済性、時間の消費、精度、ツールの可用性など、多くの要素を考慮する必要があります。
CNCフライス
CNCフライス 内ねじ、外ねじの両方のねじ切りに使用できます。ねじ切りツールの円運動を利用して、単一円の横方向の動きでねじ山を作ります。この方法はさまざまなサイズのねじを切断するために使用されますが、より大きな穴に最適です。フライス加工で作られたネジは、 高いです 表面仕上げ そして正確な寸法の一貫性。
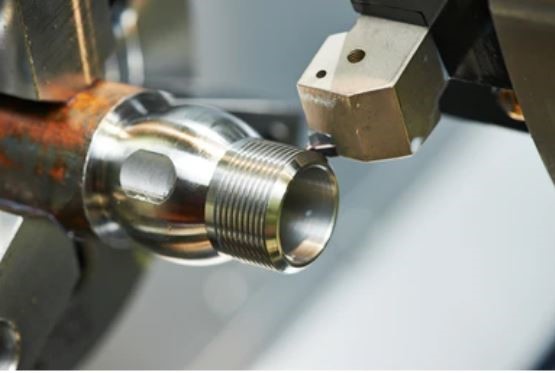
フライスによるねじ加工
ねじ切り加工では、超硬ソリッドと刃先交換式という 0.625 種類の効果的で人気のある工具があります。これらの工具の刃は、タップのように螺旋状に配置されているのではなく、平行になっています。多歯ねじ切り機は、XNUMX 回転の全周穴でねじ山をより深い層まで切断します。一般に、刃先交換式工具は直径 XNUMX インチ未満の穴には適していないため、超硬工具は主に小さな穴サイズに使用されます。ただし、高精度が必要ない場合、この工具でのねじ切りは多少高価になります。刃先交換式工具は、購入後にカッターを交換するだけで済むため、コストが安くなります。
スレッドミリングを使用することには多くの利点があります。 XNUMX本の工具でさまざまな径に対応できるタッピングと異なり、タッピングはXNUMX本の工具で一定の径しか対応できず、大径タップは高価になります。
旋盤によるねじ切り加工
この切削には、超硬インサートを備えた一点旋削工具が使用されます。切削を進める前に、旋盤でねじを切削するために、ピッチ、リード、深さ、長径と短径などのいくつかの計算が必要です。
タップハンドルは旋盤でのタップ加工に最も効果的な方法です。ただし、最初にワークピースをチャックにクランプする必要があります。
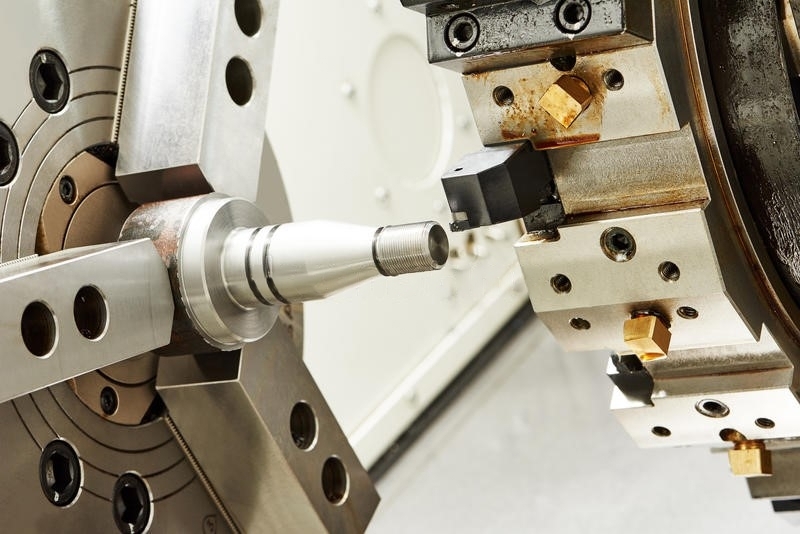
旋盤によるネジ加工
- ネジビットと高さを旋盤の中心点に設定します。工具ビットはワークピースに対して直角である必要があります。
- ねじ切りツールをワークピースに少し近づけます。
- さて、ハンドルを動かしてみます。たとえば、ピッチ 1 mm のねじを生成する場合、ワークピースが 1 回転するたびにねじ切りツールは XNUMX mm の距離を移動する必要があります。したがって、それに応じて続行してください。
ねじのダイカット
これは大量生産に使用できる簡単で安価なねじ切り方法であり、高度な精度や品質は必要ありません。ねじ切りダイスを使用して、対応する雌ねじと互換性のある雄ねじを作成します。
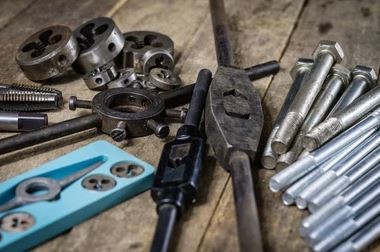
ネジのダイカット
ダイスによるねじ切りを進める前に、ワークの先端側を 45 度の面取りする必要があります。この面取りは機械または手作業で行うことができます。次に、適切な直径のダイスを選択し、端側にダイスを配置した後、ダイストック内で締め付けます。ねじ山を作成するために長さに沿って簡単に回転させることができます。
ねじ切りダイスは、こすられた穴やボルトのねじ山を修復するために、金属加工および製造業でも広く使用されています。ダイスで作られたねじ山は、プロセス中に無駄になる金属残留物が少ないため、材料コストを削減しながら、強度と耐久性を向上させます。
今すぐプロリアンをお試しください!
スレッド設計の重要なヒント
ねじ山設計時のいくつかの簡単な考慮事項は、ねじ山加工の効率、精度、品質に大きく影響します。均一なワーク表面の確保や外径ねじ切りの45度の面取りなど。汎用性を高めるために標準サイズの低めのねじ山を設計し、圧力耐久性を考慮して太さを選択します。
- 切断を進める前に、ワークの表面が全長にわたって均一であることを確認してください。
- おねじを作る場合は、端面を45度の角度で面取りしてからカットしてください。雌ねじの端には皿穴が必要です。
- 将来の用途に特別な要件がない場合は、ねじ山の高さを低くし、標準サイズで設計することが望ましいです。
- ねじの太さは、結合時の圧力に耐えられるように選択する必要があります。
ねじの表面処理
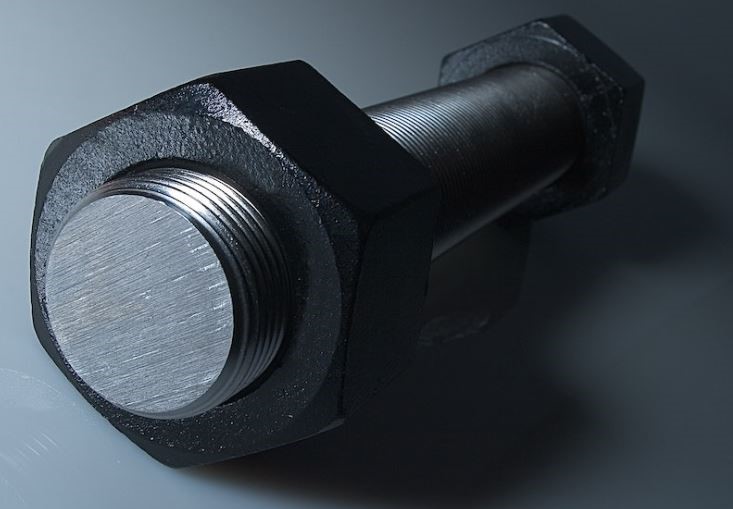
表面処理を施したねじ
機械加工後のねじ山の表面仕上げは、美観を高め、製品全体の機能を向上させ、寿命を延ばすために非常に重要です。さらに、腐食や表面劣化を防止し、機械的カップリングの故障を回避する最良の方法です。
絵を描いたり、 黒色酸化物 仕上げは、ねじの表面仕上げに効果的な XNUMX つの方法です。ただし、黒色酸化仕上げに比べて塗装は長期間持続しません。
黒染め仕上げ
これは本質的に、糸の表面をコーティングする磁鉄鉱 (Fe3O4) の微細な層です。黒色酸化皮膜の厚さはわずかであるため、寸法安定性、設計パラメータ、または特性には影響しません。黒色酸化仕上げの場合、機械加工されたスレッドのバッチを適切な温度 (130 ~ 150 ℃) のアルカリ性塩溶液に浸漬します。
ねじの黒染仕上げの手順は次のとおりです。
1. アルカリ水溶液を使用して、ねじ山を洗浄します (バッチで)。
2. アルカリ溶液はねじの表面と反応し、一次表面仕上げを劣化させる可能性があるため、すぐに蒸留水で洗浄してください。
3. 酸性洗浄剤を中和するために再度水で洗浄します。
4. 沸騰したアルカリ溶液に糸を 5 ~ 45 分間浸します。
5. ウォーター ジェットを使用して、加圧水で洗浄し、乾燥するために保管します。
6. ねじ山の耐食性と美観を向上させるために、ワックス、オイル、ラッカー、またはその他の二次コーティング材を塗布します。
7. これで、スレッドのバッチがターゲットのアプリケーションに使用できるようになりました。
結論
ネジ加工は製造において欠かせない工程です。したがって、適切な加工方法の選択は非常に重要です。それは、最終用途の用途、技術的な利用可能性、および経済的な実現可能性に応じたものでなければなりません。少し複雑かもしれませんが、無視することはできません。
ねじ切り技術の専門家に設計から表面仕上げまでご相談いただけます。当社には、ねじの製造を支援する経験豊富なエンジニアのチームがいます。フライス加工から旋盤によるねじ加工、ダイカットまで、ねじに関するほぼすべての加工技術を提供します。関連サービスが必要な場合は、お気軽にお問い合わせください。 お問い合わせ.
よくある質問
製造においてねじ加工が重要なのはなぜですか?
ねじ切り加工は、最も効果的な一体成形方法の XNUMX つです。さまざまな機構や製品部品を接続するにはネジが必要です。非常に単純な構造で複数のコンポーネントの接合部と接続を強化します。
ねじ加工の一般的な技術は何ですか?
フライス盤、旋盤、およびダイスは、製造業界におけるねじ加工の最も一般的で実用的な技術です。
ねじ加工に最適な技術はどれですか?
それは、ねじのサイズ、アプリケーションの種類、技術的な利用可能性、経済的な実現可能性、精度の要件などのさまざまな要因によって異なります。
ねじ山にとって表面仕上げは重要ですか?
はい、錆の発生を防ぎ、接続部の耐久性を高めるとともに、見た目の美しさも重要です。