
「鋳造欠陥とは、金属鋳造部品や製品の成形中に通常現れる望ましくない不規則性です。これらの欠陥は、最終用途の鋳造製品の品質に大きな影響を与える可能性があるため、意図した欠陥の種類に基づいて承認または拒否されます。」
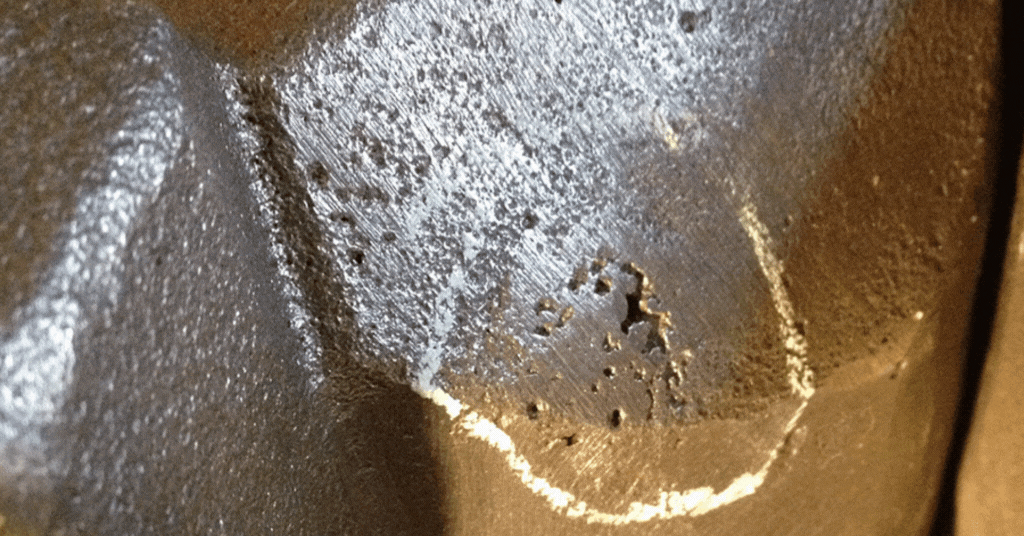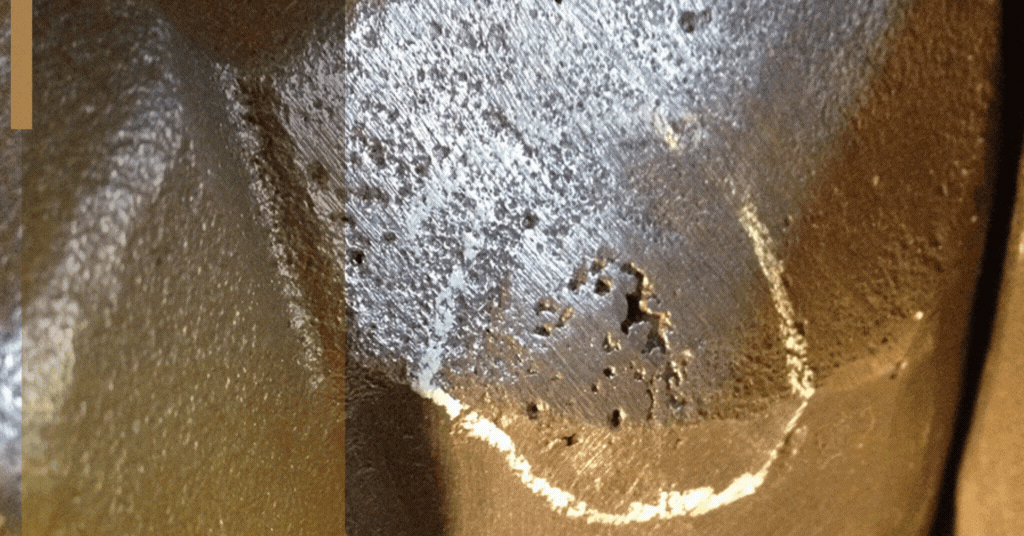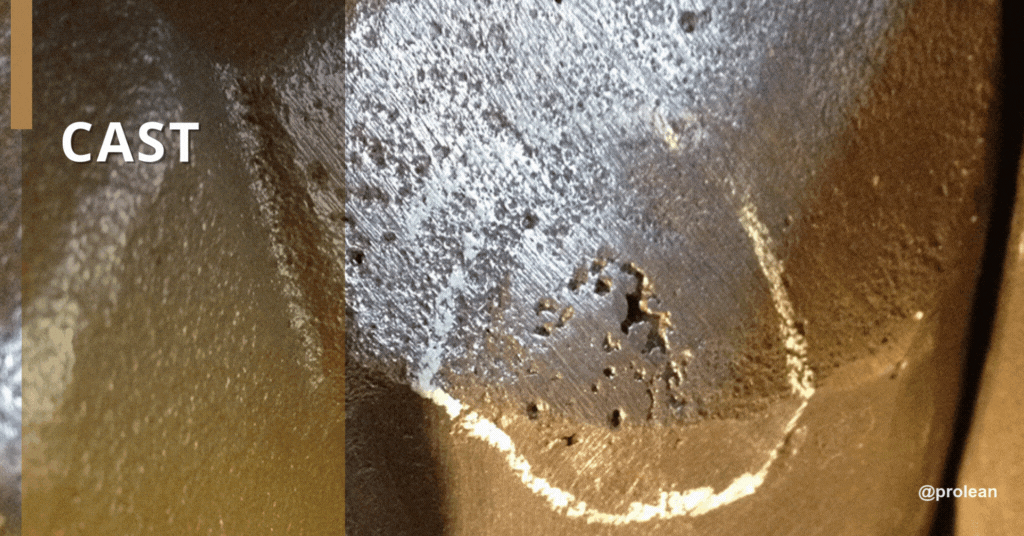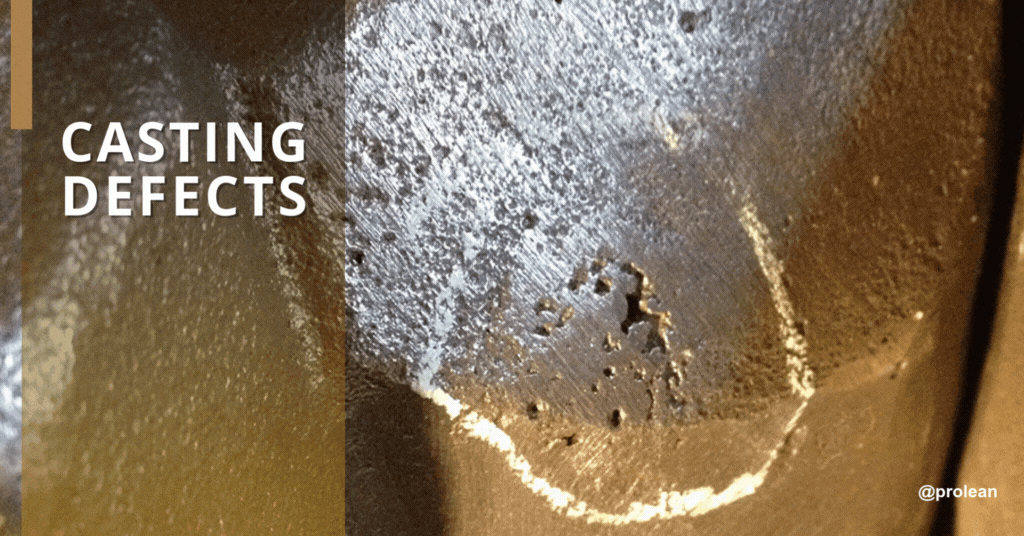
金属鋳造は、圧力をかけて溶融金属を鋳型に押し込むことで部品を製造する複雑なプロセスです。そのため、最終用途の部品や製品の品質に影響を及ぼす可能性のある、いくつかの望ましくない欠陥が発生しやすくなります。これらの鋳造欠陥は、製造業者にとって大きな懸念事項です。鋳造欠陥は、その種類、原因、および対策によって分類できます。これらの欠陥とその原因を知ることは、鋳造プロセスを管理し、最適な性能の部品を製造するために不可欠です。このアプローチは、間違いを回避し、顧客に最高の製品を提供することに役立ちます。このガイドでは、さまざまな鋳造プロセスによって引き起こされる鋳造欠陥に関する一般的な情報を提供し、金属鋳造の欠陥の例を示します。また、これらの欠陥の主な原因と、部品の品質を防止および維持するためにそれぞれに適用できるそれぞれの対策についても学習します。
鋳造欠陥とは何ですか?
鋳造欠陥とは、鋳造部品における、理想的な品質とは異なる望ましくない欠陥のことです。これらの不正確さは、主に材料の欠陥、鋳造設備、または最適化されていない手順によって発生します。
ダイカストの欠陥
ダイカスト技術では、プラスチック射出成形と同様に、高圧で溶融金属を鋳造して金型の空洞に充填します。小型、中型、大型の部品、製品、またはプロトタイプを多数製造するのに適しています。ダイカストにより、表面が滑らかになり、寸法が正確になります。ただし、適切に実行されない場合、鋳造された製品にいくつかの欠陥が生じます。
今すぐプロリアンをお試しください!
鋳造欠陥の種類
それでは、さまざまな種類の欠陥、その考えられる原因、およびその解決策について説明します。
冶金的欠陥
不適切な鋳造金属材料の使用は、主に冶金上の欠陥を引き起こします。冶金上の欠陥の一般的なカテゴリは次のとおりです。
気孔欠陥
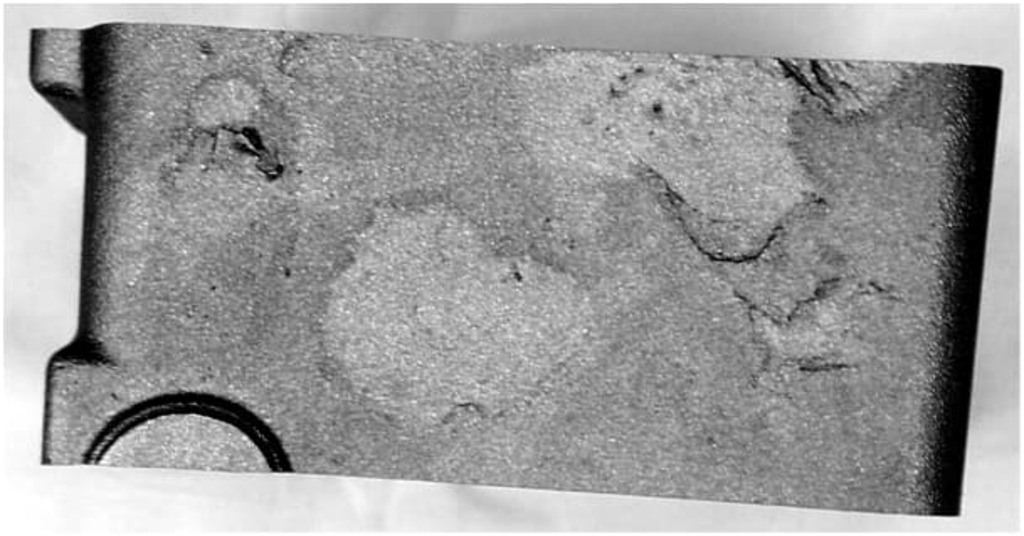
多孔性欠陥
多孔性欠陥は、ダイカストの内部欠陥で、通常は検出が難しく、鋳物の内部にあります。金属の小さな穴、空隙、または空気ポケットで発生します。これらは通常、鋳造前に金属に空気が閉じ込められると形成され、金型の上部に空隙が形成されたり、鋳型の充填が遅くなったりすることがあります。そのため、最後の層の機械的強度が低下する可能性があります。多孔性欠陥には、主に 2 つの種類があります。
ガス多孔性欠陥
これらの欠陥は一般に円形または楕円形で、鋳物の表面に現れます。表面は滑らかで、通常は明るい黄色または白色です。ガス多孔性欠陥は、鋳造工程後に超音波または磁気粒子検査などの技術を使用して簡単に特定できます。ただし、部品の非機械加工面にあるこれらの欠陥を検出するには、X 線装置が必要です。 ガス多孔性欠陥の主な原因は次のとおりです。
1. 金属合金充填における関与ガス
溶融合金が自由に流れると、関与するガスによって乱流が発生します。その結果、ゲート システムに隙間が生じ、鋳造パラメータの選択が不適切になり、ランダの設計が不適切となり、多孔性欠陥が発生します。
2. 溶融合金から放出された水素
水素ガスは、気孔率の最も一般的な原因の1つです。 CNC加工の欠陥空気や製錬ツールからの水分が溶融金属または鋼合金に入り込み、水素に分解することがあります。冷却および凝固の過程で、水素の溶解性が低下し、鋳造物にガスの多孔性が形成されます。
3. 離型剤からのガス
これらはガスが離型剤と接触したときに発生します。溶融金属合金はそれらを加熱し、分解とガス形成を引き起こし、多孔性欠陥につながります。さらに、離型剤の使用量が多いと、ガスの蒸発や穿孔を引き起こす可能性があります。
防止;
- 水素の生成を防ぐために、清潔で乾燥した金属合金を使用することが非常に重要です。
- これらの欠陥を回避するには、射出速度と圧力を最適なレベルに保ち、制御する必要があります。
- 鋳型の溶解の問題を防ぐために、プロセス中の製錬温度は高すぎてはなりません。
- 長さが 50 mm を超えるスプルーおよびランナー システムには、十分なガス フローを使用するようにしてください。
- 少量で高品質の離型剤を使用してください。
収縮
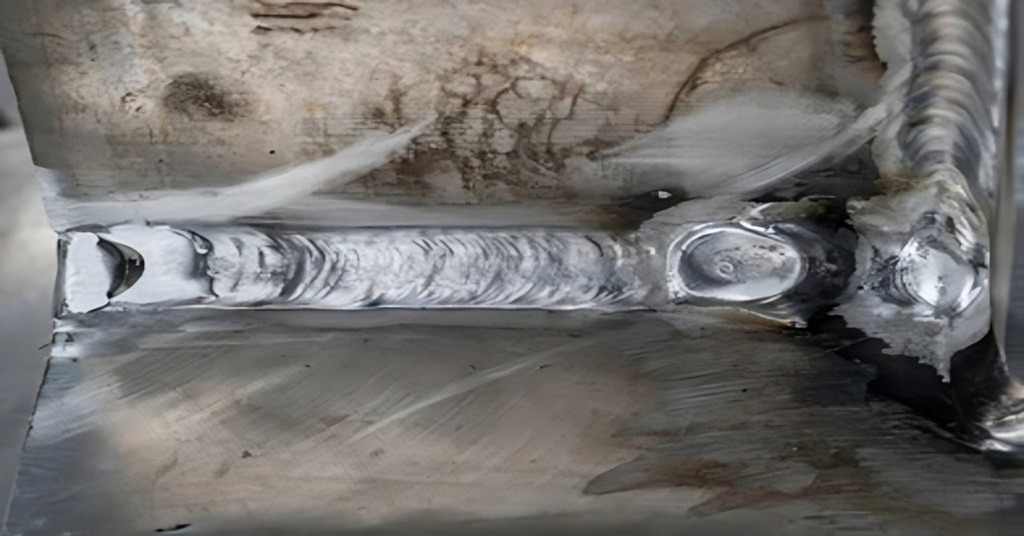
鋳造収縮
鋳造収縮欠陥は、通常、鋳型のコープ部分またはドラッグ部分に見られます。収縮欠陥には、開放型と閉鎖型の 2 種類があります。開放型収縮欠陥は、大気と接触して発生する欠陥で、収縮空洞が形成されると空気がそれを補います。
原因: 部品が固まるときに金属が収縮することが、収縮欠陥の主な原因です。このプロセスが制御されない場合、最終製品が歪んだり、もろくなったりする可能性があります。これらの問題は、金型の設計が不十分なことに起因する可能性があります。さらに、注入温度と圧力が不適切であることも原因となります。
防止: 収縮の問題を回避するには、戦略的な計画が重要です。ゲート システムを適切に選択すると、適切な熱分布と適切な凝固の形成が可能になります。さらに、部品の再現性を向上させるには、合金の組成を変更する必要がある場合もあります。
金型材料の欠陥
鋳造金型の材料欠陥の原因としては、金型の設計が不十分であったり、金型の空洞に熱すぎる金属を注ぎ込んだりすることが挙げられます。金型材料の欠陥の最も一般的なタイプは次のとおりです。
- カットとウォッシュ: これらの欠陥は、砂が熱に耐えられないために、鋳造中に溶融金属が鋳型の一部を剥がすときに発生します。これらは完成品の表面に小さな隆起として現れ、溶融金属からの衝撃をより多く受けた端に向かって傾斜します。
- ドロップ:ドロップとは、鋳造品の表面に小さな膨らみを伴う凹凸のことです。鋳型の状態が悪い場合に発生し、砂が液体金属に浸透します。
- 融合: アルミニウム鋳造の欠陥によく見られる融合欠陥は、プロセス中に砂が鋳物と融合するときに発生します。
- ふくらみ: ピンプルは完成品の表面のわずかな凹凸ですが、ふくらみはピンプルよりも大きく、完成品の表面の隆起した部分です。この欠陥は、鋳型が弱く、液体金属の重量による圧力で砂が外側に押し出される場合に発生します。
原因: ボーマン 欠陥があると、換気が不十分になり、鋳型内にガスが閉じ込められる可能性があります。また、鋳型材料内の不純物や汚染物質は、最終鋳造品の表面に粗い表面、多孔性、またはひび割れを形成する要因となる可能性があります。
防止: 鋳型の欠陥を防ぐには、鋳型を適切に設計し、通気性を良くし、高品質の鋳型材料を使用する必要があります。温度や注入速度などのプロセスパラメータを最適に制御する必要があります。さらに、欠陥のない鋳造製品の製造に役立つその他の要素には、鋳型のメンテナンスや、摩耗や劣化の兆候の定期的な検査などがあります。
ランアウト
ランアウトは、溶融金属が適切に金型キャビティに流れ込まない場合に発生します。その結果、鋳造に欠陥が生じたり、鋳造部品が部分的にしか形成されなくなります。一般に、ランアウトの表面は平らですが、不規則で鋸歯状になることもあります。
原因: その 熱い赤い金属は、固まる前に間違った方向に鋳型から流れ出ることがあります。これは鋳型内の空間や空洞が原因であることが多く、指で水を手に持とうとすると水が広がってしまうのと似ています。
防止: この問題を防ぐには、金型をしっかりと閉じるか締め付ける必要があります。また、高品質の成形材料を使用することで、ランアウトを減らすこともできることにも留意することが重要です。
鋳造における融合欠陥
溶融は、金型内の溶融金属の不完全な凝固によって発生し、部品の形成が不完全になります。
原因: 鋳造金属のプロセス温度が適切でなく、金属内の材料が不適切です。
防止: 融合欠陥を克服するには、プロセスパラメータ間の適切なバランスをとる必要があります。たとえば、金型キャビティ内に材料を注ぐときは、最適な温度を維持します。温度が低すぎると、金型に適切に充填されません。温度が高すぎると、ガス多孔性の問題、亀裂、または空隙形成が発生する可能性があります。
気泡
鋳造金属が鋳型内で凝固すると、溶融状態にあったときほど多くのガスを含まなくなります。そのため、金属はガスを放出し、鋳型から出ることができなければ金属内に閉じ込められます。これにより金属内に気泡が形成され、バブルプロセスと呼ばれるプロセスが発生します。これらの気泡は、ピンホール、ブローホール、オープンホールの形で現れることがあります。
- ピンホール ダイカスト製品の上部にある空洞です。ピンホールは一般に鋳造品の表面に集まって見られ、肉眼で確認できます。
- ブローホール 欠陥は鋳造部品に発生し、ワークピースの空洞によって特徴付けられます。これらは肉眼では簡単には確認できず、X 線、超音波、高調波、磁気検査などの特殊な技術によってのみ確認できます。
- 穴を開ける 溶融金属を鋳型に流し込む際に形成される空洞により、ワークピースの表面に現れます。浅い開いた穴は通常、傷と呼ばれます。
超過または余剰
これらの予期しない問題や余剰は、たとえば、液体金属を金型に注いだときに、金型の空洞のサイズが予想よりも大きくなっていることに気付いたときに発生します。
原因: これらは膨張と呼ばれ、通常は圧力または不十分な締め付け力の結果として発生します。これは、風船を膨らませて破裂させるのと同じで、何かが崩れる必要があります。ただし、この問題は成形パラメータを変更することで解決できます。
防止: 膨張の形成を防ぐには、鋳造プロセス中に鋳型内の圧力とサポートのバランスを確保することが不可欠です。場合によっては、プロセスを少し変更するだけで、望ましくない膨張を起こさずに鋳造結果を改善できることがあります。
反り欠陥
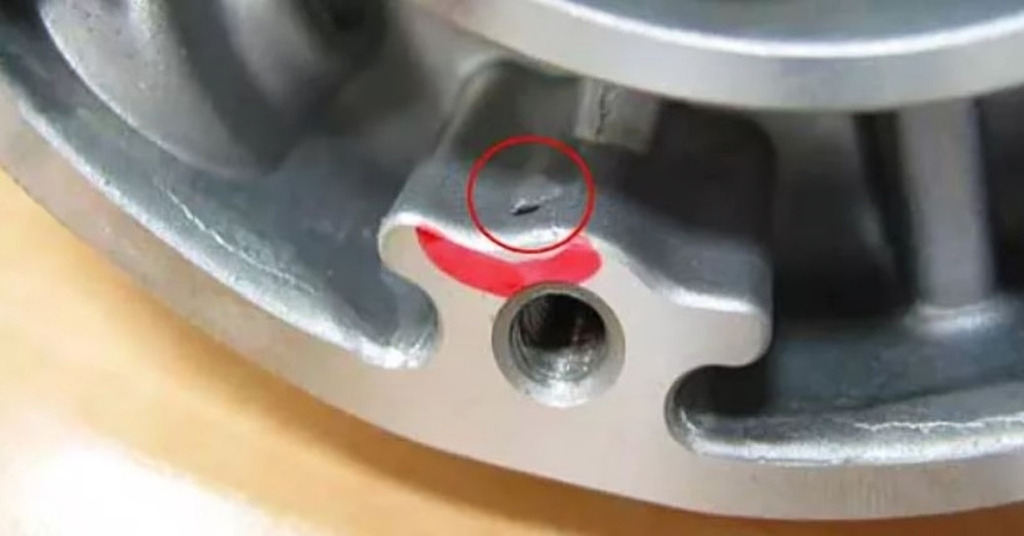
金型の反り不良
歪みや反りの欠陥は、完璧な鋳造品を歪んだ出来映えに変えてしまいます。これは、材料の一部が他の部分よりも早く固まったり、形状が歪んだりするときに発生します。
原因: 歪みなどの欠陥は、鋳造工程中の急冷や不適切な材料配分の結果であることが多いです。パンケーキの生地の片側が厚い場合、厚い側は反対側が焼ける前に焦げてしまいます。鋳造でも同じことが起こり、厚さが不均一で、断面の焼き入れ速度が異なると、反りが発生します。
防止: 材料が曲がらないように、冷却プロセスが一定の温度で実行されるようにします。金型の設計を調整して適切な熱循環を可能にし、部品の形状を歪める可能性のある熱応力を回避するために冷却速度を継続的に監視します。
ミスランとコールドシャット
ミスランとコールドシャットは、スラグ混入からコールドショットまでさまざまな欠陥です。
原因: これらの欠陥は通常、溶融金属がキャビティまたは金型に不完全に充填され、冷却される前に凝固することで発生します。コールドシャットは、通常、2 つの液体金属の流れが金型内で慎重に融合しなかった場合に発生します。また、温度が低い場合や、ゲート システムが鋳造プロセスに対応できるほど効率的でない場合にも発生することがあります。
防止: 鋳込みミスや冷間閉鎖不良を回避するには、ゲートシステムに注意を払う必要があります。鋳型を覆う前に金属が硬化しないように、鋳型を縁まで満たすように、温度と金属の注入速度を調整します。ただし、鋳造プロセス中に金属の流れを適切に制御し、乱流を回避することも重要です。
金属の貫通
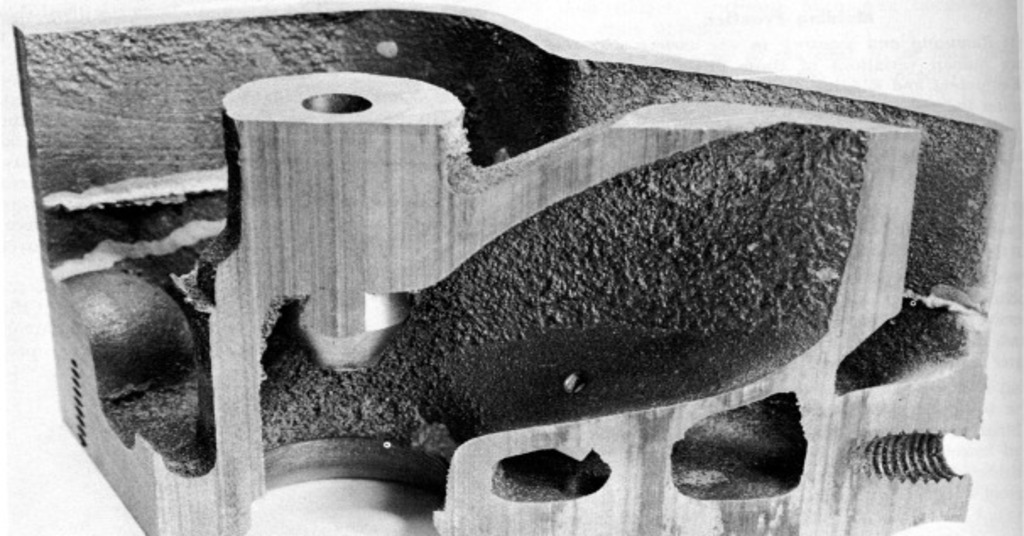
金属の貫通
金属浸透欠陥とは、溶融金属が砂型に浸透し、鋳物の表面が粗く不均一になる欠陥です。これは鋳物砂の品質が悪い、砂粒が大きい、浸透性が高い、鋳物砂の圧縮が不十分などの理由で発生します。
金属の浸透欠陥を防ぐには:
- 型には粗い粒子の砂を使用する必要があります。
- 使用する砂の透水性が低いことを確認してください。
- 成形するときには砂をしっかりと突き固めてください。
これらの対策により、溶融金属が鋳型に入り込み、鋳物の表面が粗くなる可能性を最小限に抑えることができます。
スラグの混入
スラグ介在物は、溶融金属を含むスラグ粒子が鋳型のキャビティに注入され、その後凝固するときに発生します。
原因: この欠陥は主に溶融金属内にスラグ粒子が形成されることにつながります。
救済: スラグ混入の問題を克服するには、溶融金属を鋳型のキャビティに流し込む前に、スラグ粒子を溶融金属から除去する必要があります。
ホットスポットまたはハードスポット
ホットスポットまたはハードスポット欠陥
高温またはハロースポットは、通常、不適切な冷却方法によって発生します。これらのスポットは、加工中に問題を引き起こす可能性があります。 工具の摩耗ホットスポットに適用できるソリューションは次のとおりです。
- 必要に応じて、鋳造品が適切に冷却されるように冷却プロセスを修正します。
- 鋳造時に熱割れが生じにくくなるように金属の組成を調整します。
これらの戦略を実装することで、ホットスポットの発生を最小限に抑え、鋳造製品の品質を向上させることができます。
鋳造欠陥における熱割れとは何ですか?
熱い涙 熱割れは、凝固プロセス中に材料が収縮し、この収縮が制限されるときに形成されます。小さな熱割れも時間の経過とともに大きくなり、操作中に故障を引き起こす可能性があります。熱割れの可能性を減らすには、これらの制限に対処する必要があります。方法の 1 つは、鋳造金型の設計を改善することです。収縮段階で柔軟な金型材料を使用して熱割れを防ぐこともできます。さらに、鋳造材料を過熱しないようにし、金型温度を上げて熱割れの可能性を減らすことも重要です。ASTM や AMS などのさまざまな規格では、熱割れやその他の鋳造欠陥を検査して受け入れるためのガイドラインが提供されています。
今すぐプロリアンをお試しください!
まとめ
私たちは、これらの問題を最初から防ぐ方法を特定しました。したがって、金型の材料監視に注意を払い、適切なブレンド方法を学ぶことで、これらの異常な欠陥を修正できます。
もうランアウトを追いかける必要はありません。当社のアドバイスに従えば、これらのうねりは廃棄処分にはなりません。欠陥の原因がわかっているため、完璧な仕上がりを実現できます。しかし、歪みや異物混入などを回避するための当社の予防策を活用すれば、そのような懸念は解消されます。
結論として、 鋳造欠陥 問題のように思えるかもしれませんが、今日ご紹介した内容でそれらに立ち向かえば、プロジェクトを失敗から成功に変えることができます。 欠陥のないプロの鋳造サービスをお探しですか?今すぐBoda Techに連絡して、無料のオンラインインスタントサービスを受けてください。 率.