
金属射出成形 vs ダイカスト
MIM(金属射出成形)とダイカスト。 the 2つの方法 これらは金属部品を大量生産するための一般的な技術である。しかし、それぞれ異なる製造ニーズに対応している。 MIMはfを使用する金属粉末をバインダーと混合し、まず成形してから高温で焼結して固体部品を形成する。一方、ダイカストでは、溶融金属を高圧で鋼鉄製の金型に直接注入することで、この工程を完全に省略する。
MIMは以下に最適です 寸法精度が厳しく求められる小型で複雑な部品に適しています。鋳造が難しい高強度合金にも対応できます。一方、ダイカストは、肉厚で構造的な役割を担うアルミニウム、亜鉛、マグネシウム部品に適しています。
この記事で比較するのは MIM金属射出成形 対ダイカスト 生産の観点から、材料特性、部品サイズの制限、金型の複雑さ、寸法精度、コストスケーリングに焦点を当てています。それでは、このまま読み進めてください。
金属射出成形(MIM)とダイカストとの比較
Yあなたは混乱しているかもしれません。 何ですか MIM? それ'の プラスチック射出成形に似たプロセスだが、プラスチックの代わりに金属が使われている。 1970年代に開発された そして、まず部品を「成形」し、その後で固体金属に変換するという概念に基づいています。そのため、 mimプロセスsはダイカストとは全く異なります。
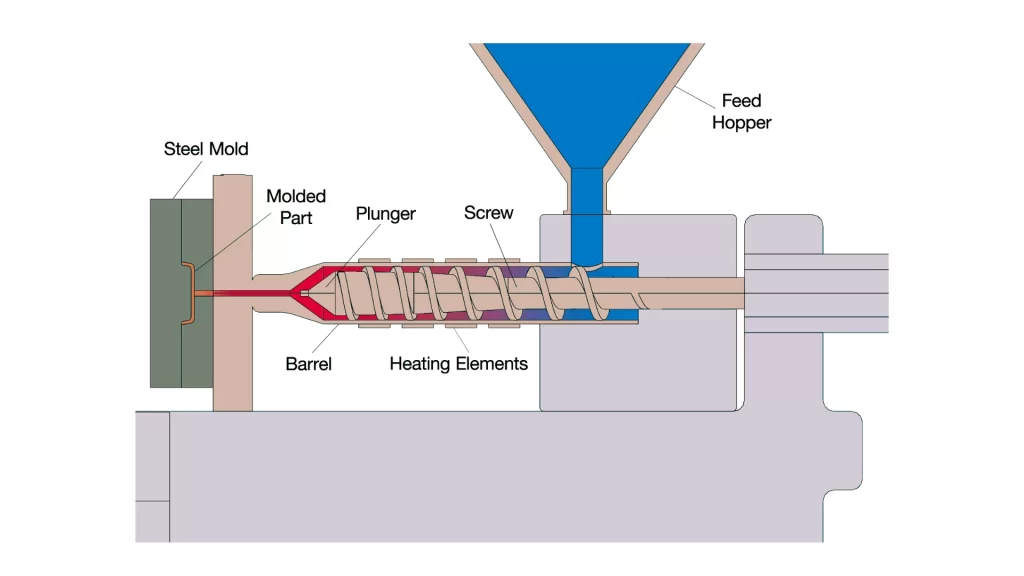 MIMプロセスの概要
微細な金属粉末とプラスチックバインダーを混合します。バインダーはキャリアとして機能します。バインダーは潤滑性を提供し、金属が金型に流れ込むのを助けます。ただし、バインダーは最終製品から残ります。プラスチック成形では、プラスチック部品に強度や剛性を加えるために充填剤を使用します。対照的に、 MIMは 金属粉末を型に固めるための結合剤。
金属結合剤の混合物を加熱されたバレルに装填します。回転するスクリューが材料をバレル内へ押し込み、圧縮します。バレル内で発生する熱と、材料がバレル内を通過する際に生じる摩擦によって結合剤が溶融し、金属粉末が密閉された金型内に入り込むための手段が整います。冷却後、成形された金属部品は金型から取り出され、「グリーン部品」と呼ばれます。
次のステップはバインダーの除去です。緑色の部品は加熱するか、化学薬品で処理することでバインダーを除去します。バインダーを除去した後の部品は「茶色の部品」と呼ばれます。茶色の部品はその後、焼結のために炉に入れられます。焼結とは、金属粒子を融合させて、より高密度で強度のある部品を作り出す工程です。
焼結によって部品が収縮するため、この収縮を設計で考慮する必要があります。収縮は、 15%の30%に そして、それは使用する合金の種類によって異なります。この収縮を相殺するために、金型は大きく作られますが、部品が所望の仕様を満たすように、精密な制御を維持する必要があります。
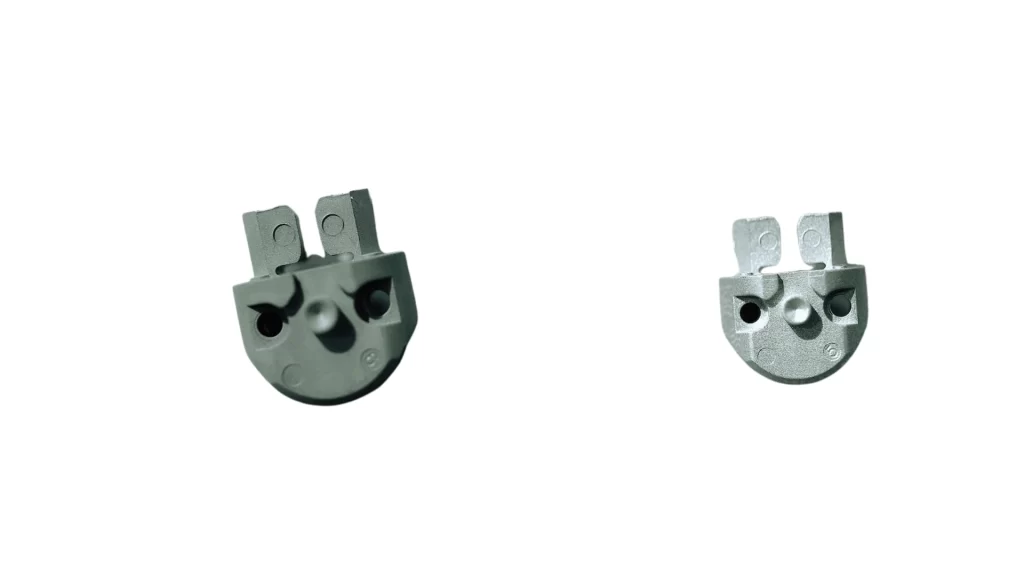 MIM製品
金属射出成形は、小型で複雑な部品の製造に最適です。MIMは、微細なディテール、薄肉構造、幾何学的に複雑な形状の再現に優れています。さらに、MIMは、溶融金属加工では難しいステンレス鋼などの高融点材料の製造にも使用できます。
しかし、金属射出成形にはいくつかの欠点がある。MIM金型や設備のコストが高いこと、金属粉末の摩耗率が高いこと、焼結後に通常追加の加工工程が必要となること、そして収縮の管理が不適切だと部品が公差範囲外になる可能性があることなどが挙げられる。
金属射出成形がダイカストに比べて優れている点
MIMにはいくつかの部品の複雑さや精度に対する要求が、サイズや速度に対する要求を上回る場合、ダイカストに比べて明らかな利点がある。
小型で複雑な形状の処理能力が向上しました
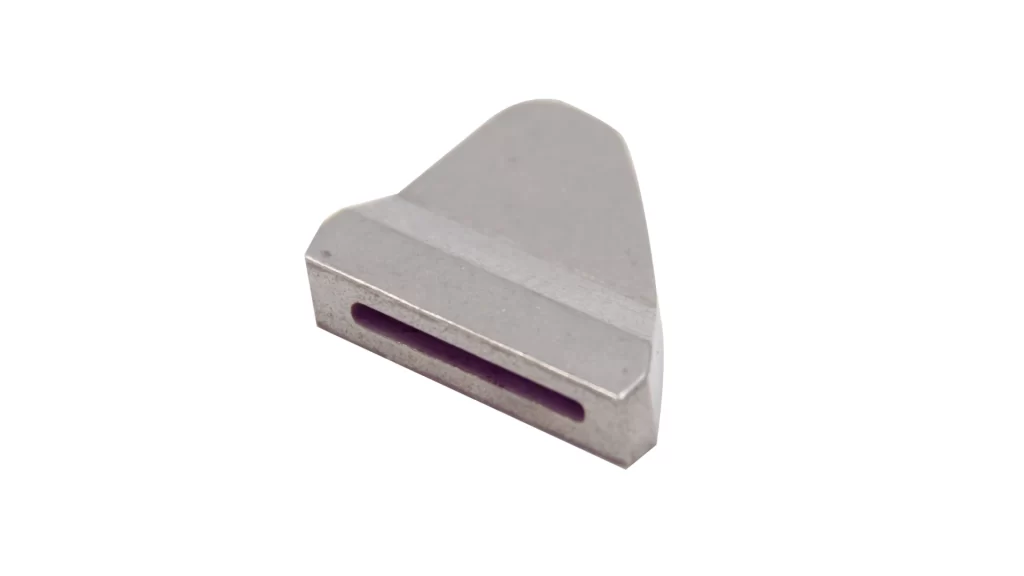 MIMタングステン合金部品
金属射出成形(MIM)の最大の利点は、微細なディテールと薄肉構造を持つ小型部品、さらには様々な内部形状を持つ部品を製造できることです。MIMはプラスチック射出成形と同じ成形原理を採用しているため、複雑な形状を一度の成形で実現できます。一方、ダイカストでは、溶融金属の流れの精度に限界があるため、微細なディテールと薄肉構造を持つ部品の製造や内部形状の形成が困難です。
高融点材料に対応
MIMのもう一つの大きな利点は、成形時に溶融金属を使用しないことです。粉末を固化させるために使用される熱は、成形工程の後、焼結工程でのみ加えられます。そのため、MIMは、取り扱いや温度の制約からダイカストでの加工には適さない、非常に高い温度で溶融する金属(例えばステンレス鋼)を加工することができます。また、お読みください。 アルミ射出成形)
高精度と表面の均一性を実現
さらに、MIM(金属射出成形)は、表面仕上げと公差が均一な部品を製造できます。多くの形状が金型内で直接形成されるため、大掛かりな機械加工はほとんど必要ありません。これは、複数の重要な形状が厳しい公差を満たす必要がある部品に特に有効です。
金属射出成形とダイカストの比較における欠点
金属射出成形には多くの利点がある一方で、コストや工程の複雑さなど、いくつかの欠点もある。
工具・設備費の高騰
MIM金型は金属粉末の研磨性や成形工程に伴う高圧に耐えなければならないため、一般的にダイカスト金型ほど長持ちしません。さらに、特に少量生産の場合、設備や金型への初期投資額はダイカストよりも大きくなります。
複数の後処理ステップが必要です
MIM(金属射出成形)では、成形工程に加えて、脱脂と焼結という追加の後処理工程が必要です。これらの追加工程により、リードタイムが長くなり、エネルギーコストが増加し、プロセスリスクも高まります。
収縮は慎重に管理しなければならない
MIMにおける焼結工程では、大きな収縮が生じる。 通常15~30%、 材料の収縮率は、金属組成や焼結条件によって異なります。そのため、成形部品が所望の寸法を満たすためには、材料の収縮率を正確に予測することが不可欠です。MIM材料、金型設計、焼結条件の関係を十分に理解していなければ、部品が寸法仕様を満たさなかったり、再加工が必要になったりする可能性があります。
今すぐプロリアンをお試しください!
ダイカスト:定義と金属射出成形との比較
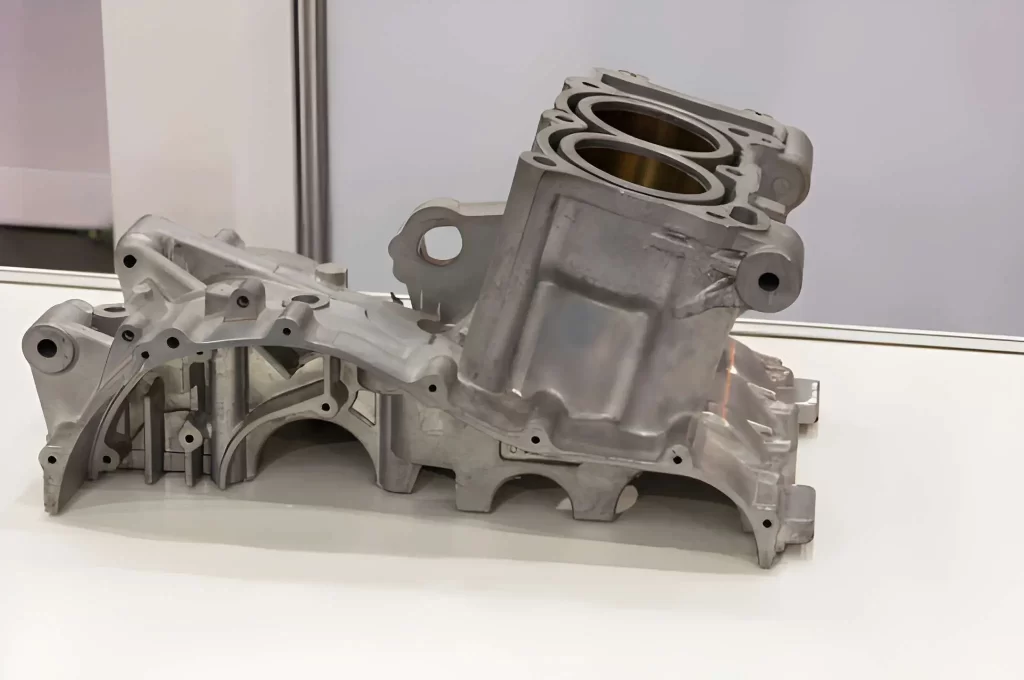
ダイカストの最も古い証拠は古代中国(紀元600年頃)に遡る。ダイカストは金属成形における一般的なプロセスの一つであり、砂型鋳造の代替手段として開発された。 これは、溶融金属を加圧された硬化鋼製の鋳型に注入する工程です。溶融金属は鋳型内に流れ込み、内部で急速に硬化して鋳型の形状になります。
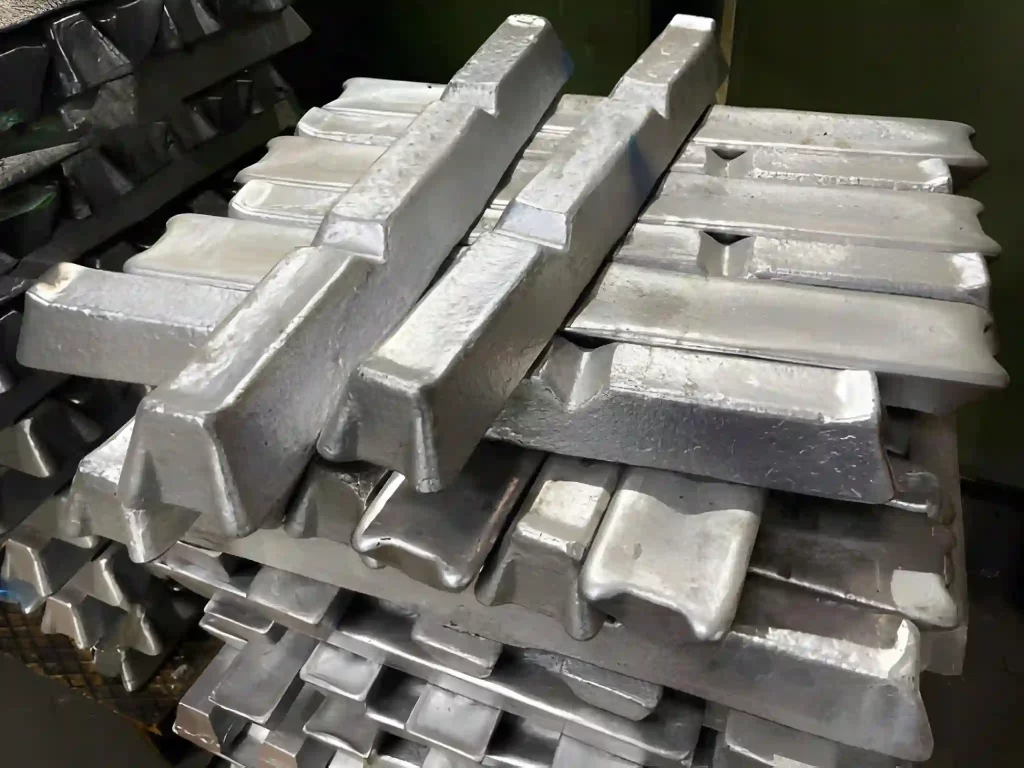
アルミニウムビレット
ダイカストは一般的に、アルミニウム、亜鉛、マグネシウムなどの非鉄金属に限定されます。これは、これらの金属が鉄系金属よりも融点が低いためです。融点が低いと、金型内での金属の冷却が速くなり、金型の寿命が延び、生産速度が向上します。理論的には鉄系金属のダイカストも可能ですが、これらの金属用の金型を作成するコストと難しさから、一般的な製造業者にとっては実用的ではありません。
溶融金属を金型に注入するには、高圧射出成形システムと重力供給システムが一般的に用いられます。金型に溶融金属が充填されると、周囲の空気や、壁の厚さ、成形品のサイズなどの要因によって冷却されます。これらの要因によって冷却時間は異なりますが、通常は1分未満です。成形品が冷却・凝固したら、金型から取り出し、ゲートシステムやランナーから余分な金属をトリミング機で除去します。
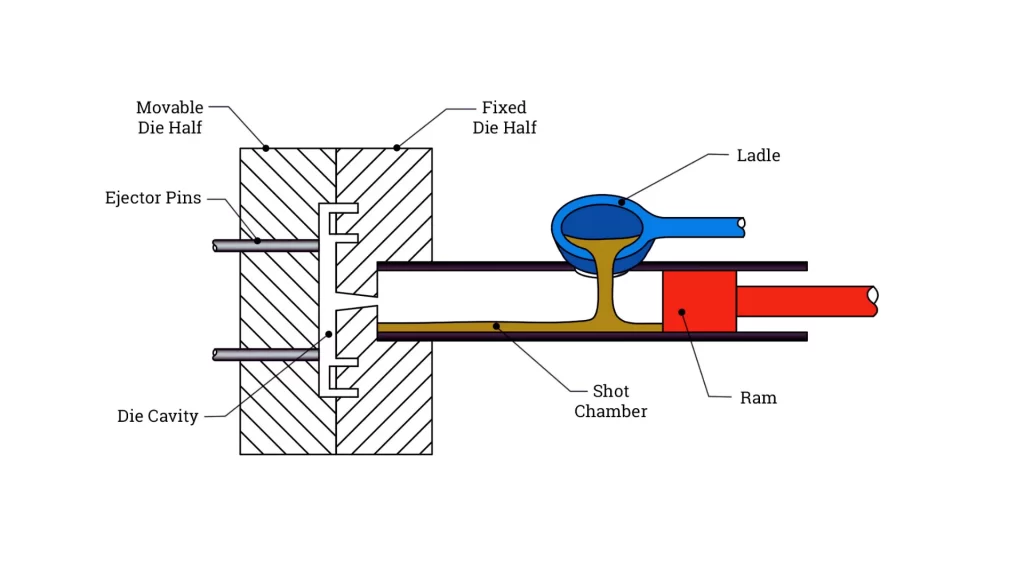
高圧ダイカスト
ダイカストは製造において多くの利点を提供するが、おそらく最も重要なのは金型の寿命である。成形部品は、 数千から数百万ユニット、 金型の品質と使用する設備の種類によって異なります。大量生産能力に加えて、成形部品は寸法変化が最小限に抑えられます。 溶融金属からの凝固過程における変化。ダイカストの公差は、合金の種類、部品サイズ、抜き勾配によって大きく異なるため、よりシンプルな金型で設計することが可能です。
ダイカストには多くの利点がある一方で、いくつかの制約もあります。高温の金属を金型に急速に注入すると、気泡が閉じ込められることがあります。その結果、完成品に気孔が生じる可能性があります。これにより、部品の機械的特性が低下し、熱処理の適用性が制限され、追加の機械加工が必要になります。さらに、薄肉部や複雑な形状の製造は、MIM(金属射出成形)よりも困難になる場合があります。
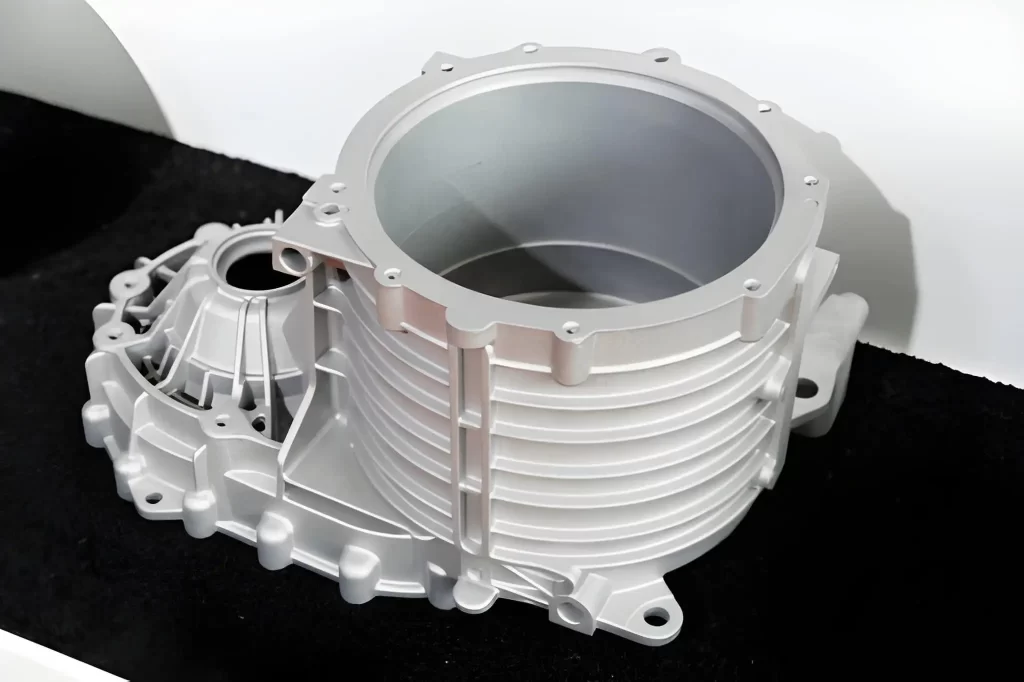 自動車用エンジンカバー
MIMとダイカストの主な違いは、最終製品の製造方法にあります。MIMでは、金属粉末を使用し、それを焼結して結合剤を除去し、固体の金属物体を作り出します。金属粉末を圧縮して焼結するため、焼結中にガスが放出され、ステンレス鋼などの高融点材料から幅広い製品を製造することが可能です。
製品に高強度鋼と精密なディテールの組み合わせが求められる場合、MIM(金属射出成形)はより優れた製造方法となる可能性が高い。逆に、アルミニウムや亜鉛の部品を大量に迅速に生産する必要がある場合は、ダイカストの方が実用的で費用対効果の高い選択肢となる。
ダイカストが金属射出成形よりも優れている点
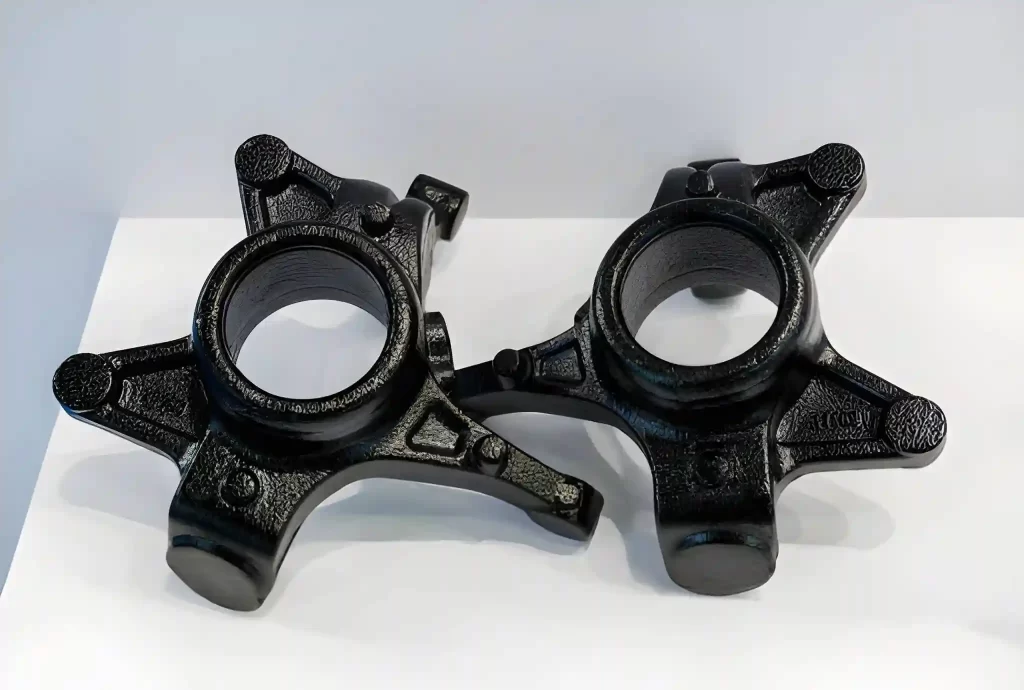 車両ブレーキブラケット
ダイカスト金型は、摩耗が著しくなるまでに数十万個から数百万個の部品を製造できます。この耐久性により、大量生産の際のコスト削減につながります。 さらに、この製法では凝固後の収縮が最小限に抑えられるため、他の方法に比べて厳しい公差を維持することがはるかに容易であり、後処理の必要性を排除できる。
ダイカストの欠点(金属射出成形と比較した場合)
ダイカストは様々な金属(アルミニウム、亜鉛、マグネシウムなど)から部品を作るのに使用できるが、他の金属(鋼鉄など)は融点が高いため、高温下で金型が著しく急速に摩耗するという問題があり、使用できる金属はこれらの金属に限られる。
ダイカストのもう1つの問題は、溶融金属が金型キャビティに入る際にガスが混入することです。これらのガスは閉じ込められ、凝固した金属内部に空隙を作り出し、部品全体の構造を弱める可能性があります。対照的に、MIM(射出成形)では、脱脂工程でバインダーが除去され、焼結工程で粉末構造が緻密化されるため、この問題は発生しません。脱脂と焼結を適切に制御することで、内部欠陥が低減され、密度が向上します。
今すぐプロリアンをお試しください!
金属射出成形とダイカストの比較:リードタイム、速度、生産量、および材料の適合性
 ダイキャストアルミニウム製品
それぞれのプロセスを様々な側面から比較してみましょう。
- リードコスト比較: MIMとダイカストのどちらの場合も、初期設定には金型が必要となるため、費用がかさみます。しかし、生産量が中規模から大規模になると、これらの費用は正当化され、各部品のコストは大幅に低下します。ダイカストでは、成形後に脱脂や焼結などの後処理工程が不要なため、MIMと比較して平均で約30%のコスト削減が見込まれます。
- 速度比較: ダイカストは一般的に完成部品の製造サイクルタイムにおいて優位性がありますが、MIMの射出工程は迅速であるものの、脱脂と焼結によって総リードタイムが長くなります。MIM部品は追加の後処理(脱脂、焼結、仕上げ)を必要とするため、製造に時間がかかります。完成したMIM製品とダイカスト製品の総生産サイクル。
- 音量比較: MIMとダイカストはどちらも大量生産の可能性を秘めています。ダイカストは大型でシンプルな部品に最適である一方、MIMは細部まで精緻な形状が求められる小型で複雑な部品に最適です。MIMとダイカストのどちらのプロセスも大量生産が可能で、製品の用途に応じて数十万個から数百万個の製品を生産できます。
- 材料の比較: 鋳造可能な金属には以下が含まれる 非鉄金属 など アルミニウム、亜鉛、マグネシウム、銅。 一方、金属射出成形部品は、ステンレス鋼、チタン合金、ニッケル合金など、さまざまな金属から成形できます。一般的に、微粉末に加工できる金属であれば、どのような金属でもMIMプロセスで使用できるため、高強度や高温用途において有利となります。
金属射出成形とダイカスト:比較分析
|
属性 |
金属射出成形(MIM) |
ダイカスト |
|
理想的な肉厚 |
0.5 mm – 6 mm |
1.5 mm – 15 mm |
|
制限要因 |
厚み+脱脂/焼結歪み+収縮制御 |
冷却速度 |
|
材料範囲 |
ステンレス鋼、チタン、超合金、工具鋼、タングステン |
アルミニウム、亜鉛、マグネシウム、銅、真鍮 |
|
プロセスステップ |
射出成形 → 脱脂 → 焼結 |
溶融金属注入 → 冷却 → 排出 |
|
次元の変化 |
焼結時の収縮率は15~30% |
最小限の収縮 |
|
複雑 |
高精度 – 微細な形状、ねじ山、アンダーカットに対応 |
中程度 – シンプルから中程度の複雑さに最適 |
|
ツーリング |
高価で摩耗の激しい金型 |
耐久性のある型、長持ち |
|
生産量 |
低〜中 |
中から高 |
関連: ダイキャストと射出成形の比較
金属射出成形とダイカストの類似点
- 型の使用: それぞれの工程では、金型を用いて金属を鋳造し、射出成形することで、均一な品質の部品を製造する。
- 迅速な生産: セットアップが完了すれば、どちらの方法も短時間で大量の生産物を生成できる。
- 最終部品サイズに近い: 成形された金属部品は、一般的に最終製品のサイズに近いか、非常に近いサイズであり、最終形状にするために必要な機械加工は最小限で済みます。
自動化機器導入準備完了: どちらの工程も、大量生産向けの自動化設備を受け入れる予定です。
今すぐプロリアンをお試しください!
製品概要
MIMとダイカスト それぞれが それぞれの強みと課題があります。高精度と高強度材料を必要とする小型で複雑な部品にはMIM(金属射出成形)が最適です。一方、大型部品を迅速かつ大量生産する場合にはダイカストが最適です。 At プロリアンテック当社では、加工工程、CNC加工、プレス加工、組立まで全てを手掛けています。複雑な形状から大型部品まで、お客様のご要望にぴったりの部品を製作することに重点を置いています。
For a part-specific review of MIM suitability, tooling and secondary operations, explore our 金属射出成形サービス.