
ニッケルメッキの特徴画像
ニッケルめっきは、銅、亜鉛、鋼鉄、またはその他の適切な基材にニッケルの層を析出させる電気化学プロセスです。一般的に、基材の外観と性能を向上させます。
ニッケルめっきは、自動車、航空宇宙、エレクトロニクスといった主要産業のエンジニアにとって非常に有効なソリューションです。異なる基材を使用することなく、外観と性能を向上させるという課題を解決します。基材が高価である必要がないため、大幅なコスト削減につながります。
専門業者によるニッケルメッキは、優れた耐摩耗性と耐腐食性を発揮します。また、純ニッケルに比べて低コストで、市場の求める外観要件を満たす製品に仕上げることができます。
このガイドでは、ニッケルめっきプロセスの基本、使用される装置、対象となる業界、および代替技術との比較について説明します。
ニッケルメッキとは何ですか?
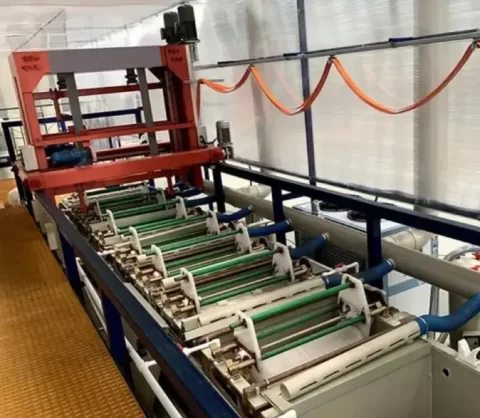
ニッケルめっき
ニッケルめっきは、ニッケルを他の表面に析出させる電気めっきプロセスです。この工学的および装飾的なプロセスは、銅、鋼、亜鉛などの卑金属によく行われます。特殊な処理を施せば、プラスチック、マグネシウム、ステンレス鋼にもニッケルめっきを施すことができます。
ニッケルメッキはどのように機能するのですか?
ニッケルめっき工程は、基材の準備から始まります。その他の工程は、活性化処理、前めっき、本めっき、後処理です。
基板の準備 基材は脱脂、洗浄、エッチング処理を行い、酸化物を除去します。均一な表面を得るためには、研磨などの機械的処理が必要となる場合があります。
活性化処理 活性化処理とは、すすぎの際に形成される微細な酸化皮膜を除去する処理のことです。その主な目的は、化学活性を高めることです。銅や鋼の基材には、酸洗による活性化法が用いられます。
プレメッキ ―前めっき(フラッシュめっきとも呼ばれる)は、本めっき工程中の腐食を防止するためのものです。フラッシュめっきによって、密着性に優れた非常に薄い被膜が形成されます。
メインメッキ これはニッケルめっき工程の根幹を成すものです。ニッケルめっき液の種類によって、光沢ニッケルめっき、半光沢ニッケルめっき、艶消しニッケルめっき、ワットニッケルめっきなど、さまざまな種類のニッケルめっきが得られます。
後処理 基材にニッケルメッキを施した後、洗浄、不動態化処理、乾燥、研磨を行います。これらの工程により、コーティングの外観と性能が向上します。
ニッケルメッキの機能と利点は何ですか?
ニッケルメッキは、製品の価値や物理的特性を高めるために広く用いられている。
製品の価値向上 – 消費財やその他の製品の魅力と見通しを向上させる
物理的特性を強化する 耐摩耗性、耐腐食性、耐熱性などの特性を向上させるために使用されます。
これらの機能には、次のような利点があります。
- 外観の改善
- 追加の塗装やコーティングのための高品質な下地
- 導電性および磁気特性
- 寸法均一性
- 費用対効果の高い表面仕上げ
今すぐプロリアンをお試しください!
ニッケルメッキ部品の産業用途
ニッケルメッキ部品は、自動車、貨幣、プラスチック、航空宇宙、電子機器などの産業で幅広く使用されています。これらの用途については、以下で詳しく説明します。
自動車産業におけるニッケルめっき
自動車産業におけるニッケルメッキは、必要不可欠な耐熱性と耐腐食性を提供する。その薄くても信頼性の高いコーティングは、ブレーキ部品、ファスナー、ボルトなどに使用されている。
自動車産業におけるニッケルめっきの具体的な用途としては、パーキングブレーキ、シリンダーライナー、乾燥シリンダー、油圧システムなどが挙げられる。
硬貨へのニッケルメッキ
貨幣業界では、光沢のある魅力的な硬貨を作るために、ニッケルメッキ鋼がよく用いられます。このコーティングは、低コストで硬貨の耐久性を向上させます。また、硬貨が不要になった場合でも、鋼とニッケルは容易にリサイクルできます。
プラスチック製造におけるニッケルめっき
ABS(アクリロニトリル・ブタジエン・スチレン)樹脂成形品は、電子機器、消費財、自動車部品、蛇口などの部品において、耐久性を高めるために通常ニッケルメッキが施されます。
航空宇宙産業におけるニッケルめっき
このめっき処理は、均一な厚み、優れた耐食性、比類のない耐久性、そして確実な密着性といった、航空宇宙分野における厳しい要求を満たすのに役立ちます。多くの航空宇宙メーカーは、性能と安全性の要求を満たすために、ニッケルめっきをますます活用するようになっています。
電子産業とニッケルめっき
ニッケルメッキは、マイクロプロセッサ、コネクタ、回路などに一般的に施される。ニッケルメッキは、耐腐食性と半田付け性を向上させる。
ニッケルめっき方法の種類
ニッケルめっきには、電解ニッケルめっきと無電解ニッケルめっきの2つの主要な種類があります。これらの種類にはそれぞれいくつかのニッケルめっき方法が含まれており、以下のセクションで詳しく説明します。
電解ニッケルめっき
-明るいニッケルメッキ
サテンニッケルメッキ
-黒ニッケルメッキ
無電解ニッケルメッキ
高リン無電解ニッケルめっき
中リン無電解ニッケルめっき
低リン無電解ニッケル
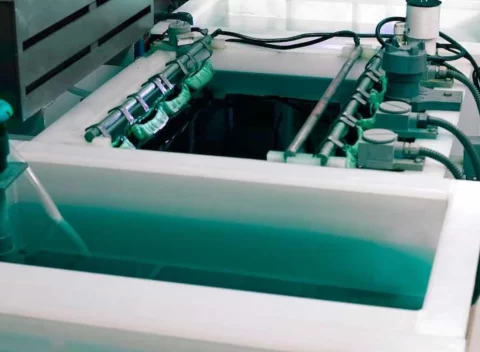
無電解ニッケルメッキ
以下に、電解ニッケルめっきと無電解ニッケルめっきの比較表を示します。
|
素子 |
電解ニッケルめっき |
無電解ニッケルメッキ |
|
コーティング機構 |
電流に基づいて |
自己触媒化学還元 |
|
均一なコーティング |
形状に基づくと、止まり穴は薄く、端は厚くなる。 |
複雑な部分でも均一 |
|
厚み管理 |
電流密度とめっき時間によって設定 |
入浴時間を通して設定 |
|
硬度 |
通常は硬度を高めるための熱処理は行われない |
熱処理を施す |
|
一般的なアプリケーション |
クロム下地、装飾仕上げ |
内径穴、盲穴、およびバルブ本体 |
ニッケルメッキ方法を選択する際の考慮事項
理想的なニッケルめっき方法は、部品の外観や形状、そして信頼性の高い使用に必要な耐性要件によって異なります。
外観
外観を重視するなら、消費者が目にする部品には鏡面仕上げの明るいニッケルメッキが最適です。指紋や傷を目立たなくしたい場合は、マット仕上げが良いでしょう。
部品の形状
盲穴のある複雑な部品の場合、電流の流れに依存しない無電解ニッケルめっき法を用いる方が適しています。電解めっきでは電流密度が端部に集中するため、複雑な部品ではめっきムラが生じる可能性があります。
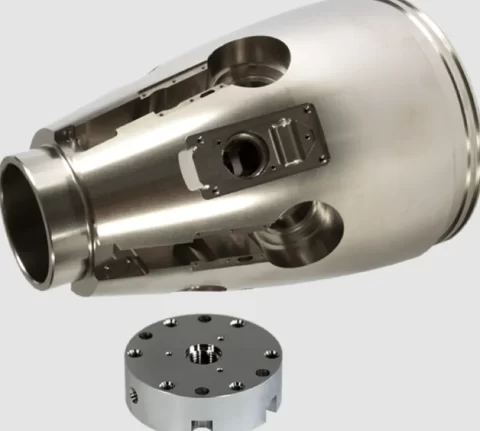
電気めっきされた複雑な部品
耐性要件
高リン無電解ニッケルめっき部品は、海洋環境を含む腐食環境において最高の性能を発揮します。低リンめっきは耐腐食性は劣りますが、硬度が高くなります。
今すぐプロリアンをお試しください!
各種金属へのニッケルメッキ
アルミニウム、真鍮、鋼鉄、銅、亜鉛、その他の工業用金属にニッケルメッキを施すことは一般的である。
| エンジニアリングメタル | Notes |
| アルミ | 亜鉛酸塩は、接着を妨げる可能性のある天然の酸化アルミニウムに対抗するために最初に塗布する必要があります。 ニッケルメッキアルミニウム プロセス |
| 真鍮 | 亜鉛がニッケルめっき液を汚染するのを防ぐため、まず銅またはニッケルのストライク処理が必要です。 |
| 鋼鉄 | 酸洗処理だけで鋼材表面をニッケルめっき用に準備できる。 |
| 銅 | 洗浄、脱脂、前処理を施せば、金属はニッケルコーティングを良好に受けます。 |
| 亜鉛 | 高品質な接着には銅製のストライクが必要です |
ニッケルめっきに使用される装置
ニッケルめっきの主な設備には、陽極、陰極、直流電源、めっき槽などがあります。その他には、加熱装置、攪拌装置、安全装置、薬品浴などがあります。
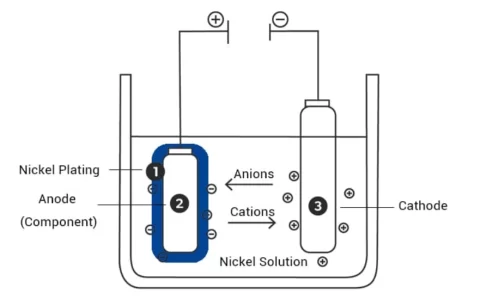
ニッケルメッキのセットアップ
アノードとカソード これらの端子は、電気めっきに必要な直流電力を供給します。ニッケル陽極はニッケルイオンを供給します。
直流電源 これは電気化学的析出に使用される電流です
めっき槽 これは化学薬品の入った槽です。めっき処理の際に、被めっき物を入れる容器です。
加熱コンポーネント これらの構成要素により、プロセスが最適な温度で実行されることが保証されます。
撹拌システム これらのシステムは化学溶液を循環させることで、ニッケルめっきが均一かつ滑らかに行われるようにします。
安全装置 これらは、電気めっき工程に伴う有害な煙や化学物質から作業者を保護するものです。
化学浴 これらは、ニッケル塩やホウ酸などの化学物質を含むニッケルめっき液です。
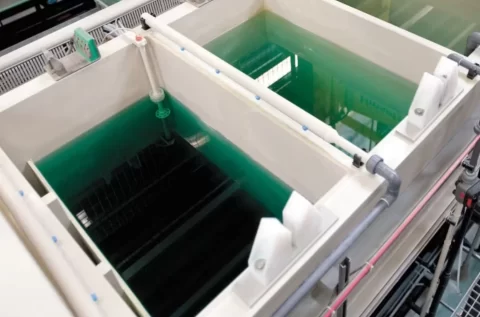
ニッケルめっき浴
ニッケルめっきにおける主なパラメータは何ですか?
めっき工程には、電流、攪拌、pH値、温度、めっき厚、浴組成という6つの主要な変数がある。
電流プローブ 電流密度は2~7 A dm⁻²にバランスさせる必要がある。
攪拌 浴槽溶液は透明で均一であるべきである。
PHレベル pH値は、指定された範囲内(3.5~4.5)である必要があります。
温度 – ほとんどの入浴に推奨される温度は40~60℃で、これは1916年にオリバー・P・ワッツ教授が開発した「ワッツ式」に基づいています。2]
コーティング厚さ これは用途の厳しさによって異なります。コーティングの厚さのカテゴリは、機能的に次のように分類されます。
- 装飾用ニッケル 高級品や配管設備に下塗りとして、または単独で使用できる、明るい仕上がり。
- 防食 めっきにより均一な厚さの強力な不動態酸化バリアが形成され、腐食防止効果を発揮します。
- エンジニアリング/耐摩耗性コーティング(5 µm~125 µm以上) – 寸法復元能力を備えた、耐腐食性・耐摩耗性コーティング。2]
浴槽組成物 ニッケル析出物の飛散力と導電率は、ホウ酸(30~45 g L-1)、硫酸ニッケル(240~300 g L-1)、塩化ニッケル(30~90 g L-1)の比率に依存する。2]
ニッケルめっきに使用される化学薬品の種類は?
ニッケルめっきに用いられる主な化学物質には、硫酸ニッケル、塩化ニッケル、ホウ酸、錯化剤などがある。
ニッケルめっきと他の金属表面処理プロセスとの比較
ニッケルめっきは、クロムめっき、亜鉛めっき、金めっき、陽極酸化処理など、他の表面処理方法と比較されることが多い。ニッケルめっきとこれらの方法のどちらを選択するかは、硬度、腐食方法、耐摩耗性、コスト、材料適合性などの要素によって決まる。
ニッケルメッキ vs. クロムメッキ
クロムめっきは高価ではあるものの、硬度が高く耐摩耗性に優れている。また、六価クロムは管理された物質であるため、その使用にはより厳格な規制監視が適用される。
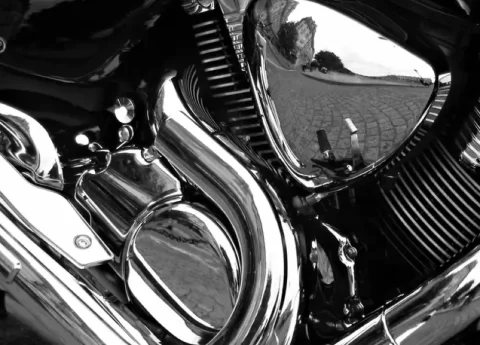
クロムメッキ部品
ニッケルメッキと亜鉛メッキ
主な違いは腐食メカニズムにある。ニッケルめっきの場合、コーティングはバリアとして機能するが、亜鉛めっきでは犠牲腐食が起こる。亜鉛めっきの方が安価である。
ニッケルメッキ vs. 金メッキ
金メッキは、優れた耐酸化性と導電性で知られています。しかし、コストが高いため、ほとんどのメーカーは接触面にしか使用できません。通常、金メッキの寿命を延ばすために、まずニッケルメッキを施してバリア層を作ります。
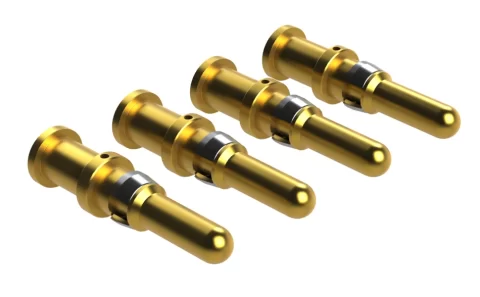
金メッキの接点ピン
ニッケルメッキと陽極酸化処理
ニッケルめっきは汎用性が高く、幅広い鉄系金属および非鉄金属に適用可能です。一方、陽極酸化処理はアルミニウムと一部の非鉄金属にしか適用できません。ニッケルめっきの電気伝導性も、両者の大きな違いの一つです。導電性が求められる部品には、絶縁性を持つ陽極酸化処理は適していません。
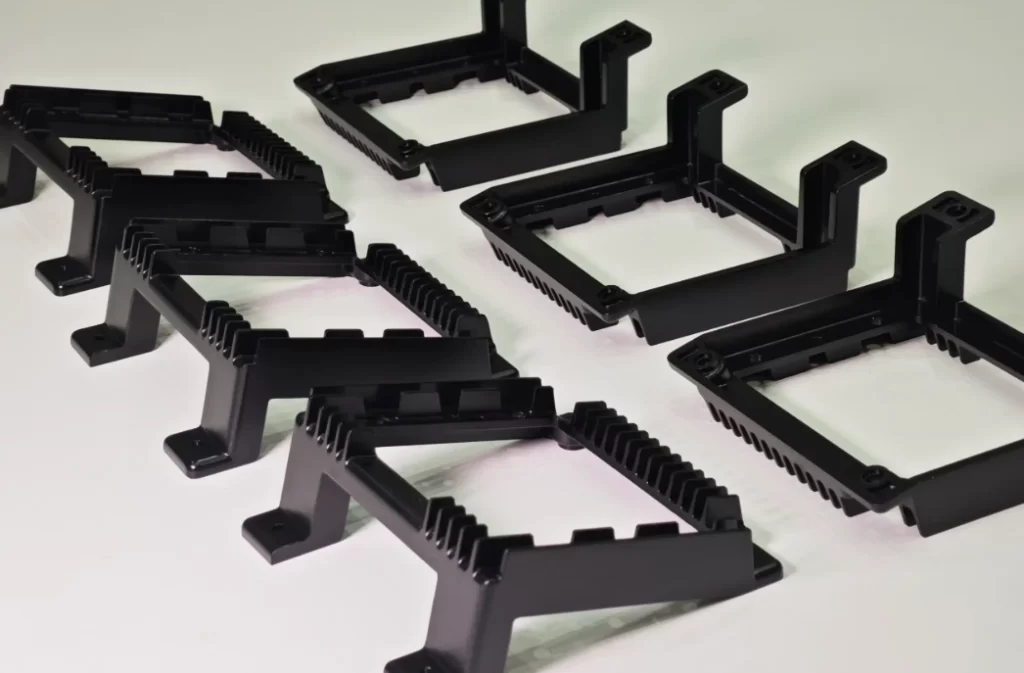
黒アルマイト
これらの比較に関する詳細は、以下の表にまとめられています。
|
プロセス |
硬度 |
メカニズム |
耐摩耗性 |
相対コスト |
一般的なアプリケーション |
|
ニッケルめっき |
中〜高 |
障壁 |
グッド |
穏健派 |
止まり穴、精密部品 |
|
クロムメッキ |
このグループの中で最高 |
障壁 |
おすすめ! |
ハイ |
工具、エンジン部品 |
|
亜鉛めっき |
ロー |
犠牲 |
最低 |
最低 |
ファスナー、低負荷部品 |
|
ゴールドメッキ |
最も柔らかい |
障壁 |
最低 |
最高 |
電気コネクタ、接点 |
|
陽極酸化 |
種類によって異なります |
基材金属が酸化層に変化 |
良好 – 硬質アルマイト処理 |
穏健派 |
ヒートシンク、ハウジング |
今すぐプロリアンをお試しください!
ニッケルめっきの課題
ニッケルめっきには利点もあるが、高度な表面処理、組成の維持、健康や環境への配慮といった課題も存在する。
表面処理 残留物が付着した表面にメッキを施した後に発生する汚れは、修復不可能である。
構成維持 成分の濃度とレベルは時間とともに変化するため、継続的な検査が必要です。
健康と環境に関する懸念 ― 煙、廃水、および硫酸ニッケルは、既存の労働安全衛生基準および環境基準に従って処理および管理されなければならない。2]
ニッケルメッキ表面のメンテナンス方法
ニッケルメッキされた部品は、定期的に清掃し、アンモニア系の洗浄剤や研磨剤から保護すれば、性能と外観を維持できます。
ニッケルめっきにおける品質管理
ニッケルメッキ部品が仕様を満たすためには、目視検査、耐食性試験、密着性試験、およびメッキ厚さ測定という4つの主要な品質チェックが行われます。
|
品質検査 |
小切手 |
|
目視検査および光学検査 |
表面の欠陥 |
|
耐食性試験 |
腐食条件に対する信頼性 |
|
接着試験 |
機械的ストレスによって引き起こされる剥離またはひび割れ |
|
厚み測定 |
堆積物のミクロン範囲 |
ニッケルめっきISO規格
ニッケルめっきについては、無電解ニッケルめっきに関するISO 4527(またはASTM B733)、装飾用電解ニッケルめっきに関するISO 1456、プラスチックへのニッケルめっきに関するISO 4525、および工業用電解ニッケルめっきに関するISO 4526など、いくつかの規格が規定されている。
ニッケルメッキの仕様に関するガイド
ニッケルめっきの仕様を決定する5つの手順は、めっきの種類、基材、層の詳細、熱処理、および仕上げです。
ステップ1:ニッケルメッキの種類を選択する
- 無電解:複雑で精密、耐腐食性。参照規格はISO 4527またはASTM B733です。
- 電気めっきコスト効率に優れ、大量生産が可能で、装飾性も高い。参照規格はISO 1458。
- ニッケルメッキの種類を決定する前に、予算と性能要件を確認してください。
ステップ2:基材を定義する
接着性および前処理の要件は、基材によって異なります。基材の種類と正確な合金組成の両方を指定する必要があります。
- 材質の種類、合金の種類
ステップ3:該当する場合はレイヤーの詳細を定義する
ここでの2つの変数は、リン含有量(無電解めっき)と所望の厚さである。
- リン含有量レベル – レベルは、低リン(1%~3%)、中リン(5~9% P)、高リン(10% P以上)です。1)
- コーティングの厚さ – 薄い層は外観用、厚い層は腐食性または摩耗の激しい用途用です。厚さレベルの最小厚さは次のとおりです。
- SC1 – 5 µm
- SC2 – 13 µm
- SC3 – 25 µm
- SC4 – 75 µm (1)
ステップ4:熱処理を指定する
ニッケルめっきにおける熱処理の主な目的は、硬化と脱水素の2つである。
硬化 これは、無電解ニッケルの硬度を大幅に向上させるために、めっき後に行われます。
脱水素反応 ―熱処理(ベーキングとも呼ばれる)は、水素脆化のリスクを最小限に抑える。
水素脆化のリスクが最小限であり、かつ部品が非構造部品である場合は、熱処理工程を省略できることに注意してください。
ステップ5:その他の考慮事項
外観や厚み公差に関する考慮事項も他にもあります。具体的には、仕上げ、ラックとの接触点、およびコーティングの厚み公差です。
- 仕上げ – 光沢、半光沢、またはマット
- ラックの接点
- コーティング厚さ公差
今すぐプロリアンをお試しください!
まとめ
ニッケルめっきは、電子機器、自動車、航空宇宙など、さまざまな産業における部品の耐摩耗性、耐腐食性、外観を向上させるための貴重なプロセスです。
このプロセスはこれらの業界で長年にわたり用いられており、費用対効果が高く、柔軟性に富んだ結果が得られます。優れためっきサービスプロバイダーは、お客様の作業内容に合わせてニッケルめっきを調整することができます。
製品の視覚的な魅力を高める場合でも、締結部品の製造を最終化する場合でも、精密な航空宇宙部品の性能を向上させる場合でも、適切なニッケルめっき装置、プロセス、および化学薬品が必要です。
私たちの持つ ニッケルメッキサービスご希望の結果をより早く、お手頃な価格で得ることができます。プロジェクトの設計図をお送りいただければ、個別のお見積もりをご提示いたします。また、プロジェクトの仕様についてより詳しくご相談されたい場合は、弊社のエンジニアリングチームまでお問い合わせください。
よくあるご質問
ニッケルメッキの費用はいくらですか?
ニッケルめっきのコストは、部品の形状、サイズ、めっき方法、量、および希望するめっき厚によって異なります。無電解ニッケルめっきは、電解ニッケルめっきよりも浴温管理が厳しいため、一般的にコストが高くなります。
銅は無電解ニッケルめっきを受け入れるか?
はい、銅に無電解ニッケルめっきを施すことは可能です。ただし、適切な活性化処理と表面洗浄が必要です。
ニッケルはクロムよりも高価ですか?
いいえ、クロムめっきはニッケルめっきよりも高価です。クロムめっきはコストが高いだけでなく、規制遵守にかかる費用も高額になります。なお、リン含有量が高いとニッケルめっきのコストが大幅に上昇し、クロムめっきとほぼ同等の水準になる場合があることにご注意ください。
資料
【1]https://store.astm.org/b0733-22.html
【2]https://nickelinstitute.org/media/lxxh1zwr/2023-nickelplatinghandbooka5_printablepdf.pdf