
エンジニアリングと機械加工における盲穴
盲穴とはどういう意味ですか? 簡単に言えば、何かにドリルで穴を開けたもので、完全に貫通するものではなく、底があるものです。壁にまっすぐ穴を開けるのではなく、途中まで穴を開けるようなものだと想像してみてください。これがエンジニアリングと製造業における重要な違いです。
精密製造業で成功するには、止まり穴を理解することが不可欠です。この基本的でありながら重要な部品は、小型電子機器から大型自動車部品まで、数え切れないほど多くの設計に使用されています。
止まり穴を作るのが得意であれば、小さな作業場でも大きな工場でも、より多くの、より高品質な製品を製造できます。
Bodaは、事業主が直面する困難な加工課題を理解し、より良い部品の設計から精密な製造まで、あらゆる面でサポートいたします。
このガイドは、止まり穴加工についてより深く理解し、ビジネスに最適な工具を選ぶのに役立ちます。それでは、早速本題に入りましょう。
機械加工における止まり穴とは何ですか?
機械加工における止まり穴とは何ですか?
止まり穴とは、ワークピースの材料を完全に貫通しない穴のことです。貫通穴とは異なり、止まり穴は特定の深さを持ち、材料内で終端しています。これにより、エンジニアリング用途において様々な目的に役立つポケットまたはキャビティが形成されます。
完全な貫通によって構造の完全性や機能性が損なわれる多くの業界において、止まり穴の設計は非常に重要です。製造業の専門家は、ねじ接続部やハウジング部品に止まり穴を使用することで、ワークピース全体を弱めることなく、特定の設計要件を満たすことができます。
止まり穴の仕様はビジネスにとって重要です。最終製品の性能を良好に保つには、これらの穴の正確な深さ制御と適切な仕上げが必要です。
止まり穴を開けるにはどうすればよいですか?
止まり穴を開けるにはどうすればよいですか?
止まり穴を掘削するには、永続的な結果を得るために特別な技術と機器が必要です。 CNC機械加工プロセス 再現性のある品質で正確な止まり穴を作成するための最も信頼性の高い方法を提供します。
穴あけ加工では、適切な切削速度と送り速度を維持しながら、貫通深さを制御する必要があります。最新のCNC工作機械は止まり穴加工が可能で、業界標準を満たす寸法精度と表面仕上げを保証します。
Bodaのような専門的な機械加工サービスは、高度なツールとプログラミングを駆使して止まり穴加工を最適化します。この材料は廃棄物と生産時間を削減し、お客様の高品質基準を満たします。
面白い読書: 複合材料の CNC 加工: 知っておくべきことすべて
止まり穴の穴あけ方法 – ステップバイステップ
止まり穴を掘る
正確な止まり穴加工には、高い品質と寸法精度を常に確保するための体系的なアプローチが必要です。適切な手順に従うことで、工具の摩耗が軽減され、生産コストが削減され、ビジネス要件を満たす成果が得られます。
ここでは、製造の専門家が最適な止まり穴のパフォーマンスを実現するためのステップバイステップのプロセスを紹介します。
ステップ 1: 材料の準備
機械のセットアップ時にワークピースを適切にクランプしてください。穴あけ加工中にワークピースが動かないように、十分なクランプ力を確保してください。
ステップ2: 機器の選択
穴径、深さの要件、物理的特性に応じて適切なドリルビットを選択してください。最良の結果を得るには、専用の止まり穴ドリルを使用してください。
ステップ3:速度と送りの設定
材料の種類と穴の仕様に応じて適切な切削パラメータを設定します。工具の破損を防ぎ、スムーズな切削動作を確保するために、スピンドルの回転速度と送り速度を調整します。
ステップ4: 深度制御の設定
材料の種類と穴の仕様に応じて切削パラメータを設定します。工具の破損を防ぎ、スムーズな切削を実現するために、スピンドルの回転速度と送り速度を調整します。
ステップ5:掘削作業
適切なクーラントを塗布してドリルを使用してください。切削位置を監視し、必要に応じてパラメータを調整することで、最高の性能が得られます。
ステップ6:品質検査
穴の寸法、深さ、表面仕上げの品質を確認してください。次の作業に進む前に、すべてのガラスがプロジェクトの要件を満たしていることを確認してください。
続きを読む: CNC加工完全ガイド
ブラインドホールのメリットとデメリット
ブラインドホールのメリットとデメリット
止まり穴は製造業にとって多くの利点をもたらしますが、同時に考慮しなければならないいくつかの課題も生じます。
Advantages:
- 材料の厚さを維持することで構造の完全性を維持します
- 完全に挿入することなく安全なねじ接続を提供します
- 複数の穴方向を持つ複雑な設計構成が可能
- 重要なアプリケーションは物理的な使用量と重量を削減します
- 特定の機能要件に対する正確な深さにより制御が可能
- 出口穴のない視覚的な表面にきれいな外観を作成します
短所:
- 特殊な工具と加工技術が必要
- スルーホールに比べてチップの排出が困難
- 掘削時間が長くなり、生産コストが上昇する
- 清掃やメンテナンスのアクセスが難しい
- ねじ切り用のタップの選択肢が限られている
- 深度制御にはより高い精度が求められる
今すぐプロリアンをお試しください!
製造におけるさまざまな穴の種類
製造におけるさまざまな穴の種類
製造現場では、様々な穴が使用され、それぞれの製品の設計や機能において特定の目的を果たします。これらの違いを理解することで、最適な製品設計が可能になります。
1. テーパー穴
これらの穴は徐々に形を変え、広くなったり狭くなったりします。製品内で正しく機能する必要がある特殊なファスナーやピンに最適です。傾斜面が部品を正確な角度で安全に保持します。
2. 座ぐり穴
これらは、上部に浅い部分がある、幅広で規則的な穴と考えてください。この幅広の部分がネジ頭の固定場所となり、ネジ頭がコンテンツの表面と面一、あるいは表面より下に収まります。これにより、見た目がすっきりと美しくなり、部品同士の衝突を防ぎます。
3. 皿穴
これらの穴は上部が円錐形になっており、皿ネジが表面にぴったりと沿って固定されます。ネジ頭を突き出させたくない場合に使用します。突き出すと、機能や見た目に影響が出てしまう可能性があります。
4. カウンタードリル穴
これは、特殊なタイプの留め具に対応するために設計された、皿穴と皿穴加工を組み合わせたものです。この組み合わせサイズにより、少ない材料で特殊な形状のネジ頭にも対応できます。
5. 座ぐり穴
穴の周りの浅く平らな部分は、凹凸のある表面で特に役立ちます。これにより、締結具が正しく固定される滑らかな場所が確保され、重量が部品に均等に分散されます。
止まり穴アプリケーション
止まり穴アプリケーション
止まり穴は、精度と機能性が重視される産業で使用されています。これらの特殊な穴は、構造の完全性を維持しながら、複雑な製造上の問題を解決します。 CNC精密ボーリング 厳しい公差と優れた表面仕上げ品質が求められる重要な用途に最適です。
盲点は次のさまざまな業界で発生します。
車:
- エンジンブロック内のセンサーやオイルラインなどに使用されます。
- 部品を貫通させずに確実に固定するための取り付けブラケットです。
- 制御装置およびセンサー用のトランスミッションハウジング内。
- ブレーキ部品のフルード接続用。
飛行機:
- 軽量化を図る平面構造。
- 翼部分にライト接続用。
- 穴が完全に開くと安全ではなくなるエンジン部品。
- 電子機器を収納する航空電子機器ケース。
家電製品と家庭用品:
- デバイスケースに入れてすっきりとした見た目に。
- ネジが見えないように回路基板に取り付けます。
- 強力で目立たない接続を実現する家電部品。
- 精密工具ケースに繊細なアイテムを保護するために。
止まり穴をどのくらい深く掘るか
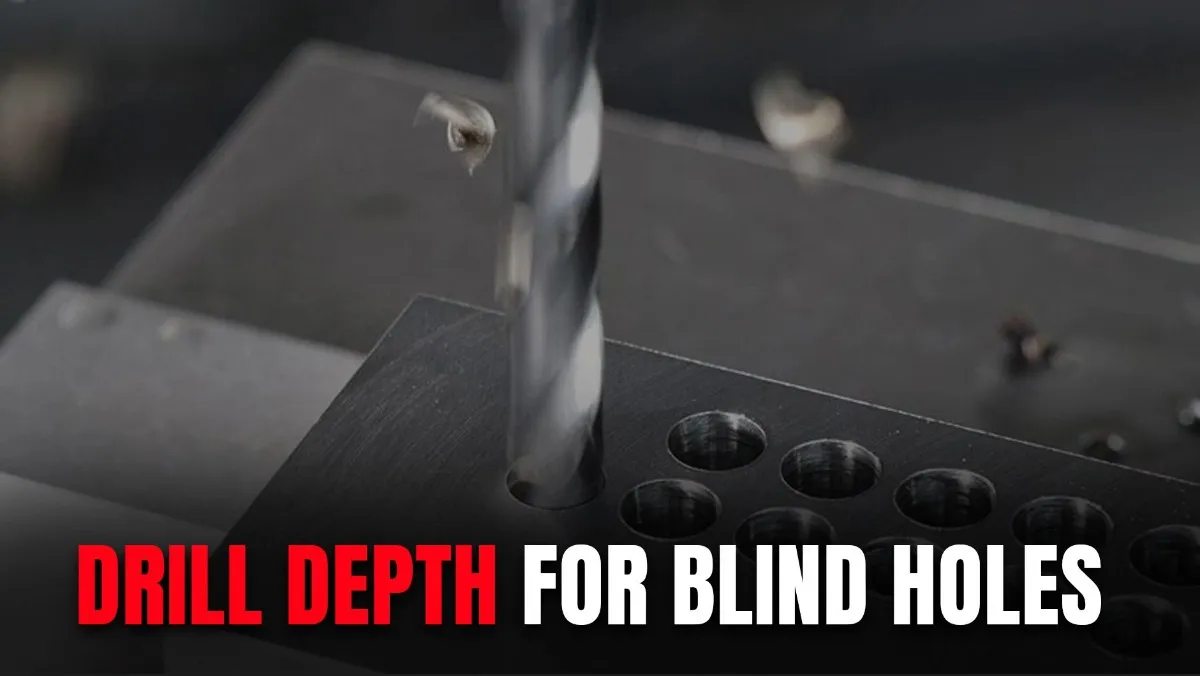
止まり穴のドリル深さ
止まり穴をドリルで開ける際は、タップ(ねじ山を切る工具)が通る深さと、ねじがきちんと収まる深さが必要です。タップ用のスペースも確保しておく必要があります。
ネジの幅の 2 倍の深さの穴の場合は、次の簡単なルールを使用します。 ねじ深さ + (ねじ間隔 × 9)
その他の状況では、タップの深さを次のように計算します。 (ねじ深さ + (1 + ねじ間隔 × 4)) + (ねじ間隔 × 5)
これにより、タップに十分なスペースが確保され、強度の高いねじ山が得られます。最終的なドリルの深さを決める際には、使用するタップの種類を考慮することを忘れないでください。
図面上の止まり穴記号
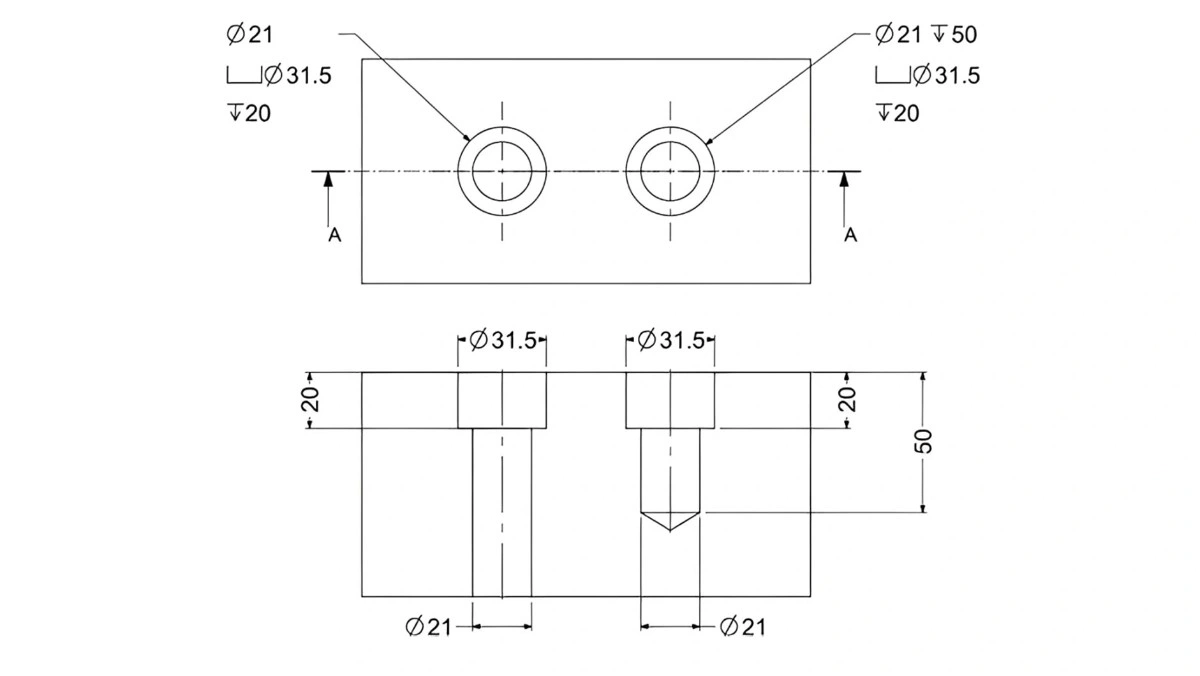
図面上の止まり穴記号
技術図面では、製造チームに止まり穴の位置を伝えるために特別な記号が使用されています。これらの記号は、部品を正しく製造し、品質を確認する上で非常に重要です。
最も基本的な 止まり穴記号 穴のサイズを示し、特別な矢印を使用して穴の深さを示します。
| シンボル | 詳細説明 | 吹き出しの例 |
| Ø | 直径記号 | Ø10 |
| ↓ | 深度記号(下向き矢印) | Ø10 ↓ 12 |
| M | メートルねじの表記 | M8×1.25 ↓ 15 |
| ↧ | ねじ深さ記号(下向き矢印とバー) | M8 x 1.25 ↧ 12、Ø8.8 ↓ 15 |
図面上の止まり穴記号はいくつかの部分から構成されています。ねじの規格では、文字と数字でサイズと1インチまたは1ミリメートルあたりのねじ山数を示します。メートルねじの場合は、直径とピッチ(ねじ山間の距離)が含まれ、適切なドリルとタップを選ぶのに役立ちます。
深さインジケーターは、矢印または線で穴の深さとねじ山の長さを示します。これにより、タップに十分なスペースがあり、ねじ山が部品に対して強度があることを確認できます。これらの記号を知っておくことで、止まり穴を確実に掘削できます。
今すぐプロリアンをお試しください!
止まり穴断面
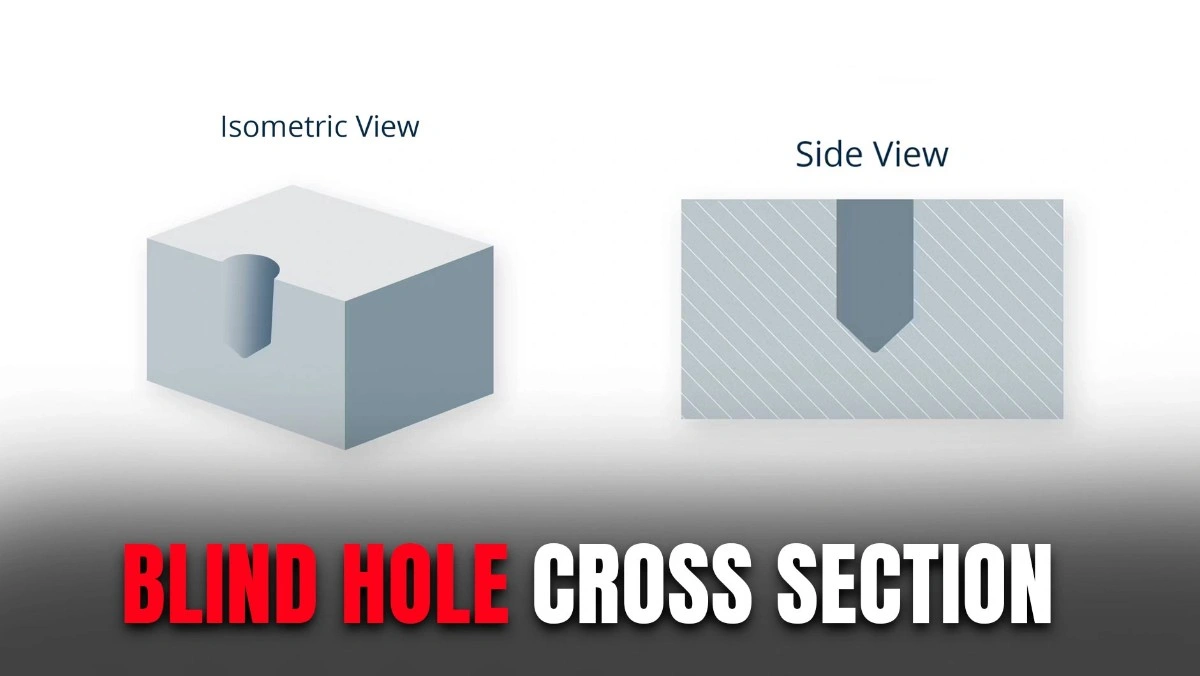
止まり穴断面
半分に切断された盲穴を見ると、その重要な形状がわかります。
穴の底は通常、使用するドリルビットの形状に合わせて円錐形になっています。ねじ山を追加したり、部品を固定したりする際に、この形状を覚えておく必要があります。
穴の内壁の品質は、ねじ山の形成と部品の嵌合状態に影響を与えます。滑らかな内壁は、部品を組み立てる際の擦れが少なくなり、全体的な性能が向上します。
さらに、多くの穴がすべて同じ深さであれば、製品は継続的に一緒に移動し、期待どおりに動作します。
さまざまなボアに対応するタップ
止まり穴にねじを切るための適切なタップを選択することは、良好なねじ山を形成し、タップを長持ちさせるための鍵となります。
1. テーパータップ
テーパータップはねじ山を切るのに適しています。先端が緩やかにテーパー状になっているため、作業にはより深い穴が必要です。
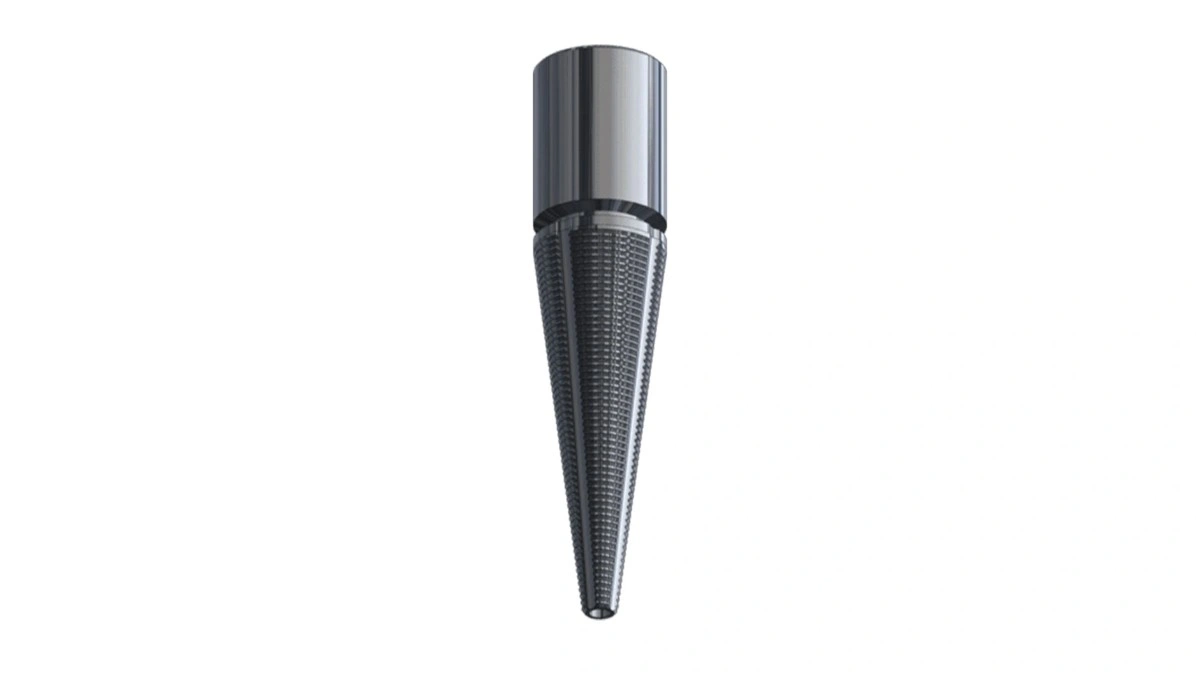
テーパータップ
2. ボトミングタップ
底打ちタップ 穴の底近くまでネジを切ってください。底を強く叩きすぎないよう、深さの計算には細心の注意が必要です。
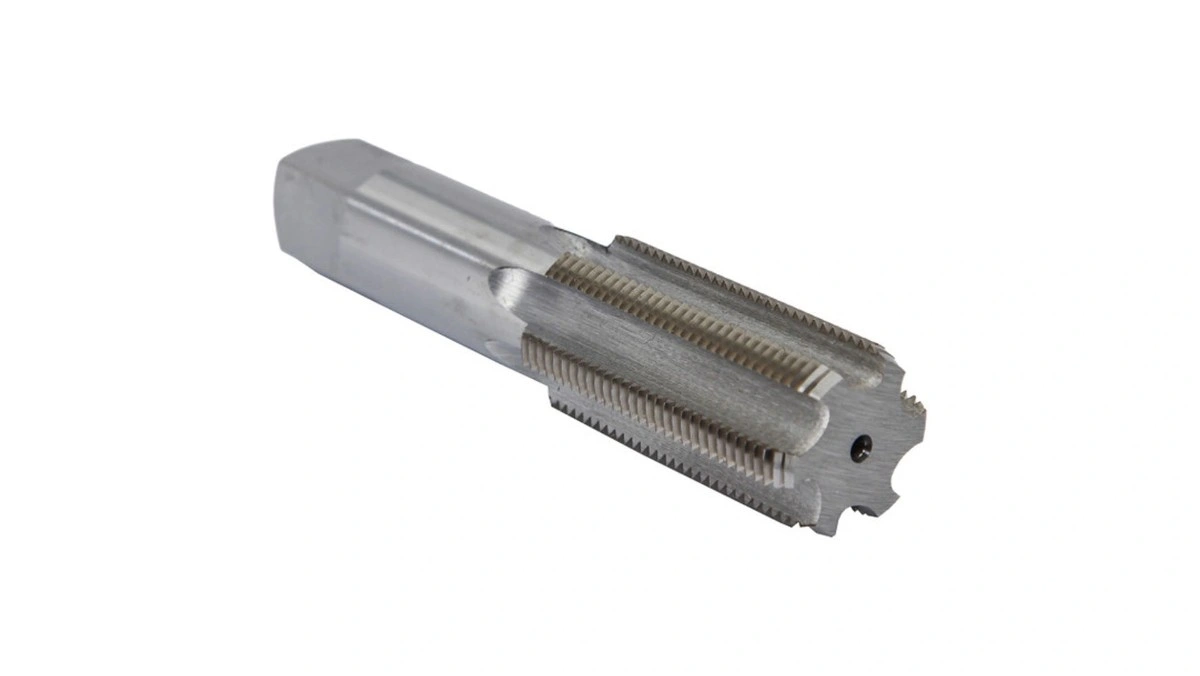
ボトミングタップ
3. スパイラルフルートタップ
スパイラルフルートタップは金属片を引っ張るので止まり穴に最適です 上へ、そして外へ これにより、タップの破損を防ぎ、特に硬い材料でもより良好なねじ山を作ることができます。
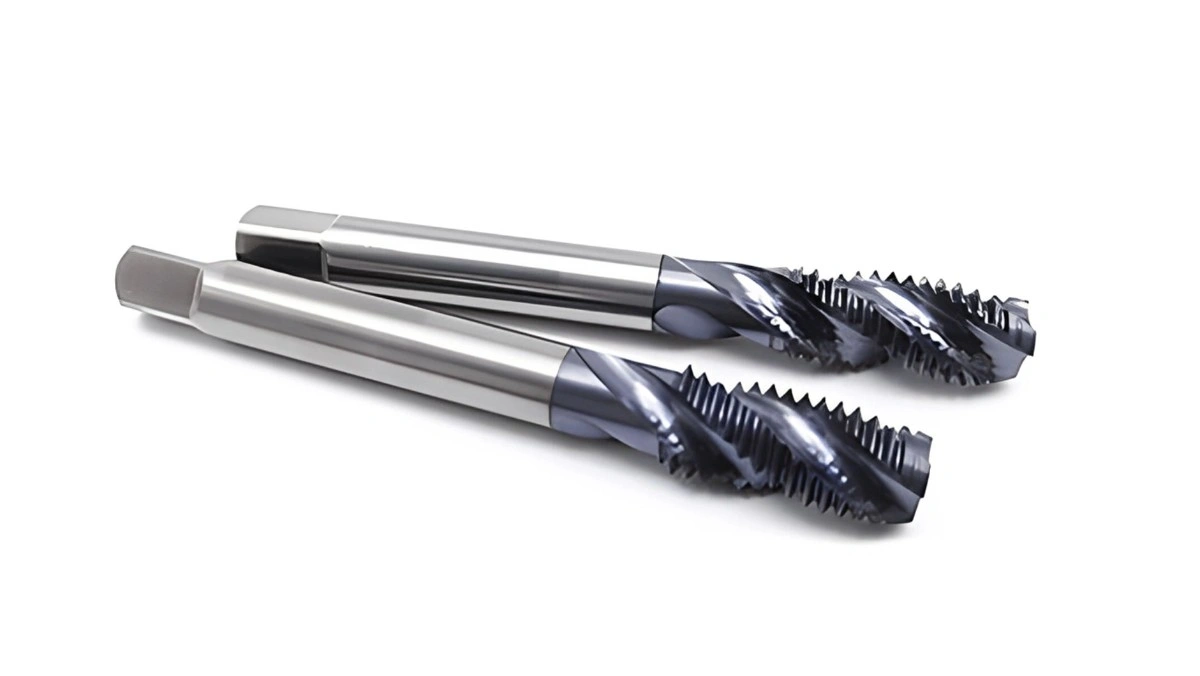
スパイラルフルートタップ
止まり穴に適したタップを選択するにはどうすればよいでしょうか?
止まり穴加工に適したタップの選び方は、部品の材質、穴の深さ、そして必要なねじ山の形状によって異なります。材料が長く硬い切削片を発生させる場合は、切削片の除去に適したタップを選びましょう。
適切なタップの種類と穴の深さを選ぶには、必要なねじ山数を確認する必要があります。浅い穴では、最大ねじ山にするには下側のタップを使用し、穴の深さが浅い場合はテーパータップを使用してください。
ねじピッチ(ねじ山の太さ)と穴も、どのタップとドリルを使用するかに影響します。粗いねじの場合は、正確な深さ制御のために細目ねじは必要ありません。
止まり穴と貫通穴
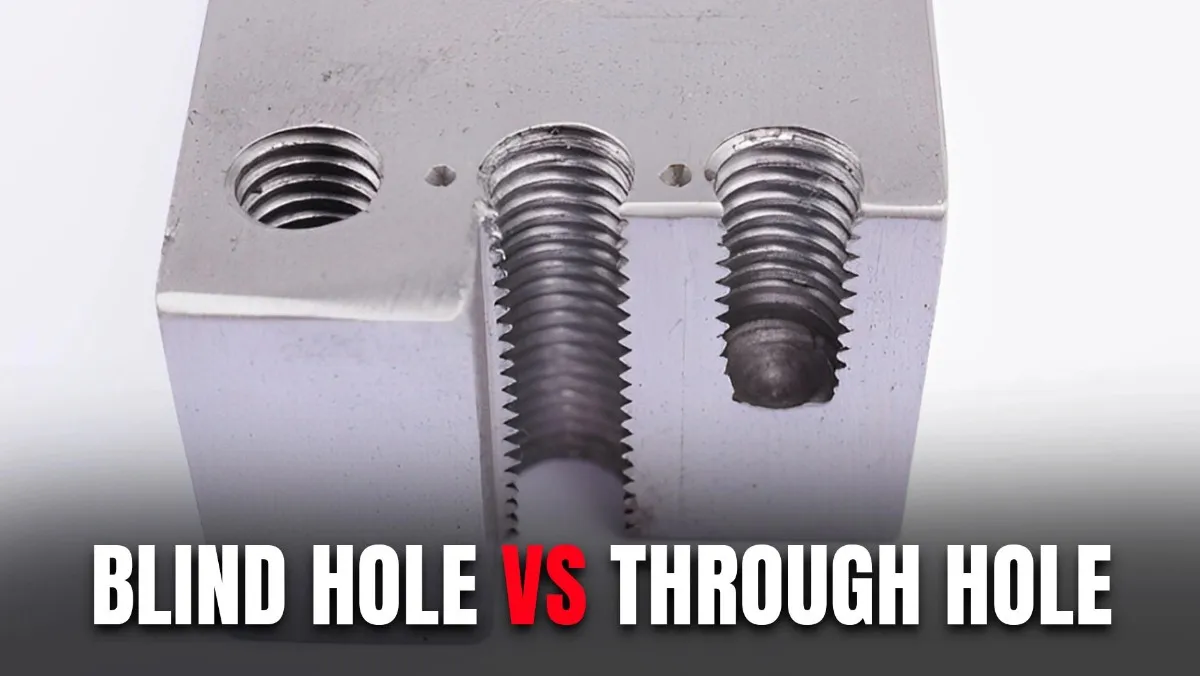
止まり穴とスルーホール
止まり穴加工用のタップの選定は、材質、穴の暗さ、ねじ山の形状によって異なります。特に長く硬い切り屑が出る材料の場合は、タップがどれだけ切り屑を除去できるかを検討してください。
適切なタップ設計を行うには、適切なねじのかみ合い量と適切な穴サイズを見つける必要があります。底タップは浅い穴に多くのねじ山を作るのに最適で、下タップは深い穴に適しています。
ねじピッチと穴径も、必要なタップとドリルの種類に影響します。太いねじの方が、深さの許容範囲が広くなります。
| 機能 | 止まり穴 | スルーホール |
| 通過する | いいえ(底があります) | はい(両側に開く) |
| 深さ制御 | タッピングとクリアランスに重要 | それほど重要ではない |
| 切りくずの排出 | より挑戦的。チップが蓄積される可能性がある | より簡単に、チップが自由に排出されます |
| 盗聴 | 特定の種類のタップが必要(底付け) | より多用途なタップオプション |
| 冷却剤/潤滑剤 | 最下層に届けるのが難しくなる可能性がある | 簡単に流れます |
| 用途 | 固定、位置決め、液体リザーバー | アライメント、連続フロー、マウント |
止まり穴を掃除するには?
洗浄は止まり穴の性能と寿命を左右する鍵です。適切な溶剤と洗浄ツールを使用することで、仕上げを傷めることなく穴の底まで洗浄できます。
圧縮空気は、ゆるんだ破片を取り除き、止まり穴に残った液体の残留物を除去します。空気圧に注意し、すべての破片が確実に除去されていることを確認してください。
超音波洗浄は、複雑で届きにくい止まり穴の部分にまで届きます。これにより、表面を傷つけることなく、頑固な汚れを除去できます。
複雑な止まり穴のためのBoda
複雑な止まり穴のためのBoda
Bodaは、様々な業界における複雑な止まり穴加工を専門としています。 中国CNC機械加工サービス 重要な部品に必要な精度と信頼性を提供します。
当社のエンジニアリングチームは、止まり穴加工の課題を深く理解し、設計の最適化から生産まで、あらゆるソリューションを提供します。最新の設備と実績のある手法を駆使し、一貫性と精度を確保しています。
複雑な止まり穴や精密加工には、 お問い合わせはこちらから あなたのプロジェクトについて話し合いましょう。 チタンCNC加工 複合材の CNC 加工の専門知識により、プロジェクトにふさわしい注目度と品質がもたらされます。
結論
今日の市場において、止まり穴加工を完璧にマスターすることは、製造業の成功の鍵となります。自動車から航空宇宙に至るまで、これらの精密な加工は、構造の完全性と美観を維持しながら機能性を実現します。
止まり穴加工を成功させる鍵は、掘削技術、工具選定、そして品質管理を理解することです。試作品の製作でも大量生産でも、これらの細部に注意を払うことで、ビジネスにとって最良の結果が得られます。
試作品や大量生産が必要な場合でも、当社の CNC機械加工サービス お客様の仕様とスケジュールに従って納品します。
お問い合わせ CNC加工コスト 投資について十分な情報に基づいた決定を下せるようお手伝いします。
よくある質問
Q1: 穴と止まり穴の違いは何ですか?
通常の「穴」は材料を完全に貫通します。「止まり穴」は材料の内部で止まるため、完全には貫通しません。
Q2: 止まり穴の深さとは何ですか?
これは、止まり穴が材料にどれだけ深く入り込むかを示すものです。表面から穴の底までの長さを測ります。
Q3: ブラインドボルト穴とは何ですか?
材料を貫通せずにボルトやネジを固定するために特別に作られた止まり穴です。これにより、部品の反対側は滑らかに、または密閉された状態を保つことができます。
Q4: 止まり穴と下穴の違いは何ですか?
止まり穴とは、材料の内側で終わる仕上げ穴のことです。下穴とは、大きな穴を開ける前、またはねじ山を切る前に開ける小さな穴のことです。
Q5: 止まり穴の記号は何ですか?
主なシンボルは、直径を表す円と、それに続く下向きの矢印です。この矢印は、穴が完全に貫通していないことを示しています。