
射出成形エンクロージャ
製造工程は、製品を作成する際に最終結果に重要な役割を果たします。 カスタムプラスチックエンクロージャ電子機器の筐体設計、産業用ツール、あるいは消費者向け製品など、あらゆる用途にご利用いただけます。カスタム射出成形は、耐久性と精度に優れた筐体を製造する最も信頼性の高い方法の一つですが、設計上の考慮事項が伴います。
プロリーンテックでは、あらゆる製品にはそれぞれ固有の要件があることを理解しています。スマートデバイスの筐体、EV充電パネル、医療機器など、どのような製品を開発する場合でも、強度、外観、機能性のバランスが取れた設計が不可欠です。だからこそ、適切な材料と金型設計の選択が重要なのです。
長年のカスタムの実務経験を持つ 射出成形弊社のチームは、お客様の筐体設計を現実世界の要求に応える形で実現するお手伝いをいたします。アイデアから完成品までのプロセスを効率化するための実践的なアドバイスとソリューションを提供することで、製品開発者の皆様をサポートいたします。
射出成形を使用したカスタムプラスチック筐体の設計ガイド
ここでは、製品化可能なカスタム射出成形エンクロージャ設計を確立するための当社の実践的なアプローチを紹介します。
ユーザーエクスペリエンスと組み立ての適合
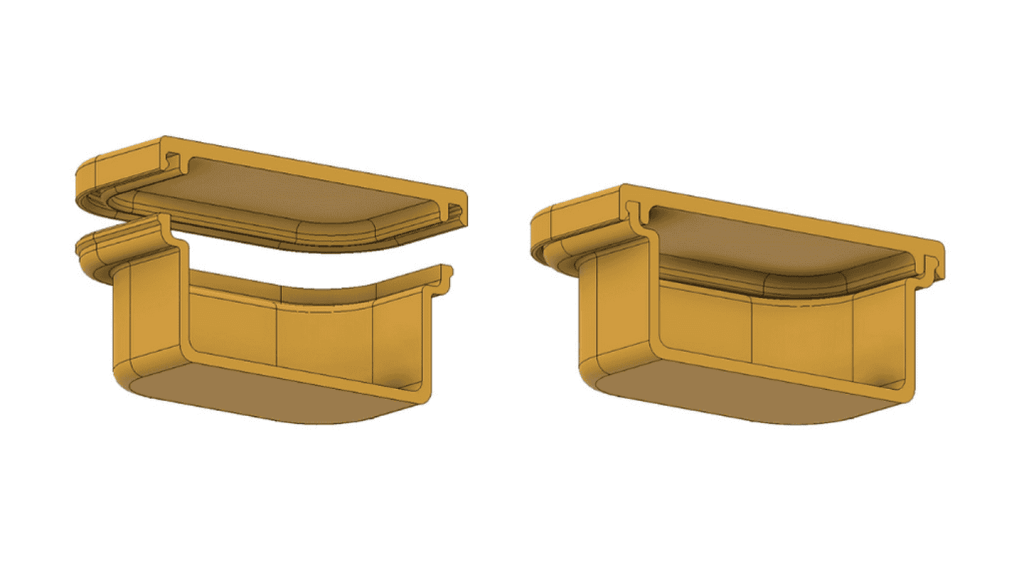
エンクロージャの適合試験
射出成形筐体の設計は、まずユーザーのインタラクションを理解することから始まります。顧客がどのように製品を開け、扱い、そして取り出すかを検討しましょう。壁に取り付けるのでしょうか?頻繁にメンテナンスが必要でしょうか?これらは、機能をモデル化する前に考慮すべき非常に重要なポイントです。
主な目的は、内部部品だけでなく、エンクロージャを実際のアプリケーションと統合する方法についても、エンドユーザーのエクスペリエンスを考慮して設計することです。
初期段階で検討する際には、内部部品の組み立て方法も考慮する必要があります。各部品がしっかりとフィットし、緩みやガタツキがないことを確認してください。
位置合わせ、クリアランス、干渉など、ユーザビリティや製品寿命に影響を与える可能性のある領域を特定します。不明瞭な点がある場合は、プロトタイピングを検討しましょう。
プロトタイプ製作により、スナップフィット、嵌合部品、ヒンジといった重要な箇所をテストすることが可能になります。これにより、チームは公差を測定し、部品が適切に嵌合し、機能することを確認できます。これにより、特に金型製作開始後、生産ラインにおける予期せぬ高額なコストの発生を防ぐことができます。
射出成形によるインマインドデザイン
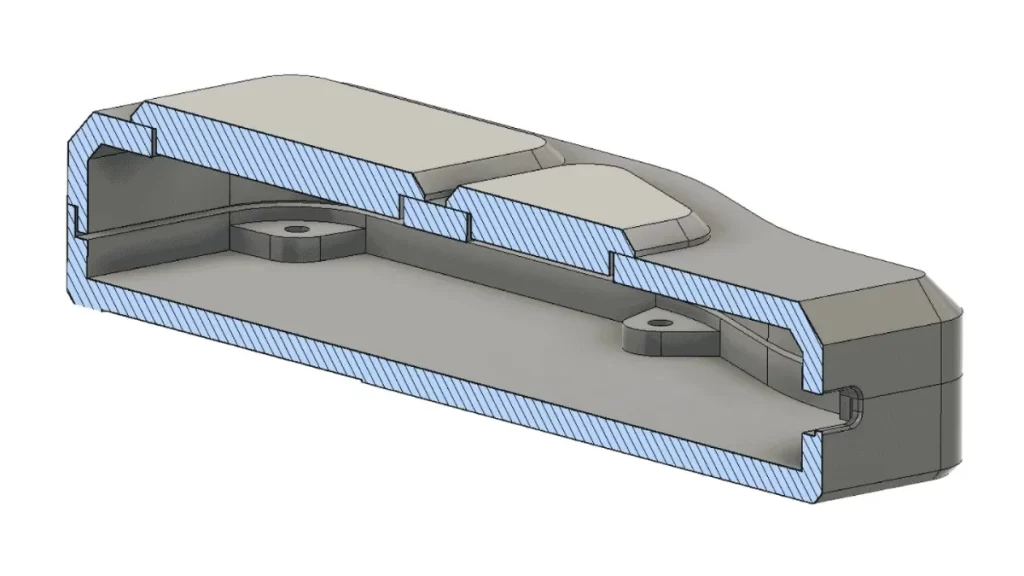
射出成形用3Dエンクロージャ設計
射出成形は、設計が製造原理に沿っていれば、迅速、拡張性、そして高精度を実現できます。あらゆる曲線、壁面、そして形状は、金型に成形可能な状態でなければなりません。つまり、物事を簡素化し、金型の動きを予測し、品質の低下や欠陥につながる可能性のある問題を回避することを意味します。Boda Techでは、設計の早い段階でこうした細部まで考慮することで、お客様の製品が製造可能であるだけでなく、機能面でも効率的であるよう努めています。
ゲートの配置
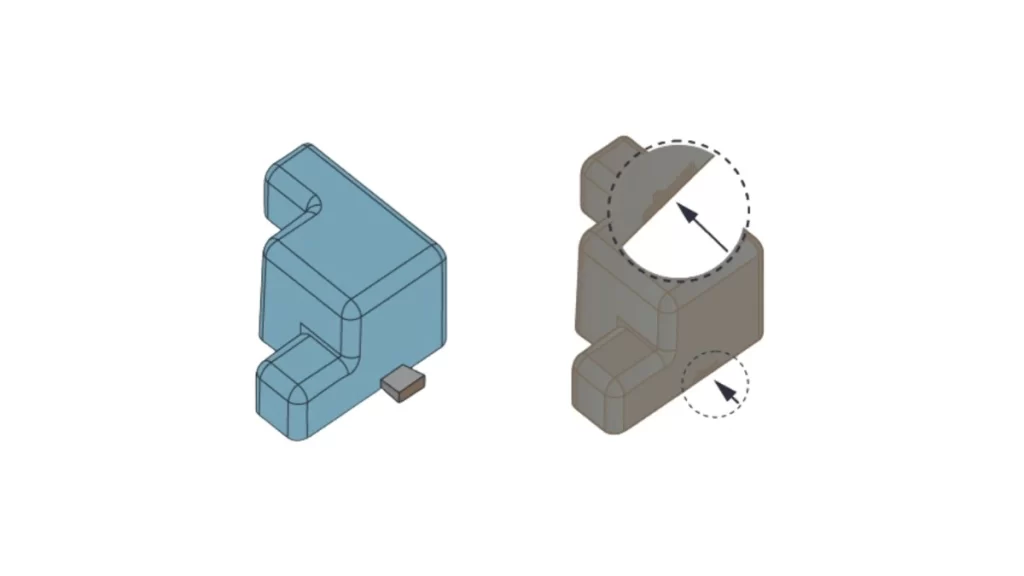
射出成形におけるゲート問題の解決
ゲートは、溶融プラスチックが金型キャビティに注入される場所です。ゲートの位置は重要ではありませんが、樹脂の流れ、外観、強度に影響を与えます。
ゲート配置が最適でないと、エアトラップ、ウェルドライン、ヒケが発生する可能性があります。ゲートは、部品の厚肉部の近く、かつ外観上の問題となる部分の外側に配置する必要があります。ゲート位置を後付けではなく、金型設計の初期段階から常に考慮することで、最良の結果が得られます。
今すぐプロリアンをお試しください!
壁の厚さと構造バランス
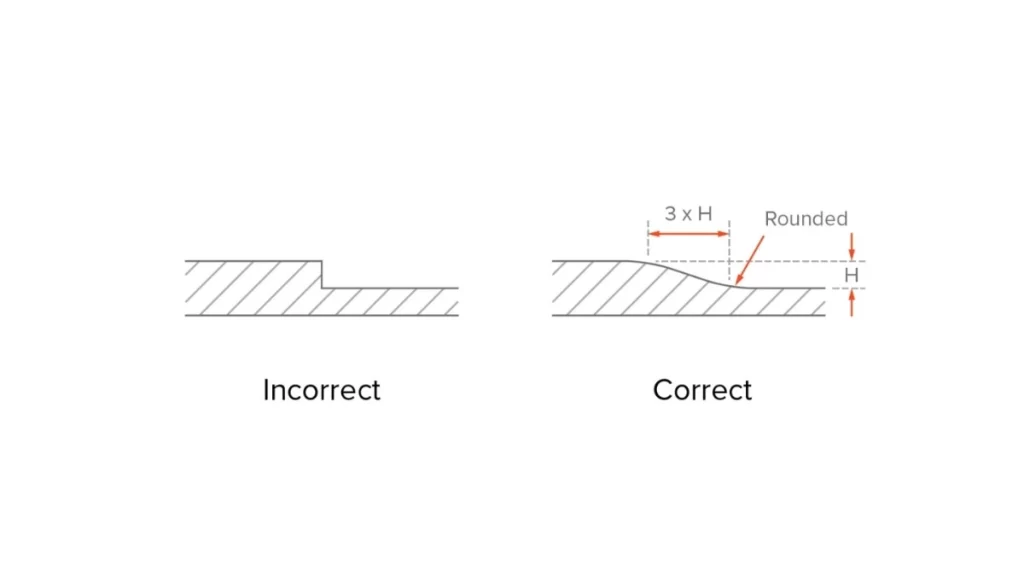
射出成形における壁厚調整
筐体設計において最も重要な要素は壁の厚さです。壁の厚さを均一にすることで、冷却効果が均一になり、 射出成形の欠陥 内部応力や反り、ひけなどです。理想的には、壁と床の間の隙間を 1.5 mmと3 mmこれにより、サイクルタイムを短縮しながら構造の完全性を確保するのに十分な材料が得られます。
設計上、厚みのある部分が必要な場合は、その部分を滑らかに変化させるようにしてください。急激な厚みの変化は、流動性の問題や不均一な収縮を引き起こします。さらに、プラスチックは熱伝導効率が低く、温度差のある壁では冷却速度が異なり、ねじれや外観上の問題を引き起こします。
補強用のリブとボス
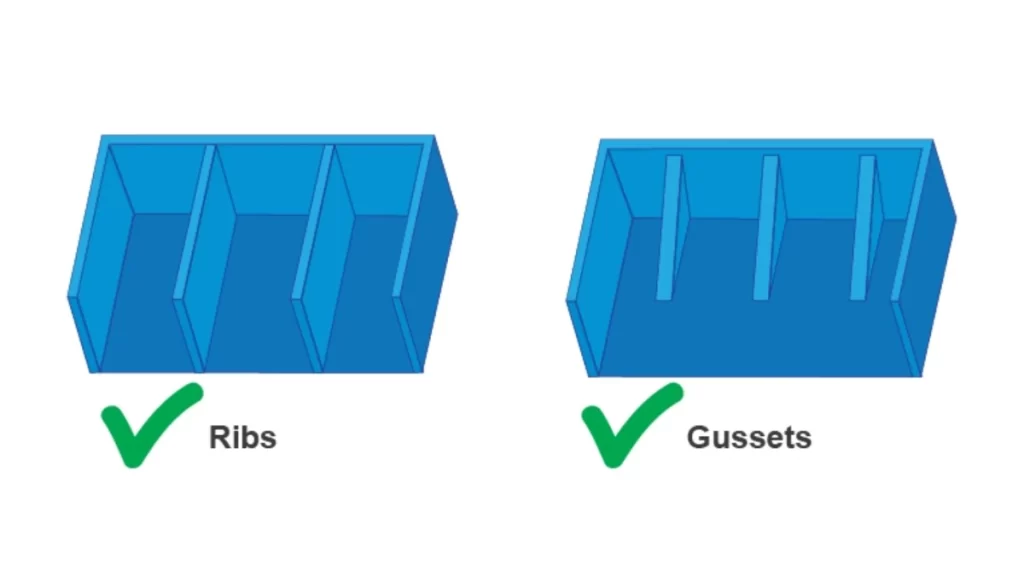
成形筐体のリブとボスの配置
内部リブを使用すると、射出成形された筐体の強度を向上させることができます。
材料をあまり使用せずに、これらの薄い垂直構造により剛性が向上し、応力を受けた際の部品の変形が低減されます。
これらの機能は、たわみを防ぐために、広い平面または取り付けポイントの横に設置してください。リブの厚さは 隣接する壁の50~75% 応力の集中を防ぐために、リブの底部には常に小さな半径を使用します。
ボスやその他の荷重を受ける部分、特にネジや留め具が使用される部分は、リブで補強することで強度を確保し、ひけを最小限に抑える必要があります。リブを追加することで、ひけを最小限に抑え、筐体全体に荷重をより適切に分散させることができます。
失敗を防ぐために角を丸くする
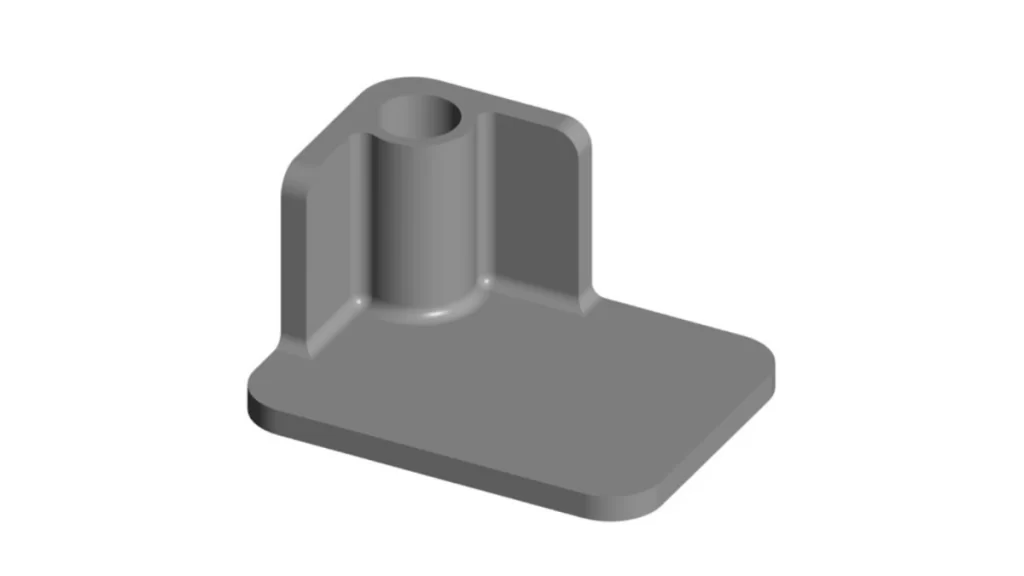
筐体デザインの丸い角
鋭角な角はモダンな印象を与えますが、同時に弱点も生み出します。そのような箇所は応力が集中しやすく、時間の経過とともにひび割れが生じる可能性があります。また、角を丸くすることで応力が均等に分散され、成形時の材料の流れも良くなります。さらに、製造工程における外観上の問題やショートショットの発生リスクも最小限に抑えられます。
そのため、内外のエッジには大きな半径を設定する必要があります。強度と溶融樹脂の流れがよりスムーズになり、完全かつ均一な充填が実現します。
金型設計の制約への対応
金型に適した部品の設計は、コストと成形安定性にとって極めて重要です。筐体にアンダーカットや抜き勾配のない垂直壁がある場合、金型を損傷したり、部品が取り出せなくなる可能性があります。そのため、パーティングライン、抜き勾配、アンダーカットリリーフについては、最初から慎重に検討する必要があります。
アンダーカットの最小化または排除
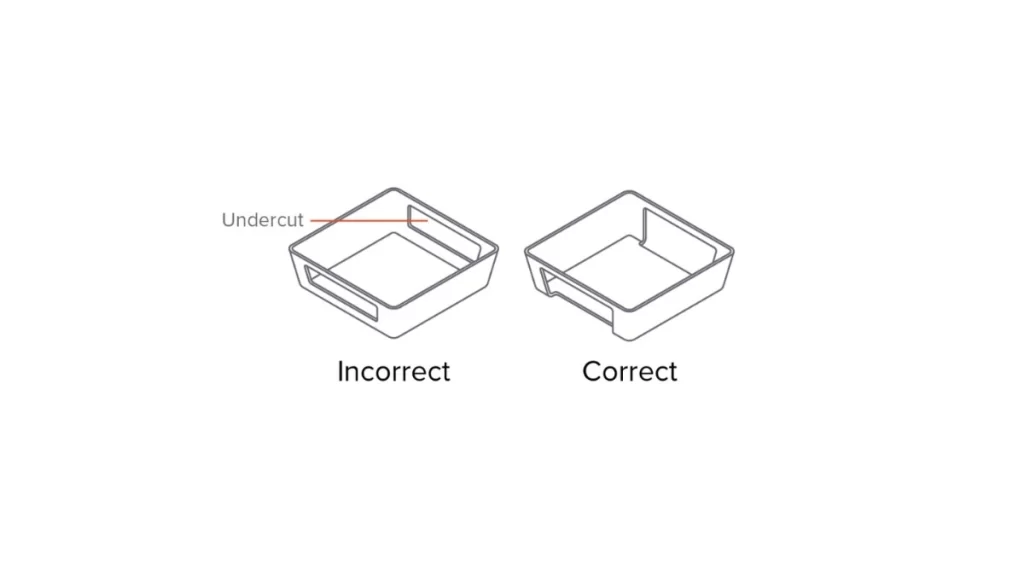
射出成形におけるアンダーカットの簡素化
アンダーカットとは、金型からのまっすぐな排出を妨げる形状のことです。内部クリップ、側面穴、スナップフィットなどが挙げられます。アンダーカットは必ずしも避けられない場合もありますが、折り畳み式コアやスライダーの使用を考慮して設計する必要があります。アンダーカットは金型コストの増加につながるため、可能な限りアンダーカットを避けるか、別の固定方法で代用してください。
Boda Techでは、開発の初期段階でお客様の筐体のアンダーカットリスクを精査し、低コストのツール戦略を用いて機能の再設計を支援します。
適切なドラフト角度の適用
射出成形エンクロージャのドラフト角度
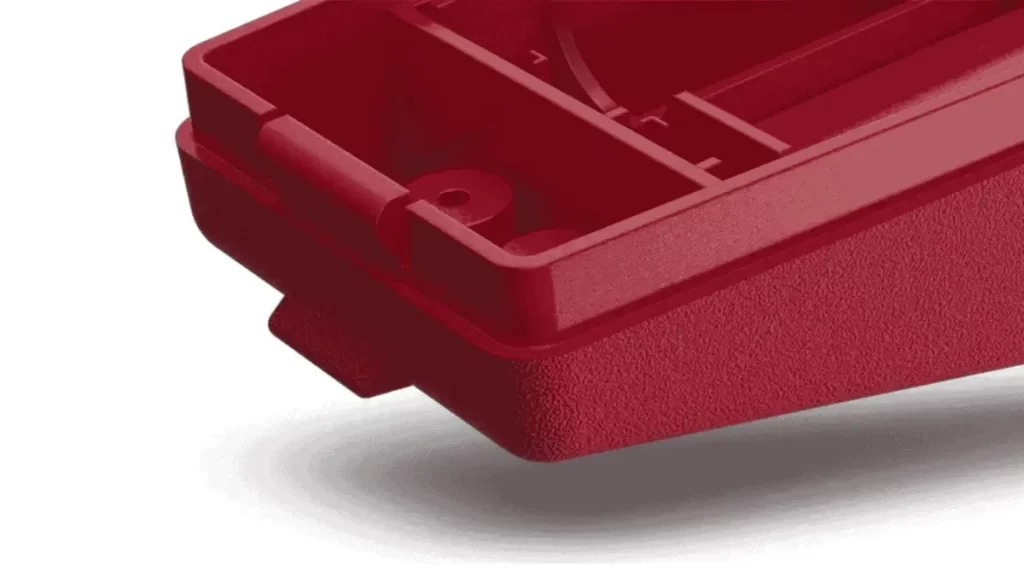
抜き勾配とは、金型から容易に取り出すための垂直壁の小さなテーパーのことです。抜き勾配がないと、部品が損傷したり、金型内で固まったりする可能性があります。プラスチック製の筐体は、一般的に抜き勾配があると良好な性能を発揮します。 3°~5°のドラフト角度部品の形状と材質に応じて、すべての壁、ボス、リブ、ガセットに適用できます。
さらに、抜き勾配は表面仕上げを向上させ、高い突き出し力の必要性を大幅に低減します。上向きに傾斜する表面が大きいほど、抜き勾配を追加する必要性が高まります。
今すぐプロリアンをお試しください!
パーティングラインの配置
射出成形におけるパーティングライン
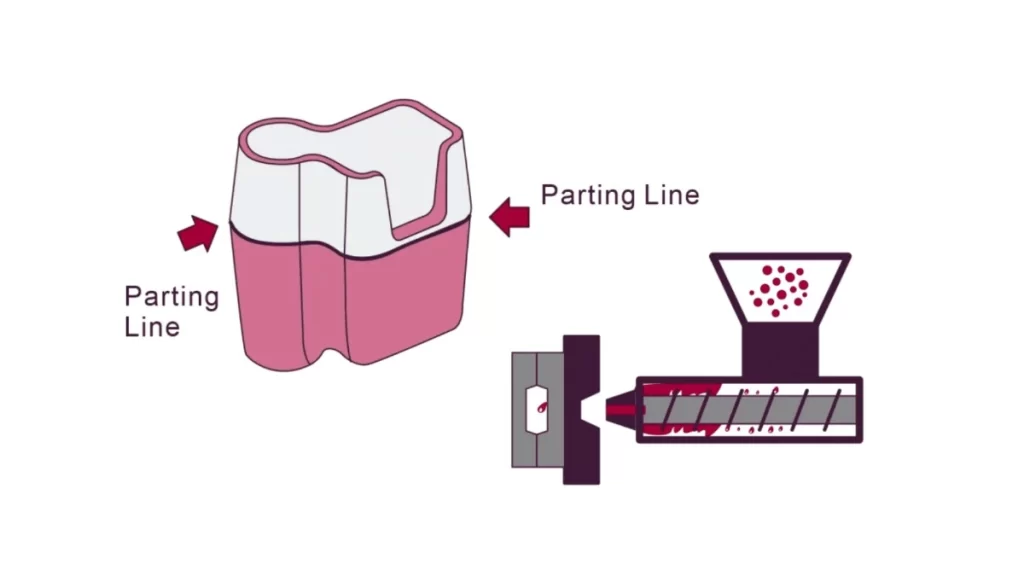
パーティングラインとは、金型が線に沿って分割し、部品を分離する部分です。バリ、位置ずれ、外観上の問題を避けるため、このラインは慎重に配置する必要があります。鋭利な形状や対称的な形状のエッジに配置するのが最適です。特に製品に高度な研磨加工が必要な場合は、目に見える大きな部分にパーティングラインを使用しないでください。
金型メーカーが自信を持って設計できるよう、CADモデルにこのラインを必ず記述してください。パーティングラインがフィレット面に影響を与えると、金型の複雑さとコストが増大します。
外部要因とパフォーマンス要件
プラスチック製の筐体は、個別に開発されるものではありません。実際の使用環境で機能する必要があります。筐体は屋外での使用を想定していますか?振動、熱、化学物質にさらされる可能性はありますか?こうした状況では、特別な材料と設計上の選択が必要になります。
例えば、電気ハウジングには絶縁材が必要です。屋外筐体では、防水のために紫外線耐性樹脂やガスケットが必要になる場合があります。性能要件を早期に定義してください。その方法、材料と壁の厚さの選択、そして壁の強化方法は、最終用途の条件に合わせて決定してください。
シミュレーションとテストは不可欠
量産を開始する前に、シミュレーションやテストを通じて設計を評価する必要があります。 射出成形品質管理有限要素解析(FEA)は、応力、振動、熱負荷に基づいて筐体の弱点を予測するのに役立ちます。試作機では、嵌合部、形状、組み立て機能を検証できます。これにより、切削工具を使用する前の設計が容易になり、時間とコストを節約できます。
FEAは、リブ部、取り付けボス、スナップフィット部付近で特に重要です。設計が繰り返し応力を受ける場合は、金型製作前に板厚を増やしたり形状を変更したりすることで最適化できます。
最終的な評決
総じて、製品設計は製造コストに直接影響を与えることを理解する必要があります。筐体は見た目が美しいだけでなく、製造性、機能性、そしてコストパフォーマンスも考慮する必要があります。スマートな設計を実践することで、ミスが減り、金型製作がスピードアップし、より良い製品を提供できるようになります。
射出成形は、カスタムプラスチック製電子機器筐体の選択肢として、依然として主流です。高いサイクルタイム効率、再現性、そして優れた拡張性を備えています。成功の鍵は、DFMのベストプラクティスに準拠した設計、つまり、形状が美しく、フィット感に優れ、一貫性のある特性を持つ設計にあります。
プロリーンテックでは、クラス内で 射出成形サービス. 私たちは、初日からお客様と協力し、より優れた筐体の設計に取り組みます。当社のチームは、専門的なDFMフィードバック、正確なツール、そして迅速な生産ターンアラウンドを提供します。プラスチック筐体のカスタム成形の準備が整いましたら、いつでもお手伝いいたします。
製造はBoda Techにお任せください。エンジニアリングに集中できます。サインアップしてデザインをアップロードすれば、 見積もりを取得 今すぐ。お客様のエンクロージャーのアイデアを、スピード、品質、そして自信を持って実現します。
よくある質問
Q1. 電子機器のハウジングにはどのようなプラスチックが使用されていますか?
ABSとポリカーボネートが一般的に使用されている 射出成形材料 電子機器の筐体に使用されます。ABSは軽量かつ高強度であるため、ほとんどのデバイスに最適です。ポリカーボネートは、より高い強度や難燃性が求められる場合に使用されます。最終的な選択は、強度、 耐熱性製品に必要な柔軟性を実現します。
Q2. プラスチックの射出成形にはどれくらいの費用がかかりますか?
プラスチック 射出成形コスト 金型と部品の設計によって異なります。シンプルな金型であれば3,000ドル程度から可能ですが、複雑な金型になるとさらに高額になることもあります。