
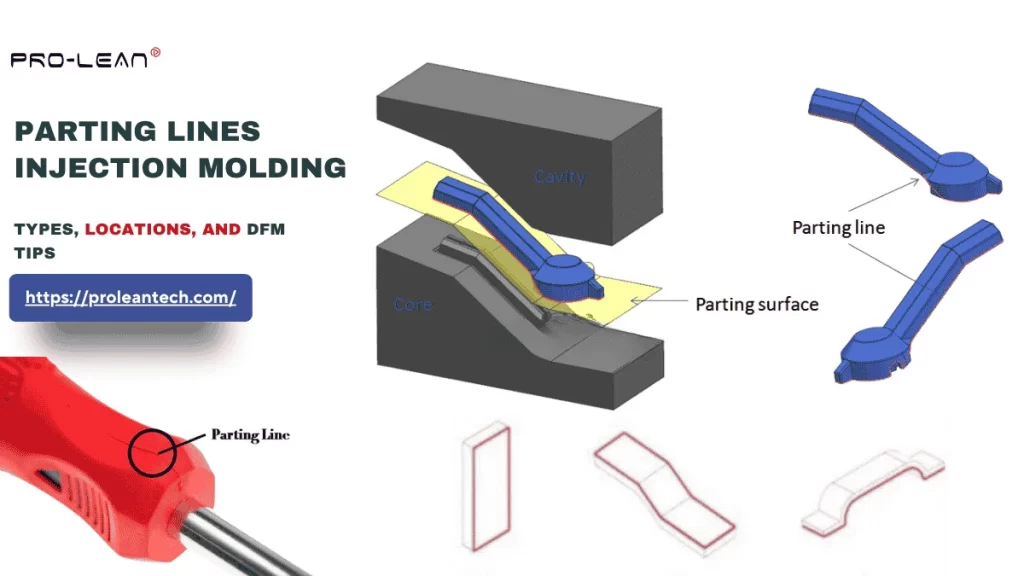
パーティングライン射出成形
パーティングラインとは、 射出成形 金型の2つの半割部が接する部分。成形プラスチック部品の表面によく見られる線です。この線は部品の美観だけでなく、機能性にも影響を与えます。パーティングライン射出成形は、この避けられない継ぎ目をうまく処理することを目的としています。
パーティングラインの位置が間違っていると、成形工程中にプラスチックの漏れ(バリ)が発生し、目に見える欠陥が生じる。
金型設計において、パーティングラインをどこにどのように固定するかという課題に直面している場合 射出成形設計 DFM戦略の策定に関して、この記事では基本的な金型製作から設計ルールやベストプラクティスまでを解説します。
始めましょう。
射出成形におけるパーティングラインとは何ですか?
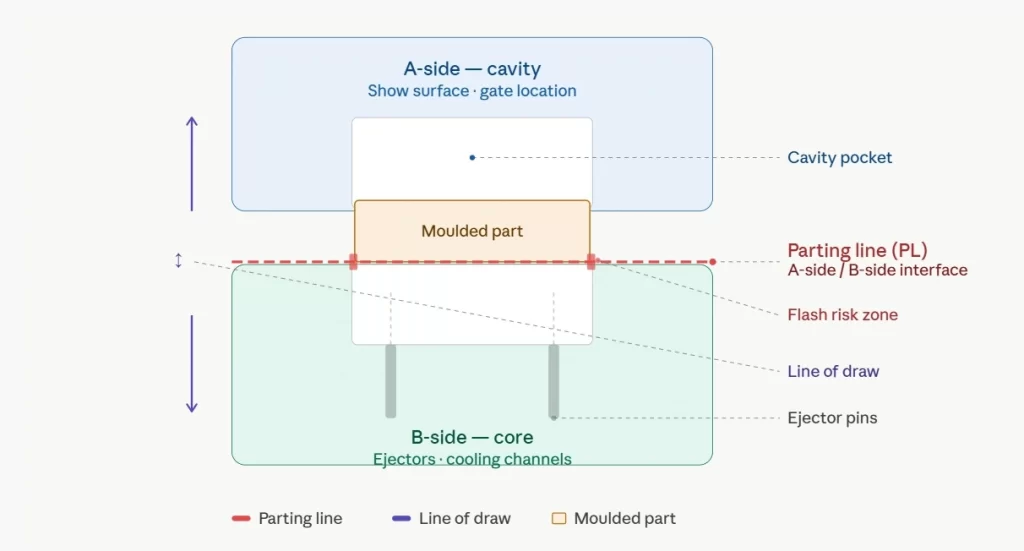
成形におけるパーティングラインの概念
パーティングラインは射出成形において避けられない幾何学的特徴です。成形品の目視検査で確認できます。2つの金型半分(コアとキャビティ閉店時には集まり、開店時には離れる。
パーティングラインは部品自体を損傷するものではありませんが、射出成形金型の設計が適切でなかったり、成形工程に技術的なミスがあったりすると、欠陥となる可能性があります。
パーティングラインは単純な特徴のように見えるが、位置、適切なパーティングラインの種類、抜き勾配の組み込み、その他の要因を考慮して設計する必要がある。 ASME Y14.8 規格では、これは金型またはダイの2つの部分間の分離線(または分離面)として定義されています。
射出成形におけるパーティングラインの種類
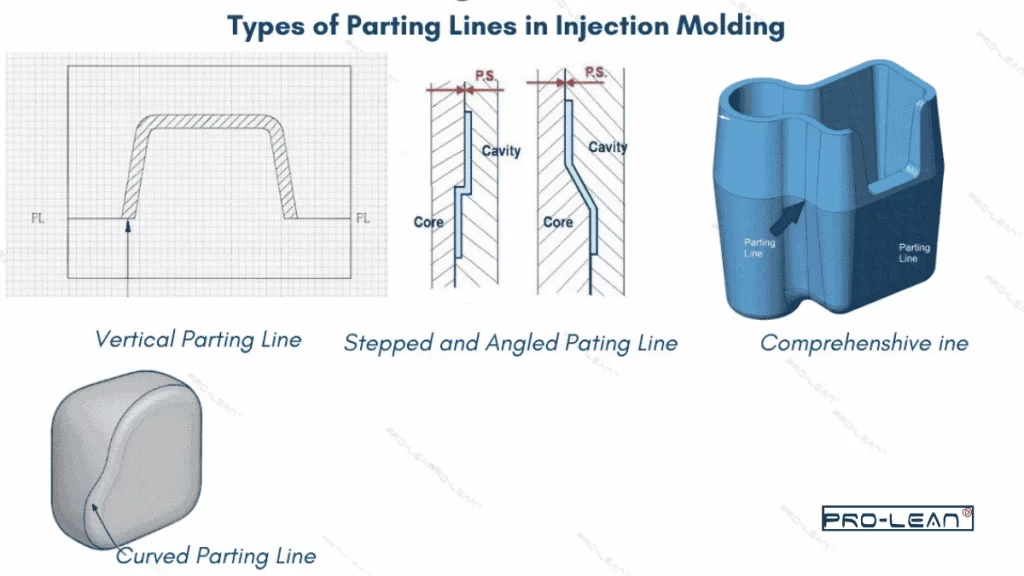
パーティングラインの種類
パーティングラインには、その形状と経路に基づいて分類されるさまざまな種類があります。これには、垂直パーティングライン、ベベルパーティングライン、曲線パーティングライン、段付きパーティングライン、および複合パーティングラインが含まれます。
垂直分割線
垂直パーティングラインは、金型開口部ラインに対する位置によって特徴づけられ、常に金型開口部ラインに対して直角に位置します。これらは最も単純な形状であり、金型加工コストを削減できます。
最適な用途: レゴブロック、平らな蓋、筐体カバーなど、単純な形状の部品。
面取りパーティングライン
その名の通り、ベベルパーティングラインは、空気の混入を減らすために傾斜したエッジを備えています。単純な垂直遮断ではなく、エッジは約3~15°の角度で面取りされています。このようなパーティングラインは、開口部が押し出し材やリブに接する場合など、複雑な形状の金型に適しています。
面取り線が加工しやすいように、2つの平面を残しておいてください。
最適な用途: 側壁がテーパー状になっている部品、抜き勾配が変化している部品など。
曲線のパーティングライン
このラインは平面ではなく曲線経路をたどります。5軸(またはそれ以上)のCNCマシンと金型加工用の高度な放電加工システムが必要となるため、単純な形状の部品には適していません。自由曲面軌跡点が形状を追跡し、非化粧面上にパーティングラインが配置されます。
最適な用途: 部品の外側が曲面になっている場合、または目に見える外観領域に線が入らないようにするため。
段差のあるパーティングライン
段差状のパーティングラインは、異なる平面上に異なる高さで設定されており、複雑な外観形状に沿って様々な高さでラインを沿わせることができる。
ステップにはより大きな横方向の力が加わるため、金型の不整合のリスクを避けるために、かかとブロックまたはウェッジインサートを金型の高負荷側に配置する。
最適な用途: リブ付きパネルなど、異なる高さに特徴/平面を持つ部品、およびインターロック機能を備えた筐体。
包括的なパーティングライン
包括的なパーティングラインは、他のタイプのパーティングラインと完全に異なるものではなく、2種類以上のパーティングラインを組み合わせたものです。これは、目的とする部品の複雑さに応じて、垂直、面取り、曲線、段付きパーティングラインのあらゆる組み合わせを含みます。
最適な用途: 医療機器の筐体など、単一タイプのPLでは効率的ではない、様々な幾何学的特徴を持つ非常に複雑な部品。
射出成形におけるパーティングラインの種類の比較表
| 基準 | 垂直分割線 | 面取りパーティングライン | 曲線パーティングライン | 段付きパーティングライン |
| 金型の複雑さ | 平面でシンプルな金型構造 | 中程度の複雑さ、角度遮断面 | 非常に複雑 | 中程度~高程度で、複数の平面のオフセットを伴う。 |
| 金型製作費用 | 低コスト | 低~中 | 垂直線より20~40%高い | 中から高 |
| 加工方法 | 2/3軸CNCフライス加工 | 3軸CNCフライス盤 | 5軸CNC加工および放電加工 | 3軸/4軸CNCマシン |
| フラッシュリスク | 均一なシール面積と閃光リスクの最小化 | 低い角度で面取りすることで空気の閉じ込めを減らし、しっかりと密閉します。 | 穏健派 | ライザーの高い位置 |
| 例 | レゴ風製品、ボトルキャップ、筐体パネル |
テーパープラグ、コネクタハウジング、 そして円錐形の漏斗状の殻。 |
電動工具のハウジング、ハンドルグリップ、および車のドアパネル | 電子ベゼル、段付きレンズホルダー、多層構造のケーシング |
パーティングラインの位置
パーティングラインの位置は、金型のコアとキャビティに直接関係するため、製造性を確保するために固定する必要があります。パーティングラインは、抜き勾配、射出成形ゲートの位置、エジェクタピンなど、他の金型形状にも関係します。
- 設計部品の最大断面にパーティングラインを設定することで、金型コスト、抜き勾配、およびDFM(製造性設計)の削減に役立ちます。
- 抜き勾配によってコア側への部品保持率を高め、分離後も成形品が金型のコア側に残るようにします。
- 部品の形状が許す限り、射出成形プロセスでは常に平面のパーティングラインを選択してください。
- パーティングラインは、底縁やパーティングフランジなど、外観に影響しない外側の成形ライン上に配置してください。
パーティングラインの位置は生産コストに影響を与えるか?
パーティングラインの位置は、金型製作コストと射出成形コストの両方に影響を与えます。複数の形状が交差する箇所など、加工が難しい部分にパーティングラインがあると、金型加工時間とコストが増加します。
金型の高圧部にパーティングラインを設けると、バリの発生リスクが高まり、後処理の必要性が増加するため、生産コストが増加する。 パーティングラインを正確に設定することで、金型加工コストを削減し、射出成形生産を効率化できます。
今すぐプロリアンをお試しください!
パーティングラインの位置は生産コストに影響を与えるか?
パーティングラインの位置は、金型製作コストと射出成形コストの両方に影響を与えます。複数の形状が交差する箇所など、加工が難しい部分にパーティングラインがあると、金型加工時間とコストが増加します。
金型の高圧部にパーティングラインを設けると、バリの発生リスクが高まり、後処理の必要性が増加するため、生産コストが増加する。 パーティングラインを正確に設定することで、金型加工コストを削減し、射出成形生産を効率化できます。
DFMのためのパーティングライン設計ルール
PLの位置を変更してアンダーカットを除去します
DFM(設計製造性)の観点から、側面動作を伴う形状に対応する最初のステップは、パーティングラインをその形状を横切るように移動させることでアンダーカットが完全に解消されるかどうかを判断することです。多くの場合、アンダーカット形状が金型の2つの半分にまたがるようにパーティングラインを移動させることで、追加の金型費用をかけずに問題を解消または軽減できます。
抜き勾配の方向や部品の美観上の理由からPLの位置を変更できない場合は、カムピン式スライダー/リフター/折りたたみ式コアを使用する必要があります。
クラスA表面および機能インターフェースを除外する
PL(プレキャスト層)は成形プラスチック部品の不可欠な部分であり、成形時に部品上に目に見える継ぎ目跡を残します。DFM(製造性設計)では、継ぎ目の位置は、クラスAの外観上重要な表面、ボアシール面、ベアリングシート、または精密な嵌合面には設けないように規定されています。
機能的な接合面にPLマークが存在すると、シールに干渉したり、摺動クリアランス内の摩擦を増加させたりする可能性のある微細な段差が生じる場合があります。継ぎ目線は、フランジ、二次面、または形状の隠れた部分など、中立的なエッジ上に配置する必要があります。
PLジオメトリは可能な限り平面に保つ
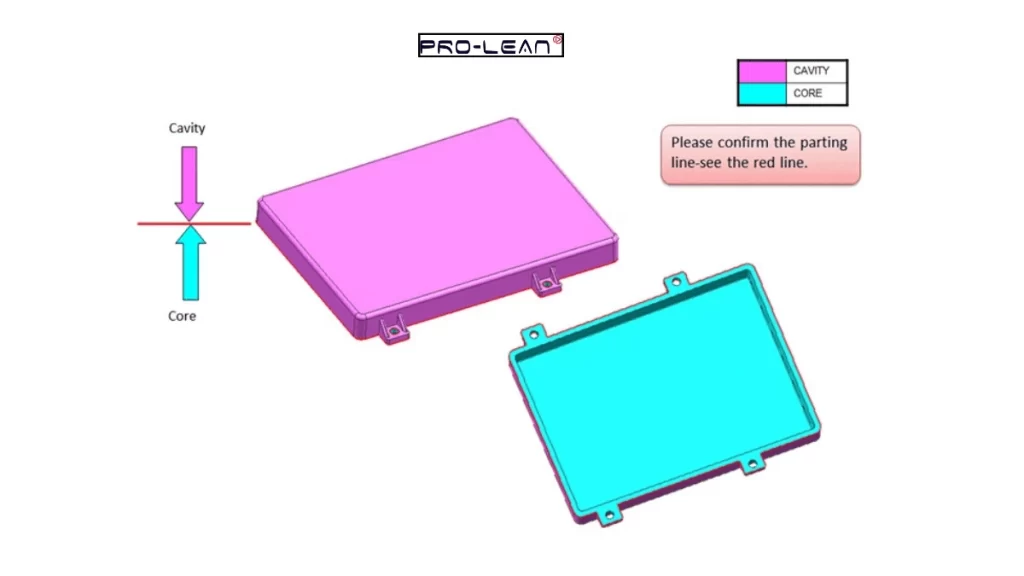
プレーナーのパーティングライン
金型の(PL)形状は、プラスチックが射出されたときに、キャビティに入るプラスチックによって発生する横方向の力によって金型が0.05 mm以上ずれることがないように、できるだけ平面に保つ必要があります。 平面(垂直)のPLを使用することで、型締め力が金型ベース全体に均一に伝達され、5軸加工と放電加工を組み合わせた加工ではなく、3軸CNC加工が可能になり、リーダーピンの摩耗を大幅に低減できます。
すべての壁面で最低限の通風角度を維持する
抜き勾配はパーティングラインの位置と切り離すことはできません。材料の種類、金型の複雑さ、および希望する形状に基づいて固定する必要があります。 プラスチックの質感したがって、すべての空洞壁は、絞り軸から離れる方向のパーティングラインからテーパー状になっていなければならない。
- すべての研磨面:0.5°
- 標準仕上げ:1~2°。
- 凹凸のある表面の場合:木目の深さ0.04mmごとに、さらに1.5度の抜き勾配を加える。
PL検証のためにモールドフローシミュレーションを実行する
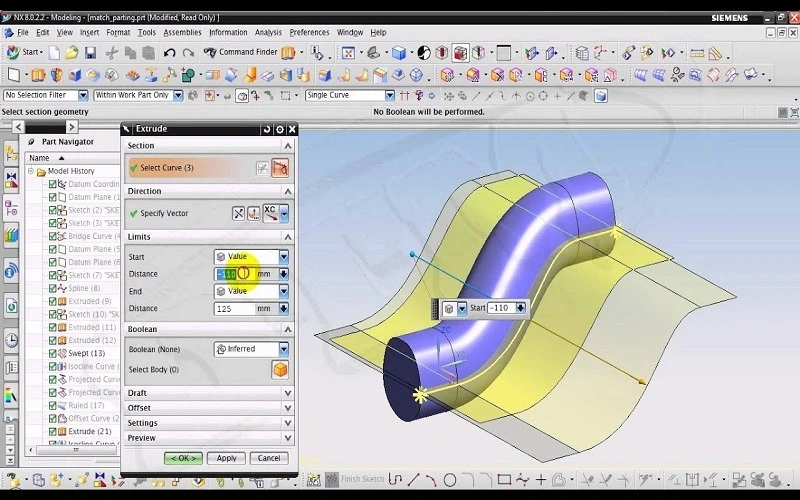
パーティングラインシミュレーション
モールドフローシミュレーション(Moldflow、Sigmasoft社製)を用いることで、選択したパーティングラインが荷重がかかる部分や外観上の部分にウェルドラインを形成していないことを検証できます。また、パーティングラインの周囲にエアトラップが発生する可能性のある箇所を特定するのに役立ちます。
今すぐプロリアンをお試しください!
電子機器筐体の金型設計において、パーティングラインはどこに配置すべきか?
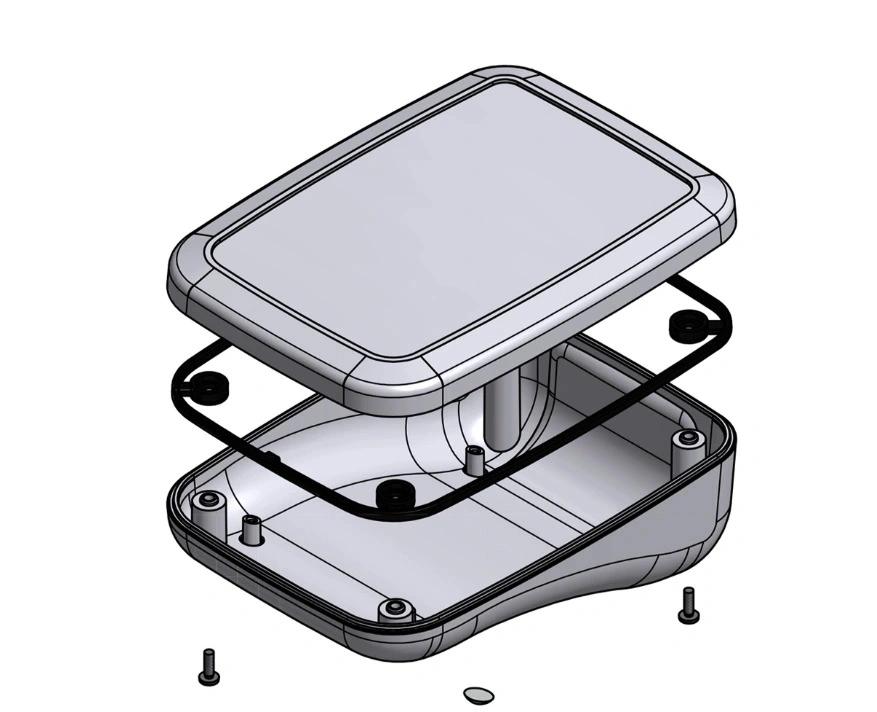
筐体射出成形設計
あなたが 射出成形筐体設計 電子機器用。形状は単純な長方形で、上部カバーと下部ベースの2つの部品で構成されています。 筐体の寸法は200×100×60mm、厚さは3mm、抜き勾配は2°、要求される公差は±0.125nmです。
ケースI:分割線を中央面に配置する
パーティングラインを中央面または上下半分の間の外周フランジに配置すると、複雑な問題を回避できます。 アンダーカット射出成形 生産コストを削減します。
ケースII:複雑な囲い地のために、外観に影響しない境界に沿って配置する
筐体にリブ、ボス、アンダーカット、スロット、不規則な輪郭が必要な場合は、背面側縁や段付きフランジ周辺など、外観に影響しない面にパーティングラインを設けてください。ディスプレイウィンドウ部分、底面の接合部、シール面にはパーティングラインを設けないようにしてください。
フローライン vs ニットライン vs フローライン射出成形
溶融プラスチックが金型キャビティ内を不均一な速度で流れ、冷却が不均一になると、流れ方向に沿って成形品の表面に筋状の線や波状の線が現れます。一方、射出成形におけるニットラインとは、2つの溶融流が完全に混ざり合う前に融合・冷却されることによって生じる細い線や継ぎ目を指します。
パーティングラインは避けられないものであり、望ましい外観に合わせて調整することができます。フローラインとニットラインは、成形プロセスのパラメータを調整することで最小限に抑えたり、完全に除去したりすることができます。
- フローラインの例: 自動車のダッシュボードの薄い部分に波状の線が現れる
- 編み目の例: コンセントの前面プレートのネジ穴と外縁の間にある水流
- パーティングラインの例: プラスチック製ボトルキャップの外周
まとめ
射出成形におけるパーティングラインは、成形品の品質と効率に影響を与えます。適切な種類のパーティングラインを正しい位置に配置することで、バリ、金型の不一致、外観不良などの欠陥を回避できます。
Bodaでは、金型加工および成形工程の前に、金型設計におけるDFM(製造性設計)を最適化するための詳細なガイドラインと技術支援を提供しています。当社は、様々な業界において、カスタム射出成形金型およびプラスチック部品の成形において10年以上の実績を誇ります。
現場の声を力強いメッセージへ。 射出成形サービス 当社は、複雑な金型設計から欠陥のない部品を製造できる自動成形機を使用しています。さらに、迅速な金型製作にも対応可能で、プラスチック部品用の複雑な金型も製作できます。DFMレポートと見積もりをご希望の場合は、今すぐオンラインプラットフォームにファイルをアップロードしてください。
よくあるご質問
パーティングラインとフラッシュの違いは何ですか?
パーティングラインとは、成形工程において金型の2つの半分が接合・分離する際に、部品の外側に現れる目に見える継ぎ目のことです。一方、バリとは、パーティングラインの設計や工程処理の不備によって生じる外観上の欠陥です。バリは、隙間から溢れ出した余分な材料の薄い層のことです。
パーティングラインを見つける方法
パーティングラインを見つけるには、金型の2つの半分が接する部分を特定します。パーティングラインは、部品表面に小さな連続した継ぎ目として現れます。一般的に、パーティングラインは平面の中央、自然な縁、角、および外観に影響しない部分に見られます。
パーティングラインの位置はサイクルタイムに影響しますか?
はい、パーティングラインの位置はサイクルタイムに影響を与えます。なぜなら、パーティングラインは金型の開口、キャビティ充填、および成形品の排出において重要な役割を果たすからです。適切に設計されたパーティングラインは、サイクルタイムを短縮し、効率を向上させます。