
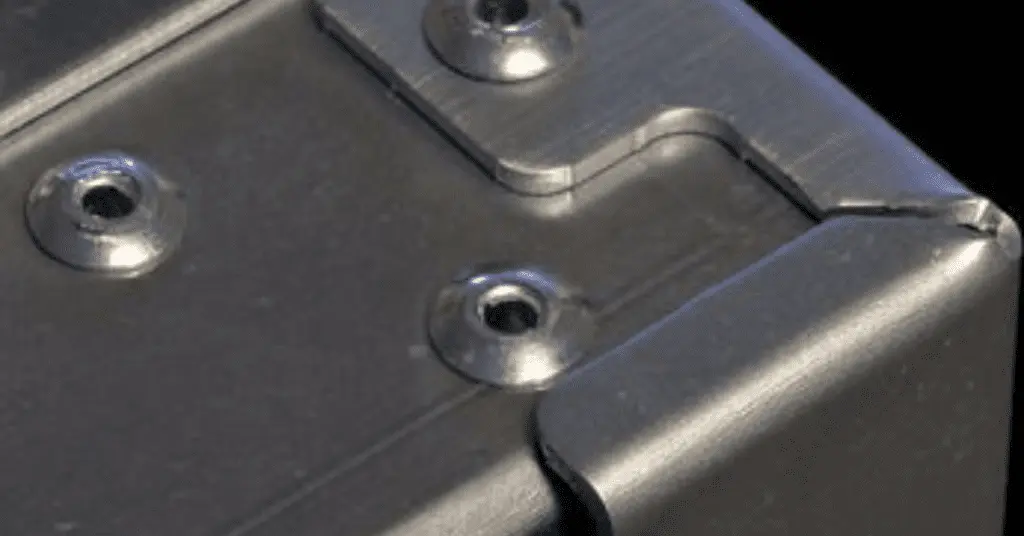
板金製造は、さまざまな技術とプロセスを組み合わせて、頑丈で機能的で見た目に魅力的な製品を作成する広大な領域です。 これらのプロセスの中でも、リベット留めは特に強度と精度の点でその価値が証明されている古くからある方法です。 この技術は何世紀にもわたって存在しており、古代の鎧から現代の航空機に至るまで、さまざまな用途でその価値を実証しています。 では、なぜ板金作業においてリベット締めがそれほど重要なのでしょうか?
この記事では、板金リベット接合プロセス、その利点、一般的な用途、および課題について説明します。また、リベット接合がどのように 板金アセンブリ そして、なぜそれが多くの産業で金属部品の接合に広く用いられているのか。
リベット留めの芸術と科学
リベット留めは歴史の奥深くに埋め込まれた技術であり、金属接合の基礎となっています。 そのルーツは古代文明にまで遡り、現代の板金製造の需要に合わせて改良、適応、進化してきました。
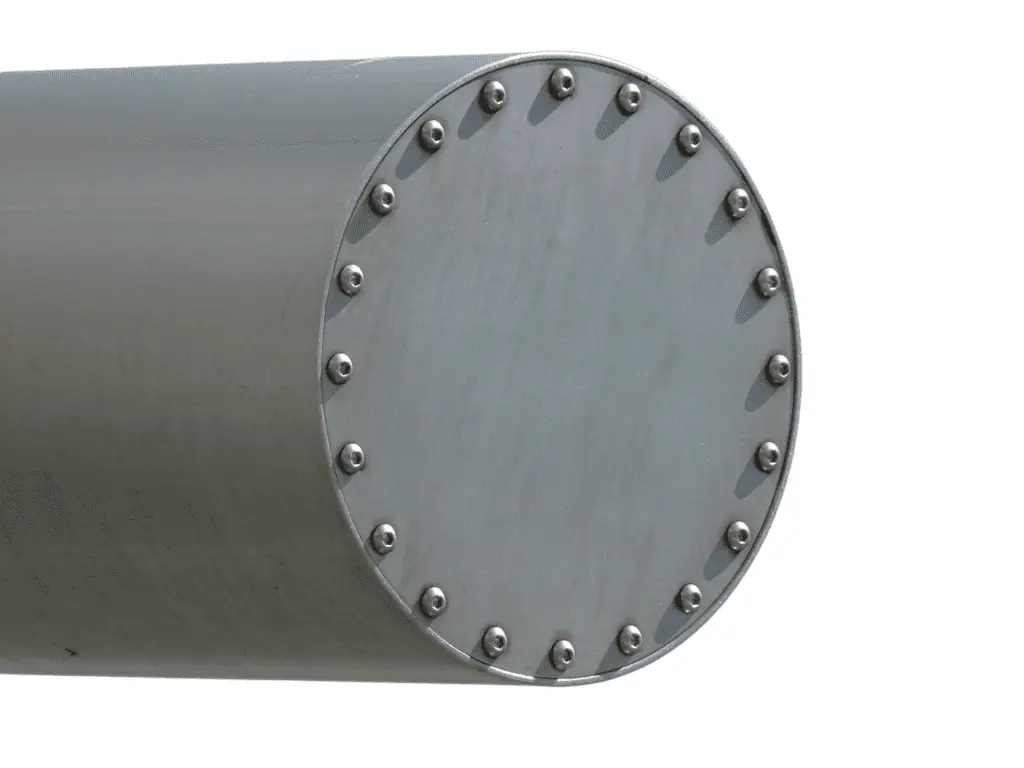
円筒金属部品のリベット
リベット留めは何世紀にもわたって存在しており、古代の鎧から現代の航空機に至るまで、さまざまな用途に使用されてきました。 古代の鎧や武器の柔軟性と最大限の保護を実現するために、金属プレートを一緒に保持するために使用されていました。 エッフェル塔やいくつかの橋などの象徴的な構造物は完璧にリベット留めされており、リベット留めされた接合部の強度と耐久性が実証されています。 初期の航空機では、剛性を維持しながら重量を軽減するために、航空機の構造はリベット留めに大きく依存していました。
続きを読む: 金属接合方法
表: リベットの使用の歴史
| 時代 | 用途 | 材料 |
|---|---|---|
| 古代 | 鎧、盾 | ブロンズ |
| 19thセンチュリー | 橋、建物 | 鉄、鋼 |
| 20thセンチュリー | 航空機、車両 | アルミ |
リベット留めの技術的な複雑さ
リベット留めの基本的な前提は変わっていませんが、リベットを使用して XNUMX つの金属部品を接合することですが、技術とツールは大幅に強化されました。
- 掘削: 正確な穴加工が極めて重要です。 高度なドリルにより、正確な直径と深さの穴が確保されます。
- 配置: 適切な位置調整が重要です。 これにより、リベットが面一に配置され、確実な接合が保証されます。
- 設定: リベットの尾部は、通常、空気圧または油圧リベットガンを使用して変形されます。 これにより、金属シートを一緒に保持するクランプ動作が提供されます。
リベット留めは単なる機械的なプロセスではなく、芸術であり科学でもあります。 その美しさと機能的なバランスは、全体的な結果に重要な役割を果たします。 リベット接合部の仕上げ、位置合わせ、全体のデザインへの統合には、芸術的なタッチが必要です。 科学的な側面では、材料特性、力の計算、応力とひずみの理解が関係します。
現代のアプリケーションとイノベーション
材料とツールの革新によりリベット留めの可能性が広がり、これまで以上に多用途になりました。
- 航空宇宙: 軽量リベットにより航空機の重量が軽減され、燃料効率が向上します。
- オートモーティブ・ソリューション : リベット留めはさまざまな金属の接合に役立ち、車両の安全性とパフォーマンスを向上させます。
- 家電: 小型化されたリベットは、コンパクトで洗練されたデバイスの設計に役立ちます。
したがって、豊かな歴史と現代の革新を備えたリベット留めは、芸術と科学が完璧に融合した証拠となっています。 シートメタル製作。 技術が洗練され、ツールがより高度になるにつれて、板金におけるリベット打ちの将来には計り知れない可能性が秘められています。
板金におけるリベット接合の種類
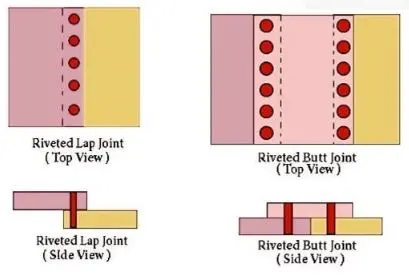
さまざまな種類のリベット接合
リベット留めは、特に板金製造において、金属部品を接合するための実績のある方法です。 多くの場合、リベット接合の選択によって、接合の強度、柔軟性、寿命が決まります。 リベット接合の領域を深く掘り下げると、それぞれが特定の用途、材料の種類、設計上の制約に適した無数のタイプが明らかになります。 板金製造で一般的に使用されるさまざまなリベット接合を見てみましょう。
1. ラップジョイント
重ね接合はおそらく最も基本的なリベット接合であり、XNUMX つの金属片が端で重なり合ってリベット留めされます。 エッジ接合が不可能な薄いシートに最適です。 シンプルな設計と実行で、オーバーラップ部分に沿って均一な応力分布を提供します。 これは、ダクト、軽量構造、および特定の種類の機械のカバーでよく見られます。
2. XNUMX枚のカバープレートを備えたバットジョイント
XNUMX 枚のカバー プレートを備えた突合せジョイントは、XNUMX 枚の金属シートを端から端まで配置し、継ぎ目上にリベット留めされた XNUMX 枚のカバー プレートを使用するリベット ジョイントです。 重ね接合と比べて強度と剛性が向上し、応力集中が軽減され、見た目がすっきりします。 重機、構造フレーム、航空機の胴体部分によく使用されます。
3. ダブルカバープレート付きバットジョイント
単一のカバー プレート設計を進化させたこのジョイントは、バット ジョイントの両側に XNUMX 枚ずつ、計 XNUMX 枚のカバー プレートを使用し、さらに強度を高めています。
二重カバープレートを備えた突合せジョイントは、両面補強、対称的な荷重分散、ジョイント剛性の向上などの利点を提供します。 耐荷重構造物、橋梁、航空宇宙用途で一般的に使用されています。
表:一般的なリベットジョイントの比較
| リベットジョイントタイプ | 第3章:濃度 | 美学 | 複雑 | 典型的な使用例 |
|---|---|---|---|---|
| ラップジョイント | 技法 | グッド | ロー | ダクト、エンクロージャ |
| シングルカバープレート付きバット | ハイ | とても良いです | 技法 | 構造フレーム |
| ダブルカバープレート付きバット | すごく高い | 素晴らしい | ハイ | 航空宇宙構造物 |
| ジグザグ リベット ジョイント | すごく高い | 素晴らしい | ハイ | 軍用装甲、大型機械 |
| チェーンリベットジョイント | ハイ | とても良いです | 技法 | ボイラーシェル、圧力容器、水タンク |
4. ジグザグリベットジョイント
ジグザグリベットジョイントは、ジグザグ状にリベットを配置する複雑なジョイントタイプで、接合部の強度を最大限に高めます。
ジグザグ リベット接合は、そのパターンにより優れた強度を提供し、動的荷重に対する耐性が強化されています。 特定の領域に多くのリベットを配置すると、荷重分散が増加します。 これは、軍用装甲、大型機械、および特定の海洋用途で一般的に使用されています。
5. チェーンリベットジョイント
ここではリベットが鎖のように平行に並んでおり、密閉性と高強度が要求される用途に使用されます。
チェーン リベット接合は、漏れを効果的に防止し、高い引張強度を備え、接合部全体に均一な応力分散を実現します。 ボイラーシェル、圧力容器、水タンクなどの用途によく使用されます。
適切なリベットの選択: 考慮事項は何ですか?
一見単純な留め具であるリベットは、無数の構造や装置の根幹です。 橋から航空機に至るまで、リベットの結合の完全性は、構造全体の安全性、機能性、寿命に重要な役割を果たします。 したがって、あらゆる用途に適したリベットを選択することが最も重要です。 このセクションでは、その選択を行う際の要因と考慮事項について詳しく説明します。
1. リベットの材質
リベットはさまざまな材料から製造でき、それぞれが特定の用途に適した独自の特性を備えています。
表:一般的なリベット材質
| リベット素材 | キーのプロパティ | 一般的な使用方法 |
|---|---|---|
| アルミ | 軽量、耐腐食性 | 航空機、軽量構造物 |
| 鋼鉄 | 高強度 | 橋梁、重機 |
| ステンレス鋼 | 強度、耐食性 | 海洋用途、屋外構造物 |
| 銅/真ちゅう | 展性、耐食性 | 電気部品、装飾品 |
2. リベットのサイズ
リベットの直径と長さは重要なパラメータです。 リベットのサイズは、過度な力を加えずに穴をぴったりと埋め、しっかりと結合できるようなサイズにする必要があります。
- 直径: 穴のサイズに対応し、加えられる荷重に耐えるのに十分な大きさである必要がありますが、接合された材料が弱くなるほど大きくてはなりません。
- 長さ: 固定後にリベットが十分な大きさの頭部を形成し、確実な結合が確保されるように選択する必要があります。
3. リベット頭の種類
リベットの頭は、機械的な結合を提供するだけでなく、最終製品の美観にも役割を果たします。
表 : リベット頭の一般的なタイプ
| リベットヘッドの種類 | 詳細説明 | 一般的な使用例 |
|---|---|---|
| フラットヘッド | フラッシュな仕上がりを実現します。 | 滑らかな外観が必要な表面。 |
| 丸頭 | ドーム状の仕上がりを実現します。 | リベットの頭が見える用途。 |
| 皿頭 | 面一または表面レベルより下に設置されるように設計されています。 | 空気力学的または洗練された仕上げ。 |
アプリケーションと負荷の要件
特定の用途に合わせてリベットを選択する場合、リベットが受ける負荷の種類を考慮することが重要です。 垂直方向の力に対しては、高いせん断強度を備えたリベットが必要です。 リベットの軸に沿った力に対しては、引張強度の高いリベットが必要です。 航空機や機械など、振動や動的荷重が蔓延する環境では、リベットの材質と設計は疲労に耐えることができる必要があります。
板金リベット留めの利点は何ですか?
板金製造に関しては、リベット留めには多くの利点があり、多くの業界でリベット留めが好まれています。 このセクションでは、板金リベット留めのさまざまな利点を詳しく掘り下げ、他の接合技術が進化したにもかかわらず、リベット留めが依然として不可欠な方法である理由を概説します。
- 堅牢で耐久性のあるジョイント
リベットは大きな応力に耐えることができる接合部を提供するため、信頼性が高くなります。 他の接合形式とは異なり、リベット接合は動的応力または振動応力に対して高い耐性を示します。 この品質は、コンポーネントが繰り返し力を受ける航空機や機械などの用途では非常に重要です。
さらに、リベット接合は一度正しく取り付けられればメンテナンスや締め直しがほとんど必要ないため、長期的な信頼性が確保されます。
- アプリケーションの多様性
リベット留めの柔軟性は、幅広い用途や材料に適用できることを意味します。 リベットは、さまざまな金属、プラスチック、複合材料など、さまざまな材料を接合できます。 この多用途性は、溶接や接着剤では常に実現できるわけではありません。
リベットは、多くの業界で共通の要件である層状または積層材料の接合に特に有用であるため、このアプローチは層状接合の絶対的な解決策です。
- 熱は必要ありません
リベット留めは熱を必要としない接合方法であり、作業者と環境にとってより安全でエネルギー効率の高いプロセスです。 溶接では、材料の特性が変化し、材料の反り、歪み、または微細構造の変化が生じるリスクがあります。 リベット留めによりこのリスクが排除され、材料の完全性と堅牢で耐久性のある接合が確保されます。
- 効率的なコスト
リベット留めは、多くの場合、他の接合方法よりも経済的です。 リベット締めツールは一般に溶接機器よりも安価で、シールドガスなどの追加費用も必要ありません。 また、熱が必要ないということは、エネルギー消費が少なくなり、運用コストの削減につながります。
- 美しさと仕上げ
皿リベットを使用すると、簡単に面一仕上げを実現でき、滑らかで滑らかな表面が得られ、特にデザイン中心の用途に役立ちます。 さらに、リベットは、特に露出したままにした場合、独特の視覚的魅力を提供することができ、素朴または工業的な外観のためにファッションや家具によく使用されます。
板金リベット打ちプロセス: 手順は何ですか?

リベットで留められた金属板の背景。 ベクトル画像。
板金リベット留め
板金リベット留めのプロセスは、その応用は簡単ですが、最終的な接合部の強度と耐久性を確保するには、細部に細心の注意を払う必要があります。 リベット留めは、溶接のような熱を必要とせずに、XNUMX つ以上の板金コンポーネントの間に永久的な結合を作成するのに役立ちます。 ここで、板金製造におけるリベット留めのアプローチを段階的に説明しましょう。
表: 板金リベット留めプロセスの詳細な手順と考慮事項
| ステップ番号 | ステップの説明 | キーポイント | |
|---|---|---|---|
| 1 | 素材の選定 | 板金とリベット | 板金にはさまざまな種類があります (ステンレス鋼、アルミニウム、銅など)。 リベットの材質、サイズ、タイプは板金と互換性がある必要があります。 |
| 2 | 設計と計画 | リベットの間隔、リベットのサイズ、長さ | リベットの間隔は、材料の厚さと荷重要件によって異なります。 リベットの長さは、材料の合計の厚さを通過して頭部を形成するのに十分な長さである必要があります。 |
| 3 | 板金の準備 | マーキング、ドリル、パンチ穴 | 穴の間隔が一定になるようにマークを付ける必要があります。 ドリル/パンチ穴の直径は、リベットの直径よりわずかに大きくする必要があります。 |
| 4 | リベットの挿入 | アライメントとリベットの配置 | 板金部分の位置が揃っており、穴が一致していることを確認します。 ・接合する素材の穴にリベットを通します。 |
| 5 | リベットのセット | 圧縮検査 | リベットガンまたはハンマーを使用してリベットの端を圧縮します。 リベットが表面と同一平面上にあり、動きがないことを検査します。 |
| 6 | 仕上げと洗浄 | 研磨(必要な場合) 洗浄 | 突起や粗いエッジを研磨してください。 リベット留めプロセスからの残留物、マーク、または破片を取り除きます。 |
この表には、板金リベット留めプロセスの要点がまとめられています。 各ステップは非常に重要であり、各段階での特別な配慮により、最終製品の耐久性と品質が保証されます。
リベット留めプロセスにおける重要なパラメータ
- 穴の直径: リベット用に板金に開けられた穴の直径。 公差:±0.05mm(リベットサイズによる)
- リベット直径: 使用するリベットの直径です。 メーカー指定
- リベットの長さ: リベットの長さ。リベットが材料を通過して頭部を形成できることを保証します。 メーカー指定
- リベットの間隔: 連続する 1 つのリベット間の距離。 公差: ±XNUMXmm (設計により異なる場合があります)
- 圧縮力/固定力: リベットを所定の位置に固定するために加えられる力。 リベットや工具により異なります。
プロリアンの板金加工サービス
板金製造は、板金を成形、切断、接合して目的の製品や部品を製造するためのさまざまな技術を含む複雑なプロセスです。 Boda は、この分野の著名な企業として、高度な一連のサービスを提供しています。 板金加工サービス。
- 最先端の技術: Boda では、レーザー カッター、プラズマ トーチ、ウォーター ジェットなどの最新の機器と機械を利用して、板金の正確かつ効率的な切断を保証します。
- 熟練した職人技: Boda は高度な熟練した職人と技術者のチームを擁し、複雑なデザインに対応し、最高の仕上がりを提供します。
- 包括的なサービス: Boda は、パンチング、成形、曲げから組み立て、リベット留めまで、板金のニーズに対応する包括的なソリューションを提供します。
- カスタマイズされたソリューション: Boda は、クライアントのニーズがそれぞれ異なることを理解し、オーダーメイドのソリューションを提供し、すべての製品がクライアントの仕様に合わせて確実にカスタマイズされるようにします。
- 品質保証: すべての製品は厳格な品質検査を受け、最終製品が耐久性があり、目的に適合し、業界基準を満たしていることを確認します。
進化し続ける板金製造の世界において、リベット留めの技術は依然として極めて重要です。 新しい技術やテクノロジーが登場しても、そのシンプルさと強度により、リベット留めは引き続き不可欠なものです。 プロリアンのような経験豊富な専門家を選ぶことで、精度だけでなく、時の試練に耐える職人技も保証されます。 リベット留めであれ、板金製造のその他の側面であれ、パートナーの選択は、最終製品の品質と寿命に大きな違いをもたらす可能性があります。
結論
板金製造の分野では、リベット打ちは古典的でありながら非常に効果的な方法として際立っています。 革新が製造の限界を押し広げ続ける中、リベット留めという古くからある技術は、その妥当性と有効性を証明し続けています。 芸術と科学がシームレスに融合したリベット留めは、正しく実行された場合、強度、精度、信頼性をもたらします。 適切なリベットの種類を選択し、プロセスを巧みに実行することは、組み立てられた最終製品の品質と耐久性に大きな影響を与える可能性があります。
よくあるご質問
板金製造においてリベット打ちが芸術でもあり科学でもあると考えられるのはなぜですか?
リベット留めは、それを完璧に実行するために必要なスキル、経験、そして繊細さのための芸術です。 これは、正確な計算、材料の適合性、および強力で長持ちする接合を確保するための機械的特性の理解による科学です。
板金製造におけるリベット留めと溶接はどのように比較されますか?
どちらも金属片を接合する方法ですが、リベット留めは機械的接合であるのに対し、溶接は高熱を使用して金属片を融合させます。 材料が熱に敏感な場合、またはコンポーネントが将来分解される可能性がある場合には、リベット留めが推奨されます。
リベット留めに適した特定の板金はありますか?
ステンレス鋼、アルミニウム、銅などのほとんどの板金はリベット留めできます。 選択は多くの場合、用途、製品が使用される環境、求められる美観によって異なります。
板金のリベット接合部を緩めたり、分解したりすることはできますか?
はい、リベット留めされた接合部にドリルで穴を開けることができ、接続された部品を分解することができます。 ただし、再組み立てが必要な場合は、新しいリベットが必要になります。
使用するリベットのサイズと種類はどうやって決めるのですか?
選択は、接合される材料の厚さと種類、接合部が受ける可能性のある負荷や応力、その他の特定の用途要件によって異なります。
実際のリベット留めプロセスの前に板金を準備することが不可欠なのはなぜですか?
板金の準備 (マーキング、穴あけ、またはパンチ穴) により、リベット留め時の精度が保証されます。 適切な位置合わせにより、リベットが正確に設置され、接合部が強くて長持ちします。