
CNC レーザー切断機は、適切なツールを使用してステンレス鋼を操作し、部品を迅速かつ正確に成形します。材料を熱から保護すると同時に、加工硬化を防ぎ、追加の仕上げ工程の必要性を減らします。このプロセスにより、効率的で正確な結果ときれいな仕上がりが得られます。ただし、オペレーターは材料を慎重に取り扱い、その特性を理解する必要があります。
ステンレス鋼ファミリーには、複数の合金カテゴリが含まれます。 切断 複雑なパターンを形成する。これらにはオーステナイト系、フェライト系、マルテンサイト系などがある。 析出硬化、および二相グレードがあります。合金ファミリーは、鉄、炭素、クロムを結合し、ニッケル、モリブデン、チタンなどの追加元素を組み込んでいます。
さらに、シリコンと硫黄を非金属材料と組み合わせて追加すると、さまざまな要件に合わせて特性を最適化できます。一般に、ステンレス鋼の各グレードには、作業中に明らかになる独特の特性があります。これらの合金は、優れた耐腐食性、磁性挙動、および加工硬化感受性を示します。きれいなレーザー切断を行うには、切断プロセスの必要な適応を決定する材料固有の特性を理解する必要があります。
この記事では、カスタム レーザーカット ステンレス鋼のプロセス、最適化のヒント、業界関連のアプリケーションに焦点を当てて、詳細な概要を説明します。
ステンレス鋼のレーザー切断:その仕組みは?
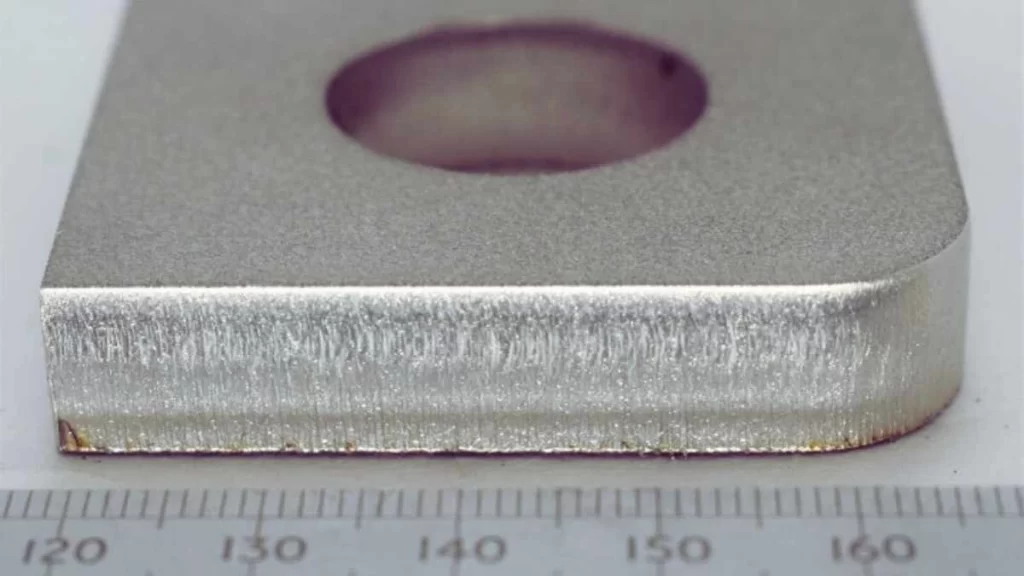
ステンレス鋼のレーザー切断
プロリーンテックでは、複雑なデザインやさまざまな形状に切断するために、高度なCO2、Nd、Nd:YAGレーザーを使用しています。 レーザー切断材料 熱可塑性プラスチック、セラミック、グラスファイバー、ゴムなどの非金属材料も対象です。当社の専門家にご連絡いただければ、カスタムステンレス鋼レーザー切断サービスをご利用いただけます。ステンレス鋼を効果的にレーザー切断する方法をご説明いたします。
- 適切なレーザーの種類を選択してください。CO2レーザーとファイバーレーザーはどちらも好ましい選択肢です。厚さが約8mm以下の薄いステンレス鋼板を切断する場合は、ファイバーレーザーの方が効果的です。
- 正しい出力を設定する: 特定のカット要件に必要な最小レベルに応じてレーザー マシンの出力を設定します。
- マシンのセットアップを確認する: マシンを正しくセットアップするには、製造元のガイダンスと提供されている手順に従ってください。パワー設定を調べながら焦点距離の調整に注意し、空気またはガスの補助が適切に行われるように光学系を清潔に保ちます。
- テストカットを実行する: テーブル上に置いた試験サンプルを切り裂いて、複数のテストカットを実行します。最初の推奨事項に従い、各要素を一度に 1 つずつ調整します。さらに、マシン設定のさまざまな変更によってカット品質に生じる変化を調べます。
- 新しい材料でカットを実行する: テストカットを実行した後、新しい材料で正確なカット操作を実行する必要があります。
今すぐプロリアンをお試しください!
ステンレス鋼板の切断に使用されるレーザーカッターの種類
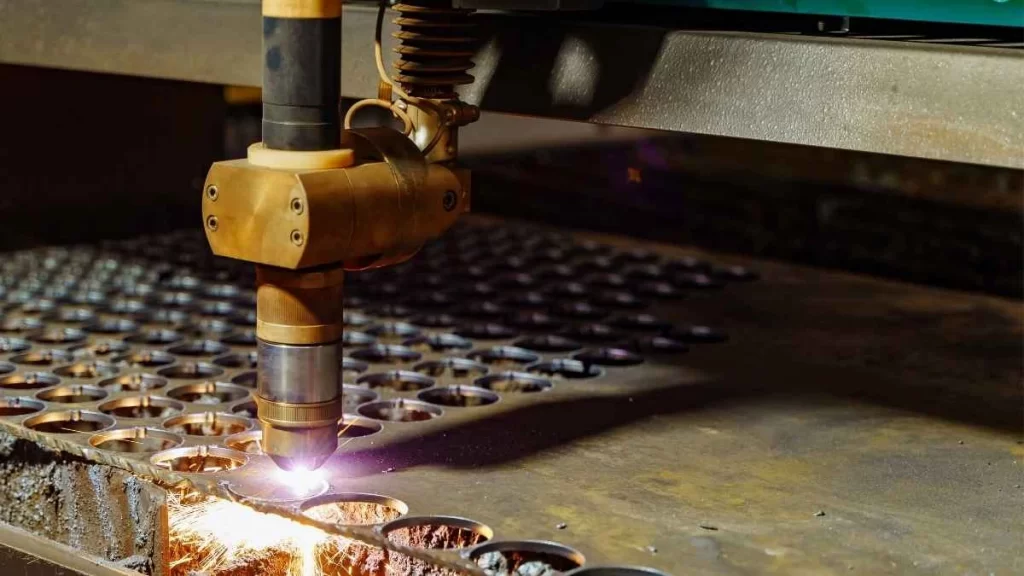
レーザーカッター
- CO₂レーザーカッター
- ファイバーレーザーカッター
- Nd:YAG(ネオジム添加イットリウムアルミニウムガーネット)およびNd:YVO(ネオジム添加イットリウムバナデート)レーザー
- ダイレクトダイオードレーザー
- 高密度プラズマカッター
レーザー切断可能なステンレス鋼の種類
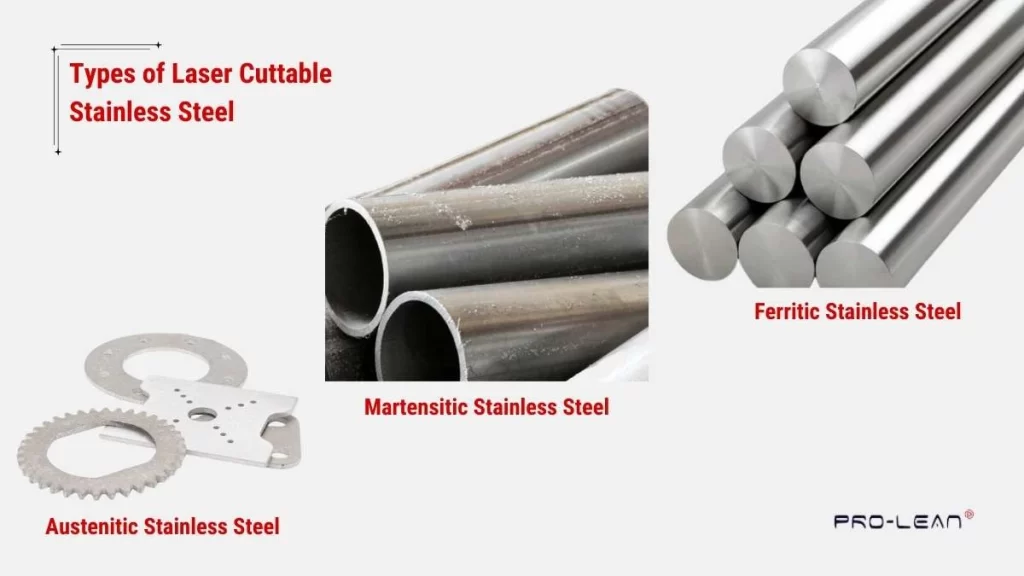
レーザーカット部品用ステンレス鋼の種類
いくつかの合金は互換性がある 鋼のレーザー切断 特定の機械パラメータと十分な電力および制御された条件が組み合わされば、レーザー切断可能なステンレス鋼の主な種類は次のとおりです。
オーステナイト系ステンレス鋼: オーステナイト系の面心立方構造により、非磁性となります。このグレードは、通常 300 シリーズのファミリーに属し、ニッケル含有量が多いため、その構造を維持しています。マンガンは窒素とともに、200 シリーズの鋼合金の構造成分として機能します。この鋼は、優れた耐腐食性と、卓越した加工硬化特性を備えています。
マルテンサイト系ステンレス鋼: 400 シリーズには、高炭素と低炭素の XNUMX 種類のマルテンサイト系ステンレス鋼があります。これは熱処理可能なステンレス鋼で、焼き入れ処理によって硬度を得ることができます。これらの鋼は、耐腐食性が低く、靭性も低いため、機械加工が比較的困難です。ただし、ニッケル含有量が低いため、加工硬化プロセスに対する耐性はより優れています。
フェライト系ステンレス鋼: 400 シリーズ ファミリーのフェライト系ステンレス鋼は、自然な熱処理が可能で、追加の作業なしで硬度を得ることができます。これらのステンレス鋼は、高温の用途でも特性を維持します。ただし、極低温条件には耐えられません。ブレード鋼の指定 430 は、このグループのステンレス鋼の典型的な例です。これらの鋼は溶接できません。
3 種類のステンレス鋼は、耐食性や硬度レベルに加えて、加工硬化挙動に関して異なる特性を示します。材料の違いを理解することで、レーザー切断用途に適した材料を選択できます。
レーザーはステンレス鋼に何ができるでしょうか?
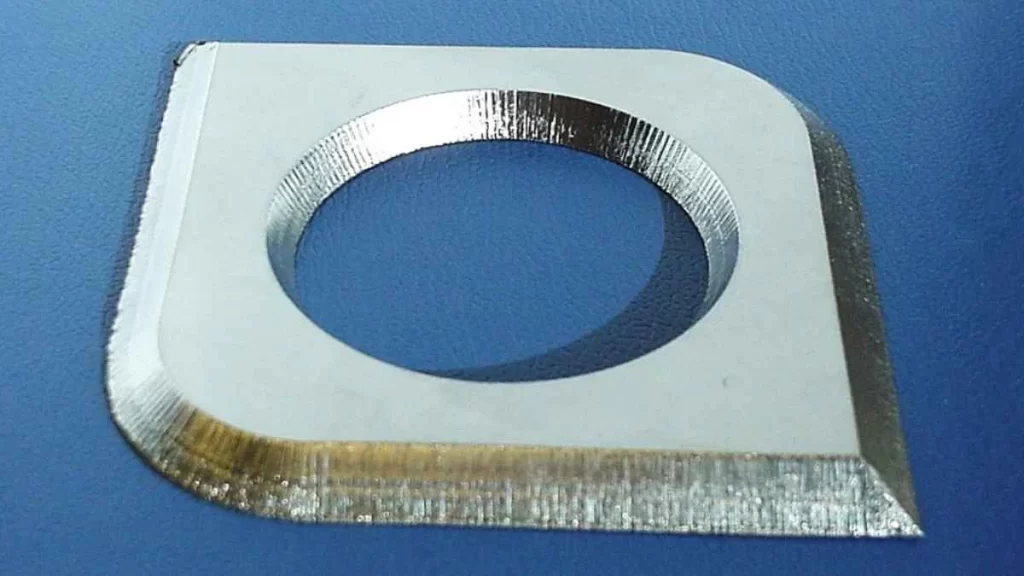
レーザーカット金属部品
レーザー切断技術は、ステンレス鋼プロジェクトにさまざまなメリットをもたらします。従来の製造技術では、特定の力を加える必要があり、材料に歪みが生じますが、レーザー切断技術ではこれらの影響を回避できます。レーザー切断では、後処理が最小限で済むか、まったく不要になる、滑らかな融合境界を持つ完成品が加工されます。
この方法を使用した単一処理は深さ 100 mm まで拡張され、大きな対象物を迅速かつ効率的に生産する場合に最適な結果が得られます。ステンレス鋼のレーザー マーキングには、アブレーションとアニーリングという XNUMX つのコア技術があります。
アブレーションにおけるレーザー技術は、蒸発によって金属表面から材料を除去します。レーザーアニーリングでは、表面の保護酸化クロム層に大きな影響を与えることなく、下層の金属を加熱します。アニーリングによってきれいなマーキングを実現できますが、材料の損失を防ぐには熟練したスキルが必要です。
ステンレス鋼はレーザーで彫刻できますが、そのプロセスでは必然的に異なる色の表面に変化が生じます。プロセスが完了すると、表面の酸化物層が除去され、金属の外観が変わります。
さらに、レーザー エッチングにより、オペレーターはプロセス中に高度な制御を維持できます。ステンレス鋼の表面下をレーザー処理すると、保護酸化層を損なうことなく材料を溶解または焼きなましできます。このプロセスでは、最小限の酸素しか通過できないため、金属表面の下に黄色または茶色の染みが生じます。レーザー焼きなまし技術は、正確なクリーンアップ プロセスとして機能します。外観を歪めることなく、きれいな結果が得られます。
ステンレス鋼のレーザー切断における一般的な問題と解決策
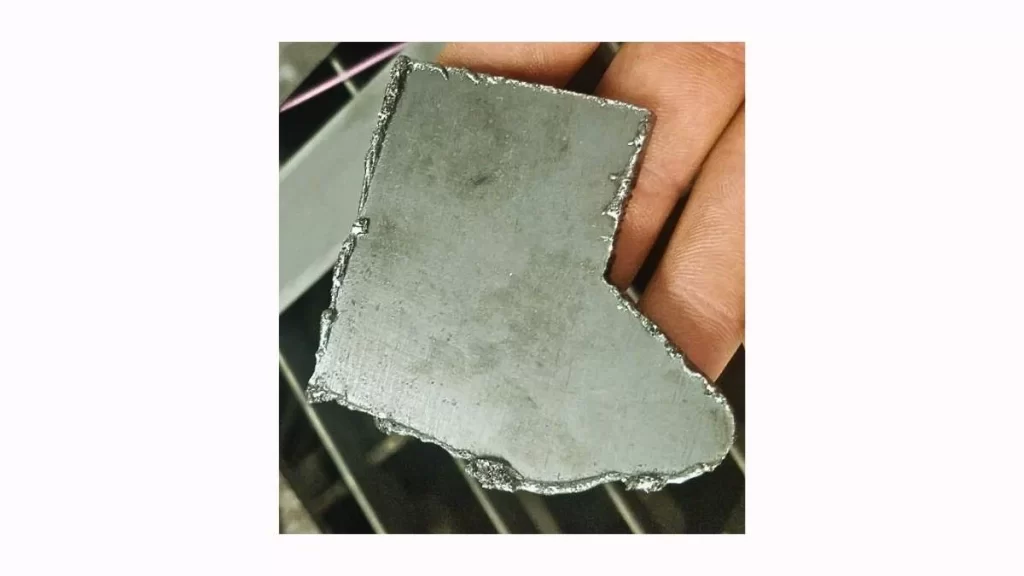
レーザーカット部品のバリ形成
ステンレス鋼のレーザー切断では、すべての操作パラメータが正しく最適化されていれば、熱による損傷を最小限に抑えながら、正確できれいな線を生成できます。ガス アシスト システムは、レーザー パスに堆積した破片を残さずに保護します。ただし、このプロセスでは、技術的な不具合がいくつか発生することがあります。このシステムにより、オペレーターは問題を特定して、パフォーマンスを向上させるための調整を行うことができます。
切り口の両側から滴り落ちる水の量が多い場合: カッターが高すぎる温度で動作している場合、両方のサイズのカットにおいて過剰な滴下の問題が発生する傾向があります。この問題を解決するには、焦点の位置をわずかに上げながら、空気アシスト冷却を改善して送り速度を上げてみてください。
切り口の片側から滴り落ちる水: エアアシストノズルの位置がずれていると、切断面の片側だけに滴り落ちてしまいます。ノズルの位置を正しく合わせると、この問題は解決します。
切り口の小さな滴: 目に見える液滴は、焦点を下方に調整する必要があり、送り速度を下げる必要があることを示しています。これらの問題を解決するには、焦点の位置を調整するか、送り速度を下げることができます。
溶融物が上向きに飛び散るのが目に見える: 高速な供給速度と強力なエアアシスト操作の両方が、このような問題を引き起こします。供給速度の低下とエアアシストの低下を組み合わせると、飛散を防ぐことができます。
切り口に黄色または茶色の染みがある場合: 汚れは、窒素の割合が低いか、酸素が窒素供給を汚染すると発生します。窒素供給をアップグレードし、汚染物質を除去すると、この問題は解決します。
特定された問題を理解して修正すると、ステンレス鋼のレーザー切断で可能な限り最良の結果を得ることができます。
今すぐプロリアンをお試しください!
どの業界でステンレス鋼のレーザー切断が好まれますか?
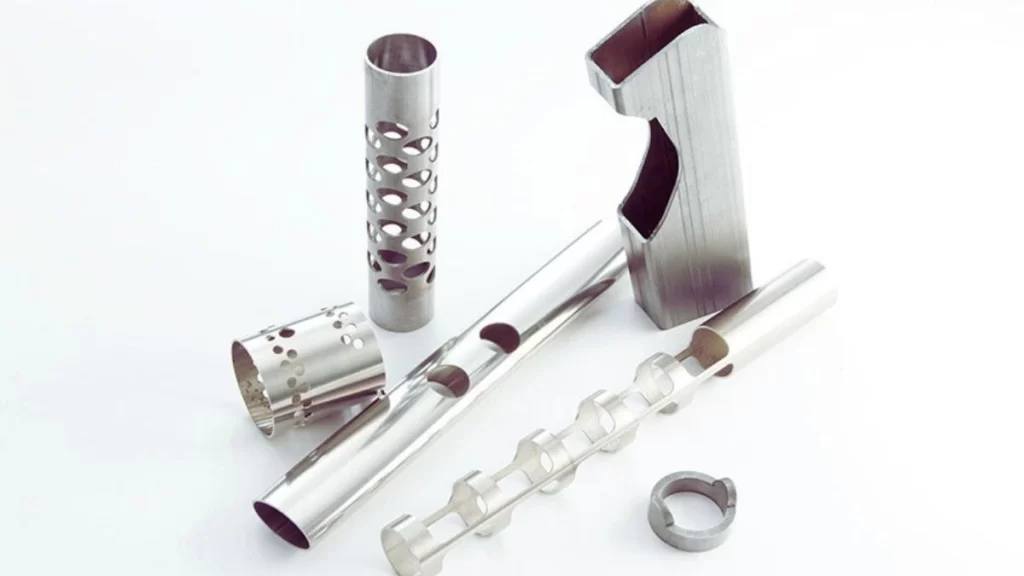
レーザーカット精密部品
ステンレス鋼のレーザー切断は、以下の分野でよく採用されています。
- 航空宇宙部品
- 自動車部品
- 医療機器
- ディスプレイ・電子機器関連
- 構築
- 動力伝達
- 食品および飲料
Boda Tech は、中国を代表するオンデマンド製造会社です。当社の販売および広範なサービス ネットワークは、世界 40 か国以上に広がっています。当社は、1000 社を超える企業にワンストップ ソリューション、設計の提案/改善、適切な技術の選択に関するガイダンス、および各企業の独自の要件に応じた材料を提供しています。
ステンレス鋼のレーザー切断を最適化するためのヒント
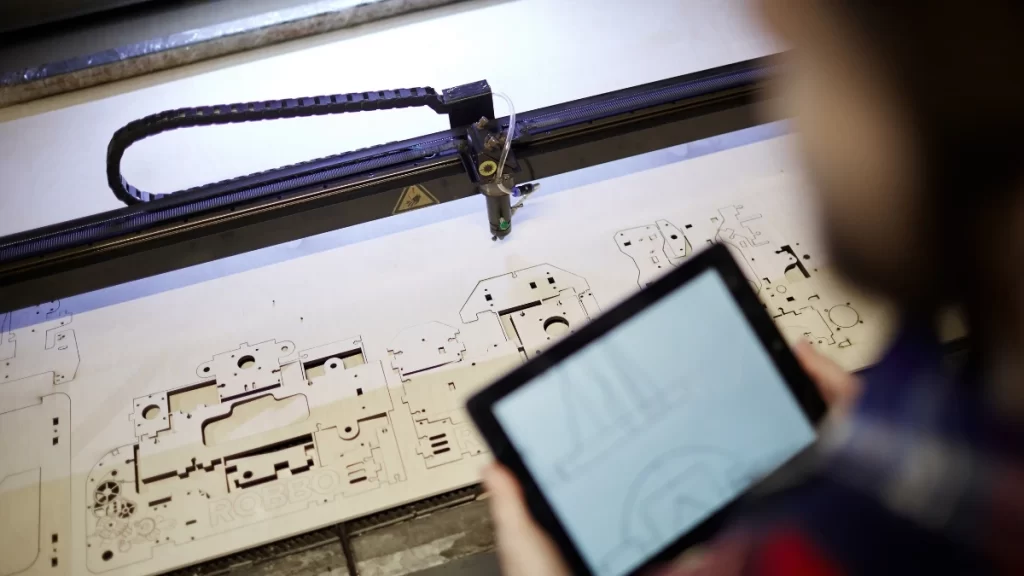
レーザー切断プロセスの最適化
レーザーカッターの操作には、数多くの操作変数に細心の注意を払う必要があります。ただし、プロジェクトに最適なパラメータがわからない場合は、当社の専門家にご相談ください。適切なパラメータの選択や、品質の高い結果を得るために設計を改善するためのガイダンスを提供します。ここでは、達成するために心に留めておくべきヒントをいくつか紹介します。 レーザー切断の利点:
ブロワーを適切に調整します。トラブルのない操作のためには、ブロワーを適切に調整する必要があります。オペレーターは、重要な事象を監視する必要があります。材料を上方に持ち上げる過剰な空気の流れによって飛沫が跳ね返ったり、空気の流れが不十分なときに光学系が遮られたりします。ブロワーの中心位置が正しくないと、ブロワーからの対称クリアランスが影響を受けます。
適切な焦点深度を設定します。焦点フィールドの深度を注意深く監視する必要があります。切り口の寸法と形状を正確に測定することで、優れた切断性能を維持できます。
光学系を清潔に保つ: 光学系が不鮮明なままだと、切断が歪んでしまいます。光学系が汚れていると、部品の寸法に影響し、精度が低下する可能性があります。
窒素の流れを監視する: 窒素動力ブロワーを操作するときは、切断面に黄色や茶色の染みとして現れる酸化の兆候がないか必ず検査してください。切断領域全体に酸素汚染が生じるため、窒素の流れが不十分であると考えられます。
熱影響部の確認: 切断箇所の周囲をチェックして、材料の変色や溶解として現れる広範囲の熱損傷を特定します。送り速度を調整し、レーザー出力レベルを下げる必要がある場合があります。
ステンレス鋼のアプリケーションは、常にメーカーのガイダンスをベースライン設定として開始することをお勧めします。各ステップでパラメータをゆっくりと増やし、個々のプロセスの変化を観察できるようにします。それでも問題が解決しない場合は、当社のエンジニアに連絡して問題を解決してください。
ステンレス鋼のレーザー切断における重要な要素
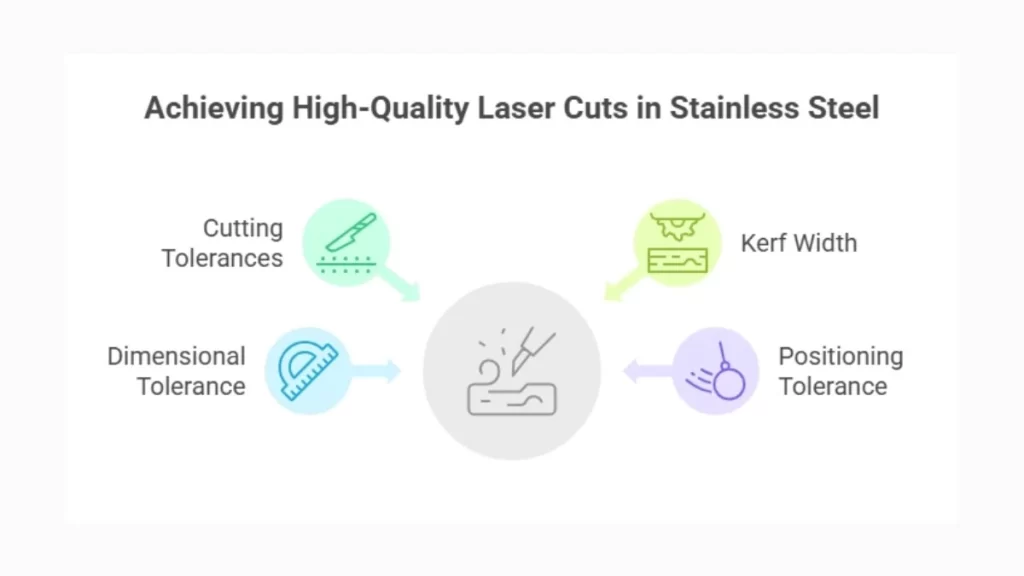
ステンレス鋼のレーザー切断に影響を与える要因
レーザーカットされたステンレス鋼材料の品質はさまざまな要因によって決まります。考慮すべき重要なパラメータは次のとおりです。
ステンレス鋼の切断許容範囲: レーザー切断の精度は、機械の制限と機器の構成要素の両方に依存します。主な許容範囲は次のとおりです。
- 切断幅: レーザー切断では、切断幅が 1 ミリメートル未満であるため、高精度が実現されます。
- 寸法許容差: ほとんどの機械では、完成品の周囲に約 0.005 インチの寸法のばらつきが許容されます。
- 位置決め許容範囲: レーザー位置制御の精度は、切断精度の基本的な側面を表します。最新のレーザー カッターは位置決めにおいて優れた精度を維持しており、予測可能な結果をもたらします。
レーザー切断用ステンレス鋼の最大厚さ
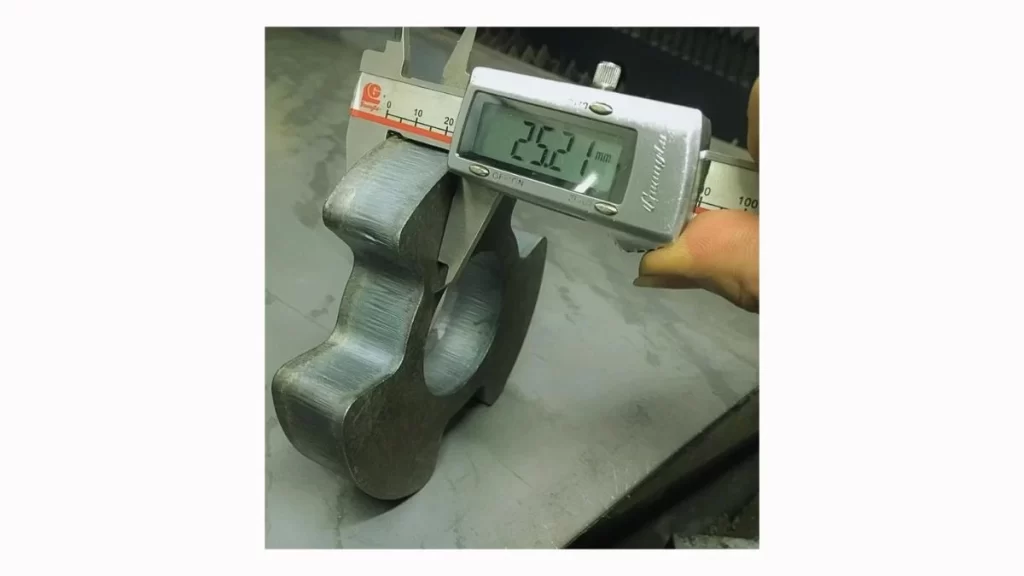
レーザーカット部品の厚さ測定
レーザーで切断できる最大厚さは、レーザーの種類と出力によって異なります。
- CO2 レーザー: 標準的なレーザー技術では、厚さ 1 インチ (25.4 mm) までのステンレス鋼片を切断できます。
- ファイバーレーザー: 最新のファイバー レーザー技術により、厚さ 1.2 インチ (30 mm) を超えるステンレス鋼の切断が可能になります。厚さが増すと、切断速度と品質パフォーマンスの両方に課題が生じます。
ステンレス鋼レーザー切断機のコストを理解する
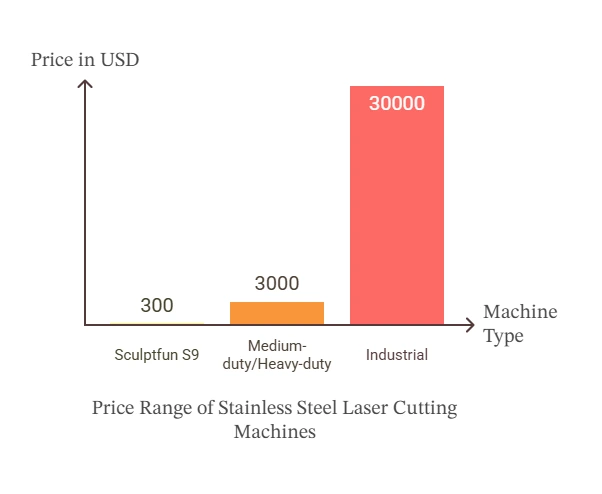
レーザーカットマシンのコストの内訳
ステンレス鋼レーザー切断機の価格体系は、その技術性能と設計上の特徴によって幅広くなっています。エントリーレベルのSculptfunS9はわずか300ドルという低価格帯です。中型・大型ステンレス鋼レーザー切断機の初期価格は約3,000ドルからとなっています。高機能産業用機械では、30,000ドルを超える価格帯となります。
ファイバー レーザーの購入コストは、通常、CO2 レーザーの 5 ~ 10 倍になります。これらのデバイスは、効率性の向上と、電気代やメンテナンス費用の削減を実現します。CO2 レーザーのピーク電力容量は、ファイバー レーザーが同等の性能をまだ達成していないため、光アプリケーションに価値をもたらします。
さらに、Nd:YAG (ネオジム添加イットリウムアルミニウムガーネット) レーザーや Nd:YVO (ネオジム添加イットリウムバナデート) レーザー、ダイレクトダイオードレーザーなど、他のタイプのレーザーカッターもあります。Nd:YAG/Nd:YVO レーザーは、通常ネオジム添加結晶の変形であるソリッドステートデバイスです。高出力が必要なため、コストは比較的高くなります。一方、ダイレクトダイオードレーザーは、厚いシートを切断するためのレーザー光を生成するために半導体接合を使用します。これらは、一般に約 900 ~ 1,100 nm (0.9 ~ 1.1 μm) の波長で多くのオプションが用意されており、コンパクトなため通常は安価です。
CO2 vs. ファイバーレーザー: ステンレス鋼切断における主な違い
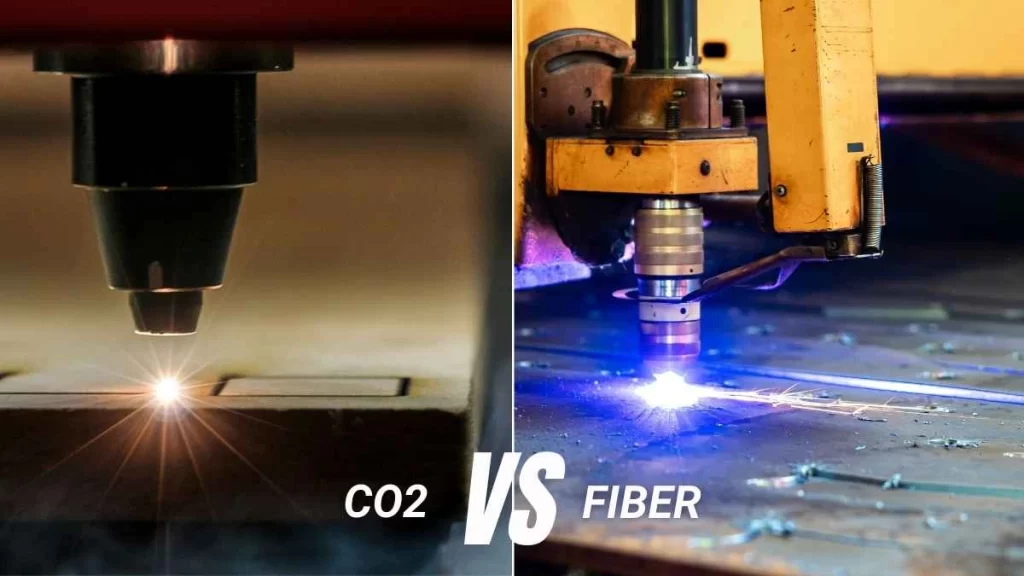
CO2 対 ファイバーレーザー切断
になると CO2レーザーとファイバーレーザーステンレス鋼を切断する CO2 レーザーは、ファイバー レーザーに比べて比較的粗いビームを生成します。通常、100 kW を超える範囲で、はるかに高い出力を生成できます。CO2 レーザーは手頃な価格ですが、メンテナンス コストが高くなります。一方、ステンレス鋼を切断するファイバー レーザーは、出力が限られています (15~20 kW) が、切断速度が大幅に速くなります。ビームが狭いため、エネルギーが切断点に集中しやすく、送り速度が CO4 レーザーの 6~2 倍速くなります。
表: ステンレス鋼の切断におけるファイバーレーザーと CO2 レーザーの比較:
| レーザーの種類 | ファイバーレーザー | CO2レーザー |
| ビーム幅 | より小さいビーム、 半分ぐらい CO2の大きさ レーザーを使用したゴムコーティングされたキャンバスの精密切断 | より大きなビーム、 約600µm |
| 切削速度 | より高速(4~6倍) CO2よりもさらに 精密ビーム | 特に薄い場合は遅い 材料 |
| 精度 | より高い精度と 細かいディテール | 精度が低いほど良い 厚い材料 |
| エネルギー効率 | 4から6への効率向上 CO2レーザーよりも | 効率は低いが、 運用費用 |
| ガス要件 | より多くの窒素が必要 切断用ガス | CO2または 窒素ガス |
| 初期コスト(CAPEX) | 初期費用が高い 機器の | 初期費用が低い 装置 |
| 運用コスト(OPEX) | エネルギー効率による継続的なコストの削減 | 継続的なコストの増加 カット長さあたり |
| ベスト | 薄手から中厚ステンレス鋼の切断 | より厚い素材と 低精度カット |
今すぐプロリアンをお試しください!
Boda がステンレス鋼のレーザー切断にどのように役立つか
プロリーンテックレーザー切断サービス
Bodaは信頼性と精度の高い レーザー切断サービス ステンレス鋼用(これに限定されません)。高度な CO₂ レーザーとファイバー レーザーを使用して、さまざまな材料、デザイン、厚さの正確なカットを検証します。
当社のチームは、各プロジェクトのニーズに合わせて、出力や焦点などのレーザー設定を慎重に調整します。窒素や酸素などの補助ガスを使用して、必要に応じて、きれいで滑らかなエッジとより速い切断速度を実現します。
Boda は、短いリードタイム、専門家によるサポート、品質重視により、お客様が正確な仕様を満たすカスタムステンレス鋼部品を簡単に入手できるようにしています。
よくある質問
Q1: どのくらいの厚さのステンレス鋼をレーザーカットできますか?
レーザー切断では、最大 25 mm の厚さのステンレス鋼を正確に切断できます。通常、ファイバー レーザーは最大 12 mm の切断が可能で、CO2 レーザーはより厚い材料をより効率的に切断します。
Q2: ステンレス鋼のレーザー切断にはどのガスが使用されますか?
ステンレス鋼のレーザー切断には、窒素または酸素が一般的に使用されます。きれいな切断には窒素が適しており、より高速で熱を多く使って切断するには酸素が使用されますが、酸化が起こります。
Q3: ステンレス鋼を切断するにはどのくらいのレーザー出力が必要ですか?
必要な電力はステンレス鋼の厚さによって異なります。一般的に、薄いシートの場合は 1 kW の電力で十分ですが、厚いステンレス鋼 (10 mm 以上) の場合は 2 ~ 6 kW が必要になる場合があります。
Q4: ステンレス鋼をレーザーカットできますか?
はい、適切な機械設定、レーザーの種類、ガスを使用すれば、ステンレス鋼を効率的にレーザー切断できます。ステンレス鋼を切断して有用な製品に成形するには、通常、ファイバーレーザーと CO2 レーザーが使用されます。
Q5: レーザー切断に最適なステンレス鋼は何ですか?
オーステナイト系ステンレス鋼、特にグレード 304 および 316 は、耐腐食性が高く、成形性に優れているため、最も一般的に使用され、機械加工や切断が最も簡単です。