
アルミニウムのプラズマ切断
プラズマカッターでアルミニウムを切断できるかどうか疑問に思う人も多いでしょう。しかし実際には、正しく使用すれば、プラズマシステムはアルミニウムの切断に非常に優れた性能を発揮します。
At プロレアン私たちはアルミニウム部品を扱うことが多く、プラズマやその他の方法でアルミニウムがどのように作用するかを理解し 板金加工技術レーザー切断の方が優れていると考える人も多いが、アルミニウムは熱と光を反射するため、レーザー切断は時間がかかり、コストも高くなる。
この記事では、 プラズマ切断 アルミニウム加工のコツをご紹介します。また、適切なガスの選び方や、水中切断を安全かつ効率的に行う方法についても学ぶことができます。
カット品質はどのようなものか アルミニウム部品の機械加工 プラズマ付き
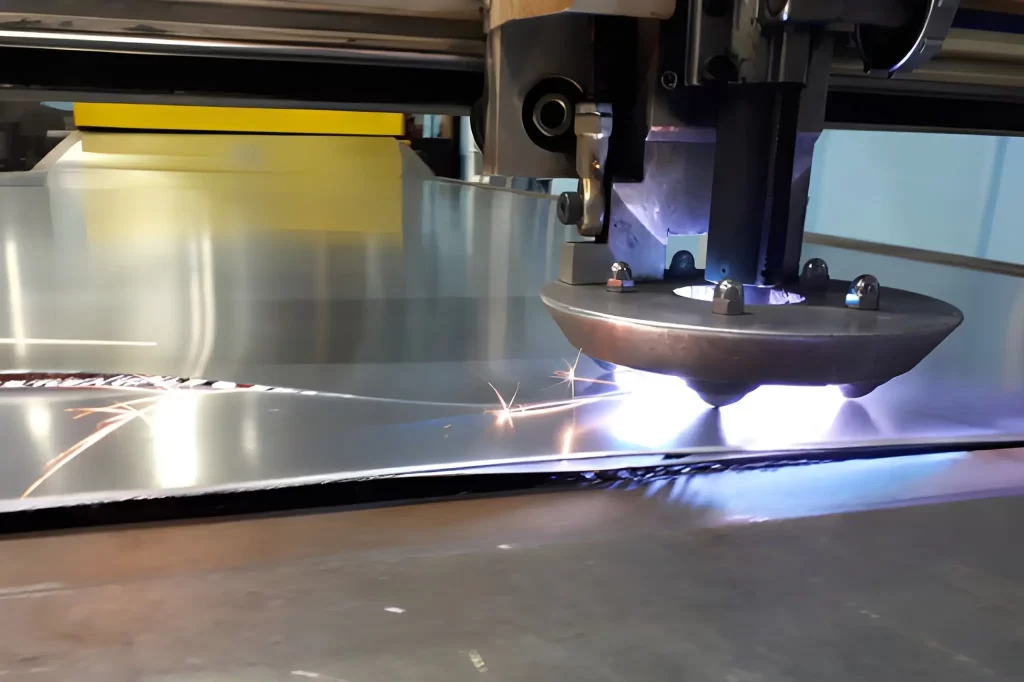
アルミ板のプラズマ切断
プラズマ切断は 「粗い」アルミニウムの端、 設定を適切に調整することで、 「清潔で」「滑らか」 アルミ板から切り出す。 そのためには、アルミニウムの厚さに応じて、使用する切断ガスの種類と切断トーチの最適な速度を決定する必要があります。さらに、切断中にトーチの高さを一定に保つことは、不規則な、あるいは幅広の切断面が生じるのを防ぐために不可欠です。正しく設定すれば、アルミニウムの切断時に残るドロスは非常に少なく、比較的鋭利な切断面が得られるため、清掃の手間も最小限で済みます。
しかし、アルミニウムの切断時に、切断面が粗かったり焦げたような状態になる場合は、切断トーチの回転速度かガス流量に問題がある可能性があります。実際の切断作業を開始する前に、テスト切断で設定を確認することで、切断パラメータを微調整することができます。
適切な手入れをすれば、プラズマ切断は従来の切断技術よりも効率的に、常に優れたアルミニウム部品を生産できる。
プラズマカッターでアルミニウムを切断する際に、最高の切断品質を得る方法
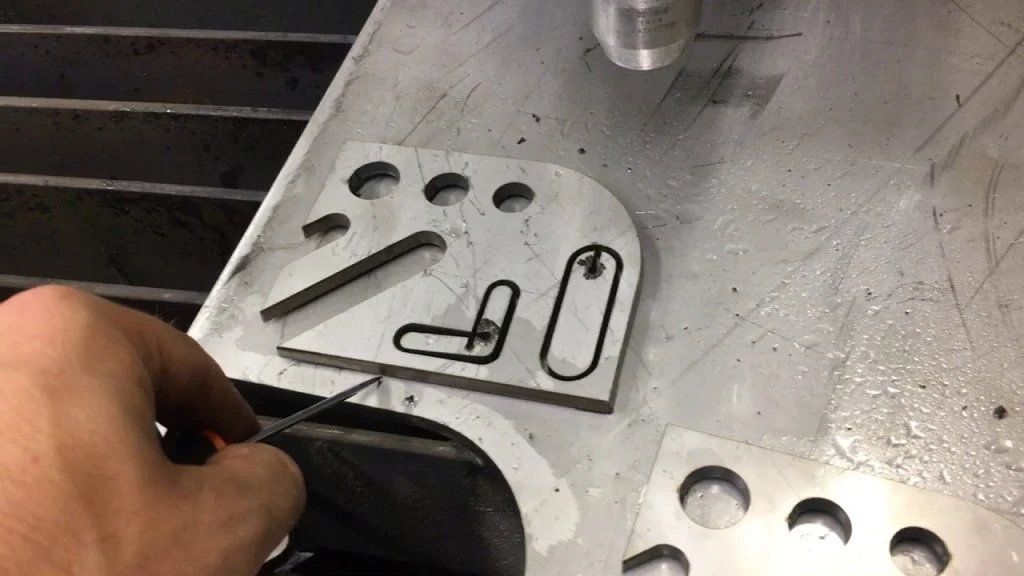
高品質プラズマ切断アルミニウム
プラズマカッターの操作マニュアルに記載されているチャートを参照することから始めましょう。このチャートには、切断予定のアルミニウムの厚さに応じた最適な切断パラメータが示されています。これらのチャートは、様々なアルミニウム合金を広範囲に試験して得られた実証データに基づいています。
適切なアーク電圧とトーチ高さ制御(THC)を使用し、切断幅補正とリードイン/リードアウト戦略を確認し、各厚さに対して切断速度とトーチ高さを設定します。たとえば、高さ4mmで3mm-200mm/分、高さ6mmで6mm-150mm/分、高さ8mmで10mm-100mm/分に設定して、入口ドロスを減らします。
数回切断を行い、結果を確認したら、切断パラメータを微調整してください。例えば、ドロスが過剰に発生する場合は、切断トーチの回転速度を上げたり、プラズマカッターへの空気圧を上げたりしてみてください。切断トーチの先端に損傷がないか常に確認してください。先端が損傷していると、切断品質に悪影響を及ぼす可能性があります。 (さらに詳しい情報はこちら: プラズマ切断とレーザー切断)
水面上でのアルミニウムのプラズマ切断
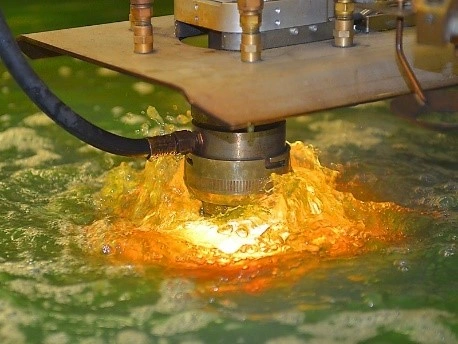
水面上でのプラズマ切断
ウォーターテーブルを使用してアルミニウムを切断すると、プラズマ切断に伴うヒュームの発生を最小限に抑え、騒音や火花も軽減できます。しかし、アルミニウムは水と化学反応を起こして水素ガスを発生させるため、ウォーターテーブルでのアルミニウム切断には細心の注意が必要です。適切な予防措置を講じないと、水素ガスの蓄積により重傷を負う可能性があります。
安全なガス混合物を使用する
次のようなガスの組み合わせは使用しないでください。 H-35またはH-2 水中でのアルミニウム切断時。これらのガスの組み合わせはいずれも、水素ガスが蓄積して火災を引き起こす可能性を著しく高めます。プラズマ切断システムには、必ずメーカーが明示的に承認したガスの組み合わせのみを使用してください。
水素生成を理解する
アルミニウムを切断すると、小さな金属粒子が水中に落ちます。これらの粒子は水中の酸素と接触するとすぐに化学反応を起こし、水素ガスを生成します。もちろん、この水素ガスの一部は泡となって放出されますが、一部はテーブルの下に溜まります。このガスが蓄積し続けると、最終的には爆発を引き起こすほどの量になる可能性があります。
ガスの蓄積を防ぐ
アルミニウムのプラズマ切断専用に設計されたウォーターテーブルのみを使用してください。これらのテーブルは、水素ガスを安全に放出し、ガスの蓄積を防ぐように設計されています。定期的に水を清掃し、移動させることも、閉じ込められた水素ガスの気泡を除去するのに役立ちます。
経験豊富なサプライヤーと協力
プラズマ切断に伴う危険性を理解しているサプライヤーと取引するようにしてください。彼らは、アルミニウムを安全かつ効率的に切断するための適切な水位とメンテナンススケジュールを選択する上で役立ちます。 (詳細はこちら: アルミ板金加工)
プラズマ切断でアルミニウムを切断する際に、ウォーターテーブルなしでウォーターシールドを使用することはできますか?
はい、ウォーターテーブルがなくても、シールドガスとして水を使用することは可能です。水は切断時の冷却剤として働き、ドロスを減らし、きれいな切断面を作り出します。大きなアルミ板を切断する場合、使用する水の大部分は蒸発します。水の大部分は蒸発しますが、一部の水がダウンフローテーブルに付着する可能性があります。
システムの設計によっては、余分な水がフィルターやその他の部品に悪影響を与える可能性があります。水を遮水材として使用する前に、ダウンドラフトテーブルの製造元に、追加の耐湿性フィルターやその他の改造が必要かどうかを確認してください。
アルミニウムのプラズマ切断に最適なガスの種類
アルミニウムをプラズマ切断する場合、通常は2種類のガスが必要です。プラズマガスは実際に金属を溶融・切断するガスであり、シールドガスはトーチを囲むガスです。シールドガスには、過熱を防ぐための消耗品も含まれます。 以下は、 プラズマ切断サービス:
Air
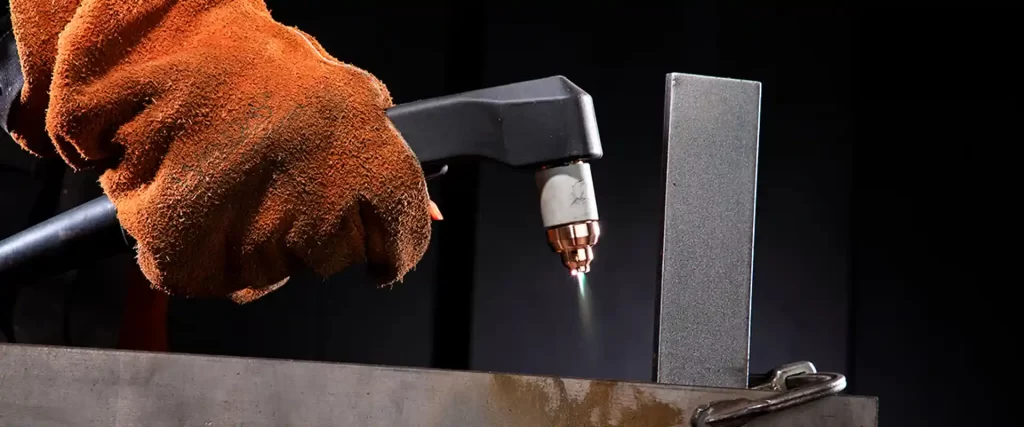
空気ガスプラズマ切断
空気は最も一般的なプラズマガスです。安価で入手しやすいため、薄いアルミニウム板の切断や汎用的な切断に最適です。しかし、厚いアルミニウム板を切断する場合、空気は他のガスよりも多くのドロスを発生させる可能性があります。
窒素
窒素は、きれいで精密な切断を実現し、ほとんどドロスを発生させません。窒素は、中厚から厚手のアルミニウム板の切断によく用いられます。また、切断面の酸化を除去したい場合にも最適な選択肢です。
酸素
酸素は切断速度の向上と切断深さの増大を可能にします。主に鋼材の切断に用いられますが、特定のシステムではアルミニウムの切断にも使用できます。酸素を使用する際は、切断面の酸化や焦げ付きを防ぐために細心の注意を払う必要があります。
H-35(水素35%、アルゴン65%)
H-35は、プラズマアルミニウム切断に使用される標準的な混合ガスです。 シートメタル製作水素は切断速度を向上させ、アルゴンはプラズマアークを安定させ、酸化を最小限に抑えます。H-35は一般的に厚手のアルミニウム板の切断に使用されます。
F5(水素5%、窒素95%)
F5は、薄いアルミニウム板の切断に使用される低水素混合ガスです。切断速度と切断面の品質を向上させ、反りの発生を最小限に抑えます。F5は、高精度切断用途で広く使用されています。
H-2(水素、アルゴン、窒素)
H-2は、ハイパーサーム社のXPR 170やXPR 300などの高度なプラズマ切断システムで使用される特殊な混合ガスです。この混合ガスの組成は、アルミニウム板の厚さと切断面の仕上がり品質に応じて調整されます。H-2を使用することで、ドロスを最小限に抑え、完璧で精密な切断が可能になります。
遮蔽ガス:空気、窒素、水、二酸化炭素
シールドガスは切断ヘッドを囲み、消耗部品を保護するとともに、プラズマアークの効率を高めます。一般的なシールドガスとしては、空気と窒素が挙げられます。水と二酸化炭素は、プラズマアークを冷却し、切断面の品質を向上させるための特殊なシールドガスとして使用されます。
空気プラズマ切断でアルミニウムを切断する際のガスの選び方
エアプラズマカッターを使用する場合、エアは 切断ガスとシールドガス空気は安価で入手しやすいため、様々な厚さのアルミニウム板に適しています。
空気圧切断はアルミニウムを効率的に切断できますが、切断面には酸化の兆候が現れ、表面が黒ずむことがあります。そのため、溶接や塗装を行う場合は、さらに研磨、研削、仕上げ加工が必要になる場合があります。空気圧切断は、粗いアルミニウムの切断や、高い表面品質を必要としないプロジェクトに適しています。
今すぐプロリアンをお試しください!
マルチガスプラズマ切断アルミニウムシステムにおけるガスの選択
マルチガスプラズマ切断システムは、オペレーターがより幅広い切断ガスの組み合わせを選択できるという利点があります。マルチガスシステムで切断ガスとして空気のみを使用すると、切断面が粗く黒ずみ、ドロスが過剰に発生するなど、品質の低い切断結果になる可能性があります。
より高品質な切断面を得るためには、切断ガスとして窒素を用いるのが一般的です。シールドガスとしては、マルチガスシステムの設計に応じて、窒素や水などが選択肢として挙げられます。
アルミのプラズマ切断を成功させるためのヒント
アルミニウムのプラズマ切断に関する、いくつかの役立つヒントをご紹介します。
アルミニウムの厚さとガスの選択
使用するガスを決定する際には、アルミニウムの厚さ、切断面の品質、切断速度、および装置の運転コストなど、考慮すべき要素が数多くあります。厚いアルミニウム板の場合は、滑らかな切断面を維持し、ドロスを最小限に抑えるために、窒素と水素の混合ガスを使用すると効果的です。一方、薄いアルミニウム板の場合は、一般的に純窒素を切断ガスとして使用する方が適しています。
推奨カット設定を守ってください
アルミニウムは鋼鉄よりも柔らかく融点も低いため、プラズマ切断に対する反応が異なります。以下のヒントを参考にすれば、アルミニウムを滑らかで精密に切断することができます。
適切なガス組み合わせを選択する
必ず機械の取扱説明書に記載されているチャートを参照してください。これらのチャートは、切断するアルミニウムの厚さに応じた推奨電流値と切断トーチ速度を判断するのに役立ちます。これらの推奨事項に従うことで、エラーを最小限に抑え、過剰なドロスを減らし、切断面の品質を最適化できます。
正しい混合ガスを選択してください
切断品質の向上、酸化の抑制、切断後の処理時間の短縮には、先に述べたプラズマガス/シールドガスの組み合わせのいずれかを利用してください。
切断ヘッドの回転速度を一定に保つ
切断トーチは一定の方向に当てて切断してください。切断トーチをアルミ表面に沿って引きずらないでください。また、均一な切断を実現し、歪みや過度の熱の蓄積を最小限に抑えるため、アルミとの推奨距離を保ってください。
地下水面の安全な利用を確保する
ウォーターテーブルを使用してアルミニウムを切断する際は、必ずそのウォーターテーブルがアルミニウム切断用に設計されていることを確認してください。そうしないと、水素の蓄積やその他の安全上の問題が発生する可能性があります。危険を回避するため、ウォーターテーブルの安全な使用方法については、必ず製造元の指示に従ってください。
薄いアルミニウムの切断に推奨されるガス 厚さ5mm(0.188インチ)未満のシート
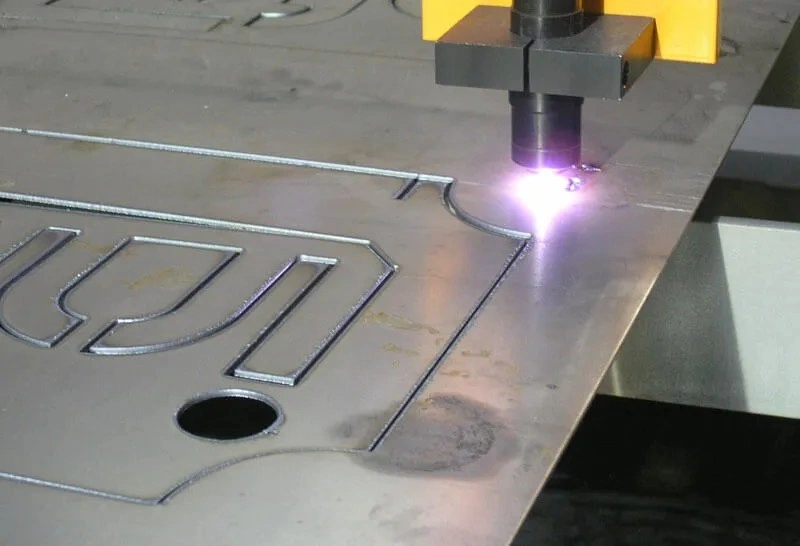
薄型アルミ板のプラズマ切断
厚さ5mm(0.188インチ)未満のアルミニウム板の切断には、プラズマガスとシールドガスの両方に窒素を使用することをお勧めします。窒素を使用することで、ドロスを最小限に抑え、高精度な切断面が得られます。空気も安価で入手しやすいため、シールドガスとして使用できますが、切断品質は若干劣る可能性があります。
N2/N2は、薄いアルミニウム板を切断するための信頼性が高く再現性のあるガス組み合わせであり、高品質な切断面、後処理の手間軽減、そして特に精度が求められる用途において、精密な切断といった利点をもたらします。
厚さ6mm以上のアルミ板を切断する方法
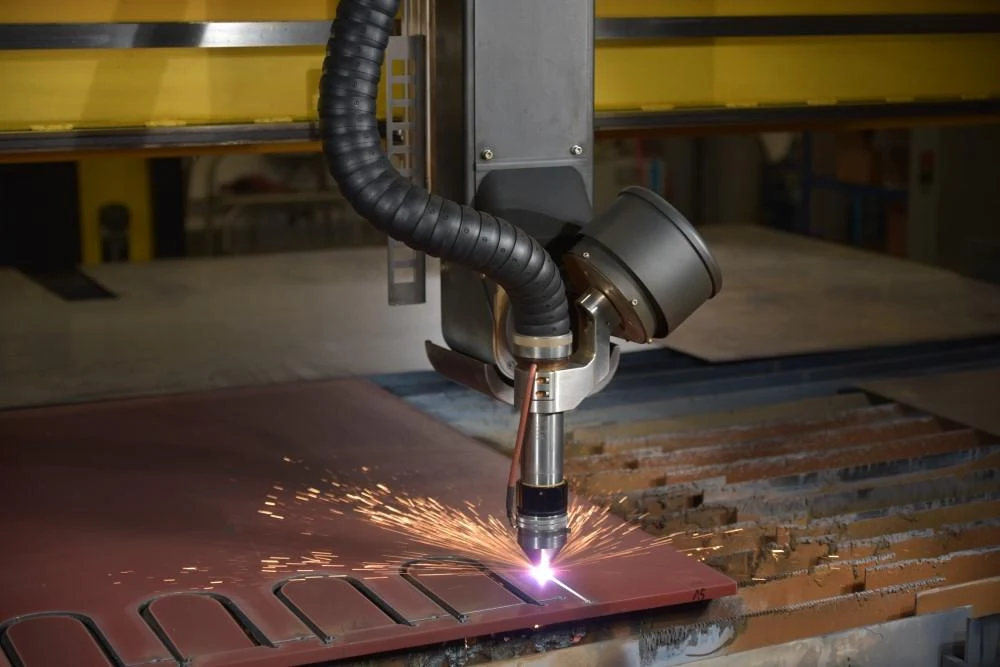
中厚プラズマシート切断
アルミニウムシートを切断する場合、 6 mm(1/4 ")推奨されるガス組み合わせは、プラズマガスとして窒素、シールドガスとして水です。このガス組み合わせにより、表面仕上げが向上し、切断速度が速くなるとともに、運転コストが削減されます。
前述のとおり、切断するアルミニウム板が厚いほど、吸収される熱量も多くなります。したがって、反りや切断面の不均一を防ぐためには、適切なガスの組み合わせを選択することが非常に重要です。
今すぐプロリアンをお試しください!
アルミのプラズマ切断のためのクイックセットアップチェックリストとガス選択
セットアップチェックリスト
- 作業を始める前に、アルミの厚さを確認してください。
- シートの厚さに応じて、適切なプラズマガスとシールドガスを選択してください。
- 材料の厚さに合わせて切断速度を設定してください。
- トーチの高さを調整し、トーチ高さ制御をオンにします。
- 切り幅補正が正しいことを確認してください。
- 不純物の混入を防ぐため、導入経路と排出経路を計画してください。
- 懐中電灯の先端に摩耗がないか確認してください。
- まずは端材で試し切りをしてみてください。
- 地下水面を使用する場合は、アルミニウムに安全なものであることを確認してください。
- すべての安全対策に従ってください。水素を除去し、個人用保護具を着用し、適切に換気を行ってください。
ガスの選択
- ≤ 5 mm: クリーンで低ドロスなエッジを実現するには、N₂/N₂(切断/シールド)を使用します。仕上がりが重要でない場合は、Air/Airでも構いません。
- 6~12mm: 仕上がりとスピードを向上させるには、窒素(切削)+水、または窒素(シールド)を使用してください。酸素は避けてください。
- > 12 mm: エネルギー密度と刃先品質を高めるため、切断ガスとしてH-35またはH-2とN₂(シールドガス)を使用する(乾式切断のみ)。
アルミニウムの製造に酸素とF5が使用されないのはなぜですか?
酸素は軟鋼に適しており、F5はステンレス鋼に最適ですが、どちらもアルミニウムには適していません。これらのガスは、激しい酸化、切断面の品質低下、表面の粗さを引き起こす可能性があります。アルミニウムは柔らかく、反射率が高く、熱伝導性があるため、滑らかで精密な切断を実現するには、プラズマガスとシールドガスを慎重に選択する必要があります。
アルミのプラズマ切断にプロリーンテックを選ぶ理由
アルミニウムのプラズマ切断には、細心の注意と経験が必要です。プロリーンテックでは、すべての切断が正確かつきれいに仕上がるよう徹底しています。当社のチームはアルミニウムの熱に対する反応を熟知しているため、反りや粗い切断面を最小限に抑えるよう、各作業を計画的に進めています。
当社チームは、精密なトーチ制御と最適化されたガス設定を備えた最新のCNCプラズマ切断機を使用しています。これにより、薄板から厚板まで、あらゆる種類のアルミニウム材において、滑らかな切断面と均一な切断を実現できます。
小規模な試作品から本格的な量産まで、当社はクリーンな仕上がりと信頼性の高い性能を重視しています。すべての部品は徹底的に検査され、お客様のご要望を満たし、ご希望の仕上がりになっていることを確認します。 お問い合わせ 無料のオンライン見積もりを依頼して、信頼できる情報を受け取る 特注板金加工サービス。