
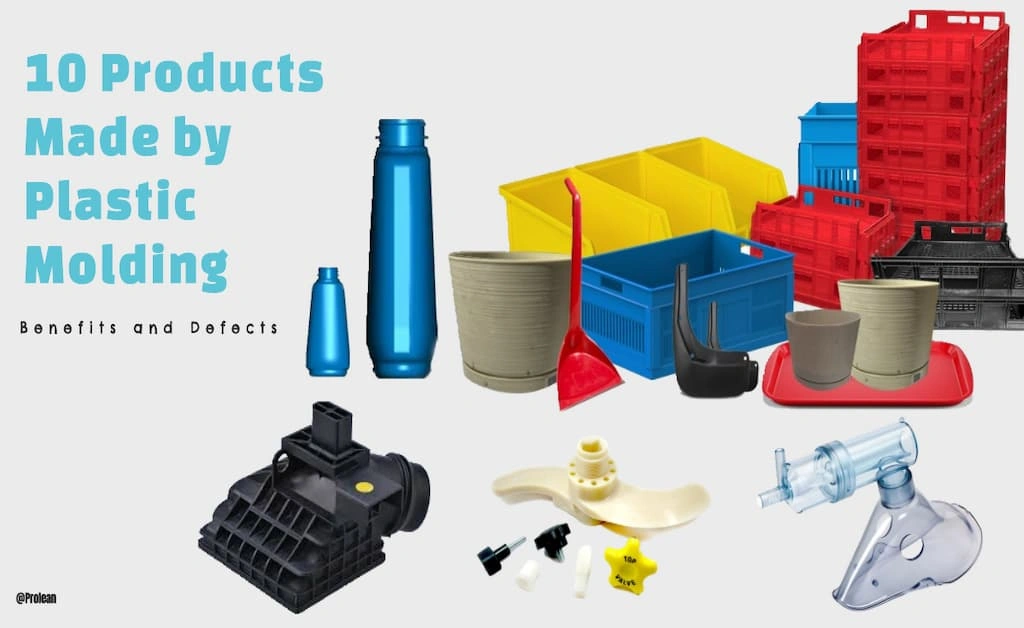
今日の世界ではプラスチックの使用が広まっており、そのほとんどは成形プロセス、つまり溶融プラスチックを空洞内で固化させて目的のアイテムの形状を形作る方法で製造されています。
さらに、プラスチック成形品は、キッチンのシンプルな収納ボックスから、エアダクトシステム、EV コンポーネント、医療機器部品などの複雑なエンジニアリング製品まで、あらゆるところに存在しています。
プラスチック成形製品をお探しの場合、または二次製造業者から外注しようとしている場合は、この記事が役に立ちます。この記事では、上位 10 の製品例、原材料の選択肢、この技術が提供する利点、成形品に起こり得る欠陥について説明します。
始めましょう。
プラスチック成形は射出成形と同じですか?
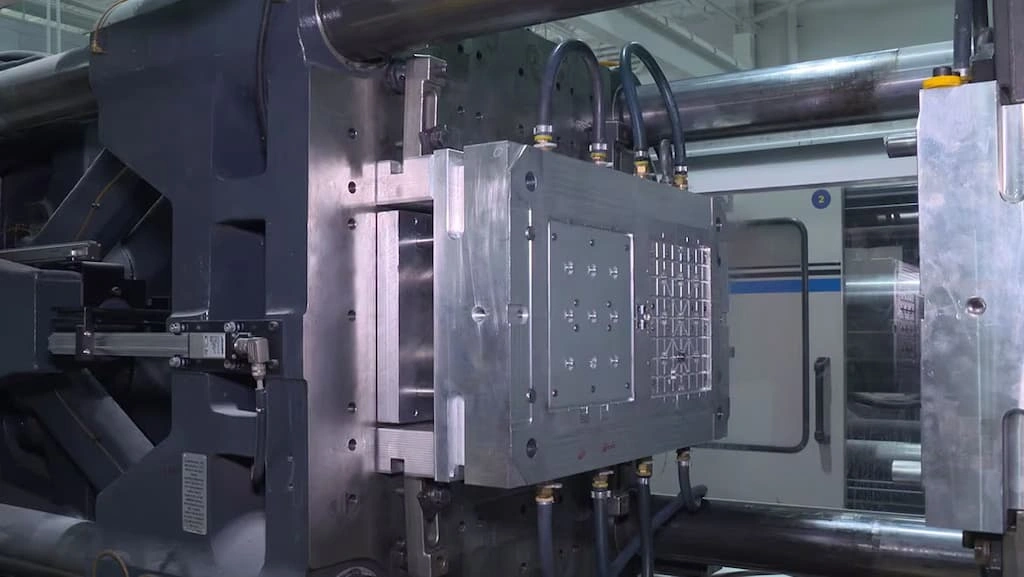
プラスチック射出成形
プラスチック成形は、ブロー成形、射出成形、回転成形、圧縮成形など、いくつかの種類の方法を含む広い用語です。一方、 射出成形 はその方法の 1 つであり、精度と大量実行で知られています。
「射出成形は、プラスチック成形のサブタイプとして理解することができます。プラスチック成形では、液体熱可塑性プラスチックまたはバインダーを含む原料を高圧で注入します。 500~1,000バール、あるいはそれ以上です。」
現在の傾向は、プラスチック部品製造市場における射出成形技術の優位性を示唆しており、その規模は 309億ドル規模の製品検査をプラスチック部品市場全体の約70%を占めています。
今すぐプロリアンをお試しください!
プラスチック成形による10の製品
1. ペットボトル
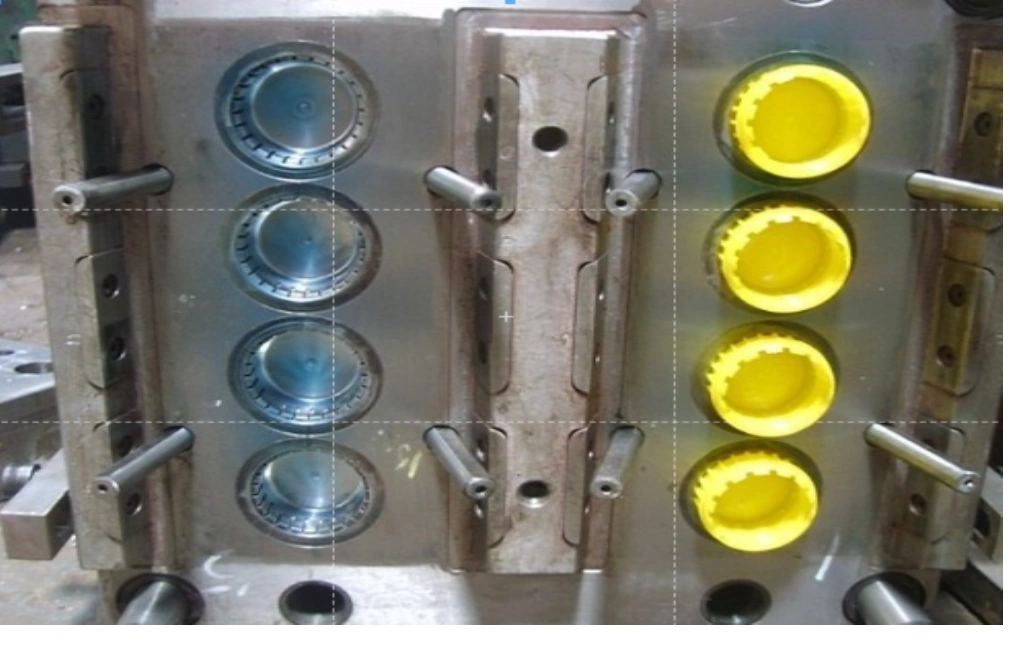 ボトルキャップ成形
成形では、飲料水のボトルだけでなく、ジュース製品、冷たい飲み物、化粧品など、他の液体を包装するための小型から大型のプラスチックボトルも製造されます。その結果、一貫した品質の大量生産により、生産コストが大幅に削減されます。たとえば、ほとんどのヘアシャンプー会社は、包装ボトルの製造にブロー成形を使用していますが、シーリングキャップは射出成形で作られています。
アクリロニトリルブタジエンスチレン(ABS)、ポリエチレンテレフタレート(PET)、ポリエチレン(PE)などの材料が一般的です。 プラスチックボトル成形.
2. おもちゃとカスタムレゴ
子供のおもちゃのほとんどは、目を引く美しさと色で射出成形されています。小さくて複雑な形状を作ることができるため、人形、モデルカー、その他の乗り物、アクションフィギュアなどのおもちゃ製品に最適です。さらに、 射出成形レゴ おもちゃとブロック。
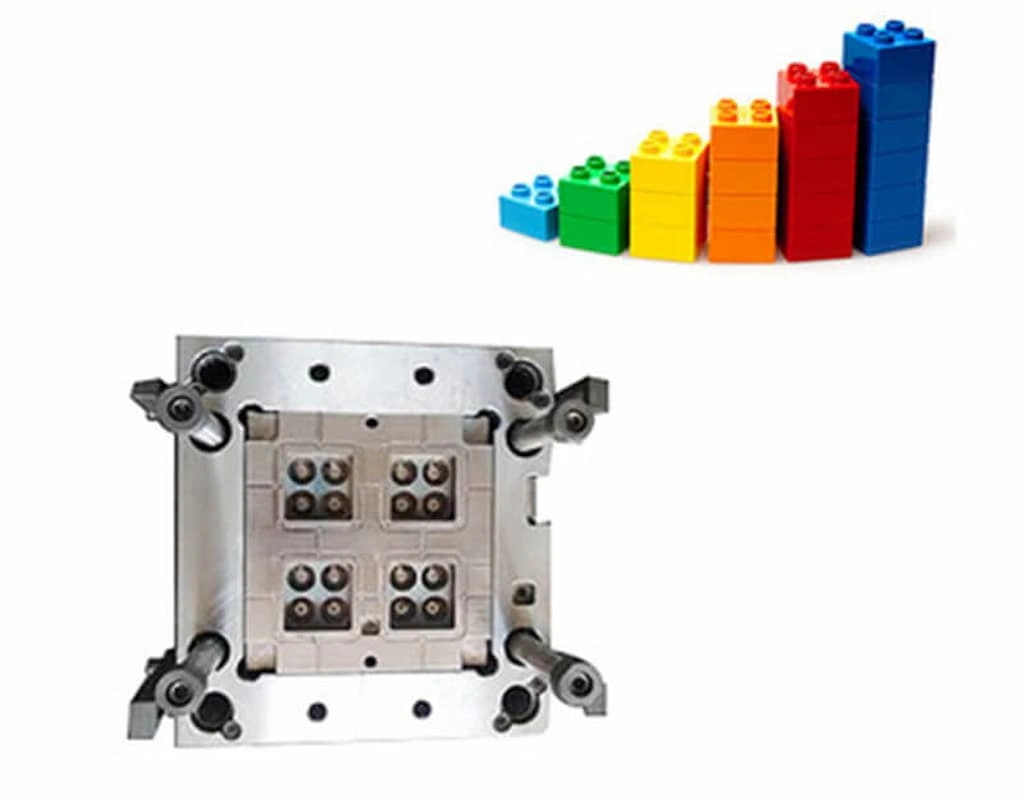
レゴブロック成形
次に、おもちゃを成形するためのプラスチックとしては、ABS、HDPE、LDPE、ポリカーボネート、ナイロン、ポリ塩化ビニル(PVC)があります。
3. スマートフォンおよび電子機器のハウジング
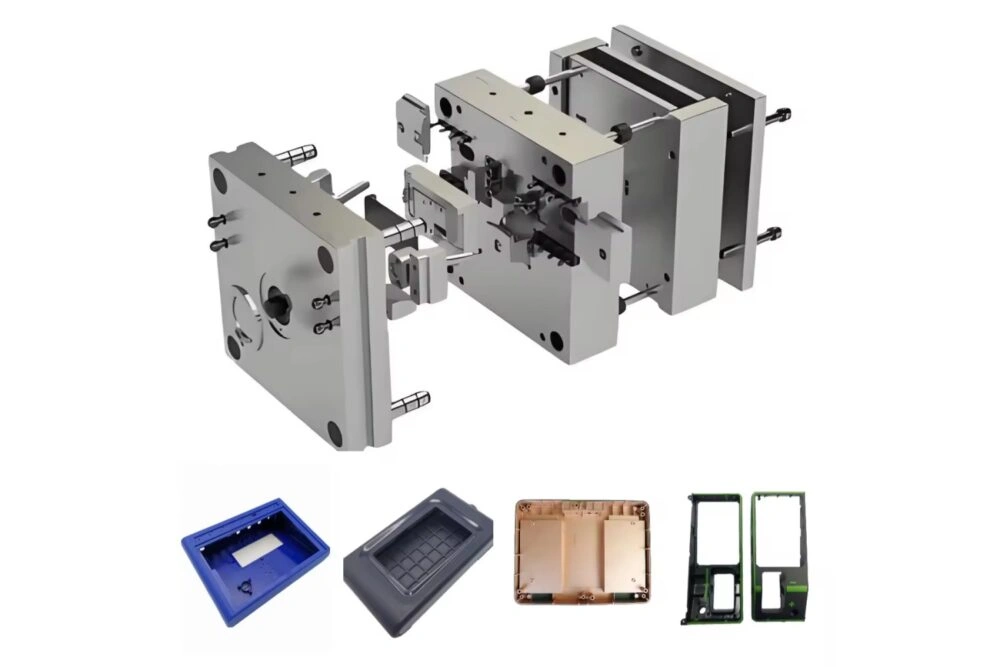
成形プラスチックケース
スマートフォンや電子機器のケースも、射出成形で作られる製品の代表的な例です。多くの企業が、リモコン、ルーター、サーモスタット、アンプ、ゲーム コントローラー、デスクトップ、ラップトップ、タブレット用の軽量で耐久性のあるケースを製造しています。カスタム カラー デザインを使用して、これらのケースに滑らかな仕上げを施すことができます。
PC/ABS ブレンド、TPU、ナイロンなど、衝撃強度と靭性に優れたプラスチックは、電子機器のハウジングに適しています。
4. 電気スイッチ
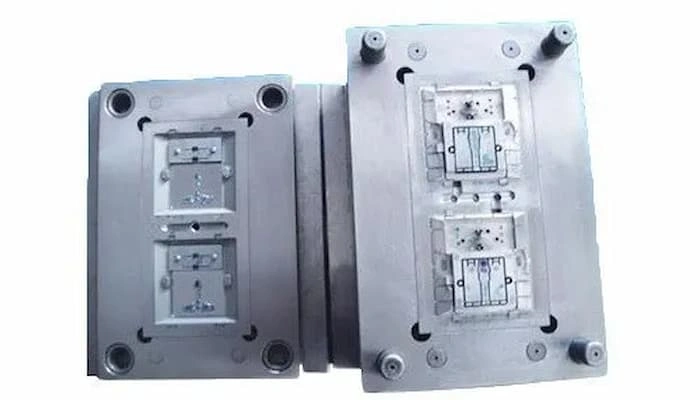
電気スイッチ用金型
プラスチック射出成形は、耐久性、安全性、コスト効率に優れた電気スイッチの製造にも使用されます。このため、丈夫で耐摩耗性があり、熱安定性があり、誘電性のあるプラスチックが主な選択肢となります。例: メラミンホルムアルデヒド、ABS、フェノールホルムアルデヒド樹脂 (ベークライト)。
5. 装飾用植木鉢
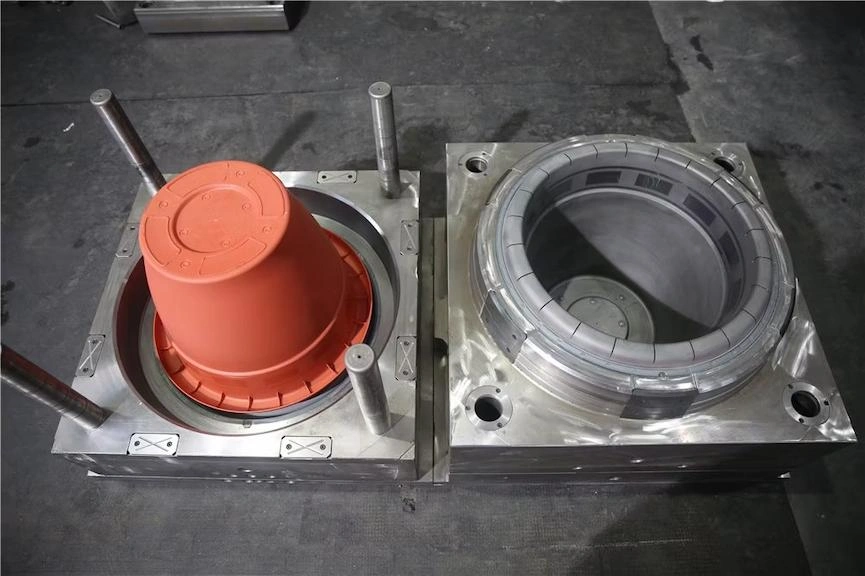
植木鉢の射出成形
現在では、粘土やセメントで鋳造された植木鉢は、ポリプロピレン、HDPE、ポリスチレンなどの高強度で持続可能なプラスチックに置き換えられています。成形技術を使用して、植木鉢の形状、サイズ、質感、色をカスタマイズできます。
6. 食品および飲料容器
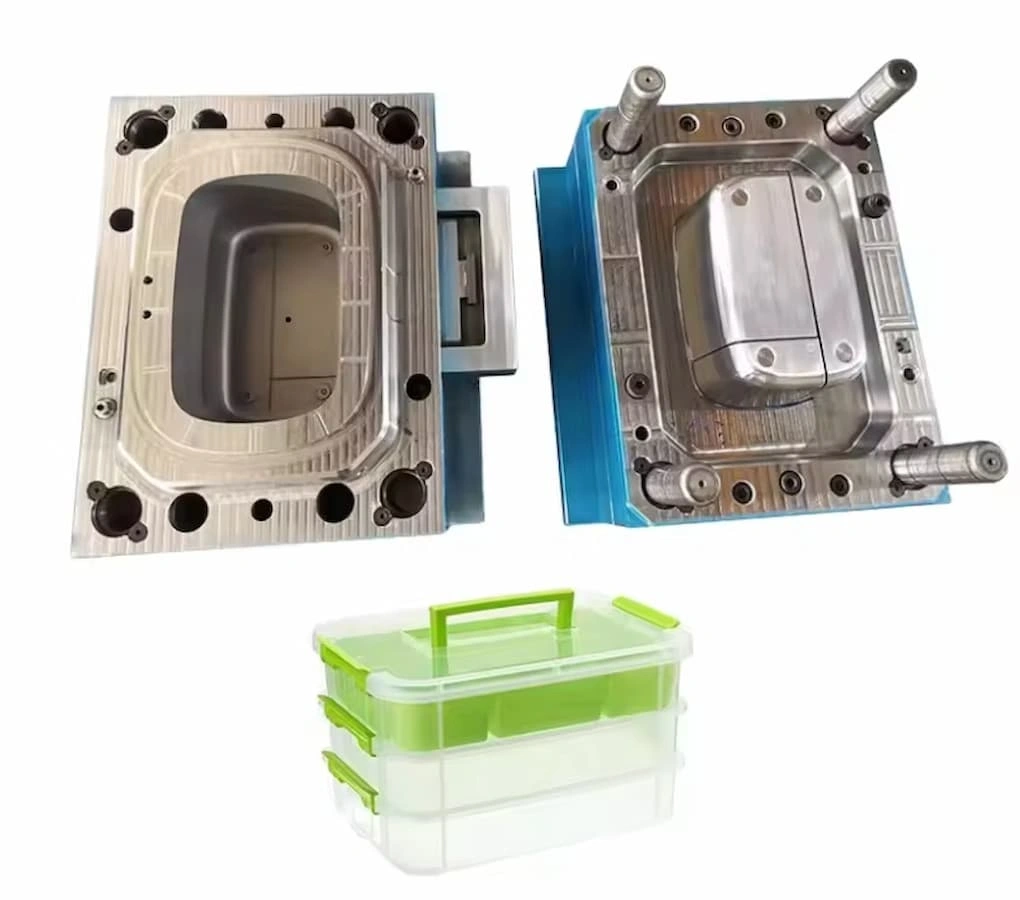
食品保存容器と型
成形により、キッチンの必需品を保管するための小型のプラスチック ボックスや、食品や飲料用の大型の工業用容器を作成できます。化学的に不活性で、洗浄が容易で、安定した特性を持つプラスチックが、これらの容器に適しています。例: ポリプロピレン、ポリエチレンテレフタレート。
7.医療機器
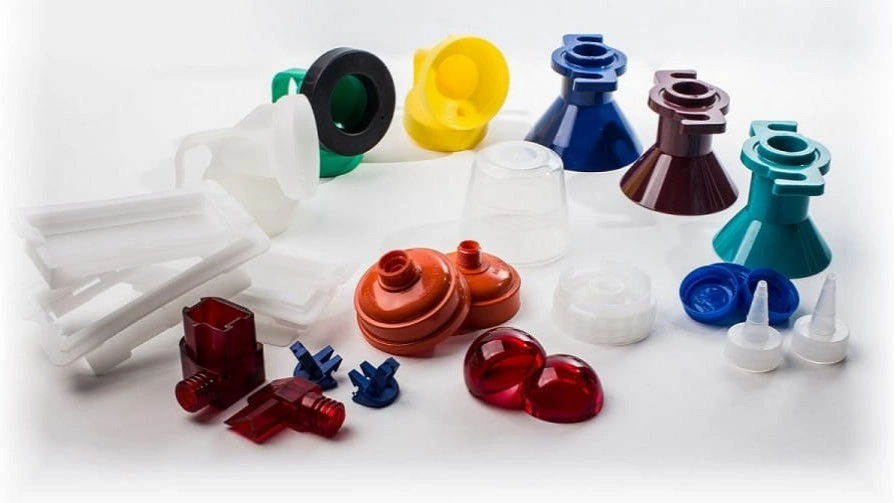
医療機器用成形品
もう一つの人気の応用分野は 医療用射出成形診断装置、機器筐体、義肢、吸入器、注射器、手術器具などのさまざまなコンポーネントが含まれます。
確保することが重要です 重要な医療製品の成形に医療グレードのプラスチックを使用する例えば、FADはこれを 21 CFR 米国では、他の地域や国でも、独自の規制機関の下で同様の規定が設けられています。
8. 自動車パネルとエアベント
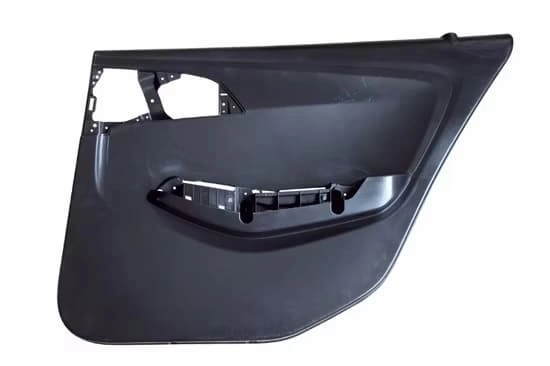
自動車ドアパネル
射出成形は、パネルや通気口などの自動車内装の製造において、設計の柔軟性と優れた仕上がりを実現します。ほとんどの車両では、ダッシュボードやパネルは PC と ABS で作られていますが、通気口にはポリプロピレンの方が適しています。その結果、自動車の美観に関する新しい基準を満たす複雑な機能が可能になります。
9. ねじと継手
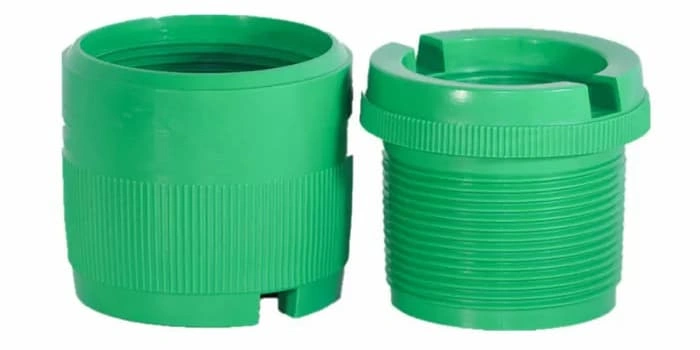
プラスチックねじ継手
プラスチック成形で作られたねじおよび継手製品には、スナップフィット機能、ボトルネックのねじ、ボトルキャップの内ねじ、ねじインサート、圧入要素などがあります。内ねじは簡単に実現できますが、外ねじには、コアとキャビティの両方に半分のねじセクションを含む金型が必要になる場合があります。
10. 絶縁体
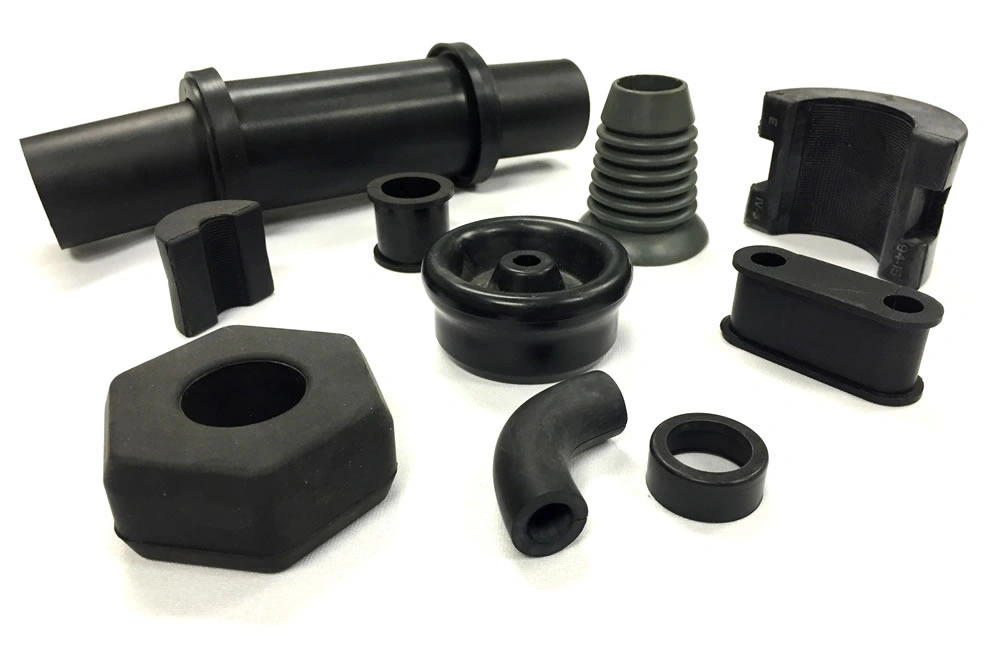
射出成形絶縁体
絶縁体は、導電部品間の不要な電流の流れを防ぎ、電気および電子システムで使用されます。成形は、技術的にも経済的にも、絶縁体を製造するための現実的な選択肢です。たとえば、絶縁体は、電源コンセント、短絡が発生しやすい場所、電気経路、およびボードスペーサーで使用されます。さらに、ABS とポリカーボネートは、絶縁体の成形に使用される 2 つの主要なプラスチックです。
今すぐプロリアンをお試しください!
成形でプラスチック製品をカスタマイズするにはどうすればよいでしょうか?
これは、特定の機能と美的要件を満たすようにカスタマイズされた成形プラスチック部品を作成するプロセスです。カスタマイズにより、革新の余地が生まれ、既存の市場製品に追加機能を追加して更新できます。さらに、メーカーはカスタム要件を満たすために特別な金型と標準手順の調整も必要とします。
- 幾何学的特徴、寸法またはサイズ、必要なパフォーマンス、材料の選択などのカスタマイズ変数を特定します。
- 部品の 3D 設計を作成し、それらの部品を製造するための金型を作成します。
- 設計を最適化し、カスタム金型を作成し、その他の必要なツール要素を調整します。
- ハードツールを開発する前に、金型を試運転してカスタマイズの結果を確認します。
- 調査結果に基づいて再度最適化し、生産プロセスを開始します。
射出成形製品の利点は何ですか?
主な利点は、生産速度、大量生産時のコスト、カスタマイズ、寸法精度です。
高度に再現可能なプロセス:
1 つの金型で数十万個の同一のプラスチック部品を製造できるため、再現性と品質の一貫性が重視されます。
構造的完全性:
複雑な製品でも、組み立て工程を最小限に抑えて成形できるため、高い構造的完全性を維持できます。ただし、そのためには金型設計を最適化することが不可欠です。
厳しい公差と仕上げ:
通常、射出成形プラスチック製品では±0.1mmの許容誤差を維持するのは簡単ですが、医療機器や航空機部品などの精密用途では±0.025まで低く抑えることができます。また、機能上の必要性に応じて、テクスチャ仕上げや滑らかな仕上げを施すこともできます。
大量生産におけるコスト効率:
初期ツール(射出成形金型およびその他のセットアップの手配)が完了すると、追加の生産サイクルごとにユニットあたりのコストが大幅に削減されます。したがって、射出成形部品はコスト効率の高い選択肢です。
迅速な生産:
射出成形のサイクル時間は最大で 10 秒から数分ですが、ほとんどの場合 4 分未満です。この速度は、生産時間とコストの削減に役立つだけでなく、市場での競争上の優位性も提供します。
一般的な射出成形の欠陥と解決策
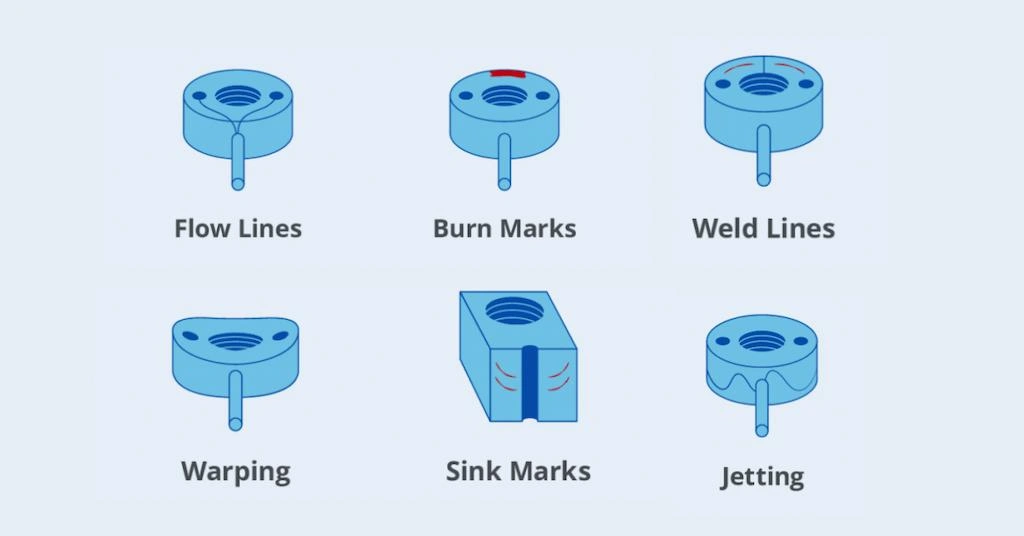
射出成形欠陥リスト
成形プラスチック部品には目に見える欠陥や性能の非効率性が生じるリスクがあり、アプリケーション中に障害が発生したり、不良品の割合が増加したりする可能性があります。
その 射出成形の欠陥 主に以下と関連しています。
- プラスチック原料の特性と品質
- 金型設計と製造
- 空洞壁の表面仕上げ
- 射出成形の変数と手順
- 成形装置および補助システムの校正
それでは、一般的な欠陥とそれらの問題に対処する方法を見てみましょう。
欠陥 1: バリ (金型の分割線上の余分な材料)
ソリューション: 射出圧力を制御し、金型の半分を正確に位置合わせし、金型の半分を固定するためのより優れた締め付け力を提供します。
欠陥2: 表面のヒケ
ソリューション: 収縮を避けるために注入フローの圧力を高め、フロー パターンに基づいてゲートの位置を調整し、冷却速度の制御を強化します。
欠陥3: ショートショート(空洞の充填が不完全)
解決策: 注入速度を改善し、液体の温度を上げて流動性を高めます。
欠陥4:材料の巻き付き(不均一な収縮によるねじれ)
解決策: 均一な厚さになるように金型設計を最適化し、原材料の収縮傾向を考慮し、キャビティ内の流動温度を調整します。
欠陥5:層間剥離(分離または層の剥がれ)
解決策: 材料の適合性と飼料中の汚染ゼロを保証します。
欠陥6: ジェッティング(表面に波状または蛇のような模様が現れる)
解決策: 射出速度を制御(低減)し、金型温度を上げ、流れの乱流を最小限に抑え、ゲート サイズを最適化します。
欠陥のリスクは成形方法によって異なります。例えば、インサート成形部品は内面に欠陥が発生しやすい傾向があります。
「型に関する技術的な詳細については、次の記事をお読みください。 6種類の射出成形タイプ
中国からの射出成形サービスのアウトソーシング
前述のように、射出成形は複雑な製造プロセスであり、すべての指定された要件を満たすプラスチック製品を生産するためには、大規模な機械と人間の専門知識が必要です。そのため、工場のセットアップに多額の投資をする代わりに、アウトソーシングする方が企業にとってより良い選択です。少量生産や試作品の場合は、 急速射出成形 ソフトツール戦略を採用することにより。
多くの場合、多くのグローバル規模の企業は 中国射出成形 大規模な材料サプライチェーンのネットワークと高度な成形能力により、サプライヤーはプラスチック製品の製造に参入しています。Bodaはその一例であり、プラスチック製品の製造に参入しています。 射出成形サービス XNUMX年以上にわたって。
中国からアウトソーシングするには?
射出成形のアウトソーシングについては、まず射出成形金型とツール治具だけが必要なのか、それとも最終的なプラスチック製品(すぐに使用可能または販売可能)が必要なのかを確認します。ツールについては、CNC、レーザーカット、EDM などの金型製造機能を評価します。ただし、完全なソリューションが必要な場合は、利用可能なサプライヤーとその提供内容を調べるために、いくつかの追加手順を実行します。
- インターネットで利用可能な企業を検索し、社内に製造工場/ショップを持つ企業を優先します。
- 部品のサイズ、生産量、許容レベル、プロジェクトのタイムラインなどの要件を特定します。次に、それらの要件を満たす可能性のある企業を絞り込みます。
- 候補に挙がった企業に見積もりやその他の追加情報を依頼し、価格と提供できる品質を比較します。
設計に関する見積もりが必要ですか?ご希望の仕様を記載したファイルを当社のオンライン射出成形ポータルにアップロードしてください。当社のエンジニアが数時間以内にご連絡いたします。
今すぐプロリアンをお試しください!
プラスチック成形技術、ABS、PC、ナイロン、PP、PE、LDPE、その他多くの材料を使用して、多様な部品や製品を作成できます。製品範囲は、日常の消費財から自動車や医療部品まで広がっています。ただし、成形品は、ヒケ、巻き付き、ショートショット、層間剥離などの欠陥も発生しやすくなります。金型設計を最適化し、適切な処理パラメータを使用し、関連する機器を正確に調整することで、これらを回避できます。
よくあるご質問
プラスチック射出成形部品の設計方法は?
プラスチック部品の設計は、通常、コンピュータ設計ソフトウェアで作成されます。ただし、均一な壁の厚さ、ドラフト角度、収縮などの要素を考慮することが重要です。
プラスチック射出成形を使用してねじ部品を作る方法は?
ねじ付き部品の成形において一般的に用いられる方法は、ねじ山付きの金型と、固まった部品を取り出すためのねじ込み機構を用いることである。しかし、内ねじの場合は、折りたたみ式コアの方が好ましい。
射出成形のパーティングラインからのプラスチックの漏れを防ぐにはどうすればよいでしょうか?
パーティング ラインからの漏れは一般的な品質問題であり、通常はパーティング ラインの位置ずれに関係しています。これを防ぐには、金型の半分を正確に位置合わせし、適切なクランプ力を確保します。
プラスチック射出成形金型からねじ部品を取り外す方法は?
射出成形金型からねじ部品を取り外す主な方法は、ねじ外し機構、折りたたみ式コア、ストリッピングの 3 つです。ねじが内部表面にあるか外部表面にあるかによって異なります。
プラスチック射出成形部品の一般的な許容範囲は何ですか?
正確な許容範囲は、設計の複雑さと射出成形機の能力によって異なります。ただし、一般的な許容範囲は次のとおりです。
- 線形: ±0.1~±0.2 mm、精密部品の場合は±0.0025 mm
- 穴 ⌀= ±0.1 ±0.05 ミリメートル
- 角度: ±1から ±0.5°mm