
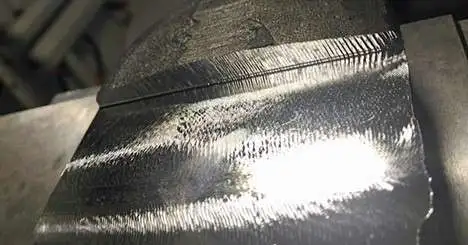
CNC 加工部品の欠陥。
CNC 加工欠陥 これらは、機械加工された部品の品質を損なう望ましくないエラーであり、多くの場合、チップ形成、チャタリング、欠け、過剰なバリ、構成エッジなどの要因によって引き起こされます。 最も一般的な原因には、システムの複雑さが含まれます。 製図、間違った工具配置、不適切な加工条件、オペレータの専門知識、不適切な取り扱い。
これらの問題は、寸法精度の不正確さ、表面仕上げの問題、工具の破損、機械のダウンタイム、そして安全上の危険につながる可能性があります。根本的な原因は通常、不適切な切削条件、工具の形状、あるいは機械のセットアップにあり、切りくずの種類や振動パターンを認識することで、これらの問題の診断に役立つことがよくあります。
欠陥を防ぎ、適切な切削速度と送りを確保し、機械の安定性を維持するためには、適切な工具と材料を使用することが不可欠です。定期的な工具検査、効果的な切削片とバリの管理、そして適切な潤滑剤の使用も重要な役割を果たします。
最終的には、特定の加工条件下での材料の挙動を理解することで、欠陥をより適切に制御し、製品品質を向上させることができます。
今すぐCNC加工の見積もりを取得 — コスト削減と 30 か国以上への配送保証!
この記事では、一般的な CNC 加工の欠陥、欠陥の原因、およびそれらの欠陥を回避するための可能な解決策について簡単に説明します。
CNC 加工欠陥とはどういう意味ですか?
CNC 加工の欠陥とは、あらゆるものを指します。 望ましくない結果と失敗 機械加工工程からの完成品。 それには以下が含まれます ワークピースへの物理的損傷、寸法誤差、表面仕上げの不良、材料の欠陥、工具の破損、機械の故障など、今日、世界中で広く使用されています。
不十分な機械加工欠陥は、機械加工部品の最終結果にいくつかの軽微な故障を引き起こす可能性があります。 寸法誤差、表面仕上げの品質の低下、発熱など、さまざまな問題が発生する可能性があります。
切削加工における加工不良の根本的な原因は、切りくず、びびり、バリ、チッピング、構成刃先です。 これらの欠陥は以下によって発生するため、 工具を使って金属を切断する マシニングセンタ、CNC旋盤、自動旋盤など工作機械の種類や加工方法が変わっても、欠陥の発生メカニズムは変わりません。
CNC加工について話しましょう 問題の根本に基づいて欠陥を分類し、 欠け、びびり、バリ、チッピング、ビルトアップエッジ。
関連する
CNC 加工の欠陥に対する工具の摩耗の影響
チップ形成による欠陥:
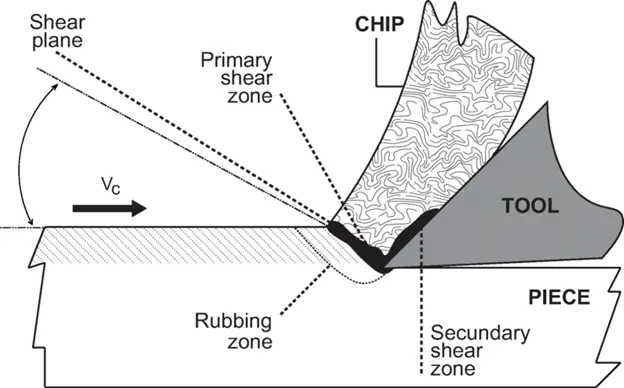
切りくず発生メカニズム
切りくずは、切削工具がワークピースから材料を除去するときに発生する破片または材料です。 チップ形成は不可欠な部分です サブトラクティブマニュファクチャリング なぜなら、原材料を望ましい形状に変換するために、材料の除去が行われるからです。
切りくずはスムーズに、そして連続的に排出される必要があります。切りくずが十分に排出されないと、加工不良や瞬停につながるため、確実に排出する必要があります。
金属チップにはさまざまな種類があります。 飛び散った粉末、連続、不連続、カール、糸状、長い螺旋状, 加工方法やワークによって形状が変化するため、切りくずを見れば加工品質がわかると言っても過言ではありません。
Fロータイプチップ 切削片の種類は理想的であり、切削片の種類から加工状態を判断できます。一方、CNC加工においては、不連続な切削片は問題となると考えられています。
Cの仕組み私たちは保証します チップが機械加工の欠陥を引き起こす
以下の兆候は、チップによる加工不良の可能性を示唆しています。
- 切りくずが工具に絡みつき、加工領域に余分な切りくずが発生します。
- ワーク交換時に切りくずが噛み込んでしまう。
- 切削工具が予期せず破損した場合は、切りくずが欠陥の原因になっている可能性があります。
- 加工プロセスが頻繁に停止するか、予期しないダウンタイムが発生する場合。
- 穴あけ加工時の切りくず詰まりによるドリル折損。
安全防災
- 鋭利で適切にメンテナンスされた切削工具を使用してください。 材料を切断するのに必要な力が軽減され、切り粉の発生が防止されます。
- 適切な切削速度と送り速度を使用してください。 切削速度が遅すぎると、工具がワークに擦れて熱が発生し、切りくずが発生する可能性があります。 また、切断が速すぎると、材料を十分な速度で除去できないため、除去速度が制限される可能性があります。
- チップブレーカーと切りくず除去ツールを使用してください。
チャタリングによる不具合
びびりとは、加工中に発生する断続的な振動のことです。 振動源により「強制チャタリング」と「自励チャタリング」のXNUMX種類に分類されます。
強制チャタリング 切削工具とワークのアンバランス、不安定な機械基礎、不正確なワーク保持、加工ツールの剛性不足、位置精度の悪さなど、加工システムに作用する外力によって引き起こされる振動を指します。 びびりにより、製造されたワークピースのバッチ全体に欠陥が生じる可能性があります (チラグ・クルカルニ、2017).
強制的なチャタリングの原因となる可能性のある要因は次のとおりです。
-
- 機械のスピンドル: 機械のスピンドルは、正しい速度で動作していないか、適切にバランスが取れていない場合、チャタリングにつながる振動の発生源となる可能性があります。
- ツールホルダー: ツールホルダーが正しく設計されていなかったり、磨耗していると、びびりの原因となる振動が発生する可能性があります。
- 切削条件: 高い切削速度、高い送り速度、高い切込み深さはすべてびびりの原因となる可能性があります。
- ワークピースの特性: 硬いまたは脆いワークピースの材料は、柔らかい材料よりもビビリを起こしやすい可能性があります。
強制的なチャタリングを軽減または排除するには、次の戦略を使用できます。
-
- 機械の主軸のバランスを取る
- 高品質のツールホルダーを使用する
- より大きな半径の切削工具を使用してください
- より堅牢な切削工具材料を使用する
- 切削液を使う
- びびり防止ツールホルダを使用する
- より安定した堅牢なマシンを使用する
- より柔らかいワーク材料を使用してください
- チャタリング抑制コントローラを使用する
独りよがりなおしゃべり 切削工具が制御不能に振動し、機械加工プロセスで発生する現象です。 表面仕上げの低下 そして工具の摩耗も増加します。 この振動は外部振動源ではなく、切削工具とワークピースとの間の相互作用によって引き起こされるため、自励振動であると考えられています。
自己興奮的なおしゃべりの原因となる可能性のある要因はいくつかあります。
-
- 切削工具の形状: 半径が小さい工具など、特定の工具の形状では、工具がびびりやすくなる可能性があります。
- 切削条件: 高い切削速度、高い送り速度、高い切込み深さはすべてびびりの原因となる可能性があります。
- 機械の状態: 機械のコンポーネントが緩んでいたり磨耗していると、振動が発生し、チャタリングの原因となる可能性があります。
- ワークピースの特性: 硬いまたは脆いワークピースの材料は、柔らかい材料よりもビビリを起こしやすい可能性があります。
自己励起チャタリングを軽減または排除するには、次の方法を使用できます。
-
- 切削速度と送り速度を下げる
- より大きな半径の切削工具を使用してください
- より堅牢な切削工具材料を使用する
- 切削液を使う
- びびり防止ツールホルダを使用する
- より安定した堅牢なマシンを使用する
- より柔らかいワーク材料を使用してください
- チャタリング抑制コントローラを使用する
びびりは加工不良を引き起こすだけでなく、機械の損傷にもつながります。 CNC 加工におけるびびりの欠陥には、ワークの変形、寸法精度の低下、表面仕上げの品質の低下、工具の破損、安全上の問題などが含まれます。 したがって、この欠陥を防ぐために緊急の対策が必要です。
どうすれば保証できるのか それ 加工不良の原因はチャタリング?
以下の兆候は、チャタリングによって加工不良が発生する可能性があることを示唆しています。
-
- 加工工程で発生する顕著な振動であり、大きなリズミカルな騒音が発生します。
- 機械加工部品の表面仕上げの劣化
- 機械や工具の損傷
- 加工精度が低下します。
- ワークピースの傷や穴などの表面欠陥。
安全防災
-
- 工具をプラスのすくい角で使用すると、切削抵抗が低減されてびびりを防止できます。
- CNC マシンの基礎が安定していることを確認してください。
- セットアップに緩みや遊びがないことを確認してください。
- 完璧な工具の位置合わせを維持する 面取りまたは丸みを帯びたエッジを持つ工具は、振動を吸収することでびびりのリスクを軽減します。
チッピングによる欠陥
チッピングとは、切削工具の刃先で発生する小さなチップや破片によってワークピースが削り取られることを指します。切削作業中にほぼ必ず発生しますが、小さなチップでも損傷が拡大するため、早期発見が重要です。 チップ 予期せぬ機械停止や CNC 加工作業の損傷につながる可能性があります。
チッピングによる欠陥の根本的な原因には、不十分な工具強度、高い切削抵抗、不適切な工具経路と形状、ワークピースの硬さが含まれます。
加工欠陥がチッピングによるものであることを確認するにはどうすればよいですか?
以下のような場合にはチッピングによる加工不良の可能性が考えられます。
- CNC 加工プロセスが頻繁に停止したり、予期せぬダウンタイムが発生したりする。
- 鈍いサテンのような粗い凹凸のある表面仕上げ。
- 切削工具の過度の摩耗
- 生産性が低い、または加工サイクル時間が短い。
防止:
- 切削工具を定期的にメンテナンスして研ぎ、切りくずのないきれいな切断ができるようにその状態を確保します。
- ダイヤモンドや超硬などの硬いコーティングが施された工具を使用してください。
- 刃先の多い工具を使用してください。 切削力が均一に分散され、チッピング欠陥の可能性が低くなります。
過度のバリによる欠陥
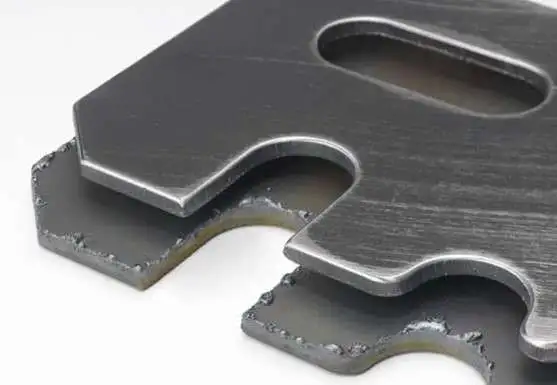
CNC 機械加工部品の過度のバリ。
バリとは、機械加工された部品の表面に残る小さな鋭い突起またはエッジを指します。 これは基本的にワークの突出した部分が切り残され、切りくずが押し出されたものです。 切削加工では、大きなバリから小さなバリまで、必ずバリが発生すると言っても過言ではありません。
バリを放置しておくと後工程でのトラブルやケガの原因となるため、バリの発生を抑えた加工と確実なバリ取りが重要です。
不十分な表面仕上げは、CNC 加工中にバリが形成される主な欠陥です。 その他の欠陥としては、製品品質の低下、スクラップや廃棄物の増加、生産時間の増加などが挙げられます。
過剰なバリによる加工不良を確実に防ぐには?
以下の兆候は、バリが多すぎるために加工不良が発生する可能性があることを示唆しています。
- 加工面にバリが目立ちます。
- 表面が粗く、欠陥が多い。
- フィット感も機能も悪い
- 不良品の流出。
安全防災
- 加工する材質に応じて適切な切削工具を使用してください。
- 加工中に発生したバリを除去するためのバリ取りツールを検討してください。
- ノーズ半径が長い工具を使用すると、バリ欠陥を防ぐことができます。
欠陥:ビルドアップエッジ
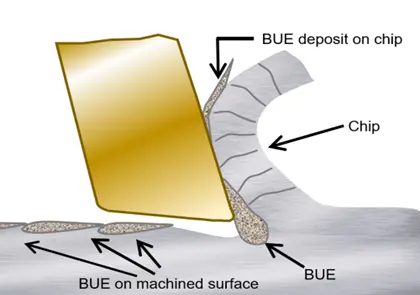
ビルトアップエッジ(BUE)
ビルトアップエッジとは、高い切削圧力と摩擦熱により刃先に切粉が付着する現象です。
構成刃先の主な理由は、不適切な切削速度と送り速度、不適切な冷却剤または潤滑剤、不適切な工具の状態と形状です。 さらに、加工硬化しやすい延性材料など、一部の材料ではエッジの蓄積の問題が発生しやすいです。 (軟鋼、真鍮、ステンレス鋼、アルミニウムなど)、構築されたエッジを生成する傾向があります。
構築されたエッジにより、フィット感や機能が低下し、表面仕上げが粗くなり、安全上の問題が発生し、寸法が不正確になります。
構成刃先によって生じる加工欠陥を確実に防ぐにはどうすればよいでしょうか?
以下の兆候は、構成エッジによって引き起こされる加工欠陥の可能性を示唆しています。
- 最先端のチッピング
- ワークピース上に構築されたエッジが目に見える形で存在すること。
- 予期せぬマシンのダウンタイム。
- フィット感も機能も悪い
防止:
- ダンピングコートまたはダンピングジオメトリを備えたツールを使用してください。
- 適切な潤滑剤と冷却剤を塗布してください。
あらゆる種類の CNC 加工欠陥を回避するためのヒント。
CNC 加工作業ではよくある間違いがさまざまな欠陥を引き起こす可能性があるため、これらの影響を回避するための基本的なヒントがいくつかあります。
素材を知る
問題の金属の種類に適した設定と旋盤を使用していることを常に確認してください。 工具の材質と形状を選択する前に、ワーク材質のいくつかの物理的および機械的特性を考慮してください。 また、材料の種類に応じて適切な切削速度と送り速度を適用してください。
たとえば、鋳鉄の場合と同様に、非常に硬い金属の場合は旋盤が動作しない可能性があります。 したがって、プログラミングする前に、モデルと仕様の機器を検討してください。
現時点ではチームのケアと献身が不可欠ですが、予測、予防、または修正メンテナンスのケースを支援してくれるパートナーも必要です。
デジタル指示をクロスチェックする
コードを入力するとき、CNC 加工で最もよくある間違いは、単純なスペルまたは構文の間違いです。 最新の旋盤には故障を防ぐ機構が備わっていますが、このような単純な細部が生産チェーン全体を停止させ、装置に損傷を与える可能性があります。 (CNC 工作機械によくある 10 の問題、2021)。 したがって、G コードのクロスチェックは不可欠です。
設備の定期保守と予防保守
CNC マシンの修理とメンテナンスには、高度な資格を持つ専門家のチームが不可欠です。 次のような機器のパフォーマンスを向上させるサービスを含め、定期的および計画的なメンテナンスを最新の状態に維持します。
- 可動部の潤滑
- 液量の確認と補充
- フィルターの取り外しまたは交換。
まとめ
加工不良への対策は現場の工夫だけではありません。 金属材料から工具の特性まで幅広い知識を身につけて対策しましょう。
BodaのCNCエキスパートは、CNC加工において長年の経験を有しています。彼らは加工欠陥を回避する方法を熟知しており、リードタイムと部品の品質を保証します。
お探しのものがあれば CNC加工サービス あなたのプロジェクトのために、お気軽に お問い合わせ. 数時間以内に生産計画と見積もりをお送りします。
よくある質問
CNC の平均寿命はどれくらいですか?
適切なメンテナンスを行えば、CNCマシンの寿命は通常10~15年ですが、ハイエンドモデルでは20年を超えることもあります。使用頻度、作業負荷、メンテナンススケジュールは、寿命に大きく影響します。
CNC マシンの基本的なメンテナンスとは何ですか?
基本的な CNC メンテナンスには、毎日の清掃、可動部品の潤滑、液体レベルの確認、緩んだコンポーネントの締め付け、ツールの摩耗の検査などがあり、故障を防ぎ、精度を確保します。
CNC 加工コストの比較?
CNC加工のコストは、材料、設計の複雑さ、数量によって異なります。アルミニウムはチタンよりも安価で、3軸加工機は5軸加工機よりも手頃な価格です。CNC加工は試作や量産において費用対効果に優れています。
CNC 加工の欠陥はどのように解決できますか?
CNCの欠陥は、ツールパスの最適化、鋭利な工具の使用、適切な送り速度の維持、そして確実なキャリブレーションによって解決できます。定期的な検査とオペレーターのトレーニングも、加工エラーの低減に役立ちます。
CNC 加工の欠陥の最も一般的な原因は何ですか?
CNC 加工の欠陥の最も一般的な原因には、CAD モデルの複雑さ、間違ったツールの配置、不適切な加工条件、オペレーターの専門知識、不適切な取り扱いが含まれます。
最も一般的な CNC 加工の欠陥は何ですか?
CNC 加工の欠陥はいくつかありますが、それらは切りくず欠陥、びびり欠陥、チッピング欠陥、バリ欠陥、およびビルドアップエッジ欠陥として分類できます。
一般的な CNC 加工の欠陥を防ぐにはどうすればよいですか?
欠陥の種類に応じて防止できます。 ただし、一般的な戦略には、材料特性、正しい G コード、装置の定期保守および予防保守、適切な加工変数の考慮が含まれます。