
ポリカーボネート射出成形
ポリカーボネートの射出成形は、現代のプラスチック工学において最も汎用性の高いプロセスの一つです。この熱可塑性ポリマーは、優れた透明性、耐熱性、耐衝撃性を備えています。医療機器から自動車部品まで、幅広い用途に使用されています。射出成形ポリカーボネートの微妙な特性を理解することは、製品の品質、製造効率、およびコストに大きな影響を与えます。
プロジェクトに最適な素材を選ぶ際には、複数の選択肢を比較検討することが重要です。 射出成形において、ポリプロピレンはABSよりも優れているか?? Boda Techは、お客様が情報に基づいた意思決定を行えるようサポートします。ポリカーボネート樹脂成形のスペシャリストとして、包括的なサービスを提供しています。 カスタム額装 射出成形サービス 厳密な仕様に基づいて設計されています。Boda Techのエンジニアと高度な設備により、要求の厳しい用途においても最適な結果が得られます。
射出成形におけるポリカーボネートの基礎
プラスチックの複雑な部品を作るには、溶融したポリカーボネートを高圧・高温で金型に射出成形します。ポリカーボネートは非晶質の熱可塑性物質です。高分子は分子鎖に炭酸基(OC(=O)-O-)を含んでいます。この材料は、ビスフェノールAとホスゲンを用いた重合プロセスによって製造されます。
高性能熱可塑性樹脂であるPCは、優れた透明性、耐熱性、耐衝撃性から広く使用されています。プラスチック射出成形 製造技術は、予算をあまりかけずに大量生産を行うのに最適です。
PC射出成形の基本パラメータ
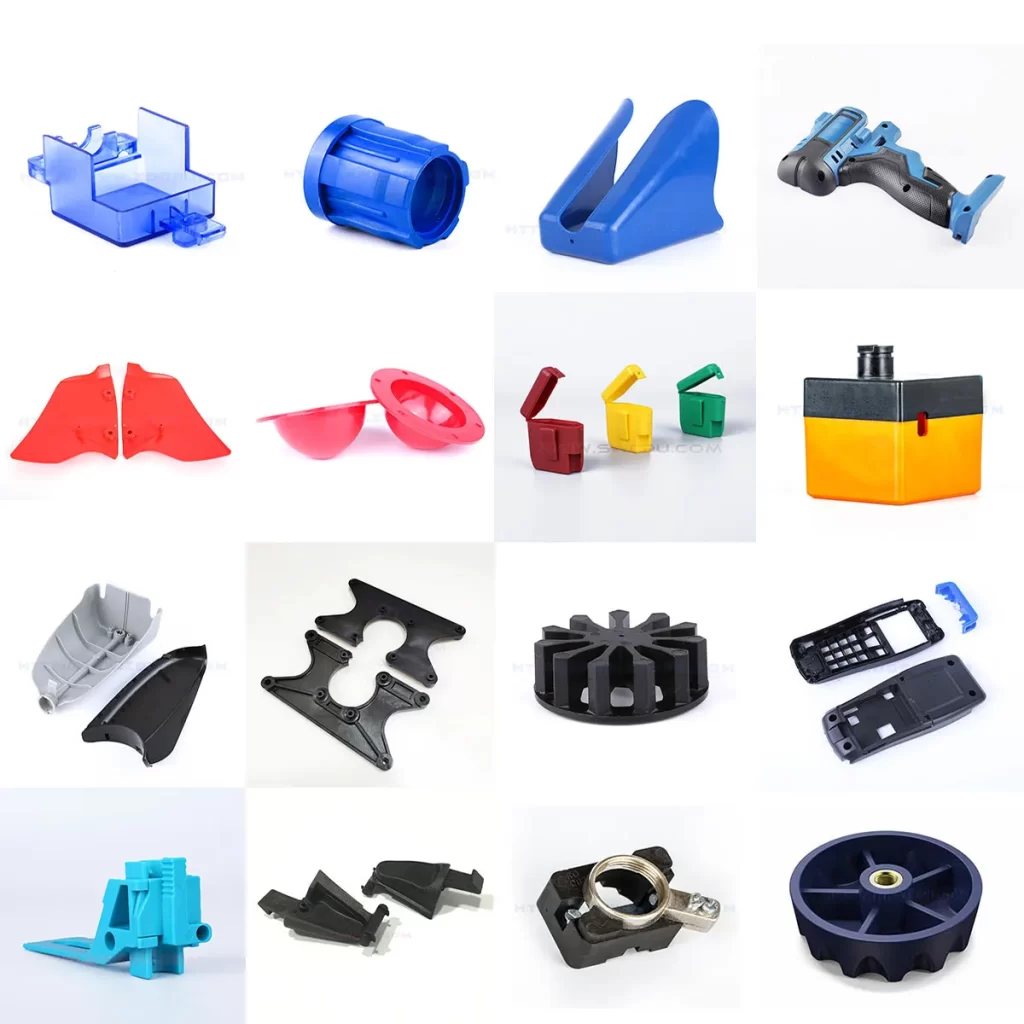
射出成形による製品製造
以下に、PC成形における基本的なパラメータについて説明します。
密度
ポリカーボネートの密度は通常1.20~1.22g/cm³の範囲です。ガラスに比べて軽量です。密度が低いため、設計者は重量過多になることなく、丈夫な部品を製造できます。
融点
ポリカーボネートは非晶質ポリマーであるため、真の融点を持たない。 I一気に溶けるわけではなく、徐々に固体から液体へと変化します。そのため、加工中は温度管理を慎重に行う必要があります。
射出成形温度
射出成形の温度は通常270~320℃の範囲です。熱による劣化を防ぐため、バレル内の温度ゾーンは一般的に維持され、厳密に制御されます。
ガラス転移温度(Tg)
ポリカーボネートのガラス転移温度(Tg)は約135~150℃です。この値は使用上限温度を規定するものであり、高温用途においては設計上の決定に影響を与えます。
片持ち梁のノッチ衝撃強度
ポリカーボネートの際立った特性の一つは、その優れた片持ち梁ノッチ衝撃強度です。その値は約60 kJ/m2です。高い靭性を持つため、ポリカーボネートは耐衝撃性や安全性が重視される用途に使用されています。
抗張力
引張強度は約60~70MPa(メガパスカル)です。優れた構造強度を備えています。高い伸び率により、破損することなく大きな応力に耐えることができます。
曲げ強度
ポリカーボネートの曲げ強度は約90~120MPaに達する。この特性は、耐荷重能力を必要とする用途に役立つ。
透明性
ポリカーボネートの透明度は可視光域で最大90%に達します。優れた透明度と高い耐衝撃性を備えており、保護ガラスや光学用途に広く使用されています。
耐薬品性
弱酸や弱塩基に対しては優れた耐性を示す。しかし、一部の溶剤や強酸性化学物質には敏感である。これらの限界を理解しておくことは、材料の誤選択を避ける上で役立つ。
吸水
ポリカーボネートは適度な吸湿性を持つため、成形前に乾燥が必要です。しかし、 高温条件下では加水分解を起こす。
PCの種類と改造PC
このセクションでは、ポリカーボネート(PC)の種類と改質PCの性質について説明します。改質PCは、ベースとなるPC樹脂に補強材や添加剤を組み込むことで、その本来の特性を向上させるものです。一般的な改質PCの種類には、次のようなものがあります。
高分子量および低分子量PC
高分子量ポリカーボネートは、高い強度、優れた耐熱性、および機械的特性を備えています。鎖長が長いため、ハイエンドの機械部品や防弾材などの高性能用途に最適です。
低分子量ポリカーボネートは鎖長が短い。そのため成形や加工が容易である。しかし、耐熱性や機械的強度は低い。そのため、非重荷重用途や一般消費者向け製品の製造に適している。
ガラス繊維強化PC
構造用途では高い耐荷重能力が求められる。ガラス繊維で強化されたポリカーボネートは、機械的強度と寸法安定性を向上させる。高強度と高剛性が要求される用途に適している。
難燃性PC
難燃性ポリカーボネート(PC)は機械的特性を維持します。難燃剤を添加することでPCの耐火性が向上します。未改質のPCは難燃性等級がV2ですが、多くの製品には不十分です。難燃剤を添加することでV0等級に達することができます。ハロゲン化PCと非ハロゲン化PCがあります。
難燃性ポリカーボネートは、電気機器や輸送機器の分野で広く使用されている。
耐紫外線性PC
UV安定剤を添加することで、PCの耐候性が向上します。長期的な紫外線曝露による変色や劣化を最小限に抑えることができます。
PC/ABS合金
PCとABS(アクリロニトリル・ブタジエン・スチレン)を混合することで、PCの高い強度と耐熱性を兼ね備えることができます。ABSと混合することで、PCは成形しやすくなり、表面が滑らかになり、応力によるひび割れも起こりにくくなります。自動車部品や電子機器の筐体など、幅広い用途で利用されています。
炭素繊維強化ポリカーボネート
炭素繊維を添加することで、材料の強度と熱安定性が向上します。そのため、軽量かつ高性能な用途に適しています。例えば、自動車産業や航空宇宙産業などが挙げられます。
PC/PBTまたはPC/PET合金
PBT(ポリブチレンテレフタレート)またはPET(ポリエチレンテレフタレート)とのブレンドにより、耐薬品性と耐衝撃性が向上します。高い耐薬品性と優れた耐衝撃性が求められる製品に適しています。
透明PC
透明ポリカーボネートは本来透明です。特定の改質を施すことで、その透明度をさらに高めることができます。装飾品や光学製品など、高い透明度が求められる製品に使用されます。 用途に応じて、特殊な処理により、流れ線や汚染などの光学的な欠陥を最小限に抑えることができます。
PC/ASA合金
ポリカーボネートにASA(アクリレート-スチレン-アクリロニトリル)をブレンドすることで、耐紫外線性と耐候性が向上します。この組み合わせは、長期間屋外に設置される用途に最適です。
ポリカーボネート射出成形プロセス
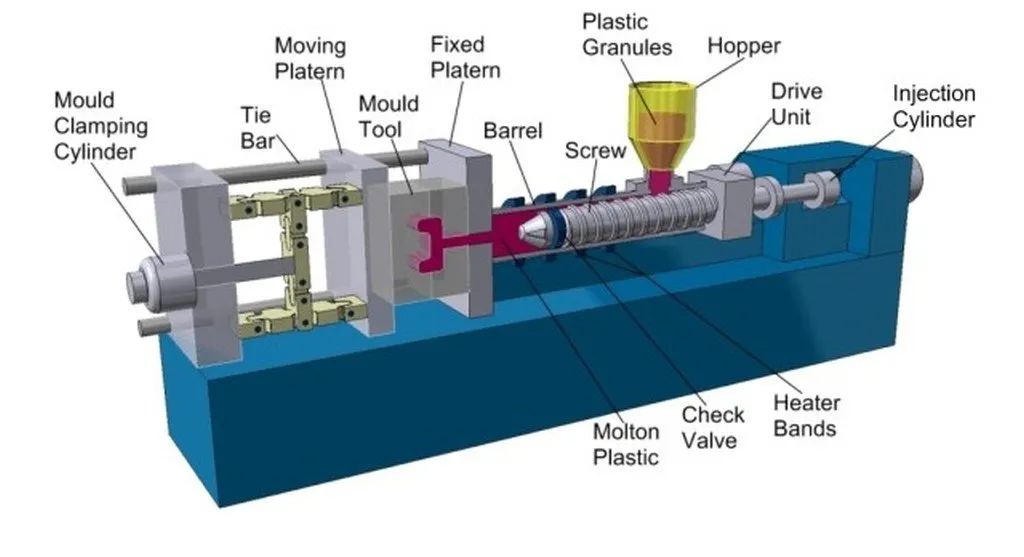
射出成形機の図
以下に、ポリカーボネート射出成形の工程を段階的に説明します。これにより、一貫した品質と最適な生産効率が確保されます。高品質な結果を得るためには、各工程において細心の注意を払う必要があります。
ステップ1:型を準備する
この工程では、金型を取り外します。前回の製造工程で発生した汚染物質や残留物を除去するため、徹底的に洗浄してください。ガス発生を防ぐため、工具の通気口が清潔であることを確認してください。機械のスムーズな動作を維持するため、作業開始前に機械に適切な潤滑油を塗布してください。
ステップ2: 材料を準備する
PC射出成形における最も重要な前処理工程は、材料の準備です。まず、生産に必要な量の熱可塑性樹脂を供給します。次に、加工要件に応じて、専用の乾燥機で材料を乾燥させ、水分を除去します。目的の色を得るために、マスターバッチを混合します。
ステップ3:プロセスを設定する
セットアッププロセスでは、バレル温度、射出速度、圧力、冷却時間を設定します。このステップは、プロセス全体の効率と利便性を確保する上で重要な役割を果たします。まず、金型をプレス機にしっかりと固定します。次に、金型全体に対して、機械内で排出システムを適切に設定します。
温度を慎重に管理してください。作業エリアには、必要に応じてコンベアベルト、作業台、工具保護カバーなどの補助機器を準備してください。準備が完了したら、フィーダーを通してポリカーボネート顆粒を機械に投入します。機械の設定を慎重に調整して、目的の結果を得てください。
ステップ4.射出成形プロセス
これは最終工程であり、冷却、樹脂の可塑化、射出、ランナーおよびパッケージの除去が行われます。 ペレットはホッパーから自動的に供給されると、機械内部に流れ込み、スクリューに到達する。スクリューは加熱され、プラスチック材料を溶かす。
バレルは設定された異なる温度ゾーンで加熱され、これにより材料が軟化、溶融し、スクリューに沿って制御された方法で前進します。製品の射出後、金型を一定温度に保ち、材料がスムーズに流れるようにします。プロセスが終了すると、完成品は回収ボックスに回収されます。
ポリカーボネート射出成形技術
以下は、PC射出成形で一般的に使用される技術です。
急速暖房・冷房(RH&C)
ポリカーボネートは、透明部品の製造に最も一般的に使用されます。射出成形プロセスでは、溶融した材料が金型に注入されます。プラスチックと金型の温度差により、金型の表面に薄い層が形成されます。この層が、ウェルドラインや表面の欠陥の原因となることがあります。
急速加熱冷却(RH&C)成形では、この層の形成を防ぐために、射出直前に金型を加熱し、その後急速に冷却します。
水アシスト射出成形
ポリカーボネートから大型の薄肉部品や中空部品を射出成形するのは困難です。このような場合、水圧式射出成形が理想的な解決策となります。このプロセスでは、金型内部に高圧水を噴射し、プラスチックを金型側面に押し付けます。これにより、均一な厚みと滑らかな内部形状を実現できます。
圧縮射出成形
低圧で、一定量の溶融プラスチックを開いた金型に注入します。その後、金型を閉じてプラスチックを目的の形状に成形します。この技術により、プラスチック射出成形でよく見られる内部応力を低減できます。
オーバーモールディング
インサート成形やオーバーモールディングなどの技術が使用できます。これは、複数の材料で構成される部品が必要な場合に用いられます。このプロセスでは、溶融プラスチックが、金型内に配置された既存の部品の上に射出されます。
今すぐプロリアンをお試しください!
ポリカーボネート射出成形における一般的な問題点
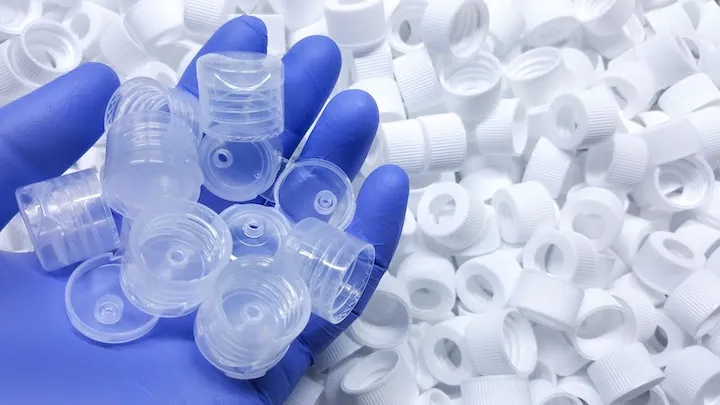
PC射出成形の用途
このプロセスは複雑で、多くの課題を伴います。PC射出成形における一般的な問題点は次のとおりです。
フローライン
フローラインとは、成形品の表面に現れる、色調がずれた線や模様のことです。これは、冷却速度や材料の粘度のばらつきによって発生します。金型温度、射出速度、または材料温度を上げることで、通常はこの欠陥は解消されます。
射出速度が遅いと、溶融樹脂が金型内を流れる際に、凝固する段階が異なってしまいます。問題の根本原因によっては、この問題を解決するのは非常に簡単です。射出速度と圧力を上げることで、金型キャビティ全体への樹脂の充填がスムーズになります。
フラッシュ
これは、金型表面の間、エジェクタピン、またはパーティングラインから材料が漏れ出す状態を指します。 バリは一般的に、型締め力不足、過剰な射出圧力、または金型パーティング面の摩耗によって発生します。 解決策は、クランプの締め付け圧力を上げることです。適切な金型メンテナンスを行うことで、バリの発生を予防できます。
シンクマーク
最終製品が収縮すると、射出成形されたポリカーボネートの厚みのある部分に小さな凹みとしてこれらの跡が現れます。これは、冷却時間が不十分であったり、加工方法が不適切であったりして、金型内で材料が十分に冷却されなかったことが原因である可能性があります。この状況に対処する最善の方法は、保持圧力を上げ、金型の温度を下げることです。
ウェルドライン
溶着線は、2つの溶融金属の流れ面が交わる箇所に形成され、目に見える線状の痕跡となり、潜在的な弱点となります。これは、複数の溶融金属の流れ面が存在することと、それらの間の結合が不十分であることが原因です。溶融金属の温度を上げることで、溶着線の問題を抑制することができます。 射出速度を上げる、粘度の低いプラスチック材料を使用する、または流動パターンを単一供給源の流れに調整することで、この問題を解決できます。
噴射
溶融樹脂がキャビティ壁に接触せずにゲートを通過すると、ジェット噴射によって蛇行状の歪みが生じます。これは、溶融樹脂が金型表面に付着せず、成形品の表面に波状のひだが形成される状態です。原因としては、溶融温度が低い、プラスチック材料の粘度が高い、射出速度が遅いなどが考えられます。
ゆがみ
様々な予期せぬ原因により、最終製品の一部にねじれ、曲がり、または不均一な形状が生じる場合があります。これは冷却速度の差によって反りが生じることが原因と考えられます。この問題を解決するには、冷却工程を急がないようにしてください。
真空ボイド
これらは射出成形品の表面付近または内部に形成される気泡です。保持圧力が不十分な場合に発生することがあります。これにより、溶融プラスチックが金型内で収縮・凝縮します。ゲートシステムを成形品の最も厚い部分に近づけることで、この問題を解決できます。
マークを燃やす
射出成形プロセスで製品を製造する場合、過度の加熱または比較的急速な 射出速度によっては、試作品に焦げ跡が生じる可能性があります。 閉じ込められた空気、あるいは過度の熱による材料の劣化が、これらの跡の原因となります。 射出速度を下げ、脱気品質を向上させることで、焼け跡を抑制することができます。
表面剥離
表面剥離とは、部品表面の層が剥がれたり、欠けたりする現象を指します。これは通常、異物が材料に混入することによる汚染が原因です。離型剤の過剰使用が原因となる場合もあります。成形前に予備乾燥を行うことで、この問題を解決できます。
ショートショット
ショートショットは、溶融樹脂が金型キャビティを完全に満たさない場合に発生します。これは、キャリブレーションの誤り、または粘度が高すぎるプラスチックの使用が原因である可能性があります。この問題を解決する最良の方法の1つは、粘度の低い材料を使用することです。材料の流動性を向上させるには、金型または溶融温度を上げてください。
PC射出成形の利点
ポリカーボネート樹脂成形の利点は以下のとおりです。
高い透明性
ポリカーボネートは高い透明度を持ち、光透過率はガラスに比べて90%と高い。軽量で破損しにくいという利点もある。PMMAやPSと並んで、透明プラスチックとして広く用いられている。
優れた耐熱性と耐寒性
ポリカーボネートは、幅広い温度範囲において機械的特性を維持します。ポリカーボネートは脆くなることなく安定性を保ちます。高温(通常140℃~150℃)でも使用可能で、-60℃~-40℃の低温でも使用できます。
耐衝撃性
ポリカーボネートは、通常のガラスに比べて250~300倍の耐衝撃性を持ち、同じ厚さのアクリル樹脂に比べて30倍の強度を持つ。そのため、ポリカーボネートはより耐久性に優れている。
難燃剤
多くのポリカーボネートグレードは、添加剤を使用しなくてもUL94 V2規格を満たします。 標準的なポリカーボネートグレードは通常UL94 V2を満たしますが、本来難燃性ではありません。難燃性グレードには添加剤が必要です。そのため、電気機器の筐体、照明器具、輸送機器などの用途に適している。
優れた電気絶縁性
ポリカーボネートは優れた電気絶縁特性を持ち、高い誘電強度を有するため、電子機器分野で広く利用されている。
良好な寸法安定性
クリープに対する耐性に優れ、加工中の寸法安定性を維持します。適切な成形後処理を行えば、寸法変化は最小限に抑えられます。
PC射出成形の欠点
ポリカーボネートには多くの利点がある一方で、材料の選択や用途設計の際に考慮すべき限界点も存在する。
傷がつきやすい
ポリカーボネートは比較的柔らかく、傷がつきやすい。そのため、透明性と耐摩耗性の要件を満たすために、傷防止コーティングが施されることが多い。
応力亀裂
PC素材は、機械的な負荷や特定の化学物質にさらされると、応力亀裂が発生することがあります。特に、端部や弱い部分に発生しやすいです。 この問題は主に内部応力や不適切な加工条件によって引き起こされます。応力亀裂は部品の外観を損なうだけでなく、機械的強度も低下させます。
処理の問題
PCの加工が難しいのは、流動性が比較的低く、融点が高い(通常220℃~260℃)ためである。プラスチック射出成形などの熱可塑性樹脂加工では、より高い加熱温度が必要となる。そのため、エネルギー消費量が増加し、加工設備への要求も高くなる。 PCは他のプラスチックに比べて流動性が低い。そのため、特に複雑な形状や薄肉の金型設計において、金型への充填が不完全または不均一になることがある。
紫外線感度
ポリカーボネートは、長時間紫外線にさらされると、黄色に変色したり、脆くなったりすることがあります。この問題を防止するために、紫外線安定剤を添加したり、表面に保護コーティングを施したりすることがよくあります。
化学物質過敏症
PCはケトン、エステル、塩素化炭化水素などの有機溶剤に対して特に敏感ですが、一般的に弱酸や弱塩基に対しては比較的耐性があります。ひび割れや劣化の原因となる可能性があります。
高コスト
ポリカーボネートは、 その他の種類のプラスチック。
環境への懸念
ポリカーボネート(PC)の主成分はビスフェノールA(BPA)です。BPAは内分泌かく乱物質として注目を集めており、特に乳幼児向け製品において健康への悪影響が懸念されています。そのため、BPAは社会や規制当局にとって大きな懸念事項となっています。
今すぐプロリアンをお試しください!
射出成形におけるポリカーボネートの応用例
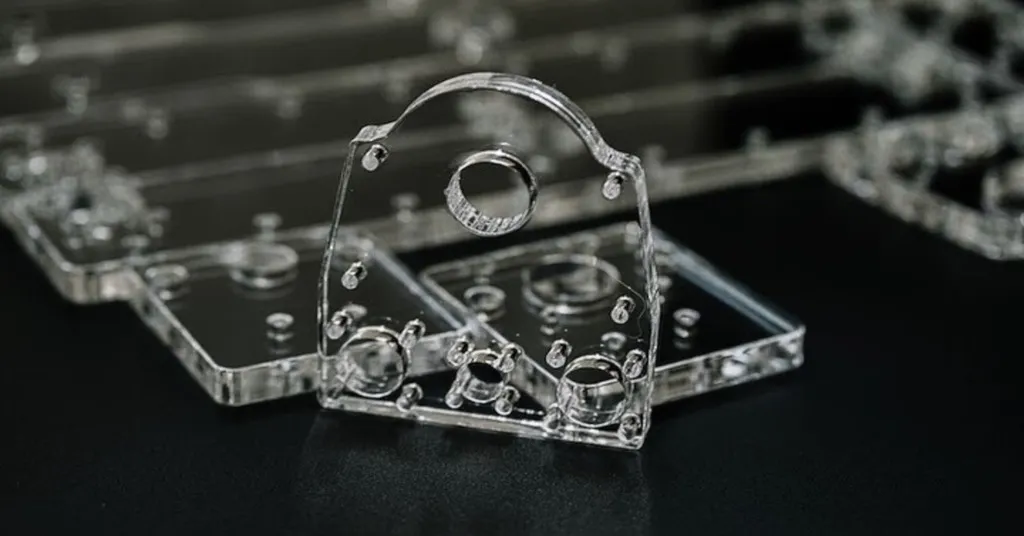
ポリカーボネート製品
ポリカーボネート(PC)は、様々な射出成形製品において重要な役割を果たしています。その独自の特性により、多くの分野で幅広く使用されています。
透明なケースとゴーグル
PCは強度と透明性に優れています。 保護ゴーグルや保護ケースなどの安全装備。
光学レンズ
その光学特性と軽量性から、光学レンズに使用されている。例えば、LEDランプレンズ、自動車用ライトレンズ、自動車用ヘッドライトカバーの製造など。
電気製品の筐体
難燃性、高強度、耐候性に優れているため、電気メーター筐体などの電気製品の筐体製造に使用されます。電気製品の安全性と耐久性を確保します。
光ディスク
優れた光学特性と加工性を持つため、CD、DVD、光ディスクなどに使用されています。
オートモーティブ製品
ポリカーボネートは耐熱性と耐衝撃性に優れているため、自動車産業で広く使用されている。
安全ヘルメット
PCは、建設業界、スポーツ、その他頭部保護が必要な分野で使用される安全ヘルメットの製造に使用されます。長時間着用すると、 軽量性により快適性が向上する。
ポリカーボネート(PC)の射出成形パラメータ
最適な製品品質を得るためには、ポリカーボネート射出成形における適切なパラメータを理解することが非常に重要です。
ランナーとゲートの設計
ランナーはできるだけ太く短く、曲がりを最小限に抑えて設計してください。円形の断面と研磨されたランナーは、溶融流動抵抗を低減するのに役立ちます。
ゲート形状はどのようなものでも使用できますが、直径は1.5mm以上である必要があります。透明部品の場合や、気泡や応力痕などの欠陥を最小限に抑えるためには、より大きなゲートが推奨されます。
|
|
推奨範囲 |
|
ランナー直径 |
6〜10 mm |
|
ゲート深さ |
0.5〜1.5 mm |
|
ゲートランドの長さ |
0.5〜1.0 mm |
|
ゲート数 |
満たしながら最小化する |
乾燥温度と時間
加工前に、PC材料は100~120℃で3~4時間適切に乾燥させる必要があります。これにより、製品のひび割れを防ぎ、表面欠陥を低減できます。
注入温度
射出温度はPC材料を溶融させるために重要です。一般的には270℃から320℃の範囲です。
金型温度
複雑な形状や薄肉構造を実現するには、より高い温度が必要です。通常は80℃~120℃程度です。ただし、この温度は金型の熱変形温度を超えてはなりません。成形時の応力を低減し、製品の透明度を向上させるためには、適切な温度設定が不可欠です。
射出圧力
金型に材料を充填するには、高圧が用いられます。その圧力は一般的に50~150MPaの範囲です。
保圧
PC製品の内部応力は、保持圧力の大きさと持続時間によって決まります。圧力が低すぎると、真空気泡が発生したり、表面が沈み込んだりする可能性があります。圧力が高すぎると、ゲート付近で高い内部応力が発生します。材料温度を高くし、保持圧力を低くすることが最適な方法です。
注入速度
射出速度は、製品の形状とサイズに応じて調整されます。薄肉製品や長流量製品の場合は、より速い射出速度が必要です。ほとんどの場合、中速から低速が好ましいです。
スクリューの速度
PCは粘度が高いため、スクリュー回転速度は高すぎないようにする必要があります。良好な溶融、ベント、そしてスムーズな機械運転を確保するためには、回転速度を30~60rpm、背圧を射出圧力の10~15%に制御するのが適切です。
機械のサイズ
機械の選定とは、部品の要件に応じて、射出量、型締め力、射出容量を一致させることを意味します。理想的な製品重量は、射出成形機の容量の40~60%です。容量がポリスチレンのオンス単位で測定される場合は、10%減となります。
ネジの設計
PCは優れた熱安定性と高い粘度を有しています。長さ対直径比(L/D)が20:1以上、最低でも15:1のネジが推奨されます。これは、より長く、より細いネジを使用することを意味します。圧縮比は1.5:1~3:1の範囲に維持する必要があります。
型締圧力
締め付け圧力は、製品の投影面積に基づいて計算され、1平方センチメートルあたり0.47~0.78トン(または1平方インチあたり3~5トン)となります。
背圧
材料の劣化を抑制するのに役立ちます。一般的に、その圧力範囲は5~20MPaです。
冷却時間
製品の厚さと金型温度に基づいて、冷却時間が調整されます。
ポリカーボネート射出成形における一般的な問題点
ポリカーボネートの射出成形時に発生する可能性のある一般的な問題点を以下に示します。
湿度制御
射出成形前のポリカーボネートは水分を吸収しやすく、表面に好ましくない筋状の模様が生じる可能性があります。水分が混入すると、ポリカーボネートの機械的特性に悪影響を及ぼすことがあります。成形前に、ポリカーボネートペレットは適切な乾燥剤または除湿乾燥機を用いて乾燥させる必要があります。最適な水分含有量は0.02%未満です。
金属付着
射出成形材料に付着しやすい性質があります。鉄分含有量の高い合金で作られた機械材料にも付着します。金型やねじなどの機械部品に鉄分が多く含まれている場合、付着を防ぐためにクロムメッキを施す必要があります。
高粘度
粘度が高いため、薄肉部品や複雑な流路を持つ部品の成形は困難です。射出圧力と射出温度を高くすることで、この問題は軽減できます。ただし、高温を使用する場合は、射出速度を落とす必要があります。
結論
ポリカーボネート射出成形は、透明性、耐衝撃性、耐熱性が求められる用途において優れた性能を発揮します。材料特性、加工条件、トラブルシューティング方法を理解することが成功の鍵となります。最適な金型温度から適切な乾燥手順に至るまで、あらゆる要素が最終製品の品質に影響を与えます。
ポリカーボネート樹脂は、自動車、医療機器、電子機器、安全装置など、さまざまな産業で使用されています。Boda Techは、カスタム射出成形サービスに関する専門的なアドバイスを提供します。お客様のプロジェクトが成功するよう、最高の成果を達成するために、お客様と協力して取り組みます。 見積もりを取得 プロフェッショナルなPC射出成形が、製品の性能と耐久性をどのように向上させるかをご覧ください。