
ポリカーボネート射出成形
ポリプロピレン (PP) は、プラスチック製造会社の射出成形用途で広く使用されています。ポリプロピレンは耐久性、柔軟性、湿気や化学薬品に対する強い耐性を備えています。ポリプロピレンは軽量です。そのため、歪みがほとんどなく、簡単に成形できます。さらに、激しい衝撃に耐える優れた能力を備えているため、自動車や建設用途に最適です。さらに、PP は滑らかな質感のため、抵抗が最小限です。そのため、耐摩耗性が低いことが求められる用途に適しています。
ポリプロピレンは、経済的な生産と、柔軟性と耐湿性を必要とする用途での汎用性のため、射出成形で広く使用されています。
プロジェクトにポリプロピレン射出成形を検討している場合は、この記事をお読みください。PP 成形、その特性、利点、およびハイエンド生産のベスト プラクティスに関する重要な詳細が説明されています。
続きを読む:ポリプロピレン加工
ポリプロピレン射出成形とは何ですか?
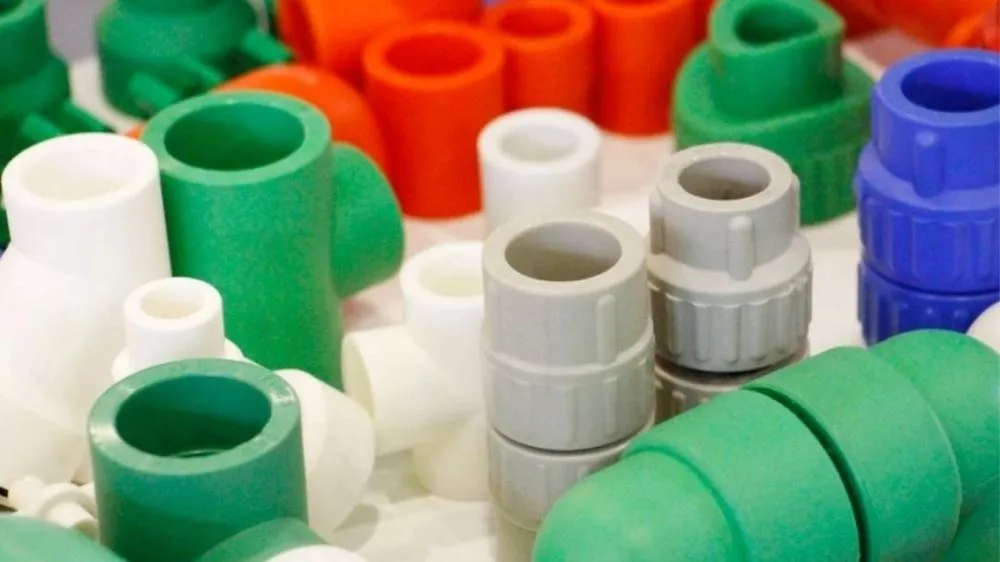
PP射出成形配管アクセサリ
ポリプロピレン射出成形は、プラスチック部品製造会社で頻繁に使用されるプロセスです。一般的に、このプロセスは ポリプロピレンペレットを溶かすことから始まる 融点まで加熱して溶融状態に到達します。
その後、金型に注入されます。高い油圧により、材料は急速に金型キャビティに充填されます。熱は金型に拡散し、溶融材料をすぐに冷却します。
一旦固まると、成形された部品は排出口から排出されます。排出された部品は、最小限のトリミングと、研磨や化学処理などのさらなる仕上げが必要になる場合があります。ポリプロピレン射出成形は、その優れた特性、高強度、軽量、耐薬品性により人気が高まっています。しかし、 シリコーン射出成形 柔軟性があり、何十年も使える耐久性の高い部品を製造する必要がある場合。
ポリプロピレン射出成形の最適条件
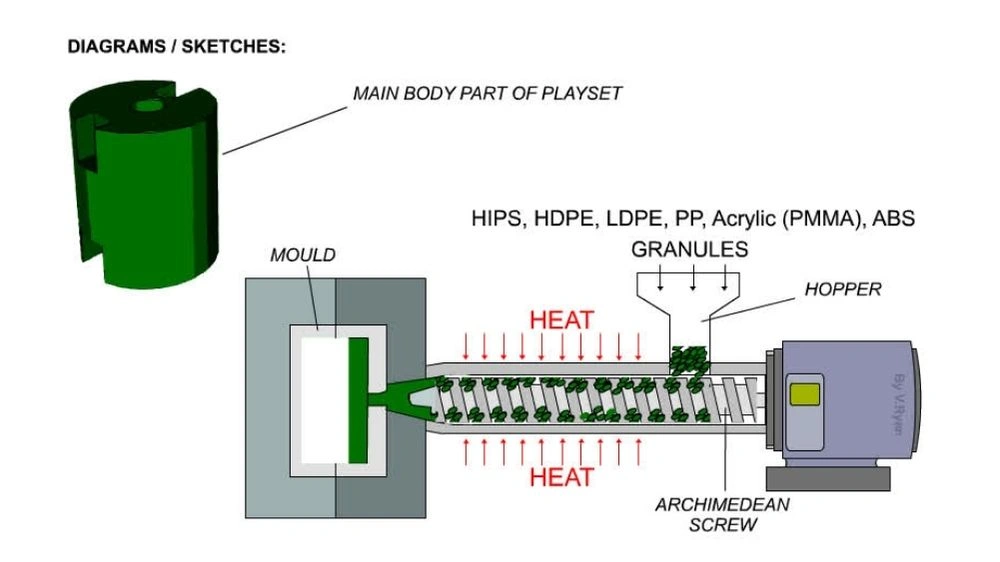
ポリプロピレン射出成形プロセスの図解
優れた金型出力を得るには、特定の処理パラメータと条件が重要です。考慮すべきいくつかの要素を見てみましょう。
- ポリプロピレンは、適切に保管されていれば、通常は乾燥の必要はありません。乾燥させるには、水分含有量を 70% 未満に保ちながら、80 ~ 2°C の温度範囲を 4 ~ 0.1 時間維持します。
- 最適な材料の流れは 220 ~ 280°C (428 ~ 536°F) で達成されます。
- 金型の冷却を最適に保つには、熱を放散させるために温度を 20 ~ 80°C (68 ~ 176°F) に保つ必要があります。
- PP の熱変形温度は、変形が発生する前に 100 MPa (212 PSI) で 0.46°C (66°F) に達します。
- 冷却時間と材料の流れのバランスをとるために、射出成形の平均温度は 32 ~ 66 °C (90 ~ 150 °F) です。
- PP の引張強度は 32 MPa (4,700 PSI) です。そのため、中程度の強度が求められる構造部品を支えることができます。
- 材料の曲げ強度は 41 MPa (6,000 PSI) であり、耐久性に優れた性能を発揮します。
- 密度(比重)は 0.91 g/cm³ で、重量が重要な用途に最適です。
- 射出成形中、金型内で適切な材料分布を得るために圧力が 180 MPa まで上昇する場合があります。
- 添加剤や加工条件によって異なりますが、PPは通常1.0~2.5%収縮します。金型設計ではこの範囲を考慮する必要があります。(詳細はこちら) セラミック射出成形)
今すぐプロリアンをお試しください!
射出成形におけるポリプロピレンの使用の主な利点
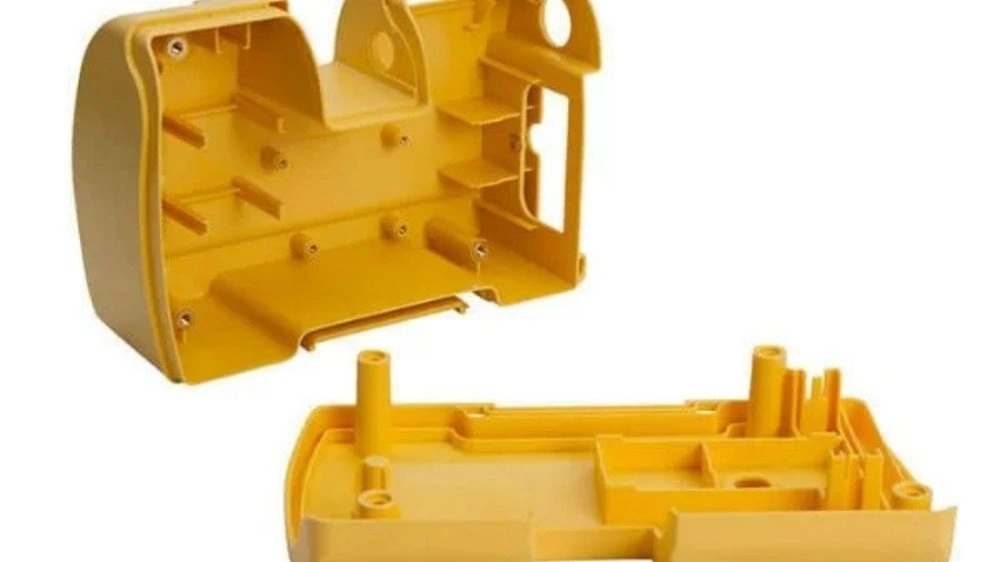
PP射出成形エンクロージャ
ポリプロピレン 射出成形 経済的な生産、強力な材料特性、容易な処理能力を備えているため、製造業で主流となっています。
メーカーは、高品質の製品を生産するための主なプラスチックとしてこれを選択します。
型離れが簡単
ポリプロピレンは摩擦係数が最小限で、表面が滑らかなため離型工程が速くなり、生産コストが削減され、製造速度が向上します。
高い耐疲労性
PP は繰り返しの曲げ力に対して非常に耐性があります。リビング ヒンジ、ボトル キャップ、自動車内装部品、食品容器、医療用注射器などに最適です。適切な金型設計により、数百万回の曲げサイクルでも安全に動作できます。
高い費用対効果
ポリプロピレン射出成形は、現在入手可能な他の熱可塑性材料に比べてコストが低くなっています。これは、ポリプロピレンが広く使用されているため、全体的な費用が手頃だからです。ポリプロピレンプラスチック粒子のコストは通常、1.20kgあたり約2.30~XNUMXドルです。
耐湿性
ポリプロピレンは吸水性が極めて低く、食品容器やアウトドア用品に適しています。また、射出成形時に事前の乾燥処理を必要としません。
成形時のスムーズな流れ
ポリプロピレンは室温で粘性があるため、金型へのスムーズな充填が可能です。ポリプロピレンの流動特性により、メーカーは製品の複雑な細部を成形できます。最終的には、生産時間を短縮し、製造効率を高めるのに役立ちます。
射出成形ポリプロピレンの材料特性
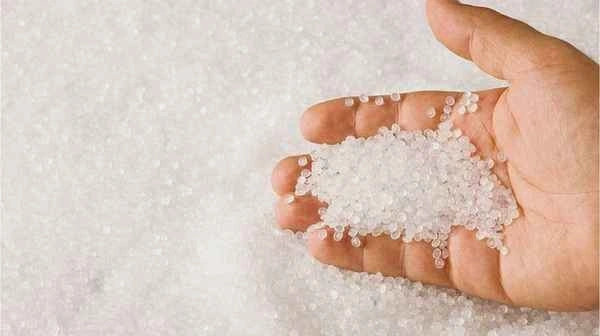
ポリプロピレンペレット
表: 射出成形ポリプロピレン材料特性
|
プロパティ |
レンジ |
|
密度(g /cm³) |
0.895 – 0.92 |
|
収縮率(%) |
1.0〜2.5% |
|
ロックウェル硬度 |
R80 - R125 |
|
引張強さ(MPa) |
20 – 40 |
|
破断点伸び (%) |
200 – 600 |
|
曲げ弾性率(GPa) |
1.0 – 1.5 |
|
曲げ強度(MPa) |
30 – 50 |
|
乾燥温度(°C) |
70 – 80 |
|
融点(℃) |
220 – 280 |
|
金型温度(℃) |
20 – 80 |
今すぐプロリアンをお試しください!
ポリプロピレン射出成形における一般的な課題とその対処方法
ここにいくつかの一般的なものがあります 射出成形の欠陥 発見された問題とその予防策の実施状況。
ゆがみ
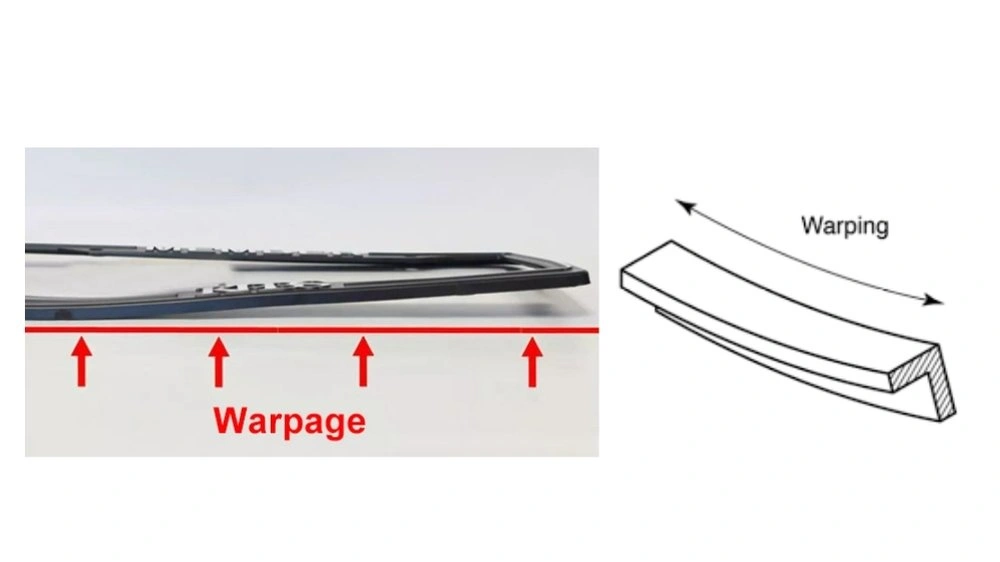
射出成形部品の反りのデモンストレーション
ポリプロピレン部品は、冷却パターンが不均一なために反りが生じることがあります。反りにより部品が変形し、奇妙な形にねじれます。この問題を軽減するには、均一な壁厚と最適化された冷却チャネルを維持する必要があります。さらに、内部応力を緩和する射出速度を制御することで、反りを防ぐことができます。
シンクマーク
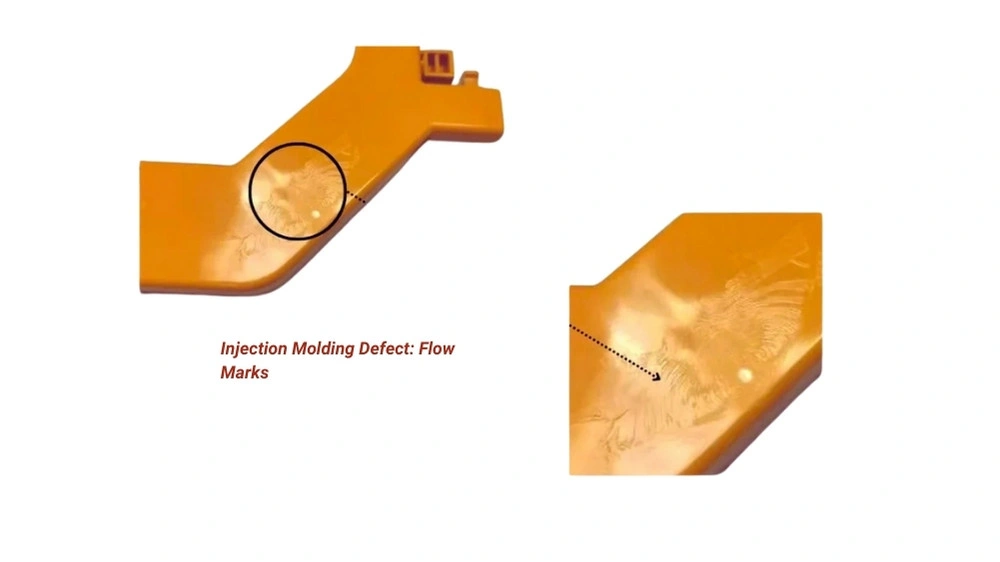
射出成形欠陥:フローマーク
厚い部分が不均一に冷却されると、部品の表面に表面のくぼみが現れ、ヒケが残ります。これを防ぐには、部品全体の壁厚を均一に保ち、リブの厚さを減らし、充填圧力を高めます。
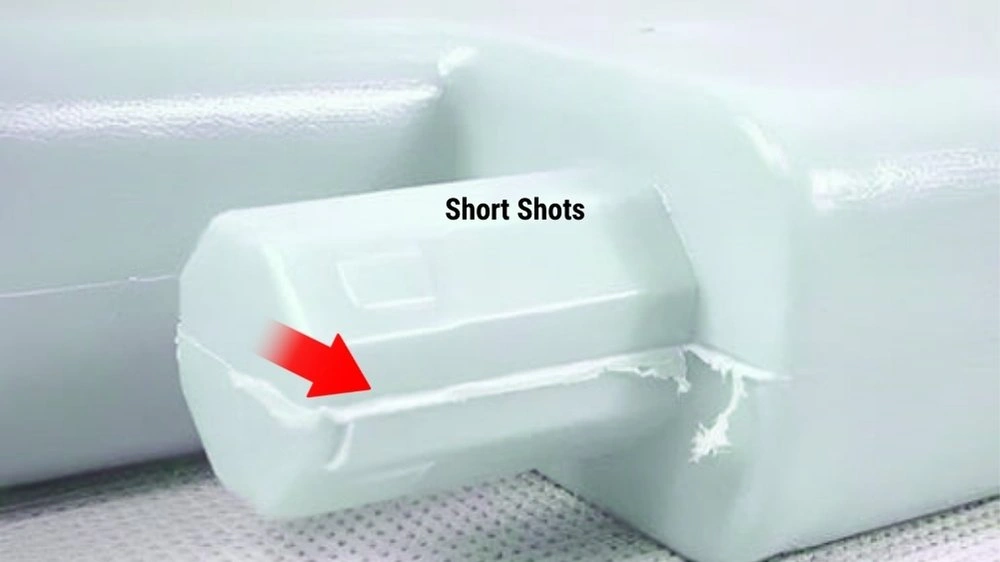
ショートショット
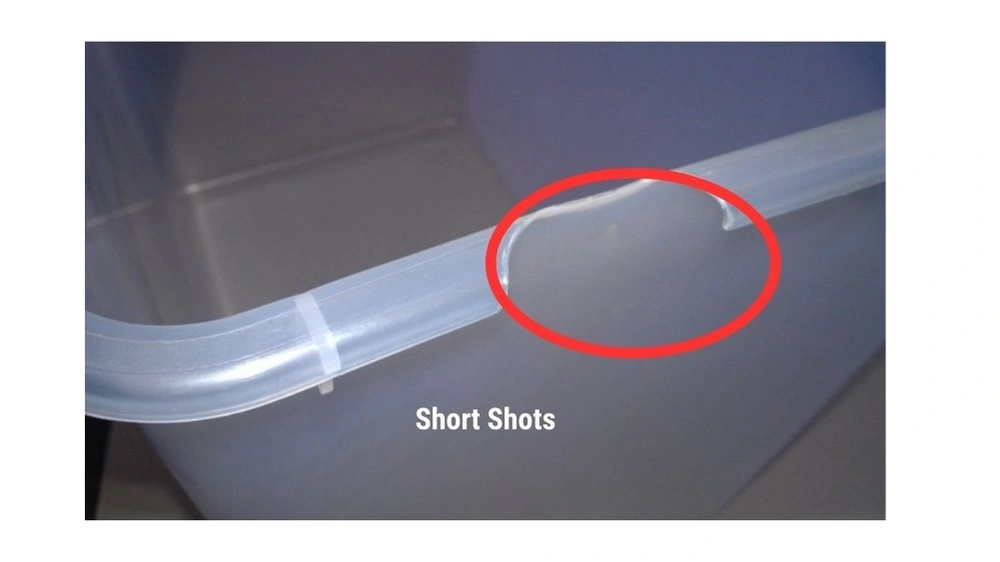
射出成形欠陥:ショートショット
ショート ショットは、圧力が低く材料の流れが悪いために金型キャビティが充填されない場合に発生します。圧力レベルを上げ、溶融温度を上げ、適切な通気を維持することで、不完全な部品の形成を防ぐことができます。
フラッシュフォーメーション
成形部品のバリ
金型のずれや過度の圧力により、パーティング ラインの近くに不要な材料が堆積し、バリが発生します。金型の締め付けを適切に行い、金型の許容誤差を小さくし、射出速度を正しく設定することで、バリ欠陥を防ぐことができます。
ポリプロピレンの射出成形の最適化: ベストプラクティス
ここでは、パフォーマンスと製造基準を向上させるために、PP 射出成形プロセスを通じて製品を製造するための標準的な設計上の考慮事項を示します。
リビングヒンジ
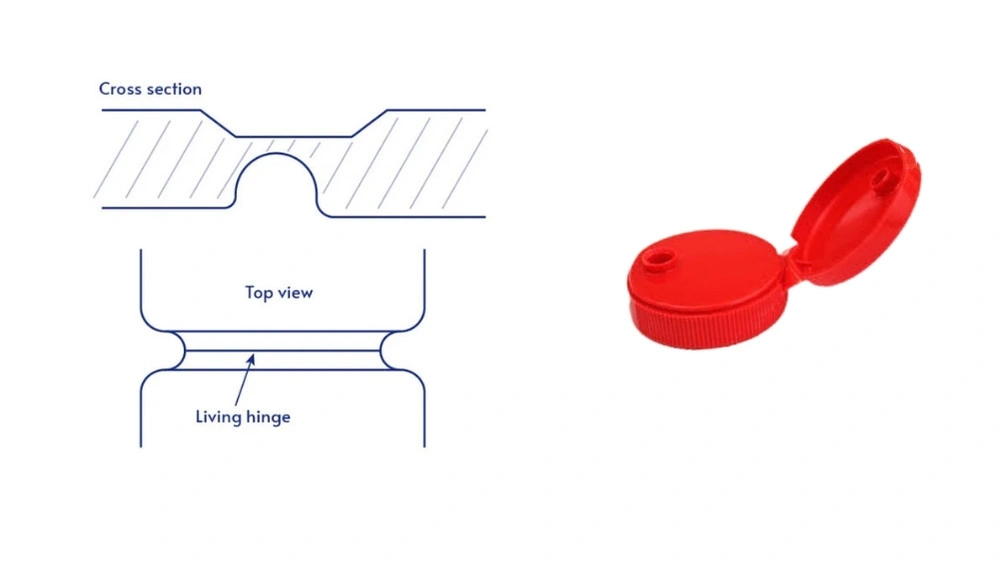
ライブヒンジ射出成形
リビング ヒンジはポリプロピレン製が最適です。一般的にはキャップや容器に使用されます。最適なヒンジの厚さは 0.2 mm ~ 0.51 mm の範囲で、最高のパフォーマンスが保証されます。さらに、滑らかで丸みのある部分と肩構造を追加することで、ヒンジの強度が向上します。これにより、繰り返し曲げても破損を防ぐことができます。
壁の厚さ
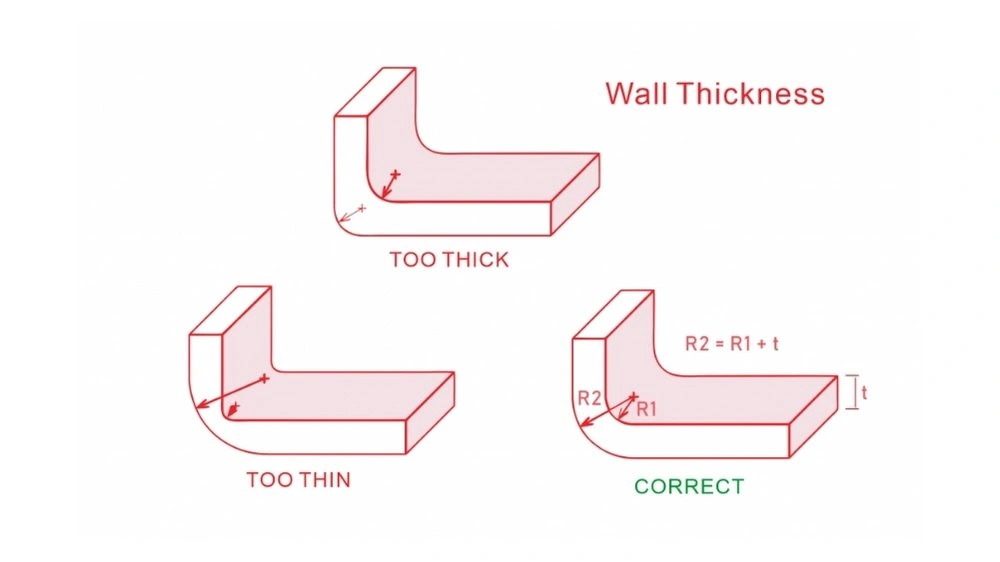
射出成形壁厚
壁厚の値は、部品の品質と強度を直接決定します。壁厚は 0.635 mm ~ 3.81 mm に維持することをお勧めします。この値であれば、部品の構造的完全性と冷却性が十分に得られます。また、欠陥を減らすために、部品構造に組み込まれたリブの長さは、材料の壁厚の半分を超えないようにする必要があります。
半径
鋭いエッジは、成形部品に応力集中や弱点を引き起こす可能性があります。構造強度の推奨半径値は壁厚の 25% に達しますが、半径 75% であれば、応力のピーク分散と部品の耐久性が保証されます。
抜き勾配角度
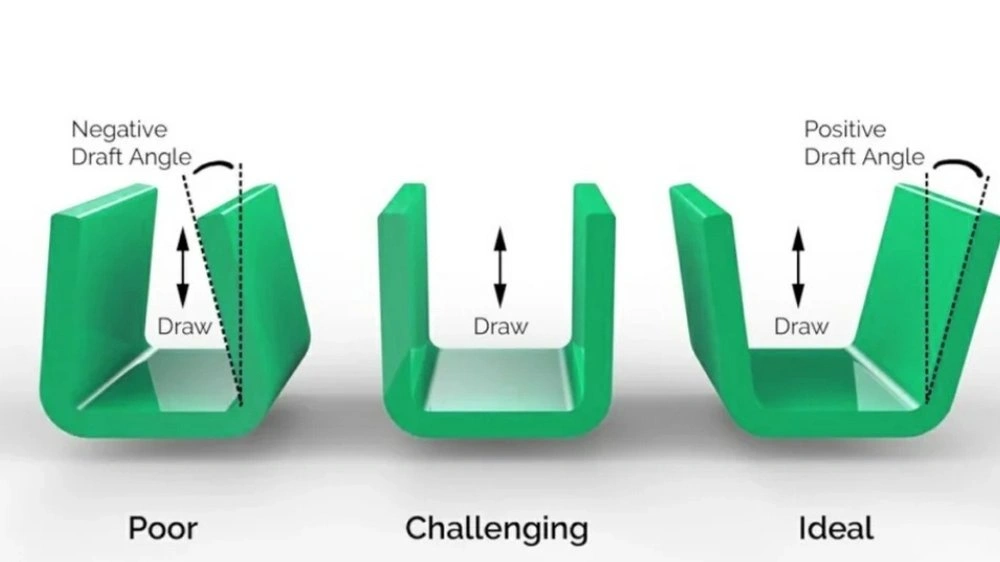
射出成形の抜き勾配
ポリプロピレン部品が適切に機能するには、少なくとも 1 度の抜き勾配が必要です。抜き勾配は通常、テクスチャ加工された表面の場合は 5 度、充填された PP 部品の場合は金型からの離型を容易にするため 10 度の間で変化します。
許容範囲
より詳細な設計部品は高価になります。ただし、商用許容差により、低コストで変更が可能です。たとえば、20 mm の PP 部品の商用許容差は通常 0.125 mm です。ただし、許容可能な 0.075 mm の許容差を実現するには、追加の費用がかかります。
続きを読む: ポリカーボネート射出成形
Boda TechからPP部品を注文する
プロリーンテックの射出成形サービス
ポリプロピレン射出成形プロセスでは、信頼性の高い部品を得るために、加工条件を慎重に管理する必要があります。適切な成形技術により、反り、収縮、ヒケなどの一般的な欠陥を防ぐことができます。 ポリプロピレン加工サービスBoda Techは、高品質な射出成形サービスを提供しており、当社のチームはお客様のために最高級のPP部品および製品を製造しています。 PP以外にも、テフロン、アクリル、HDPE、ナイロンの射出成形サービスを提供しています。長年の実績に基づき、品質に妥協することなく高品質な部品をお届けします。安心してご注文ください。
さらに、当社の価格は非常にリーズナブルです。そのため、少ない費用で当社の高級製品を最大限に活用できます。ご質問やご注文はございますか? 今すぐお問い合わせください。すぐにお見積りいたします!
よくある質問
Q1. PP注入とは何ですか?
PP 射出成形では、金型に溶融ポリプロピレンまたは PP プラスチックを充填し、冷却して希望の形状に固化させます。このプロセスは、優れた強度、柔軟性、コスト効率により広く採用されており、頑丈で軽量な製品の製造に最適です。
Q2. ポリプロピレンはなぜ射出成形に適しているのでしょうか?
ポリプロピレンは軽量で、溶融温度が低く、柔軟性があり、耐薬品性があるため、射出成形に最適です。また、流れやすいため、細かい金型に最適です。さらに、手頃な価格で、リサイクル可能なプラスチックで作られています。
Q3. PPの射出圧力はどれくらいですか?
ポリプロピレンの射出圧力は通常 70 MPa ~ 140 MPa の範囲です。圧力は部品の設計と金型の設定によって異なります。適切な設定により、スムーズな流れと欠陥の減少が実現します。
Q4. 射出成形においてポリプロピレンは他の材料と比べてどうですか?
ポリプロピレンはABSよりも比較的軽量で柔軟性があり、 ポリカーボネート射出成形さらに、耐薬品性があり、安価ですが、一部のエンジニアリングプラスチックほど硬くはありません。コストと耐久性のバランスが取れているため、射出成形に最適です。
Q5. ポリプロピレン射出成形の用途は何ですか?
ポリプロピレンは、自動車部品、食品容器、医療機器、包装材、家庭用品などに使用されています。また、電子機器や工業製品にもよく使用されています。
Q6. 射出成形に最適な材料はどのように選べばよいですか?
強度、柔軟性、コストに基づいて素材を選択します。PP は柔軟性があり、ABS は硬く、ポリカーボネートは耐衝撃性があります。製品の用途と予算を考慮して、適切な選択を行ってください。